
Soldadura por inducción HF para tubo & Tubería: Cómo funciona y qué afecta a la calidad de la soldadura
soldadura por inducción HF se usa ampliamente para producir soldadura longitudinal tubos y tuberías de acero. Desde fuera, el proceso parece sencillo: formar una tira en un tubo, calentar los dos bordes y presionarlos juntos.
La zona de soldadura real es mucho menos simple.
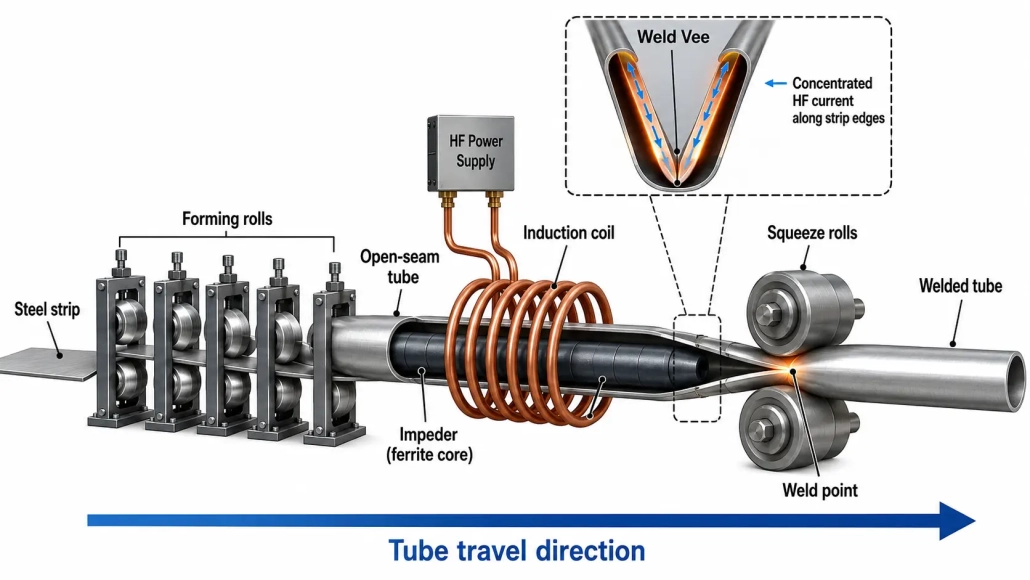
La fuente de alimentación de HF es una parte de un sistema que también incluye la formación de la tira, el bobina de inducción, la ranura de soldadura, el impedidor, los rodillos de presión y el tubo en movimiento continuo. Los cambios en cualquiera de estos pueden alterar el flujo de corriente, cómo se calientan los bordes y qué sucede en el punto de soldadura.
Esta es una de las razones por las que un problema de soldadura no debe tratarse automáticamente como un problema de la fuente de alimentación. HF tube welding is an electromagnetic, thermal and mechanical process working at the same time.
1. Cómo funciona la soldadura por tubos de inducción HF
La producción normalmente comienza con la tira de acero pasando por una serie de rodillos de conformado. Los rodillos doblan progresivamente la tira hasta que se acerca a un perfil redondo u otro perfil de tubo requerido, mientras queda una abertura estrecha entre los dos bordes de la tira.
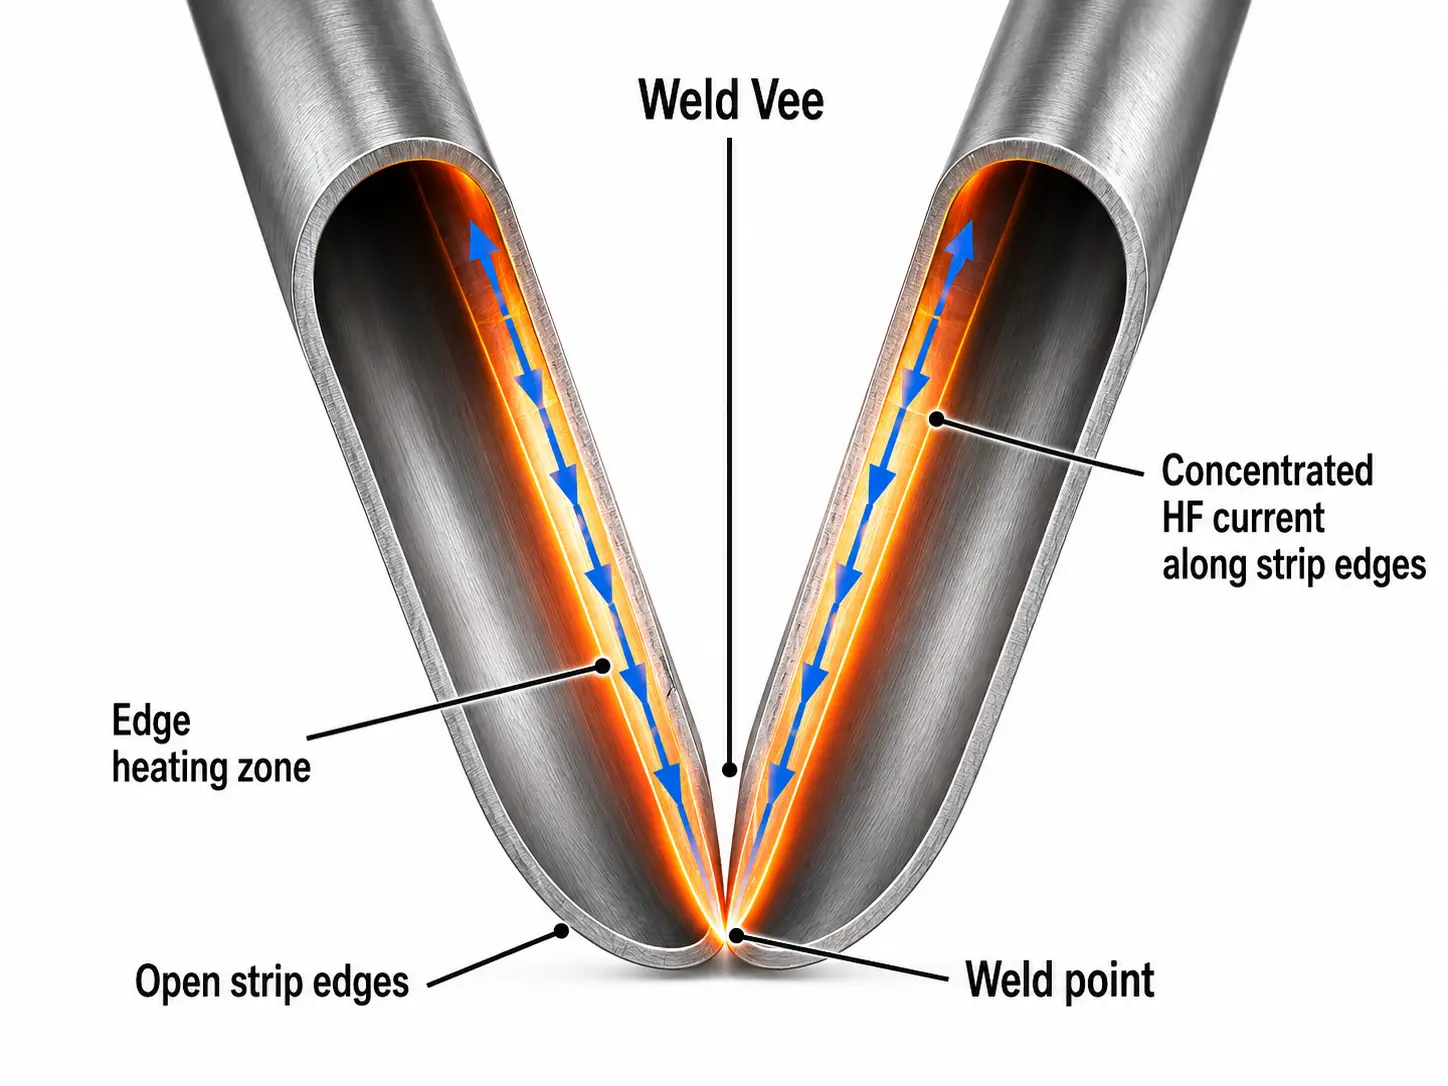
Cerca de la estación de soldadura, estos bordes abiertos forman lo que usualmente se llama el V de soldadura.
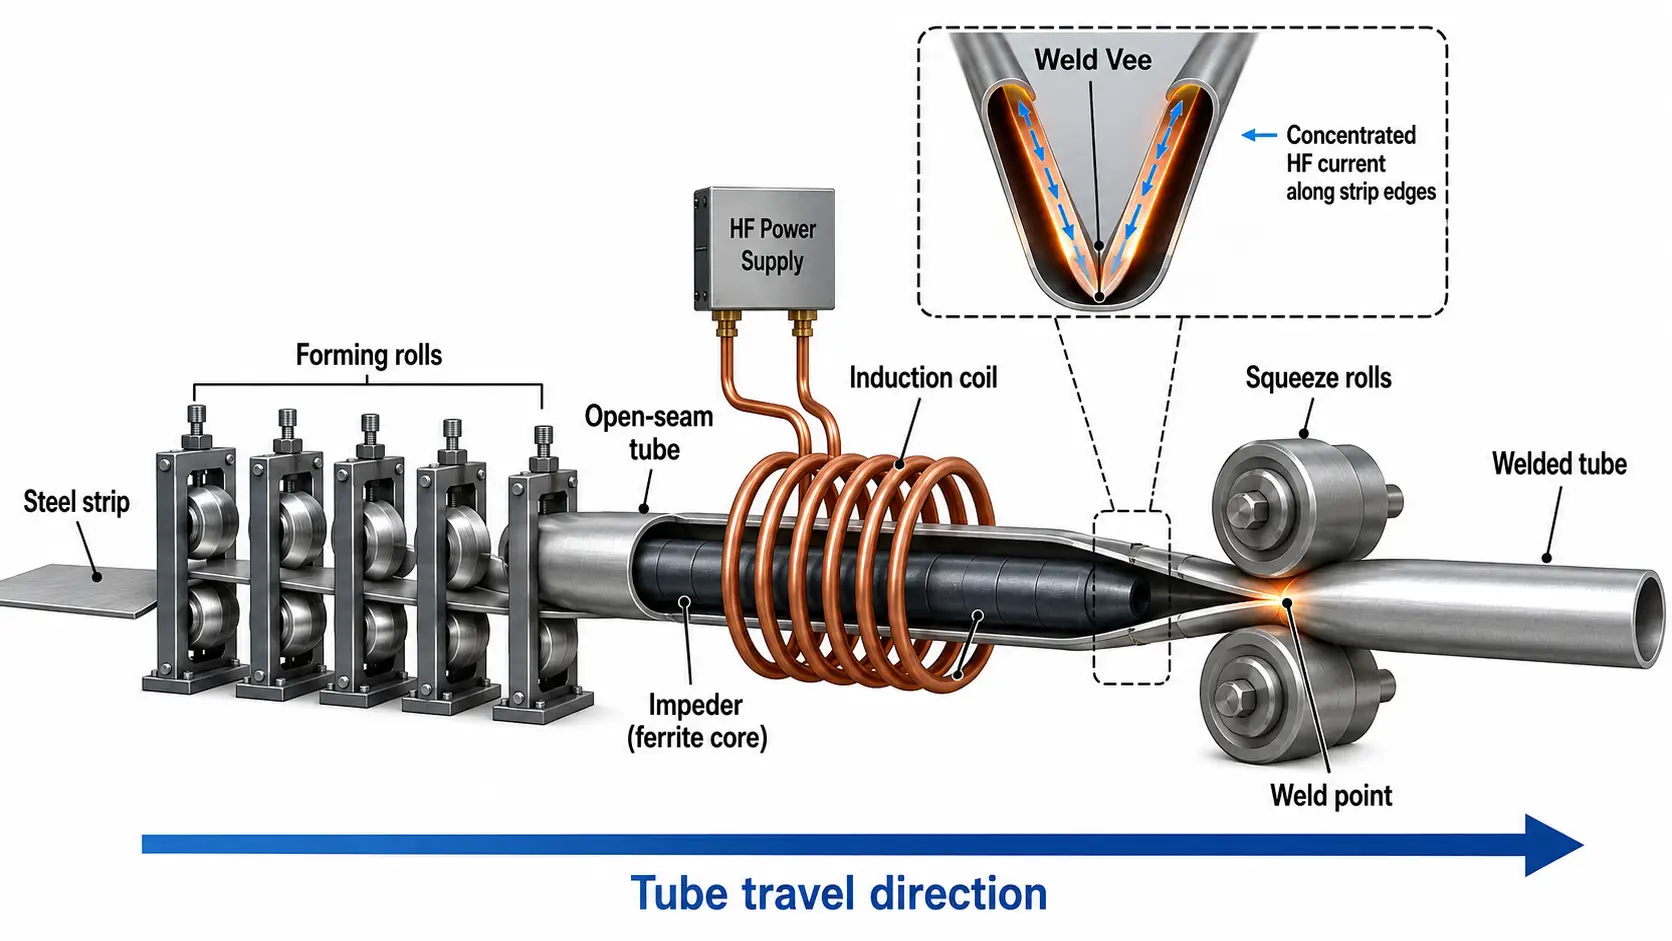
Se suministra corriente alterna de alta frecuencia a una bobina de inducción colocada alrededor del tubo antes del punto de soldadura. El campo electromagnético de la bobina induce corriente en la tira conductora. La parte útil de esta corriente viaja a lo largo de los bordes hacia el punto donde se encuentran.
La resistencia eléctrica en estos estrechos caminos de corriente produce un calentamiento rápido.
Una vez que los bordes alcanzan la condición requerida para la soldadura, los rodillos de compresión los fuerzan a juntarse. Los bordes calentados se unen mecánicamente, creando la costura de soldadura longitudinal mientras el tubo continúa pasando por la laminadora.
Así que el proceso se puede ver como dos etapas estrechamente conectadas: calentamiento electromagnético de los bordes → unión mecánica.
La zona de calentamiento está muy localizada en comparación con el tamaño general del tubo. Esa localización es una de las características que permite que la soldadura por HF opere continuamente a altas velocidades de producción.
2. Por qué importa la concentración de corriente
Colocar una bobina de inducción alrededor de un tubo formado no significa que toda la corriente inducida contribuya por igual a la soldadura.
La corriente puede seguir diferentes caminos a través de la tira. Parte viaja hacia el punto de soldadura por los bordes abiertos, mientras que otros pueden fluir en direcciones menos útiles alrededor del tubo.
Para la eficiencia de la soldadura, el objetivo es concentrar tanta corriente útil como sea posible a lo largo de los bordes de la tira aguas abajo de la bobina y hacia el punto de soldadura.
A alta frecuencia, la penetración actual en el material es relativamente superficial. el espaciado cercano de los dos bordes cerca de la V también afecta la concentración de corriente. a medida que los bordes se acercan entre sí, las condiciones electromagnéticas cambian continuamente hasta que se encuentran.
Esto explica por qué un molino de tubos puede tener una potencia HF adecuada pero aún mostrar un calentamiento deficiente o inestable si la geometría de la soldadura es incorrecta.
La potencia llega a la máquina eléctricamente. La configuración de la soldadura determina qué tan efectivamente se utiliza esa potencia en los bordes de la tira.
3. La soldadura en V es más importante de lo que parece
La apertura en forma de V justo antes del punto de soldadura puede parecer un simple resultado del conformado del tubo. En la soldadura HF, su geometría afecta directamente al proceso de calentamiento.
La V se crea a medida que los bordes del material formado se acercan gradualmente entre sí. Su ángulo, longitud y estabilidad influyen en la distribución de corriente y por lo tanto en la temperatura desarrollada a lo largo de los bordes.
Las condiciones de conformado son importantes aquí. El remontaje tras la salida de la tira de los rodillos de conformado puede distorsionar la geometría esperada en V. La alineación de los filos también puede cambiar conforme cambian los ajustes de la fresadora, cambio en la condición de la tira o en la configuración del rodillo.
A 2024 Estudio de simulación tridimensional de la soldadura de tubos de inducción HF encontró que tanto la geometría en V como el retroceso de suspensión influyen en la distribución de corrientes. En los casos específicos modelados por los investigadores, aumentar el ángulo en V también incrementó el ancho de la zona afectada por el calor. Esos valores numéricos son específicos de las dimensiones del tubo simulado y no deben considerarse como una regla de configuración universal.
El punto práctico es más útil que un ángulo fijo: Una soldadura estable requiere una Vee estable.
Si la Vee se mueve o cambia de forma durante la producción, cambiar solo la potencia HF puede compensar el síntoma sin corregir la causa.
4. ¿Qué hace realmente el Impeder??
Dentro del tubo formado, cerca del área de soldadura, usualmente hay un impeder que contiene material magnético de alta permeabilidad.
Su función no es calentar el tubo directamente.
El impedidor guía el flujo magnético y desalienta que la corriente inducida tome un camino más fácil alrededor de la circunferencia interna del tubo. Esto ayuda a dirigir más corriente útil hacia los bordes de la tira abierta y el punto de soldadura.
Sin un impedidor eficaz, más corriente de fuga puede circular por caminos no deseados. Eso consume energía y produce calor donde no se necesita. El análisis numérico también muestra que la distancia entre el obstáculo y la superficie interior puede influir en la distribución de temperatura a lo largo del borde de la tira.
Esto hace que la condición de impedimento y el posicionamiento formen parte del montaje de soldadura, no sea simplemente un detalle de mantenimiento.
Las posiciones relativas del bobina, impedador, bordes de la tira y punto de soldadura deben trabajar juntos.
Cuando el rendimiento de la soldadura se deteriora gradualmente, comprobar que solo la salida del generador puede pasar por alto una parte desgastada, parte dañada o mal posicionada del sistema de soldadura.
5. Potencia, La frecuencia y la velocidad de la línea trabajan juntas
Uno de los errores más fáciles en la soldadura por tubo de HF es discutir la potencia de soldadura como un número independiente.
No lo es.
La cantidad de energía entregada a una sección determinada de la tira depende en parte de cuán rápido esa sección pasa por la zona de calentamiento. Aumente la velocidad de la línea sin un cambio apropiado en las condiciones de calentamiento y habrá menos tiempo disponible para llevar los bordes al estado de soldadura requerido.
Esta relación a veces se expresa a través de un factor de aporte de calor basado en la potencia de soldadura relativa a la velocidad de avance. La investigación sobre tuberías soldadas HFI ha demostrado que el aporte de calor y la fuerza de compresión pueden afectar las propiedades mecánicas resultantes de la zona soldada.
El diámetro del tubo y el grosor de la pared también importan. Un equipo desarrollado para un tubo de pared delgada no se puede simplemente transferir a un producto de pared más gruesa manteniendo todos los parámetros eléctricos sin cambios.
La frecuencia agrega otra variable. Afecta la penetración actual y la distribución de temperatura y puede influir en la forma y el ancho de la zona calentada. Los modelos de investigación han mostrado cambios en el ancho de la ZAC cuando la frecuencia de soldadura cambia, aunque la respuesta exacta depende de las dimensiones del tubo y del resto del montaje.
En producción, estas variables deben considerarse conjuntamente: tamaño del tubo + espesor de pared + material + velocidad de línea + frecuencia + potencia + geometría de la soldadura.
No existe una regla útil que diga que más potencia de HF produce automáticamente una mejor soldadura.
6. Más calor no significa automáticamente mejor soldadura
El propósito de la soldadura por inducción HF es crear las condiciones térmicas y mecánicas correctas en los bordes cuando alcanzan el punto de compresión.
Muy poco calor puede impedir una unión adecuada. Simplemente agregar potencia, sin embargo, no es una solución completa.
El calor excesivo o mal distribuido cambia el perfil térmico alrededor de la soldadura y puede agrandar la región afectada. Al mismo tiempo, los rodillos de compresión deben aplicar la acción mecánica requerida mientras los bordes están en la condición apropiada.
Esta interacción es la razón por la cual mirar solo las lecturas del generador da una imagen incompleta de la calidad de la soldadura.
Un diagnóstico útil comienza con el propio proceso. ¿La velocidad de la línea es estable?? ¿El Vee se comporta de manera consistente?? ¿Están alineados los bordes?? ¿Está el impedidor en la posición y condición correctas?? ¿Ha cambiado la posición del carrete?? ¿Están correctamente ajustados los rodillos de apriete??
Puede ser necesario un ajuste de potencia, pero debería hacerse teniendo en cuenta esas condiciones.
7. Por qué la calidad de la soldadura HF puede volverse inestable
Cuando un molino de tubos funciona bien durante horas y luego empieza a producir una soldadura inconsistente, la causa puede estar fuera del generador HF.
Pequeños cambios en el conformado de tiras pueden desplazar la V. Un impeder dañado o colocado incorrectamente cambia las condiciones magnéticas dentro del tubo. La posición de la bobina afecta el acoplamiento electromagnético. Los cambios en la velocidad de la línea alteran la entrada de calor recibida por cada sección del material.
Las condiciones mecánicas en los rodillos de compresión añaden otra capa.
Estos factores interactúan. Un problema de conformado puede aparecer primero al operador como un problema de calentamiento porque la trayectoria de la corriente ha cambiado. Aumentar la potencia puede mejorar temporalmente la apariencia de la soldadura mientras deja sin cambios la geometría subyacente.
Esto es lo que hace que la soldadura por inducción HF sea diferente de tratar al soldador como una fuente de calor independiente.
La línea de soldadura es un sistema.
Los estudios numéricos modernos describen la soldadura HFI como un proceso multiprofísico que involucra calentamiento electromagnético, transferencia de calor, unión mecánica y cambios metalúrgicos en un tubo en movimiento continuo.
8. Una soldadura estable proviene de un proceso estable
Varios ajustes razonables individualmente pueden producir un resultado pobre si no funcionan juntos.
La soldadura por inducción HF permite la producción continua de tubos a alta velocidad concentrando calor en una región muy pequeña justo antes de unir los bordes de la tira.
Pero el generador HF no puede crear una buena soldadura por sí solo.
Trayectoria de corriente, Geometría en V, condición de impedimento, posición de la bobina, frecuencia, potencia, velocidad de línea, La estabilidad del formado y la configuración de los rodillos de compresión influyen en lo que ocurre en los pocos momentos antes de que los bordes se conviertan en una costura soldada.
Al solucionar problemas o al optimizar un molino de tubos de HF, looking at those relationships is usually more useful than asking one question such as “Do we need more power?”
The better question is: Are the electrical, thermal and mechanical parts of the welding process working in the same window?
Preguntas frecuentes
Do I need more power if the weld becomes unstable?
No necesariamente. Check the Vee geometry, edge alignment, impeder position and line speed first. A forming or impeder problem often shows up as a heating problem, and adding power only masks the symptom without correcting the cause.
Can I use the same settings for different tube sizes?
No. El diámetro del tubo y el espesor de la pared cambian la frecuencia requerida, potencia y velocidad de línea. Una configuración desarrollada para un tubo de pared delgada no se puede transferir a un producto de pared más gruesa manteniendo todos los parámetros eléctricos sin cambios.
¿Por qué importa el impedidor si no calienta el tubo??
Guía el flujo magnético y desalienta que la corriente inducida circule por el interior del tubo. Sin un impedidor eficaz, más corriente sigue un camino no deseado, consumiendo energía y produciendo calor donde no se necesita.
¿Qué debo revisar cuando la calidad de la soldadura se deteriora gradualmente??
Verifique si la Vee está estable, las superficies están alineadas, el obstáculo está en posición y sin daños, la posición de la bobina no ha cambiado, y los rodillos de apriete están correctamente ajustados.
Necesita la configuración HF correcta para su laminadora de tubos?
Potencia de soldadura, frecuencia, El diseño de la bobina y la velocidad de la línea deben coincidir con el tamaño y material de tu tubo. Dinos qué estás produciendo y te ayudaremos a especificar el equipo.


