
Saldatura a induzione HF per tubo & Tubo: Come funziona e cosa influisce sulla qualità della saldatura
Saldatura a induzione HF è ampiamente utilizzata per produrre tubi saldati longitudinalmente tubi e tubazioni in acciaio. Dall'esterno, il processo sembra semplice: formare una striscia in un tubo, riscaldare i due bordi e premerli insieme.
La zona di saldatura vera e propria è molto meno semplice.
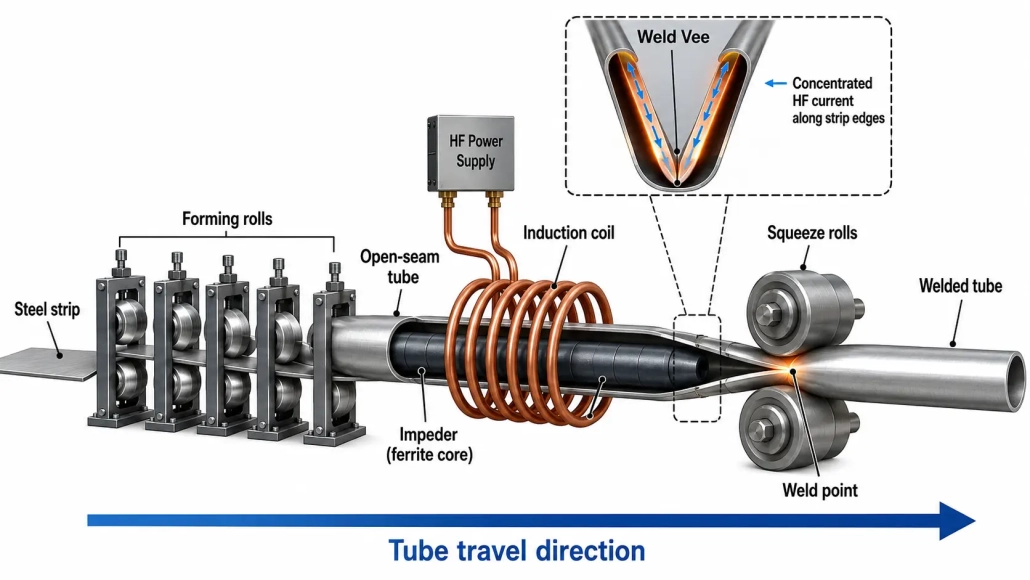
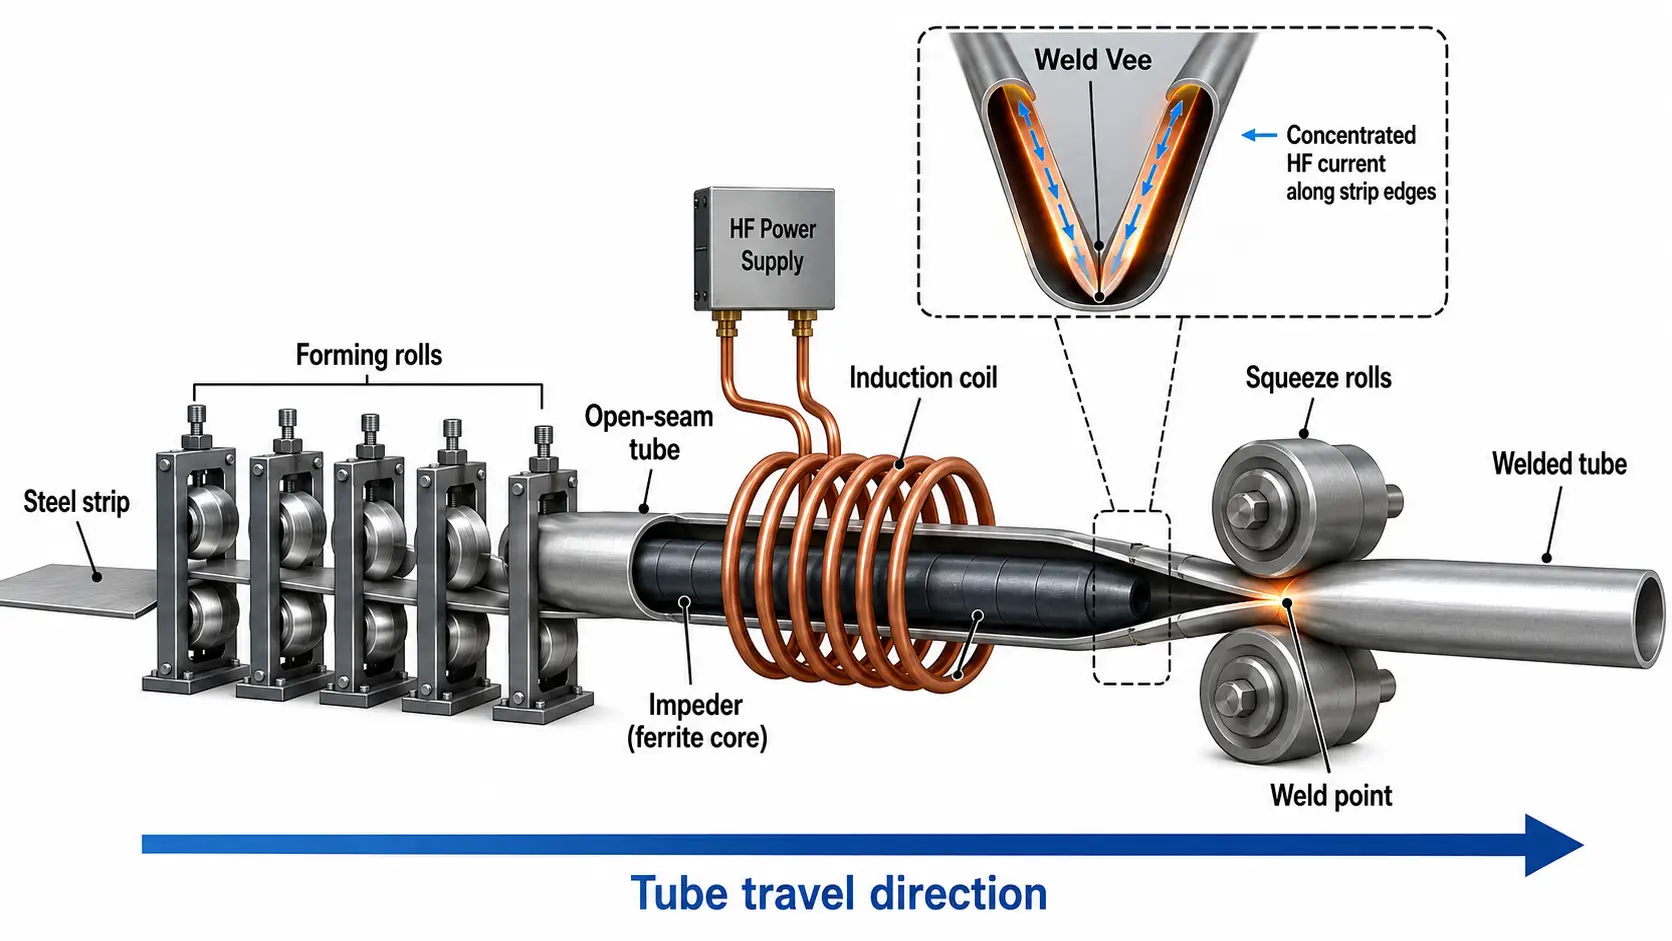
L'alimentatore HF è una parte di un sistema che include anche la formatura della striscia, la bobina a induzione, la V di saldatura, l'impeder, rulli di compressione e il tubo in movimento continuo. Modifiche in uno qualsiasi di questi possono alterare dove scorre la corrente, come si riscaldano i bordi e cosa succede al punto di saldatura.
Questo è uno dei motivi per cui un problema di saldatura non dovrebbe automaticamente essere trattato come un problema dell'alimentatore. La saldatura dei tubi HF è elettromagnetica, processo termico e meccanico che funziona allo stesso tempo.
1. Come funziona la saldatura dei tubi a induzione HF
La produzione normalmente inizia con il passaggio del nastro di acciaio attraverso una serie di rulli formatori. I rulli piegano progressivamente la striscia fino ad avvicinarla ad un profilo di tubo tondo o altro richiesto, mentre tra i due bordi della striscia rimane una stretta apertura.
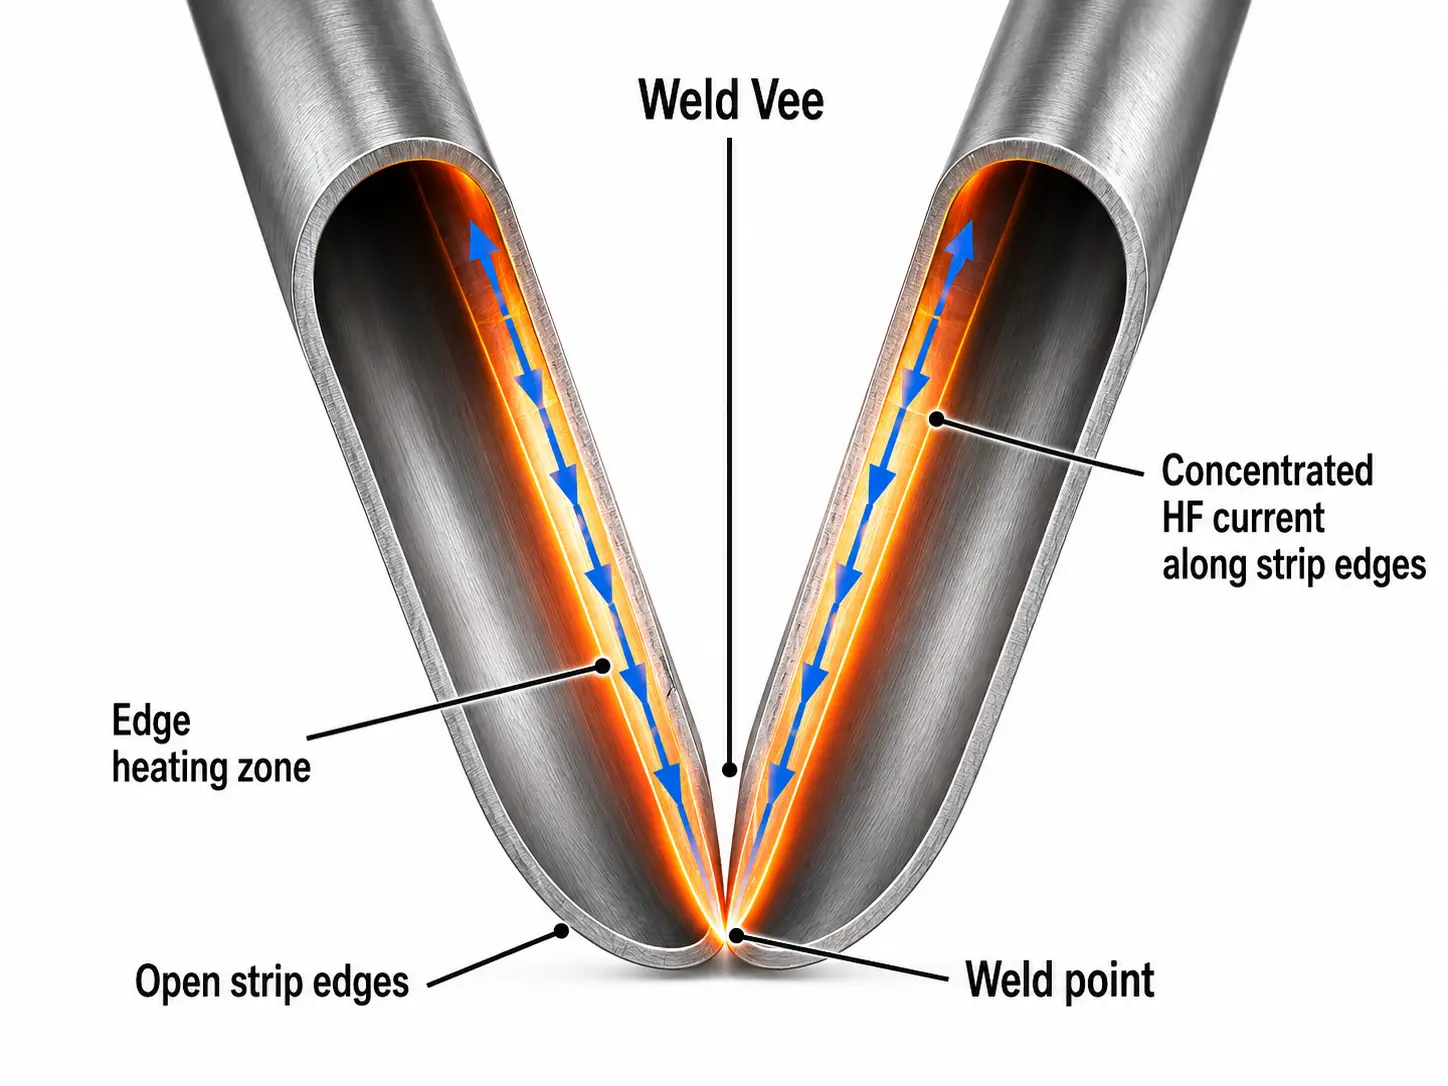
Vicino alla stazione di saldatura, questi bordi aperti formano ciò che di solito viene chiamato Vee di saldatura.
Una corrente alternata ad alta frequenza viene fornita a una bobina di induzione posizionata intorno al tubo prima del punto di saldatura. Il campo elettromagnetico della bobina induce corrente nella striscia conduttiva. La parte utile di questa corrente viaggia lungo i bordi verso il punto in cui si incontrano.
La resistenza elettrica in questi stretti percorsi di corrente produce un rapido riscaldamento.
Una volta che i bordi raggiungono la condizione richiesta per la saldatura, i rulli di compressione li forzano insieme. I bordi riscaldati sono uniti meccanicamente, creando la saldatura longitudinale mentre il tubo continua attraverso la laminazione.
Quindi il processo può essere visto come due fasi strettamente collegate: riscaldamento dei bordi elettromagnetico → unione meccanica.
La zona di riscaldamento è molto localizzata rispetto alle dimensioni complessive del tubo. Quella localizzazione è una delle caratteristiche che permette alla saldatura HF di operare continuamente ad alte velocità di produzione.
2. Perché la concentrazione della corrente conta
Mettere una bobina di induzione attorno a un tubo formato non significa che tutta la corrente indotta contribuisca in modo uguale alla saldatura.
La corrente può seguire percorsi diversi attraverso la striscia. Alcuni viaggiano verso il punto di saldatura lungo i bordi aperti, mentre altri possono fluire in direzioni meno utili intorno al tubo.
Per l'efficienza della saldatura, l'obiettivo è concentrare quanta più corrente utile possibile lungo i bordi della striscia a valle della bobina e verso il punto di saldatura.
A alta frequenza, la penetrazione della corrente nel materiale è relativamente bassa. La distanza ristretta dei due bordi vicino alla V influisce anche sulla concentrazione di corrente. Man mano che i bordi si avvicinano, le condizioni elettromagnetiche cambiano continuamente fino a quando si incontrano.
Questo spiega perché un impianto a tubi può avere una potenza HF adeguata ma comunque mostrare un riscaldamento scarso o instabile se la geometria della saldatura è errata.
La potenza arriva elettricamente alla macchina. La configurazione della saldatura determina quanto efficacemente quella potenza viene utilizzata ai bordi della striscia.
3. La V di saldatura è più importante di quanto sembri
L'apertura a V appena davanti al punto di saldatura può sembrare un semplice risultato della formatura dei tubi. Nella saldatura HF, la sua geometria influenza direttamente il processo di riscaldamento.
La V si crea man mano che i bordi delle strisce formate si avvicinano gradualmente l'uno all'altro. Il suo angolo, lunghezza e stabilità influenzano la distribuzione della corrente e quindi la temperatura sviluppata lungo i bordi.
Le condizioni di formatura sono importanti qui. Il ritorno a molla dopo che la striscia lascia i rulli di formatura può distorcere la geometria a V attesa. L'allineamento dei bordi può anche cambiare con le impostazioni della fresatrice, cambiamento delle condizioni della striscia o del sistema del rullo.
Un 2024 Studio di simulazione tridimensionale della saldatura a tubi a induzione HF ha rilevato che sia la geometria a V che il ritorno a molla influenzano la distribuzione della corrente. Nei casi specifici modellati dai ricercatori, aumentare l'angolo a V ha anche aumentato la larghezza della zona colpita dal calore. Questi valori numerici sono specifici per le dimensioni del tubo simulato e non devono essere considerati come una regola universale.
Il punto pratico è più utile di un angolo fisso: Una saldatura stabile richiede un Vee stabile.
Se il Vee si muove o cambia forma durante la produzione, cambiare solo la potenza HF può compensare il sintomo senza correggere la causa.
4. Cosa fa effettivamente l'impeder?
All'interno del tubo formato, vicino all'area di saldatura, c'è di solito un impeder contenente materiale magnetico ad alta permeabilità.
Il suo compito non è riscaldare direttamente il tubo.
L'impeder guida il flusso magnetico e scoraggia la corrente indotta dal seguire un percorso più facile lungo la circonferenza interna del tubo. Questo aiuta a dirigere più corrente utile verso i bordi della striscia aperta e il punto di saldatura.
Senza un impeder efficace, più corrente di dispersione può circolare attraverso percorsi indesiderati. Questo consuma energia e produce riscaldamento dove non è necessario. L'analisi numerica mostra anche che la distanza tra l'ostacolo e la superficie interna può influenzare la distribuzione della temperatura lungo il bordo della striscia.
Questo rende la condizione e il posizionamento dell'ostacolo parte del sistema di saldatura, non semplicemente un dettaglio di manutenzione.
Le posizioni relative del bobina, impedente, bordi della striscia e punto di saldatura devono lavorare insieme.
Quando le prestazioni della saldatura peggiorano gradualmente, il controllo solo della potenza del generatore può mancare una parte usurata, danneggiata o posizionata in modo errato del sistema di saldatura.
5. Potenza, Frequenza e velocità di linea lavorano insieme
Uno degli errori più comuni nella saldatura a tubi HF è discutere la potenza di saldatura come un numero indipendente.
Non lo è.
La quantità di energia fornita a una determinata sezione della bobina dipende in parte da quanto velocemente quella sezione passa attraverso la zona di riscaldamento. Aumentare la velocità della linea senza un adeguato cambiamento nelle condizioni di riscaldamento comporta meno tempo disponibile per portare i bordi allo stato di saldatura richiesto.
Questa relazione è talvolta espressa attraverso un fattore di apporto di calore basato sulla potenza di saldatura rispetto alla velocità di scorrimento. Le ricerche sui tubi saldati HFI hanno dimostrato che l'apporto di calore e la forza di compressione possono influenzare le proprietà meccaniche risultanti della zona saldata.
Il diametro del tubo e lo spessore della parete sono anch'essi importanti. Un'impostazione sviluppata per un tubo a parete sottile non può semplicemente essere trasferita a un prodotto a parete più spessa mantenendo invariati tutti i parametri elettrici.
La frequenza aggiunge un'altra variabile. Influisce sulla penetrazione della corrente e sulla distribuzione della temperatura e può influenzare la forma e la larghezza della zona riscaldata. I modelli di ricerca hanno mostrato cambiamenti nella larghezza della ZTA quando la frequenza di saldatura cambia, anche se la risposta esatta dipende dalle dimensioni del tubo e dal resto dell'impianto.
In produzione, queste variabili devono essere considerate insieme: dimensione del tubo + spessore di parete + materiale + velocità di linea + Frequenza + energia + geometria della saldatura.
Non esiste una regola utile che dica che più potenza HF produce automaticamente una saldatura migliore.
6. Più calore non significa automaticamente una saldatura migliore
Lo scopo della saldatura a induzione HF è creare le corrette condizioni termiche e meccaniche ai bordi quando raggiungono il punto di pressa.
Troppo poco calore può impedire un corretto giunto. Semplicemente aggiungere potenza, tuttavia, non è una soluzione completa.
Calore eccessivo o distribuito in modo improprio modifica il profilo termico intorno alla saldatura e può ingrandire la regione interessata. Allo stesso tempo, i rulli di pressa devono applicare l'azione meccanica richiesta mentre i bordi sono nella condizione appropriata.
Questa interazione è il motivo per cui guardare solo le letture del generatore dà un quadro incompleto della qualità della saldatura.
Una diagnosi utile inizia dal processo stesso. La velocità della linea è stabile? La Vee si comporta in modo coerente? I bordi sono allineati? L'impeder è nella posizione e nelle condizioni corrette? La posizione della bobina è cambiata? I rulli di compressione sono regolati correttamente?
Potrebbe essere necessaria una regolazione della potenza, ma dovrebbe essere effettuata tenendo presenti queste condizioni.
7. Perché la qualità della saldatura HF può diventare instabile
Quando un tubicino funziona bene per ore e poi inizia a produrre una saldatura incoerente, la causa può trovarsi al di fuori del generatore HF.
Piccoli cambiamenti nella formatura del nastro possono spostare la Vee. Un'empedimento danneggiato o posizionato in modo errato cambia le condizioni magnetiche all'interno del tubo. La posizione della bobina influisce sull'accoppiamento elettromagnetico. Le variazioni nella velocità di linea modificano l'apporto di calore ricevuto da ciascuna sezione del materiale.
Le condizioni meccaniche ai rulli di compressione aggiungono un ulteriore livello.
Questi fattori interagiscono. Un problema di formatura può apparire inizialmente all'operatore come un problema di riscaldamento perché il percorso della corrente è cambiato. Aumentare la potenza può temporaneamente migliorare l'aspetto della saldatura lasciando invariata la geometria sottostante.
Questo è ciò che rende la saldatura a induzione HF diversa dal considerare il saldatore come una fonte di calore autonoma.
La linea di saldatura è un sistema.
Gli studi numerici moderni descrivono la saldatura HFI come un processo multi-fisico che coinvolge il riscaldamento elettromagnetico, trasferimento di calore, giunzione meccanica e cambiamenti metallurgici in un tubo in movimento continuo.
8. Una saldatura stabile deriva da un processo stabile
Diverse impostazioni individuali ragionevoli possono comunque produrre risultati negativi se non funzionano insieme.
La saldatura a induzione HF rende possibile la produzione continua ad alta velocità di tubi concentrando il calore in una regione molto piccola immediatamente prima che i bordi della striscia vengano uniti.
Ma il generatore HF non può creare una buona saldatura da solo.
Percorso di corrente, Geometria a V, condizione di impedimento, posizione della bobina, Frequenza, energia, velocità di linea, La stabilità della formatura e la configurazione del rullo di compressione influenzano ciò che accade nei pochi istanti prima che i bordi diventino una giuntura saldata.
Durante la risoluzione dei problemi o l'ottimizzazione di un laminatoio per tubi HF, osservare queste relazioni è solitamente più utile che porre una domanda come “Abbiamo bisogno di più potere??”
La domanda migliore è: Sono quelli elettrici, parti termiche e meccaniche del processo di saldatura che lavorano nella stessa finestra?
Domande frequenti
Ho bisogno di più potenza se la saldatura diventa instabile?
Non necessariamente. Controllare la geometria V, allineamento dei bordi, posizione dell'impedenza e velocità della linea prima. Un problema di formatura o di ostacola spesso si manifesta come un problema di riscaldamento, e aumentare la potenza nasconde solo il sintomo senza correggere la causa.
Posso usare le stesse impostazioni per dimensioni diverse del tubo?
No. Il diametro del tubo e lo spessore della parete cambiano la frequenza necessaria, potenza e velocità di linea. Un'installazione sviluppata per tubi a parete sottile non può essere trasferita a un prodotto a parete più spessa mantenendo tutti i parametri elettrici invariati.
Perché l'impeder è importante se non riscalda il tubo?
Guida il flusso magnetico e scoraggia la circolazione della corrente indotta all'interno del tubo. Senza un impeder efficace, più corrente segue un percorso indesiderato, consumando energia e producendo calore dove non è necessario.
Cosa dovrei controllare quando la qualità della saldatura peggiora gradualmente?
Controlla se il Vee è stabile, i bordi sono allineati, l'impeder è in posizione e non danneggiato, la posizione della bobina non è cambiata, e i rulli di compressione sono impostati correttamente.
Hai bisogno della configurazione HF giusta per la tua laminatrice di tubi?
Potenza di saldatura, Frequenza, Il design della bobina e la velocità di linea devono tutti corrispondere alla dimensione e al materiale del tuo tubo. Dicci cosa stai producendo e ti aiuteremo a specificare l'attrezzatura.


