
การเชื่อมด้วยเหนี่ยวนำ HF สำหรับท่อ & ท่อ: วิธีการทำงานและสิ่งที่มีผลต่อคุณภาพรอยเชื่อม
การเชื่อมแบบเหนี่ยวนำ HF มีการใช้กันอย่างแพร่หลายในการผลิตรอยเชื่อมตามยาว ท่อเหล็กและท่อ. จากภายนอก, กระบวนการนี้ดูตรงไปตรงมา: สร้างแถบเป็นหลอด, อุ่นขอบทั้งสองข้างแล้วบีบให้เข้ากัน.
โซนการเชื่อมจริงนั้นเรียบง่ายน้อยกว่ามาก.
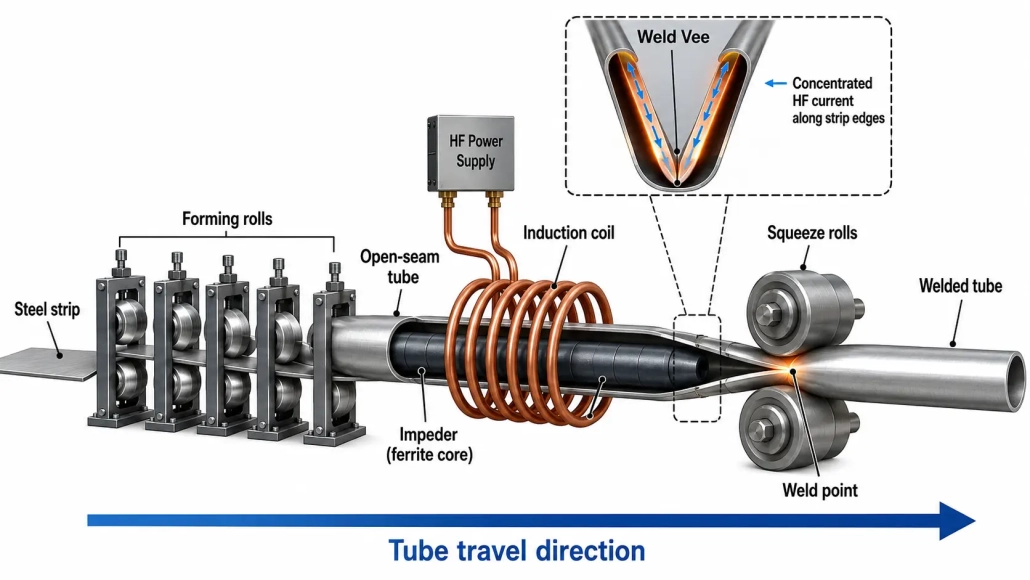
แหล่งจ่ายไฟ HF เป็นเพียงส่วนหนึ่งของระบบที่รวมถึงการขึ้นรูปแถบ, การจัดเรียง คอยล์เหนี่ยวนำ, รอยเชื่อมรูปตัว V, อิมพีเดอร์, ลูกกลิ้งบีบ และท่อที่เคลื่อนที่อย่างต่อเนื่อง. การเปลี่ยนแปลงในส่วนใดส่วนหนึ่งเหล่านี้สามารถเปลี่ยนตำแหน่งที่กระแสไหล, กระแสไฟเลี้ยงขอบร้อนและสิ่งที่เกิดขึ้นที่จุดเชื่อม.
นี่เป็นเหตุผลหนึ่งที่ปัญหารอยเชื่อมไม่ควรถูกมองว่าเป็นปัญหาแหล่งจ่ายไฟโดยอัตโนมัติ. การเชื่อมท่อ HF เป็นกระบวนการทางแม่เหล็กไฟฟ้า, ความร้อน และทางกลที่ทำงานพร้อมกัน.
1. วิธีการเชื่อมท่อด้วยการเหนี่ยวนำ HF
การผลิตโดยปกติเกิดขึ้นเมื่อแถบเหล็กผ่านชุดลูกกลิ้งขึ้นรูป. ลูกกลิ้งจะค่อยๆ ดัดแถบจนใกล้กับรูปทรงของท่อกลมหรือรูปทรงท่อที่ต้องการ, ในขณะที่ยังมีช่องว่างแคบระหว่างขอบแถบทั้งสอง.
ใกล้กับสถานีการเชื่อม, ขอบที่เปิดนี้มักจะเรียกว่า รอยเชื่อมรูปตัววี.
กระแสสลับความถี่สูงถูกจ่ายไปยังขดลวดเหนี่ยวนําที่วางรอบท่อด้านหน้าจุดเชื่อม. สนามแม่เหล็กไฟฟ้าจากขดลวดเหนี่ยวนํากระแสในแถบนําไฟฟ้า. ส่วนที่มีประโยชน์ของกระแสนี้จะเดินทางตามขอบไปยังจุดที่ขอบมาบรรจบกัน.
ความต้านทานไฟฟ้าในเส้นทางกระแสแคบเหล่านี้ทําให้เกิดความร้อนอย่างรวดเร็ว.
เมื่อขอบถึงสภาพการเชื่อมที่ต้องการ, ลูกกลิ้งบีบจะบังคับให้ขอบเชื่อมต่อกัน. ขอบที่ถูกความร้อนจะเชื่อมต่อกันทางกล, การสร้างรอยเชื่อมตามยาวของท่อขณะที่ท่อเคลื่อนผ่านโรงงานต่อเนื่อง.
ดังนั้นกระบวนการนี้สามารถมองเห็นได้ว่าเป็นสองขั้นตอนที่เชื่อมต่อกันอย่างใกล้ชิด: การให้ความร้อนขอบด้วยแม่เหล็กไฟฟ้า → การเชื่อมกลไก.
โซนที่ให้ความร้อนมีขนาดจำกัดมากเมื่อเทียบกับขนาดท่อโดยรวม. ความจำกัดนี้เป็นหนึ่งในลักษณะที่ทำให้กระบวนการเชื่อม HF สามารถทำงานต่อเนื่องได้ที่ความเร็วการผลิตสูง.
2. ทำไมการรวมตัวของกระแสจึงสำคัญ
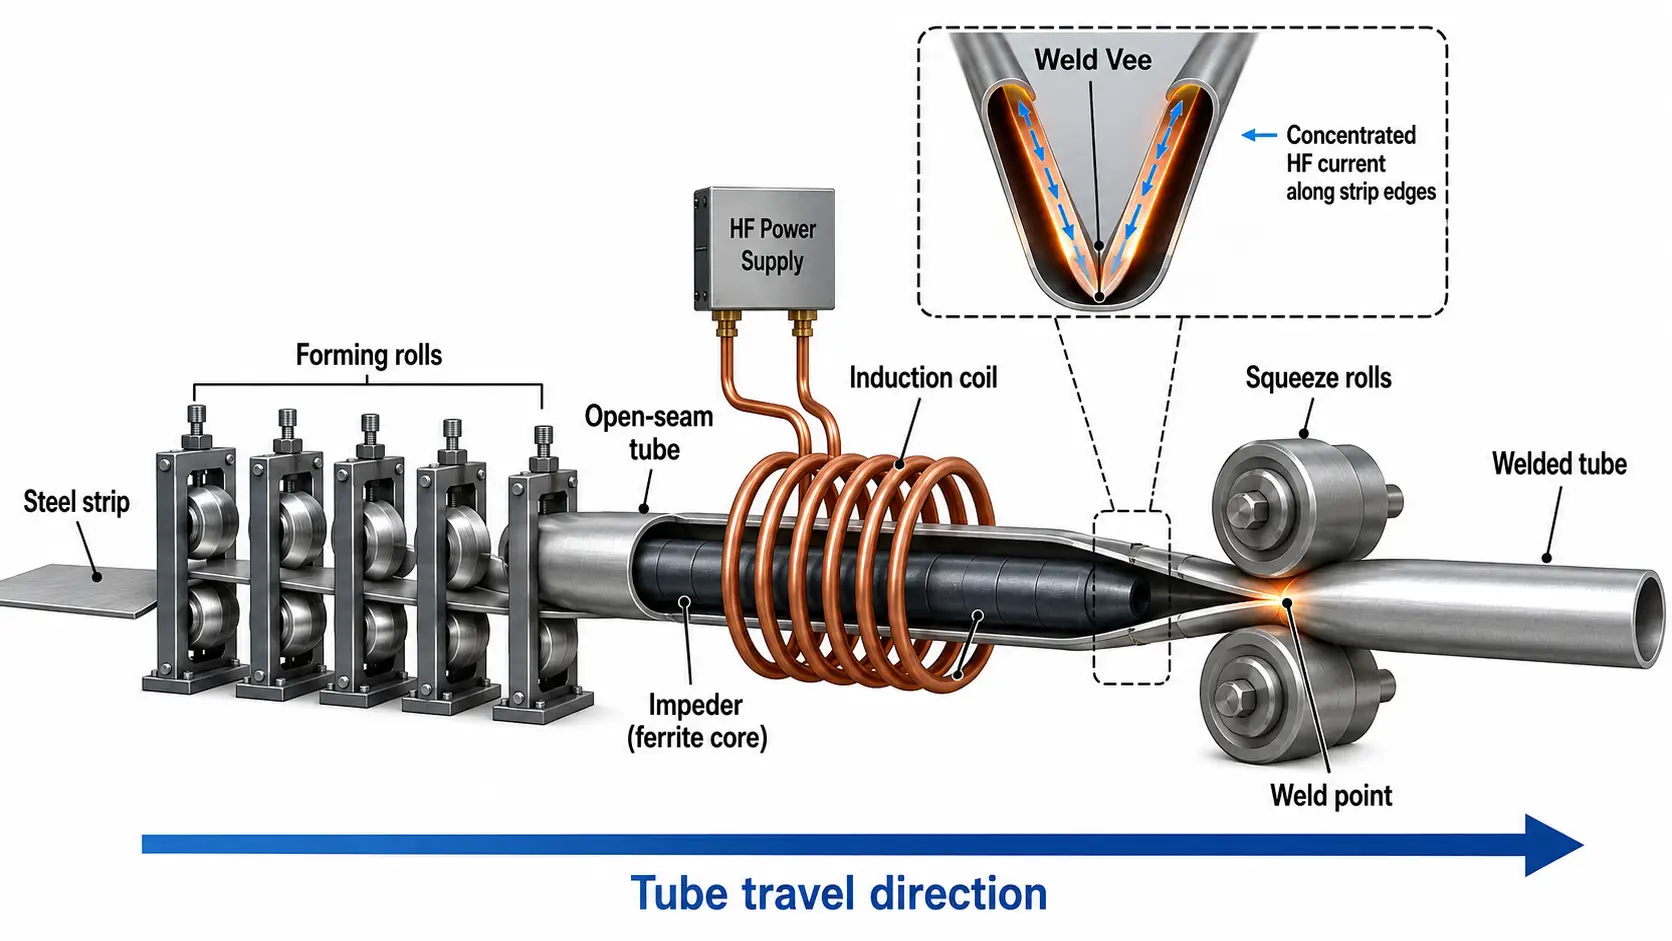
การใส่ขดลวดเหนี่ยวนำรอบท่อที่ขึ้นรูปไม่ได้หมายความว่ากระแสไฟฟ้าเหนี่ยวนำทั้งหมดมีส่วนช่วยในการเชื่อมอย่างเท่าเทียมกัน.
กระแสสามารถไหลตามเส้นทางต่างๆ ผ่านแถบได้. บางส่วนเดินทางไปที่จุดเชื่อมตามขอบเปิด, ในขณะที่บางชนิดสามารถไหลไปในทิศทางที่เป็นประโยชน์น้อยกว่ารอบๆ ท่อได้.
เพื่อประสิทธิภาพในการเชื่อม, จุดมุ่งหมายคือการรวมกระแสที่มีประโยชน์มากที่สุดเท่าที่จะเป็นไปได้ตามขอบแถบด้านล่างของขดลวดและไปยังจุดเชื่อม.
ที่ ความถี่สูง, กระแสทะลุเข้าไปในวัสดุค่อนข้างตื้น. การเว้นระยะที่ใกล้กันของขอบทั้งสองใกล้รูปตัววียังส่งผลต่อการรวมตัวของกระแสไฟฟ้า. เมื่อขอบทั้งสองเข้าใกล้กัน, สภาพแม่เหล็กไฟฟ้าจะเปลี่ยนแปลงอย่างต่อเนื่องจนถึงจุดที่พบกัน.
นี่อธิบายว่าทำไมเครื่องมิลล์ท่อถึงมีพลังงาน HF เพียงพอ แต่ยังคงแสดงการให้ความร้อนที่ไม่ดีหรือไม่เสถียรถ้ารูปแบบการเชื่อมผิดพลาด.
พลังงานถึงเครื่องจักรทางไฟฟ้า. การตั้งค่าการเชื่อมกำหนดว่าพลังงานนั้นถูกใช้ได้อย่างมีประสิทธิภาพที่ขอบของแถบหรือไม่.
3. รอยเชื่อมรูปตัววีสำคัญกว่าที่เห็น
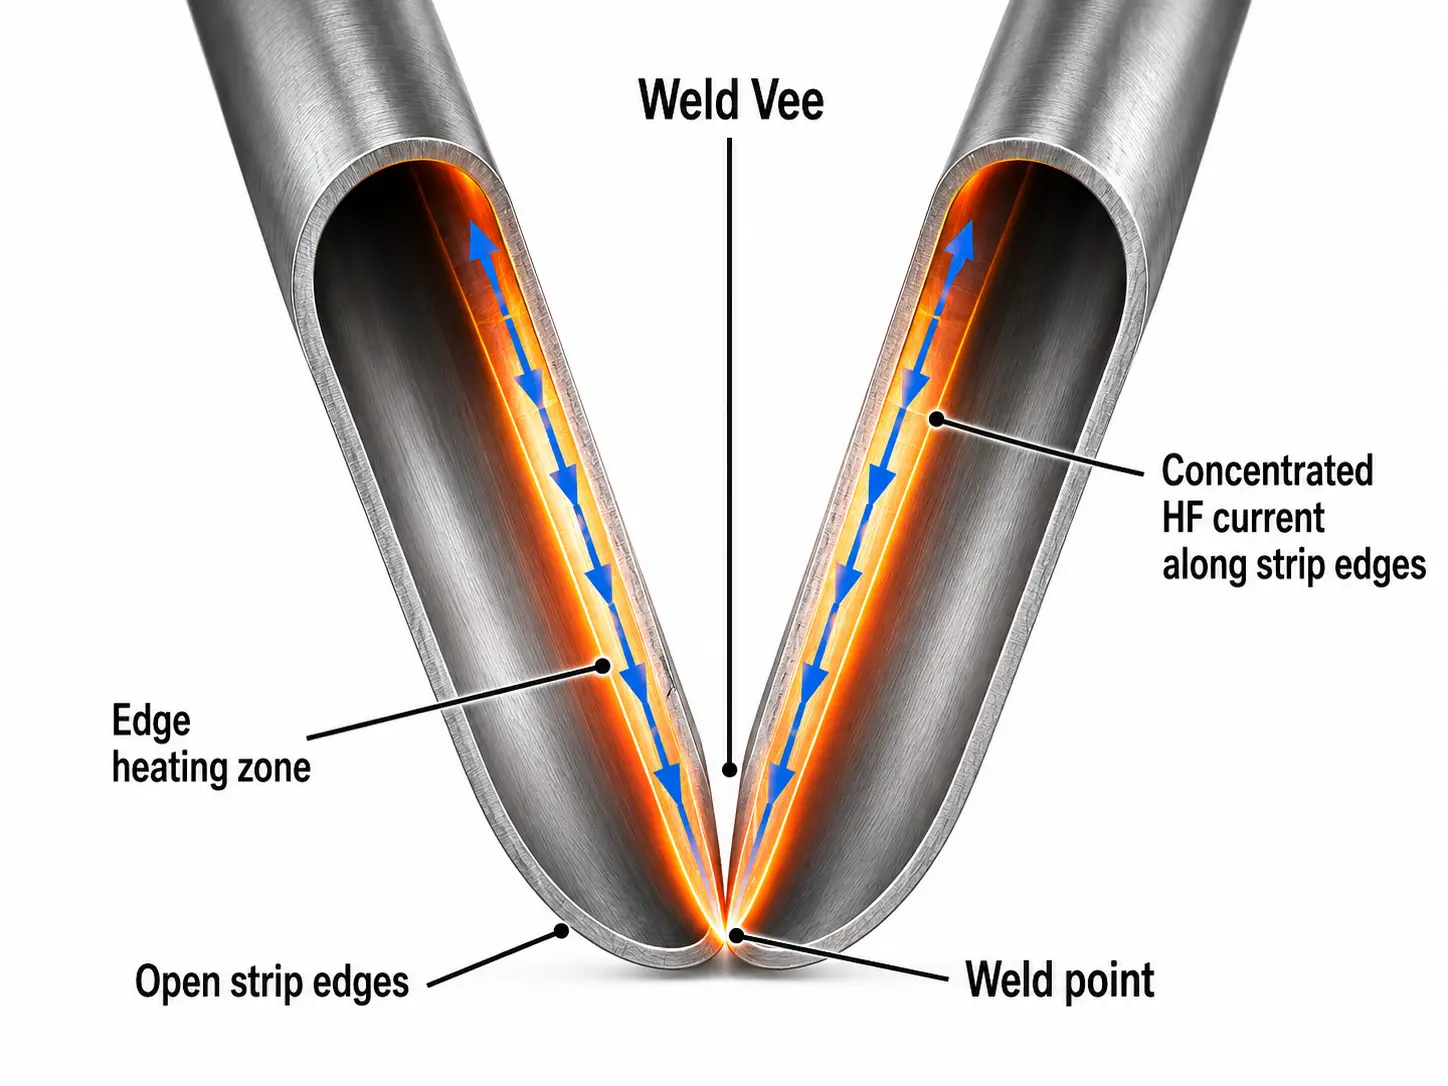
ช่องเปิดรูปตัววีที่อยู่ตรงหน้าจุดเชื่อมอาจดูเหมือนเป็นผลลัพธ์ง่าย ๆ ของการขึ้นรูปท่อ. ในการเชื่อม HF, รูปทรงของมันมีผลโดยตรงต่อกระบวนการให้ความร้อน.
รอยวีจะเกิดขึ้นเมื่อขอบแถบที่ขึ้นรูปเข้าหากันอย่างช้า ๆ. มุมของมัน, ความยาวและความมั่นคงมีผลต่อการกระจายกระแสไฟฟ้าและอุณหภูมิที่เกิดขึ้นตามขอบ.
สภาพการขึ้นรูปสำคัญที่นี่. สปริงถอยหลังหลังจากแถบออกจากลูกกลิ้งขึ้นรูปอาจบิดเบือนรูปทรง Vee ที่คาดหวัง. การจัดแนวขอบอาจเปลี่ยนแปลงได้ตามการตั้งค่าการกัด, สภาพแถบหรือการตั้งค่าลูกกลิ้งเปลี่ยนไป.
ก 2024 การศึกษาการจําลองสามมิติของการเชื่อมท่อเหนี่ยวนํา HF พบว่าทั้งรูปทรง Vee และสปริงแบ็คมีผลต่อการกระจายกระแส. ในกรณีที่นักวิจัยจําลองไว้, การเพิ่มมุม Vee ยังเพิ่มความกว้างของโซนที่ได้รับผลกระทบจากความร้อนด้วย. ค่าตัวเลขเหล่านั้นเฉพาะเจาะจงกับขนาดท่อที่จำลองและไม่ควรถูกพิจารณาเป็นกฎการติดตั้งสากล.
จุดประยุกต์ใช้จริงมีประโยชน์มากกว่ามุมที่กำหนดตายตัว: รอยเชื่อมที่มั่นคงต้องการ Vee ที่มั่นคง.
ถ้า Vee เคลื่อนหรือเปลี่ยนรูปในระหว่างการผลิต, การปรับกำลัง HF เพียงอย่างเดียวอาจชดเชยอาการโดยไม่แก้ไขสาเหตุ.
4. อิมพีเดอร์ทำหน้าที่อะไรจริง ๆ?
ภายในท่อที่ขึ้นรูปแล้ว, ใกล้กับบริเวณการเชื่อม, มักจะมีอิมพีเดอร์ที่ประกอบด้วยวัสดุแม่เหล็กที่มีความสามารถนำสูง.
งานของมันไม่ใช่การทำให้ท่อร้อนโดยตรง.
ตัวขัดขวางจะชี้นำฟลักซ์แม่เหล็กและป้องกันไม่ให้กระแสเหนี่ยวนำไหลผ่านเส้นทางที่ง่ายรอบเส้นรอบวงภายในของท่อ. สิ่งนี้ช่วยนำกระแสที่มีประโยชน์มากขึ้นไปยังขอบแถบเปิดและจุดเชื่อม.
หากไม่มีตัวขัดขวางที่มีประสิทธิภาพ, กระแสรั่วไหลมากขึ้นสามารถหมุนเวียนผ่านเส้นทางที่ไม่ต้องการ. ซึ่งจะใช้พลังงานและทำให้เกิดความร้อนในตำแหน่งที่ไม่จำเป็น. การวิเคราะห์เชิงตัวเลขยังแสดงให้เห็นว่าระยะห่างระหว่างตัวกั้นและผิวด้านในสามารถมีผลต่อการกระจายตัวของอุณหภูมิทั่วขอบแถบ.
สิ่งนี้ทำให้สภาพและตำแหน่งของตัวกั้นเป็นส่วนหนึ่งของการตั้งค่างานเชื่อม, ไม่ใช่เพียงรายละเอียดการบำรุงรักษา.
ตำแหน่งสัมพัทธ์ของ ขดลวด, ตัวกั้น, ขอบแถบ และจุดเชื่อม จำเป็นต้องทำงานร่วมกัน.
เมื่อประสิทธิภาพการเชื่อมค่อยๆ ลดลง, การตรวจสอบเพียงแค่เอาต์พุตของเครื่องกำเนิดไฟฟ้าอาจพลาดชิ้นส่วนที่สึกหรอ, เสียหาย หรือวางตำแหน่งผิดพลาดของระบบเชื่อม.
5. กำลังไฟ, ความถี่และความเร็วของสายงานทำงานร่วมกัน
หนึ่งในความผิดพลาดที่ง่ายที่สุดในการเชื่อมท่อ HF คือการพูดถึงกำลังเชื่อมเป็นตัวเลขอิสระ.
มันไม่ใช่.
ปริมาณพลังงานที่ส่งไปยังส่วนของแถบขึ้นอยู่กับความเร็วที่ส่วนดังกล่าวผ่านโซนความร้อนบางส่วน. เพิ่มความเร็วสายงานโดยไม่ได้ปรับเงื่อนไขความร้อนอย่างเหมาะสมและจะมีเวลาน้อยลงในการทำให้ขอบถึงสภาพการเชื่อมที่ต้องการ.
ความสัมพันธ์นี้บางครั้งถูกแสดงออกผ่านตัวประกอบการป้อนความร้อนที่อิงตามพลังงานการเชื่อมสัมพันธ์กับความเร็วเชิงเส้น. การวิจัยเกี่ยวกับท่อเชื่อม HFI แสดงให้เห็นว่าการป้อนความร้อนและแรงบีบสามารถส่งผลต่อคุณสมบัติทางกลของบริเวณที่เชื่อมได้.
เส้นผ่านศูนย์กลางท่อและความหนาของผนังก็มีความสำคัญเช่นกัน. การตั้งค่าที่พัฒนาสำหรับท่อผนังบางไม่สามารถถ่ายโอนไปยังผลิตภัณฑ์ผนังหนาได้โดยยังคงทุกพารามิเตอร์ทางไฟฟ้าเหมือนเดิม.
ความถี่เพิ่มตัวแปรอีกตัวหนึ่ง. ส่งผลต่อการซึมผ่านของกระแสและการกระจายอุณหภูมิ และอาจส่งผลต่อรูปร่างและความกว้างของโซนที่ให้ความร้อน. แบบจำลองการวิจัยแสดงให้เห็นการเปลี่ยนแปลงความกว้างของ HAZ เมื่อความถี่ในการเชื่อมเปลี่ยนแปลง, แม้ว่าการตอบสนองที่แน่นอนจะขึ้นอยู่กับขนาดของท่อและการตั้งค่าส่วนที่เหลือ.
ในกระบวนการผลิต, ตัวแปรเหล่านี้จะต้องได้รับการพิจารณาร่วมกัน: ขนาดท่อ + ความหนาของผนัง + วัสดุ + ความเร็วสายการผลิต + ความถี่ + พลัง + เรขาคณิตการเชื่อม.
ไม่มีกฎที่เป็นประโยชน์ที่จะกล่าวเพิ่มเติม กำลังไฟฟ้าแรงสูง ทำให้เกิดการเชื่อมที่ดีขึ้นโดยอัตโนมัติ.
6. ความร้อนที่มากขึ้นไม่ได้หมายความว่าการเชื่อมจะดีขึ้นโดยอัตโนมัติ
วัตถุประสงค์ของการเชื่อมด้วยการเหนี่ยวนำ HF คือการสร้างสภาวะความร้อนและกลไกที่ถูกต้องที่ขอบเมื่อถึงจุดบีบ.
ความร้อนน้อยเกินไปสามารถป้องกันการเชื่อมที่เหมาะสม. เพียงแค่เพิ่มกำลัง, อย่างไรก็ตาม, ไม่ใช่วิธีแก้ปัญหาอย่างสมบูรณ์.
ความร้อนมากเกินไปหรือตัวกระจายความร้อนไม่ดีจะเปลี่ยนโปรไฟล์ความร้อนรอบ ๆ รอยเชื่อมและสามารถทำให้พื้นที่ที่ได้รับผลกระทบขยายใหญ่ขึ้น. ในเวลาเดียวกัน, ลูกกลิ้งบีบต้องใช้แรงกลไกที่ต้องการขณะที่ขอบอยู่ในสภาพที่เหมาะสม.
ปฏิกิริยานี้เป็นสาเหตุว่าทำไมการดูเฉพาะการอ่านค่าของเครื่องกำเนิดไฟฟ้าจึงให้ภาพคุณภาพการเชื่อมที่ไม่สมบูรณ์.
การวินิจฉัยที่เป็นประโยชน์จะเริ่มต้นจากกระบวนการนั้นเอง. ความเร็วของสายคงที่หรือไม่? วีมีพฤติกรรมสม่ำเสมอหรือไม่? ขอบชิดกันหรือเปล่า? เป็นอุปสรรคในตำแหน่งและสภาพที่ถูกต้อง? ตำแหน่งคอยล์เปลี่ยนไปแล้ว? มีการตั้งค่าม้วนบีบอย่างถูกต้องหรือไม่?
อาจจำเป็นต้องปรับกำลังไฟ, แต่ควรคำนึงถึงเงื่อนไขเหล่านั้นด้วย.
7. เหตุใดคุณภาพการเชื่อม HF จึงไม่เสถียร
เมื่อก โรงสีหลอด วิ่งดีเป็นชั่วโมงแล้วจึงเริ่มผลิตรอยต่อที่ไม่สม่ำเสมอ, สาเหตุอาจอยู่ที่ภายนอกเครื่องกำเนิด HF.
การเปลี่ยนแปลงเล็กน้อยในการขึ้นรูปแถบสามารถทำให้มุม Vee เคลื่อน. แอมปีเดอร์ที่เสียหายหรือวางผิดตำแหน่งจะเปลี่ยนสภาพแม่เหล็กภายในท่อ. ตำแหน่งขดลวดมีผลต่อการเชื่อมต่อแม่เหล็กไฟฟ้า. การเปลี่ยนแปลงความเร็วสายส่งจะเปลี่ยนปริมาณความร้อนที่วัสดุแต่ละส่วนได้รับ.
สภาพเชิงกลที่โรลหนีบเพิ่มชั้นอีกขั้น.
ปัจจัยเหล่านี้มีปฏิสัมพันธ์กัน. ปัญหาการขึ้นรูปอาจปรากฏต่อผู้ปฏิบัติงานครั้งแรกเหมือนเป็นปัญหาการให้ความร้อนเพราะเส้นทางกระแสได้เปลี่ยนแปลงไป. การเพิ่มกำลังไฟอาจทำให้ลักษณะของรอยเชื่อมดีขึ้นชั่วคราวในขณะที่โครงสร้างพื้นฐานยังคงไม่เปลี่ยนแปลง.
นี่คือสิ่งที่ทำให้การเชื่อม HF แตกต่างจากการมองผู้เชื่อมเป็นแค่แหล่งความร้อนแยกตัว.
เส้นเชื่อมเป็นระบบหนึ่ง.
งานวิจัยเชิงตัวเลขสมัยใหม่อธิบายการเชื่อม HFI เป็น กระบวนการทางฟิสิกส์หลายด้าน ซึ่งเกี่ยวข้องกับการให้ความร้อนด้วยแม่เหล็กไฟฟ้า, การถ่ายเทความร้อน, การเชื่อมแบบกลไกและการเปลี่ยนแปลงทางโลหะวิทยาในท่อที่เคลื่อนที่อย่างต่อเนื่อง.
8. รอยเชื่อมที่มั่นคงมาจากกระบวนการที่มั่นคง
การตั้งค่าที่เหมาะสมแยกกันหลายประการยังสามารถให้ผลลัพธ์ที่ไม่ดีได้หากพวกมันไม่ทำงานร่วมกัน.
การเชื่อมด้วยแรงเหนี่ยวนำ HF ทำให้การผลิตท่ออย่างต่อเนื่องด้วยความเร็วสูงเป็นไปได้โดยการรวมความร้อนในพื้นที่เล็กมากทันที ก่อนที่ขอบแถบจะถูกเชื่อมต่อกัน.
แต่ตัวกำเนิด HF ไม่สามารถสร้างรอยเชื่อมที่ดีได้ด้วยตัวเอง.
เส้นทางของกระแสไฟฟ้า, รูปทรง Vee, สภาพของตัวกันคลื่น, ตำแหน่งขดลวด, ความถี่, พลัง, ความเร็วสายการผลิต, การสร้างความมั่นคงและการตั้งค่าม้วนบีบล้วนส่งผลต่อสิ่งที่เกิดขึ้นในช่วงเวลาสั้นๆ ก่อนที่ขอบจะกลายเป็นรอยเชื่อม.
เมื่อแก้ไขปัญหาหรือเพิ่มประสิทธิภาพโรงสีท่อ HF, การดูความสัมพันธ์เหล่านั้นมักจะมีประโยชน์มากกว่าการถามคำถามเดียว เช่น “เราต้องการพลังมากกว่านี้ไหม?”
คำถามที่ดีกว่าคือ: เป็นไฟฟ้า, ชิ้นส่วนความร้อนและกลไกของกระบวนการเชื่อมทำงานในหน้าต่างเดียวกัน?
คำถามที่พบบ่อย
ฉันจำเป็นต้องใช้พลังงานมากกว่านี้หรือไม่หากการเชื่อมไม่เสถียร?
ไม่จำเป็น. ตรวจสอบเรขาคณิตของ Vee, การจัดตำแหน่งขอบ, ตำแหน่งอุปสรรคและความเร็วของเส้นก่อน. ปัญหาการขึ้นรูปหรือสิ่งกีดขวางมักแสดงเป็นปัญหาเรื่องความร้อน, และการเพิ่มพลังเพียงปกปิดอาการโดยไม่ต้องแก้ไขที่ต้นเหตุ.
ฉันสามารถใช้การตั้งค่าเดียวกันสำหรับท่อขนาดต่างๆ ได้หรือไม่?
ไม่ใช่. เส้นผ่านศูนย์กลางของท่อและความหนาของผนังเปลี่ยนความถี่ที่ต้องการ, กำลังและความเร็วของสาย. การตั้งค่าที่พัฒนาขึ้นสำหรับท่อที่มีผนังบางไม่สามารถถ่ายโอนไปยังผลิตภัณฑ์ที่มีผนังที่หนักกว่าได้ โดยที่ยังคงรักษาพารามิเตอร์ทางไฟฟ้าทั้งหมดไว้ไม่เปลี่ยนแปลง.
เหตุใดตัวขัดขวางจึงมีความสำคัญหากท่อไม่ทำให้ท่อร้อน?
มันนำทิศทางของฟลักซ์แม่เหล็กและป้องกันไม่ให้กระแสเหนี่ยวนำหมุนเวียนภายในท่อ. หากไม่มีตัวขัดขวางที่มีประสิทธิภาพ, กระแสไฟฟ้ามากขึ้นผ่านเส้นทางที่ไม่ต้องการ, ใช้พลังงานและทำให้เกิดความร้อนในที่ที่ไม่จำเป็น.
ควรตรวจสอบอะไรเมื่อคุณภาพการเชื่อมลดลงอย่างช้าๆ?
ตรวจสอบว่า Vee มีความเสถียร, ขอบของท่อเรียงกันอย่างถูกต้อง, ไอ้มุมป้องกันอยู่ในตำแหน่งและไม่เสียหาย, ตำแหน่งของขดลวดยังไม่เปลี่ยนแปลง, และม้วนบีบถูกปรับอย่างถูกต้อง.
ต้องมีการตั้งค่า HF ที่เหมาะสมสำหรับโรงงานผลิตท่อของคุณ?
กำลังเชื่อม, ความถี่, การออกแบบขดลวดและความเร็วสายต้องตรงกับขนาดและวัสดุของท่อของคุณ. บอกเราว่าคุณกำลังผลิตอะไรและเราจะช่วยระบุอุปกรณ์.


