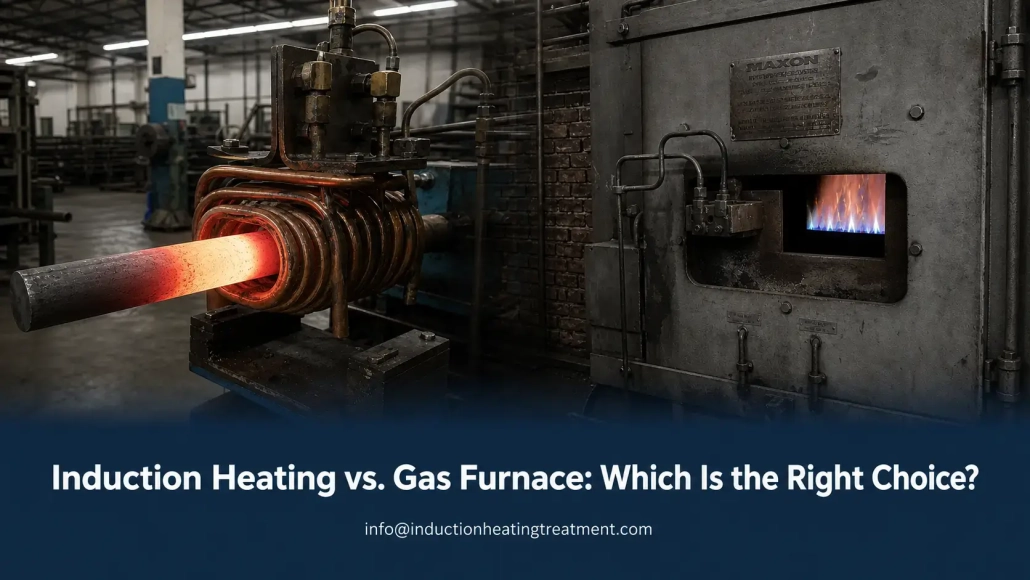
التسخين بالحث مقابل. فرن الغاز: 8 العوامل لاختيار نظام التسخين المناسب
الاختيار بين التسخين بالحث مقابل فرن الغاز التكنولوجيا ليست حول أي نظام يسخن أكثر. إنها حول السيطرة, السرعة, الكفاءة, والتكلفة الإجمالية على مدى عمر عمليتك. كلاهما يمكن أن يصل إلى درجات حرارة التشكيل والمعالجة الحرارية. هم يصلون إلى هناك بطرق مختلفة جوهريًا — والفجوة بينهم تتسع مع ارتفاع تكاليف الطاقة وتشديد متطلبات الجودة.
يرشد هذا الدليل عبر العوامل الثمانية الأكثر أهمية عند مقارنة التقنيتين, حتى تتمكن من اتخاذ قرار مستند إلى تطبيقك — وليس في مواجهة ورقة المواصفات.
1. كيف تعمل كل تقنية
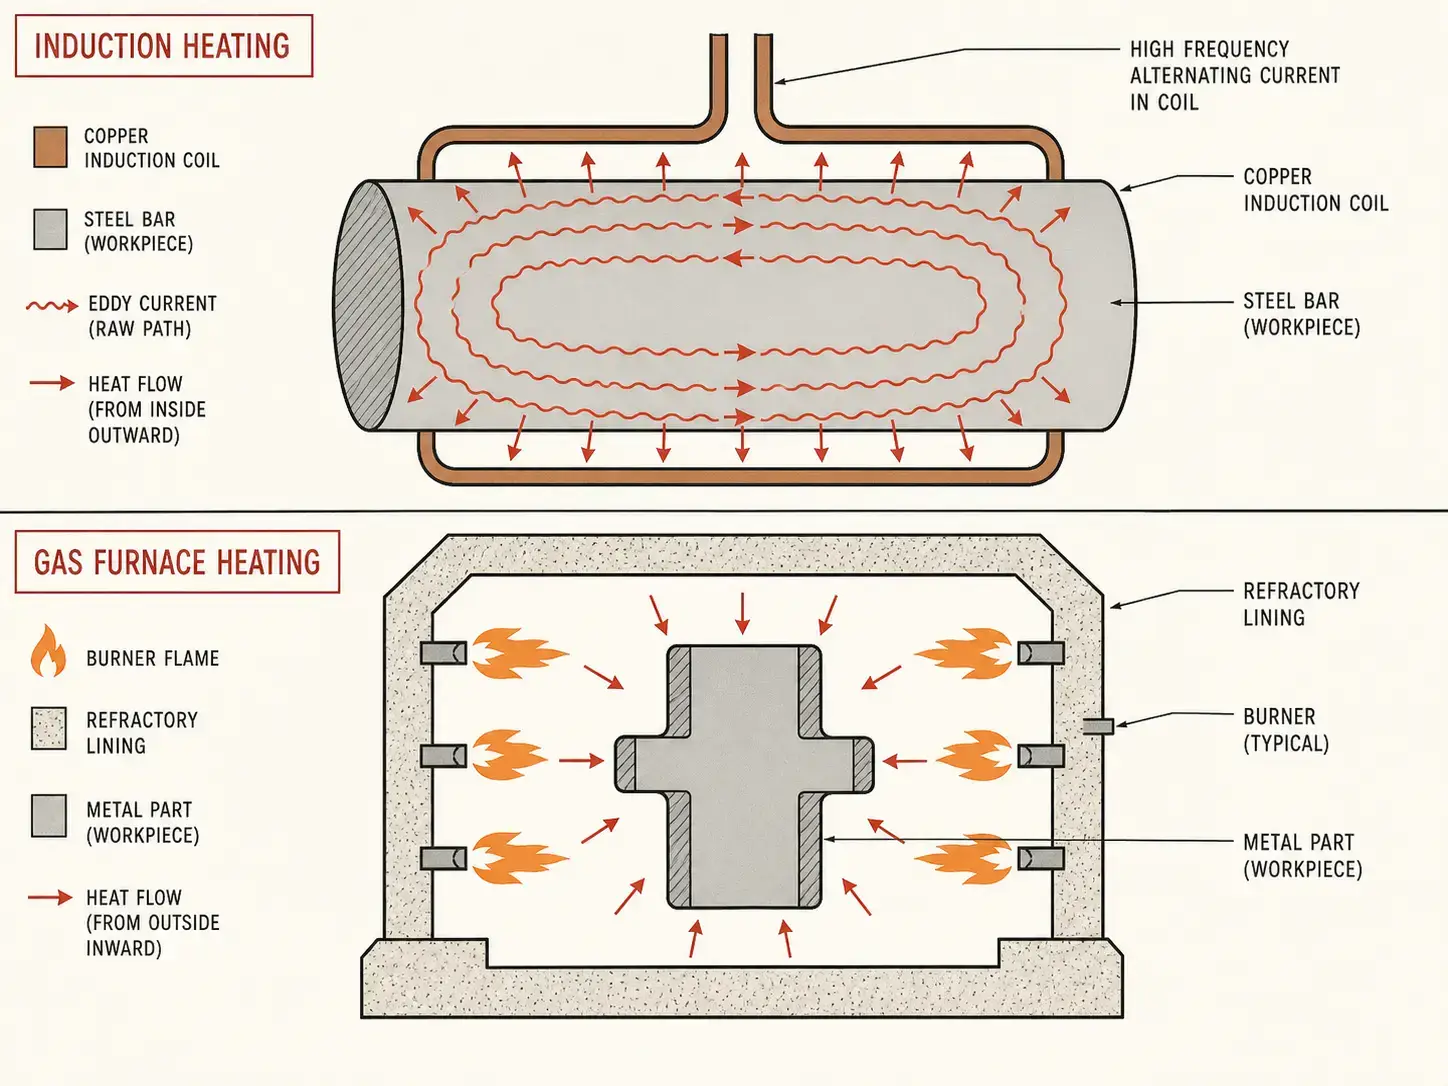
التسخين بالحث يستخدم الطاقة الكهرومغناطيسية لتسخين المواد الموصلة للكهرباء. مزود طاقة الحث يرسل تيارًا متناوبًا عبر لفافة نحاسية, خلق حقل مغناطيسي. عندما يدخل جزء معدني ذلك الحقل, تُستحث التيارات الكهربائية — تيارات دوامة — داخل الجزء نفسه. تولد هذه التيارات الحرارة مباشرة داخل المادة. لا لهب. لا جو ساخن. الجزء هو مصدر حرارته الخاص.
تحرق أفران الغاز الغاز الطبيعي أو البروبان داخل حجرة مبطنة بالمواد المقاومة للحرارة. ينتقل الحرارة إلى قطعة العمل عبر الحمل الحراري, الإشعاع, والتوصيل — يسخن هواء الحجرة, تسخن الجدران, وبالنهاية يسخن الجزء. إنه مثبت, تكنولوجيا متاحة على نطاق واسع وقد زودت الصناعة بالطاقة لأكثر من قرن.
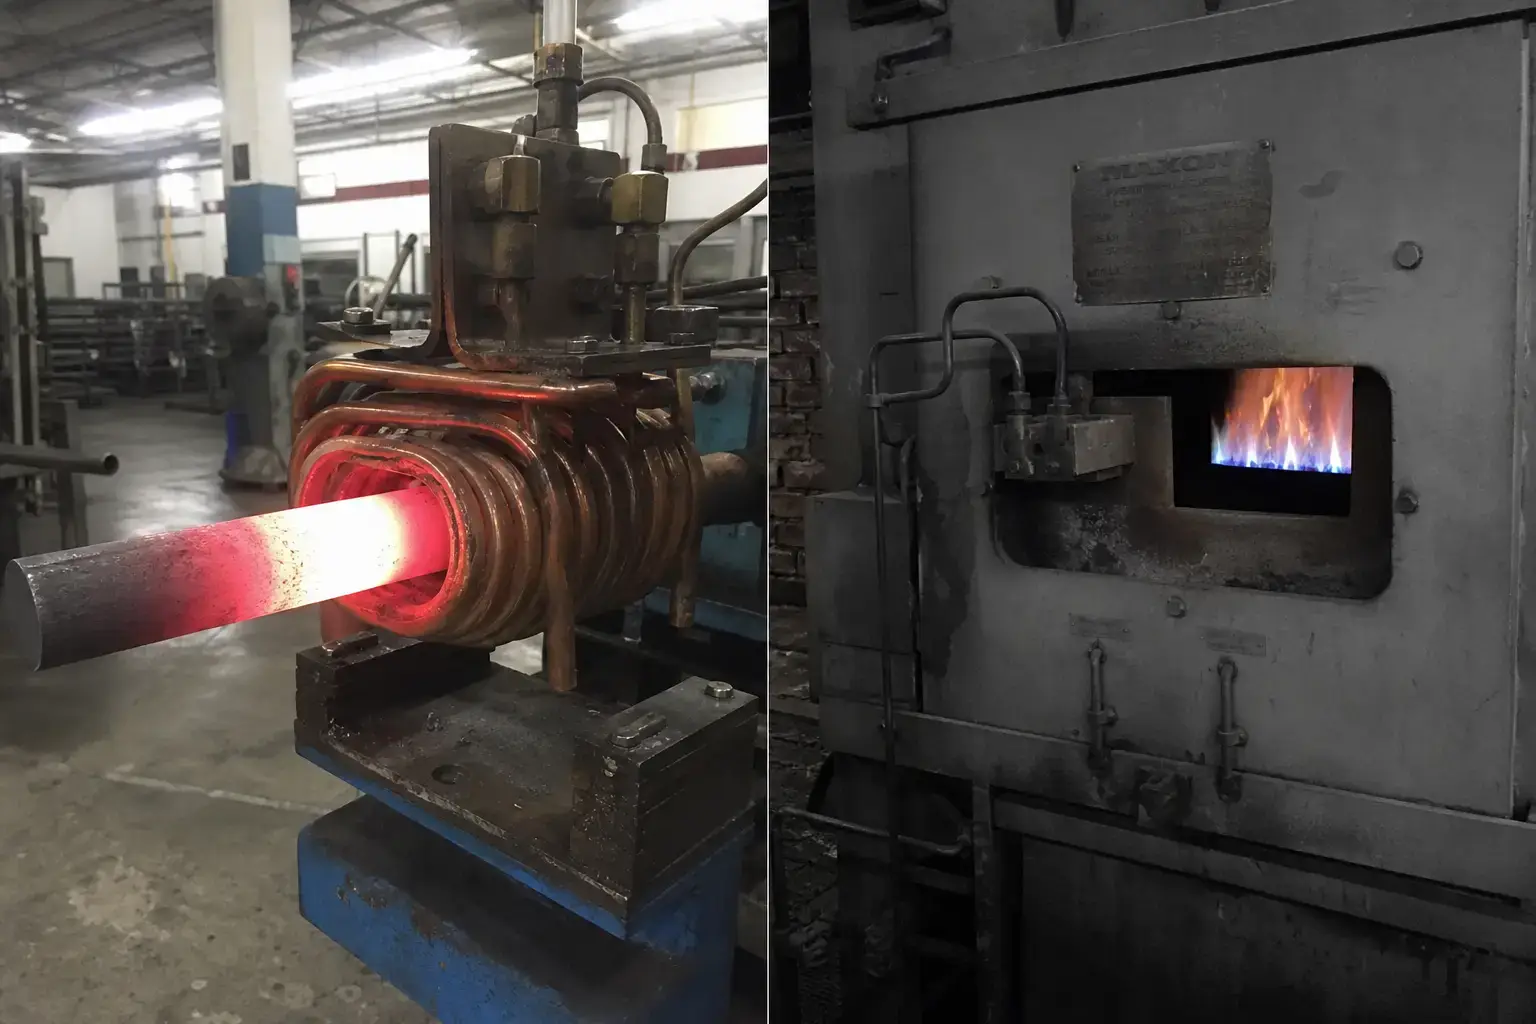
التمييز الأساسي بسيط: الحث يولد الحرارة داخل المعدن; الفرن الغازي يدفع الحرارة إليه من الخارج. هذا الاختلاف يتسرب إلى كل شيء آخر — السرعة, الكفاءة, التحكم, والتكلفة.
2. آلية التسخين: الداخل مقابل. الخارج
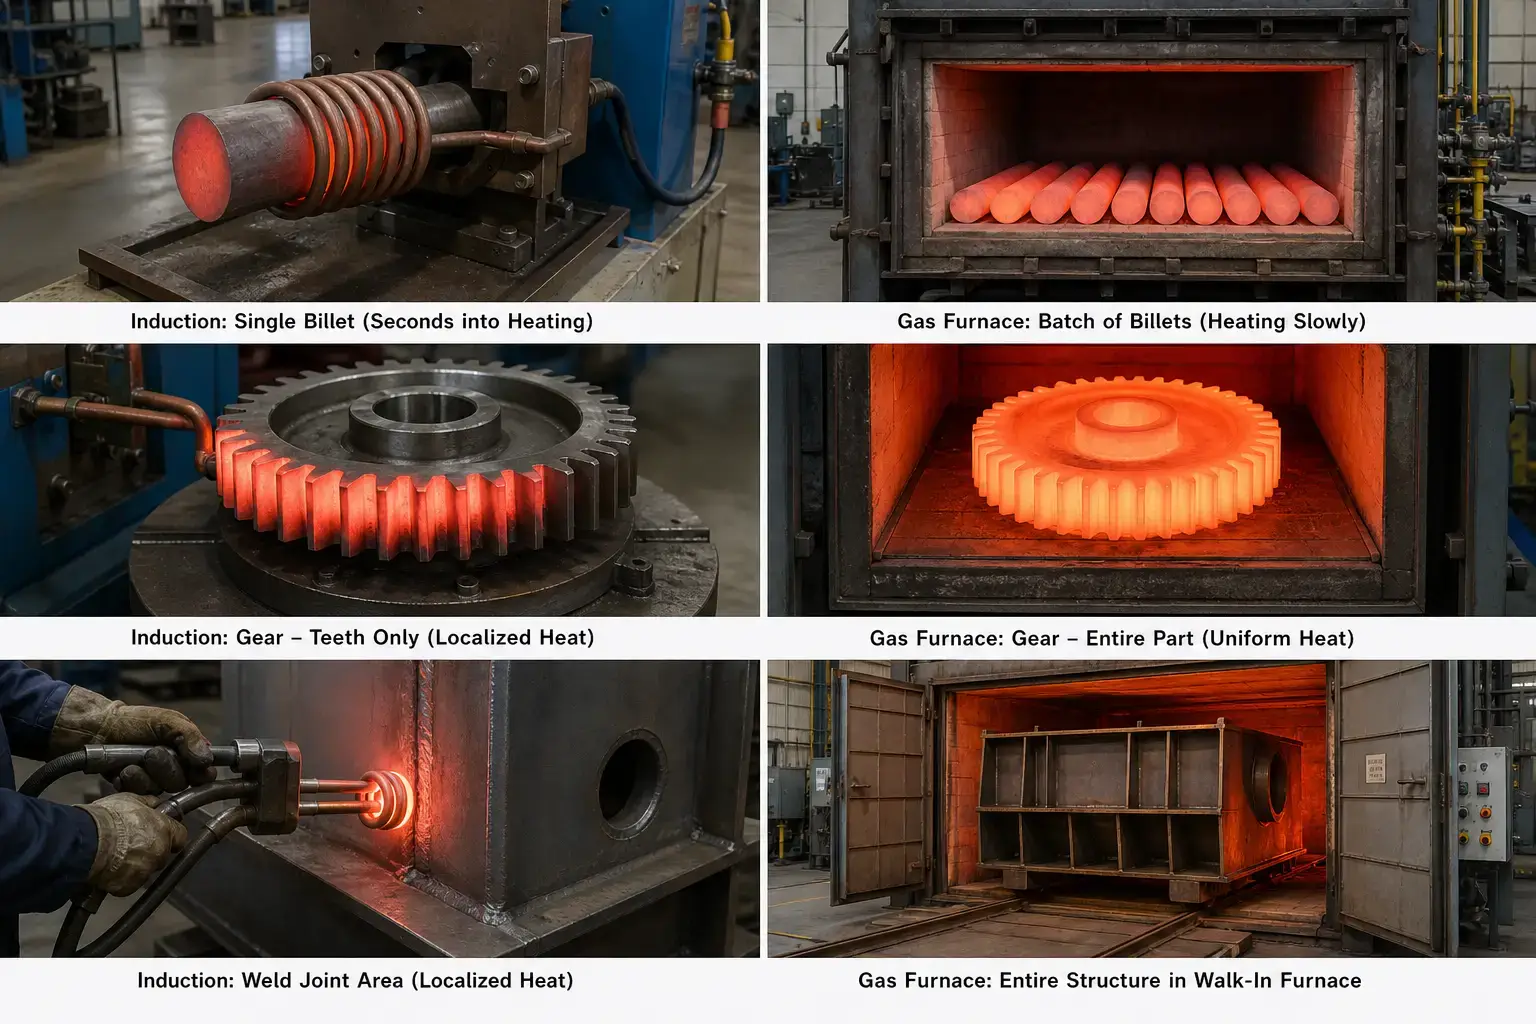
لأن الحث يسخن الجزء مباشرة, لا يتم إهدار الطاقة في رفع درجة حرارة الهواء المحيط, جدران الفرن, أو هيكل الناقل. هذا يترجم إلى بدء تشغيل أسرع, استهلاك وقود أقل في وضع الخمول, والقدرة على تسخين المنطقة التي تهتم بها فقط — سن الترس, طرف الأنبوب, واجهة السبيكة.
يُسخن الموقد الغازي كل شيء داخل الغرفة. هذا ميزة عندما تحتاج إلى انغماس موحد لجميع الدفعة, لكنها تعتبر عيبًا عندما تحتاج فقط إلى تسخين منطقة معينة. يجب أن يصل الفرن نفسه إلى درجة الحرارة قبل أن يبدأ التسخين الفعّال, مما يضيف وقت التسخين الأولي واستهلاك الوقود الأساسي في كل وردية.
3. السرعة وكفاءة الطاقة
التسخين بالحث أسرع بشكل كبير للمواد والهياكل الجزئية المتوافقة. قطعة صلب, تروس, أو نهاية أنبوب يمكن أن تصل إلى درجة حرارة الحدادة أو اللحام في ثوانٍ إلى دقائق — وليس العشرات من الدقائق إلى ساعات التي عادة ما تتطلبها الأفران الغازية. تزداد فجوة السرعة مع صغر حجم الجزء وزيادة وتيرة الإنتاج.
من ناحية الطاقة, يحول الحث نسبة أعلى من الكهرباء المدخلة مباشرة إلى قطعة العمل. تفقد الأفران الغازية الطاقة عبر الغازات المنبعثة, الجدران الحرارية الساخنة, فتحات الأبواب, وتكرار دورات التسخين والتبريد. بينما حسّنت الموقدات الحديثة المسترجعة كفاءة فرن الغاز, مع ذلك، لا يمكنها مطابقة توصيل الطاقة المحلي للحث للتسخين المستهدف. للحصول على نظرة أعمق على الأرقام, راجع دليلنا على حساب طاقة التسخين بالحث.
| العامل | التسخين بالحث | فرن الغاز |
|---|---|---|
| الوقت النموذجي للتسخين | ثوانٍ إلى دقائق | من دقائق إلى ساعات |
| التسخين من البداية الباردة | فوري — لا حاجة للتسخين المسبق | 30– 90 دقيقة لتسخين الحجرة إلى درجة الحرارة |
| توصيل الطاقة | مباشر إلى قطعة العمل — خسائر قليلة إلى المحيط | يسخن الحجرة بأكملها — خسائر عبر العادم والجدران |
| استهلاك الطاقة عند الخمول | قريب من الصفر عند عدم التشغيل | الحرق المستمر للوقود للحفاظ على درجة حرارة الغرفة |
| نطاق الكفاءة | عادةً 50–80% (تزويد الطاقة لقطعة العمل) | عادةً 15–35% (الوقود إلى قطعة العمل, يعتمد على الدفعة) |
4. التحكم في العملية, السلامة, وانبعاثات
التحكم في العملية. توفر أنظمة الحث تحكمًا دقيقًا في وقت التسخين, مستوى الطاقة, التردد, ونمط الحرارة. بمجرد التحقق من المعلمات, تحصل كل قطعة على ظروف تسخين شبه متطابقة — وهو أمر بالغ الأهمية للتطبيقات التي تتطلب صلابة أو مواصفات معدنية دقيقة. تتحكم أفران الغاز بدرجة حرارة الغرفة بشكل جيد لكنها لا تستطيع استهداف منطقة معينة على قطعة أو تغيير الملفات الشخصية في ثوانٍ.
السلامة وبيئة العمل. تنطوي أفران الغاز على لهب مفتوح, خطوط وقود قابلة للاشتعال, العادم الساخن, والحرارة المحيطة العالية التي تشع من الغرفة. أنها تتطلب الكشف عن الغاز, التهوية, وتدريب المشغلين. تحمل أنظمة الحث مخاطرها الخاصة - الجهد العالي والماء الساخن تحت الضغط - ولكن بسبب توليد الحرارة داخل قطعة العمل, وتبقى البيئة المحيطة أكثر برودة. لا توجد منتجات احتراق ثانوية, لا لهب مفتوح, وعادة ما يكون الطلب أقل على المنشأة التهوية والتبريد بنية تحتية.
الانبعاثات. تنتج أفران الغاز ثاني أكسيد الكربون وربما أكاسيد النيتروجين عند نقطة الاستخدام. يستخدم الحث الكهرباء ولا ينتج عنه أي انبعاثات احتراق في الموقع. للمرافق التي تسعى لتحقيق أهداف الاستدامة أو تعمل في مناطق ذات لوائح صارمة لجودة الهواء, هذا الاختلاف وحده يمكن أن يحسم القرار.
5. متى تكون الحثية الخيار الأفضل
تتفوق التدفئة بالحث باستمرار على أفران الغاز عندما يتطلب التطبيق السرعة, الدقة, والتكرارية. أقوى الحالات لاستخدام الحث تشمل:
— تسخين موضعي — تحتاج منطقة محددة فقط للتسخين (أسنان التروس, نهايات الأنابيب, وصلات ملحومة)
— الإنتاج عالي السرعة — تشغيل مستمر أو قصير الدورة (تشكيل البِليتات, لحام الأنابيب, تسخين الأسلاك)
— المعالجات الحرارية القابلة للتكرار — عمق الحالة والصلابة المتسقة من جزء لآخر
— مساحة أرضية محدودة — مساحة صغيرة, لا حاجة لمداخن العادم, لا حاجة لتخزين الوقود
— خطوط مؤتمتة — التكامل السهل مع PLC, الروبوتات, وتغيير الوصفات القائم على النظام
— خفض الانبعاثات — عدم وجود احتراق في الموقع, تصاريح أبسط, جودة هواء داخلية أفضل
اختيار مصدر الطاقة أمر حاسم هنا. يجب أن تتطابق الترددات مع عمق التسخين الذي تحتاجه, ويجب أن تتوافق القدرة مع الإنتاجية. دليل موارد اختيار مصدر طاقة التسخين بالحث الدليل يغطي ذلك بالتفصيل.
6. متى لا يزال فرن الغاز منطقيًا
الحث ليس بديلاً عالميًا للغاز. تظل أفران الغاز الخيار العملي في عدة سيناريوهات:
— معالجة دفعات كبيرة — مئات أو آلاف الأجزاء تتطلب تسخينًا موحدًا مرة واحدة, ويكون وقت الدورة أقل أهمية من قدرة التحميل الكلية
— دورات نقع طويلة — التليين, التطبيع, وتخفيف الإجهاد يتطلب وقتًا ممتدًا عند درجة الحرارة, حيث أن الحفاظ على ثبات الغرفة هو الحل الأبسط
— مكونات كبيرة جدًا أو غير منتظمة - المسبوكات المتضخم, اللحامات الثقيلة, والأشكال الهندسية الغريبة التي لا يمكن وضعها بسهولة داخل ملف الحث
— المواد غير الموصلة — سيراميك, زجاج, وبعض المركبات لا يمكن تسخينها عن طريق الحث
— ميزانية أولية أقل مع البنية التحتية الحالية للغاز - إذا كانت خدمة الغاز الطبيعي, أنابيب العادم, والموظفون المدربون موجودون بالفعل, قد يكون لفرن الغاز حاجز أقل للدخول
7. التكلفة: سعر الشراء مقابل. تكلفة التشغيل
غالبًا ما يحمل فرن الغاز سعر شراء أقل - خاصة عندما تكون البنية التحتية للغاز موجودة بالفعل. يمكن أن تتطلب أنظمة الحث استثمارًا مقدمًا أعلى عند استخدام الملفات المخصصة, الأتمتة, أنظمة تبريد, ومصادر الطاقة المتخصصة مطلوبة.
ومع ذلك, تكلفة التشغيل تحكي قصة مختلفة. يمكن أن توفر الحث الكهربائي توفيرًا من خلال انخفاض استهلاك الطاقة, سرعات الدورات الأسرع, تقليل الفضلات, انحراف أقل, متطلبات عمالة أقل, مساحة أرضية أصغر, وتقليل حمل التهوية. بالنسبة للإنتاج الكبير الحجم, يمكن للتوفير التشغيلي استرجاع الفارق الأولي في غضون سنة إلى ثلاث سنوات.
يجب أن يأخذ المقارنة الكاملة للتكاليف في الاعتبار جميع البنود العشرة — سعر الشراء, التركيب, الطاقة, الصيانة, معدل الإنتاج, الفضلات وإعادة العمل, العمل, الامتثال للانبعاثات, مخاطر التوقف عن العمل, والعمر المتوقع للمعدات. نادراً ما يكون أقل سعر للشراء هو نفسه أقل تكلفة إجمالية خلال خمس إلى عشر سنوات. إذا كنت تقوم بتقييم كامل شراء نظام الحث, عامل كل هذه في المقارنة الخاصة بك.
8. تقييم سريع ذاتي: هل التطبيق الخاص بك العجاف الحث?
حدد كل عبارة تنطبق على تطبيقك. كلما زادت المربعات التي تحددها, زدادت قوة حجتك للحث.
☐ قطعة العمل الخاصة بي موصلة للكهرباء (الفولاذ, النحاس, الألومنيوم, النحاس الأصفر).
☐ أحتاج إلى تسخين منطقة معينة فقط، وليس الجزء بأكمله.
☐ وقت الدورة أقل من 60 الثواني مهمة بالنسبة إلى إنتاجيتي.
☐ تؤثر دقة درجة الحرارة بشكل مباشر على جودة الجزء أو معدل الخردة.
☐ مساحة الأرضية محدودة, أو أريد دمج التدفئة في خلية إنتاج موجودة.
☐ تعتبر انبعاثات الاحتراق أو التهوية أحد المخاوف المتعلقة بالسماح أو الامتثال.
☐ أحتاج إلى تكامل PLC, تغيير قائم على الوصفة, أو معالجة الأجزاء تلقائيًا.
☐ تكلفة الكهرباء لكل كيلوواط ساعة تنافسية مع – أو أقل – من الغاز الطبيعي في منطقتي.
الدرجة 6–8: التحريض هو على الأرجح الأنسب لك. تم بناء التكنولوجيا لهذه الظروف.
الدرجة 3–5: أنت في المنطقة الرمادية. قم بتجربة تشغيل عينة على أجزائك الفعلية قبل اتخاذ القرار.
الدرجة 0–2: قد يكون فرن الغاز ما يزال الخيار الأكثر عملية. أعد مراجعة الأقسام 6 و 7 أعلى من.
الوجبات الجاهزة الرئيسية
ثم يقوم التسخين بالحث مقابل فرن الغاز القرار يعتمد على تطبيقك, وليس قاعدة عامة. التسخين بالحث يفوز من حيث السرعة, الدقة, كفاءة الطاقة, والانبعاثات عند تسخين المعادن بشكل محلي. الأفران الغازية لا تزال مهيمنة لمعالجة الدفعات الكبيرة, دورات النقع الطويلة, والمكونات الكبيرة الحجم. الاختيار الصحيح هو الذي تتوافق فيه التكنولوجيا مع العملية — وليس العكس.
س: هل يمكن للتسخين بالحث أن يحل تمامًا محل الفرن الغازي في ورشة المعالجة الحرارية؟?
أ: ذلك يعتمد على مزيج الأجزاء لديك. إذا كانت معظم أعمالك تتضمن التسخين الموضعي للمعادن الموصلة — التقسية, التلحيم باللحام, تسخين البليت - يمكن أن يحل الحث محل جزء كبير من عمليات أفران الغاز. المحلات التجارية التي تعتمد على التلدين الدفعي, تخفيف التوتر اللحامات الكبيرة, أو من المرجح أن تؤدي معالجة المواد غير الموصلة إلى الاحتفاظ بالغاز كجزء من مزيج المعدات الخاصة بها.
س: ما هي فترة الاسترداد النموذجية للتحول من الغاز إلى الحث؟?
أ: للإنتاج بكميات كبيرة – خطوط تزوير, لحام الأنابيب, تصلب مكونات السيارات - عادة ما يقع الاسترداد ضمنها 12 إلى 36 أشهر من خلال توفير الطاقة, سرعات الدورات الأسرع, تقليل الفضلات, وصيانة أقل. للتطبيقات ذات الحجم المنخفض أو الاستخدام العرضي, تستمر فترة الاسترداد لفترة أطول وقد يظل الغاز الخيار الأرخص.
س: هل يعمل التسخين بالحث للأجزاء الكبيرة؟?
أ: نعم — لكنه يعتمد على الشكل الهندسي. الاعمدة الكبيرة, البكرات, والأنابيب تُسخن بشكل روتيني بالحث باستخدام ملفات مصممة بشكل صحيح. القيود ليست حجم الجزء وحده; بل ما إذا كان يمكن وضع الجزء بشكل فعال داخل الملف أو بالقرب منه. قد تظل الصبغات الكبيرة جدًا أو اللحامات غير المنتظمة أفضل خدمة بواسطة فرن غازي, بينما تتعامل الأجزاء الخطية الطويلة غالبًا بشكل جيد مع التسخين بالحث الماسح.
النظر في التحول من الغاز إلى الحث الكهربائي?
أرسل لنا تفاصيل قطعة العمل ومتطلبات الإنتاج الخاصة بك. سنقوم بتقييم ما إذا كان الحث الكهربائي يناسب عمليتك — وسنوصي بنظام بحجم مناسب لقطعك, ليس عرض سعر عام.