工业刀片感应淬火系统
带 180° 刀片翻转的自动双刃硬化
该感应淬火系统专为双刃工业刀片的连续淬火而设计. 操作员将刀片装入夹具一次, 之后机器自动完成两个硬化周期.
亮点
- 一次手动上料即可完成双刃加工
- 刀片自动180°翻转
- 局部感应加热,变形最小
- 稳定且可重复的硬化质量

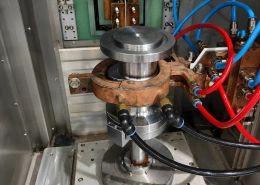
热处理直接影响任何切割刀片的使用寿命. 与传统炉淬火(在相对较长的时间内加热整个工件)不同,感应淬火将能量精确地集中在需要的地方. 切削刃在几秒钟内达到目标温度并立即淬火, 产生硬化表面,同时使刀体基本不受影响.
这种局部化方法为需要尺寸稳定性的叶片提供了关键优势. 进入工件其余部分的热量显着减少, 变形最小化,硬化后矫正矫直的需要也大大减少. 而且, 该过程具有高度可重复性: 加热时间, 功率, 和淬火参数都可以在狭窄的窗口内严格控制.
适用于大批量生产工业刀片的制造商, 这些特性直接转化为更一致的产品质量和更高的生产效率.
虽然不同的刀片尺寸需要不同的固定装置, 工作原理保持不变. 整个过程以一个连续的顺序完成, 最大限度地减少操作并始终保持稳定的定位.
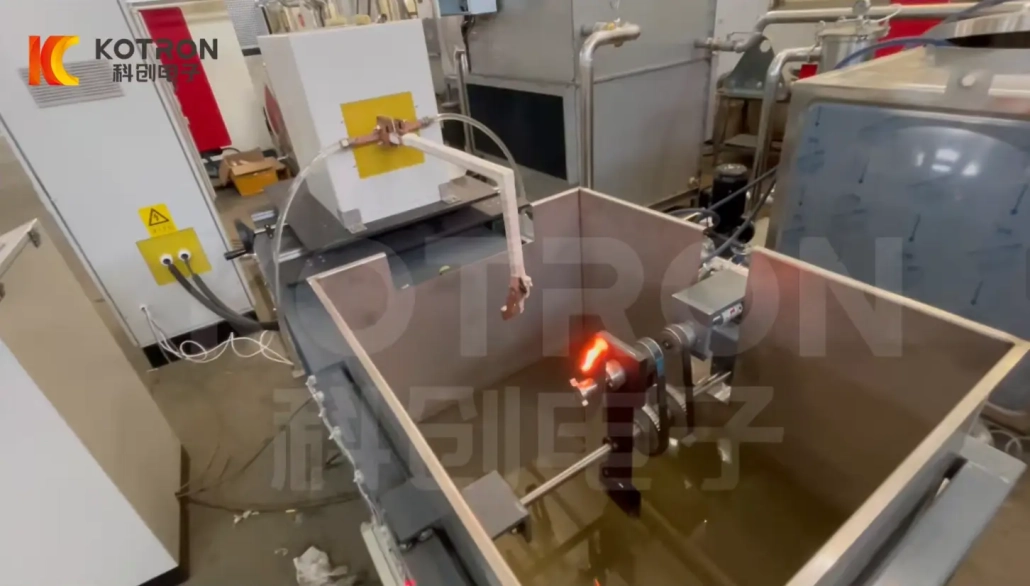
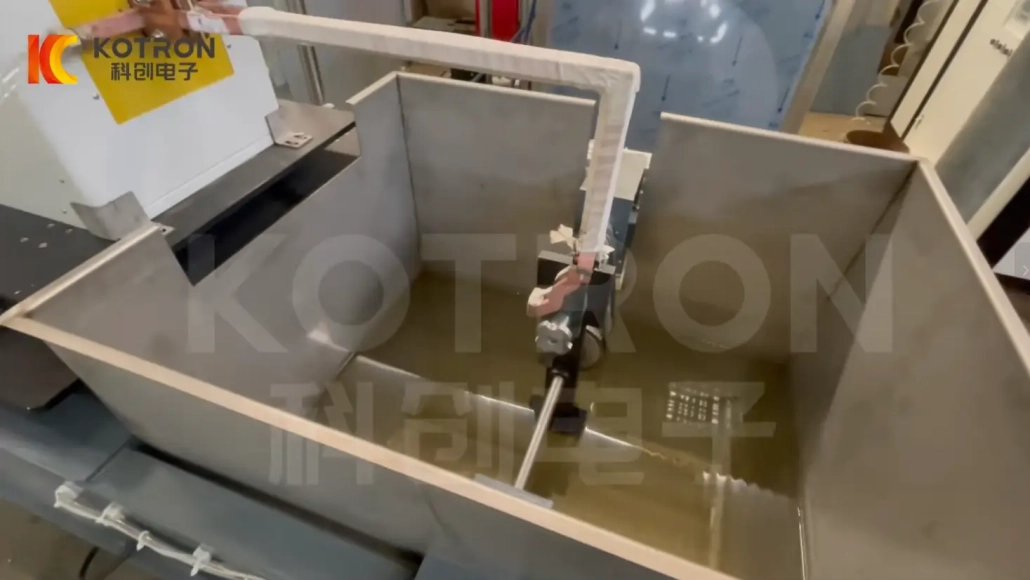
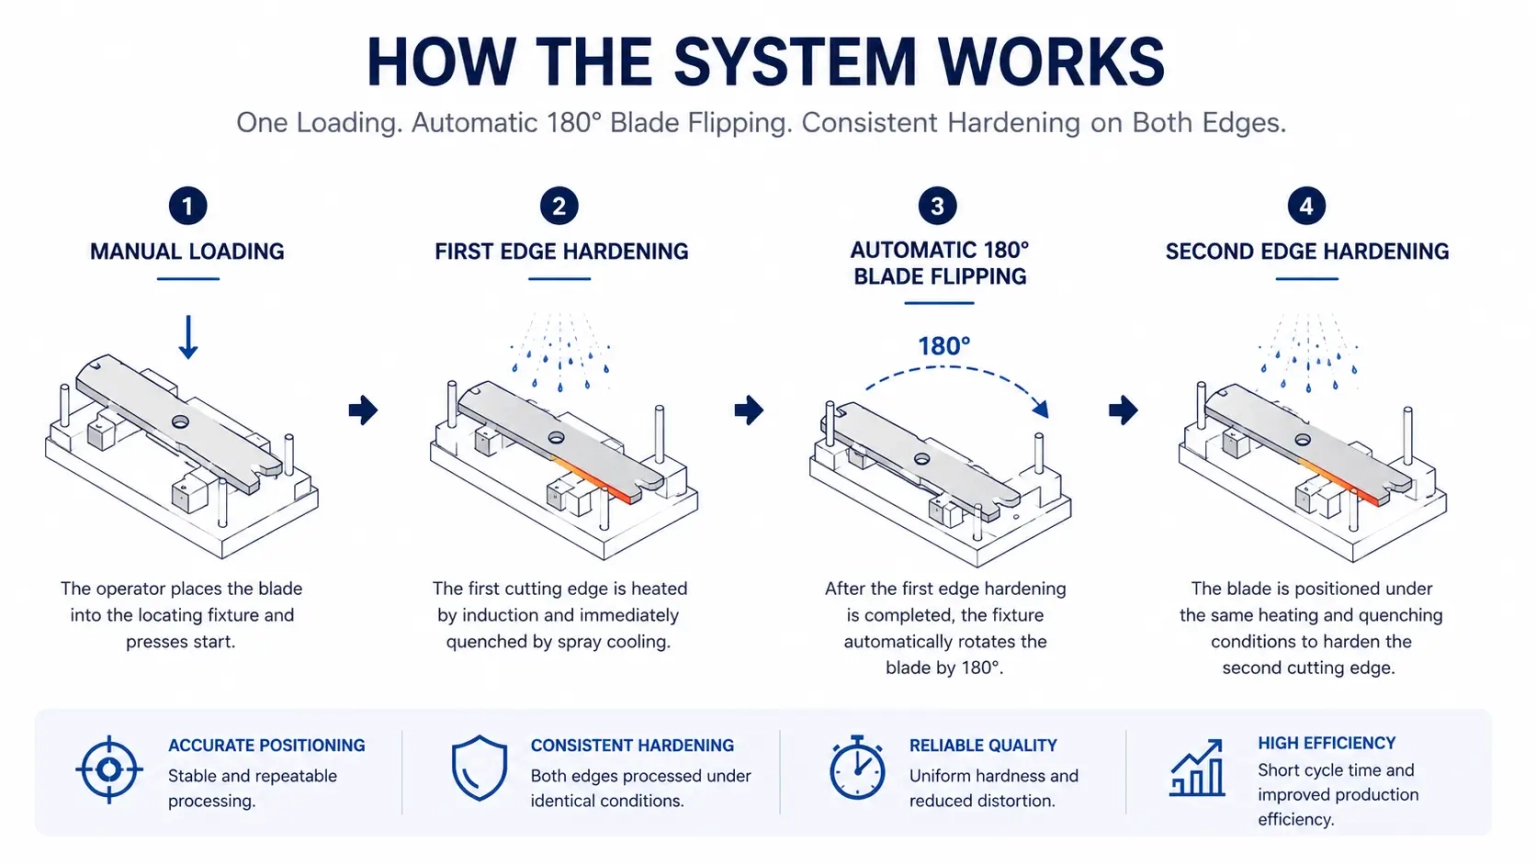
操作员首先将刀片放入定位夹具中. 一旦定位确定, 感应线圈移动到第一切削刃并进行快速局部加热, 随后立即进行喷淋淬火以达到所需的硬度.
而不是手动重新定位, 夹具将工件旋转180°, 将第二个切削刃带到相同的加热位置. 然后使用相同的工艺参数重复硬化循环. 两边边缘都处理完后, 刀片离开工位并装载下一个工件.
通过在同一工位内加工两个切削刃, 该系统减少了侧面之间的定位变化,并确保长期生产运行中一致的重复性.
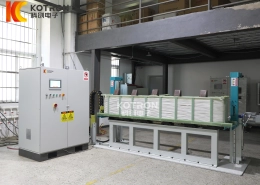
刀片淬火系统构建为连续生产线,其中每个处理阶段按顺序排列. 从装载到回火, 工件按受控顺序移动通过每个工位. 当手动执行加载时, 随后车站之间的换乘是自动的, 帮助保持稳定的生产和可重复的热处理结果.
完整的系统通常由以下模块组成:
根据生产要求, 自动卸货等附加站, 检查, 或机器人处理也可以集成到生产线中. 对于寻求完全自动化的客户, 自动装载站也可作为升级选项.
用于双刃刀片, 双方必须在整个使用寿命期间提供可比的切削性能. 即使加热位置或工艺条件的微小差异也会导致两个边缘之间的硬度或耐磨性发生变化.
自动翻转机构通过在整个硬化周期中将工件保持在同一夹具内来解决这个问题. 第一条边完成后, 刀片自动旋转——无需手动拆卸和重新定位. 这确保了第二个边缘在同一感应线圈下进行处理, 具有与第一个相同的加热路径和工艺参数.
消除周期之间的手动处理还可以减少生产时间和操作员干预, 但真正的价值在于可重复性: 每把刀片, 每一次循环, 接受相同的均衡热处理, 不管批量大小.
这使得该系统特别适合生产割草机刀片的制造商, 覆盖割草机刀片, 木材削片机刀片, 以及其他平衡边缘性能至关重要的双刃工业工具.
主要优势一览
一致的硬化质量取决于稳定的过程控制以及加热设备本身. 该系统通过具有闭环控制的数字感应电源解决了这个问题, 连续监测温度, 功率, 电流, 及运行状态. 内置报警功能可检测异常加热或温度偏差,以免影响产品质量.
除了实时监控, 该系统允许存储和调用不同叶片型号的工艺参数. 这可以实现更快的产品转换,并减少生产运行之间手动调整的需要.
典型的监视和控制功能包括:
该机器可配置用于多种工业刀片产品. 可以使用不同的固定装置和感应线圈来适应各种叶片尺寸和边缘几何形状.
典型应用包括农业设备, 园林绿化机械, 回收设备, 以及其他需要硬化切削刃的行业.
例子包括:
该系统适用于碳钢, 合金钢, 以及工业切割应用中常用的其他黑色金属刀片材料.
可以. 可针对不同的叶片几何形状定制固定装置和感应线圈.
可以. 淬火深度可通过调节频率来控制, 功率, 加热时间, 和扫描参数.
可以. 机器人接口, 输送机, 和工厂自动化系统可根据要求提供.