
感应淬火后磁粉探伤: 何时需要以及可以检测什么?
检测感应淬火钢零件的表面和近表面裂纹
钢轴可能满足其规定的表面硬度和渗碳深度,但仍含有裂纹. 硬度测量告诉我们选定位置的硬化状况, 不是表面是否没有不连续性.
磁粉探伤 (MPI), 也称为磁粉检测 (公吨), 提供了一种检查铁磁材料表面和近表面不连续性的方法. 当裂纹检测构成检查要求的一部分时,它用于合适的感应淬火部件.
MPI 并非对每个硬化零件都强制要求, 它也不能揭示所有类型的裂缝. 它的用处取决于材料, 检查条件和检查要发现的缺陷.
2. MPI 可以检测感应淬火零件中的哪些内容?
3. MPI 的工作原理, 以及影响检测可靠性的因素?
4. 感应淬火后何时应进行 MPI?
5. 磁粉指示应如何解读?
6. MPI 制定了哪些内容以及哪些内容仍需要其他检查?
1. 为什么感应淬火后需要磁粉探伤?
感应淬火使工件快速受到, 局部温度变化. 加热和淬火期间, 热膨胀, 收缩和相变在材料内产生应力.
其中物质条件的组合, 部件几何形状和工艺条件不利, 可能会发生开裂. 肩膀, 槽, 圆角和突然的截面变化 由于局部应力集中以及加热或冷却行为的差异,可能特别敏感.
裂纹不一定会导致检查位置的硬度明显降低. 因此,部件可以满足其硬度要求,同时不满足单独的表面完整性要求.
这是裂纹检查必须独立于硬度和渗层深度测量进行考虑的主要原因.
正如中所讨论的 如何检查感应淬火零件, 成品硬化状态涉及几种不同的质量特性. 没有一个单一的测量可以涵盖所有这些.
是否需要 MPI 取决于组件,而不仅仅取决于硬化过程. 高负载传动轴可能有指定的裂纹检查要求, 而使用不同的检验计划可以接受另一个感应淬火部件.
工程图, 客户规范或适用的产品标准应确定测试的需要和验收标准.
2. MPI 可以检测感应淬火零件中的哪些内容?
MPI 主要是一种寻找表面断裂不连续性的方法. 在合适的条件下, 它还可以揭示位于表面下方的某些不连续性.
它对地下缺陷的敏感性随着深度的增加而降低, 如中所述 国际标准化组织 9934-1:2016 — 磁粉检测: 一般原则.
表面裂纹
表面断裂裂纹是在感应淬火钢上使用 MPI 的主要原因之一.
肩膀附近有裂缝, 在普通目视检查期间可能很难看到凹槽或硬化过渡. 如果在选定的检查条件下不连续性产生足够的漏磁, 磁性粒子可以沿着它形成可见的指示.
该方法可以揭示指示的位置和明显范围, 但它没有确定裂缝是如何形成的.
预先存在的材料缺陷
并非硬化后发现的所有不连续性都源于热处理操作.
表面连接 锻造圈, 在感应加热之前可能已经存在接缝和其他材料不连续性. 有些在机械加工或热处理后变得更加明显.
MPI 可能会揭示这些缺陷, 尽管可能需要进一步检查以确定其性质.
当制造商调查最终检查期间首次发现的缺陷时,这种区别很重要. 发现裂纹的阶段不一定是裂纹发展的阶段.
磨削裂纹
研磨是表面损坏的另一个可能来源.
感应淬火部件有时会经过磨削以达到最终尺寸或表面光洁度. 磨削过程中过度的局部加热会导致表面裂纹.
当检查方法可触及时,磨削后进行的 MPI 可能会发现此类裂纹. 较早的检查, 即使满意, 无法确定后续研磨不会造成损坏.
内部裂纹怎么办?
传统的 MPI 并不是寻找深层内部裂纹的可靠方法.
可能会检测到一些近表面不连续性, 但结果取决于他们的深度, 方向, 材料和磁化技术.
需要担心内部裂纹的地方, 可能需要不同的检查方法.
这些 热处理 文章 感应淬火轴的横向内部裂纹 描述了特定的轴裂纹研究,其中使用超声波测试来定位内部不连续性.
这些案例说明了将检测方法与预期缺陷位置相匹配的重要性.
令人满意的 MPI 结果不应被解释为整个横截面没有裂纹的证据.
3. MPI 的工作原理, 以及影响检测可靠性的因素?
MPI 依赖于漏磁.
工件被磁化, 并在其表面涂上磁性颗粒. 中断磁场的不连续性会产生局部漏磁场, 吸引颗粒并产生可见的指示.
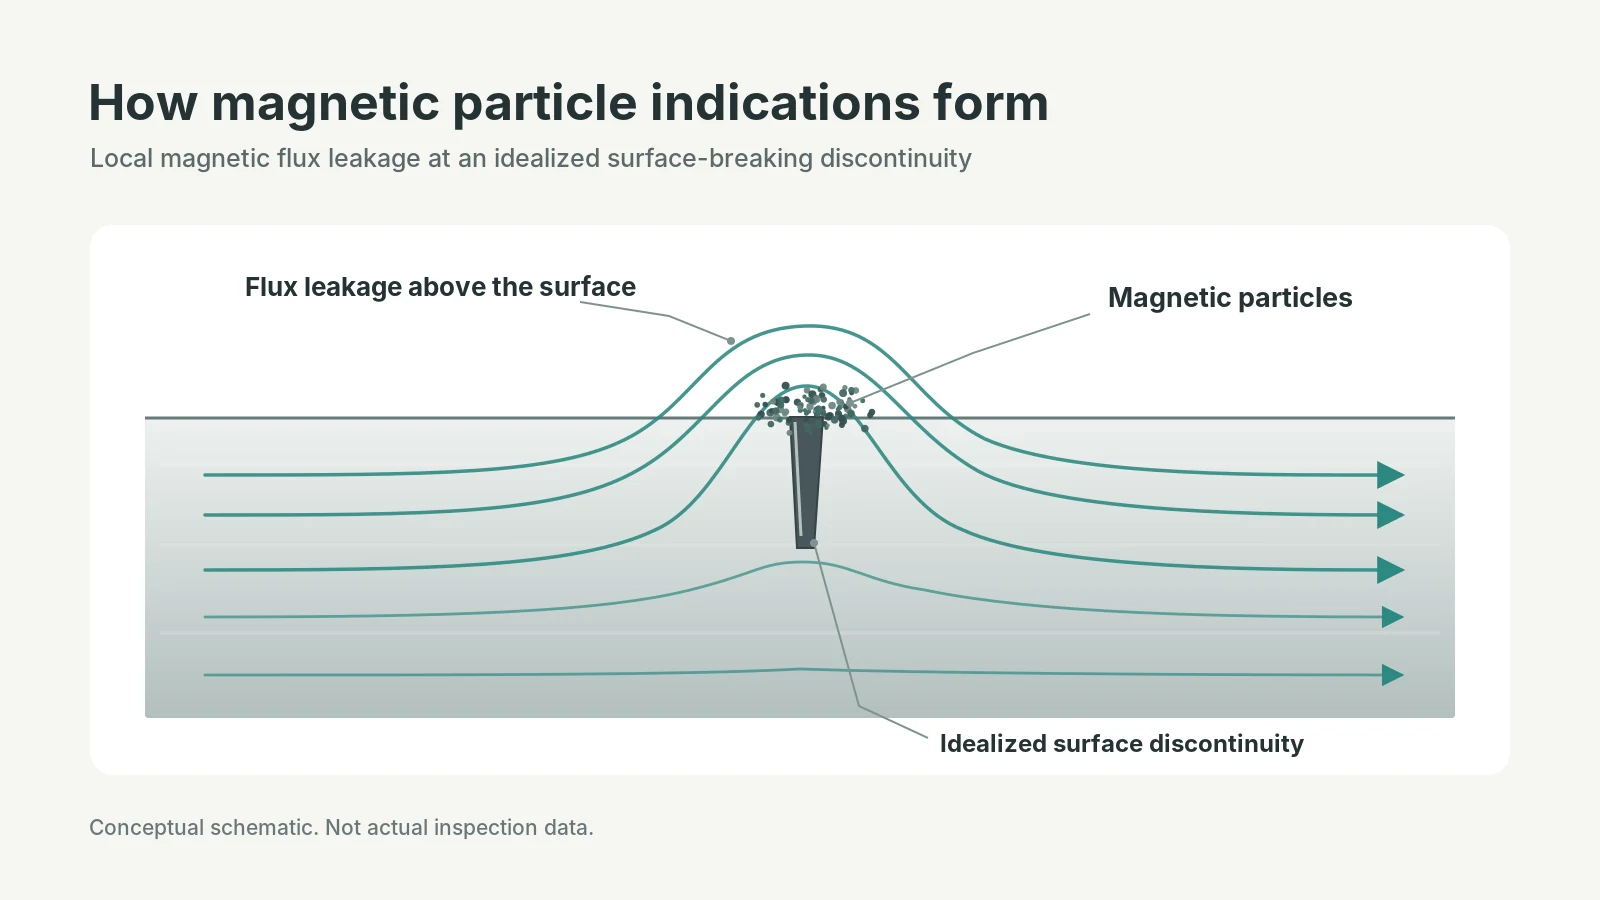
颗粒可以干粉或液体悬浮液的形式施用. 检查可以使用可见或荧光颗粒, 取决于所选程序.
这些 美国无损检测协会 (ASNT) 概述该方法及其应用.
虽然原理很简单, 可靠的检测需要合适的材料特性, 充磁及检验条件.
材料适用性
MPI 适用于铁磁材料. 许多碳钢和低合金钢用于感应淬火轴, 齿轮和其他机械零件属于这一类.
某些不锈钢, 包括许多铁素体和马氏体材质, 也是铁磁性的. 常规奥氏体不锈钢, 然而, 通常是非铁磁性的,通常不适合标准 MPI.
这种区别很重要,因为术语 钢 单独并不能确定磁粉检测是否合适.
对于非铁磁材料, 当目标是检测表面破裂不连续性并且表面状况允许其使用时,液体渗透测试可能是一种替代方法.
磁场方向
裂纹方向对检测有重大影响.
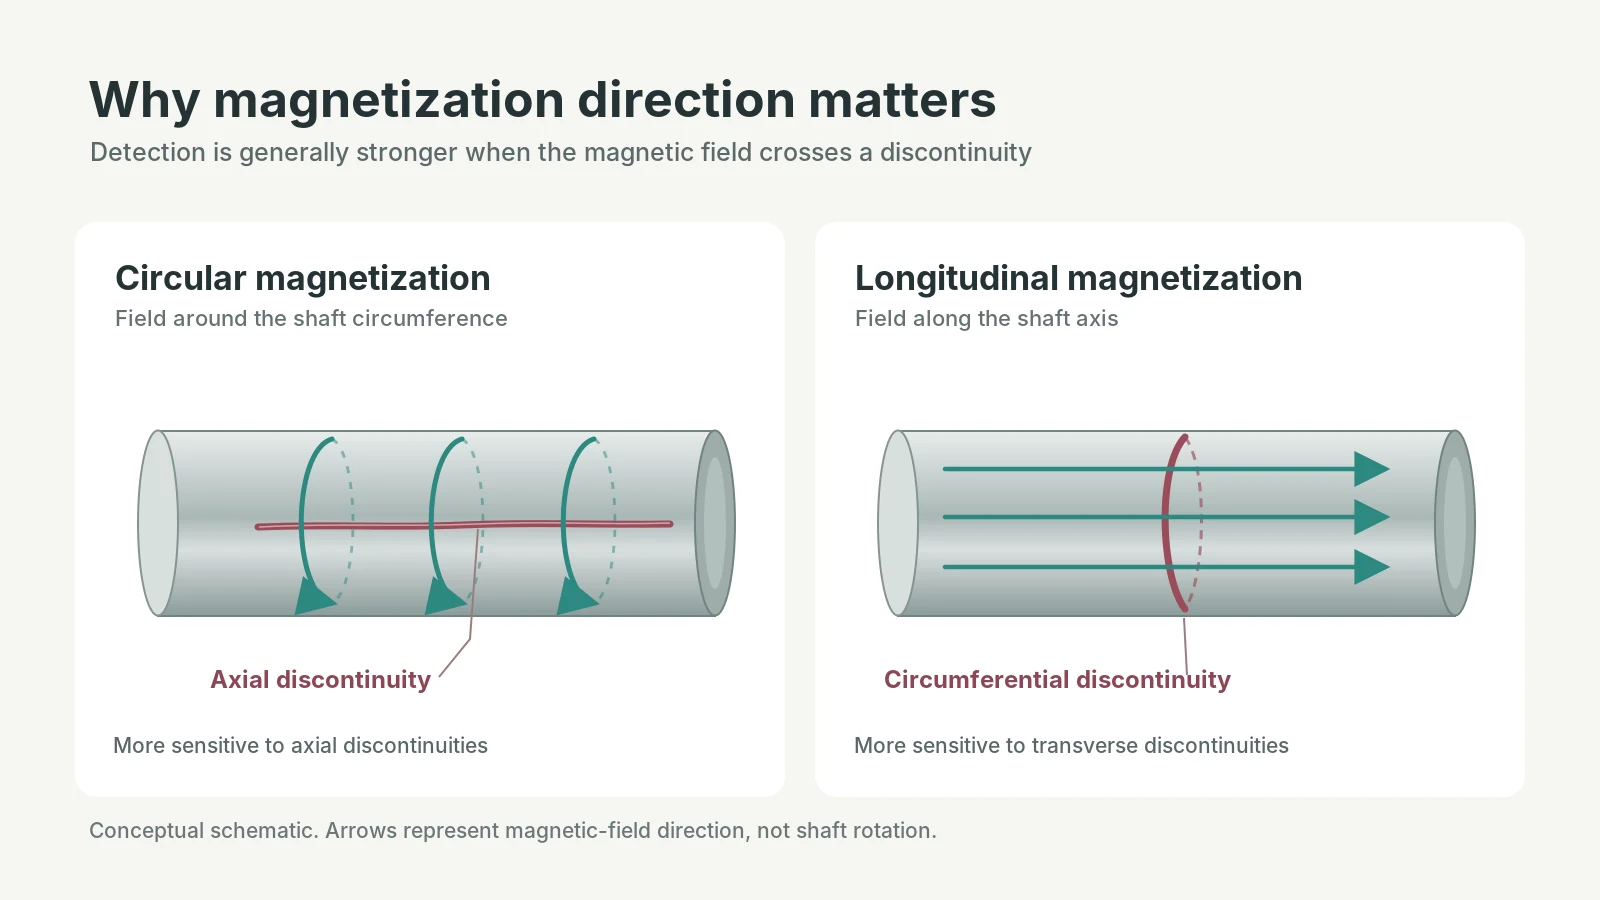
当所施加的磁场以大角度穿过不连续性时,不连续性通常会产生更强的可检测响应. 如果场几乎平行于狭窄的裂缝, 指示可能较弱或不存在.
在圆柱形部件上, 圆形磁化通常用于检测纵向不连续性. 纵向磁化用于帮助检测横向不连续性.
不同方向可能出现裂纹的地方, 检查程序可能需要多个磁化方向.
这就是为什么简单地磁化一次轴不一定能提供足够的覆盖范围的一个实际原因.
这些 英国无损检测协会 讨论磁场方向与不连续性检测之间的关系.
表面状况和几何形状
检查灵敏度可能会受到规模的影响, 污染, 不合适的涂层和过度的表面粗糙度.
组件的形状也很重要. 键槽, 孔, 肩部和截面的突然变化会改变局部磁场,并可能产生与裂纹无关的迹象.
工件内磁性的变化也会产生类似的效果.
最后, 几何转变处的粒子积累需要解释. 其位置本身并不能证明存在材料缺陷.
检验程序还必须控制磁化方法, 场强, 粒子介质和观察条件. 荧光MPI, 例如, 需要适当的 UV-A 照明和观察条件.
这些不是可互换的设置. 他们被选择并验证以进行检查.
4. 感应淬火后何时应进行 MPI?
适当的检查阶段取决于制造过程中何时可能出现或引入相关裂纹.
淬火后的 MPI 可以揭示该点存在的表面断裂不连续性. 如果 回火 是指定热处理顺序的一部分, 可以在回火后安排检查,以检查完成的热处理状态.
进一步的操作可以改变需要检查的内容. 磨削, 例如, 可能会产生早期测试中不存在的表面裂纹. 需要担心磨削损坏的地方, 完成后可能需要MPI.
当延迟裂纹存在可信风险时,检查时间还需要考虑在内. 淬火后立即获得令人满意的结果并不排除裂纹发展或随后可检测到, 尽管没有适用于所有感应淬火钢的通用等待期.
批准的检查计划应明确分阶段, 覆盖范围, 频率和接受标准. 对于某些组件来说,分几个阶段进行测试可能是合理的, 但它应该遵循制造风险和质量要求,而不是应用于每个零件的固定检验计划.
5. 磁粉指示应如何解读?
找到磁粉指示与确认裂纹不同.
由于材料不连续性,磁性颗粒可能会积聚, 磁性条件的局部变化或与检查相关的影响. 检查员在根据验收要求评估组件之前必须区分这些可能性.
在 MPI 术语中, 适应症通常被归类为相关, 不相关或虚假.
相关指征 与材料不连续性(例如裂纹)相关, 接缝或圈. 他们需要根据适用的验收标准进行评估.
不相关的适应症 由磁场干扰引起,但并非由需要评估的材料不连续性引起. 它们可能出现在部分更改附近, 孔或其他几何特征.
虚假指示 粒子累积与材料不连续性的泄漏场无关, 有时是由污染或检查条件引起的.
TWI 关于磁粉适应症的指南 解释这些区别.
MPI 可以识别裂纹的起源吗?
单靠增加功率不能.
感应淬火后发现的线性迹象可能代表淬火裂纹, 先前存在的锻造缺陷或在后续操作中引入的损坏.
它的方向, 位置和外观可能提供有用的线索, 但确定原产地可能需要金相检查和对早期制造操作的审查.
破解机制之间的区别包含在 淬火裂纹 vs. 锻造裂纹: 如何区分.
当发现指示时, 它的位置, 尺寸, 应根据批准的程序记录和评估定向和分布. 如果其性质仍不确定,可能需要进行额外检查.
通过打磨去除可疑迹象并不是自动可接受的纠正措施. 任何返工都必须考虑尺寸限制, 规定的硬化层及相关验收要求.
验收如何确定?
检查方法标准规定了如何进行测试. 它不一定确定哪些指示对于特定组件是可接受的.
ASTM E3024/E3024M — 一般工业磁粉测试的标准实践 提供了在一般工业应用中应用 MPI 的要求.
国际标准化组织 9934-1 类似地阐述了磁粉检测的一般原理.
两者都不应被视为每个感应淬火零件的通用裂纹验收规范.
控制图, 产品规格或商定的验收标准必须定义适用的限制. 需要进一步调查的迹象不会自动被拒绝, 正如完成 MPI 考试并不会自动确认接受一样.
6. MPI 制定了哪些内容以及哪些内容仍需要其他检查?
MPI 提供有关可检测表面和近表面不连续性的信息. 它不测量硬化区域的硬度或深度.
这些质量特性需要不同的方法.
| 检验方法 | 主要目的 |
|---|---|
| 硬度测试 | 验证指定位置的硬度 |
| 案例深度测试 | 确定指定硬化状态的深度 |
| 磁粉探伤 | 检测并评估合适的表面和近表面不连续性 |
| 超声波检测 | 在适用适当的超声波技术的情况下调查某些内部不连续性 |
部件可能通过硬度和渗层深度测试,但由于不可接受的裂纹而未能通过 MPI. 反过来也是可以的: 即使硬化状态不符合规范,也不会发现可拒绝的磁粉痕迹.
MPI 的调查结果可以支持对材料质量的调查, 热处理或后续制造操作. 他们不, 靠他们自己, 确定导致裂纹的工艺条件.
同样, 令人满意的 MPI 结果并不能证明感应功率, 加热时间, 线圈定位或 淬火条件 被正确控制.
当检查目标明确时,磁粉检查最有用. 材质必须合适, 该技术必须涵盖预期的不连续性, 并且必须根据组件的验收要求评估结果.
用于感应淬火钢零件, MPI 可以提供有关表面完整性的重要证据. 它的局限性同样重要: 它不能可靠地排除深层内部裂纹, 仅根据指示确定裂纹起源或取代硬度和渗层深度验证.
检验计划应反映这些边界,而不是期望一种方法来确定成品部件的完整状况.
要点
磁粉探伤可检测铁磁零件的表面和近表面不连续性 - 表面断裂裂纹, 预先存在的材料缺陷和磨削裂纹 - 但其对表面下缺陷的敏感性随着深度的增加而下降.
它不测量硬度或渗碳深度, 无法可靠地排除深层内部裂纹, 并且不能仅根据指示确定裂纹起源.
当检查目标明确时,MPI 最有用: 材料必须合适, 磁化必须覆盖预期的不连续性, 并且必须根据组件的验收要求评估结果.
常见问题解答
每次感应淬火操作后是否都需要进行磁粉探伤?
不.
MPI 并非对每个硬化零件都强制要求. 是否需要取决于组件, 其使用条件及工程图中裂纹检查要求, 客户规范或适用的产品标准.
高负载传动轴可能需要 MPI, 而使用不同的检验计划可以接受另一个感应淬火部件.
磁粉探伤可以检测内部裂纹吗?
不可靠.
MPI 的目标是突破表面不连续性和, 在合适的条件下, 一些近表面缺陷. 其灵敏度随深度而降低.
较深的内部裂纹通常需要不同的方法, 例如适当的超声波测试技术. 令人满意的 MPI 结果不应被视为整个横截面无裂纹的证据.
磁粉探伤对不锈钢有用吗?
这取决于年级.
许多铁素体和马氏体不锈钢具有铁磁性,通常可以通过 MPI 进行检查. 传统的奥氏体不锈钢通常是非铁磁性的,通常不适合标准 MPI.
对于非铁磁材料, 液体渗透测试可能是表面破坏不连续性的替代方法.
磁粉探伤可以告诉我裂纹的原因吗?
不.
MPI 显示指示的位置和明显范围, 但它没有确定裂缝是如何形成的.
硬化后发现的线性迹象可能是淬火裂纹, 先前存在的锻造缺陷或后续操作造成的损坏. 确定原产地可能需要金相检查和对早期制造步骤的审查.


