
精磨如何改变表面硬度, 残余应力和微观结构
精磨如何改变表面硬度, 残余应力和微观结构
感应淬火零件上的磨削烧伤 当磨削过程中的热和机械条件改变先前硬化的表面时就会发生. 由此产生的变化可能包括局部回火, 再硬化或残余应力的不利变化.
是否会发生磨削烧伤而没有明显变色? 可以. 即使近表面微观结构或残余应力条件发生变化,地面表面也可能看起来正常. 仅凭目视检查无法确定是否发生磨削损坏.
用于感应淬火轴, 滚珠丝杠, 齿轮和其他精密钢部件, 问题是精磨是否损害了热处理过程中建立的表面状况.
1. 什么是感应淬火表面磨削烧伤?
磨削烧伤是磨削引起的热损伤的一种形式,它会改变工件表面的冶金或机械状况.
感应淬火 产生硬化表面层, 合适的钢中通常含有马氏体. 随后的研磨去除材料以达到所需的尺寸, 几何形状和表面光洁度. 在此操作过程中, 磨料切割, 犁耕和摩擦在砂轮与工件接触处产生热量.
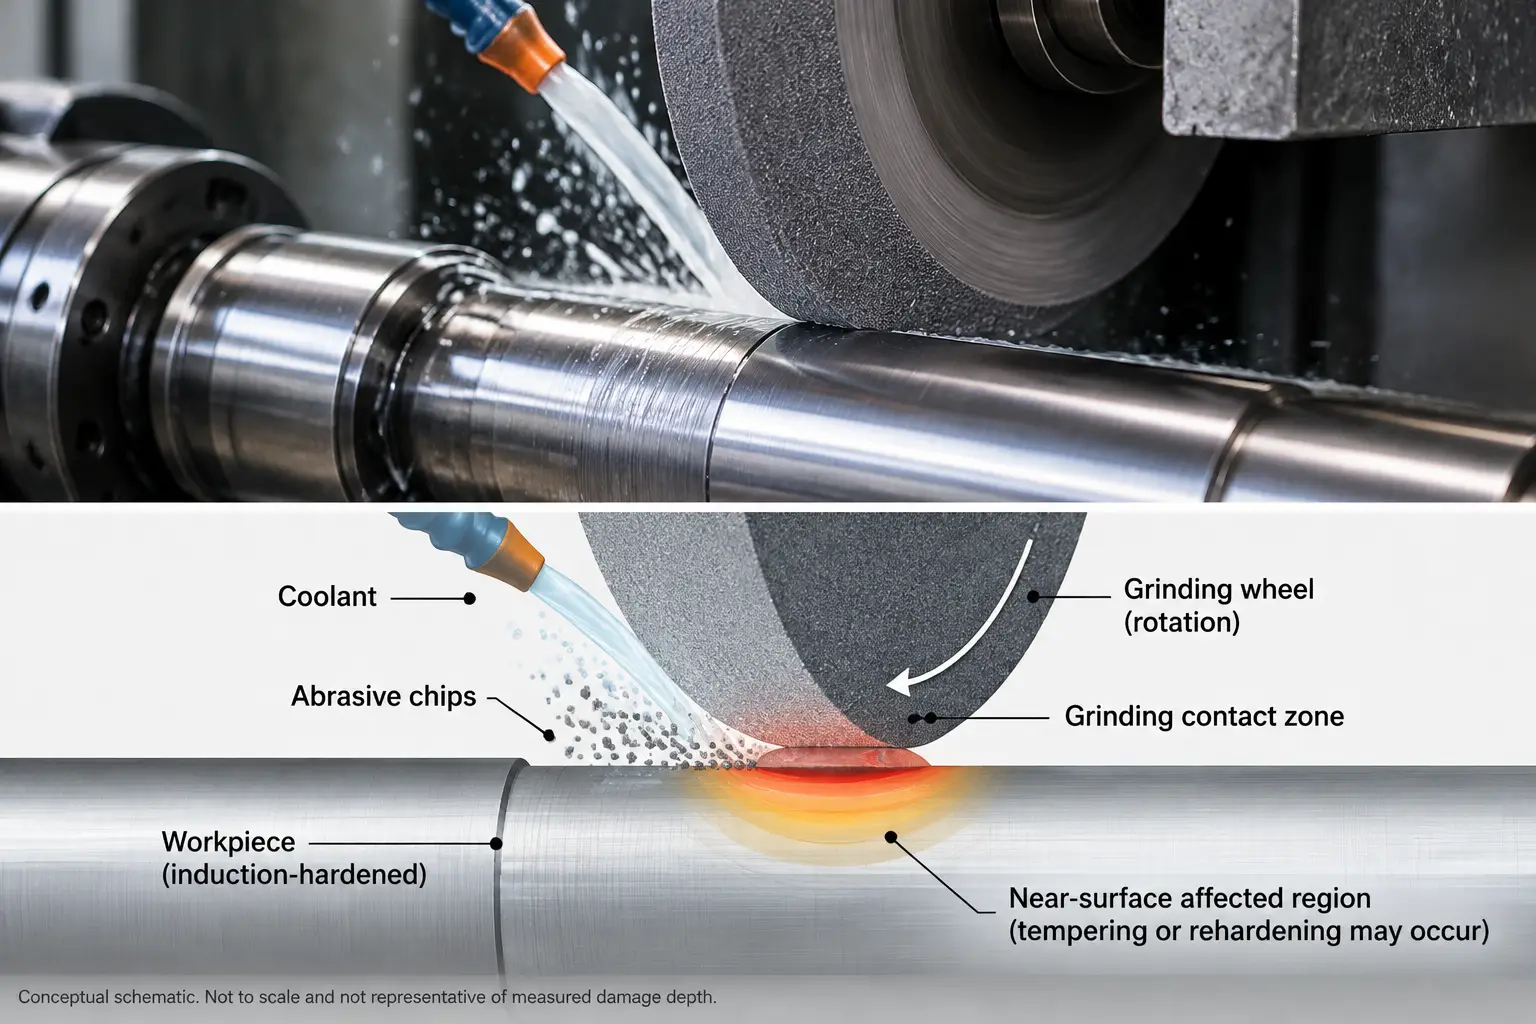
如果局部热暴露足够, 先前硬化的材料可以进一步回火或, 在更严峻的条件下, 局部重新硬化.
磨削还可以通过热效应和机械效应的结合来改变表面的残余应力状况. 这些变化可能同时发生, 但它们不一定会产生相同的检查响应.
为什么损坏可能不可见
这个词 烧伤 可能会产生误导. 磨削烧伤并不总是产生明显的表面变色. 硬度的局部变化, 可能存在微观结构或残余应力,但没有可见的回火颜色.
反过来, 仅变色并不能确定冶金损伤的存在或严重程度.
部件可能会在经过感应淬火后获得可接受的检查结果,但在后续磨削过程中仍会出现表面损坏. 在调查异常成品零件时,必须分别评估两个制造阶段.
2. 精磨时磨削烧伤的原因是什么?
当磨削接触中产生的热量在工件表面产生不良变化时,就会发生磨削烧伤. 结果取决于砂轮如何去除材料, 热量如何进入工件以及如何有效消散.
砂轮状况
当磨粒变钝或砂轮负载时, 切割效率可能会降低. 更多的接触可能涉及摩擦和犁耕,而不是有效的材料去除, 增加磨削力和热量产生.
车轮规格, 因此,磨损和修整条件会影响磨削烧伤风险. 随着车轮状况的变化,之前生产合格零件的工艺可能会开始产生过多的热量, 即使编程设置保持不变.
磨削啮合和材料去除
切削深度, 进给率, 砂轮速度和工件速度影响磨削接触和材料去除所涉及的能量.
它们的影响无法独立评估. 进给速度的变化, 例如, 可能会改变接触时间和材料去除率, 而其对局部发热的影响也取决于砂轮状况和磨削几何形状.
没有通用的轮速组合, 进给速度和切削深度可确保在不同淬火钢和磨削操作中不会出现磨削烧伤.
冷却液输送
研磨液有助于去除热量, 但标称流量并不一定代表砂轮与工件接触处实现的冷却.
喷嘴位置, 输送速度, 车轮旋转和接触区域都会影响冷却液的有效性. 导向不良的流体可能无法到达产生热量的区域, 即使机器的冷却剂供应看起来充足.
研究磨削烧伤时, 冷却剂输送量应在实际磨削接触时进行评估,而不是仅通过泵设置来判断.
材料条件和零件几何形状
钢材成分, 硬度和初始微观结构影响表面对磨削热的响应.
原始感应淬火层尤其重要,因为其深度和微观结构可能随热处理条件和部件上的位置而变化.
几何形状也会影响磨削啮合. 肩膀, 槽, 螺纹和直径过渡可能会改变局部接触条件或限制冷却剂进入.
因此,损坏可能集中在特定区域,而不是分布在整个地面上.
3. 回火燃烧 vs. 再硬化烧伤: 钢材有哪些变化?
根据受影响区域的热历史,磨削烧伤会产生不同的冶金变化.
两个重要条件是回火烧伤和再硬化烧伤. 应区分它们,因为它们对硬度和显微组织的影响不同.
回火烧伤: 硬化表面的意外回火
当磨削热导致先前硬化的马氏体额外回火时, 受影响的区域可能会发生微观结构变化和局部软化.
这种情况通常称为 脾气烧伤 或 磨削状态.
其程度取决于钢材, 其原始热处理条件和磨削过程中的温度-时间历史. 受影响的区域可能非常接近表面,并且难以使用传统的硬度测量来识别.
回火烧伤不应与感应淬火后的有意回火相混淆. 控制回火是一种指定的热处理操作,旨在获得所需的材料状态. 回火烧伤是磨削过程中意外引入的变化.
对于控制回火的单独主题, 看看 感应淬火后回火.
再硬化烧伤: 局部奥氏体化随后发生相变
在更恶劣的热条件下, 研磨可以充分加热局部区域以形成奥氏体. 随后的冷却可以将这种材料转变为新硬化的结构, 可能含有未回火马氏体.
这被称为 再硬化烧伤.
金相检查可能会发现某些受影响区域有白蚀层. 然而, 白色蚀刻层不是, 就其本身而言, 烧伤再硬化的确凿证据.
加工过程中严重的塑性变形也会产生白色层. 热转变和机械变形都可能有助于, 取决于材料和研磨条件.
因此,必须使用材料条件来评估形成机制, 磨削历史和适当的金相证据,而不是仅从外观推断.
磨削相关的残余应力变化
残余应力变化是磨削的另一个可能后果, 但这不是第三个, 相当于回火烧伤和再硬化烧伤的独立冶金烧伤类型.
磨削的综合热效应和机械效应可以重新分布感应淬火过程中产生的残余应力. 取决于初始条件和磨削工艺, 有益的表面压缩可能会减少,或者局部应力状态可能会转向拉伸.
即使未检测到显着的硬度变化,此类变化也会影响疲劳性能.
一个 2023 感应淬火滚珠丝杠轴与磨削烧伤和拉伸残余应力增加相关的研究, 降低表面硬度或, 在某些情况下, 表面再硬化. 这些发现与测试的部件和磨削条件有关,而不是所有淬火钢的普遍反应.
主要可能的影响可总结如下:
| 可能的效果 | 材料变化 | 工程关注 |
|---|---|---|
| 回火烧伤 | 硬化马氏体的附加回火 | 局部软化和可能的应力变化 |
| 再硬化烧伤 | 局部奥氏体化后进行相变 | 新硬化, 潜在的脆性表面结构 |
| 残余应力变化 | 原始应力分布的变化 | 疲劳性能的潜在降低 |
这些影响可能会重叠, 因此应通过适当的检查确定实际的表面状况.
4. 如何检测磨削烧伤?
应根据疑似损坏情况选择磨烧伤检查, 工件材料及适用的质量要求.
常用方法包括表面回火蚀刻检查, 磁巴克豪森噪声分析, X射线衍射和金相检验. 每个都提供有关工件的不同信息.
表面回火蚀刻检查
表面回火蚀刻检查使用受控化学程序来揭示与过热相关的局部冶金变化.
受影响的区域可能对蚀刻过程有不同的反应, 产生可见的对比度,使检查员能够识别需要进一步评估的区域.
国际标准化组织 14104:2017 — 齿轮: 磨削后表面回火蚀刻检查, 化学法 规定了磨削钢表面局部过热的检测和分类程序.
尽管该标准的标题指的是齿轮, 其规定的范围还包括钢轴, 花键和轴承. 不适用于氮化零件或不锈钢.
该过程有时被称为 硝酸乙醇蚀刻, 但 ISO 使用相同的通用名称将其指定程序与其他金相蚀刻方法区分开来.
一个重要的生产考虑因素是检查顺序: 指定的表面回火蚀刻程序在磨削之后和后续精加工操作(例如超精加工)之前执行, 喷丸和珩磨.
该方法识别蚀刻迹象并对其进行分类; 验收必须根据适用的组件规格和质量要求确定.
磁巴克豪森噪声分析
磁巴克豪森噪声 (MBN) 分析是一种用于评估铁磁材料变化的无损方法.
当施加磁场时, 磁畴壁的运动产生可测量的信号. 其特性受到材料特性(包括微观结构)的影响, 硬度和残余应力.
因此,与研磨相关的变化会改变 MBN 响应.
该方法可用于在不去除材料的情况下检查成品钢部件, 但信号同时受到多种材料特性的影响. 它不直接测量磨削烧伤深度或提供通用的通过/失败阈值.
为什么原始硬化层深度很重要
一个 2023 学习, 通过磁巴克豪森噪声分析进行磨削烧伤检测,与感应淬火深度无关, 研究了经过不同感应淬火处理和磨削条件的滚珠丝杠轴.
研究人员发现,原始硬化层深度的变化使使用 MBN 信号检测轻微磨削烧伤变得复杂.
他们提出了一种多参数分析,在评估磨削相关变化之前根据硬化层状况对样品进行分类.
这与感应淬火部件尤其相关: 测量的信号可以反映原始硬化结构和后续磨削过程中引入的损坏.
该方法是针对所测试的滚珠丝杠轴和测量条件而开发的. 未经适当验证,不应将其阈值直接转移到不相关的组件.
过程中巴克豪森噪声监测
后处理检查评估磨削后的部件, 而过程中监控试图在研磨仍在进行时识别变化.
一个 2024 学习, 通过过程中巴克豪森噪声分析结合磨削力评估来检测热机械损伤, 在淬火钢外圆磨削过程中研究了这种方法.
研究人员报告说,巴克豪森噪声可以在测试条件下出现可见回火区之前检测残余应力的变化. 他们的研究将 BN 测量与特定研磨功率和接触时间相结合,以改进解释.
这是一种基于研究的监测方法,而不是通用的生产检验程序. 其应用需要合适的设备并针对相关工件和磨削条件进行验证.
X射线衍射和金相检验
X射线衍射 (X射线衍射) 可用于研究选定表面位置的残余应力. 当关注的是感应淬火期间建立的应力条件的变化时,这一点尤其重要.
金相检查提供不同的证据. 准备好的横截面可以揭示与回火相关的微观结构变化, 再硬化或严重变形.
在适当的情况下, 显微硬度测量可以帮助确定受影响区域的硬度变化情况.
当生产检验结果需要进一步调查时,这些方法很有用. 横截面金相具有破坏性, 其调查结果代表了所检查的地点.
磁粉探伤可以检测磨削烧伤吗?
磁粉探伤 (MPI) 用于检测铁磁材料的表面和某些近表面不连续性, 特别是裂缝.
当怀疑与磨削相关的裂纹时,这可能是合适的, 但它并不直接评价回火, 再硬化或残余应力变化.
解释不同的检查结果
没有一种方法可以描述与磨削相关的表面损伤的各个方面. 表面回火蚀刻检查可识别局部蚀刻差异, MBN 对磁性和材料条件的变化做出响应, XRD 评估残余应力, 金相提供了底层微观结构的证据.
应根据可疑情况选择方法,而不是将其视为可互换的测量. 结果不确定的地方, 将它们与原始感应淬火条件进行比较并使用补充检查可能是必要的.
对于关键部件, 因此,生产检验可能需要目标硬度的支持, 工艺鉴定或故障调查期间的金相或残余应力测量.
5. 怀疑磨削烧伤时应检查哪些内容?
当怀疑磨削烧伤时, 调查应确定异常情况是在磨削过程中出现还是在操作之前就已经存在.
确认受影响地点及检查证据
识别显示异常迹象的区域并确定是哪种检查方法检测到的.
检查该情况是否重复出现在同一磨削特征上或仅出现在某些组件上. 如果结果不确定, 使用合适的验证方法而不是依赖外观或单一的间接测量.
检查磨削操作
将受影响的零件与批准的磨削工艺进行比较,, 如果有的话, 通过检验的零件的记录.
关注砂轮状况和修整历史, 磨削啮合, 材料去除条件和冷却剂输送到接触区.
可用的研磨功率或其他过程监控记录可能有助于识别操作中的变化, 但仅异常信号并不能确定根本原因.
将结果与原始硬化状态进行比较
审查相关感应淬火检验记录, 包括 表面硬度, 硬化层深度和其他可用的材料状况数据.
如果磨削前已经存在软区域, 它不应自动归类为磨削引起的回火烧伤.
用于与硬化相关的软点, 看看 感应淬火后的硬度不均匀.
验证纠正措施
取决于调查结果, 纠正措施可能涉及砂轮修整或更换, 磨削啮合的变化, 改进冷却剂输送或对加工过程进行其他调整.
应使用能够检测所调查损坏类型的检查方法来验证变更的有效性.
去除额外的表面材料不应自动视为解决方案. 受影响的区域可能延伸到移除层下方, 而进一步磨削可能会造成额外的热损伤或减少剩余的硬化层深度.
任何返工决定都必须考虑尺寸限制, 所需的硬化条件和适用的部件规格.
磨削烧伤应作为与精加工工艺相关的表面完整性问题进行评估, 同时认识到原始感应淬火条件会影响材料响应和检测结果.
部件可以满足其感应淬火要求,但在后续磨削过程中仍然会产生损坏. 同样, 磨削后的异常检查结果本身并不能证明磨削是原因.
在确定成品部件是否仍然适合使用之前,可靠的评估将检查证据与原始材料状况和实际磨削历史联系起来.
要点
磨削烧伤是精磨过程中引入的热或机械损伤,可以回火, 重新硬化或改变感应硬化表面的残余应力条件 - 不一定会产生明显的变色.
其原因包括车轮状况, 磨削啮合, 冷却剂输送, 以及零件的材料和几何形状, 没有单一的检查方法可以捕获损坏的各个方面.
关键是将检查证据与原始感应淬火条件和实际磨削历史联系起来 在决定成品部件是否仍然合适之前.
常见问题解答
是否会发生磨削烧伤而没有明显变色?
可以.
即使近表面微观结构或残余应力条件发生变化,地面表面也可能看起来正常. 仅凭目视检查无法确定是否发生磨削损坏, 所以可能需要其他检查方法.
回火烧伤和再硬化烧伤有什么区别?
它们涉及不同的冶金变化.
回火烧伤是硬化马氏体的附加回火, 产生局部软化. 再硬化烧伤涉及局部奥氏体化,然后转变为新硬化的材料, 潜在的脆性结构. 它们对硬度和显微组织的影响不同.
有没有一种单一的检查方法可以检测所有磨削烧伤?
不.
表面回火蚀刻检查, 巴克豪森噪声分析, X 射线衍射和金相检查各自提供有关工件的不同信息. 应根据疑似损坏情况选择方法.
磨削后检查结果异常是否一定是磨削引起的?
不.
磨削前可能已经存在软区域. 将结果与原始感应淬火记录和磨削历史进行比较,然后得出磨削是原因的结论.


