
什么是感应淬火? 完整的初学者指南 5 它优于传统方法的原因
想象你有一把菜刀. 刀刃必须非常坚硬,这样才能在多年的切割中保持锋利. 但如果整个刀片都这么硬的话, 当你第一次扭转它的时候它就会折断. 几个世纪以来,金属工人一直面临着这个问题: 如何使金属零件的表面极其坚硬,同时保持内部坚韧和柔韧? 什么是感应淬火 ——以及为什么它成为齿轮制造商的首选答案, 轴, 轴承, 凸轮凸轮轴, 以及您每天依赖的数百个其他部件? 本初学者指南解释了它是什么, 简单来说它是如何工作的, 以及各地工厂淘汰旧火焰炬和熔炉生产线转而采用这项技术的五个原因.
1. 做什么 “硬化” 实际上意味着?
硬化是一种热处理,使钢零件的表面 极其坚硬且耐磨 ——这样就不会刮伤, 凹痕, 或在大量使用下磨损. 想象一下在汽车变速器的使用寿命中,齿轮齿与另一个齿轮啮合数百万次: 如果牙齿表面很软, 它会磨损, 齿轮齿隙张开, 传输开始发出呜呜声. 如果适当硬化, 它保持安静和精确 300,000 公里.
诀窍在于——这就是感应淬火与旧方法的区别所在—— 只是表面变硬. 核心保持更柔软和更坚韧, 因此可以吸收冲击和振动而不开裂. 始终坚硬的部分是易碎的——就像玻璃一样. 外部坚硬、内部坚韧的零件几乎适合所有机械应用. 这是根本目标 感应加热处理: 表面硬度与核心韧性, 在一次受控过程中实现.
2. 感应淬火的工作原理 - 在 3 简单的步骤
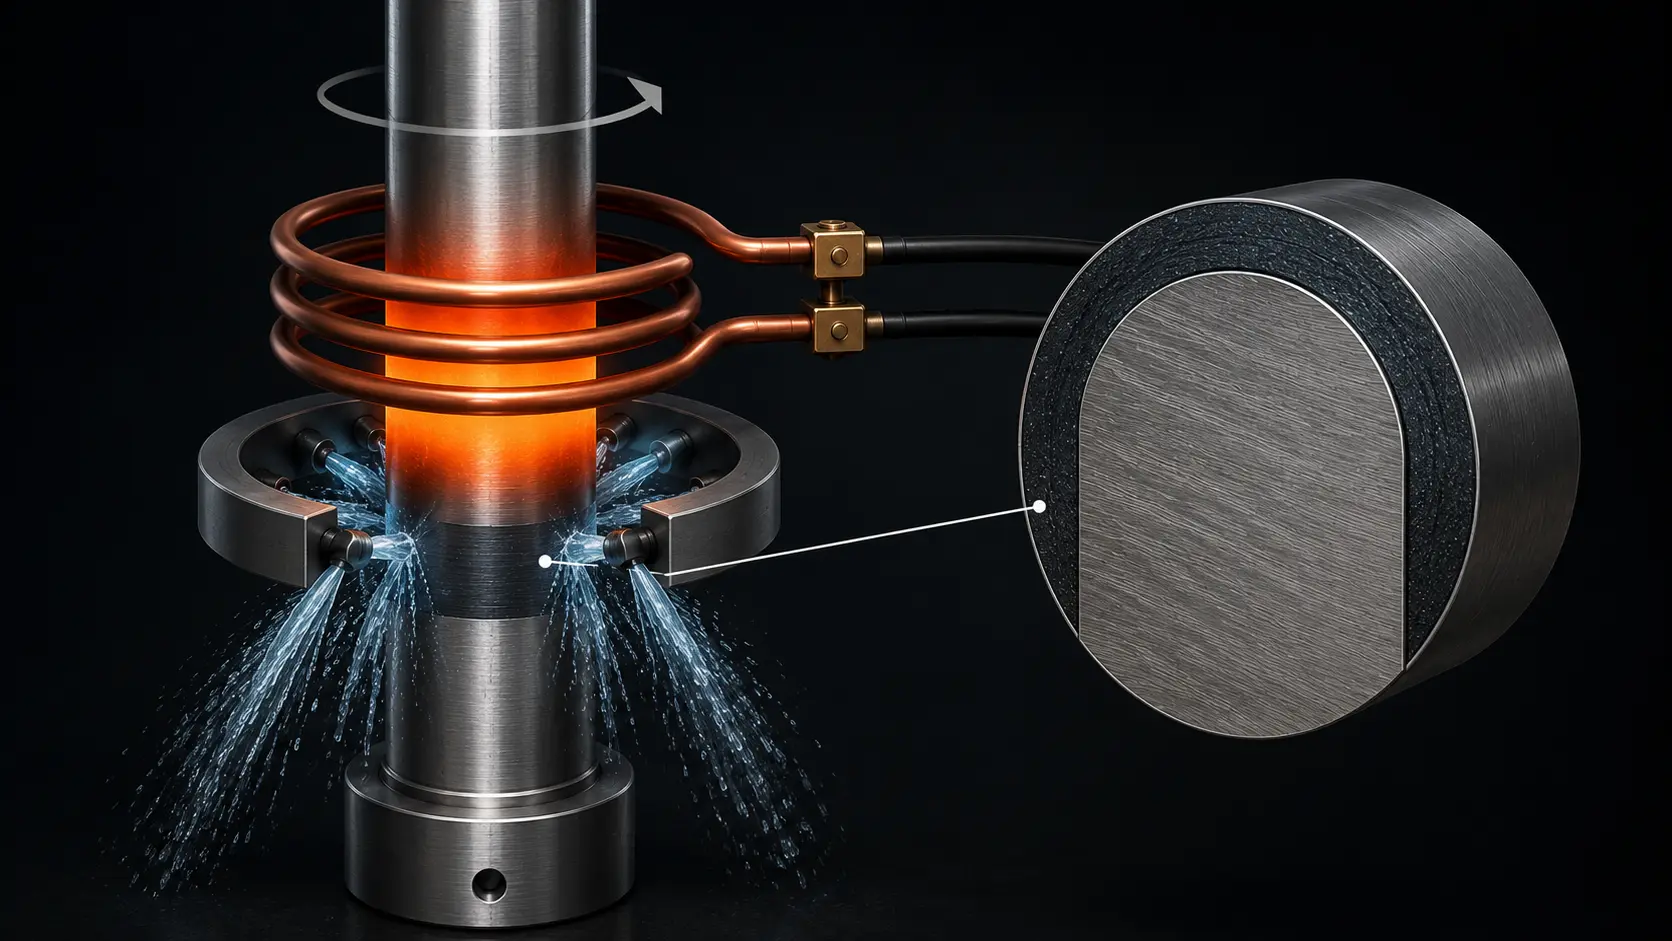
核心原理与……相同 感应加热的工作原理: 携带高频交流电的铜线圈会产生磁场, 该磁场会在钢件表面感应电流——涡流. 这些电流将表面加热至淬火温度 (对于大多数钢材,通常为800–950°C) 在……中 秒, 不是几分钟内. 一旦表面达到温度, 该过程通过另外两个简单阶段.
步骤 1: 加热表面
感应线圈包围工件 (或者需要加固的区域) 不碰它. 高频电流流过线圈, 并在其中 2 到 10 秒, 零件表面发出橙红色光. 通常只有外皮 0.5 到 5 毫米深, 取决于零件——达到硬化温度. 核心保持寒冷,因为热量没有时间向内传导. 这就是该过程如此精确的原因: 您可以准确地加热所需的层, 没有别的.
步骤 2: 立即淬火
表面达到目标温度的瞬间, 这是 被水淹没, 油, 或聚合物基淬火剂 - 通常直接从进行加热的同一线圈组件中喷射. 这种快速冷却 “锁定” 硬化结构: 钢的晶格从软奥氏体转变为极硬的马氏体. 猝灭发生在不到一秒的时间内, 它的速度足够快,可以在高温结构有机会恢复之前捕获它.
步骤 3: 结果——硬壳, 坚韧的核心
淬火后, 零件表面的硬度为 55–65HRC (洛氏C级) — 足够坚硬,可以抵抗金属与金属接触造成的磨损, 但仅限于外壳. 核心保持其原始硬度, 通常 25–35HRC, 坚韧而灵活. 您现在拥有一个在需要的地方很困难的部分,在需要的地方很困难 - 在一个持续的单一过程中实现 30 总秒数.
3. 5 制造商选择感应淬火的原因
感应淬火不是硬化钢的唯一方法. 传统方法包括火焰硬化 (使用气炬), 炉内淬火 (在烤箱中加热整个部件), 和渗碳 (数小时内将碳扩散到表面). 这就是感应在现代生产环境中获胜的原因.
原因 1: 速度很快——真的很快
感应淬火周期需要 5 到 30 秒 每个部分. 同一零件的一个炉循环需要 30 分钟到几个小时. 火焰硬化比熔炉快,但仍比感应慢,因为气体火焰传递热量的效率低于感应磁场. 在每天生产数千个零件的生产线上, 这种速度差异是单台机器与整个部门之间的差异.
原因 2: 它只在你想要的地方硬化
使用炉子, 整个零件都会加热——不仅仅是表面, 而且是核心, 不仅仅是磨损区域, 而是每一个特征. 这会浪费能源,并可能软化之前加工过、需要保持精度的特征. 感应淬火, 相反, 针对 正好是磨损表面 ——齿轮齿侧, 轴承滚道, 凸轮峰值. 零件的其余部分保持冷却. 这种分区精度使得感应成为复杂汽车零件的默认选择,例如 凸轮凸角和换档拨叉, 仅接触表面需要硬化,零件的其余部分必须保持可加工性.
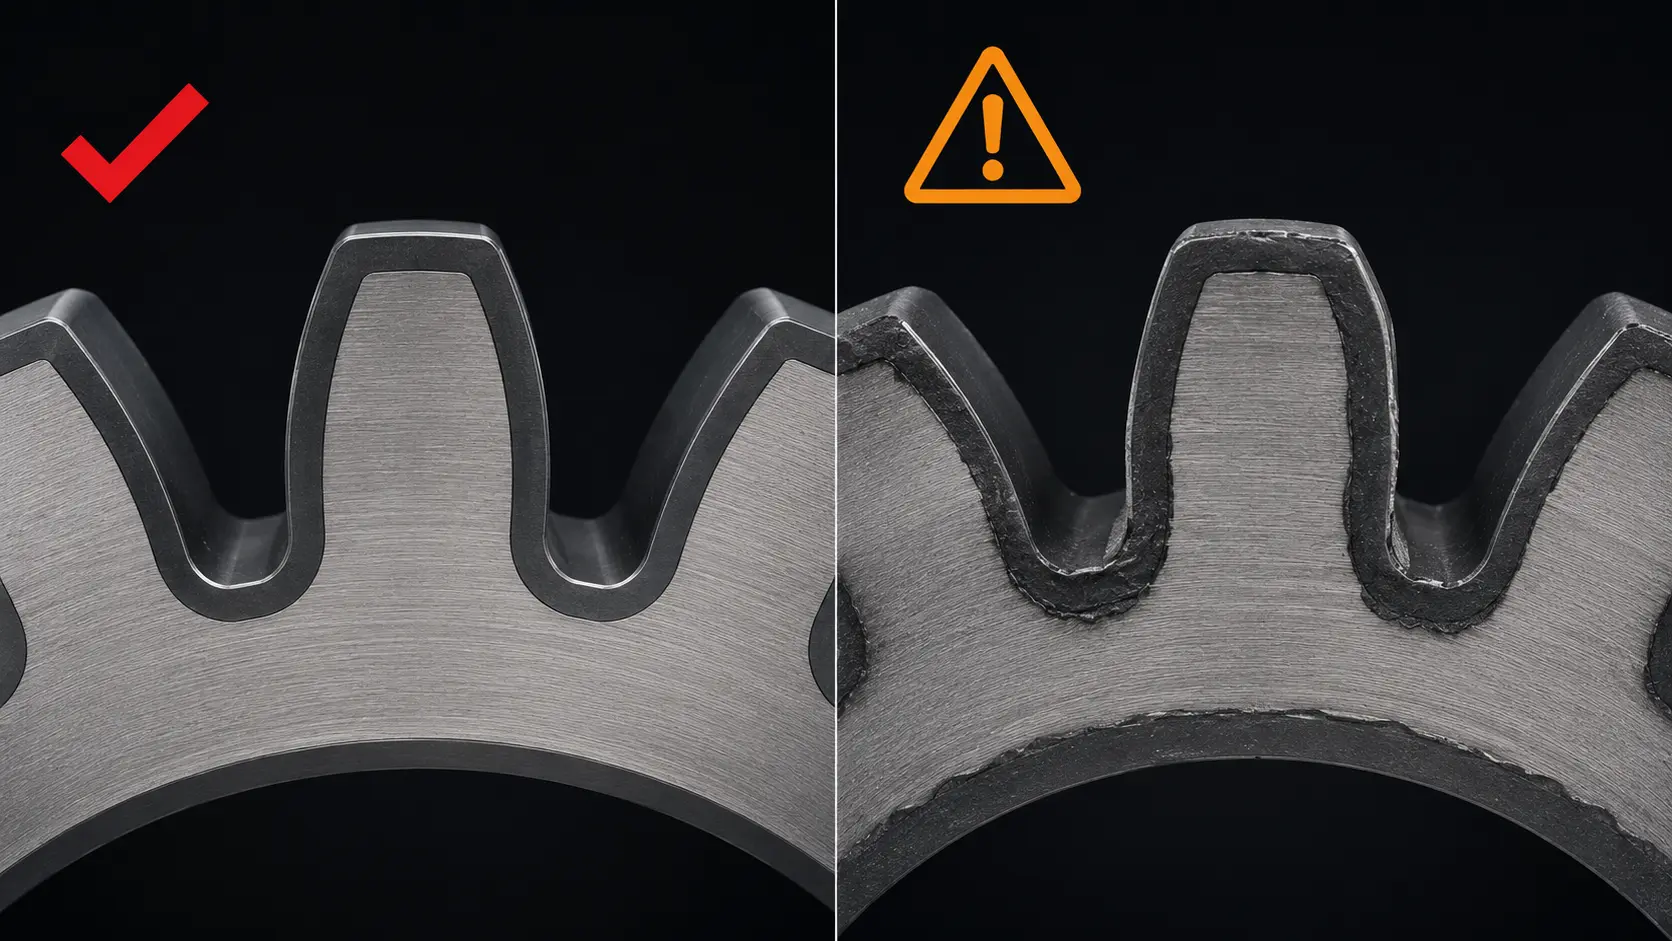
原因 3: 最小失真
当您加热整个零件时, 它会膨胀. 当你冷却它时, 它收缩——通常不均匀. 结果是 翘曲, 弯曲, 或扭转 需要昂贵的后处理矫直或磨削. 感应淬火仅加热表面, 并且冷却得如此之快,以至于核心永远不会变得足够热以参与膨胀. 这意味着零件出来了 更接近其原始尺寸, 较少需要修正加工. 对于精密应用,例如 轴感应淬火, 其中跳动公差以微米为单位测量, 这种最小失真的优势通常是决定因素.
原因 4: 洁净, 袖珍的, 且无明火
没有煤气火炬. 无燃烧废气. 没有炉墙将热量辐射到车间. 感应淬火机是 紧凑型电气系统 — 通常是一个电源柜加上一个带有线圈和淬火系统的工作站 — 适合标准生产单元. 它可以位于 CNC 车床或磨床旁边, 因此零件从加工到硬化再到精加工无需离开生产线. 工作环境更清洁, 冷却器, 更安全.
原因 5: 可预测的, 可重复的结果
感应淬火是一种 电控过程. 输入频率后, 功率, 加热时间, 和给定零件的淬火参数, 你可以重复那道完全相同的配方成千上万次. 第100次的结果和第10次完全一样. 炉中淬火取决于热对流, 它随负载密度而变化, 环境温度, 以及炉子的状况. 火焰淬火取决于操作人员控制火炬位置和停留时间的技能. 感应淬火消除了这些变量——它是一个一键操作的过程,并且具有 数字化可重复性. 这就是为什么 齿轮感应淬火 在汽车生产中已在很大程度上取代了火焰淬火: 单个软齿轮到达客户手中的后果太昂贵,无法由操作员判断.
4. 哪里可以找到感应淬火零件
感应淬火零件无处不在 - 您只是看不到它们,因为它们位于更大的机器内. 这是该过程在日常生活中出现的地方:
你的车: 传动齿轮, 车轴, 等速万向节轴承, 凸轮轴凸角, 曲轴轴颈 — 均通过感应硬化处理,可承受数十万次换档周期和道路冲击. 您感受到的平稳换档是通过未磨损的轮齿实现的.
建筑和采矿设备: 挖掘机销钉, 推土机支重轮, 起重机回转轴承 — 承载数千吨负载穿过磨料污垢和岩石的大型部件. 感应硬化赋予它们表面耐久性,可以在这种环境下生存而不会在重量下破裂.
风力涡轮机: 风力涡轮机内的主轴承和变桨轴承经过感应淬火处理,可承受 100 米旋转叶片的持续循环载荷 24/7 为了 20 年. 这些轴承非常巨大——有些超过了 3 直径米 - 和 轮毂轴承感应淬火 需要专门的线圈设计来均匀加热如此大直径的物体.
工业工具: 扳手, 切割刀片, 钻头, 液压缸杆——任何与其他表面摩擦或切割材料的物品都能从硬化的外表面中受益. 感应硬化是大规模生产这些零件最快的方法.
铁路: 火车轮缘和钢轨顶面经过感应硬化,以抵抗钢轮与钢轨接触处的巨大应力. 如果不经过硬化, 这些零件几个月内就会磨损. 经过硬化, 他们持续了几十年.
🔑 关键要点
感应淬火是一种热处理方法,可以使钢零件的表面坚如磐石,同时使核心坚韧 - 只需几秒钟即可完成, 不是小时. 该过程分为三个步骤: 用磁场加热表面 (没有联系, 没有火焰), 立即熄灭 锁定硬度, 结果是一个带有 坚硬耐磨的外壳和坚韧的减震核心.
制造商选择它而不是传统方法,因为它更快, 更精确, 导致更少的失真, 运行更清洁, 并每次都提供相同的结果. 它是汽车传动系统零件的标准硬化方法,并且正在扩展到风能领域, 轨道, 和重型设备 - 在生产速度和零件质量很重要的地方更换火焰炬和熔炉生产线.
常见问题解答
简单来说什么是感应淬火?
感应淬火是一种快速使钢零件表面变得极其坚硬的方法. 载电的铜线圈在几秒钟内仅加热零件的外皮, 然后水或油立即冷却. 结果: 耐磨的坚硬外壳, 具有吸收冲击力的坚韧内芯. 没有火, 没有炉子, 只是电场和磁场.
感应淬火与其他淬火方法有何不同?
三大差异. 速度: 感应只需几秒钟; 熔炉需要几个小时. 精度: 感应仅加热磨损区域; 熔炉和火焰炬加热整个部件. 变形: 因为只有表面变热, 感应淬火零件更接近其原始形状 - 更少翘曲, 减少弯曲, 更少的打磨来纠正它. 感应也更干净 (无燃烧废气) 并采用数字控制 (每个周期相同的设置产生相同的结果).
哪些金属可以进行感应淬火?
感应淬火适用于 中碳钢和高碳钢 (通常 0.35% 碳及以上), 合金钢, 和铸铁. 关键要求: 该材料必须能够形成马氏体——通过快速淬火产生的超硬晶体结构. 低碳钢和奥氏体不锈钢通常无法有效地进行感应淬火,因为它们不会转变为马氏体. 非磁性金属,如铝, 铜, 黄铜根本无法进行感应淬火 (尽管它们可以通过感应加热用于其他目的).
感应淬火可以深度多深?
典型的表面深度范围为 0.5 毫米至 5 毫米, 主要由工作频率控制. 低频率 (1–10 千赫) 产生更深的硬化; 更高的频率 (100–400 千赫) 产生较浅的硬化. 适用于齿轮和轴等大多数汽车零件, 1.5–4 mm 是标准范围. 我们的指南对此进行了更深入的介绍 频率如何影响感应加热. 对于非常深的情况 5 毫米, 感应通常与预热或更长的循环时间配合使用——尽管渗碳等炉法对于极端的渗碳深度要求更常见.


