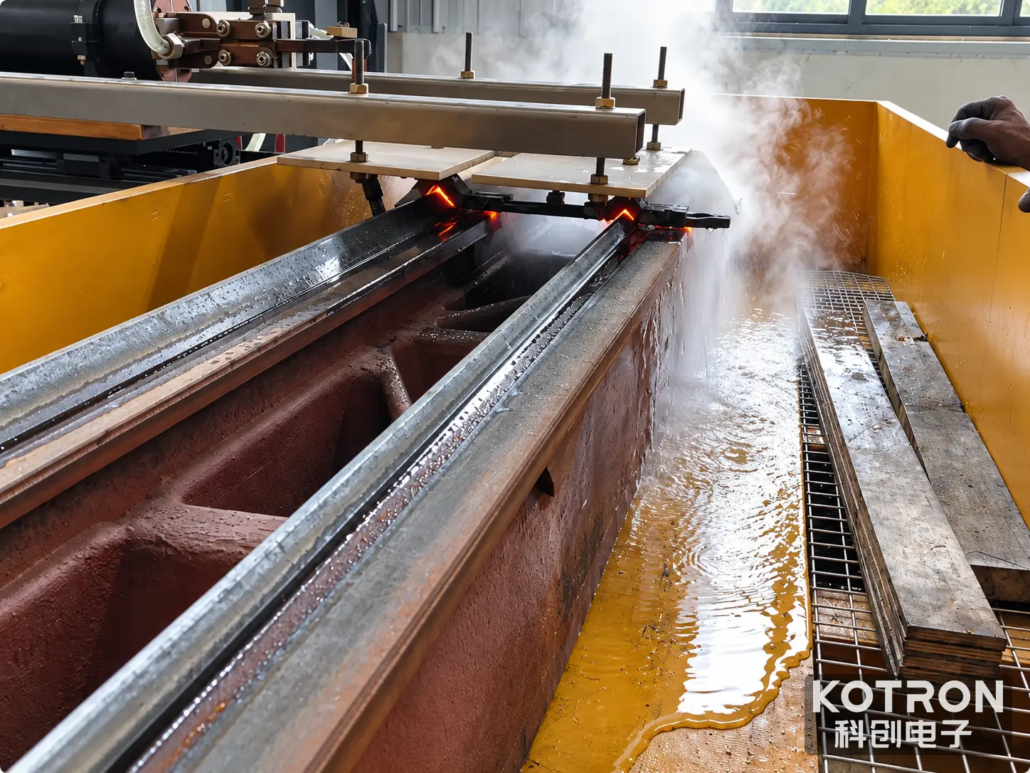
机床床身导轨表面感应淬火
长机床导轨扫描感应加热和喷雾淬火
机床床身感应淬火用于处理合适机床上的指定导轨表面. 该应用采用适用于长导轨表面的扫描感应淬火系统, 沿着处理路径将局部感应加热与喷淋淬火相结合.
本例中所示的安装演示了使用专用感应加热设备加工大型机床床身. 供暖布置, 相对运动, 和淬火工艺相协调,以适应所处理的导轨表面.
该系统可作为工业设备解决方案. 其详细配置取决于工件尺寸, 导轨几何形状, 热处理要求, 及生产条件.
Ⅰ. 机床床身导轨淬火运行中
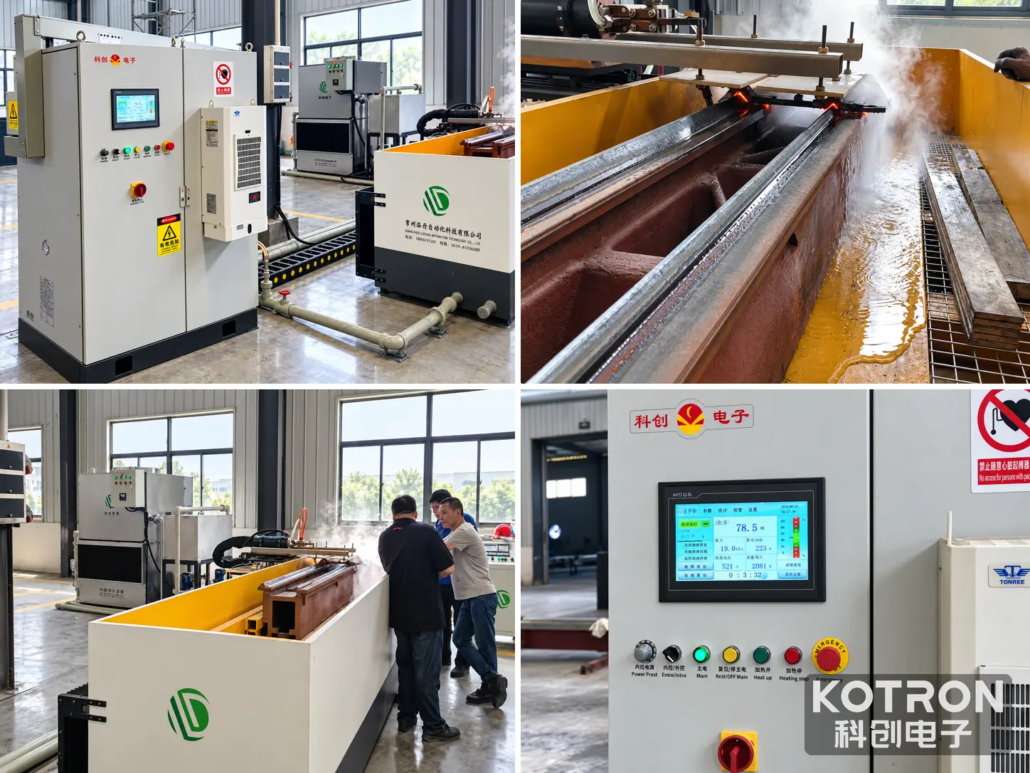
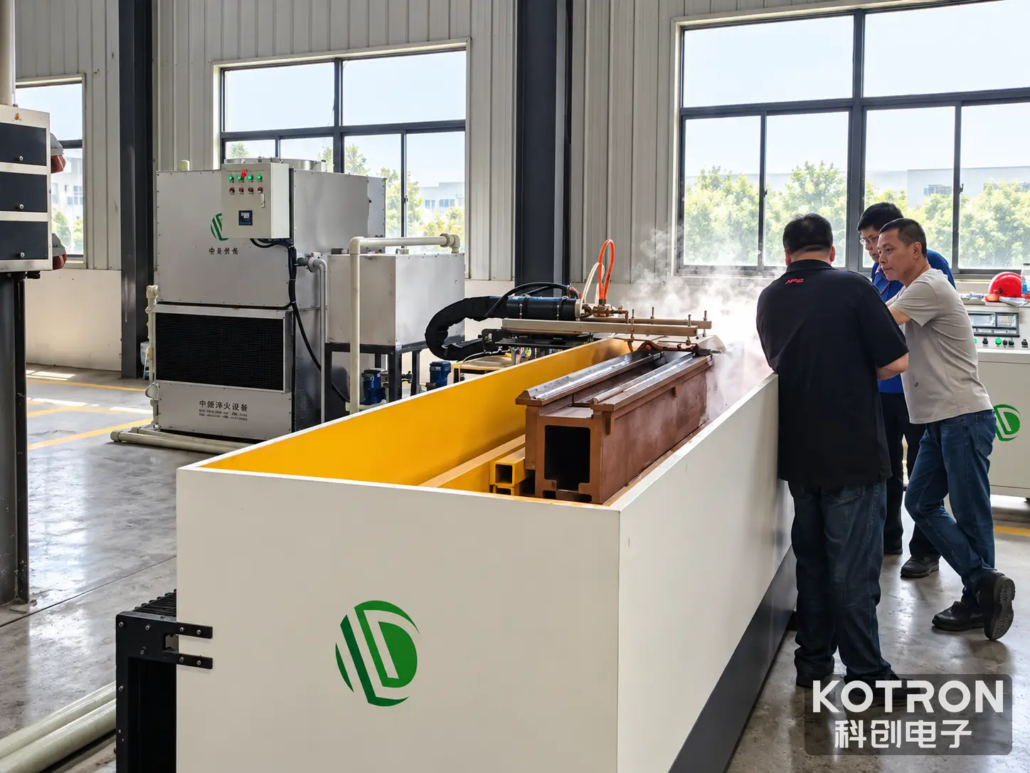
视频显示大型机床床身正在进行扫描感应淬火. 加工区域包括工件, 感应加热设备, 喷淋淬火装置, 和电气控制柜.
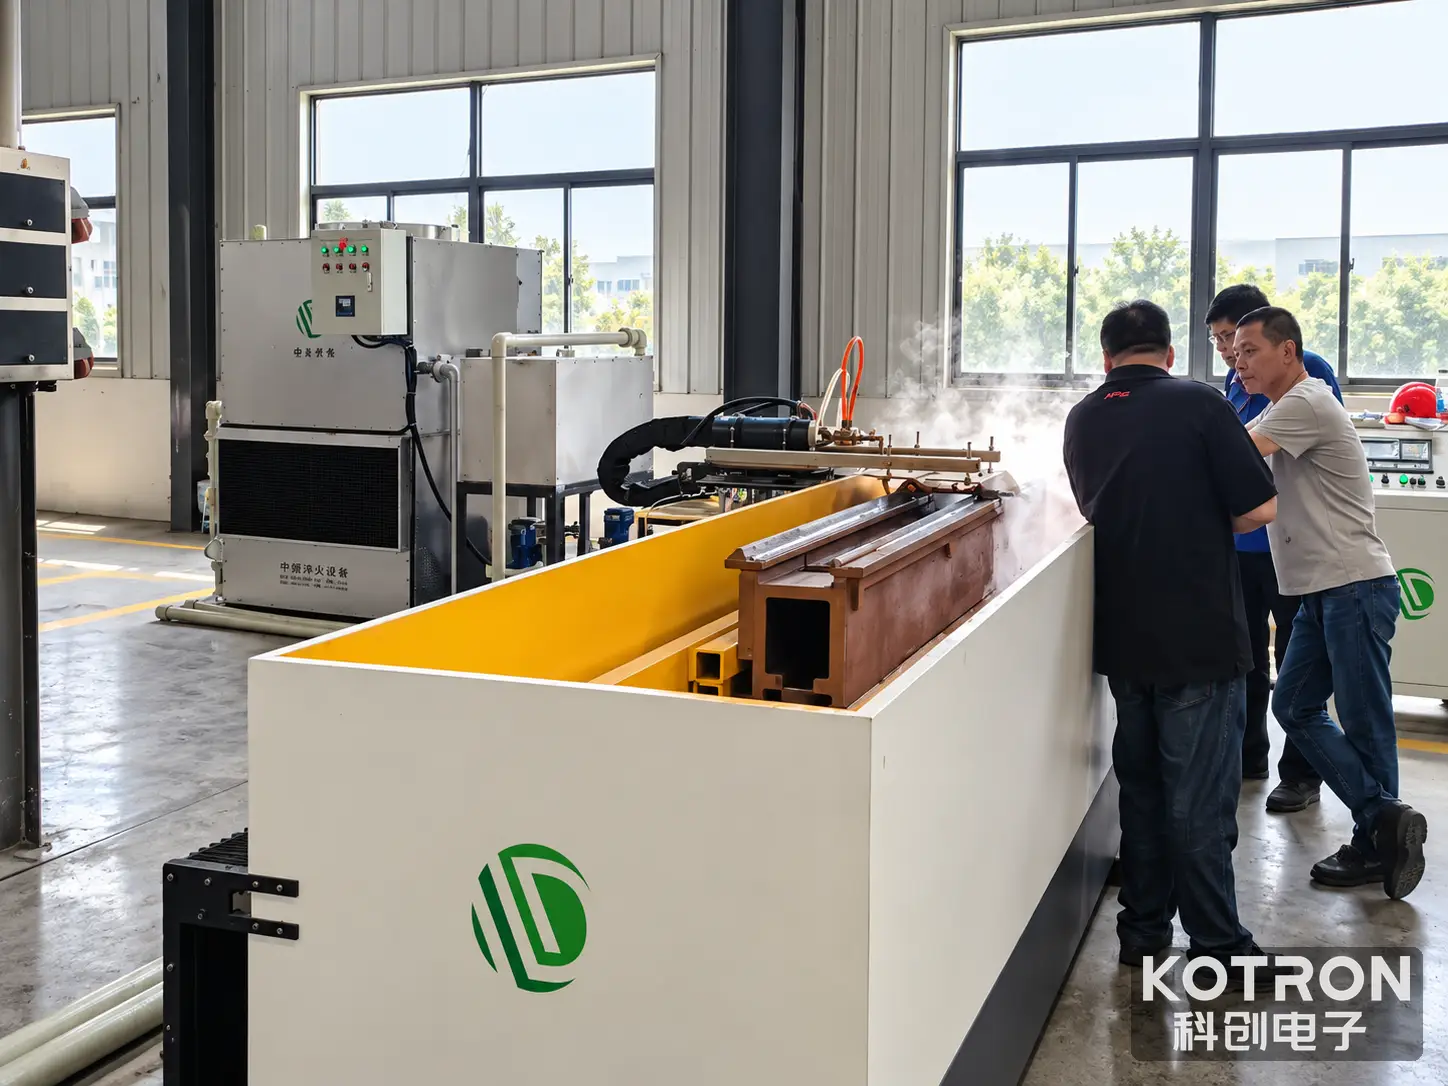
演示操作过程中, 液体涂抹在治疗区域周围, 产生可见的蒸气和径流. 该镜头提供了工业设置以及导轨表面与加热和淬火设备之间关系的直接视图.
记录的过程说明了扫描感应淬火在长机床导轨上的应用. 具体操作参数和最终热处理结果必须根据设备规格和工件检验数据确定.
Ⅱ. 工件及处理区域
所示工件为具有长导轨面的大型机床床身. 这些表面为移动机器部件提供引导和支撑功能,并且可能需要 表面硬化 满足指定的耐磨性和使用要求.
选择导轨感应淬火系统时,处理区域和工件几何形状非常重要.
导轨几何形状
宽度, 轮廓, 待处理表面的位置和位置影响感应器的设计和工件的接触.
治疗长度
所需的硬化长度决定了扫描过程所需的工作行程.
材料
钢种及其初始条件影响淬透性和可实现的热处理结果.
尺寸要求
开发加热和淬火工艺时必须考虑导轨对准和尺寸公差.
确切的材料等级, 导轨尺寸, 目标硬度, 本次演示的有效硬化深度尚未得到确认. 这些值应根据实际工件规格确定,而不是从照片推断.
Ⅲ. 扫描感应加热和喷雾淬火
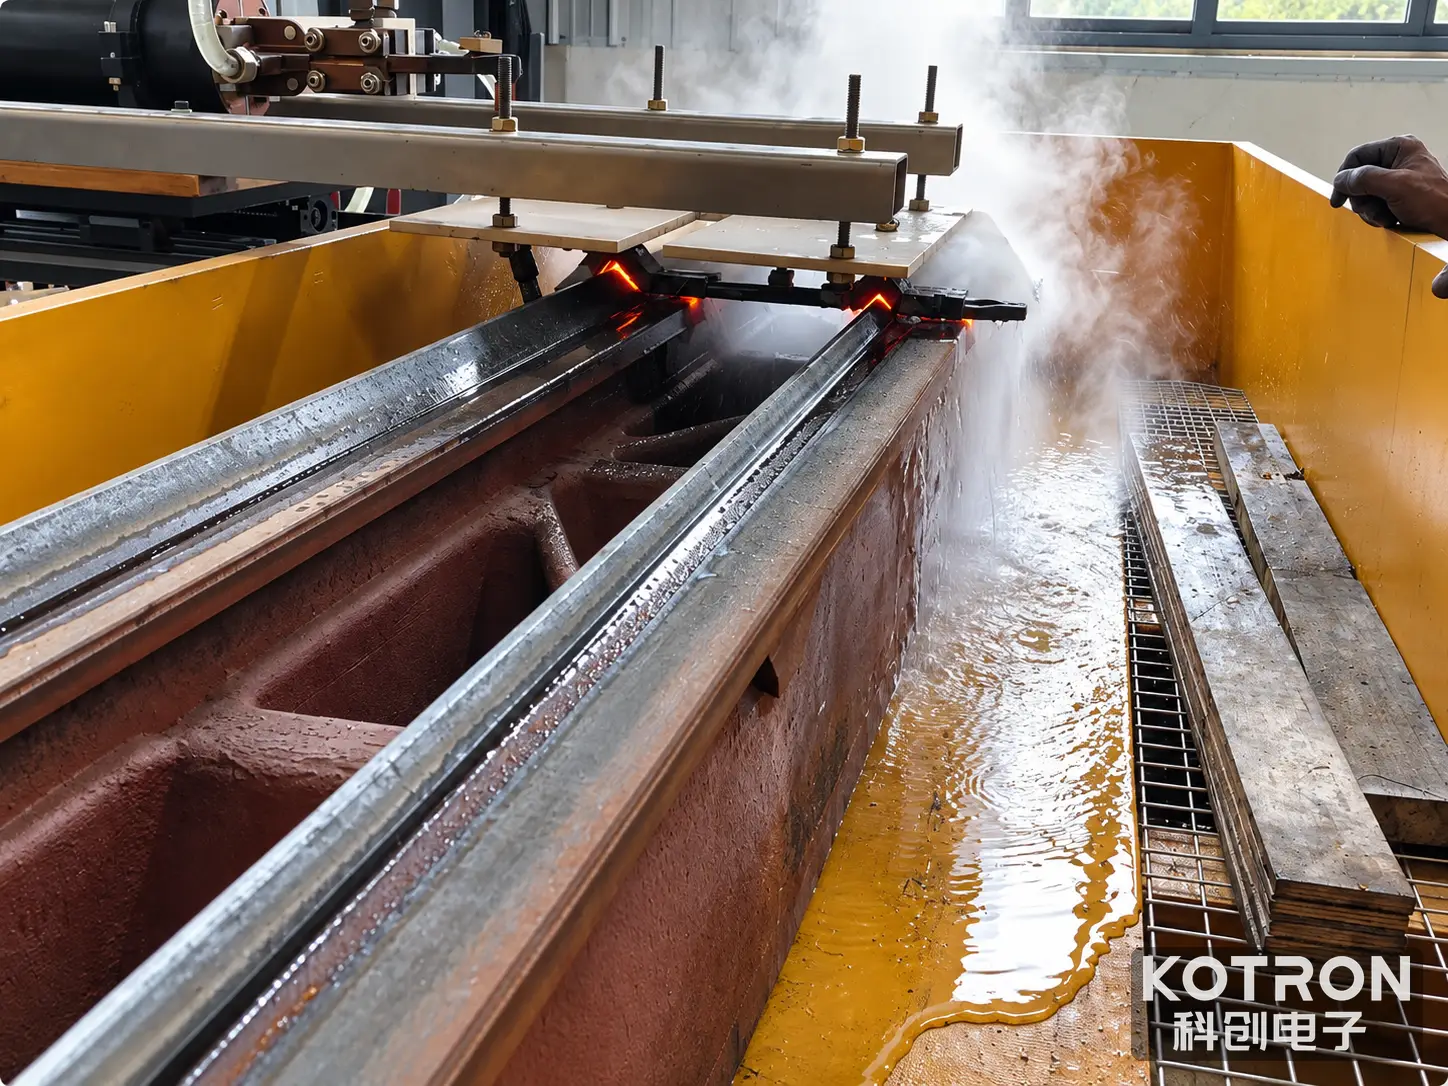
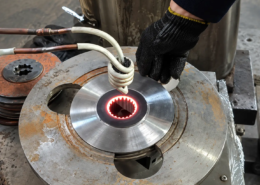
扫描感应淬火 通过逐步处理指定表面 相对运动 感应加热区与工件之间.
这些 感应器 产生交变磁场, 在导电工件中感应电流并产生局部热量. 对于合适的淬硬钢, 在为获得所需硬化结果而确定的条件下加热表面.
随着治疗沿着导轨进行, 供暖和 淬火 必须协调位置以实现预期的热循环.
主要流程考虑因素包括:
电感器的几何形状和耦合
这些会影响导轨轮廓上的热量分布.
加热功率及频率
这些都是根据材质来选择的, 几何形状, 和所需的硬化深度.
扫描速度
相对运动影响表面暴露于加热区的时间.
淬火条件
冷却装置必须适合材料和所需的改造.
工艺验证
硬度, 硬化深度, 尺寸要求应根据商定的验收标准进行检查.
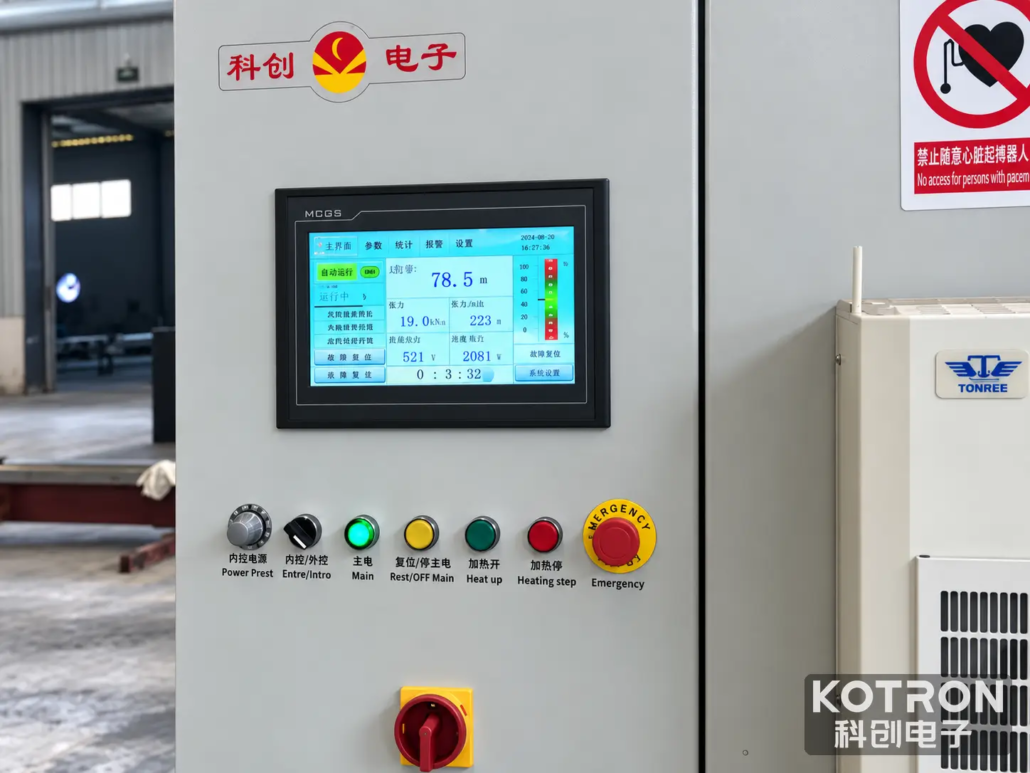
必须针对实际工件确定这些变量的适当组合. 仅控制屏幕读数无法确定处理表面的最终冶金性能.
Ⅳ. 设备布置及系统配置
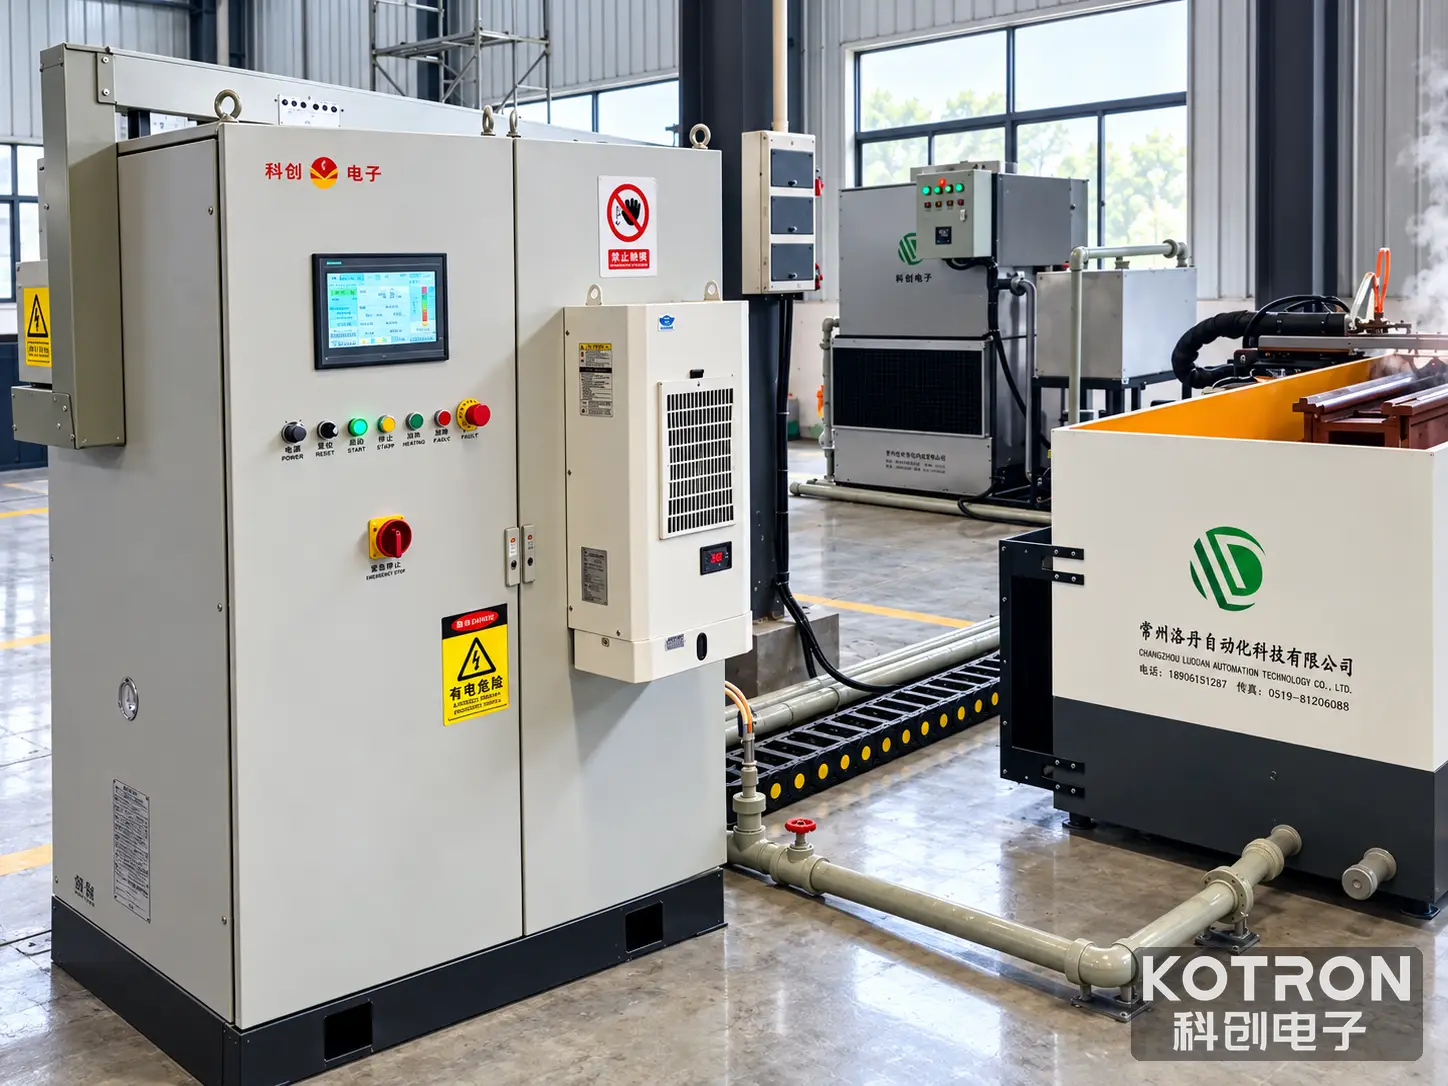
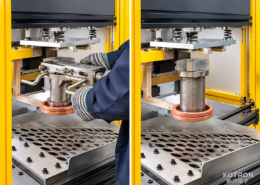
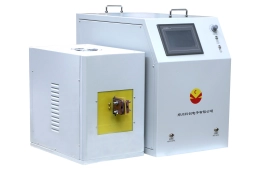
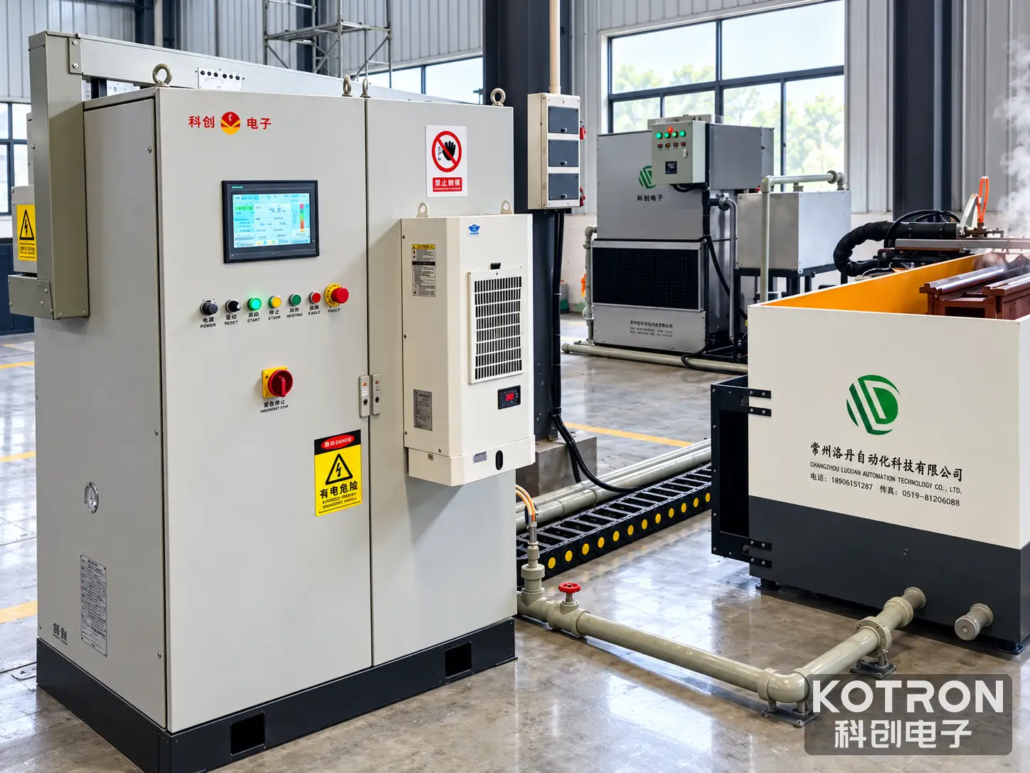
所示装置包括位于专用加工区域的大型工件, 感应加热设备, 淬火装置, 和电气控制柜.
该系统用于机床床身导轨的扫描处理. 其详细的机械和电气配置应根据应用来指定,而不是根据单个安装的外观来假设.
关键配置区域包括:
感应加热系统
电源和电感必须与材料匹配, 导轨型材, 所需治疗深度, 和预期的加工条件.
电感器和工件夹具
感应器的几何形状和工件定位布置必须提供到达指定表面的合适通道. 不同的导轨轮廓可能需要特定应用的感应器或固定装置.
扫描机构
运动装置必须提供遵循指定治疗路径所需的相对运动. 机械实施和工作行程应根据设备规格确认.
淬火布置
淬火系统必须输送所需的冷却介质以配合加热过程. 交付安排和工艺条件需要针对特定应用进行评估.
电气控制
控制柜和操作员界面构成图示安装的一部分. 可用的监控功能, 操作顺序, 运动控制, 必须针对所提供的实际系统确认自动化范围.
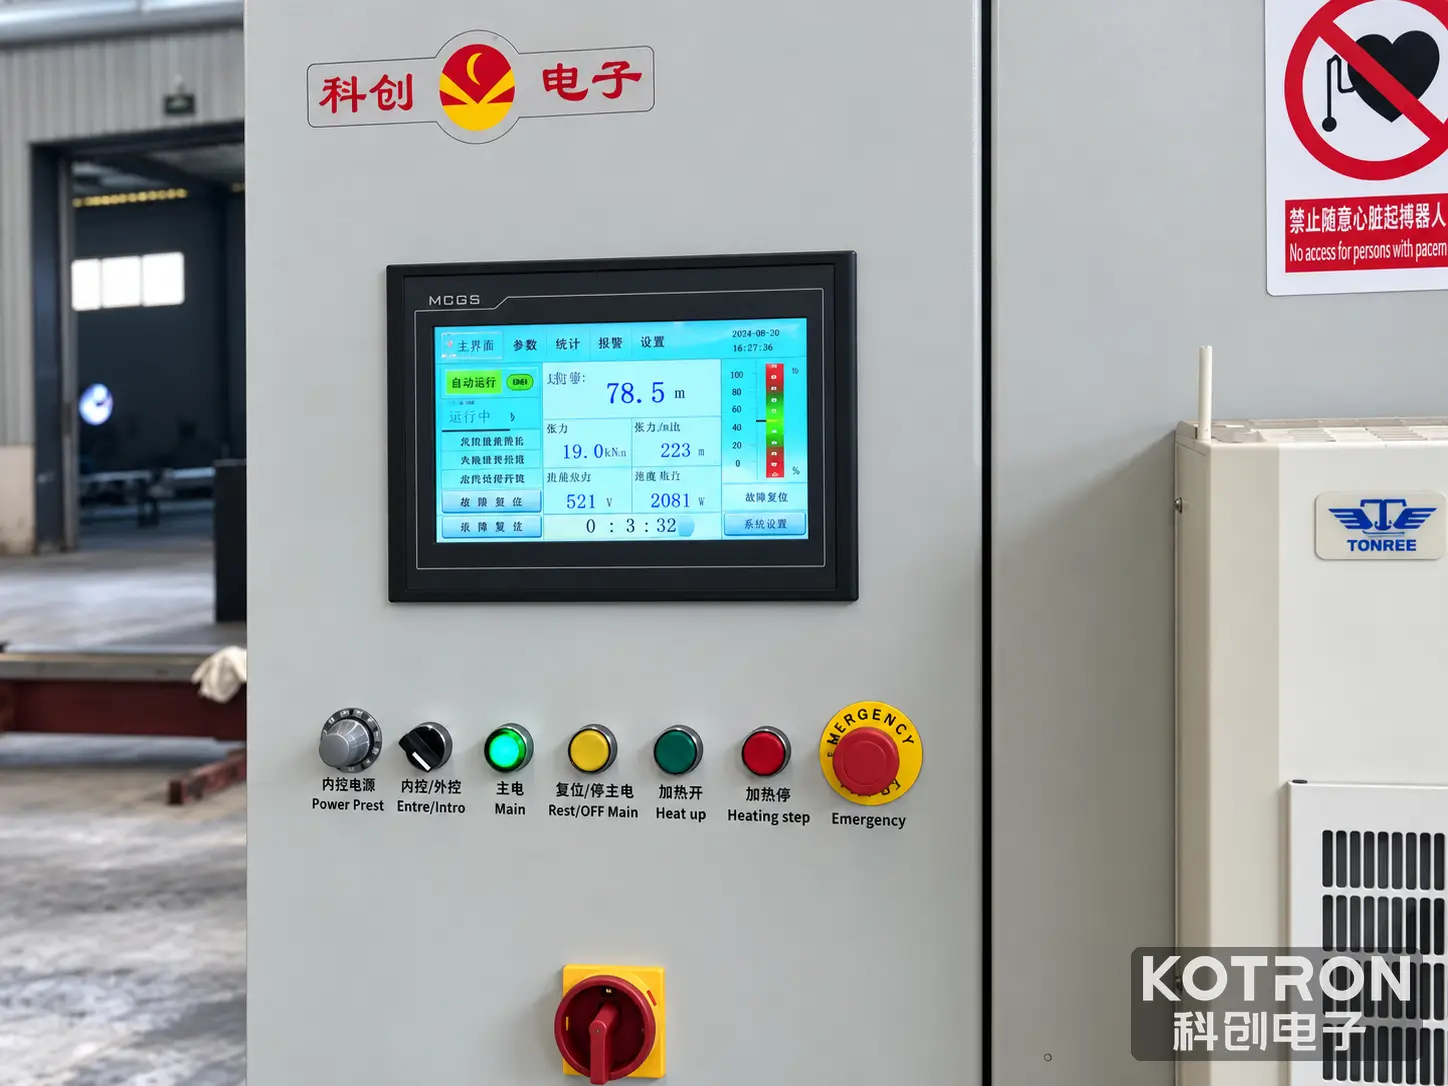
这些照片并不能证明所有可能的固定装置, 控制功能, 或自动化选项包含在标准供货中. 最终报价应清楚地标明所包含的设备以及任何特定于应用或可选的组件.
Ⅴ. 机床导轨设备选型
设备配置应根据工件和所需的热处理结果来确定.
用于初步评估, 最有用的信息是:
| 选择输入 | 其重要性 |
|---|---|
| 工件图纸或照片 | 确定导轨的几何形状和治疗区域 |
| 材质等级, 如果知道的话 | 评估材料适用性和淬透性 |
| 主要工件尺寸 | 建立设备工作范围 |
| 所需硬化面积和长度 | 确定治疗路径和工作行程 |
| 生产要求 | 定义预期的操作顺序和设备范围 |
如果已经可用, 目标 表面硬度, 有效硬化深度, 尺寸公差, 并应提供检验要求.
这些细节有助于确定适当的加热布置, 感应器, 运动系统, 和淬火配置. 尚未制定热处理要求的地方, 在最终确定流程之前应审查工件和预期应用.
Ⅵ. 常见问题解答
该系统适用于哪些工件?
演示的应用涉及大型机床床上的长导轨表面. 对其他工件的适用性取决于其几何形状, 材料, 治疗要求, 和设计的工作范围.
扫描感应淬火如何工作?
通过感应器与工件之间的相对运动,加热区沿着指定的导轨面前进. 喷淋淬火与加热工艺配合,达到所需的热处理条件.
系统能否达到指定的表面硬度和硬化深度?
这些结果取决于工件材料, 初始条件, 电感器设计, 加热参数, 扫描条件, 和淬火工艺. 应商定所需值并通过适当的测试进行验证; 仅从设备照片无法推断出它们.
设备配置可以定制吗?
系统配置可根据实际工件图纸和生产要求进行评估. 必要的电感, 固定装置, 动作安排, 淬火设备, 技术评估时应确认控制功能.
Ⅶ. 请求机床导轨感应淬火解决方案
适用于加工长机床床身导轨的制造商, 合适的感应淬火系统取决于工件的几何形状, 指定治疗区域, 材料, 及生产要求.
KOTRON 可以查看这些应用详细信息,以评估合适的扫描感应淬火设备配置.
开始询问, 请发送您的工件图纸或照片, 重要信息(如果有), 主要尺寸, 所需硬化面积, 及生产要求.
硬化方形或矩形导轨的制造商也可以审查我们的 四面感应淬火机.
联系 KOTRON 讨论您的机床导轨硬化项目
发送您的机床床身图纸或照片以及硬化要求 — KOTRON 可以帮助确定正确的加热布置, 感应器和淬火配置.