使用手持式系统进行铜板感应钎焊
Ⅰ. 观看铜板感应钎焊工艺
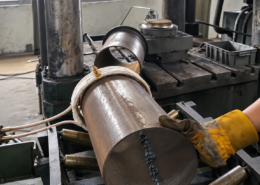
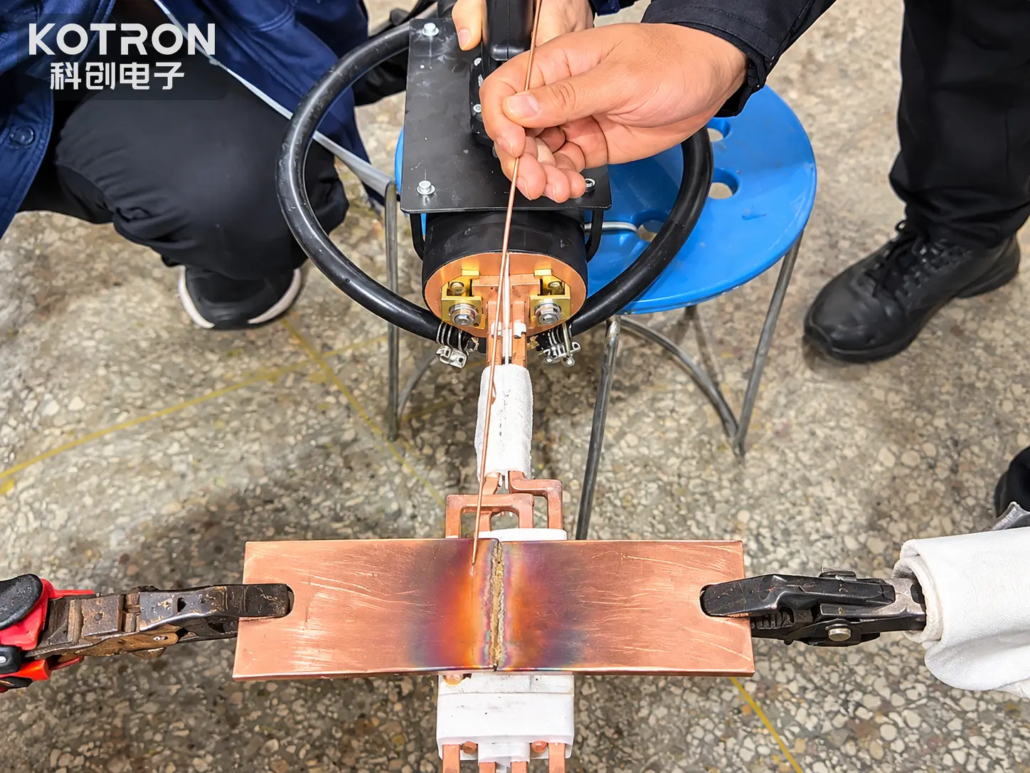
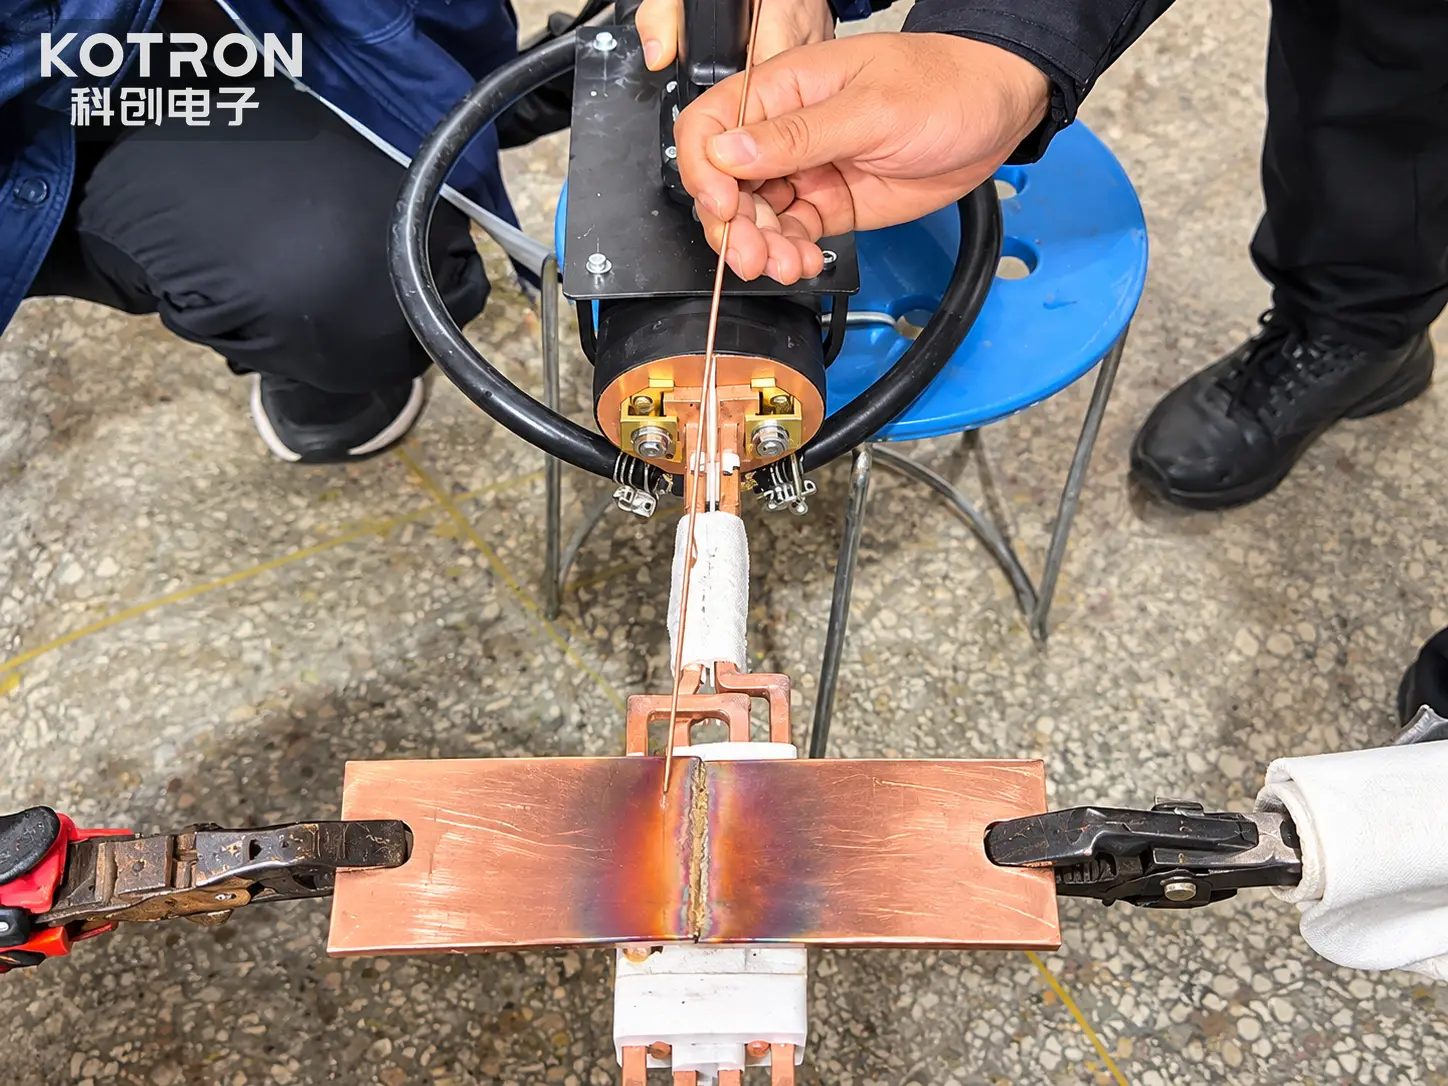
视频显示了两块用于连接的铜板, 手持式感应工作头放置在对接接头附近.
当关节区域被加热时, 操作员将一根细金属填充焊丝与加热区域接触并沿着连接处移动. 填充焊丝在钎焊操作过程中逐渐消耗.
可以观察到该过程的几个特征:
•铜板接缝处的局部感应加热
•手动定位手持式感应工作头
•工件的外部夹紧和支撑
•手动应用钎焊填充焊丝
•可见加热集中在连接区域周围
这是手动操作的钎焊演示,而不是自动化的铜连接生产线.
该视频重点介绍实际的加热和填充应用过程. 它没有建立特定的生产周期, 联合实力或工业质量认证.
Ⅱ. 铜板对接结构
本申请中的工件是平铜板,其端部在对接处相交.
与搭接接头不同, 其中一个组件与另一个组件重叠, 对接接头沿着两个部件的相对边缘或端部连接它们.
用于铜板钎焊, 合营安排需要提供适当的联系方式, 对准和填充金属分布.
重要的考虑因素包括:
铜板厚度和宽度
横截面尺寸影响所需的热量以及能量从连接区域传导出去的速度.
关节对准
两块铜板应定位并支撑,以便在加热和填料应用过程中不会发生不必要的移动.
接头间隙
配合表面之间的间隙必须与所选的钎料合金和接头设计兼容.
填充金属选择
钎焊合金必须适合铜以及成品连接的预期操作要求.
在这次演示中, 外部夹具用于在接头加热时固定工件.
具体铜牌号, 板材尺寸, 可用视频中未识别接头间隙和填充合金.
Ⅲ. 感应钎焊如何连接铜板
感应钎焊用途 电磁感应 在导电工件中产生热量.
当感应工作头通电时, 交变磁场在电感器附近的铜内产生电流. 由此产生的电损耗会在金属中产生热量.
当接头接近所需的钎焊温度时, 填充金属熔化并润湿准备好的铜表面.
在正确设计的钎焊接头中, 熔融填充金属通过润湿和毛细管作用分布在接头间隙中. 冷却凝固后, 它形成铜部件之间的连接.
钎焊和熔焊之间的主要区别在于,铜母材在钎焊过程中不会被有意熔化.
对于视频中显示的过程, 操作顺序可以描述如下:
① 工件定位
将铜板对齐并固定在预期的连接位置.
② 感应加热
手持式工作头位于接头附近, 将加热过程集中在所需区域.
③ 填充焊丝的应用
当铜达到适当的钎焊条件时,操作员将填充焊丝引入加热的接头区域.
④ 接头形成
填充金属根据接头几何形状熔化并分布在准备好的连接表面上, 温度分布和填料特性.
⑤ 冷却
停止加热后, 在进一步处理或加载接头之前,钎焊连接必须充分冷却.
实际加热温度, 时间和冷却条件应通过每个工件的工艺测试来确定.
Ⅳ. 为什么要使用感应加热进行铜板钎焊?
铜是优良的导热体. 钎焊时, 在接头处引入的热量可以快速扩散到工件的相邻区域.
这使得热量传递, 电感器定位和填充物应用是连接过程的重要部分.
感应加热为铜板钎焊提供了多种实用功能.
局部能量输入
感应场可以布置在所需的接合区域周围,而不是将整个工件暴露在明火中.
可调节加热条件
感应电源允许根据铜尺寸和连接要求调整加热功率和操作时间.
适应性电感器设计
不同的 电感器几何形状 可开发用于平面铜板, 条带和其他导电部件.
无焰加热
通过电磁感应在工件中产生热量, 连接位置无需燃气火焰.
可重复加工的潜力
一旦建立了合适的加热条件, 电源设置, 电感器排列, 对于重复工件,夹具和操作顺序可以标准化.
这些功能对于评估传统火焰钎焊替代方案的制造商非常有价值.
然而, 感应加热并不能自动保证更快的生产, 更低的能耗或更好的接头质量. 这些好处取决于实际工件, 机器配置和验证流程.
Ⅴ. 此应用中使用的手持式感应加热设备
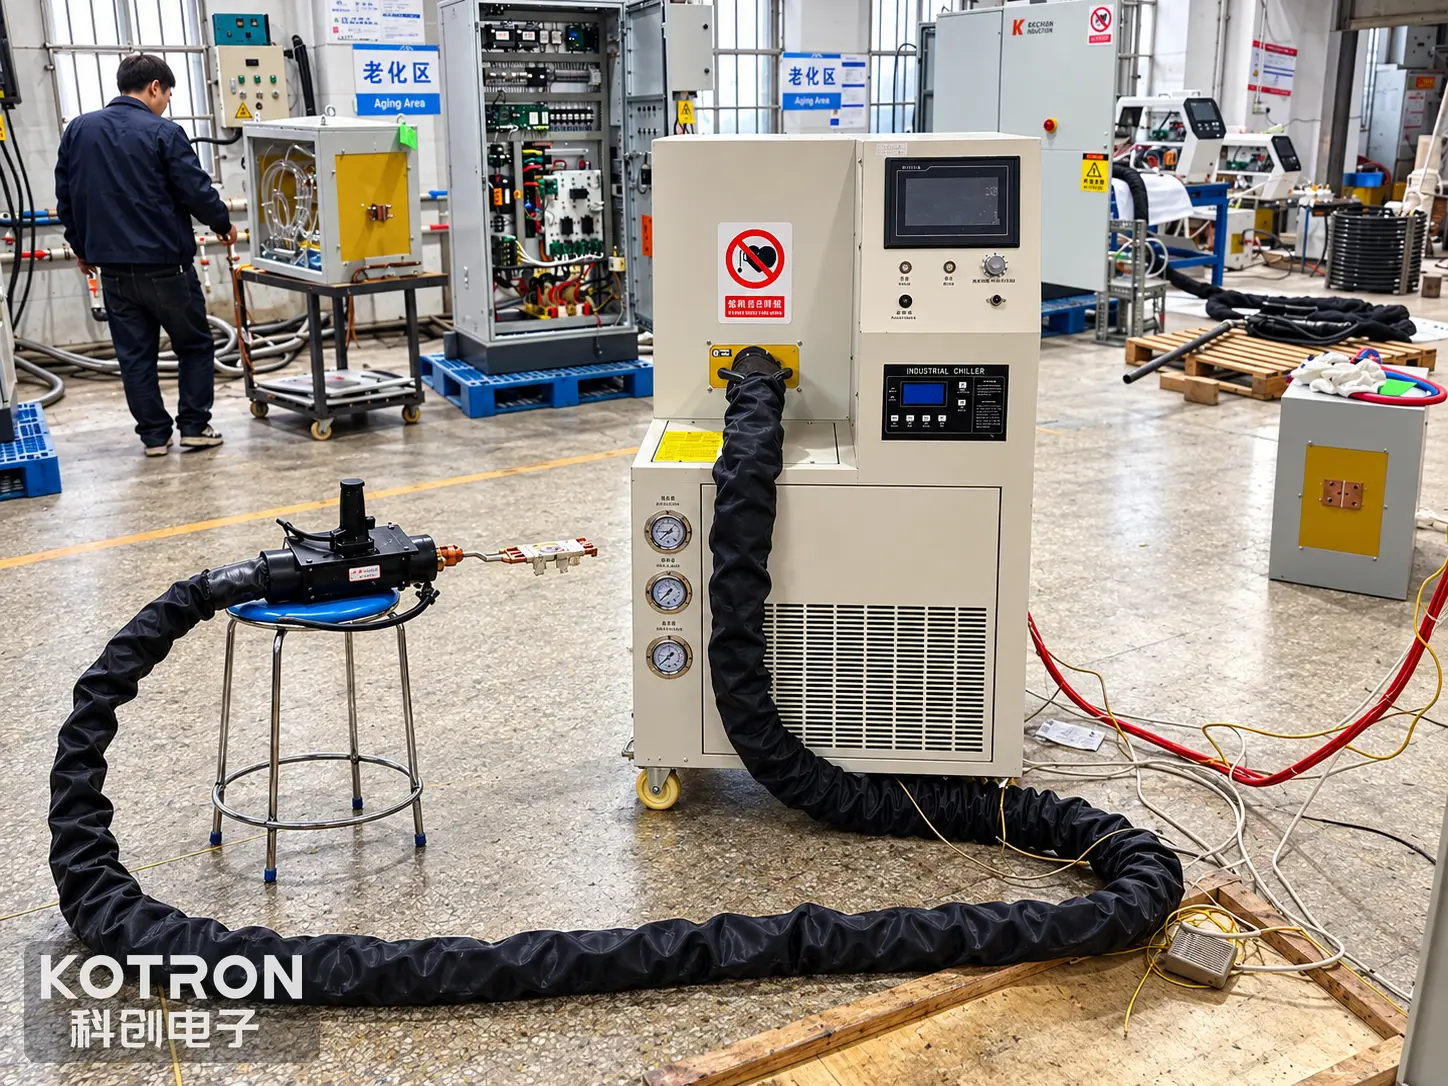
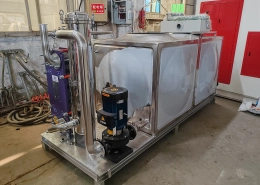
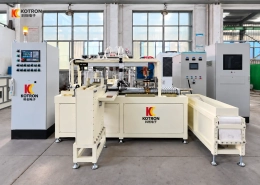
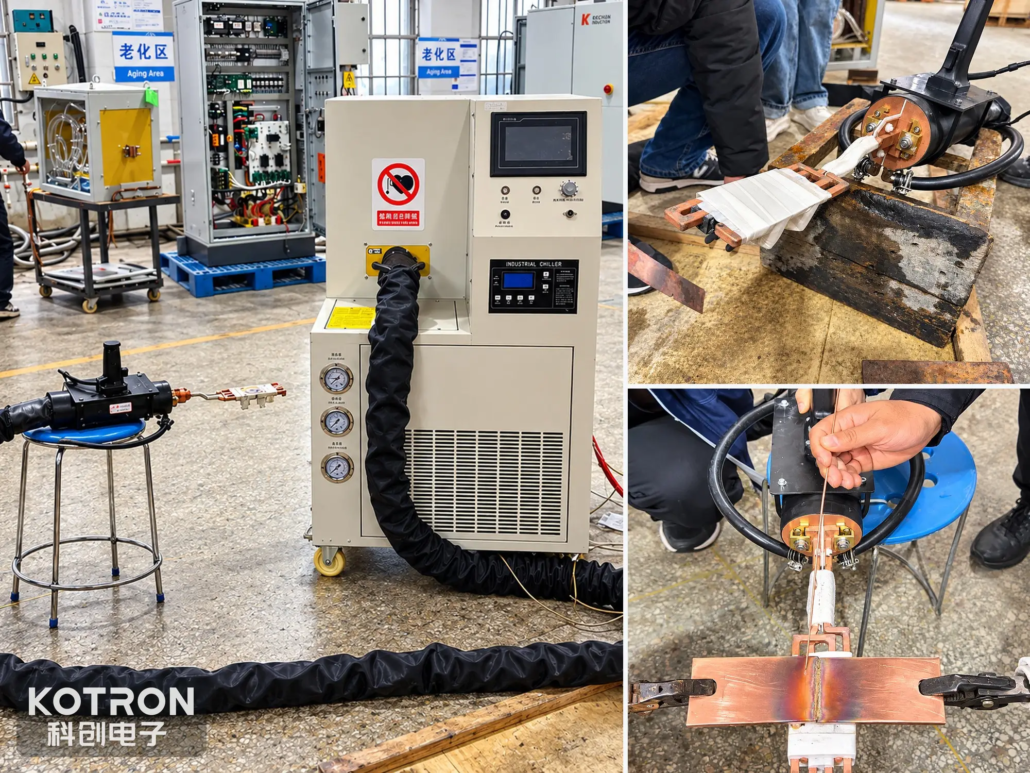
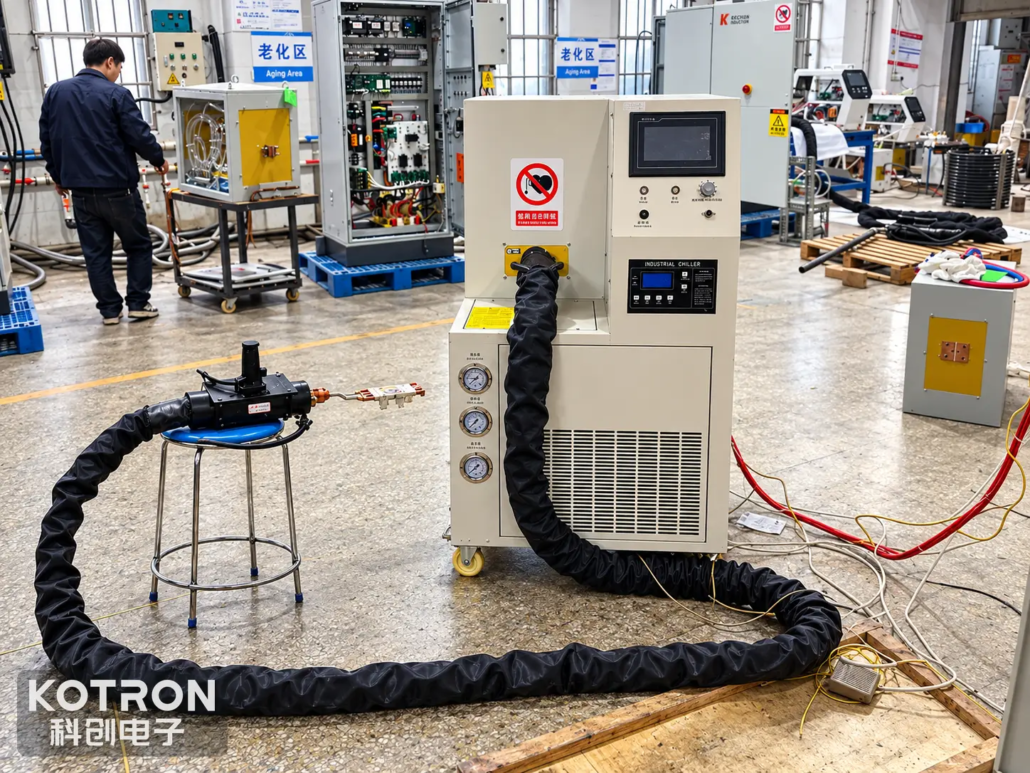
演示的设置使用手持式感应工作头连接到更大的感应加热和冷却装置.
可见设备包括:
手持式感应工作头
操作员握住加热组件并将其相对于铜板接头定位.
这种布置允许在操作过程中手动调节加热位置.
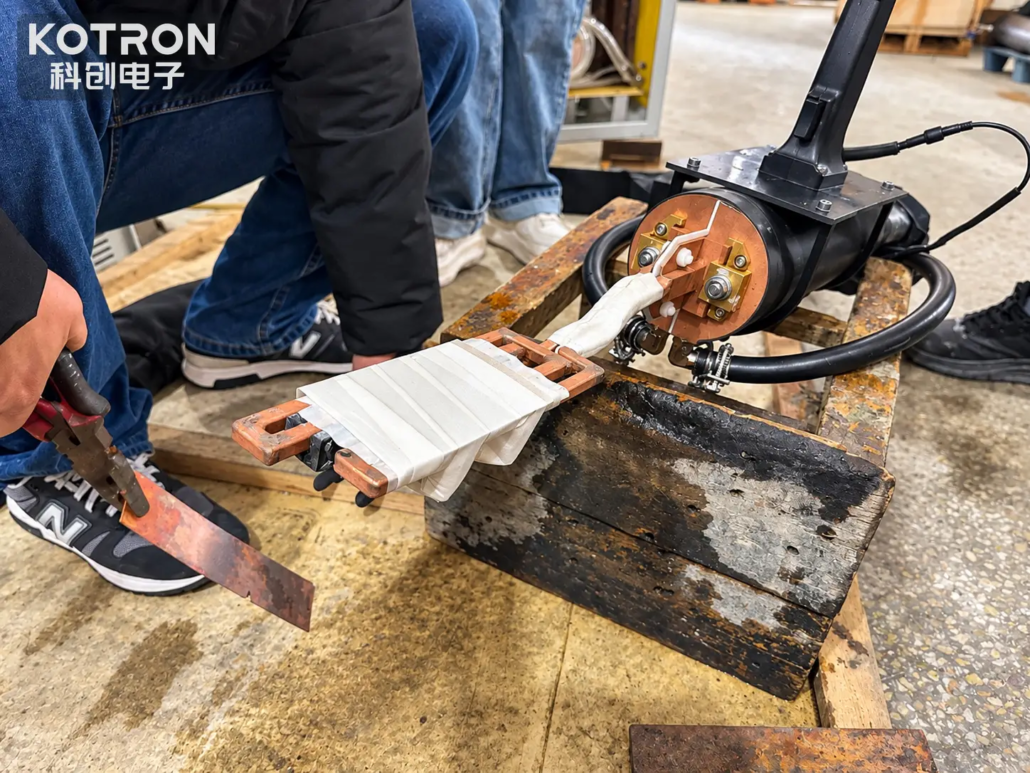
电感组件
手持式工作头的前部包含用于向工件传送感应加热的导电部件.
感应器的几何形状及其与铜板的距离影响加热系统和接头之间的耦合.
感应电源
感应电源提供为电感器供电所需的电力输出.
应根据铜截面选择合适的功率和工作频率, 加热区, 电感器设计和所需的生产周期.
冷却布置
车间设置包括冷却设备和连接软管.
冷却要求取决于感应工作头, 电源和选定的系统配置.
工件夹具
铜板受到支撑和夹紧,以在连接过程中保持其位置.
用于可重复的生产过程, 夹具需要提供一致的对准,同时允许适当地接入电感器和填充线.
可用图像未确定确认的额定功率, 频率范围, 此特定设置的设备型号或冷却能力.
Ⅵ. 手持式钎焊与自动铜板钎焊
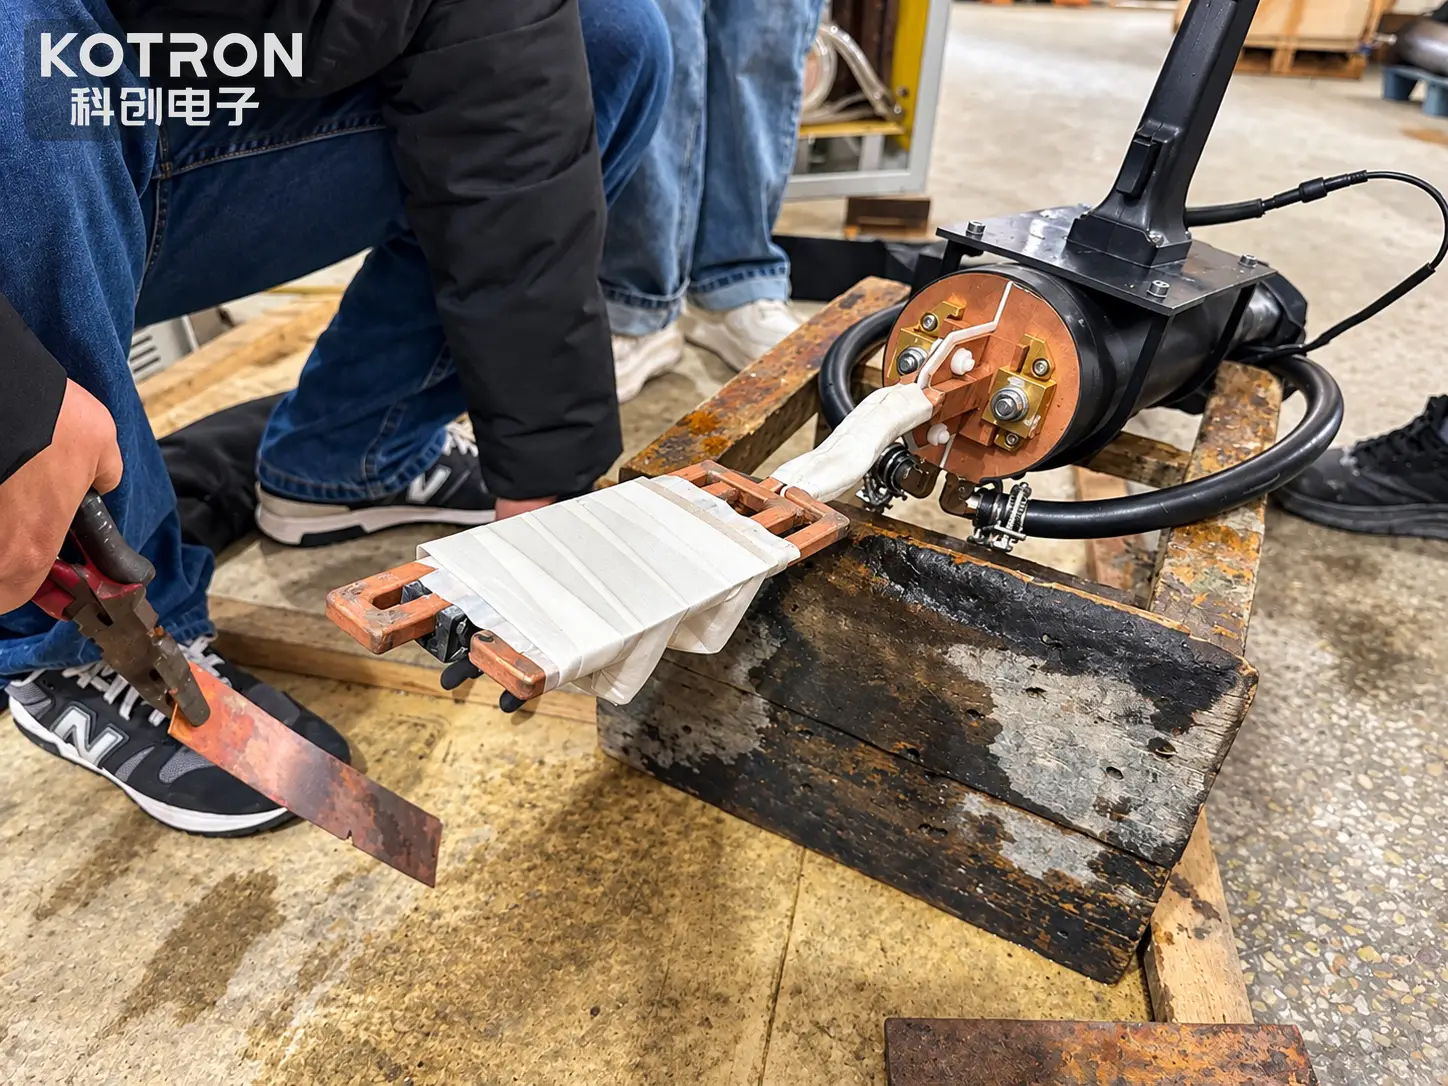
本案例中演示的系统使用手动工作头定位和手动填充焊丝送丝.
可以考虑这种类型的布置,其中工件几何形状, 生产量或操作环境使手动定位加热变得实用.
用于大批量生产, 可以评估额外的自动化.
取决于应用, 自动化铜板钎焊系统可能需要:
•固定或自动定位的电感器
•专用工件夹具
•受控加热顺序
•自动或预先放置填充金属
•温度或过程监控
•自动装卸
•与现有生产设备集成
这些是潜在的系统配置,而不是演示机器中确认的功能.
合适的解决方案取决于产量, 零件变化, 可用占地面积, 联合要求和期望的运营商参与程度.
因此,手持式感应钎焊装置和自动感应钎焊线不应被视为可互换设备.
Ⅶ. 钎焊铜板接头的重要工艺因素
成功的铜板钎焊不仅仅取决于达到明显的高温.
必须同时考虑多个过程变量.
感应功率和频率
这些 电源 必须为铜工件提供足够的加热能量.
工作频率影响感应电流的分布,必须与工件几何形状和电感器设计一起考虑.
电感器位置和耦合
电感器和铜板之间的距离和方向影响热量分布.
合适的感应器应提供通往接头的通道,同时允许所需的热量到达钎焊表面.
加热时间
加热不足可能会妨碍填充金属的正常流动, 而过度加热可能会导致不必要的氧化, 填料降解或对工件产生不良影响.
填充金属和焊剂
填充金属必须与铜部件及其使用条件兼容.
根据钎焊合金,可能需要助焊剂或适当的受控气氛, 表面状况和工艺设计.
共同准备
表面清洁度, 接头间隙和机械对准影响填料润湿和最终的钎焊连接.
冷却和检查
冷却条件和后续检查应根据接头的预期机械性能来确定, 电气或其他服务要求.
用于铜板组件, 这些因素应综合评估,而不是仅根据板厚来选择感应电源.
Ⅷ. 铜板钎焊演示展示了什么
该应用提供了铜板连接操作中使用感应加热的实际示例.
可用视频确认了一般工件布置, 局部加热方法和手动填充焊丝应用.
| 申请详情 | 观察到的配置 |
|---|---|
| 工件 | 平铜板 |
| 合营安排 | 对接 |
| 加盟流程 | 感应钎焊 |
| 加热方式 | 局部感应加热 |
| 供暖运行 | 手持式工作头 |
| 填料应用 | 手动送入金属填充焊丝 |
| 工件夹持 | 外部夹具和支撑 |
| 设备布置 | 带冷却设备的感应加热系统 |
| 功率和频率 | 未指定 |
| 铜牌号和尺寸 | 未指定 |
| 钎料组合物 | 未指定 |
| 加热温度和循环时间 | 未指定 |
| 接头强度及检验结果 | 未提供 |
该演示建立了工艺安排并展示了感应加热过程中填料的应用.
生产资质, 需要额外的信息来评估联合强度, 填料渗透, 适用时的电气性能, 服务的一致性和适用性.
Ⅸ. 铜板感应钎焊的潜在应用
对于需要钎焊连接且具有适合局部感应加热的几何形状的扁平铜部件,可以考虑感应钎焊.
潜在的工件类别包括:
平铜板组件
需要沿着准备好的边缘或在定义的连接位置连接的铜板.
铜带和扁平导体
较窄的铜部件用于组件中,其中连接几何形状允许合适的感应器接入和钎焊填料应用.
电气铜连接
一些电气元件使用钎焊铜连接,其中导电性, 接触几何形状和接头可靠性很重要.
确切的适用性必须根据设计和电气要求进行评估.
定制铜加工
异型铜元件可能需要定制电感, 固定装置或连接程序.
这些是潜在的应用类别. 视频本身并不表明铜板的最终行业或服务应用.
因此, 演示的工件被描述为铜板接头,而不是自动分类为电气母线, 电机导体或变压器组件.
Ⅹ. 选择铜板感应钎焊系统
应根据工件和连接工艺选择合适的感应钎焊系统, 不仅仅是选择标准额定功率.
用于设备或过程评估, 以下信息特别有用.
| 信息 | 其重要性 |
|---|---|
| 铜材质等级 | 确定材料和连接注意事项 |
| 板材宽度和厚度 | 影响加热需求和电感器选择 |
| 联合图 | 定义连接几何形状 |
| 接头间隙 | 帮助确定填料的适用性和流量 |
| 钎料规格 | 制定相关的钎焊要求 |
| 所需的接头性能 | 定义检查和验收标准 |
| 生产数量 | 帮助确定手动或自动操作 |
| 所需循环时间 | 影响电源选择和工艺设计 |
| 工件处理条件 | 影响夹具和工作台的布置 |
| 可用的冷却和电力设施 | 影响设备集成 |
对于考虑手持式感应钎焊系统的制造商, 铜板图纸和所需的连接区域提供了一个有用的起点.
根据工件信息, 感应电源, 操作频率, 感应器, 夹具和加工方法可作为一种解决方案进行评估.
探索通用设备平台的客户还可以查看我们的 便携式感应加热设备, 感应钎焊应用 以及 感应钎焊系统.
Ⅺ. 常见问题解答
铜板可以通过感应钎焊连接吗?
可以. 接头设计时可以使用感应加热对铜板进行钎焊, 填充金属, 表面处理和加热条件合适.
感应系统提供钎焊所需的热量, 而所选填充金属则形成铜表面之间的连接.
铜板感应钎焊和对焊一样吗?
不. 对接接头描述了工件的布置.
在感应钎焊中, 填充金属熔化并连接铜板,而不会有意熔化铜基材. 熔融对焊涉及熔化基材或其他连接机制,具体取决于焊接工艺.
手持式感应加热器可以用于铜板钎焊吗?
可以. 可以评估手持式感应加热装置是否适合铜板接头.
所需工作头, 感应器, 电源和冷却配置取决于铜尺寸和钎焊工艺.
感应钎焊是否需要填充金属?
钎焊需要合适的填充金属来形成接头. 取决于工艺, 它可以作为线材提供, 杆, 预成型件或其他适当的形式.
本页演示使用手动填充焊丝应用.
钎焊铜板需要多少功率?
没有适合每个铜板接头的单一额定功率.
所需的感应功率取决于铜尺寸, 加热区域, 操作频率, 电感耦合, 填充金属和目标加热循环.
工件图纸和工艺试验可以帮助建立适当的配置.
铜板感应钎焊可以自动化吗?
潜在地, 是的.
用于重复生产, 加热工作头, 工件定位和填充应用可以合并到专用自动化系统中.
所需的配置取决于接头设计, 生产率和过程控制要求.
如何验证钎焊接头的质量?
应根据接头的使用要求选择检查.
取决于应用, 评估可能包括目视检查, 联合切片检查, 机械测试或电阻测量.
生产前应制定适当的验收标准.
Ⅻ. 索取铜板感应钎焊解决方案
铜板感应钎焊需要加热设备之间的配合, 感应器, 工件夹具, 填充金属和接头设计.
本应用中所示的手持式系统演示了在铜板对接接头处使用手动填充焊丝进行局部感应加热.
对于新的铜连接项目, 我们可以根据实际工件和工艺要求评估感应加热配置.
请提供:
铜板拉丝 + 材料 + 宽度和厚度 + 接头类型 + 钎料 + 所需的联合性能 + 生产数量
此信息有助于确定合适的加热布置, 感应电源, 操作频率, 电感器设计, 工件定位和可能的自动化要求.