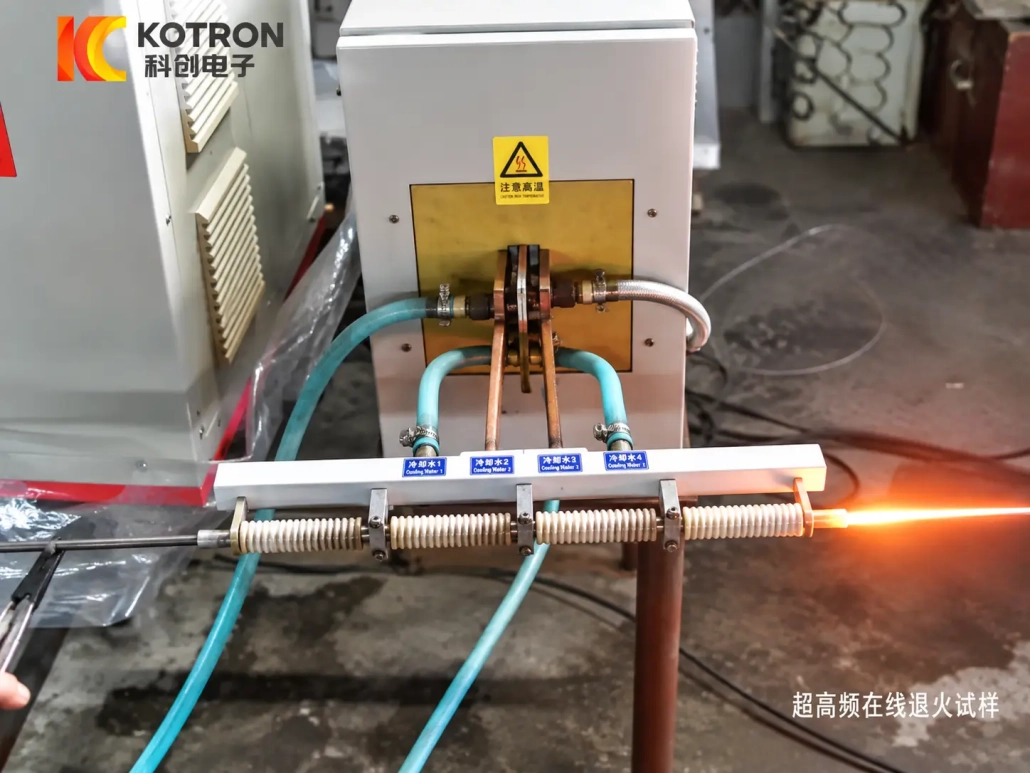
线材连续感应退火线
Ⅰ. 查看运行中的线材退火线
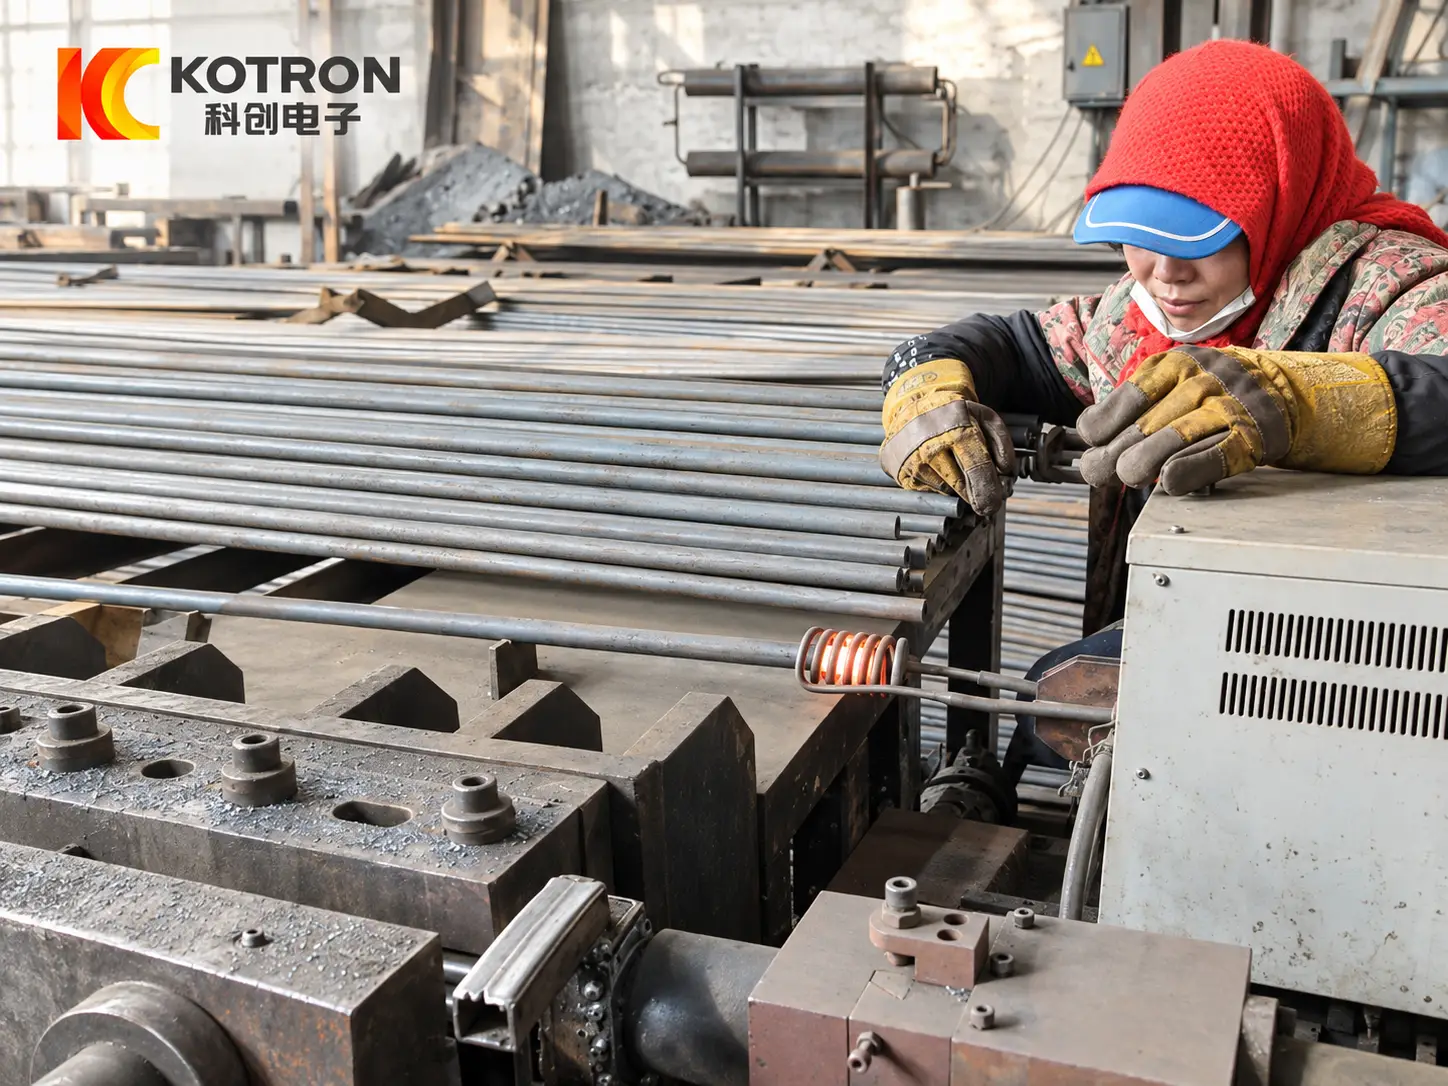
两个视频都显示相对较细的金属丝连续移动通过感应加热区域. 线材在穿过感应器时被加热,而不是在单独的批处理周期中进行处理.
视频演示了操作形式 连续线材退火. 精确的材料等级, 线径, 温度, 功率和线速度取决于各个项目,不应从镜头中推断.
Ⅱ. 连续线材感应退火的工作原理
典型的生产线遵循简单的流程:
→
感应加热
→
温度监测
→
控制退火
→
冷却 / 下游处理
当导线穿过电感器时, 它的加热条件不仅仅取决于电力. 主要变量包括线材和直径, 生产线速度, 有效加热长度, 感应功率和所需温度.
线速度尤为重要. 速度的变化也会改变每段金属丝在有效加热区内停留的时间. 因此,电源和过程控制必须与运行速度相匹配,而不是作为隔离加热器工作.
这是连续生产线和简单的独立加热操作之间的主要区别: 热过程必须跟随移动的材料.
Ⅲ. 连续线速度下的温度控制
温度稳定性是主要控制问题之一 线材感应退火, 尤其是在更小的线径和更高的生产速度下.
KOTRON 可以配置生产线 西门子PLC 和非接触式红外测温. 根据提供的产品信息, 温度可以与包括线速度在内的操作变量相关联, 电流和电压, 标称控温精度可达 0.5% 在相应的配置下.
在实践中, 加热条件同时受到多个变量的影响:
•线速
•感应电源
•加热长度
•线径
•材料
•目标温度
例如, 增加功率无法弥补每一个过程变化. 如果线速度, 线径或材料变化, 所需的加热条件也可能改变.
红外线的 温度反馈 为控制系统提供测量的热参考. 用于连续生产, 这比仅依赖预设的电力输出更有用, 因为可以根据走丝的实际加热情况来调整工艺.
Ⅳ. 感应功率和加热均匀性
退火线可配备 IGBT感应电源 以及 DSP数字控制. 取决于项目配置, 工作模式可能包括恒流, 恒定功率和温度联动控制.
电压, 电流, 功率, 如有需要,还可纳入频率和能量监控.
电源与工艺一起选择. 最终选择取决于以下因素::
— 线材和直径
— 所需温度
— 线速度
——有效加热长度
— 电感设计
— 生产要求
电感同样重要. 线圈几何形状, 通过加热区的导线位置, 线速度稳定性和功率稳定性都会影响走线所达到的温度.
因此, 加热均匀性不是由单一部件决定的. 电感器, 电源, 电线路径和温度反馈必须被视为一个过程.
Ⅴ. 线材和退火应用
提供的 KOTRON 信息涵盖线径 0.5 到 20 毫米, 和 钢丝 以及 铜线 在支持的材料中.
相同的设备配置不应自动应用于每条电线. 材料特性, 直径, 所需的热条件和生产速度都会改变功率和电感器的要求.
典型应用包括 连续退火 电线需要的地方 其他制造阶段之间或之后的热处理. 取决于生产路线, 这可能包括中间或后处理退火.
该设备还可适用于材料和工艺合适的其他线材热处理工艺, 但此页面特别关注 钢丝退火, 铜线退火 和其他连续退火应用.
Ⅵ. 生产线配置及设备选型
一个 线材感应退火线 通常围绕完整的生产要求进行配置,而不是仅根据标称功率进行选择.
典型的元素可能包括:
•送丝或输送部分
•感应加热部分
•感应器
•非接触式红外测温
•感应电源
•西门子PLC控制
•冷却或下游处理
•可选的过程和能源监控
| 物品 | 可用配置 |
|---|---|
| 线径 | 0.5–20 毫米 |
| 材料 | 钢丝, 铜线 |
| 加热方式 | 感应加热 |
| 生产模式 | 连续 |
| 温度测量 | 非接触式红外线 |
| 主控 | 西门子PLC |
| 温度控制 | 闭环 |
| 控温精度 | 高达 0.5% 根据提供的产品信息 |
| 沟通 | RS485 / RS422 / MODBUS |
| 过程监控 | 选修的, 根据系统配置 |
提供的产品信息还指出该生产线可配置为 24-小时连续运行.
适用于需要生产监控的应用, 控制系统可以包含电压, 电流, 功率, 频率和能量数据. 还可以根据需要配置过程记录和生产追溯.
RS485, RS422和MODBUS通信可与相关控制架构集成.
功率不应仅根据线径来选择. 由于材料的不同,具有相同直径的两根线材可能需要不同的配置, 生产线速度, 目标温度或有效加热长度.
Ⅶ. 将您的电线规格发送给我们
用于初步评估, 基本信息是:
— 线材
— 线径
— 所需的退火工艺或目标温度, 如果知道的话
— 所需的生产率或生产线速度, 如果有的话
如果尚无详细的过程数据, 其余条件可在技术评估时讨论.
然后 KOTRON 可以确定合适的感应电源, 所需的电感器和控制配置 连续线材退火 过程.
常见问题解答
单击问题以展开答案.
该感应退火线可以加工多大的线径?
提供的 KOTRON 信息涵盖线径 0.5 到 20 毫米, 支撑材料中有钢丝和铜丝.
我期望的温度控制精度是多少?
采用西门子PLC控制和非接触式红外反馈, 标称精度可达 0.5% 在相应的配置下. 最终值取决于线材, 直径, 线速度和目标温度.
生产线能否连续运行?
可以. 提供的产品信息表明该生产线可配置为 24 小时连续运行.
感应功率如何选择?
不仅仅取决于线径. 功率与工艺一起选择: 线材材质及直径, 所需温度, 生产线速度, 有效加热长度和感应器设计都很重要. 相同直径的两根线可能需要不同的配置.
技术提案需要提供哪些信息?
线材材质, 线径, 所需的退火工艺或目标温度 (如果知道的话), 和生产率或生产线速度 (如果有的话). 然后 KOTRON 确定合适的电源, 电感器和控制配置.