
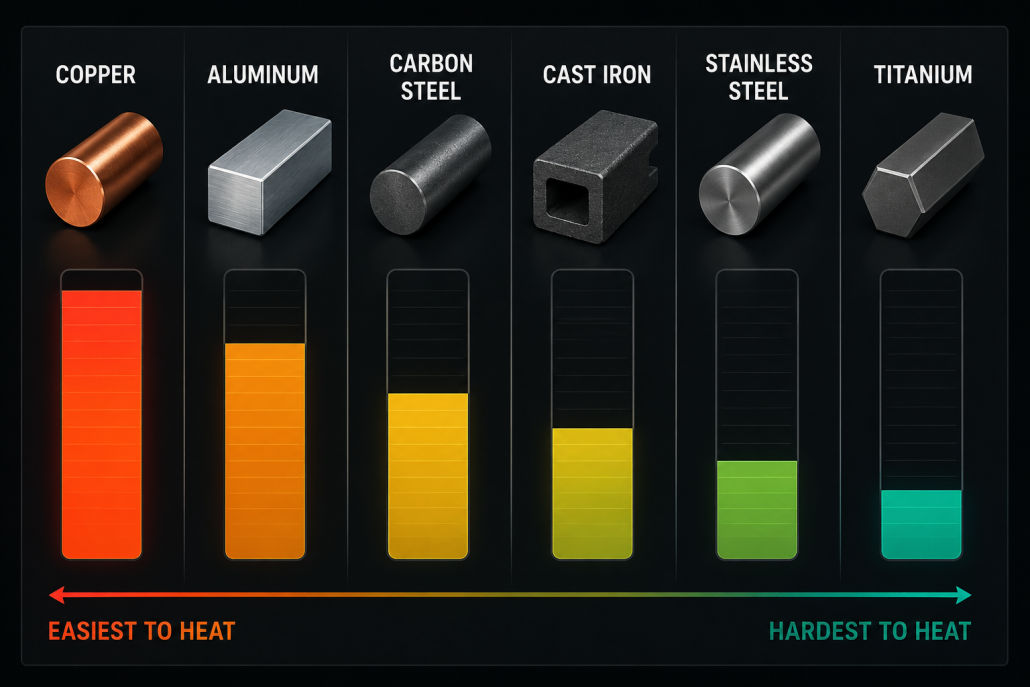
材料属性如何影响感应加热效率: 2 关键因素
材料特性感应加热效率 是区分经验丰富的工程师和初学者的一个话题. 您可以拥有市场上最先进的 DSP 控制感应电源 - 但如果您不了解工件材料如何与电磁场相互作用, 你会浪费能量, 超大你的设备, 或完全无法达到目标温度. 两个物理特性决定结果: 相对磁导率 以及 电阻率.
控制加热速度的两种材料特性
感应加热在无需物理接触的情况下传递能量 —— 但材料本身并非被动参与者. 它积极影响电磁能量的吸收量以及该能量转换为热量的速度. 两个内在的材料特性控制着这个过程:
| 财产 | 它控制什么 | 单元 | 实际效果 |
|---|---|---|---|
| 相对磁导率 (μr) | 材料集中磁通量的强度 | 无量纲 | 判断材质是否 “抢夺” 场或让它通过 |
| 电阻率 (ρ) | 材料抵抗涡流的能力有多大 | Ω·m | 确定感应电流转化为热量的速度 |
这两个属性一起工作. 高渗透性材料 以及 高电阻率加热速度极快. 两者含量都低的材料几乎对线圈没有任何反应. 让我们详细检查每一个.
磁导率 —— 能量传输的守门员
磁导率描述了材料允许磁场通过的难易程度,或者, 更重要的是对于感应加热, 它有多强烈 浓缩物 其自身内部的那个场. 磁导率越高意味着穿过工件的磁通线越密, 这直接转化为更多的感应涡流和更快的加热. 材料分为两个阵营.
铁磁材料——能量放大器
铁磁材料(主要是铁以及大多数碳钢和合金钢)具有的相对磁导率值范围为 100 到超过 10,000. 在交变磁场的影响下, 这些材料会自发磁化. 它们的内部磁域与所施加的磁场一致, 向内拉磁通线并使局部磁通密度比周围空气增加一百倍或更多.
这就是为什么普通碳钢棒在感应线圈下几秒钟内就会加热: 材料本身正在完成一半的工作. 它将场吸引进来, 集中它, 并将强烈的涡流密度直接作用于表面——这是硬化最重要的地方. 铸铁, 尽管其碳含量很高, 表现类似,因为其铁基体仍然是铁磁性的——尽管石墨片引入了局部电阻率变化,需要调整工艺参数.
关键点: 当工件温度超过居里点时 (对于钢通常为720–770°C), 材料失去其铁磁性,且磁导率降至约1. 线圈必须补偿这一突发的效率损失——这就是为什么 精确的功率选型 在高温下很重要.
抗磁性和顺磁性材料——能量传递器
抗磁性材料——铜, 铝, 黄金, 以及许多奥氏体不锈钢 (300 系列) ——具有几乎等于1的相对磁导率 1. 它们根本不集中磁通量. 磁场几乎像穿过空气一样通过它们, 几乎没有任何放大作用. 像钛和铝合金这样的顺磁材料表现类似, 磁导率仅略高于 1.
在实际操作中, 通过感应加热这些材料需要克服双重障碍: 线圈必须产生异常强的磁场以感应出有意义的电流, 而材料对磁通集中没有任何贡献. 这需要 较高的频率, 更紧密的线圈耦合, 以及大幅增加输入功率 — 在相同产量下,通常是碳钢每公斤所需千瓦的 2-5 倍.
电阻率 —— 焦耳加热引擎
一旦工件中感应出涡流, 第二个材料属性接管: 电阻率. 物理原理很简单——感应电流在材料中循环时会遇到阻力, 这个电阻将电能以热量的形式耗散 (焦耳第一定律: P = I²R). 电阻率越高意味着每安培感应电流产生的热量更多.
高电阻率金属——快速加热器
碳钢, 合金钢, 铸铁具有相对较高的电阻率——通常 0.15 到 0.60 μΩ·m 在室温下, 随着碳含量和合金元素的增加而增加. 每个感应涡流安培都会遇到显着的反对, 快速将电能转化为热能. 这就是中碳钢轴达到奥氏体化温度的原因 (850°C+) 在精心调谐的线圈下只需几秒钟——高电阻率使每个安培都发挥作用.
低电阻率金属——磁阻加热器
铜的电阻率为 0.017 μΩ·m - 大致 10 到 35 比碳钢低一倍. 铝位于约 0.028 μΩ·m. 这些金属的导电效率非常高,感应涡流以最小的电阻循环, 对于相同的感应电流,产生的焦耳热要少得多. 为进行补偿, 电源必须驱动更高的电流通过线圈, 这会增加线圈本身的 I²R 损耗,从而降低整个系统的效率.
这种双重惩罚——低渗透率无法集中磁场, 电阻率低,无法将电流转化为热量——这就是为什么铜和铝是感应加热最具挑战性的工业金属之一. 更深入地了解物理学, 请参阅我们的文章 涡流与. 感应加热中的磁滞现象, 这解释了当前一代的情况.
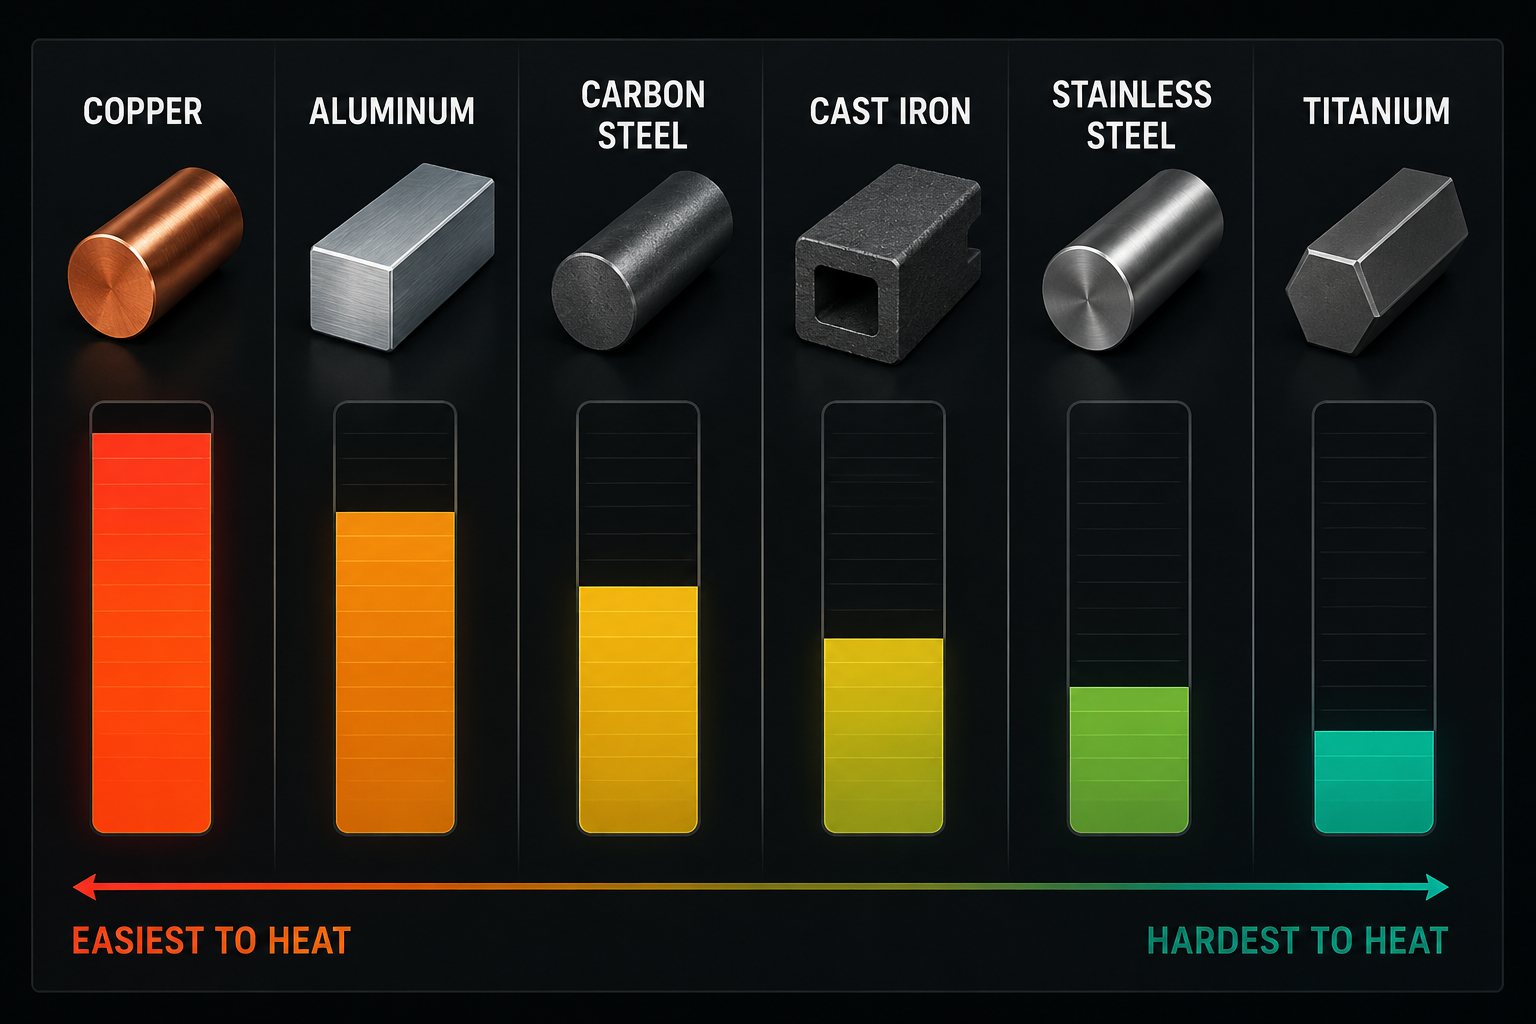
按材料分类的加热行为
下表总结了常见工业金属在感应下的表现, 按渗透率和电阻率综合效果排名:
| 材料 | 磁性类型 | μr | 电阻率 (μΩ·m) | 加热易度 | 功率需求 |
|---|---|---|---|---|---|
| 碳钢 (1045) | 铁磁性 | 100–800 | 0.17–0.22 | 优秀 | 低 |
| 铸铁 (灰口铸铁) | 铁磁性 | 60–300 | 0.40–0.80 | 优秀 | 低 |
| 合金钢 (4140) | 铁磁性 | 80–600 | 0.22–0.28 | 非常好 | 低 |
| 不锈钢 (304) | 顺磁性* | ~1 | 0.72 | 中等 | 中高 |
| 不锈钢 (420) | 铁磁性 | 40–500 | 0.55 | 非常好 | 中低 |
| 钛 | 顺磁性 | ~1 | 0.42–0.55 | 中等 | 中 |
| 铜 | 抗磁性 | ~1 | 0.017 | 贫穷的 | 非常高 |
| 铝 | 顺磁性 | ~1 | 0.028 | 贫穷的 | 非常高 |
* 304 不锈钢在冷加工后可能会略微具有磁性, 但其渗透率仍远低于铁磁性钢.
这对设备选择意味着什么
上述材料性能表直接转化为设备选择. 这是实用框架:
铁磁性 + 高电阻率 (碳钢, 铸铁, 合金钢)
理想条件. 这些材料以最大热力学效率加热. 标准中频电源 (1–100 千赫) 使用传统的 铜感应线圈 工作良好. 功率需求可预测——通常每公斤0.3–0.5 kW 的经验法则足以进行整体加热. 将优化工作重点放在线圈几何形状和工艺速度上,而不是与材料作斗争.
顺磁性 + 中等电阻率 (奥氏体不锈钢, 钛)
需要适应. 这些材料具有可用的电阻率 (它们确实会产生焦耳热) 但几乎没有磁放大. 预计在相同产量下需要比碳钢高1.5到3倍的功率密度. 更高的频率 (50–400 千赫) 有助于增加工件中的感应电压, 部分补偿磁通集中不足的问题.
抗磁性 + 低电阻率 (铜, 铝)
最大挑战. 这些材料在两个方面都很棘手: 无磁通集中且几乎没有电阻加热. 用于工业过程的铜或铝感应加热 (与带有黑色炊具的消费类电磁炉相反) 需要带有高频逆变器的专门设计的系统 (100–500kHz), 紧密耦合的多匝线圈, 功率密度为 5-10 kW/kg 或更高. 请务必咨询设备制造商 在采用这些材料的系统之前,现成的钢制机器的性能将显着下降.
要点
- 两种材料特性决定感应加热效率: 磁导率 (通量浓度) 以及 电阻率 (电流-热量转换).
- 铁磁性 + 碳钢和铸铁等高电阻率材料代表了理想的情况 - 使用标准设备快速加热且功率需求低.
- 材料含量低 两个都 特性 (铜, 铝) 需要高频率的专门设计的系统, 紧耦合, 功率密度提高 5-10 倍.
- 在确定新感应加热系统的尺寸时,始终首先评估工件材料. 材料决定了功率要求——而不是相反.
- 适用于抗磁性和低电阻率金属, 尽早与您的设备供应商合作,将逆变器频率和线圈耦合与材料的物理限制相匹配.
常见问题解答
为什么在相同的线圈下碳钢的加热速度比不锈钢快得多?
两个复合原因. 首先, 碳钢是铁磁性的 (μr 100–800 个), 因此它将磁场集中在自身内部——增加表面的涡流密度. 奥氏体不锈钢 (304) 具有顺磁性,μr ≈ 1 — 它根本不会放大场. 第二, 然而 304 不锈钢具有较高的电阻率 (0.72 相比. 0.17–0.22μΩ·m), 磁通集中损失占主导——最初产生的涡流较少. 最终结果: 在相同功率设置下,碳钢加热速度是其他材料的3–5倍.
当钢达到居里温度时,磁导率会发生什么变化?
高于居里点 (大多数碳钢约为720–770°C), 材料经历从铁磁到顺磁的相变. 相对磁导率从数百骤降至约1, 材料不再集中磁通. 在该阈值处加热速度急剧下降. 这就是为什么感应淬火系统被设计为在初始加热阶段提供峰值功率的原因 (当渗透性有帮助时) 并通过居里转变维持功率以达到奥氏体化温度. 多级功率分布 现代感应加热系统 自动补偿此行为.
感应加热可以对陶瓷或玻璃等非导电材料进行加热吗?
不直接. 感应加热要求工件具有电导性——涡流无法在绝缘体中流动. 然而, 导电吸收体 (通常是石墨或金属坩埚) 可以通过感应加热, 并将热能传导或辐射到内部的非导电材料. 这种间接方法是玻璃感应熔化和某些陶瓷烧结工艺的标准做法.
我如何知道我的材料是否为铁磁性材料?
最简单的现场测试: 将磁铁靠近它. 如果永久磁铁能吸附, 该材料在室温下具有铁磁性,并且可以有效地感应加热. 如果磁铁没有粘住, 预计材料加热缓慢,需要更高的频率和功率. 该测试适用于初步筛选, 但要注意一些材料 (喜欢 304 防锈的) 冷加工后可能表现出弱磁性,但在感应下仍表现出很大程度上的顺磁性.


