
金属拉拔的感应加热: 提高成形性和生产效率
目录
冷拔不锈钢丝通过六个连续模具,到第四次通过时材料开始反弹. 拔制力上升. 表面微裂纹开始形成. 模具磨损成新的轮廓. 在道次之间进行退火以重置延展性,这意味着将线圈拉下线, 烧炉子, 和等待. 金属拉拔感应加热 保持生产线运行. 它在几秒钟内给材料带来热量, 直接位于支付端和骰子之间, 不破坏生产流程.
金属拉拔通过拉线来减小横截面, 管子, 或通过逐渐收紧的模具系列. 这个过程概念简单,实践无情: 每道工序都会使材料加工硬化. 在没有中间热量的情况下进行足够的通过,并且出现以下三种情况之一:金属丝折断, 表面有泪痕, 或者模具磨损超出公差范围. 感应预热可在材料撞击模具之前降低流动应力, 因此拉拔力下降并且每道次的减少量可以增加.
1. 为什么感应加热在拔制前很重要
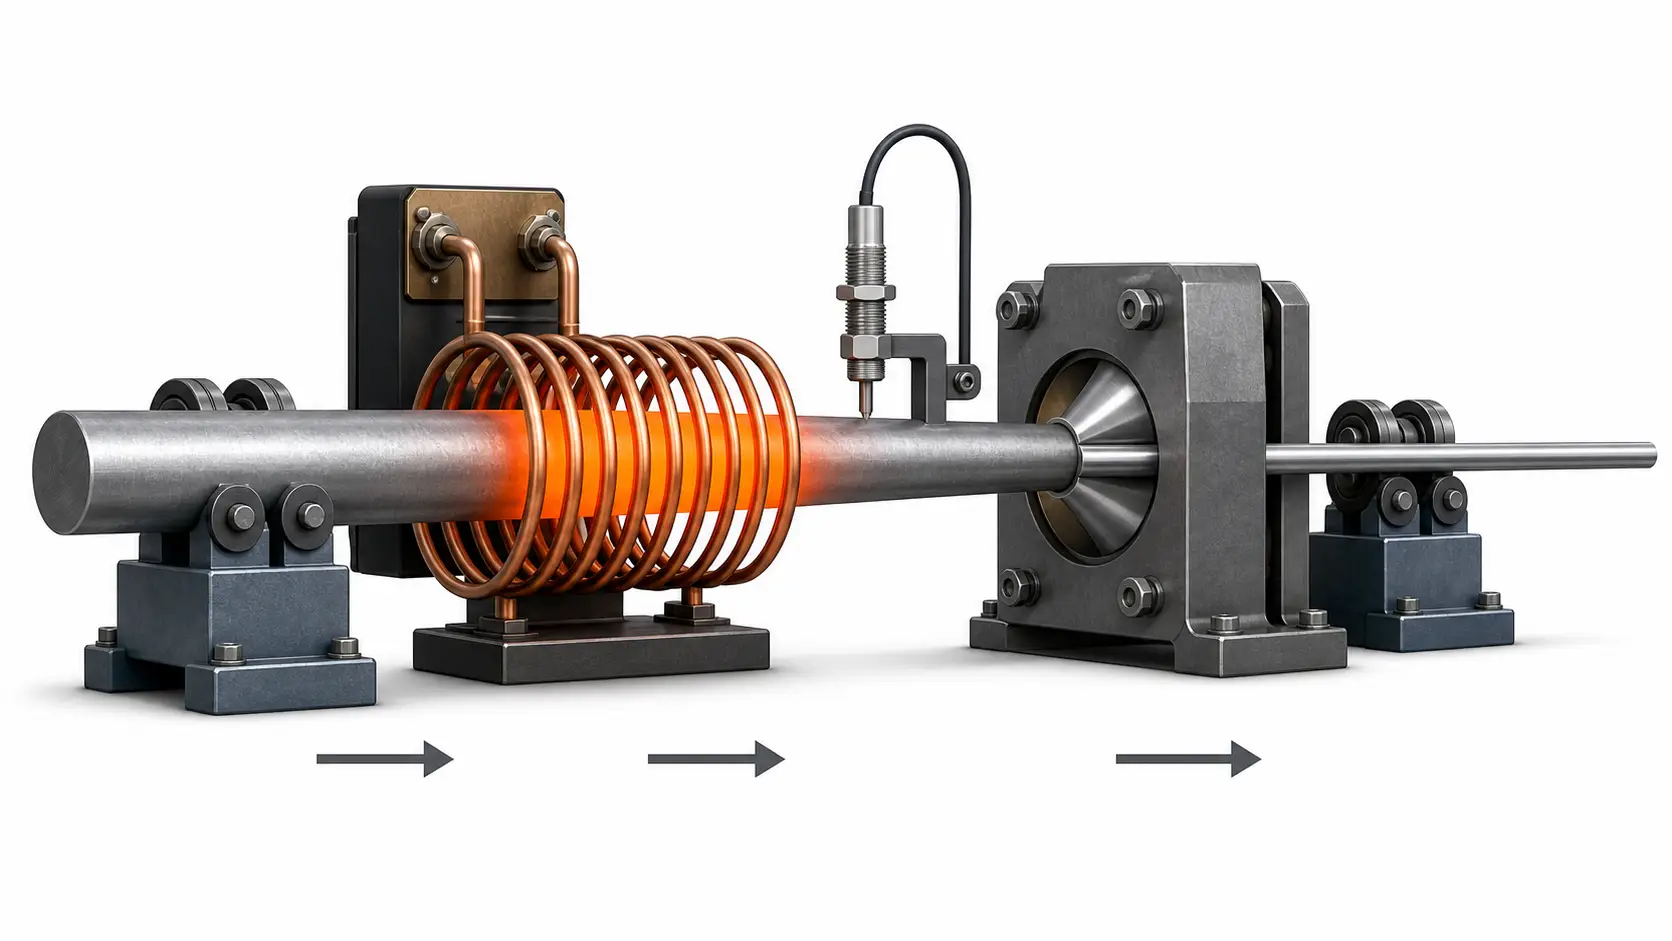
拉拔是一种冷成型工艺,直到材料加工硬化超过拉拔台可以拉动的程度. 每个塑性应变点都会提高下一道工序所需的流动应力. 在某个阶段,电线会折断, 或者表面有泪痕, 或者模具磨损超出公差. 解决办法是在变形区之前加热, 感应在线传送.
当归纳处于回报和死亡之间时,三件事会发生变化:
- 较低的流动应力. 在模具前加热材料以及将其拉过跌落所需的力. 效果是局部的——变形区很热, 退出后迅速冷却. 每次通过减少更多, 总体传球次数较少.
- 更少的表面缺陷. 不锈钢, 钛合金, 镍基合金在室温下延展性窗口狭窄. 预热可以扩展这个窗口. 当材料流动而非断裂时,表面撕裂和边缘开裂减少.
- 在线连续操作. 无需装卸批量炉. 卷材在支付与第一个模具之间的生产线上. 材料按生产线速度通过. 启动时温度在几秒钟内稳定. 停止生产线, 加热停止. 重新启动, 在第一米到达模具之前,材料已达到目标温度. 设备在吞吐量上收回成本, 不仅仅是节能.
2. 拔制前感应加热与炉加热的比较
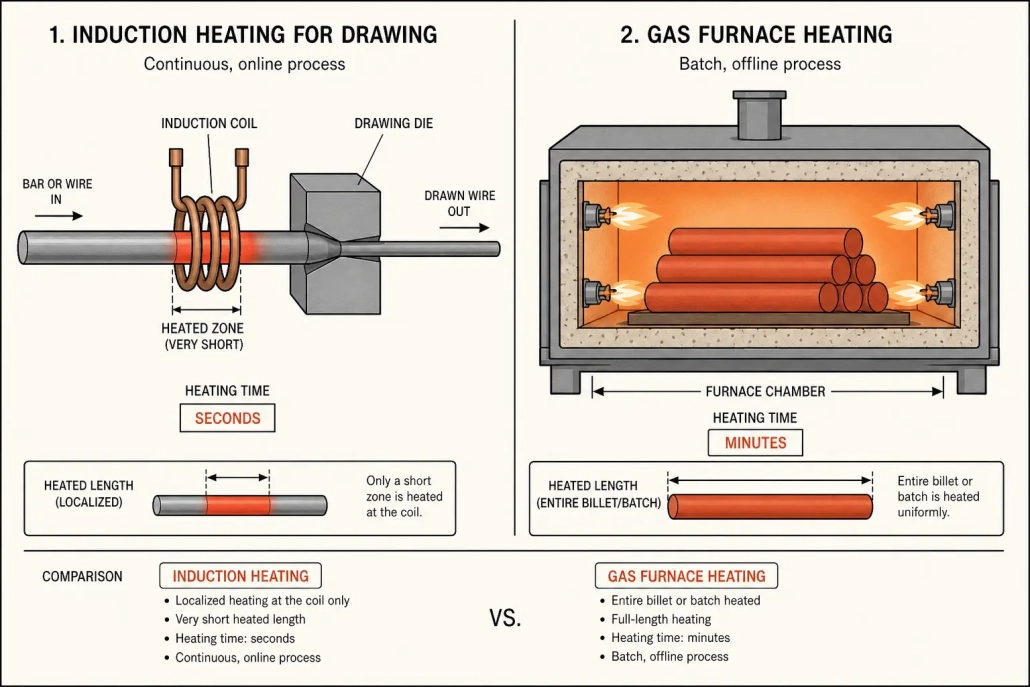
感应拉丝预热和炉预热之间的实际区别不仅仅是速度. 热量是否融入生产线或决定生产线布局. 熔炉是一个单独的站——材料到达, 等待, 加热, 和叶子. 将感应螺栓固定到现有绘图线上.
| 因素 | 炉加热 | 感应加热 |
|---|---|---|
| 加热速度 | 几分钟到几小时, 取决于批次质量 | 秒数, 不管批量大小 |
| 线材整合 | 离线——需要在炉子和牵引机之间处理批次 | 在线——线圈直接安装在模具前 |
| 温度控制 | 广域控制, 调节时的热滞后 | 闭环高温计反馈, 亚秒响应 |
| 氧化 | 延长温度保温会增加氧化皮形成 | 短暂保温可限制氧化增长; 气氛控制为可选, 非强制 |
| 能源效率 | 加热炉衬, 气氛, 以及工件的周围环境 | 能量直接沉积到材料中; 闲置时无长期损失 |
| 启动和关闭 | 较长的升温和冷却周期 | 即时开/关; 没有热质量来达到一定温度 |
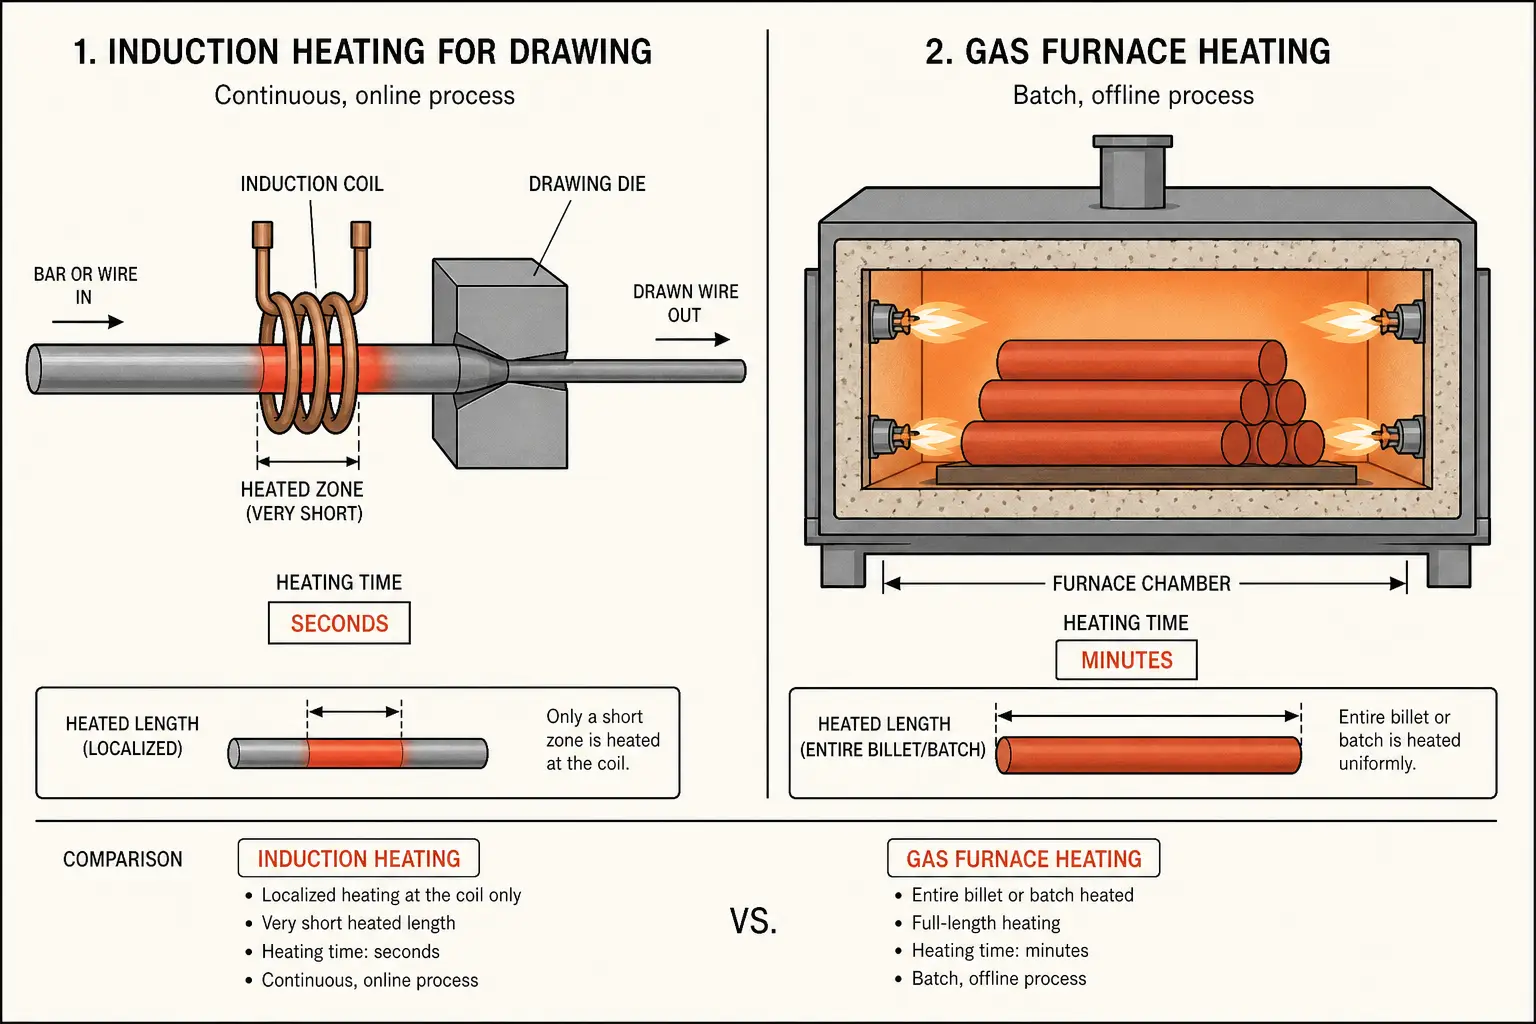
当整个线圈在第一个模具之前需要均匀的温度时,熔炉仍然有意义, 或者当材料横截面对于实际感应穿透来说太大时, 或者当间歇生产线使用炉子作为热缓冲器时. 该决定取决于您的流程是否需要 蓄热 或 按需加热. 连续生产线受益于按需. 批量车间可能会发现熔炉更简单. 看 感应加热与燃气炉 为了更广泛的比较.
3. 按材料的加热考虑
不同的合金有不同的反应. 有什么用 304 不锈钢不适用于 C110 铜 - 物理变化和工艺窗口随之变化.
- 不锈钢 (304, 316, 复式). 适度的电阻率使这些有效的感应目标. 温度窗口是主要关注点: 太冷时拉力几乎没有下降; 太热时会出现氧化或性能变化. 预热至150–400°C通常可以获得延展性提升而没有冶金副作用. 闭环控制很重要——不锈钢给你的热区裕度不大 “够热” 以及 “太热。”
- 钛合金. 低导热性是主要挑战. 热量集中在表面, 在冷核心上形成热表层,导致在模具中变形不均. 较低的功率密度和较长的线圈停留时间有助于温度均匀. 可能需要大气保护来防止α病例. 有关钛感应行为的更多信息, 看看 钛合金感应加热.
- 铜及铜合金. 高导电率使得它们最难加热——电流容易流动并产生较少的电阻热. 较低频率和多匝线圈有助于补偿. 黄铜和青铜, 电导率较低, 更容易加热. 纯铜拉拔通常依靠感应进行层间退火,而不是模具预加热.
- 高强度钢 (碳, 合金, 硼). 较低温度下的铁磁性, 这些等级可以有效吸收能量,直到通过居里点. 预热自 200 至 600°C 涵盖大多数场景, 并且该材料比不锈钢或钛更能容忍微小的温度变化. 主要回报: 每道次减少量更大,模具磨损更少. 镍基高温合金遵循与钛相同的低导热率注意事项. 看 高温合金感应加热.
4. 频率, 功率, 以及线圈设计
三个参数决定感应预热是否在拉丝线上起作用. 如果出现错误,模具会收到太冷的材料, 太热了, 或受热不均匀.
- 频率. 更高的频率加热薄的表面层; 较低频率驱动电流更深. 对于下面的电线 5 直径毫米, 更高的频率使热量集中在局部. 对于上面的棒材和管材 15 毫米, 较低的频率确保核心在芯片之前达到温度. 起点是目标温度下材料的参考深度——频率来自该计算, 不是来自目录.
- 功率. 功率必须满足移动材料的热需求. 计算从单位时间的质量开始, 比热, 和目标温升. 线速度是乘数: 速度加倍, 双倍力量. 功率过小意味着材料永远不会达到温度. 过大的功率会浪费能源,并在核心跟上之前使表面过热.
- 线圈设计. 适用于圆线和圆棒, 圆柱形多圈线圈是默认配置——简单且易于与图纸轴对齐. 适用于管材, 线圈孔必须容纳直径而不损失耦合效率. 适用于扁平或型材, 线圈几何形状遵循横截面以保持间隙一致. 线圈长度是一种折衷: 较长的线圈加热更均匀,但成本更高且需要更多功率. 较短的线圈更便宜,但需要更严格的过程控制.
5. 感应拔制带来效果的地方
| 行业 | 典型材料 | 归纳法解决了什么问题 |
|---|---|---|
| 线材制造 | 不锈钢丝, 弹簧钢丝, 焊丝 | 更少的中间退火, 更高的线速度, 模具处断线更少 |
| 管材拉拔 | 不锈钢管, 铜管, 航空级薄壁管 | 均匀的壁减少, 减少皱纹, 减少拉丝机停机次数 |
| 汽车零部件 | 高强度线材, 精密轴, 成型型材 | 道次之间保持一致的机械性能, 减少大批量生产线上的模具磨损 |
| 航空航天制造 | 钛合金部件, 镍合金零件 | 困难等级的工艺窗口控制, 保持表面完整性 |
6. 为您的拔制生产线选择感应系统
并非每种感应电源和线圈组合都适用于每种绘图应用. 五个因素决定系统是否适合生产线,或者成为成本高昂的瓶颈.
- 材料类型和直径范围. 材料的电学和热学特性决定频率, 功率密度, 和线圈几何形状. 系统尺寸为 304 不锈钢丝将与铜发生斗争. 首先定义材料包络线, 然后确定该信封中最难加热材料的尺寸.
- 线速度和吞吐量. 电力需求与材料通过线圈的速度直接相关. 最大线速度尺寸, 非平均——系统必须以峰值吞吐量交付且不会过热.
- 目标温度和公差. 可接受的范围越窄, 您需要的控制基础设施越多. 闭环高温计反馈是严格工艺窗口的标准. 对于宽恕材料, 定期验证的开环可能就足够了.
- 线圈集成. 线圈必须安装在放线模具和第一个模具之间. 在现有线路上, 在指定线圈长度之前测量间隙. 安装必须能够承受振动和热膨胀. 快速更换连接可减少尺寸转换期间的停机时间.
- 冷却和公用设施. 电源和线圈需要水冷. 闭环冷水机组保持水质稳定. 规划冷却能力以匹配电源额定值以及温暖环境条件的余量. 冷却尺寸过小意味着热节流——材料到达模具时的温度低于目标温度.
要点
金属拉拔感应加热 降低变形区的流动应力, 保持生产线运行, 并在吞吐量上收回成本. 匹配频率, 功率, 和线圈几何形状适合您的材料和线速度. 把这三点做好,剩下的就可以了.
问: 感应加热可以改装到现有的拉丝线上吗?
一个: 可以, 前提是放线装置和第一个模具之间有用于线圈组件的空间. 大多数多匝圆柱形线圈需要 300–800 mm 的净路径. 电源可以单独放置. 紧凑的布局可能需要定制短线圈, 为了适应而牺牲一些加热均匀性.
问: 感应预热是否影响拉拔材料的表面光洁度?
一个: 它可以——双向. 适当控制的预热可改善通过模具的材料流动,从而减少表面撕裂. 过热或加热不均匀会产生氧化或热点,并转移到拉制表面. 关键是模具入口处沿长度和圆周的温度均匀性. 具有一致耦合间隙且安装良好的线圈可以实现这一点.
问: 哪些材料不适合在拉丝前进行感应预热?
一个: 高导电率纯铜最难有效加热,通常依赖于传统退火. 具有以下横截面的材料 1 mm 每次通过吸收有限的能量. 需要窄温度窗口和长保温时间的材料也可以通过基于熔炉的方法得到更好的服务.


