การประสานการเหนี่ยวนำแผ่นทองแดงด้วยระบบมือถือ
Ⅰ. ชมกระบวนการประสานด้วยการเหนี่ยวนำแผ่นทองแดง
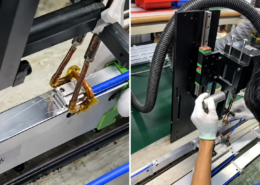
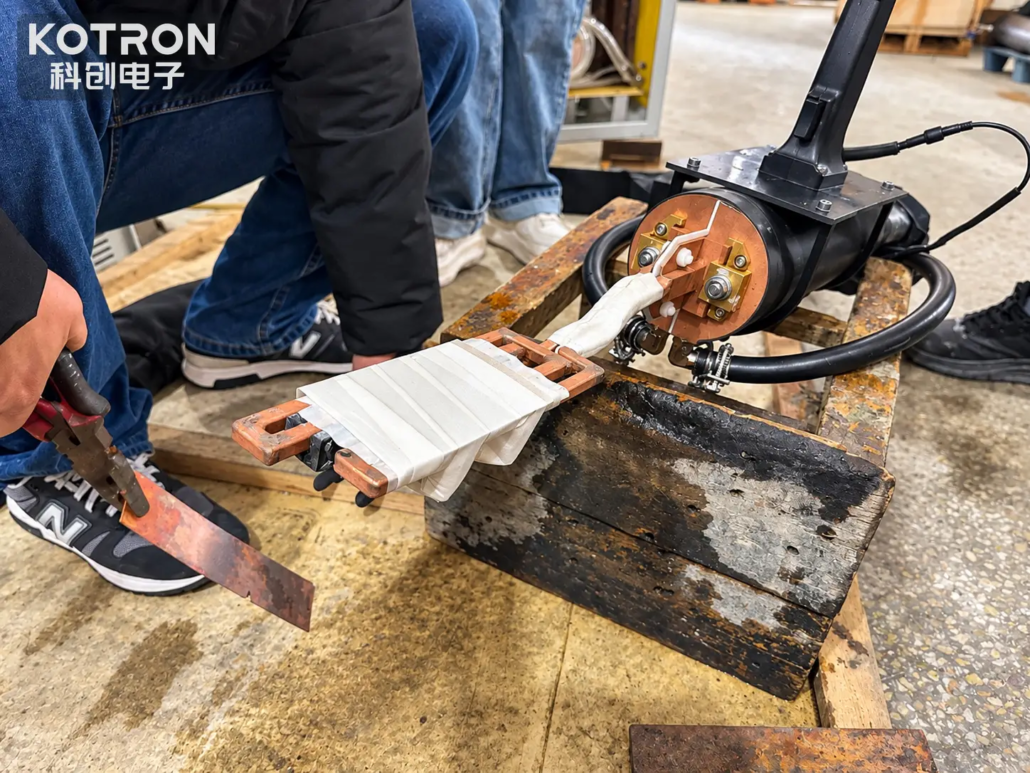
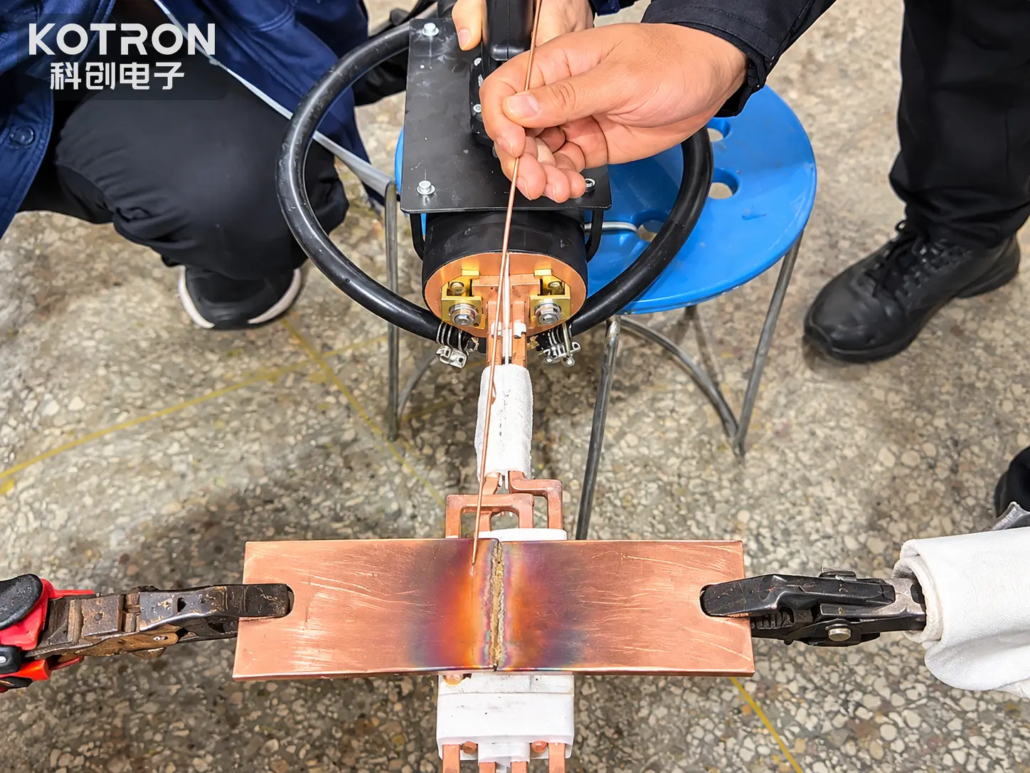
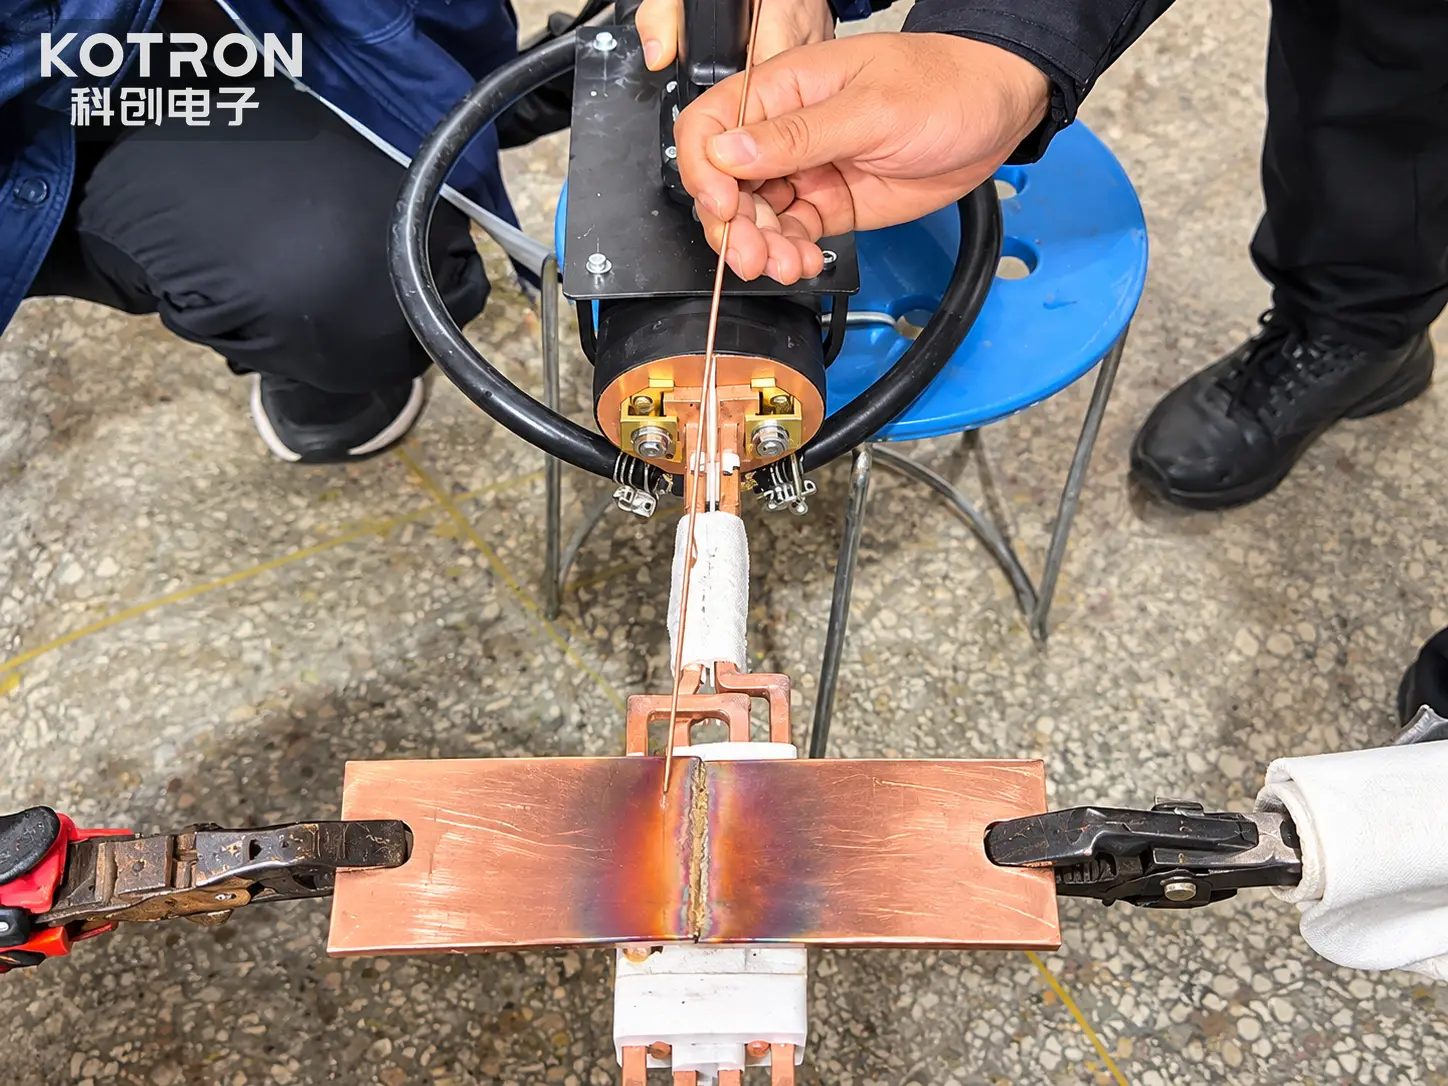
วิดีโอแสดงแผ่นทองแดงสองแผ่นที่อยู่ในตำแหน่งสำหรับเชื่อมต่อ, โดยมีหัวงานการเหนี่ยวนำแบบใช้มือถือวางไว้ใกล้ข้อต่อก้น.
เนื่องจากบริเวณข้อต่อได้รับความร้อน, ผู้ปฏิบัติงานนำลวดเติมโลหะบาง ๆ มาสัมผัสกับบริเวณที่มีความร้อนและเคลื่อนไปตามจุดเชื่อมต่อ. ลวดเติมจะถูกใช้อย่างต่อเนื่องระหว่างการบัดกรี.
สามารถสังเกตคุณสมบัติหลายประการของกระบวนการได้:
•การทำความร้อนแบบเหนี่ยวนำเฉพาะที่ข้อต่อแผ่นทองแดง
•การวางตำแหน่งด้วยตนเองของหัวงานการเหนี่ยวนำแบบใช้มือถือ
•การหนีบภายนอกและการรองรับชิ้นงาน
•การใช้ลวดเชื่อมประสานด้วยตนเอง
•ความร้อนที่มองเห็นได้กระจุกตัวอยู่บริเวณรอยต่อ
นี่เป็นการสาธิตการบัดกรีที่ดำเนินการด้วยตนเอง แทนที่จะเป็นการใช้ทองแดงเข้าร่วมสายการผลิตแบบอัตโนมัติ.
วิดีโอนี้เน้นที่กระบวนการให้ความร้อนและการใช้สารตัวเติมที่เกิดขึ้นจริง. ไม่ได้สร้างวงจรการผลิตเฉพาะ, ความแข็งแรงร่วมหรือการรับรองคุณภาพอุตสาหกรรม.
Ⅱ. การกำหนดค่าข้อต่อชนแผ่นทองแดง
ชิ้นงานในการใช้งานนี้เป็นแผ่นทองแดงแบนที่จัดเรียงโดยให้ปลายชนกันที่ข้อต่อชน.
ไม่เหมือนข้อต่อตัก, โดยที่องค์ประกอบหนึ่งทับซ้อนกัน, ข้อต่อชนเชื่อมต่อส่วนประกอบสองชิ้นตามขอบหรือปลายที่ตรงข้ามกัน.
สำหรับการบัดกรีแข็งแผ่นทองแดง, การร่วมการงานจำเป็นต้องจัดให้มีการติดต่อที่เหมาะสม, การจัดตำแหน่งและการกระจายโลหะฟิลเลอร์.
ข้อควรพิจารณาที่สำคัญ ได้แก่:
ความหนาและความกว้างของแผ่นทองแดง
ขนาดหน้าตัดจะส่งผลต่อปริมาณความร้อนที่ต้องการและความรวดเร็วของพลังงานที่ถูกนำออกจากบริเวณที่เชื่อมต่อ.
การจัดตำแหน่งร่วมกัน
ควรวางแผ่นทองแดงทั้งสองแผ่นไว้ในตำแหน่งและรองรับ เพื่อไม่ให้เกิดการเคลื่อนไหวที่ไม่พึงประสงค์ระหว่างการให้ความร้อนและการเติมสารตัวเติม.
ความห่างของข้อต่อ
ระยะห่างระหว่างพื้นผิวผสมพันธุ์จะต้องเข้ากันได้กับโลหะผสมฟิลเลอร์สำหรับการบัดกรีที่เลือกและการออกแบบข้อต่อ.
การเลือกโลหะฟิลเลอร์
โลหะผสมสำหรับบัดกรีต้องเหมาะสมกับทองแดงและข้อกำหนดในการใช้งานที่ต้องการสำหรับการเชื่อมต่อที่เสร็จสิ้นแล้ว.
ในการสาธิตครั้งนี้, แคลมป์ภายนอกใช้สำหรับยึดชิ้นงานในขณะที่ข้อต่อได้รับความร้อน.
เกรดทองแดงเฉพาะ, ขนาดแผ่น, ช่องว่างระหว่างข้อต่อและโลหะผสมฟิลเลอร์ไม่ได้ระบุไว้ในวิดีโอที่มีอยู่.
Ⅲ. วิธีการประสานแบบเหนี่ยวนำเข้าร่วมแผ่นทองแดง
การใช้การบัดกรีแบบเหนี่ยวนำ การเหนี่ยวนำแม่เหล็กไฟฟ้า เพื่อสร้างความร้อนในชิ้นงานที่เป็นสื่อไฟฟ้า.
เมื่อหัวงานเหนี่ยวนำได้รับพลังงาน, สนามแม่เหล็กสลับจะผลิตกระแสไฟฟ้าภายในทองแดงใกล้กับตัวเหนี่ยวนำ. การสูญเสียทางไฟฟ้าที่เกิดขึ้นจะทำให้เกิดความร้อนในโลหะ.
เมื่อข้อต่อเข้าใกล้อุณหภูมิการบัดกรีที่ต้องการ, โลหะตัวเติมจะละลายและทำให้พื้นผิวทองแดงที่เตรียมไว้เปียก.
ในข้อต่อประสานที่ออกแบบมาอย่างเหมาะสม, โลหะตัวเติมที่หลอมละลายจะกระจายไปตามช่องว่างของข้อต่อโดยการทำให้เปียกและการกระทำของเส้นเลือดฝอย. หลังจากเย็นตัวและแข็งตัวแล้ว, มันก่อให้เกิดการเชื่อมต่อระหว่างส่วนประกอบทองแดง.
ความแตกต่างที่สำคัญระหว่างการบัดกรีแข็งและการเชื่อมฟิวชันคือโลหะฐานทองแดงไม่ได้ถูกละลายโดยเจตนาในระหว่างการบัดกรี.
สำหรับกระบวนการที่แสดงในวิดีโอ, ลำดับการทำงานสามารถอธิบายได้ดังต่อไปนี้:
1 การวางตำแหน่งชิ้นงาน
แผ่นทองแดงถูกจัดตำแหน่งและยึดให้แน่นในตำแหน่งที่ต้องการเชื่อมต่อ.
2 เครื่องทำความร้อนแบบเหนี่ยวนำ
หัวงานแบบมือถืออยู่ในตำแหน่งใกล้กับข้อต่อ, มุ่งกระบวนการทำความร้อนไปยังพื้นที่ที่ต้องการ.
3 การประยุกต์ลวดฟิลเลอร์
ผู้ปฏิบัติงานนำลวดตัวเติมเข้าไปในบริเวณรอยต่อที่ได้รับความร้อนเมื่อทองแดงถึงสภาวะการบัดกรีที่เหมาะสม.
④ การก่อตัวข้อต่อ
โลหะตัวเติมจะละลายและกระจายไปตามพื้นผิวรอยต่อที่เตรียมไว้ตามรูปทรงของรอยต่อ, การกระจายอุณหภูมิและคุณสมบัติตัวเติม.
⑤ การระบายความร้อน
หลังจากที่ความร้อนหยุดลง, การเชื่อมต่อแบบประสานจะต้องเย็นลงเพียงพอก่อนที่ข้อต่อจะถูกจัดการหรือบรรทุกเพิ่มเติม.
อุณหภูมิความร้อนที่เกิดขึ้นจริง, ควรกำหนดเวลาและสภาวะการทำความเย็นโดยผ่านการทดสอบกระบวนการสำหรับชิ้นงานแต่ละชิ้น.
Ⅳ. เหตุใดจึงใช้เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับการประสานแผ่นทองแดง?
ทองแดงเป็นตัวนำความร้อนที่ดีเยี่ยม. ระหว่างการบัดกรี, ความร้อนที่เข้ามาที่ข้อต่อสามารถแพร่กระจายอย่างรวดเร็วไปยังบริเวณที่อยู่ติดกันของชิ้นงาน.
สิ่งนี้ทำให้การส่งความร้อน, ตำแหน่งตัวเหนี่ยวนำและการประยุกต์ใช้ฟิลเลอร์ส่วนสำคัญของกระบวนการเข้าร่วม.
การทำความร้อนแบบเหนี่ยวนำมีความสามารถในทางปฏิบัติหลายประการสำหรับการบัดกรีแผ่นทองแดง.
การป้อนพลังงานที่แปลเป็นภาษาท้องถิ่น
สนามเหนี่ยวนำสามารถจัดได้รอบๆ บริเวณรอยต่อที่ต้องการ แทนที่จะปล่อยให้ชิ้นงานทั้งชิ้นสัมผัสกับเปลวไฟ.
ปรับสภาวะความร้อนได้
แหล่งจ่ายไฟเหนี่ยวนำช่วยให้สามารถปรับกำลังความร้อนและเวลาในการทำงานได้ตามขนาดทองแดงและข้อกำหนดในการเชื่อมต่อ.
การออกแบบตัวเหนี่ยวนำแบบปรับได้
แตกต่าง เรขาคณิตตัวเหนี่ยวนำ สามารถพัฒนาเป็นแผ่นทองแดงแบนได้, แถบและส่วนประกอบที่เป็นสื่อกระแสไฟฟ้าอื่น ๆ.
เครื่องทำความร้อนแบบไม่มีเปลวไฟ
ความร้อนถูกสร้างขึ้นในชิ้นงานโดยการเหนี่ยวนำแม่เหล็กไฟฟ้า, โดยไม่ต้องใช้เปลวไฟเชื้อเพลิงก๊าซที่จุดเชื่อมต่อ.
ศักยภาพในการประมวลผลซ้ำได้
เมื่อกำหนดสภาวะการทำความร้อนที่เหมาะสมแล้ว, การตั้งค่าพลังงาน, การจัดเรียงตัวเหนี่ยวนำ, ฟิกซ์เจอร์และลำดับการทำงานสามารถกำหนดมาตรฐานสำหรับชิ้นงานที่เกิดซ้ำได้.
ความสามารถเหล่านี้มีประโยชน์สำหรับผู้ผลิตในการประเมินทางเลือกอื่นนอกเหนือจากการบัดกรีด้วยเปลวไฟแบบทั่วไป.
อย่างไรก็ตาม, การทำความร้อนแบบเหนี่ยวนำไม่ได้รับประกันการผลิตที่รวดเร็วขึ้นโดยอัตโนมัติ, การใช้พลังงานลดลงหรือคุณภาพข้อต่อดีขึ้น. ประโยชน์ดังกล่าวขึ้นอยู่กับชิ้นงานจริง, การกำหนดค่าเครื่องและกระบวนการตรวจสอบ.
Ⅴ. อุปกรณ์ทำความร้อนแบบเหนี่ยวนำแบบใช้มือถือที่ใช้ในแอปพลิเคชันนี้
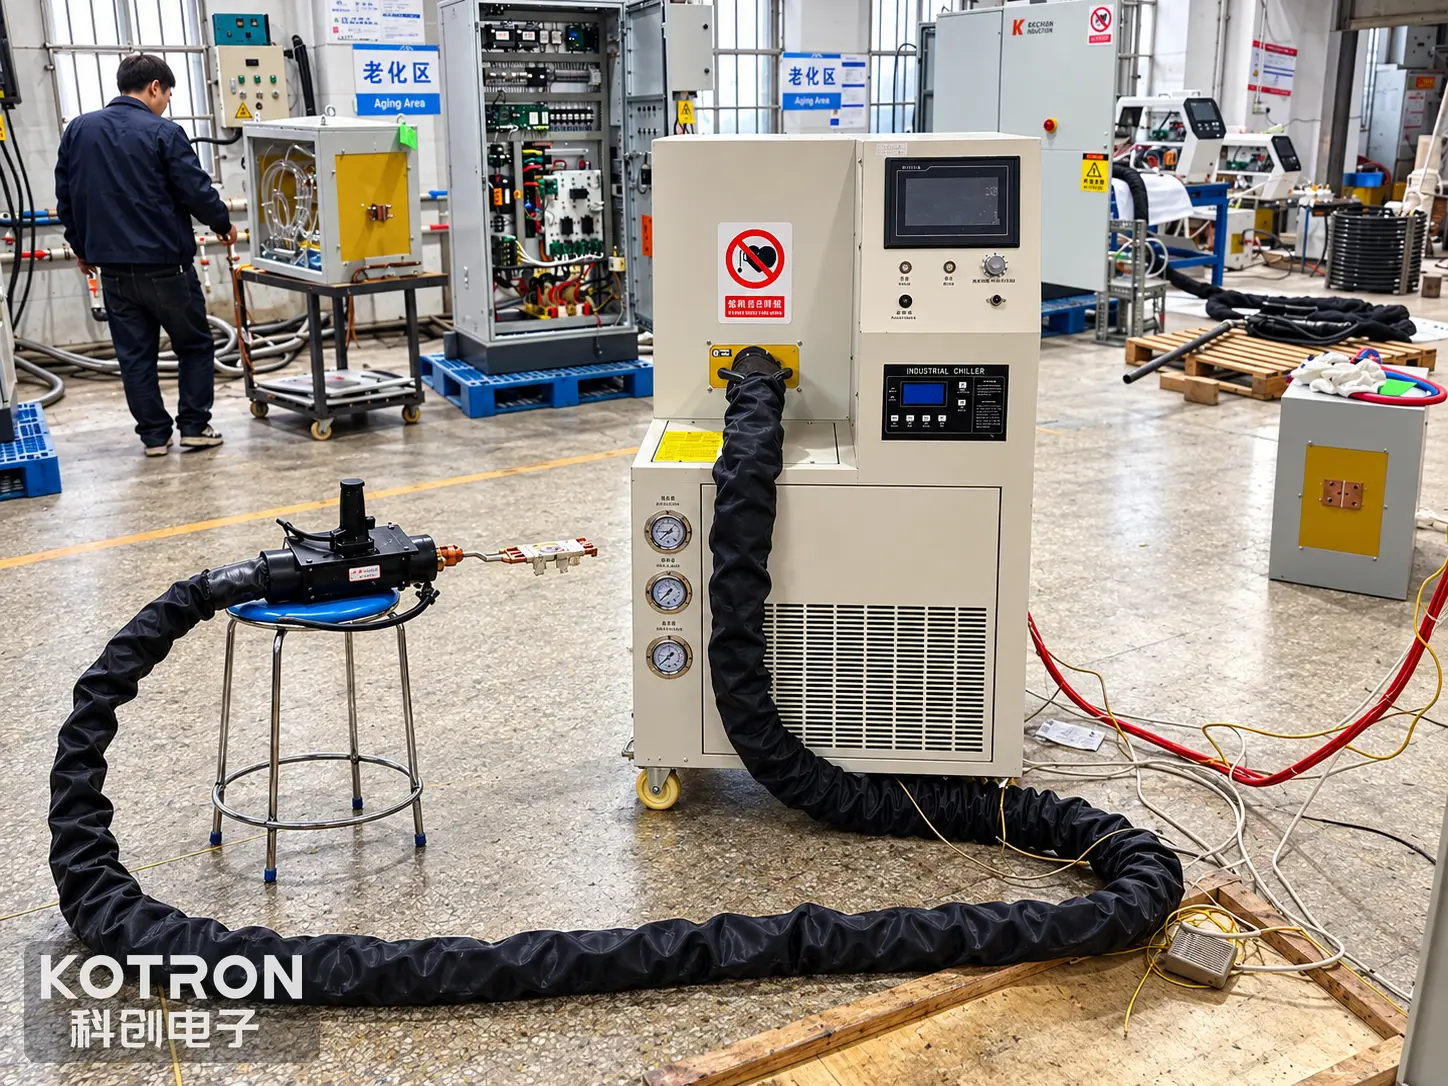
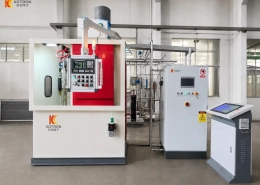
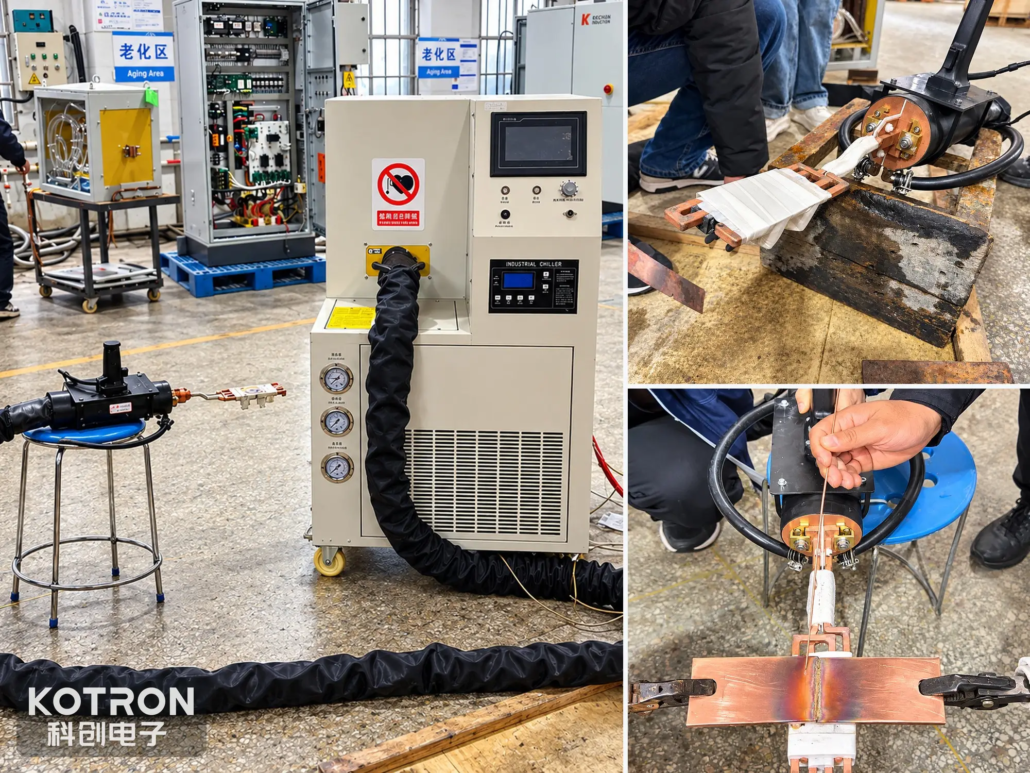
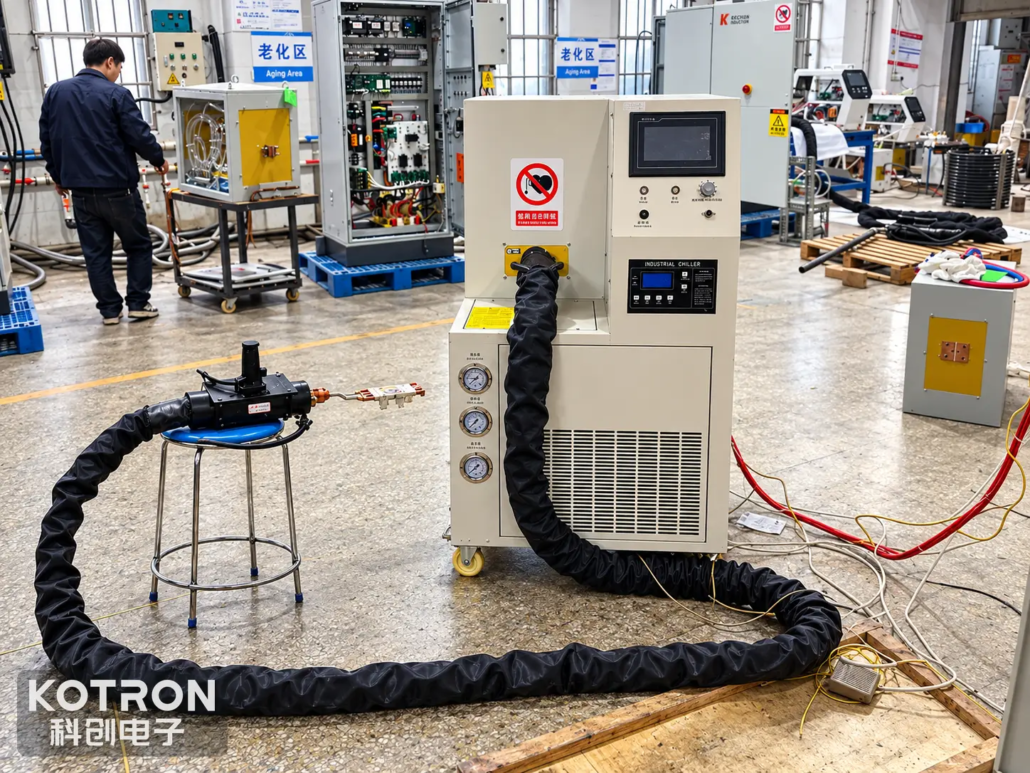
การตั้งค่าที่สาธิตนี้ใช้หัวงานการเหนี่ยวนำแบบใช้มือถือที่เชื่อมต่อกับระบบทำความร้อนและความเย็นแบบเหนี่ยวนำขนาดใหญ่.
อุปกรณ์ที่มองเห็นได้แก่:
หัวงานการเหนี่ยวนำแบบใช้มือถือ
ผู้ปฏิบัติงานจับชุดทำความร้อนและวางตำแหน่งให้สัมพันธ์กับข้อต่อแผ่นทองแดง.
การจัดเรียงนี้ช่วยให้สามารถปรับตำแหน่งการทำความร้อนได้ด้วยตนเองระหว่างการทำงาน.
การประกอบตัวเหนี่ยวนำ
ด้านหน้าของหัวงานแบบมือถือประกอบด้วยส่วนประกอบที่เป็นสื่อกระแสไฟฟ้าซึ่งใช้ในการส่งความร้อนแบบเหนี่ยวนำไปยังชิ้นงาน.
รูปทรงของตัวเหนี่ยวนำและระยะห่างจากแผ่นทองแดงส่งผลต่อการมีเพศสัมพันธ์ระหว่างระบบทำความร้อนและข้อต่อ.
แหล่งจ่ายไฟเหนี่ยวนำ
แหล่งพลังงานเหนี่ยวนำจะให้เอาต์พุตไฟฟ้าที่จำเป็นในการจ่ายพลังงานให้กับตัวเหนี่ยวนำ.
ควรเลือกกำลังและความถี่ในการทำงานที่เหมาะสมตามหน้าตัดของทองแดง, โซนความร้อน, การออกแบบตัวเหนี่ยวนำและวงจรการผลิตที่ต้องการ.
การจัดเรียงความเย็น
การตั้งค่าเวิร์กช็อปประกอบด้วยอุปกรณ์ทำความเย็นและท่อที่เชื่อมต่อ.
ข้อกำหนดในการทำความเย็นขึ้นอยู่กับหัวงานแบบเหนี่ยวนำ, แหล่งจ่ายไฟและการกำหนดค่าระบบที่เลือก.
อุปกรณ์จับยึดชิ้นงาน
แผ่นทองแดงได้รับการรองรับและยึดไว้เพื่อรักษาตำแหน่งระหว่างกระบวนการเชื่อมต่อ.
เพื่อกระบวนการผลิตที่ทำซ้ำได้, ฟิกซ์เจอร์จะต้องมีการจัดตำแหน่งที่สอดคล้องกันในขณะเดียวกันก็อนุญาตให้เข้าถึงลวดเหนี่ยวนำและลวดตัวเติมได้อย่างเหมาะสม.
รูปภาพที่มีอยู่ไม่ได้กำหนดระดับพลังงานที่ได้รับการยืนยัน, ช่วงความถี่, รุ่นอุปกรณ์หรือความสามารถในการทำความเย็นสำหรับการตั้งค่าเฉพาะนี้.
Ⅵ. การประสานแบบใช้มือถือกับการประสานแผ่นทองแดงแบบอัตโนมัติ
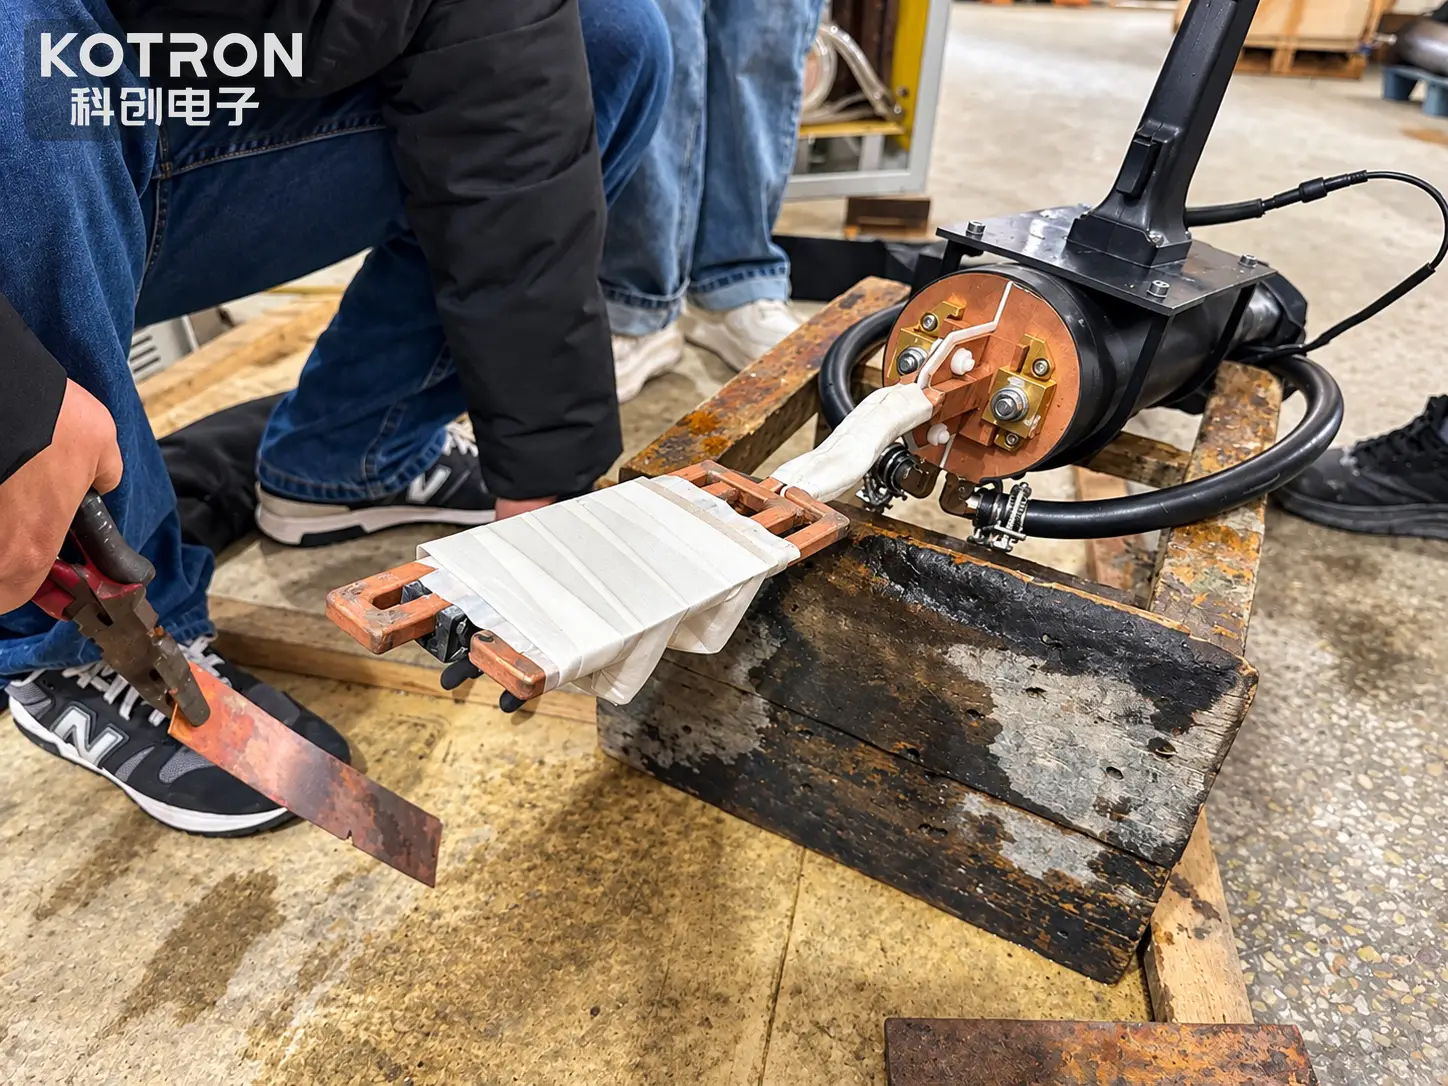
ระบบที่สาธิตในกรณีนี้ใช้การวางตำแหน่งหัวงานแบบแมนนวลและการป้อนลวดด้วยตัวเติมแบบแมนนวล.
การจัดเรียงประเภทนี้ถือได้ว่าอยู่ที่ใดของรูปทรงของชิ้นงาน, ปริมาณการผลิตหรือสภาพแวดล้อมการทำงานทำให้การทำความร้อนด้วยตำแหน่งแบบแมนนวลใช้งานได้จริง.
สำหรับการผลิตในปริมาณมาก, อาจมีการประเมินระบบอัตโนมัติเพิ่มเติม.
ขึ้นอยู่กับการใช้งาน, อาจต้องใช้ระบบประสานแผ่นทองแดงแบบอัตโนมัติ:
•ตัวเหนี่ยวนำคงที่หรือตำแหน่งอัตโนมัติ
•อุปกรณ์จับยึดชิ้นงานเฉพาะ
•ลำดับการทำความร้อนที่ควบคุม
•โลหะเติมอัตโนมัติหรือวางไว้ล่วงหน้า
•การตรวจสอบอุณหภูมิหรือกระบวนการ
•การโหลดและการขนถ่ายอัตโนมัติ
•บูรณาการกับอุปกรณ์การผลิตที่มีอยู่
สิ่งเหล่านี้คือการกำหนดค่าระบบที่เป็นไปได้ ไม่ใช่คุณสมบัติที่ได้รับการยืนยันในเครื่องที่สาธิต.
แนวทางแก้ไขที่เหมาะสมขึ้นอยู่กับปริมาณการผลิต, การเปลี่ยนแปลงบางส่วน, พื้นที่ว่างที่มีอยู่, ข้อกำหนดร่วมกันและระดับการมีส่วนร่วมของผู้ปฏิบัติงานที่ต้องการ.
การตั้งค่าการบัดกรีด้วยการเหนี่ยวนำแบบใช้มือถือและสายการประสานแบบเหนี่ยวนำอัตโนมัติไม่ควรถือเป็นอุปกรณ์ที่สามารถใช้แทนกันได้.
Ⅶ. ปัจจัยกระบวนการที่สำคัญสำหรับการประสานข้อต่อแผ่นทองแดง
การประสานแผ่นทองแดงให้ประสบความสำเร็จนั้นขึ้นอยู่กับมากกว่าการไปถึงอุณหภูมิสูงอย่างเห็นได้ชัด.
ต้องพิจารณาตัวแปรกระบวนการหลายรายการร่วมกัน.
กำลังและความถี่เหนี่ยวนำ
หลักการ แหล่งจ่ายไฟ จะต้องให้พลังงานความร้อนเพียงพอแก่ชิ้นงานทองแดง.
ความถี่ในการทำงานมีอิทธิพลต่อการกระจายกระแสเหนี่ยวนำ และต้องพิจารณาร่วมกับรูปทรงของชิ้นงานและการออกแบบตัวเหนี่ยวนำ.
ตำแหน่งตัวเหนี่ยวนำและการมีเพศสัมพันธ์
ระยะห่างและการวางแนวระหว่างตัวเหนี่ยวนำและแผ่นทองแดงส่งผลต่อการกระจายความร้อน.
ตัวเหนี่ยวนำที่เหมาะสมควรให้เข้าถึงข้อต่อในขณะที่ปล่อยให้ความร้อนที่ต้องการเข้าถึงพื้นผิวบัดกรี.
เวลาทำความร้อน
การให้ความร้อนที่ไม่เพียงพออาจขัดขวางการไหลของโลหะตัวเติมที่เหมาะสม, ในขณะที่การให้ความร้อนมากเกินไปอาจทำให้เกิดปฏิกิริยาออกซิเดชั่นโดยไม่จำเป็น, การเสื่อมสภาพของฟิลเลอร์หรือผลกระทบที่ไม่พึงประสงค์ต่อชิ้นงาน.
ฟิลเลอร์โลหะและฟลักซ์
โลหะตัวเติมต้องเข้ากันได้กับส่วนประกอบทองแดงและเงื่อนไขการบริการ.
อาจต้องใช้ฟลักซ์หรือบรรยากาศที่มีการควบคุมที่เหมาะสม ทั้งนี้ขึ้นอยู่กับโลหะผสมในการบัดกรี, สภาพพื้นผิวและการออกแบบกระบวนการ.
การเตรียมการร่วมกัน
ความสะอาดของพื้นผิว, การกวาดล้างข้อต่อและการจัดตำแหน่งทางกลส่งผลต่อการเปียกของฟิลเลอร์และการเชื่อมต่อแบบประสานขั้นสุดท้าย.
การระบายความร้อนและการตรวจสอบ
สภาวะการทำความเย็นและการตรวจสอบในภายหลังควรกำหนดตามวัตถุประสงค์ทางกลของข้อต่อ, ข้อกำหนดด้านไฟฟ้าหรือบริการอื่น ๆ.
สำหรับการประกอบแผ่นทองแดง, ปัจจัยเหล่านี้ควรได้รับการประเมินร่วมกันแทนที่จะเลือกแหล่งจ่ายไฟเหนี่ยวนำจากความหนาของแผ่นเพียงอย่างเดียว.
Ⅷ. การสาธิตการประสานแผ่นทองแดงนี้แสดงให้เห็นอะไร
แอปพลิเคชั่นนี้เป็นตัวอย่างในทางปฏิบัติของการทำความร้อนแบบเหนี่ยวนำที่ใช้ในการเชื่อมแผ่นทองแดง.
วิดีโอที่มีให้ยืนยันการจัดเรียงชิ้นงานทั่วไป, วิธีการทำความร้อนแบบเฉพาะจุดและการใช้ลวดเติมด้วยตนเอง.
| รายละเอียดการสมัคร | การกำหนดค่าที่สังเกตได้ |
|---|---|
| ชิ้นงาน | แผ่นทองแดงแบน |
| การจัดร่วมกัน | ข้อต่อก้น |
| กระบวนการเข้าร่วม | การประสานแบบเหนี่ยวนำ |
| วิธีให้ความร้อน | เครื่องทำความร้อนแบบเหนี่ยวนำที่มีการแปล |
| การทำงานของเครื่องทำความร้อน | หัวงานแบบมือถือ |
| การรับสมัครฟิลเลอร์ | ลวดเติมโลหะที่ป้อนด้วยตนเอง |
| การยึดจับชิ้นงาน | ที่หนีบและส่วนรองรับภายนอก |
| การจัดวางอุปกรณ์ | ระบบทำความร้อนเหนี่ยวนำพร้อมอุปกรณ์ทำความเย็น |
| กำลังและความถี่ | ไม่ระบุ |
| เกรดทองแดงและขนาด | ไม่ระบุ |
| ส่วนผสมของสารตัวเติมประสาน | ไม่ระบุ |
| อุณหภูมิความร้อนและรอบเวลา | ไม่ระบุ |
| ความแข็งแรงของข้อต่อและผลการตรวจสอบ | ไม่มีให้ |
การสาธิตนี้เป็นการกำหนดการจัดการกระบวนการและแสดงการใช้ฟิลเลอร์ระหว่างการให้ความร้อนแบบเหนี่ยวนำ.
สำหรับคุณสมบัติการผลิต, จำเป็นต้องมีข้อมูลเพิ่มเติมเพื่อประเมินความแข็งแรงของข้อต่อ, การเจาะฟิลเลอร์, ประสิทธิภาพทางไฟฟ้าตามความเหมาะสม, ความสม่ำเสมอและความเหมาะสมในการให้บริการ.
Ⅸ. การใช้งานที่เป็นไปได้สำหรับการบัดกรีแข็งด้วยการเหนี่ยวนำแผ่นทองแดง
การบัดกรีแข็งแบบเหนี่ยวนำสามารถพิจารณาได้สำหรับส่วนประกอบทองแดงแบบแบนที่ต้องมีการเชื่อมต่อแบบประสานและมีรูปทรงที่เหมาะสมสำหรับการทำความร้อนแบบเหนี่ยวนำเฉพาะที่.
ประเภทชิ้นงานที่เป็นไปได้ได้แก่:
ชุดประกอบแผ่นทองแดงแบบแบน
แผ่นทองแดงที่ต้องต่อตามขอบที่เตรียมไว้หรือตามตำแหน่งการเชื่อมต่อที่กำหนดไว้.
แถบทองแดงและตัวนำแบบแบน
ส่วนประกอบทองแดงที่แคบกว่าที่ใช้ในชุดประกอบโดยที่รูปทรงการเชื่อมต่อทำให้สามารถเข้าถึงตัวเหนี่ยวนำและการใช้งานตัวเติมสำหรับการบัดกรีได้อย่างเหมาะสม.
การเชื่อมต่อไฟฟ้าทองแดง
อุปกรณ์ไฟฟ้าบางชนิดใช้การเชื่อมต่อทองแดงแบบประสานซึ่งมีการนำไฟฟ้า, รูปทรงหน้าสัมผัสและความน่าเชื่อถือของข้อต่อเป็นสิ่งสำคัญ.
ความเหมาะสมที่แน่นอนจะต้องได้รับการประเมินจากการออกแบบและข้อกำหนดทางไฟฟ้า.
การผลิตทองแดงตามสั่ง
ส่วนประกอบทองแดงที่มีรูปทรงพิเศษอาจต้องใช้ตัวเหนี่ยวนำที่ปรับแต่งเอง, ติดตั้งหรือขั้นตอนการเข้าร่วม.
นี่คือหมวดหมู่แอปพลิเคชันที่เป็นไปได้. วิดีโอไม่ได้ระบุอุตสาหกรรมขั้นสุดท้ายหรือการใช้งานบริการของแผ่นทองแดง.
ด้วยเหตุนี้, ชิ้นงานที่สาธิตถูกอธิบายว่าเป็นข้อต่อแผ่นทองแดง แทนที่จะจำแนกเป็นบัสบาร์ไฟฟ้าโดยอัตโนมัติ, ตัวนำมอเตอร์หรือส่วนประกอบหม้อแปลง.
Ⅹ. การเลือกระบบประสานแบบเหนี่ยวนำสำหรับแผ่นทองแดง
ควรเลือกระบบบัดกรีแบบเหนี่ยวนำที่เหมาะสมตามชิ้นงานและกระบวนการเชื่อม, ไม่ใช่เพียงแค่เลือกพิกัดกำลังมาตรฐานเท่านั้น.
สำหรับการประเมินอุปกรณ์หรือกระบวนการ, ข้อมูลต่อไปนี้มีประโยชน์อย่างยิ่ง.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| เกรดวัสดุทองแดง | กำหนดวัสดุและการพิจารณาเข้าร่วม |
| ความกว้างและความหนาของแผ่น | ส่งผลต่อความต้องการการทำความร้อนและการเลือกตัวเหนี่ยวนำ |
| การวาดภาพร่วมกัน | กำหนดเรขาคณิตการเชื่อมต่อ |
| ความห่างของข้อต่อ | ช่วยกำหนดความเหมาะสมและการไหลของฟิลเลอร์ |
| ข้อมูลจำเพาะของฟิลเลอร์ประสาน | กำหนดข้อกำหนดการบัดกรีที่เกี่ยวข้อง |
| ประสิทธิภาพร่วมกันที่จำเป็น | กำหนดเกณฑ์การตรวจสอบและการยอมรับ |
| ปริมาณการผลิต | ช่วยกำหนดการดำเนินการด้วยตนเองหรืออัตโนมัติ |
| รอบเวลาที่ต้องการ | มีอิทธิพลต่อการเลือกกำลังและการออกแบบกระบวนการ |
| สภาวะการจัดการชิ้นงาน | ส่งผลต่อฟิกซ์เจอร์และการจัดวางหัวงาน |
| พร้อมระบบทำความเย็นและไฟฟ้าสาธารณูปโภค | ส่งผลต่อการรวมอุปกรณ์ |
สำหรับผู้ผลิตที่กำลังพิจารณาระบบบัดกรีแบบเหนี่ยวนำแบบใช้มือถือ, การวาดแผ่นทองแดงและพื้นที่เชื่อมต่อที่ต้องการเป็นจุดเริ่มต้นที่มีประโยชน์.
ขึ้นอยู่กับข้อมูลชิ้นงาน, แหล่งจ่ายไฟเหนี่ยวนำ, ความถี่ในการทำงาน, ตัวเหนี่ยวนำ, วิธีฟิกซ์เจอร์และการประมวลผลสามารถประเมินได้ว่าเป็นโซลูชันเดียว.
ลูกค้าที่กำลังสำรวจแพลตฟอร์มอุปกรณ์ทั่วไปสามารถตรวจสอบของเราได้เช่นกัน อุปกรณ์ทำความร้อนเหนี่ยวนำแบบพกพา, การใช้งานประสานแบบเหนี่ยวนำ และ ระบบประสานแบบเหนี่ยวนำ.
Ⅺ. คำถามที่พบบ่อย
สามารถต่อแผ่นทองแดงโดยการบัดกรีแบบเหนี่ยวนำได้หรือไม่?
ได้. แผ่นทองแดงสามารถประสานได้โดยใช้เครื่องทำความร้อนแบบเหนี่ยวนำเมื่อออกแบบข้อต่อ, โลหะตัวเติม, การเตรียมพื้นผิวและสภาวะการให้ความร้อนมีความเหมาะสม.
ระบบเหนี่ยวนำจ่ายความร้อนที่จำเป็นสำหรับการบัดกรีแข็ง, ในขณะที่โลหะตัวเติมที่เลือกจะสร้างการเชื่อมต่อระหว่างพื้นผิวทองแดง.
การบัดกรีแผ่นทองแดงแบบเหนี่ยวนำจะเหมือนกับการเชื่อมแบบก้นหรือไม่?
ไม่ใช่. ข้อต่อชนอธิบายการจัดเรียงชิ้นงาน.
ในการบัดกรีด้วยเหนี่ยวนำ, โลหะตัวเติมจะละลายและเชื่อมเข้ากับแผ่นทองแดงโดยไม่ตั้งใจที่จะละลายวัสดุฐานทองแดง. การเชื่อมแบบก้นฟิวชั่นเกี่ยวข้องกับการหลอมวัสดุฐานหรือกลไกการเชื่อมอื่น ๆ ขึ้นอยู่กับกระบวนการเชื่อม.
เครื่องทำความร้อนแบบเหนี่ยวนำแบบมือถือสามารถใช้สำหรับการบัดกรีแผ่นทองแดงได้หรือไม่?
ได้. สามารถประเมินการจัดระบบทำความร้อนแบบเหนี่ยวนำแบบใช้มือถือสำหรับข้อต่อแผ่นทองแดงที่เหมาะสม.
หัวงานที่ต้องการ, ตัวเหนี่ยวนำ, การกำหนดค่าแหล่งจ่ายไฟและการทำความเย็นขึ้นอยู่กับขนาดทองแดงและกระบวนการบัดกรี.
การบัดกรีแข็งแบบเหนี่ยวนำต้องใช้โลหะเติมหรือไม่?
การบัดกรีต้องใช้โลหะเติมที่เหมาะสมเพื่อสร้างรอยต่อ. ขึ้นอยู่กับกระบวนการ, มันอาจจะส่งมาเป็นลวด, แท่ง, พรีฟอร์มหรือแบบฟอร์มอื่นที่เหมาะสม.
การสาธิตในหน้านี้ใช้การเติมลวดด้วยตนเอง.
ต้องใช้กำลังไฟเท่าไรในการบัดกรีแผ่นทองแดง?
ไม่มีอัตรากำลังใดที่เหมาะกับข้อต่อแผ่นทองแดงทุกอัน.
กำลังไฟฟ้าเหนี่ยวนำที่ต้องการขึ้นอยู่กับขนาดของทองแดง, พื้นที่ทำความร้อน, ความถี่ในการทำงาน, การมีเพศสัมพันธ์ตัวเหนี่ยวนำ, โลหะตัวเติมและวงจรการทำความร้อนเป้าหมาย.
การเขียนแบบชิ้นงานและการทดลองกระบวนการสามารถช่วยสร้างโครงร่างที่เหมาะสมได้.
การประสานการเหนี่ยวนำแผ่นทองแดงสามารถเป็นแบบอัตโนมัติได้หรือไม่?
เป็นไปได้, ใช่.
สำหรับการผลิตซ้ำ, หัวงานทำความร้อน, การวางตำแหน่งชิ้นงานและการใช้ตัวเติมอาจรวมอยู่ในระบบอัตโนมัติเฉพาะ.
การกำหนดค่าที่ต้องการขึ้นอยู่กับการออกแบบข้อต่อ, อัตราการผลิตและข้อกำหนดการควบคุมกระบวนการ.
สามารถตรวจสอบคุณภาพรอยประสานได้อย่างไร?
ควรเลือกการตรวจสอบตามความต้องการบริการของข้อต่อ.
ขึ้นอยู่กับการใช้งาน, การประเมินอาจรวมถึงการตรวจสอบด้วยสายตา, การตรวจสอบส่วนร่วม, การทดสอบทางกลหรือการวัดความต้านทานไฟฟ้า.
ควรกำหนดเกณฑ์การยอมรับที่เหมาะสมก่อนการผลิต.
Ⅻ. ขอโซลูชันการประสานด้วยการเหนี่ยวนำแผ่นทองแดง
การบัดกรีแข็งด้วยการเหนี่ยวนำแผ่นทองแดงจำเป็นต้องมีการประสานงานระหว่างอุปกรณ์ทำความร้อน, ตัวเหนี่ยวนำ, ตัวยึดชิ้นงาน, การออกแบบโลหะเติมและข้อต่อ.
ระบบมือถือที่แสดงในแอปพลิเคชันนี้สาธิตการทำความร้อนแบบเหนี่ยวนำเฉพาะจุดด้วยการใช้ลวดเติมด้วยตนเองที่ข้อต่อชนแผ่นทองแดง.
สำหรับโครงการเข้าร่วมทองแดงใหม่, เราสามารถประเมินการกำหนดค่าการทำความร้อนแบบเหนี่ยวนำได้ตามความต้องการของชิ้นงานและกระบวนการจริง.
กรุณาระบุ:
การวาดแผ่นทองแดง + วัสดุ + ความกว้างและความหนา + ประเภทข้อต่อ + ฟิลเลอร์ประสาน + สมรรถนะร่วมที่จำเป็น + ปริมาณการผลิต
ข้อมูลนี้ช่วยกำหนดรูปแบบการทำความร้อนที่เหมาะสม, กำลังเหนี่ยวนำ, ความถี่ในการทำงาน, การออกแบบตัวเหนี่ยวนำ, การวางตำแหน่งชิ้นงานและข้อกำหนดด้านระบบอัตโนมัติที่เป็นไปได้.
พร้อมที่จะประเมินการประสานการเหนี่ยวนำแผ่นทองแดง?
ส่งแบบร่างแผ่นทองแดงและข้อกำหนดข้อต่อของคุณ — เราสามารถช่วยกำหนดการจัดการความร้อนที่เหมาะสมได้, กำลังเหนี่ยวนำและการออกแบบตัวเหนี่ยวนำ.