
การตรวจสอบอนุภาคแม่เหล็กหลังจากการแข็งตัวด้วยการเหนี่ยวนำ: จำเป็นเมื่อใดและตรวจพบอะไรได้บ้าง?
การตรวจจับรอยแตกที่พื้นผิวและใกล้พื้นผิวในชิ้นส่วนเหล็กชุบแข็งด้วยการเหนี่ยวนำ
เพลาเหล็กอาจมีความแข็งของพื้นผิวและความลึกของตัวเรือนตามที่ระบุแต่ยังคงมีรอยแตกอยู่. การวัดความแข็งบอกเราเกี่ยวกับสภาวะการชุบแข็ง ณ ตำแหน่งที่เลือก, ไม่ว่าพื้นผิวจะปราศจากความไม่ต่อเนื่องหรือไม่.
การตรวจสอบอนุภาคแม่เหล็ก (MPI), หรือที่เรียกว่าการทดสอบอนุภาคแม่เหล็ก (มท), ให้วิธีการตรวจสอบความไม่ต่อเนื่องของพื้นผิวและใกล้พื้นผิวในวัสดุเฟอร์โรแมกเนติก. โดยจะใช้กับส่วนประกอบที่มีการชุบแข็งด้วยการเหนี่ยวนำที่เหมาะสม เมื่อการตรวจจับการแตกร้าวเป็นส่วนหนึ่งของข้อกำหนดในการตรวจสอบ.
MPI ไม่ได้บังคับกับชิ้นส่วนชุบแข็งทุกชิ้น, และไม่สามารถเปิดเผยรอยแตกร้าวทุกประเภทได้. ความมีประโยชน์ขึ้นอยู่กับวัสดุ, เงื่อนไขการตรวจสอบและข้อบกพร่องที่การตรวจสอบตั้งใจจะค้นหา.
2. MPI สามารถตรวจจับอะไรได้บ้างในชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ?
3. MPI ทำงานอย่างไร, และสิ่งที่ส่งผลต่อความน่าเชื่อถือในการตรวจจับ?
4. เมื่อใดที่ควรทำ MPI หลังจากการชุบแข็งแบบเหนี่ยวนำ?
5. ควรตีความข้อบ่งชี้ของอนุภาคแม่เหล็กอย่างไร?
6. MPI สร้างอะไร และอะไรยังต้องมีการตรวจสอบอื่นๆ?
1. เหตุใดจึงจำเป็นต้องมีการตรวจสอบอนุภาคแม่เหล็กหลังจากการแข็งตัวด้วยการเหนี่ยวนำ?
การชุบแข็งแบบเหนี่ยวนำจะทำให้ชิ้นงานเร็วขึ้น, การเปลี่ยนแปลงอุณหภูมิที่มีการแปล. ระหว่างการให้ความร้อนและการดับ, การขยายตัวทางความร้อน, การหดตัวและการเปลี่ยนเฟสทำให้เกิดความเครียดภายในวัสดุ.
โดยที่การรวมกันของสภาพวัสดุ, รูปทรงของส่วนประกอบและสภาวะกระบวนการไม่เอื้ออำนวย, อาจเกิดการแตกร้าว. ไหล่, ร่อง, เนื้อและการเปลี่ยนแปลงส่วนกะทันหัน อาจมีความอ่อนไหวเป็นพิเศษเนื่องจากความเข้มข้นของความเครียดในท้องถิ่นและความแตกต่างในพฤติกรรมการให้ความร้อนหรือความเย็น.
การแตกร้าวไม่จำเป็นต้องทำให้ความแข็งลดลงที่วัดได้ ณ ตำแหน่งที่ตรวจสอบเสมอไป. ส่วนประกอบจึงสามารถตอบสนองความต้องการด้านความแข็งได้ในขณะที่ไม่ผ่านข้อกำหนดด้านความสมบูรณ์ของพื้นผิวที่แยกจากกัน.
นี่คือเหตุผลหลักที่ต้องพิจารณาการตรวจสอบรอยแตกร้าวโดยไม่ขึ้นอยู่กับการวัดความแข็งและความลึกของตัวเรือน.
ตามที่กล่าวไว้ใน วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ, สภาพการชุบแข็งที่เสร็จสมบูรณ์นั้นเกี่ยวข้องกับคุณลักษณะด้านคุณภาพที่แตกต่างกันหลายประการ. ไม่มีการวัดใดครอบคลุมทั้งหมด.
การจำเป็นต้องใช้ MPI หรือไม่นั้นขึ้นอยู่กับส่วนประกอบมากกว่ากระบวนการชุบแข็งเพียงอย่างเดียว. เพลาส่งกำลังที่มีการรับโหลดสูงอาจมีข้อกำหนดในการตรวจสอบรอยแตกร้าวระบุไว้, ในขณะที่ส่วนประกอบชุบแข็งด้วยการเหนี่ยวนำอีกชิ้นหนึ่งอาจได้รับการยอมรับโดยใช้แผนการตรวจสอบที่แตกต่างกัน.
การเขียนแบบทางวิศวกรรม, ข้อกำหนดของลูกค้าหรือมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้องควรกำหนดความจำเป็นในการทดสอบและเกณฑ์การยอมรับ.
2. MPI สามารถตรวจจับอะไรได้บ้างในชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ?
MPI เป็นวิธีหลักในการค้นหาความไม่ต่อเนื่องที่ทำลายพื้นผิว. ภายใต้สภาวะที่เหมาะสม, มันยังสามารถเปิดเผยความไม่ต่อเนื่องบางอย่างที่อยู่ใต้พื้นผิวได้.
ความไวต่อข้อบกพร่องใต้ผิวดินจะลดลงตามความลึก, ตามที่อธิบายไว้ใน ไอเอสโอ 9934-1:2016 — การทดสอบอนุภาคแม่เหล็ก: หลักการทั่วไป.
รอยแตกบนพื้นผิว
รอยแตกร้าวที่พื้นผิวเป็นหนึ่งในเหตุผลหลักในการใช้ MPI กับเหล็กชุบแข็งแบบเหนี่ยวนำ.
รอยแตกใกล้ไหล่, ร่องหรือการเปลี่ยนผ่านที่แข็งตัวอาจมองเห็นได้ยากระหว่างการตรวจสอบด้วยสายตาปกติ. หากความไม่ต่อเนื่องทำให้เกิดการรั่วไหลของฟลักซ์แม่เหล็กเพียงพอภายใต้เงื่อนไขการตรวจสอบที่เลือก, อนุภาคแม่เหล็กสามารถก่อให้เกิดสิ่งบ่งชี้ที่มองเห็นได้ตลอดเส้นทาง.
วิธีการนี้สามารถเปิดเผยตำแหน่งและขอบเขตที่ชัดเจนของข้อบ่งชี้ได้, แต่ไม่ได้ระบุว่ารอยแตกร้าวเกิดขึ้นได้อย่างไร.
ข้อบกพร่องของวัสดุที่มีอยู่ก่อน
ไม่ใช่ทุกความไม่ต่อเนื่องที่เกิดขึ้นหลังจากการชุบแข็งจะเกิดขึ้นในการดำเนินการบำบัดความร้อน.
เชื่อมต่อกับพื้นผิว รอยล้อตีขึ้นรูป, ตะเข็บและความไม่ต่อเนื่องของวัสดุอื่น ๆ อาจมีอยู่แล้วก่อนที่จะให้ความร้อนจากการเหนี่ยวนำ. บางส่วนจะมองเห็นได้ชัดเจนมากขึ้นหลังการตัดเฉือนหรือการอบชุบด้วยความร้อน.
MPI อาจเปิดเผยข้อบกพร่องเหล่านี้, แม้ว่าจะต้องตรวจสอบเพิ่มเติมเพื่อกำหนดลักษณะของพวกมันก็ตาม.
ความแตกต่างนี้มีความสำคัญเมื่อผู้ผลิตกำลังตรวจสอบข้อบกพร่องที่ตรวจพบครั้งแรกระหว่างการตรวจสอบขั้นสุดท้าย. ระยะที่พบรอยแตกไม่จำเป็นต้องเป็นระยะที่เกิดรอยแตกร้าวเสมอไป.
บดรอยแตก
การเจียรเป็นอีกสาเหตุหนึ่งของความเสียหายที่พื้นผิว.
บางครั้งส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำจะถูกกราวด์เพื่อให้ได้ขนาดขั้นสุดท้ายหรือการตกแต่งพื้นผิว. การให้ความร้อนเฉพาะที่มากเกินไปในระหว่างการเจียรอาจทำให้เกิดการแตกร้าวของพื้นผิวได้.
MPI ที่ทำหลังจากการเจียรอาจเผยให้เห็นรอยแตกดังกล่าวเมื่อวิธีการตรวจสอบเข้าถึงได้. การตรวจสอบก่อนหน้านี้, แม้จะน่าพอใจก็ตาม, ไม่สามารถระบุได้ว่าการบดครั้งต่อไปไม่ทำให้เกิดความเสียหาย.
แล้วรอยแตกภายในล่ะ.?
MPI แบบเดิมไม่ใช่วิธีการที่เชื่อถือได้ในการค้นหารอยแตกร้าวภายในที่อยู่ลึก.
อาจตรวจพบความไม่ต่อเนื่องของพื้นผิวใกล้พื้นผิวบางอย่างได้, แต่ผลลัพธ์ขึ้นอยู่กับความลึกของมัน, ปฐมนิเทศ, วัสดุและเทคนิคการทำให้เป็นแม่เหล็ก.
ในกรณีที่การแตกร้าวภายในเป็นเรื่องที่น่ากังวล, อาจจำเป็นต้องใช้วิธีการตรวจสอบอื่น.
หลักการ การประมวลผลด้วยความร้อน บทความ การแคร็กภายในตามขวางของเพลาแข็งแบบเหนี่ยวนำ อธิบายการตรวจสอบการแตกร้าวของเพลาโดยเฉพาะ ซึ่งใช้การทดสอบอัลตราโซนิกเพื่อค้นหาความไม่ต่อเนื่องภายใน.
กรณีเหล่านี้แสดงให้เห็นถึงความสำคัญของการจับคู่วิธีการตรวจสอบกับตำแหน่งของข้อบกพร่องที่คาดหวัง.
ไม่ควรตีความผลลัพธ์ MPI ที่น่าพอใจว่าเป็นหลักฐานว่าพื้นที่หน้าตัดทั้งหมดไม่มีรอยแตกร้าว.
3. MPI ทำงานอย่างไร, และสิ่งที่ส่งผลต่อความน่าเชื่อถือในการตรวจจับ?
MPI อาศัยการรั่วไหลของฟลักซ์แม่เหล็ก.
ชิ้นงานเป็นแม่เหล็ก, และอนุภาคแม่เหล็กถูกนำไปใช้กับพื้นผิวของมัน. ความไม่ต่อเนื่องที่รบกวนสนามแม่เหล็กอาจทำให้เกิดสนามแม่เหล็กรั่วได้, ดึงดูดอนุภาคและสร้างข้อบ่งชี้ที่มองเห็นได้.
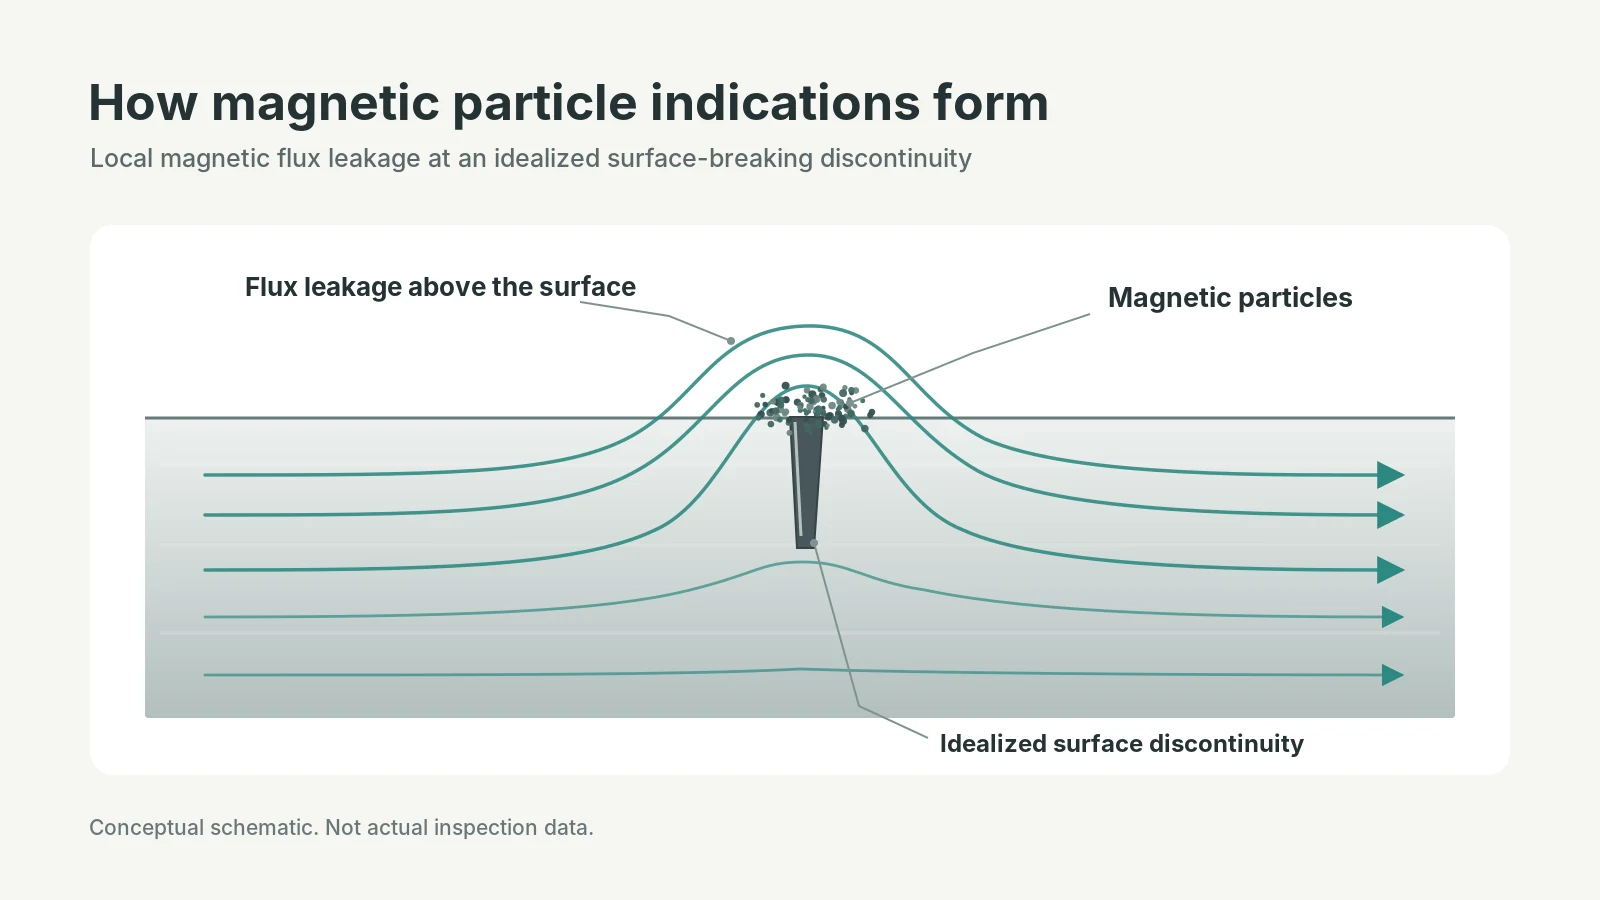
อนุภาคอาจใช้เป็นผงแห้งหรือในสารแขวนลอยของเหลว. การตรวจสอบสามารถใช้อนุภาคที่มองเห็นได้หรืออนุภาคเรืองแสง, ขึ้นอยู่กับขั้นตอนที่เลือก.
หลักการ สมาคมอเมริกันเพื่อการทดสอบแบบไม่ทำลาย (อสท) ให้ภาพรวมของวิธีการและการใช้งาน.
แม้ว่าหลักการจะตรงไปตรงมาก็ตาม, การตรวจจับที่เชื่อถือได้ต้องใช้คุณสมบัติของวัสดุที่เหมาะสม, สภาวะการดึงดูดและการตรวจสอบ.
ความเหมาะสมของวัสดุ
MPI ทำงานบนวัสดุที่เป็นแม่เหล็กไฟฟ้า. เหล็กกล้าคาร์บอนและเหล็กกล้าอัลลอยด์ต่ำหลายชนิดใช้สำหรับเพลาชุบแข็งด้วยการเหนี่ยวนำ, เกียร์และชิ้นส่วนกลไกอื่นๆ จัดอยู่ในหมวดหมู่นี้.
สแตนเลสบางชนิด, รวมถึงเกรดเฟอร์ริติกและมาร์เทนซิติกหลายชนิด, ยังเป็นเฟอร์โรแมกเนติกอีกด้วย. สเตนเลสออสเทนนิติกทั่วไป, อย่างไรก็ตาม, โดยทั่วไปแล้วจะเป็นแบบไม่มีเฟอร์โรแมกเนติก และโดยปกติจะไม่เหมาะกับ MPI มาตรฐาน.
ความแตกต่างเป็นสิ่งสำคัญเพราะว่าคำว่า เหล็ก เพียงอย่างเดียวไม่ได้พิสูจน์ว่าการทดสอบอนุภาคแม่เหล็กมีความเหมาะสมหรือไม่.
สำหรับวัสดุที่ไม่ใช่เหล็ก, การทดสอบการแทรกซึมของของเหลวอาจเป็นอีกทางเลือกหนึ่งเมื่อมีวัตถุประสงค์เพื่อตรวจจับความไม่ต่อเนื่องของการแตกของพื้นผิวและสภาพพื้นผิวเอื้ออำนวยต่อการใช้งาน.
ทิศทางของสนามแม่เหล็ก
การวางแนวรอยแตกมีอิทธิพลอย่างมากต่อการตรวจจับ.
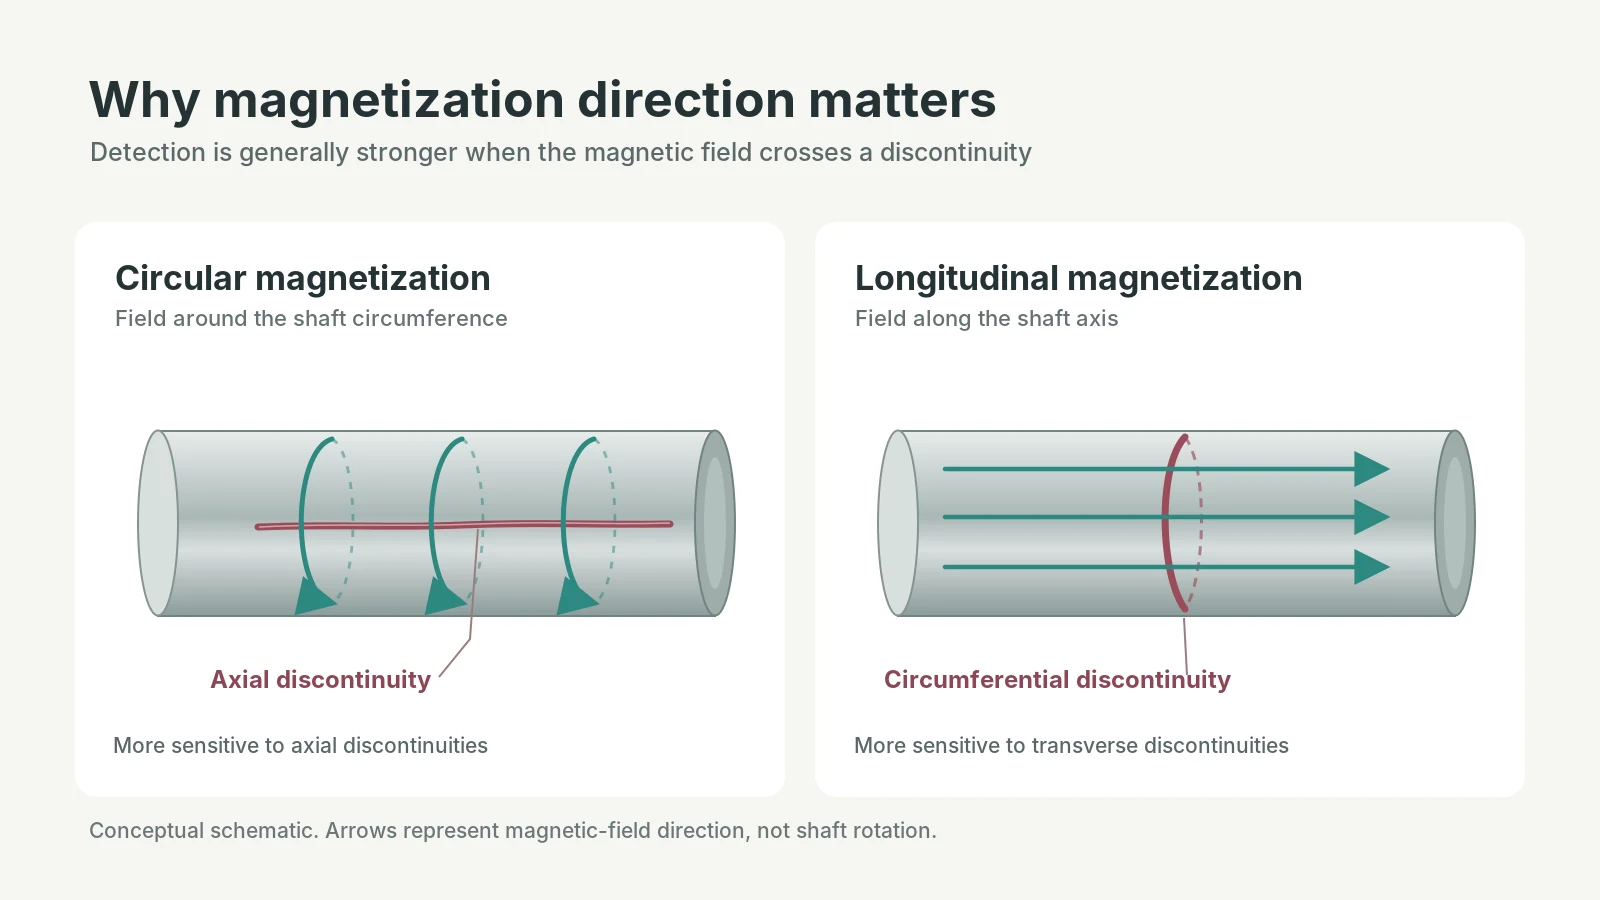
โดยทั่วไปความไม่ต่อเนื่องจะสร้างการตอบสนองที่ตรวจจับได้แข็งแกร่งขึ้นเมื่อสนามแม่เหล็กที่ใช้ตัดผ่านมันในมุมกว้าง. หากสนามวิ่งเกือบขนานกับรอยแตกแคบๆ, สัญญาณอาจจะอ่อนหรือขาดหายไป.
บนส่วนประกอบทรงกระบอก, การทำให้เป็นแม่เหล็กแบบวงกลมมักใช้เพื่อตรวจจับความไม่ต่อเนื่องตามยาว. แม่เหล็กตามยาวใช้เพื่อช่วยตรวจจับความไม่ต่อเนื่องตามขวาง.
โดยที่อาจเกิดรอยแตกร้าวในทิศทางต่างๆ, ขั้นตอนการตรวจสอบอาจต้องใช้ทิศทางแม่เหล็กมากกว่าหนึ่งทิศทาง.
นี่เป็นเหตุผลในทางปฏิบัติว่าทำไมการทำให้เพลาแม่เหล็กเพียงครั้งเดียวไม่จำเป็นต้องให้การครอบคลุมที่เพียงพอ.
หลักการ สถาบันการทดสอบแบบไม่ทำลายแห่งอังกฤษ อภิปรายความสัมพันธ์ระหว่างทิศทางของสนามแม่เหล็กและการตรวจจับความไม่ต่อเนื่อง.
สภาพพื้นผิวและรูปทรง
ความไวในการตรวจสอบอาจได้รับผลกระทบจากขนาด, มลพิษ, การเคลือบที่ไม่เหมาะสมและความขรุขระของพื้นผิวมากเกินไป.
รูปร่างของส่วนประกอบก็มีความสำคัญเช่นกัน. รูกุญแจ, รู, ไหล่และการเปลี่ยนแปลงอย่างกะทันหันในส่วนต่างๆ จะทำให้สนามแม่เหล็กในบริเวณนั้นเปลี่ยนแปลงไป และอาจทำให้เกิดข้อบ่งชี้ที่ไม่เกี่ยวข้องกับรอยแตกร้าว.
การเปลี่ยนแปลงคุณสมบัติทางแม่เหล็กภายในชิ้นงานอาจให้ผลที่คล้ายกัน.
เพราะเหตุนี้, การสะสมของอนุภาคในช่วงการเปลี่ยนผ่านทางเรขาคณิตจำเป็นต้องมีการตีความ. ตำแหน่งเพียงอย่างเดียวไม่ได้พิสูจน์ว่ามีข้อบกพร่องด้านวัสดุอยู่.
ขั้นตอนการตรวจสอบจะต้องควบคุมวิธีการทำให้เป็นแม่เหล็กด้วย, ความแรงของสนาม, ตัวกลางของอนุภาคและสภาวะการรับชม. MPI ฟลูออเรสเซนต์, ตัวอย่างเช่น, ต้องใช้แสง UV-A และสภาวะการสังเกตที่เหมาะสม.
การตั้งค่าเหล่านี้ไม่สามารถใช้แทนกันได้. พวกเขาได้รับการคัดเลือกและตรวจสอบสำหรับการตรวจสอบที่กำลังดำเนินการ.
4. เมื่อใดที่ควรทำ MPI หลังจากการชุบแข็งแบบเหนี่ยวนำ?
ขั้นตอนการตรวจสอบที่เหมาะสมขึ้นอยู่กับว่าเมื่อใดที่อาจมีรอยแตกที่เกี่ยวข้องหรือเกิดรอยแตกร้าวในระหว่างการผลิต.
MPI หลังจากการดับสามารถเผยให้เห็นความไม่ต่อเนื่องของการทำลายพื้นผิว ณ จุดนั้น. หาก การอบชุบ เป็นส่วนหนึ่งของลำดับการบำบัดความร้อนที่ระบุ, อาจกำหนดการตรวจสอบแทนหลังจากแบ่งเบาบรรเทาเพื่อตรวจสอบสภาพที่ได้รับการบำบัดความร้อนเสร็จสมบูรณ์.
การดำเนินการเพิ่มเติมสามารถเปลี่ยนแปลงสิ่งที่ต้องตรวจสอบได้. การบด, ตัวอย่างเช่น, อาจทำให้เกิดรอยแตกบนพื้นผิวที่ขาดไปในระหว่างการทดสอบก่อนหน้านี้. ในกรณีที่ต้องคำนึงถึงความเสียหายจากการเจียร, อาจจำเป็นต้องมี MPI หลังจากเสร็จสิ้น.
เวลาในการตรวจสอบยังต้องคำนึงถึงการแคร็กที่ล่าช้าด้วย เมื่อนั่นเป็นความเสี่ยงที่น่าเชื่อถือ. ผลลัพธ์ที่น่าพอใจทันทีหลังจากการชุบแข็งไม่ได้หมายความว่าจะเกิดรอยแตกร้าวหรือตรวจพบได้ในภายหลัง, แม้ว่าจะไม่มีระยะเวลารอคอยสากลสำหรับเหล็กชุบแข็งแบบเหนี่ยวนำทั้งหมด.
แผนการตรวจสอบที่ได้รับอนุมัติควรระบุขั้นตอน, ความคุ้มครอง, ความถี่และเกณฑ์การยอมรับ. การทดสอบหลายขั้นตอนอาจสมเหตุสมผลสำหรับส่วนประกอบบางอย่าง, แต่ควรปฏิบัติตามความเสี่ยงในการผลิตและข้อกำหนดด้านคุณภาพมากกว่ากำหนดการตรวจสอบคงที่ซึ่งใช้กับทุกชิ้นส่วน.
5. ควรตีความข้อบ่งชี้ของอนุภาคแม่เหล็กอย่างไร?
การค้นหาสิ่งบ่งชี้อนุภาคแม่เหล็กไม่เหมือนกับการยืนยันรอยแตก.
อนุภาคแม่เหล็กอาจสะสมเนื่องจากความไม่ต่อเนื่องของวัสดุ, การเปลี่ยนแปลงในสภาวะแม่เหล็กในท้องถิ่นหรือผลกระทบที่เกี่ยวข้องกับการตรวจสอบ. ผู้ตรวจสอบจะต้องแยกแยะระหว่างความเป็นไปได้เหล่านี้ก่อนที่จะประเมินส่วนประกอบกับข้อกำหนดการยอมรับ.
ในคำศัพท์ MPI, โดยทั่วไปข้อบ่งชี้จะถูกจัดประเภทตามความเกี่ยวข้อง, ไม่เกี่ยวข้องหรือปลอมแปลง.
ข้อบ่งชี้ที่เกี่ยวข้อง สัมพันธ์กับความไม่ต่อเนื่องของวัสดุ เช่น รอยแตกร้าว, ตะเข็บหรือรอบ. พวกเขาต้องการการประเมินตามเกณฑ์การยอมรับที่เกี่ยวข้อง.
ข้อบ่งชี้ที่ไม่เกี่ยวข้อง เป็นผลจากการรบกวนของสนามแม่เหล็กที่ไม่ได้เกิดจากการไม่ต่อเนื่องของวัสดุซึ่งต้องมีการประเมิน. อาจปรากฏขึ้นใกล้กับการเปลี่ยนแปลงส่วนต่างๆ, รูหรือลักษณะทางเรขาคณิตอื่น ๆ.
ข้อบ่งชี้ปลอม เป็นการสะสมของอนุภาคที่ไม่เกี่ยวข้องกับการรั่วไหลจากความไม่ต่อเนื่องของวัสดุ, บางครั้งเกิดจากการปนเปื้อนหรือสภาวะการตรวจสอบ.
คำแนะนำของ TWI เกี่ยวกับการบ่งชี้อนุภาคแม่เหล็ก อธิบายความแตกต่างเหล่านี้.
MPI สามารถระบุที่มาของรอยแตกร้าวได้หรือไม่?
ไม่ได้เพียงอย่างเดียว.
ข้อบ่งชี้เชิงเส้นที่พบหลังจากการชุบแข็งแบบเหนี่ยวนำอาจแสดงถึงรอยแตกที่ดับแล้ว, ข้อบกพร่องหรือความเสียหายจากการตีขึ้นรูปที่มีอยู่แล้วที่เกิดขึ้นระหว่างการดำเนินการในภายหลัง.
การวางแนวของมัน, ตำแหน่งและรูปลักษณ์อาจเป็นเบาะแสที่เป็นประโยชน์, แต่การระบุแหล่งที่มาอาจต้องมีการตรวจสอบทางโลหะวิทยาและการทบทวนการดำเนินการผลิตก่อนหน้านี้.
ครอบคลุมถึงความแตกต่างระหว่างกลไกการแคร็ก รอยแตกร้าวจากการชุบแข็ง เทียบกับ. รอยแตกร้าวจากการตีขึ้นรูป: วิธีแยกความแตกต่าง.
เมื่อพบข้อบ่งชี้, ที่ตั้งของมัน, ขนาด, การปฐมนิเทศและการจัดจำหน่ายควรได้รับการบันทึกและประเมินภายใต้ขั้นตอนที่ได้รับอนุมัติ. อาจจำเป็นต้องมีการตรวจสอบเพิ่มเติมหากลักษณะของมันยังคงไม่แน่นอน.
การลบข้อบ่งชี้ที่น่าสงสัยโดยการบดไม่ใช่การดำเนินการแก้ไขที่ยอมรับได้โดยอัตโนมัติ. การทำงานซ้ำใดๆ จะต้องคำนึงถึงขีดจำกัดของมิติด้วย, ชั้นชุบแข็งที่ระบุและข้อกำหนดการยอมรับที่เกี่ยวข้อง.
การยอมรับถูกกำหนดอย่างไร?
มาตรฐานวิธีการตรวจสอบจะกำหนดวิธีดำเนินการทดสอบ. ไม่จำเป็นต้องกำหนดว่าข้อบ่งชี้ใดที่ยอมรับได้สำหรับส่วนประกอบเฉพาะ.
ASTM E3024/E3024M — วิธีปฏิบัติมาตรฐานสำหรับการทดสอบอนุภาคแม่เหล็กสำหรับอุตสาหกรรมทั่วไป ให้ข้อกำหนดสำหรับการนำ MPI ไปใช้ในงานอุตสาหกรรมทั่วไป.
ไอเอสโอ 9934-1 กล่าวถึงหลักการทั่วไปของการทดสอบอนุภาคแม่เหล็กในทำนองเดียวกัน.
ไม่ควรถือเป็นข้อกำหนดการยอมรับการแตกร้าวที่เป็นสากลสำหรับชิ้นส่วนที่ชุบแข็งด้วยการเหนี่ยวนำทุกชิ้น.
การปกครองการวาดภาพ, ข้อมูลจำเพาะของผลิตภัณฑ์หรือมาตรฐานการยอมรับที่ตกลงกันจะต้องกำหนดขีดจำกัดที่เกี่ยวข้อง. ข้อบ่งชี้ที่ต้องมีการตรวจสอบเพิ่มเติมจะไม่ถือเป็นส่วนที่ถูกปฏิเสธโดยอัตโนมัติ, เช่นเดียวกับที่การสอบ MPI ที่เสร็จสมบูรณ์ไม่ได้สร้างการยอมรับโดยอัตโนมัติ.
6. MPI สร้างอะไร และอะไรยังต้องมีการตรวจสอบอื่นๆ?
MPI ให้ข้อมูลเกี่ยวกับพื้นผิวที่ตรวจจับได้และความไม่ต่อเนื่องของพื้นผิวใกล้. ไม่ได้วัดความแข็งหรือความลึกของบริเวณที่ชุบแข็ง.
คุณลักษณะด้านคุณภาพเหล่านี้ต้องใช้วิธีการที่แตกต่างกัน.
| วิธีการตรวจสอบ | วัตถุประสงค์หลัก |
|---|---|
| การทดสอบความแข็ง | ตรวจสอบความแข็ง ณ ตำแหน่งที่กำหนด |
| การทดสอบเชิงลึกกรณีและปัญหา | กำหนดความลึกของสภาวะชุบแข็งที่กำหนด |
| การตรวจสอบอนุภาคแม่เหล็ก | ตรวจจับและประเมินความไม่ต่อเนื่องของพื้นผิวและพื้นผิวใกล้ที่เหมาะสม |
| การทดสอบอัลตราโซนิก | ตรวจสอบความไม่ต่อเนื่องภายในบางประการเมื่อใช้เทคนิคอัลตราโซนิกที่เหมาะสม |
ส่วนประกอบอาจผ่านการทดสอบความแข็งและกรณีเชิงลึก แต่ไม่ผ่าน MPI เนื่องจากรอยแตกร้าวที่ยอมรับไม่ได้. การย้อนกลับก็เป็นไปได้เช่นกัน: อาจไม่พบข้อบ่งชี้ของอนุภาคแม่เหล็กที่สามารถปฏิเสธได้ แม้ว่าสภาพการแข็งตัวจะไม่เป็นไปตามข้อกำหนดก็ตาม.
การค้นพบของ MPI สามารถสนับสนุนการตรวจสอบคุณภาพวัสดุได้, การรักษาความร้อนหรือการดำเนินการผลิตในภายหลัง. พวกเขาทำไม่ได้, ด้วยตัวเอง, ระบุสภาวะกระบวนการใดที่ทำให้เกิดรอยแตกร้าว.
เช่นเดียวกัน, ผลลัพธ์ MPI ที่น่าพอใจไม่ได้พิสูจน์ว่ากำลังเหนี่ยวนำนั้น, เวลาในการให้ความร้อน, การวางตำแหน่งคอยล์หรือ เงื่อนไขการดับ ได้รับการควบคุมอย่างถูกต้อง.
การตรวจสอบอนุภาคแม่เหล็กจะมีประโยชน์มากที่สุดเมื่อมีการกำหนดวัตถุประสงค์การตรวจสอบไว้อย่างชัดเจน. วัสดุจะต้องมีความเหมาะสม, เทคนิคจะต้องครอบคลุมถึงความไม่ต่อเนื่องที่คาดหวัง, และผลลัพธ์จะต้องได้รับการประเมินตามข้อกำหนดการยอมรับของส่วนประกอบ.
สำหรับชิ้นส่วนเหล็กชุบแข็งด้วยการเหนี่ยวนำ, MPI สามารถให้หลักฐานสำคัญเกี่ยวกับความสมบูรณ์ของพื้นผิวได้. ข้อจำกัดของมันมีความสำคัญไม่แพ้กัน: ไม่สามารถแยกรอยแตกร้าวภายในที่อยู่ลึกออกไปได้อย่างน่าเชื่อถือ, ระบุแหล่งที่มาของรอยแตกร้าวจากการบ่งชี้เพียงอย่างเดียวหรือเปลี่ยนการตรวจสอบความแข็งและความลึกของเคส.
แผนการตรวจสอบควรสะท้อนถึงขอบเขตเหล่านั้น แทนที่จะคาดหวังวิธีใดวิธีหนึ่งในการสร้างสภาพที่สมบูรณ์ของส่วนประกอบที่เสร็จแล้ว.
คีย์ Takeaway
การตรวจสอบอนุภาคแม่เหล็กจะตรวจจับความไม่ต่อเนื่องของพื้นผิวและใกล้พื้นผิวในชิ้นส่วนเฟอร์โรแมกเนติก ซึ่งก็คือรอยแตกที่ทำลายพื้นผิว, ข้อบกพร่องของวัสดุที่มีอยู่แล้วและรอยแตกจากการเจียร - แต่ความไวต่อข้อบกพร่องใต้ผิวดินจะลดลงตามความลึก.
ไม่ได้วัดความแข็งหรือความลึกของตัวเรือน, ไม่สามารถแยกรอยแตกร้าวภายในที่อยู่ลึกออกไปได้อย่างน่าเชื่อถือ, และไม่สามารถระบุต้นกำเนิดของรอยแตกร้าวจากข้อบ่งชี้เพียงอย่างเดียวได้.
MPI จะมีประโยชน์มากที่สุดเมื่อมีการกำหนดวัตถุประสงค์การตรวจสอบไว้อย่างชัดเจน: วัสดุจะต้องมีความเหมาะสม, การทำให้เป็นแม่เหล็กต้องครอบคลุมความไม่ต่อเนื่องที่คาดไว้, และผลลัพธ์จะต้องได้รับการประเมินตามข้อกำหนดการยอมรับของส่วนประกอบ.
คำถามที่พบบ่อย
จำเป็นต้องมีการตรวจสอบอนุภาคแม่เหล็กหลังการดำเนินการชุบแข็งด้วยการเหนี่ยวนำทุกครั้งหรือไม่?
ไม่ใช่.
MPI ไม่ได้บังคับกับชิ้นส่วนชุบแข็งทุกชิ้น. จำเป็นหรือไม่นั้นขึ้นอยู่กับส่วนประกอบ, เงื่อนไขการบริการและข้อกำหนดในการตรวจสอบรอยแตกร้าวในแบบวิศวกรรม, ข้อกำหนดของลูกค้าหรือมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้อง.
เพลาส่งกำลังที่รับภาระสูงอาจต้องใช้ MPI, ในขณะที่ส่วนประกอบชุบแข็งด้วยการเหนี่ยวนำอีกชิ้นหนึ่งอาจได้รับการยอมรับโดยใช้แผนการตรวจสอบที่แตกต่างกัน.
การตรวจสอบอนุภาคแม่เหล็กสามารถตรวจจับรอยแตกภายในได้?
ไม่น่าเชื่อถือ.
MPI มุ่งเป้าไปที่ความไม่ต่อเนื่องแบบทำลายพื้นผิวและ, ภายใต้เงื่อนไขที่เหมาะสม, ข้อบกพร่องบางส่วนใกล้พื้นผิว. ความไวของมันจะลดลงตามความลึก.
รอยแตกร้าวภายในที่อยู่ลึกมักต้องใช้วิธีอื่น, เช่นเทคนิคการทดสอบอัลตราโซนิกที่เหมาะสม. ไม่ควรอ่านผลลัพธ์ MPI ที่น่าพอใจเพื่อเป็นหลักฐานว่าหน้าตัดทั้งหมดไม่มีรอยร้าว.
การตรวจสอบอนุภาคแม่เหล็กทำงานบนสแตนเลสหรือไม่?
มันขึ้นอยู่กับเกรด.
สเตนเลสเฟอร์ริติกและมาร์เทนซิติกหลายชนิดเป็นเฟอร์โรแมกเนติก และโดยทั่วไปสามารถตรวจสอบได้โดย MPI. สเตนเลสออสเทนนิติกทั่วไปมักไม่มีสารแม่เหล็ก และโดยปกติไม่เหมาะกับ MPI มาตรฐาน.
สำหรับวัสดุที่ไม่ใช่เหล็ก, การทดสอบการแทรกซึมของของเหลวอาจเป็นอีกทางเลือกหนึ่งสำหรับความไม่ต่อเนื่องของการทำลายพื้นผิว.
การตรวจสอบอนุภาคแม่เหล็กสามารถบอกฉันได้ไหมว่าอะไรทำให้เกิดรอยแตกร้าว?
ไม่ใช่.
MPI เผยตำแหน่งและขอบเขตที่ชัดเจนของข้อบ่งชี้, แต่ไม่ได้ระบุว่ารอยแตกร้าวเกิดขึ้นได้อย่างไร.
ข้อบ่งชี้เชิงเส้นที่พบหลังจากการชุบแข็งอาจเป็นรอยแตกที่ดับแล้ว, ความบกพร่องในการตีขึ้นรูปที่มีอยู่แล้วหรือความเสียหายจากการดำเนินการในภายหลัง. การระบุแหล่งที่มาอาจต้องมีการตรวจสอบทางโลหะวิทยาและการทบทวนขั้นตอนการผลิตก่อนหน้านี้.
ต้องการคำแนะนำในการตรวจสอบอนุภาคแม่เหล็กสำหรับชิ้นส่วนที่แข็งตัวของคุณ?
บอกส่วนประกอบของคุณให้เราทราบ, ข้อกำหนดด้านวัสดุและการตรวจสอบ — เราสามารถช่วยให้คุณจับคู่วิธีการตรวจสอบและเกณฑ์การยอมรับที่ถูกต้องกับกระบวนการชุบแข็งด้วยการเหนี่ยวนำของคุณได้.


