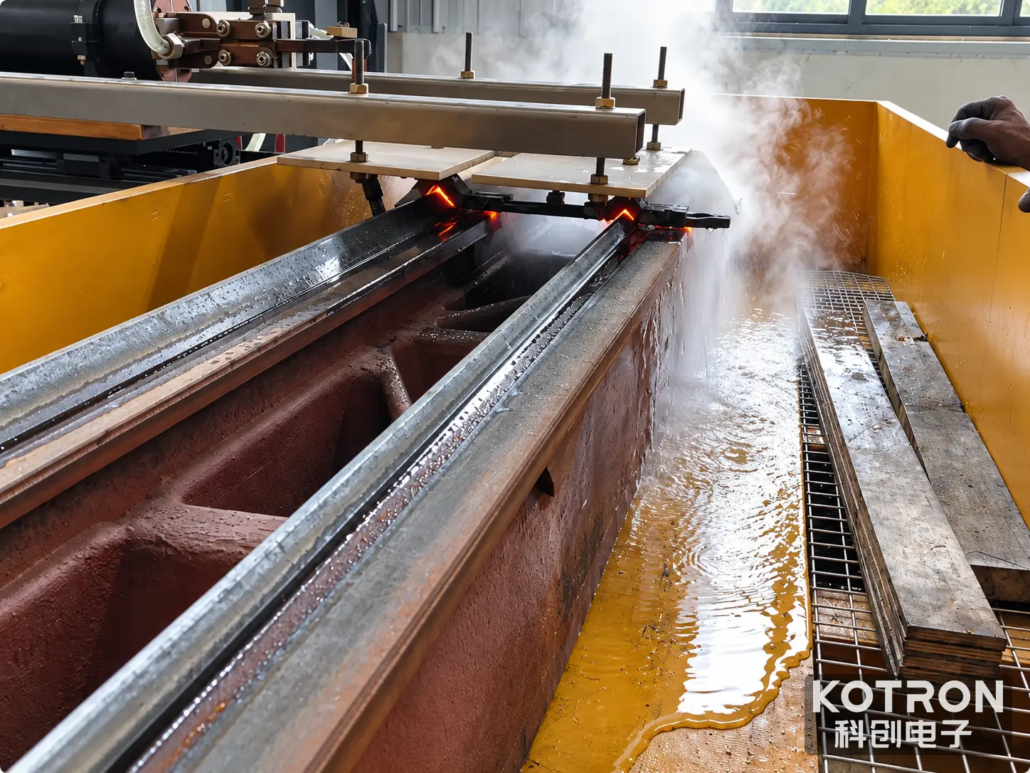
การชุบแข็งด้วยการเหนี่ยวนำเบดของเครื่องมือเครื่องจักรสำหรับพื้นผิวไกด์เวย์
การสแกนการทำความร้อนด้วยการเหนี่ยวนำและการพ่นสเปรย์สำหรับรางนำทางเครื่องมือกลขนาดยาว
การชุบแข็งด้วยการเหนี่ยวนำเบดเครื่องจักรใช้เพื่อบำบัดพื้นผิวรางนำทางที่กำหนดไว้บนเตียงเครื่องจักรที่เหมาะสม. แอปพลิเคชั่นนี้มีระบบการแข็งตัวด้วยการเหนี่ยวนำการสแกนสำหรับพื้นผิวรางนำทางที่ยาว, ผสมผสานการให้ความร้อนแบบเหนี่ยวนำเฉพาะจุดกับการดับสเปรย์ตามเส้นทางการบำบัด.
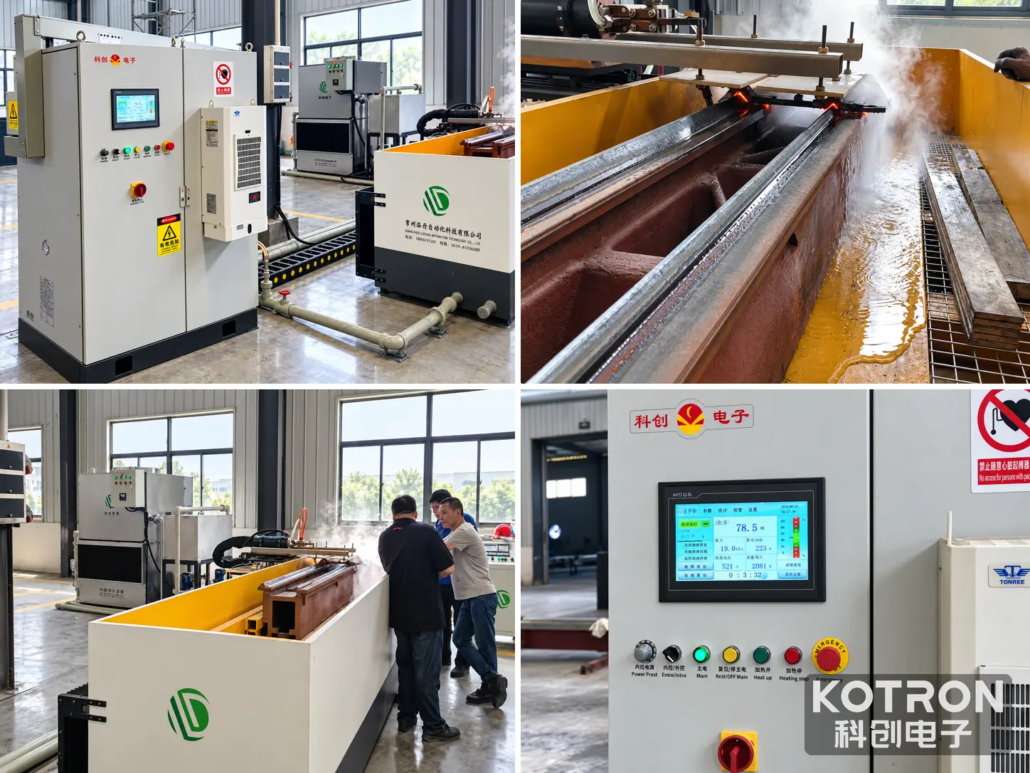
การติดตั้งที่แสดงในกรณีนี้แสดงให้เห็นถึงการประมวลผลฐานเครื่องจักรขนาดใหญ่โดยใช้อุปกรณ์ทำความร้อนแบบเหนี่ยวนำโดยเฉพาะ. การจัดระบบทำความร้อน, การเคลื่อนไหวสัมพัทธ์, และกระบวนการชุบแข็งจะประสานกันเพื่อให้เหมาะสมกับพื้นผิวไกด์เวย์ที่กำลังรับการบำบัด.
ระบบนี้มีจำหน่ายในรูปแบบโซลูชันอุปกรณ์อุตสาหกรรม. การกำหนดค่าโดยละเอียดขึ้นอยู่กับขนาดชิ้นงาน, เรขาคณิตของแนวทาง, ข้อกำหนดการรักษาความร้อน, และเงื่อนไขการผลิต.
Ⅰ. การแข็งตัวของรางเครื่องมือเครื่องจักร Guideway ในการทำงาน
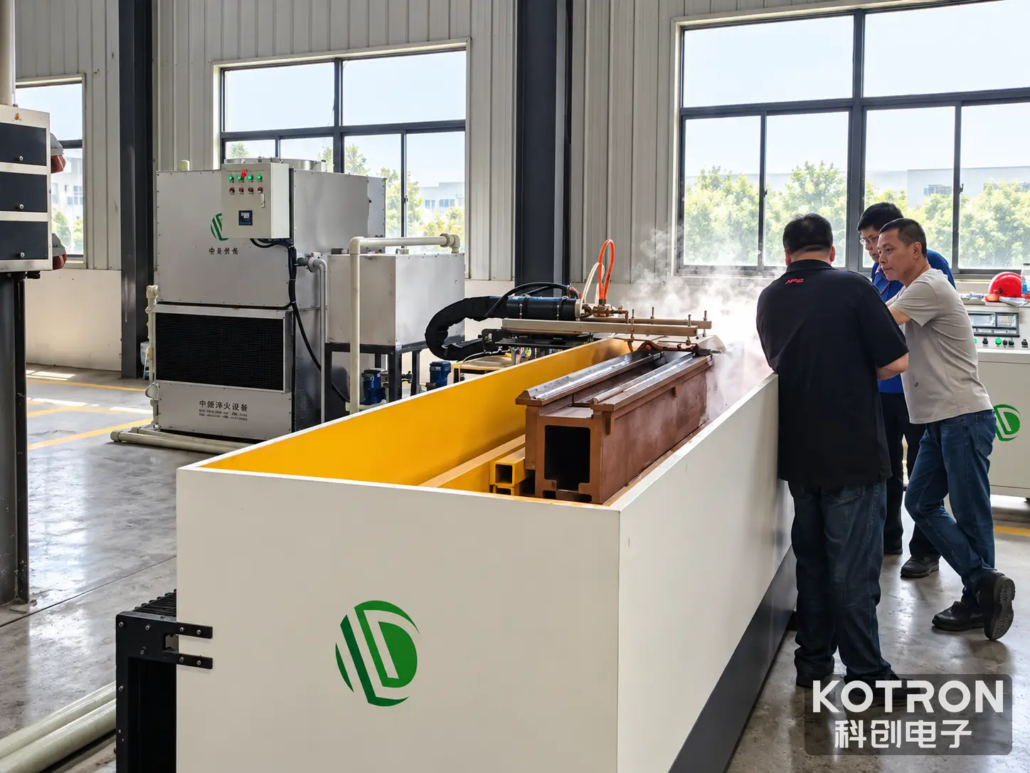
วิดีโอแสดงฐานเครื่องจักรขนาดใหญ่ที่กำลังทำการชุบแข็งแบบเหนี่ยวนำด้วยการสแกน. พื้นที่การประมวลผลรวมถึงชิ้นงานด้วย, อุปกรณ์ทำความร้อนด้วยการเหนี่ยวนำ, การจัดสเปรย์ดับ, และตู้ควบคุมไฟฟ้า.
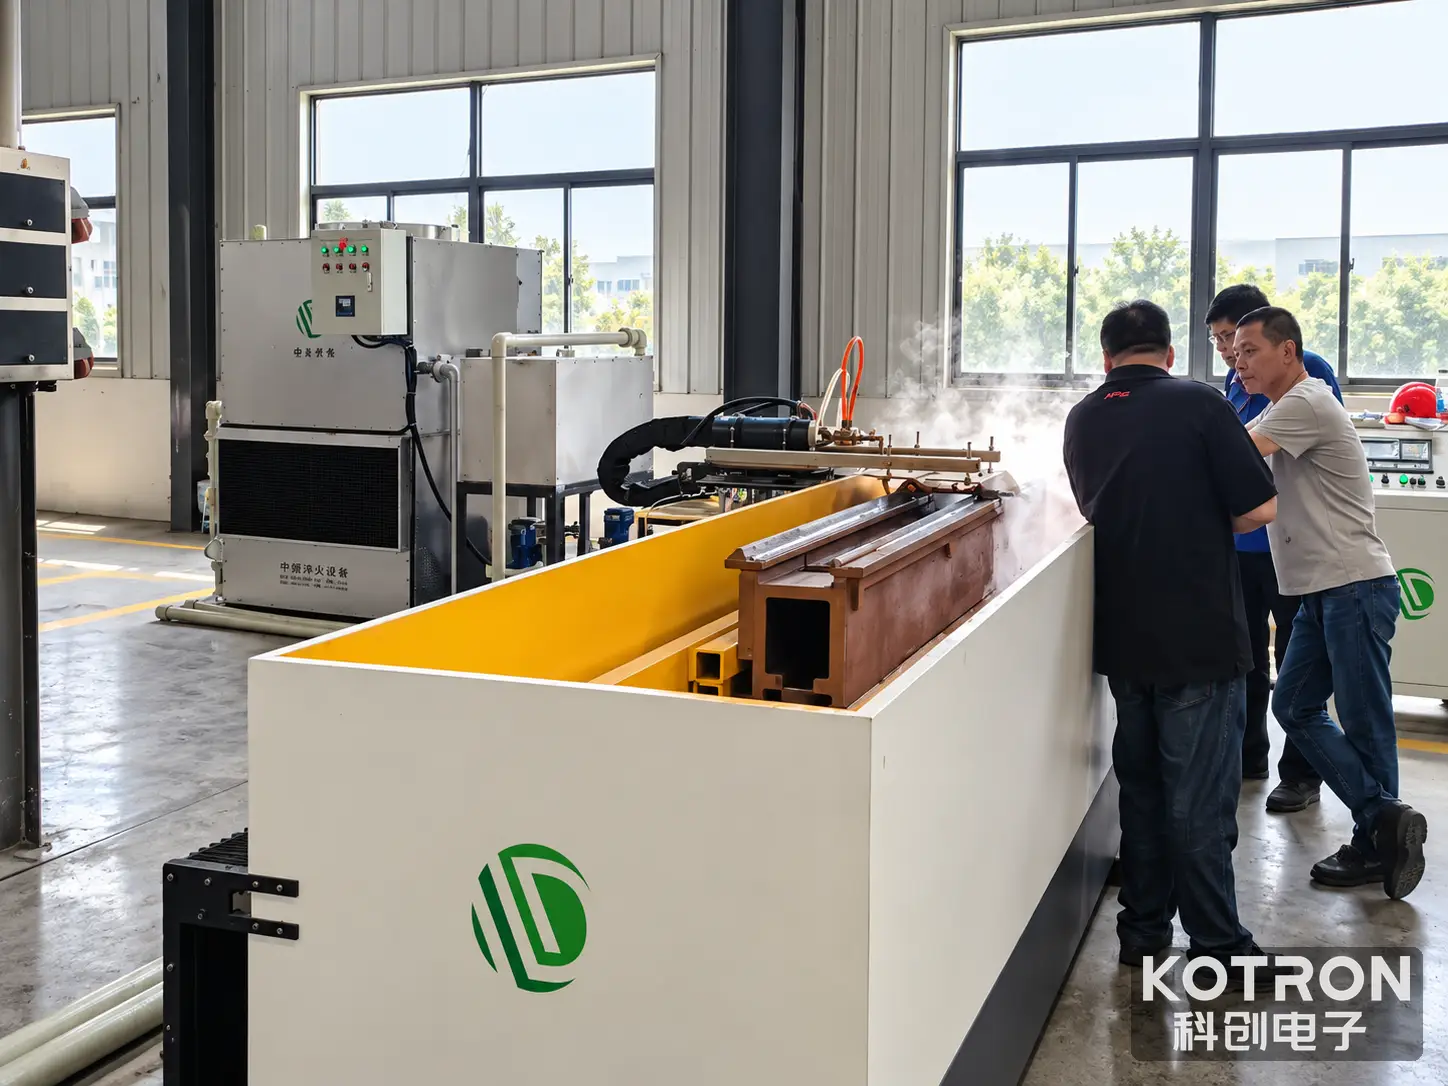
ระหว่างการดำเนินการสาธิต, มีการทาของเหลวรอบๆ บริเวณที่ทำการรักษา, ทำให้เกิดไอและน้ำไหลบ่าที่มองเห็นได้. วิดีโอนี้ให้มุมมองโดยตรงของการตั้งค่าทางอุตสาหกรรมและความสัมพันธ์ระหว่างพื้นผิวรางนำและอุปกรณ์ทำความร้อนและดับ.
กระบวนการที่บันทึกไว้แสดงให้เห็นถึงการประยุกต์ใช้การชุบแข็งด้วยการเหนี่ยวนำด้วยการสแกนกับรางนำทางเครื่องมือกลขนาดยาว. ต้องกำหนดพารามิเตอร์การทำงานเฉพาะและผลการรักษาความร้อนขั้นสุดท้ายจากข้อกำหนดของอุปกรณ์และข้อมูลการตรวจสอบชิ้นงาน.
Ⅱ. ชิ้นงานและพื้นที่บำบัด
ชิ้นงานที่แสดงเป็นฐานเครื่องมือกลขนาดใหญ่ที่มีพื้นผิวรางนำทางยาว. พื้นผิวเหล่านี้ทำหน้าที่นำทางและรองรับชิ้นส่วนเครื่องจักรที่กำลังเคลื่อนที่และอาจจำเป็น การชุบแข็งผิว เพื่อตอบสนองความต้องการด้านความต้านทานการสึกหรอและการบริการที่ระบุ.
พื้นที่บำบัดและรูปทรงของชิ้นงานมีความสำคัญในการเลือกระบบชุบแข็งแบบเหนี่ยวนำด้วยไกด์เวย์.
เรขาคณิตของไกด์เวย์
ความกว้าง, ประวัติโดยย่อ, และตำแหน่งของพื้นผิวที่จะรับการบำบัดจะส่งผลต่อการออกแบบตัวเหนี่ยวนำและการเข้าถึงชิ้นงาน.
ระยะเวลาการรักษา
ความยาวในการชุบแข็งที่ต้องการจะกำหนดระยะการทำงานที่จำเป็นสำหรับกระบวนการสแกน.
วัสดุ
เกรดเหล็กและสภาพเริ่มต้นส่งผลต่อความสามารถในการชุบแข็งและผลการรักษาความร้อนที่ทำได้.
ข้อกำหนดด้านมิติ
การจัดแนวรางนำและความคลาดเคลื่อนของขนาดต้องได้รับการพิจารณาเมื่อพัฒนากระบวนการให้ความร้อนและการดับ.
เกรดวัสดุที่แน่นอน, ขนาดแนวทาง, ความแข็งเป้าหมาย, และความลึกที่เพิ่มขึ้นอย่างมีประสิทธิผลสำหรับการสาธิตนี้ยังไม่ได้รับการยืนยัน. ค่าเหล่านี้ควรกำหนดจากข้อกำหนดเฉพาะของชิ้นงานจริง แทนที่จะอนุมานจากภาพถ่าย.
Ⅲ. การสแกนการทำความร้อนด้วยการเหนี่ยวนำและการชุบสเปรย์
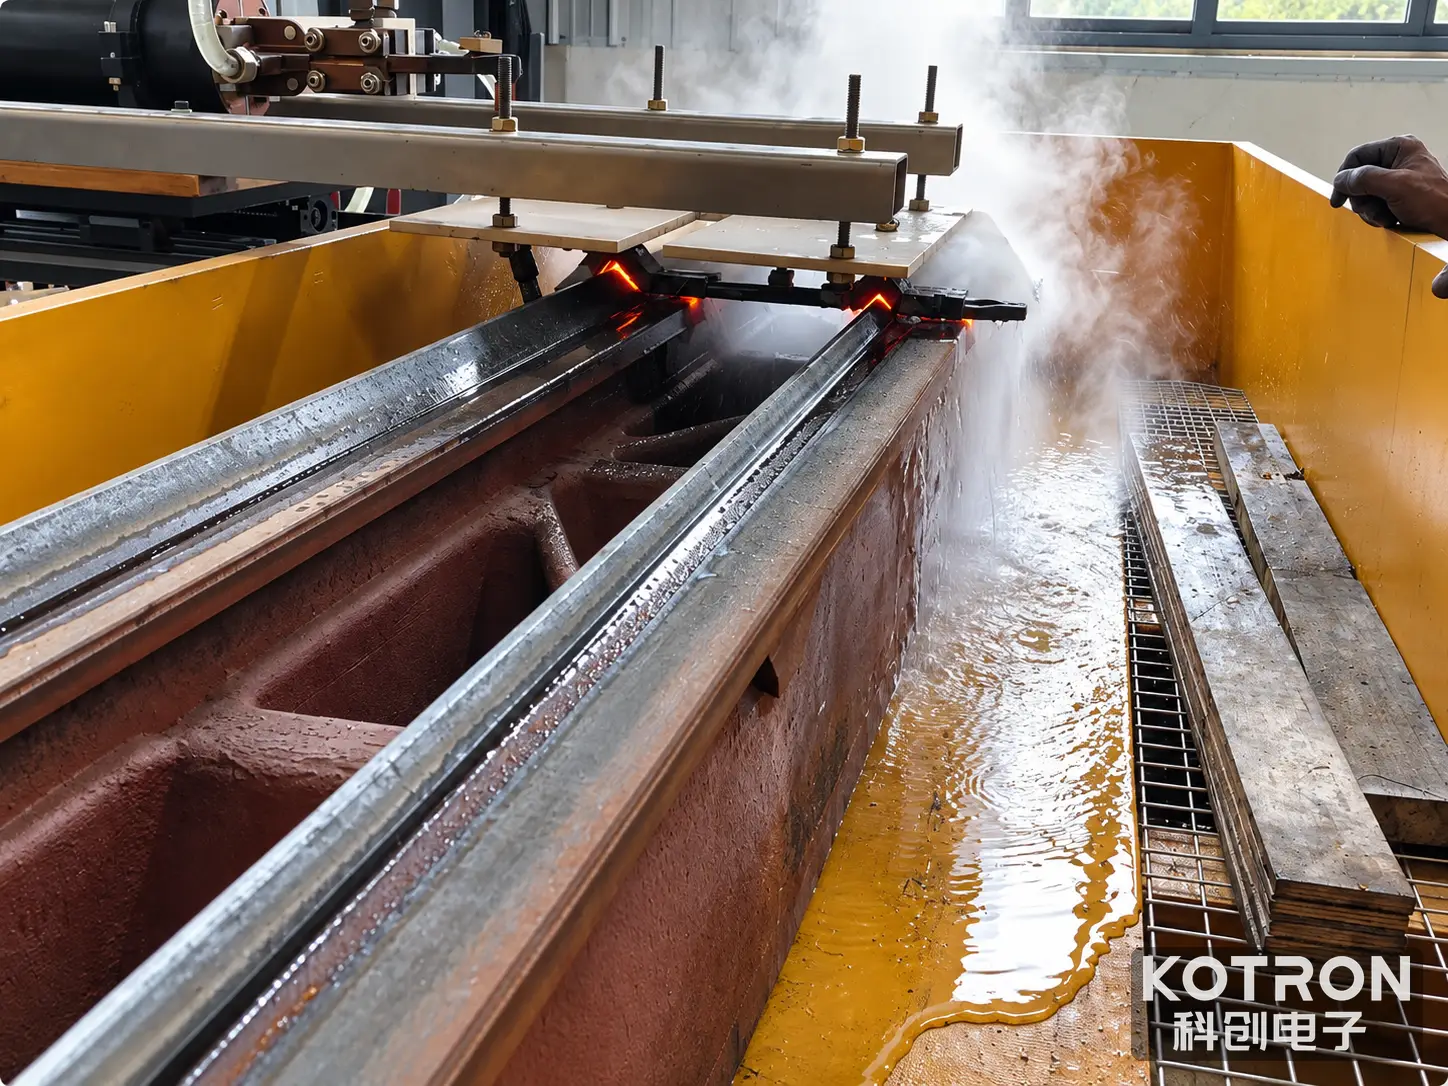
การสแกนการชุบแข็งแบบเหนี่ยวนำ ค่อยๆ ปฏิบัติต่อพื้นผิวที่กำหนดผ่าน การเคลื่อนไหวสัมพัทธ์ ระหว่างโซนทำความร้อนเหนี่ยวนำและชิ้นงาน.
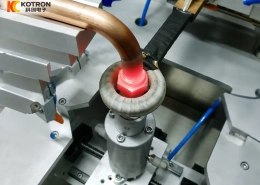
หลักการ ตัวเหนี่ยวนำ ทำให้เกิดสนามแม่เหล็กสลับ, เหนี่ยวนำกระแสไฟฟ้าในชิ้นงานที่เป็นสื่อกระแสไฟฟ้าและผลิตความร้อนเฉพาะที่. สำหรับเหล็กชุบแข็งที่เหมาะสม, พื้นผิวถูกให้ความร้อนภายใต้สภาวะที่กำหนดเพื่อให้ได้ผลลัพธ์การชุบแข็งที่ต้องการ.
ขณะที่การรักษาดำเนินไปตามแนวทาง, เครื่องทำความร้อนและ การชุบเย็น ต้องประสานตำแหน่งเพื่อให้บรรลุวงจรความร้อนตามที่ต้องการ.
ข้อควรพิจารณาเกี่ยวกับกระบวนการหลักได้แก่:
เรขาคณิตของตัวเหนี่ยวนำและการมีเพศสัมพันธ์
สิ่งเหล่านี้มีอิทธิพลต่อการกระจายตัวของความร้อนทั่วทั้งโปรไฟล์ไกด์เวย์.
พลังงานความร้อนและความถี่
สิ่งเหล่านี้ถูกเลือกตามวัสดุ, รูปทรงเรขาคณิต, และต้องการความลึกที่แข็งกระด้าง.
ความเร็วในการสแกน
การเคลื่อนไหวสัมพัทธ์ส่งผลต่อเวลาที่พื้นผิวสัมผัสกับโซนทำความร้อน.
เงื่อนไขการดับ
การจัดเรียงความเย็นต้องเหมาะสมกับวัสดุและการเปลี่ยนแปลงที่ต้องการ.
การตรวจสอบกระบวนการ
ความแข็ง, ความลึกที่แข็งตัว, และข้อกำหนดด้านมิติควรได้รับการตรวจสอบตามเกณฑ์การยอมรับที่ตกลงกันไว้.
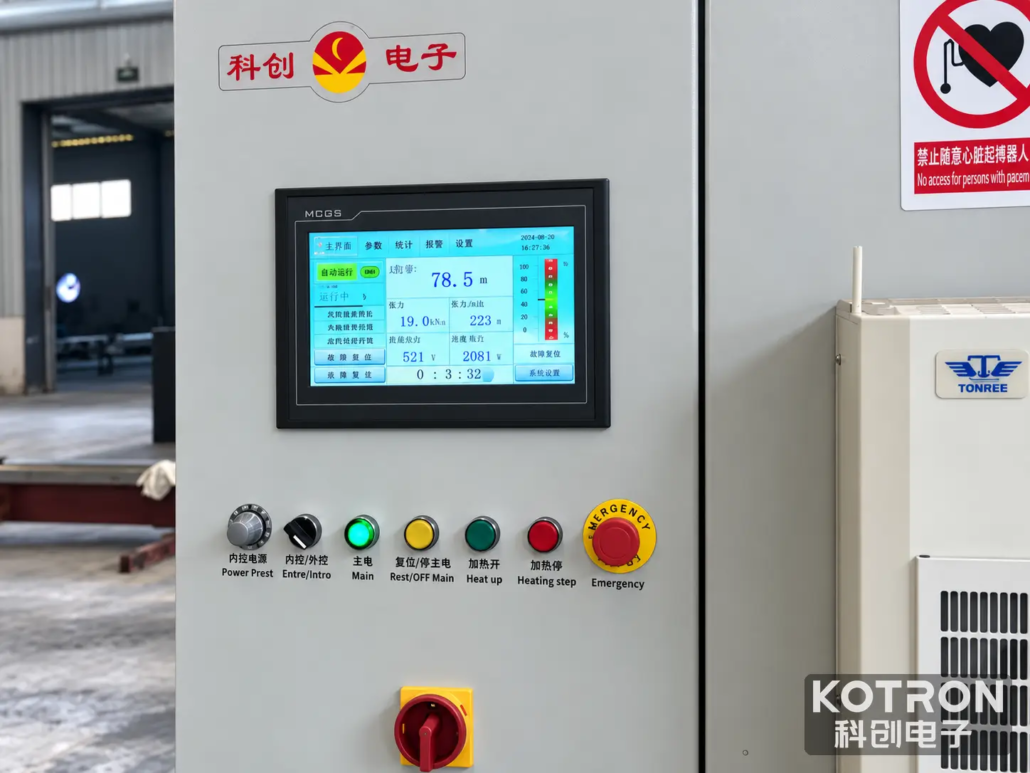
ต้องกำหนดการผสมผสานที่เหมาะสมของตัวแปรเหล่านี้สำหรับชิ้นงานจริง. การอ่านค่าบนหน้าจอควบคุมเพียงอย่างเดียวไม่สามารถระบุคุณสมบัติทางโลหะวิทยาขั้นสุดท้ายของพื้นผิวที่ผ่านการบำบัดได้.
Ⅳ. การจัดอุปกรณ์และการกำหนดค่าระบบ
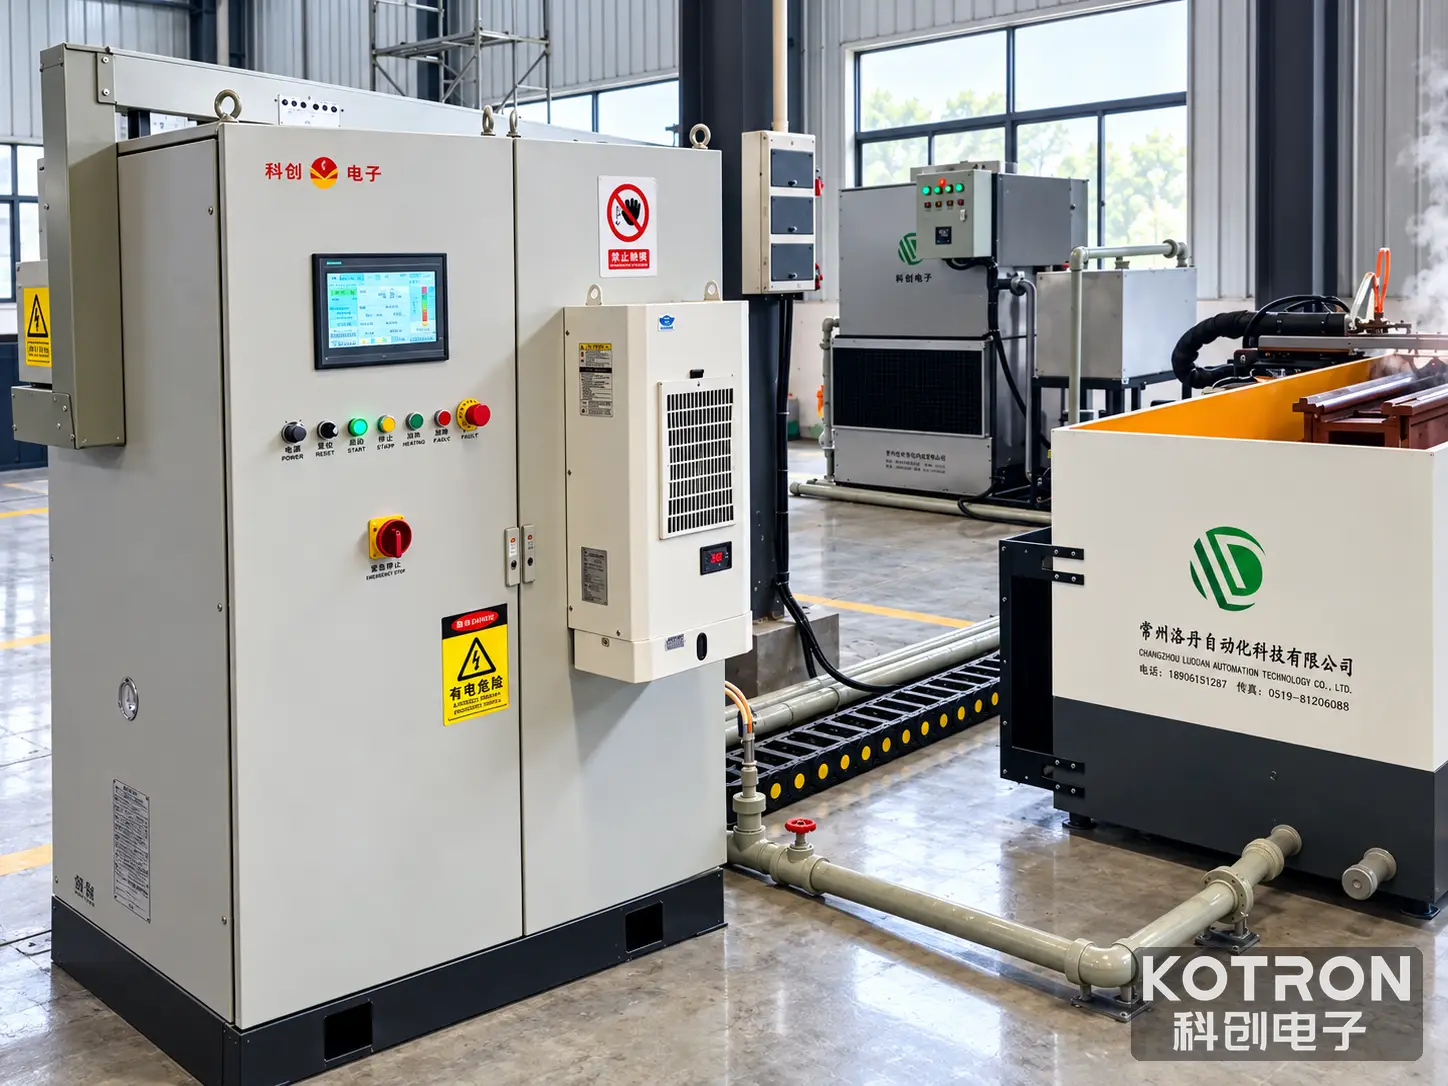
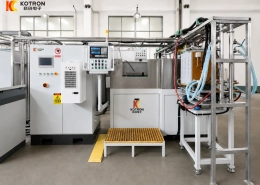
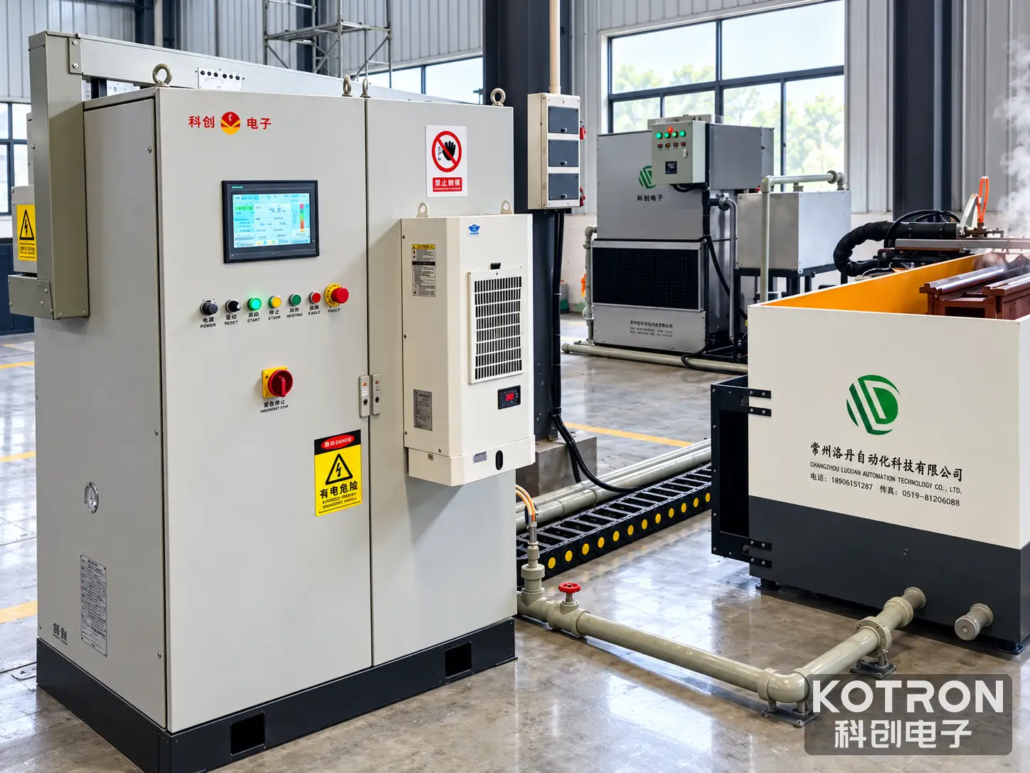
การติดตั้งที่แสดงประกอบด้วยชิ้นงานขนาดใหญ่ที่วางอยู่ในพื้นที่การประมวลผลเฉพาะ, อุปกรณ์ทำความร้อนด้วยการเหนี่ยวนำ, การจัดการดับ, และตู้ควบคุมไฟฟ้า.
ระบบนี้มีไว้สำหรับการสแกนรางนำฐานเตียงเครื่องจักร. ควรระบุการกำหนดค่าทางกลและทางไฟฟ้าโดยละเอียดตามการใช้งาน แทนที่จะพิจารณาจากรูปลักษณ์ของการติดตั้งเพียงครั้งเดียว.
พื้นที่การกำหนดค่าที่สำคัญ ได้แก่:
ระบบทำความร้อนแบบเหนี่ยวนำ
แหล่งจ่ายไฟและตัวเหนี่ยวนำต้องตรงกับวัสดุ, รายละเอียดแนวทาง, ความลึกของการรักษาที่ต้องการ, และเงื่อนไขการประมวลผลที่ต้องการ.
ตัวเหนี่ยวนำและการทำงาน
รูปทรงของตัวเหนี่ยวนำและการจัดตำแหน่งชิ้นงานต้องให้การเข้าถึงพื้นผิวที่กำหนดอย่างเหมาะสม. ตัวเหนี่ยวนำหรือฟิกซ์เจอร์เฉพาะการใช้งานอาจจำเป็นสำหรับโปรไฟล์แนวทางที่แตกต่างกัน.
กลไกการสแกน
การจัดการเคลื่อนไหวจะต้องจัดให้มีการเคลื่อนไหวสัมพันธ์ที่จำเป็นเพื่อปฏิบัติตามเส้นทางการรักษาที่ระบุ. การใช้งานทางกลและการเดินทางในการทำงานควรได้รับการยืนยันตามข้อกำหนดของอุปกรณ์.
การจัดเตรียมการดับ
ระบบดับจะต้องส่งมอบตัวกลางทำความเย็นที่จำเป็นโดยประสานกับกระบวนการทำความร้อน. การจัดการการส่งมอบและเงื่อนไขกระบวนการจำเป็นต้องมีการประเมินเฉพาะแอปพลิเคชัน.
การควบคุมไฟฟ้า
ตู้ควบคุมและอินเทอร์เฟซผู้ควบคุมเป็นส่วนหนึ่งของการติดตั้งตามภาพประกอบ. ฟังก์ชั่นการตรวจสอบที่มีอยู่, ลำดับการดำเนินงาน, การควบคุมการเคลื่อนไหว, และขอบเขตอัตโนมัติต้องได้รับการยืนยันสำหรับระบบจริงที่จัดหา.
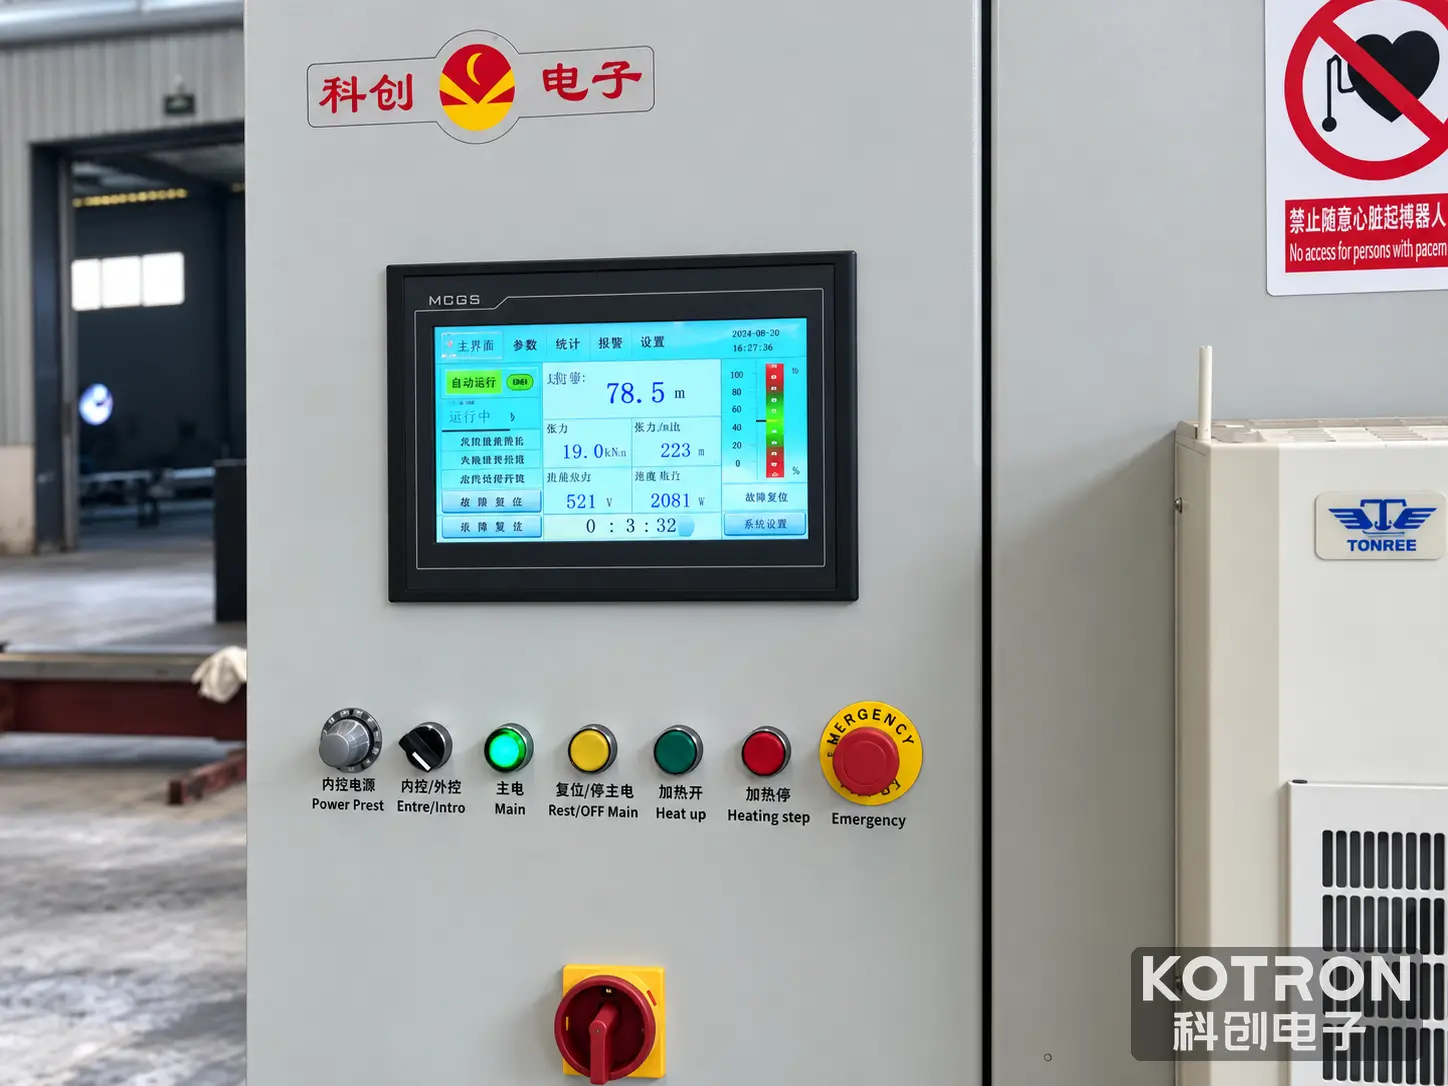
ภาพถ่ายไม่ได้แสดงให้เห็นว่ามีการติดตั้งที่เป็นไปได้ทั้งหมด, ฟังก์ชั่นการควบคุม, หรือตัวเลือกระบบอัตโนมัติรวมอยู่ในแหล่งจ่ายมาตรฐาน. ใบเสนอราคาสุดท้ายควรระบุอุปกรณ์ที่รวมอยู่และส่วนประกอบเฉพาะการใช้งานหรือส่วนประกอบเสริมใดๆ อย่างชัดเจน.
Ⅴ. การเลือกอุปกรณ์สำหรับรางนำทางเครื่องมือกล
การกำหนดค่าอุปกรณ์ควรพิจารณาจากชิ้นงานและผลการรักษาความร้อนที่ต้องการ.
สำหรับการประเมินเบื้องต้น, ข้อมูลที่เป็นประโยชน์ที่สุดคือ:
| อินพุตการเลือก | ทำไมมันถึงสำคัญ |
|---|---|
| การเขียนแบบชิ้นงานหรือรูปถ่าย | ระบุรูปทรงของรางนำและพื้นที่การรักษา |
| เกรดวัสดุ, ถ้ารู้ | ประเมินความเหมาะสมของวัสดุและความสามารถในการชุบแข็ง |
| ขนาดชิ้นงานหลัก | สร้างซองการทำงานของอุปกรณ์ |
| พื้นที่และความยาวที่ต้องการชุบแข็ง | กำหนดเส้นทางการรักษาและการเดินทางไปทำงาน |
| ข้อกำหนดการผลิต | กำหนดลำดับการปฏิบัติงานและขอบเขตของอุปกรณ์ที่ต้องการ |
ถ้ามีอยู่แล้ว, เป้าหมาย ความแข็งผิว, ความลึกที่แข็งตัวอย่างมีประสิทธิภาพ, ความคลาดเคลื่อนมิติ, และควรจัดให้มีข้อกำหนดในการตรวจสอบด้วย.
รายละเอียดเหล่านี้ช่วยกำหนดระบบทำความร้อนที่เหมาะสม, ตัวเหนี่ยวนำ, ระบบเคลื่อนไหว, และการกำหนดค่าการดับ. ในกรณีที่ยังไม่ได้กำหนดข้อกำหนดการบำบัดความร้อน, ควรตรวจสอบชิ้นงานและการใช้งานที่ต้องการก่อนที่จะสรุปกระบวนการ.
Ⅵ. คำถามที่พบบ่อย
ระบบนี้มีไว้สำหรับชิ้นงานใด?
การใช้งานที่สาธิตนี้เกี่ยวข้องกับพื้นผิวรางนำทางยาวบนเตียงเครื่องมือกลขนาดใหญ่. ความเหมาะสมกับชิ้นงานอื่นๆ ขึ้นอยู่กับรูปทรงของชิ้นงานนั้นๆ, วัสดุ, ข้อกำหนดการรักษา, และระยะการทำงานที่ออกแบบไว้.
การชุบแข็งด้วยการเหนี่ยวนำด้วยการสแกนทำงานอย่างไร?
โซนให้ความร้อนดำเนินไปตามพื้นผิวรางนำที่กำหนดโดยการเคลื่อนที่สัมพัทธ์ระหว่างตัวเหนี่ยวนำและชิ้นงาน. การชุบสเปรย์ประสานกับกระบวนการทำความร้อนเพื่อให้ได้สภาวะการบำบัดความร้อนที่ต้องการ.
ระบบสามารถบรรลุความแข็งของพื้นผิวและความลึกที่ชุบแข็งตามที่กำหนดได้หรือไม่?
ผลลัพธ์เหล่านี้ขึ้นอยู่กับวัสดุชิ้นงาน, สภาพเริ่มต้น, การออกแบบตัวเหนี่ยวนำ, พารามิเตอร์ความร้อน, เงื่อนไขการสแกน, และกระบวนการดับ. ค่าที่ต้องการควรได้รับการตกลงและตรวจสอบผ่านการทดสอบที่เหมาะสม; ไม่สามารถอนุมานได้จากรูปถ่ายอุปกรณ์เพียงอย่างเดียว.
สามารถปรับแต่งการกำหนดค่าอุปกรณ์ได้?
การกำหนดค่าระบบสามารถประเมินโดยเทียบกับการวาดชิ้นงานจริงและข้อกำหนดในการผลิต. ตัวเหนี่ยวนำที่จำเป็น, อุปกรณ์จับยึด, การจัดการเคลื่อนไหว, อุปกรณ์ดับ, และฟังก์ชันการควบคุมควรได้รับการยืนยันในระหว่างการประเมินทางเทคนิค.
Ⅶ. ขอโซลูชันการชุบแข็งแบบเหนี่ยวนำด้วย Guideway ของเครื่องมือกล
สำหรับผู้ผลิตที่ดำเนินการรางนำทางเตียงเครื่องจักรขนาดยาว, ระบบชุบแข็งแบบเหนี่ยวนำที่เหมาะสมจะขึ้นอยู่กับรูปทรงของชิ้นงาน, พื้นที่การรักษาที่กำหนด, วัสดุ, และข้อกำหนดการผลิต.
KOTRON สามารถตรวจสอบรายละเอียดการใช้งานเหล่านี้เพื่อประเมินการกำหนดค่าอุปกรณ์ชุบแข็งแบบเหนี่ยวนำด้วยการสแกนที่เหมาะสม.
เพื่อเริ่มการสอบสวน, กรุณาส่งแบบชิ้นงานหรือรูปถ่ายของคุณ, ข้อมูลวัสดุถ้ามี, มิติข้อมูลหลัก, พื้นที่ชุบแข็งที่ต้องการ, และข้อกำหนดการผลิต.
ผู้ผลิตรางนำสี่เหลี่ยมหรือสี่เหลี่ยมที่แข็งตัวอาจตรวจสอบของเราเช่นกัน เครื่องชุบแข็งแบบเหนี่ยวนำสี่ด้าน.
ติดต่อ KOTRON เพื่อหารือเกี่ยวกับโครงการชุบแข็ง Guideway สำหรับเครื่องมือกลของคุณ
ส่งแบบแปลนฐานเครื่องมือกลของคุณหรือรูปถ่ายและข้อกำหนดในการชุบแข็ง — KOTRON สามารถช่วยกำหนดระบบทำความร้อนที่เหมาะสมได้, การกำหนดค่าตัวเหนี่ยวนำและการดับ.