
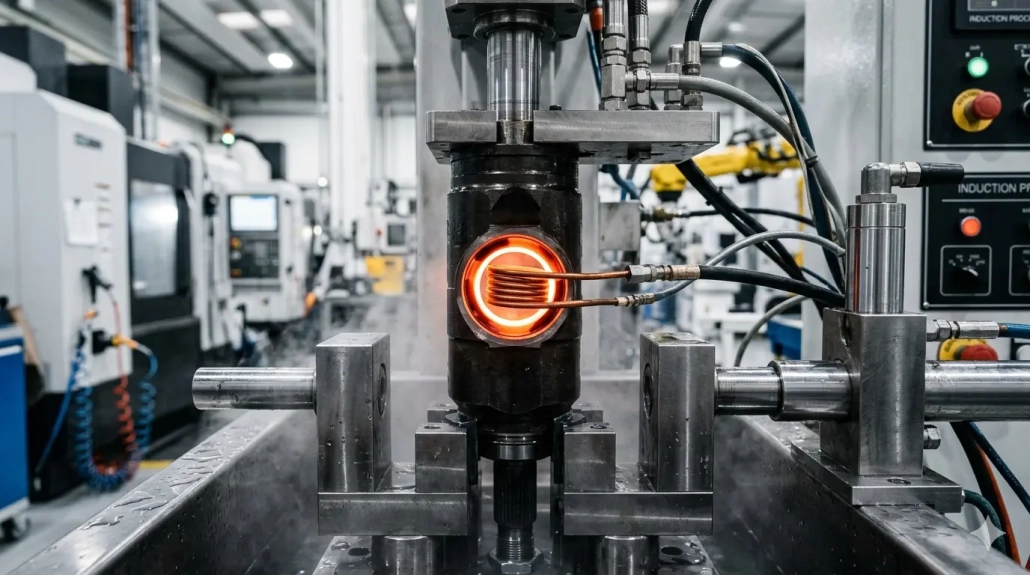
6 ปัจจัยสำคัญสำหรับการชุบแข็งด้วยการเหนี่ยวนำภายในรู: การควบคุมเรขาคณิตที่ซับซ้อน
การชุบแข็งด้วยการเหนี่ยวนำภายในรู เป็นหนึ่งในด้านที่ต้องใช้ความชำนาญสูงที่สุดของการปฏิบัติการชุบแข็งด้วยการเหนี่ยวนำ. ไม่เหมือนการชุบแข็งผิวภายนอก, ฟิสิกส์โดยพื้นฐานไม่เอื้ออำนวย: เส้นแรงแม่เหล็กจะกระจายบนด้านนอกของขดลวด, และการให้ความร้อนขึ้นอยู่กับสนามแม่เหล็กสะท้อน — โดยเนื้อแท้มีประสิทธิภาพต่ำกว่า. พื้นที่จำกัดภายในหลุมยังจำกัดตัวเลือกการออกแบบอินดักเตอร์, ทำให้การออกแบบอินดักเตอร์เป็นความท้าทายทางเทคนิคหลักของกระบวนการทั้งหมด.
สารบัญ
1. ชิ้นส่วนและช่วงวัสดุที่ใช้ทั่วไป
การชุบแข็งด้วยเหนี่ยวนำภายในช่องใช้กับชิ้นส่วนหลากหลายประเภทในอุตสาหกรรมยานยนต์, เครื่องจักรก่อสร้าง, และการผลิตอุปกรณ์อุตสาหกรรม. ตัวอย่างทั่วไปได้แก่ ร่องภายในสำหรับสายพานขับเคลื่อนของยานยนต์พลังงานใหม่, ร่องภายในของตัวเรือนไตรพอด, ตัวเว้นระยะเครื่องจักรวิศวกรรม, ท่อปั๊มคอนกรีต, และวงแหวนภายนอกของตลับลูกปืนล้อรถยนต์.
เส้นผ่านศูนย์กลางของช่องโดยทั่วไปอยู่ในช่วงจาก 12 มม. ถึง 200 มม., ด้วยวัสดุอันได้แก่ 45 เหล็ก, S55C, 40Cr, 42CrMo, และ 65ล้าน. เบื้องหลังชิ้นส่วนที่หลากหลายนี้มีความท้าทายด้านกระบวนการที่ใช้ร่วมกันอยู่: วิธีการออกแบบตัวเหนี่ยวนำที่ให้ประสิทธิภาพการทำความร้อนที่เพียงพอและรองรับรูปแบบการระบายความร้อนแบบดับที่สามารถทำงานได้ภายในพื้นที่เจาะที่จำกัด.
สิ่งนี้แตกต่างโดยพื้นฐานจากการชุบแข็งพื้นผิวภายนอก เช่น การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ หรือ การแข็งตัวของล้อขับเคลื่อน — โดยที่ขดลวดสามารถพันรอบชิ้นงานและนำฟลักซ์แม่เหล็กเข้าสู่พื้นผิวโดยตรง. ในการใช้งานแบบเจาะ, ทุกมิลลิเมตรของพื้นที่หน้าตัดตัวเหนี่ยวนำต้องมีเหตุผลรองรับอย่างรอบคอบ.
2. การเลือกความถี่: คันโยกหลักสำหรับประสิทธิภาพ
สำหรับประสิทธิภาพการให้ความร้อนที่ต่ำโดยเนื้อแท้ของรูภายใน, การเพิ่มความถี่เป็นวิธีแก้ไขโดยตรงวิธีเดียว. การชุบแข็งด้วยช่องว่างภายในแบบเหนี่ยวนำจำเป็นต้องใช้ความถี่ที่สูงกว่า 20 กิโลเฮิรตซ์; สำหรับเส้นผ่านศูนย์กลางรูที่เล็กกว่า, ความถี่ของแหล่งจ่ายไฟควรถึง 200 กิโลเฮิรตซ์หรือสูงกว่า.
ความถี่ที่สูงขึ้นจะลดความลึกของการซึมของกระแส, มุ่งพลังงานไปที่พื้นผิวของรูและชดเชยประสิทธิภาพที่ลดลงของการให้ความร้อนจากสนามสะท้อน. นี่เป็นตรรกะตรงข้ามกับการชุบแข็งภายนอกเส้นผ่านศูนย์กลางขนาดใหญ่, ซึ่งบ่อยครั้งต้องใช้ความถี่ต่ำเพื่อให้ได้ความลึกของชั้นเพียงพอ. หลักการ ASM International Heat Treating Society ให้ข้อมูลอ้างอิงอย่างกว้างขวางเกี่ยวกับพารามิเตอร์การชุบแข็งแบบเหนี่ยวนำในรูปทรงและวัสดุต่างๆ. ความเข้าใจ วิธีการจัดประเภทความถี่ของอุปกรณ์ทำความร้อนเหนี่ยวนำ สอดคล้องกับข้อกำหนดการใช้งานนั้นสำคัญต่อการเลือกแหล่งจ่ายไฟที่ถูกต้อง.
กฎปฏิบัติในทางปฏิบัติง่ายต่อการเข้าใจ: เมื่อเส้นผ่านศูนย์กลางของรูลดลง, ความถี่ต้องเพิ่มขึ้น. ก 15 เส้นผ่านศูนย์กลางมิลลิเมตรอาจต้องการความถี่ 200–300 kHz, ในขณะที่ 150 เส้นผ่านศูนย์กลางมิลลิเมตรสามารถทำให้แข็งอย่างมีประสิทธิภาพที่ 30–50 kHz. การเลือกความถี่ให้ถูกต้องเป็นการตัดสินใจที่สำคัญที่สุดใน การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน สำหรับการใช้งานรูใน.
3. การออกแบบตัวเหนี่ยวนำ: การแลกเปลี่ยนทางวิศวกรรมภายใต้ข้อจำกัดทางพื้นที่
การออกแบบตัวเหนี่ยวนำภายในรูเกี่ยวข้องกับปัจจัยหลายประการที่จำกัดกันเอง. การตัดสินใจในการออกแบบแต่ละครั้งส่งผลต่อกันและกัน, และพื้นที่จำกัดทำให้มี margem สำหรับความผิดพลาดน้อย.
ความหนาของผนังตัวนำ
ความหนาของผนังควรทำให้น้อยที่สุด — มักอยู่ที่ 0.3–1 มม. — ใช้ทองแดง T2, ทองแดงอิเล็กโทรไลต์, หรือทองแดงปราศจากออกซิเจน. สิ่งนี้ช่วยเพิ่มความนำไฟฟ้าในขณะรักษาพื้นที่สำหรับตัวรวมฟลักซ์และช่องทางระบายความร้อน. ทุก ๆ ส่วนน้อยของมิลลิเมตรที่ประหยัดจากความหนาของผนังสามารถนำไปใช้กับการรวมฟลักซ์ที่มีประสิทธิภาพมากขึ้น.
การเลือกตัวรวมฟลักซ์
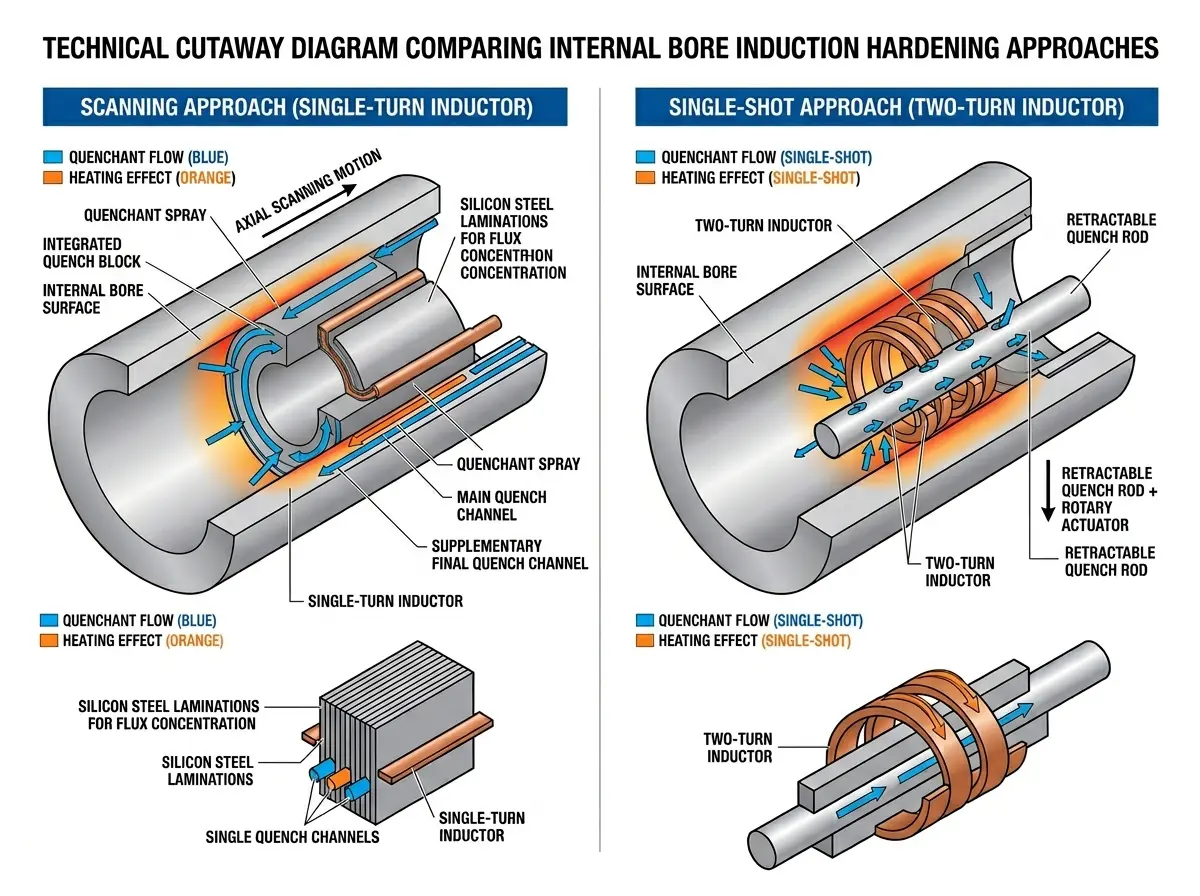
การเลือกตัวรวมฟลักซ์ขึ้นอยู่กับความถี่การทำงานทั้งหมด. ที่ความถี่ต่ำ (20–50 kHz), แผ่นซิลิคอนสตีลของ 0.15 ความหนา มม. พร้อมเคลือบฉนวนอุณหภูมิสูงทั้งสองด้านมีความเหมาะสม. ที่ความถี่ที่สูงขึ้น (100 กิโลเฮิร์ตซ์+), หัวฟลักซ์ที่สามารถแปรรูปได้หรือฟลักซ์เพสต์ที่นำเข้ามาเป็นทางเลือกในทางปฏิบัติ. สำหรับคำแนะนำการเลือกวัสดุโดยละเอียด, ฟลักซ์โทรล นำเสนอทรัพยากรทางเทคนิคที่ครอบคลุมเกี่ยวกับวัสดุหัวฟลักซ์แม่เหล็กและคุณลักษณะด้านประสิทธิภาพเฉพาะการใช้งาน. วิธีแก้ปัญหาทางวิศวกรรมที่พิสูจน์แล้วคือการกลึงร่องเกลียวลงบนแท่งตัวรวมที่สามารถกลึงได้และพันขดลวดลงในร่อง — เพื่อเพิ่มประสิทธิภาพการใช้พื้นที่และวงจรแม่เหล็กในโครงสร้างเดียว.
จำนวนรอบและความถี่
ตัวเหนี่ยวนำแบบรอบเดียวโดยทั่วไปเพียงพอที่ความถี่สูง. การกำหนดค่าหลายรอบที่ความถี่สูงก็สามารถทำงานได้โดยไม่ต้องมีตัวรวมฟลักซ์ในบางกรณี, แม้ว่าสิ่งนี้จะขึ้นอยู่กับรูปทรงของช่องว่างและความหนาแน่นพลังงานที่ต้องการ.
การจัดเส้นทางการระบายความร้อนแบบดับ
การระบายความร้อนด้วยการชุบดับนั้นยากเป็นพิเศษในชิ้นส่วนที่มีรูตัน, ซึ่งท่อน้ำไม่สามารถออกจากปลายรูได้. วิธีแก้ปัญหาในทางปฏิบัติสำหรับการชุบแข็งครั้งเดียวคือการแนะนำของเหลวชุบดับโดยตรงจากด้านบนของปากรู, โดยใช้แรงโน้มถ่วงช่วยการระบายน้ำ. สำหรับชิ้นส่วนที่มีรูทะลุ, การจัดเรียงแบบหลายช่องที่เป็นประเพณีมากกว่าย่อมทำได้.
4. รางภายนอกของ CVJ: กรณีศึกษาเชิงลึกเรื่องการชุบแข็งช่องด้านใน
ชิ้นส่วนข้อต่อความเร็วคงที่ (CVJ) รางด้านนอกเป็นตัวอย่างที่แสดงให้เห็นความท้าทายเกือบทุกอย่างในการชุบแข็งด้วยเหนี่ยวนำภายในรู. การเจาะประกอบด้วยพื้นผิวทรงกระบอกด้านในและรางลูกบอล — รูปทรงที่ซับซ้อนที่ต้องการการกระจายความร้อนที่แม่นยำ. วัสดุโดยทั่วไปคือ Cf53, โดยมีข้อกำหนดด้านความแข็ง 58–62 HRC และความลึกตัวเรือน 2.5–3.5 มม.
การสแกนวิธีการชุบแข็ง
ชิ้นงานจะถูกจับยึดที่ปลายเพลาโดยให้ช่องเปิดคว่ำลง. ตัวเหนี่ยวนำแบบเลี้ยวเดียวด้วย 0.15 ใช้การเคลือบเหล็กซิลิคอนหุ้มฉนวนอุณหภูมิสูงสองหน้า มม. จำเป็นต้องมีช่องจ่ายน้ำดับอิสระสามช่อง: การไหลของน้ำป้องกันภายนอกเพื่อป้องกันไม่ให้ขอบบ่อร้อนเกินไป, การไหลหลักเพื่อระบายความร้อนขั้นต้น, และการระบายความร้อนเพิ่มเติมขั้นสุดท้ายเพื่อให้แน่ใจว่าการกระจายความลึกของชั้นผิวสม่ำเสมอ. ลำดับเวลาของช่องทั้งสามนี้มีความสำคัญ — การตั้งเวลาผิดแม้แต่ช่องเดียวก็อาจทำให้ความลึกของชั้นผิวไม่สม่ำเสมอหรือเกิดจุดอ่อน.
แนวทางการชุบแข็งแบบยิงครั้งเดียว
แนวทางแบบยิงครั้งเดียวใช้ตัวเหนี่ยวนำแบบสองรอบ, ด้วยหัวฉีดแข็งที่ออกแบบบนแท่งเก็บกลับได้ซึ่งสามารถดึงออกหลังจากชุบแข็ง — ซึ่งเป็นการกําหนดค่าที่เหมาะสมสําหรับการบูรณาการในวงจรการผลิตอัตโนมัติ. แม้จะเร็วกว่าในรอบการผลิต, วิธีนี้ต้องการการออกแบบการครอบคลุมตัวเหนี่ยวนําที่ซับซ้อนมากขึ้นและการควบคุมเวลาการชุบแข็งที่เข้มงวดขึ้น.
การเปรียบเทียบสองวิธี
การทําให้แข็งด้วยสแกนต้องการความแม่นยําในการผลิตตัวเหนี่ยวนําสูงกว่า แต่โดยทั่วไปจะให้ความลึกของตัวเครื่องที่สม่ําเสมอมากขึ้น — ซึ่งเป็นข้อได้เปรียบสําคัญในการผลิตปริมาณมากที่ความสม่ําเสมอเป็นสิ่งสําคัญที่สุด. การชุบแข็งแบบครั้งเดียวจะมีเวลาในรอบที่เร็วกว่า แต่ต้องการการออกแบบครอบคลุมอินดักเตอร์ที่ซับซ้อนมากขึ้นและการควบคุมเวลาการดับร้อน. การเลือกใช้วิธีใดขึ้นอยู่กับปริมาณการผลิต, รูปทรงของรูสูบ, และช่วงความคลาดเคลื่อนที่ยอมรับได้ของความลึกของชั้นผิว.
สำหรับคำแนะนำเพิ่มเติมเกี่ยวกับความท้าทายเฉพาะสำหรับกระบวนการชุบแข็ง, โปรดดูการวิเคราะห์ของเราเกี่ยวกับ ข้อบกพร่องทั่วไปในการชุบแข็งเกียร์ด้วยการเหนี่ยวนำ — หลักการหลายประการเกี่ยวกับการเลือกความถี่และการออกแบบการดับร้อนมีผลเท่าเทียมกันกับการใช้งานรูสูบ.
🔑 ข้อคิดสำคัญ
ตรรกะของกระบวนการ การชุบแข็งแบบเหนี่ยวนำภายในรู สามารถกล่าวได้อย่างกระชับ: ใช้ความถี่สูงเพื่อชดเชยข้อเสียด้านประสิทธิภาพโดยธรรมชาติของการให้ความร้อนแบบสนามสะท้อน, ใช้การออกแบบตัวเหนี่ยวนำที่แม่นยำเพื่อทำงานภายในข้อจำกัดด้านพื้นที่ที่เข้มงวด, และใช้การระบายความร้อนแบบควอนช์หลายช่องทางเพื่อให้ได้ความลึกของผิวกรณีที่สม่ำเสมอ.
เส้นผ่านศูนย์กลางรู, รูปทรงเรขาคณิต (รูทะลุหรือรูตัน), ความต้องการความแข็ง, และข้อกำหนดความลึกของผิวกรณีTogetherกำหนดการรวมเฉพาะของความถี่, โครงสร้างของตัวเหนี่ยวนำ, และการจัดเรียงการระบายความร้อน. ไม่มีวิธีแก้ปัญหามาตรฐานสากล — ชนิดของชิ้นส่วนแต่ละแบบต้องการการออกแบบและการรับรองกระบวนการที่ตรงเป้าหมายของตัวเอง.
คำถามที่พบบ่อย
Q: ทำไมการทำให้แข็งด้วยการเหนี่ยวนำด้านในรูจึงยากกว่าการทำให้แข็งที่พื้นผิวด้านนอก?
สองเหตุผล. วิธีแรก, เส้นแรงแม่เหล็กจะกระจายอยู่ด้านนอกของขดลวดตามธรรมชาติ — การทำให้รูร้อนขึ้นต้องอาศัยสนามแม่เหล็กสะท้อน, ซึ่งโดยเนื้อแท้มีประสิทธิภาพต่ำกว่า. ประการที่สอง, พื้นที่จำกัดภายในรูจำกัดขนาดของตัวเหนี่ยวนำอย่างรุนแรง, ทำให้ต้องเกิดการประนีประนอมทางวิศวกรรมที่ยากระหว่างความหนาของตัวนำ, ปริมาตรตัวรวมฟลักซ์, และการวางท่อระบายความร้อน.
Q: ความถี่ที่ต้องใช้สำหรับการชุบแข็งแบบเหนี่ยวนำภายในช่องด้านในคืออะไร?
การชุบแข็งภายในช่องด้านในต้องการความถี่มากกว่า 20 kHz เป็นอย่างน้อย. สำหรับเส้นผ่านศูนย์กลางช่องเล็กกว่า (ภายใต้ 30 มม.), ความถี่ของแหล่งจ่ายไฟควรถึง 200 กิโลเฮิรตซ์หรือสูงกว่า. ตามกฎปฏิบัติ: ช่องเล็ก = ความถี่สูงกว่า. ก 15 ช่อง mm อาจต้องใช้ 200–300 kHz, ในขณะที่ 150 ช่อง mm สามารถชุบแข็งได้อย่างมีประสิทธิภาพที่ 30–50 kHz.
Q: การชุบแข็งแบบสแกนเทียบกับการชุบแบบยิงครั้งเดียว — แบบไหนดีกว่าสำหรับช่องภายใน?
ไม่มีอันใดดีกว่าสากล. การชุบแข็งแบบสแกนให้ความลึกชั้นเคสสม่ำเสมอมากขึ้น แต่ต้องการความแม่นยำในการผลิตตัวเหนี่ยวนำที่สูงกว่า. การชุบแข็งแบบครั้งเดียวเร็วกว่าในด้านเวลาของรอบและเหมาะกับการผลิตอัตโนมัติ, แต่ต้องการการออกแบบครอบคลุมของตัวเหนี่ยวนำที่ซับซ้อนมากขึ้นและการควบคุมเวลาเย็นตัวที่เข้มงวดขึ้น. ตัวเลือกที่เหมาะสมขึ้นอยู่กับรูปทรงของชิ้นงาน, ปริมาตร, และข้อกำหนดความคลาดเคลื่อน.
Q: วัสดุตัวรวมฟลักซ์ที่ควรใช้สำหรับตัวเหนี่ยวนำแบบรูคืออะไร?
ที่ความถี่ต่ำ (20–50 kHz), 0.15 ชั้นเหล็กซิลิกอนมิลลิเมตรที่มีการเคลือบฉนวนทนความร้อนสูงทำงานได้ดี. ที่ความถี่ที่สูงขึ้น (100 กิโลเฮิร์ตซ์+), ตัวรวมฟลักซ์ที่สามารถกลึงได้หรือยาฟลักซ์เป็นที่นิยม. วิธีการแก้ปัญหาทั่วไปคือการตัดเฉือนร่องเกลียวเข้าไปในแกนหัวจับที่กลึงได้ และพันขดลวดเข้าไปในร่องเพื่อประสิทธิภาพพื้นที่ที่เหมาะสมที่สุด.
ต้องการการสนับสนุนกระบวนการชุบแข็งแบบเจาะ?
ติดต่อทีมวิศวกรของเราเพื่อขอคำแนะนำเฉพาะการใช้งานเกี่ยวกับการออกแบบตัวเหนี่ยวนำรูภายใน, การเลือกความถี่, และคุณสมบัติกระบวนการ. เราตอบสนองทันทีด้วยการประเมินทางเทคนิค.


