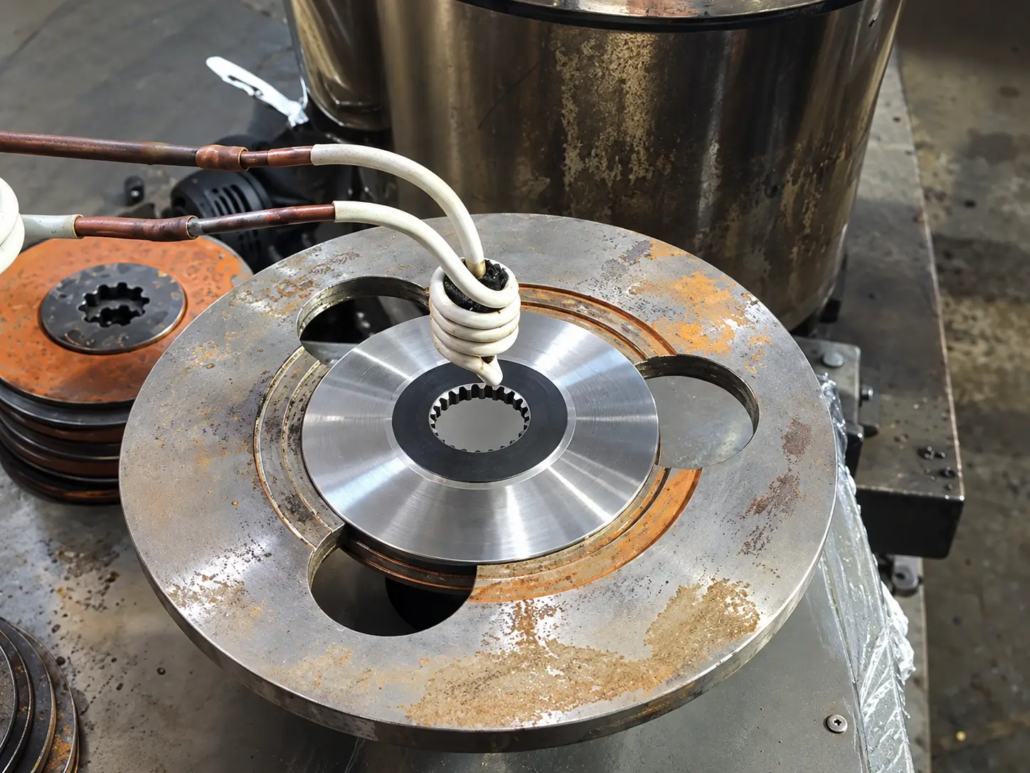
Hartowanie indukcyjne zębów z wielowypustem wewnętrznym
Ⅰ. Obejrzyj Hartowanie indukcyjne wewnętrznego splajnu podczas działania
Video: Miejscowe nagrzewanie indukcyjne wewnętrznych zębów wielowypustowych za pomocą dostosowanego induktora otworowego.
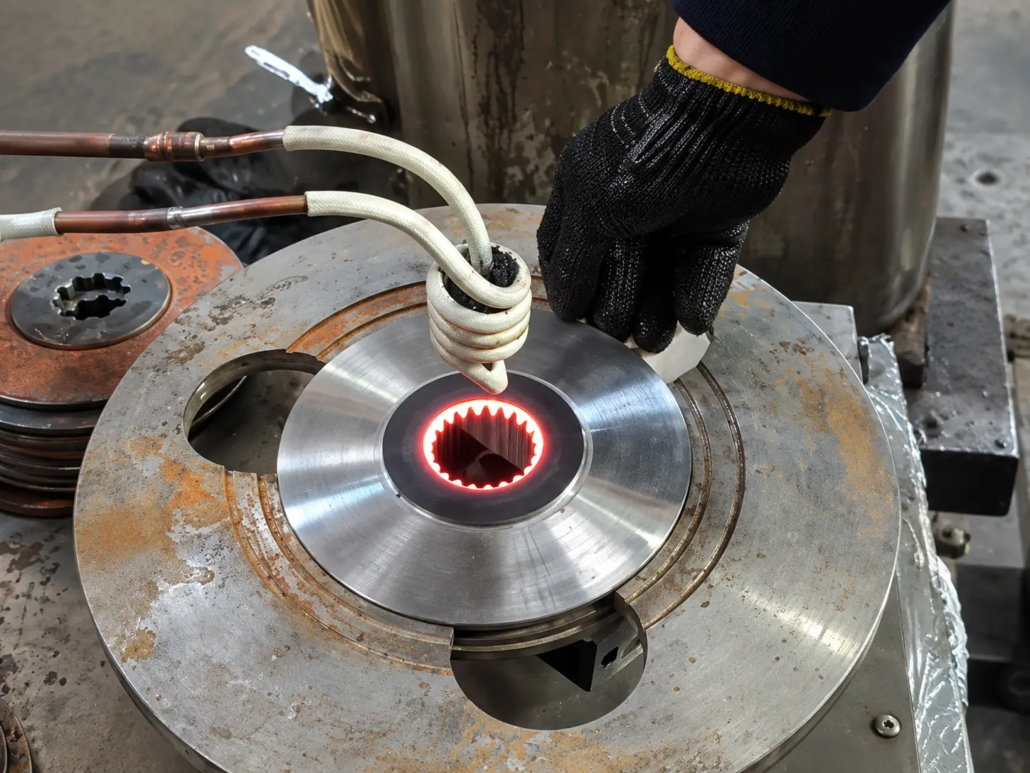
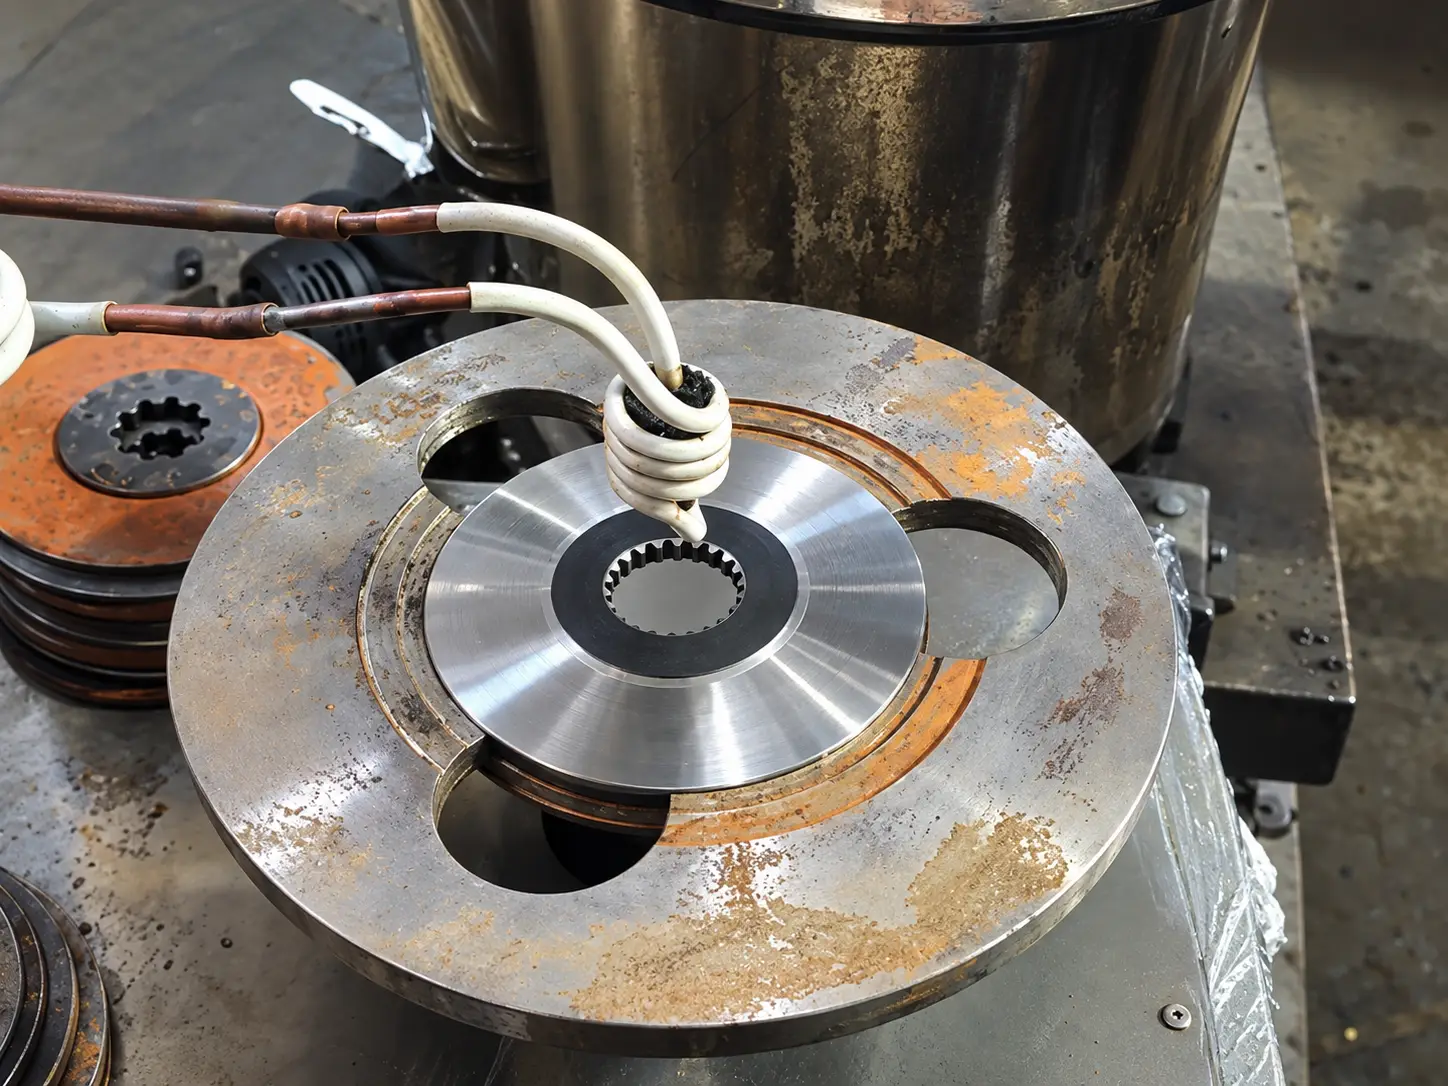
Film przedstawia okrągły metalowy element z wewnętrzne zęby wielowypustowe wrobiony w centralny otwór. Kompaktowa cewka indukcyjna jest umieszczona w pobliżu wielowypustowego otworu, kierując ciepło w kierunku wewnętrznego obszaru zęba.
Podczas nagrzewania, obszar splajnu staje się wyraźnie rozgrzany do czerwoności, podczas gdy większość otaczającego go elementu pozostaje stosunkowo ciemna.
Demonstracja podkreśla zastosowanie kompaktowej cewki indukcyjnej do miejscowego ogrzewania wewnątrz a otwór zębaty.
Szczegóły aplikacji
| Przedmiot | Opis |
|---|---|
| obrabiany element | Okrągły element metalowy z wewnętrznymi zębami wielowypustowymi |
| Obszar leczenia | Wewnętrzny otwór wielowypustowy |
| Proces | Hartowanie indukcyjne |
| Metoda ogrzewania | Miejscowe ogrzewanie indukcyjne |
| Induktor | Kompaktowa cewka indukcyjna typu otworowego |
| Cel hartowania | Określony rozkład twardości na wymaganych wewnętrznych powierzchniach wielowypustowych |
Film przedstawia proces jako hartowanie indukcyjne i opisuje stałą twardość zębów wielowypustowych jako cel procesu. Widoczny materiał filmowy przedstawia etap nagrzewania; metoda późniejszego hartowania i wyniki końcowej twardości nie zostały zweryfikowane.
Ⅱ. Odpowiednie przedmioty obrabiane i zastosowania przemysłowe
Wewnętrzne wypusty zapewniają mechaniczne połączenie pomiędzy współpracującymi elementami w celu przenoszenia momentu obrotowego. Powierzchnie zębów mogą podlegać naciskowi kontaktowemu, powtarzające się obciążenie i ruch względny podczas pracy.
Do odpowiednich stali hartowanych, hartowanie indukcyjne można zastosować do obróbki wybranych powierzchni wielowypustowych bez konieczności poddawania całego elementu temu samemu cyklowi hartowania.
Typowe detale
— Piasty wielowypustowe wewnętrznie.
— Tuleje i złącza wielowypustowe.
— Elementy przekładni z wypustami wewnętrznymi.
— Elementy układu napędowego z połączeniami wielowypustowymi.
— Niestandardowe części mechaniczne wymagające miejscowego hartowania wielowypustów.
Odpowiednie branże
Produkcja samochodów i układów napędowych
Wybrane elementy przekładni i przegubów o stałej prędkości zawierają wewnętrzne wypusty. Hartowanie indukcyjne można zastosować, jeśli w ich konstrukcji określono miejscowo utwardzane powierzchnie zębów.
Sprzęt do przenoszenia mocy
Piasty wielowypustowe, sprzęgła i powiązane elementy przenoszą moment obrotowy pomiędzy połączonymi wałami i zespołami. W zależności od warunków obciążenia i zużycia może być wymagane utwardzanie powierzchniowe.
Maszyny budowlane i ciężkie
Elementy przekładni o dużej wytrzymałości mogą zawierać wypusty wewnętrzne. Wymagana obróbka zależy od gatunku stali, geometria zęba i warunki pracy.
Ogólna produkcja maszyn
Niestandardowe rękawy z wielowypustami, piasty i połączenia mechaniczne można również poddać ocenie pod kątem miejscowego hartowania indukcyjnego.
Konkretne zastosowanie końcowe przedmiotu pokazanego na filmie nie zostało potwierdzone. Branże te reprezentują raczej potencjalne zastosowania niż zweryfikowane zastosowania zademonstrowanego komponentu.
Ⅲ. Indywidualna konstrukcja cewki indukcyjnej do wewnętrznego hartowania wielowypustów
Konstrukcja cewki jest głównym czynnikiem branym pod uwagę przy nagrzewaniu wewnętrznych zębów wielowypustowych.
Profil zęba stwarza na końcach różne warunki sprzężenia elektromagnetycznego, boki i korzenie. Odpowiedni induktor musi pracować w dostępnej przestrzeni otworu, wytwarzając wzór ogrzewania odpowiedni dla określonego obszaru utwardzenia.
Geometria otworu i luz cewki
Cewka indukcyjna musi być dopasowana do wewnętrznej średnicy wielowypustu, długość osiowa, profil zęba i geometria otaczającego przedmiotu obrabianego.
Ograniczona przestrzeń wewnątrz otworu wpływa również na konstrukcję cewki, połączenia elektryczne i układy chłodzenia.
Rozkład ciepła na zębach
Wymagany wzór hartowania może obejmować boki zębów, korzenie, końcówki lub określoną kombinację tych powierzchni.
Na warunki ogrzewania wpływa geometria cewki, częstotliwość robocza, moc i czas ogrzewania. Parametry te należy oceniać łącznie, a nie wybierać niezależnie.
Widocznie nagrzany wielowypust nie oznacza, że każda część profilu zęba osiągnęła wymagany stan hartowania.
Mocowanie przedmiotu obrabianego i pozycjonowanie
Uchwyt podtrzymuje i ustala pozycję obrabianego przedmiotu względem cewki indukcyjnej.
Układ mechaniczny musi zapewniać odpowiedni dostęp do otworu i utrzymywać wymagane położenie podczas obróbki. Różne rozmiary lub profile wielowypustów mogą wymagać oddzielnych cewek i oprzyrządowania.
Ⅳ. Metody ogrzewania i układ hartowania
Odpowiednia metoda hartowania zależy od długości wielowypustu, wymagany obszar leczenia, warunki materiałowe i produkcyjne.
Stacjonarne ogrzewanie indukcyjne
W układzie stacjonarnym, przedmiot obrabiany i cewka indukcyjna pozostają w określonym położeniu względnym podczas nagrzewania.
Metoda ta może być odpowiednia w przypadku stosunkowo krótkiego obszaru leczenia, gdy wężownica może wytworzyć wymagany wzór ogrzewania.
Skanowanie Hartowanie indukcyjne
Do dłuższych otworów wielowypustowych lub określonej długości obróbki osiowej, ruch względny pomiędzy przedmiotem obrabianym a cewką indukcyjną może być wymagane.
Moc grzewcza, prędkość skanowania i sekwencja hartowania muszą być skoordynowane, aby uzyskać określony obszar utwardzenia.
Zaprezentowany film nie pozwala stwierdzić, czy zastosowano pełną sekwencję hartowania stacjonarnego, czy skaningowego.
Hartowanie wewnętrznych powierzchni splajnów
Do odpowiednich stali hartowanych, wymagany obszar powierzchni musi osiągnąć odpowiedni stan austenityzacji, zanim kontrolowane hartowanie wytworzy zamierzoną utwardzoną strukturę.
Wewnętrzna geometria zęba wpływa na sposób, w jaki hartownik dociera do nagrzanych powierzchni. Dlatego układ chłodzenia musi uwzględniać profil zęba, dostęp do otworu, wymagana głębokość hartowania i wymagania wymiarowe.
W zależności od wybranego procesu, system może używać zintegrowany zespół induktora ogrzewania i hartowania lub oddzielny układ hartujący.
Ostateczny profil twardości zależy od połączonych warunków ogrzewania i hartowania, nie na samym zasilaczu indukcyjnym.
V.. Sprzęt do hartowania indukcyjnego i konfiguracja sterowania
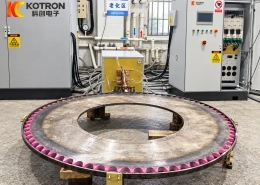
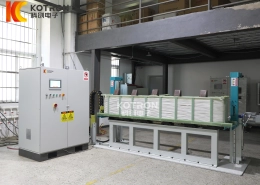
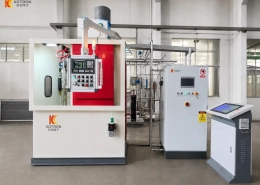
KOTRON dostarcza rozwiązania w zakresie urządzeń do hartowania indukcyjnego, które łączą w sobie system grzewczy, niestandardowe oprzyrządowanie, sprzęt hartowniczy i niezbędne funkcje kontrolne.
Zakres wyposażenia dobierany jest w zależności od obrabianego przedmiotu, specyfikacja hartowania i wymagania produkcyjne.
| Składnik systemu | Rozważania dotyczące konfiguracji |
|---|---|
| Zasilacz indukcyjny | Moc i częstotliwość dobrana do przedmiotu obrabianego i wymagań grzewczych |
| Cewka wewnętrzna | Dostosowane do profilu wielowypustowego, wymiary otworu i obszar obróbki |
| Uchwyt przedmiotu obrabianego | Wsparcie, układ ustalający i mocujący |
| System hartowania | Warunki dostarczania środka chłodzącego i chłodzenia dostosowane do procesu |
| Układ ruchu | W razie potrzeby pozycjonowanie stacjonarne lub ruch skanujący |
| CNC / Sterowanie PLC | Koordynacja ogrzewania, operacje ruchu i hartowania |
| Chłodzenie sprzętu | Układ chłodzenia dopasowany do sprzętu elektrycznego i cewki indukcyjnej |
| Automatyzacja produkcji | Załadunek, rozładunek i obsługa zgodnie z potrzebami produkcyjnymi |
Zasilanie indukcyjne i sterowanie cyfrowe
Zasilacz musi być dopasowany elektrycznie do wybranej cewki indukcyjnej i zapewniać wymaganą moc grzewczą.
Dostępne wyposażenie KOTRON obejmuje zasilacze indukcyjne sterowane DSP. Według wybranej konfiguracji, sterowanie cyfrowe umożliwia regulację parametrów grzewczych takich jak moc, prąd i czas pracy.
Do zastosowań wymagających dokumentacji produkcyjnej, opcjonalne funkcje monitorowania mogą obejmować wyświetlanie parametrów roboczych, krzywe procesu, alarmy dotyczące limitów parametrów i zapisy historyczne.
Funkcje te pomagają w nadzorowaniu procesu, ale nie określają bezpośrednio twardości gotowego przedmiotu obrabianego ani efektywnej głębokości obudowy.
Referencyjne modele zasilaczy indukcyjnych
Dostępnych jest kilka modeli zasilaczy indukcyjnych do oceny zastosowań związanych z hartowaniem wypustów wewnętrznych. Odpowiedni wybór zależy od geometrii splajnu, materiał, wymagana powierzchnia utwardzenia, głębokość obudowy i cykl produkcyjny.
Poniższe modele zapewniają konfiguracje referencyjne do wstępnego doboru sprzętu.
| Model | Moc | Zakres częstotliwości | Potencjalne zastosowanie |
|---|---|---|---|
| XG-80 | 80 kW | 20–40 kHz | Mniejsze wewnętrzne elementy wielowypustowe |
| XZG-160SCZ | 160 kW | 1–50 kHz | Średniej wielkości aplikacje z wielowypustami wewnętrznymi |
| XZG-200SCN | 200 kW | 5–20 kHz | Większe elementy z wypustami wewnętrznymi i zębami wewnętrznymi |
| XZG-250SCN | 250 kW | 5–20 kHz | Większe przedmioty obrabiane o większym zapotrzebowaniu na moc grzania |
Te konfiguracje są podawane jako odniesienia do wyboru, a nie jako stałe zalecenia dotyczące konkretnych rozmiarów splajnów.
Wymaganą moc i częstotliwość należy ocenić wraz z projektem cewki indukcyjnej, warunki ogrzewania i proces hartowania. Wyższa moc znamionowa nie zapewnia automatycznie większej głębokości obudowy ani bardziej jednolitego, hartowanego profilu.
Zasilacz użyty w demonstracji wideo nie został zidentyfikowany jako jeden z tych modeli.
Specjalistyczne opcje zasilania
Dla niektórych profili zębów, Można ocenić jednoczesne ogrzewanie o dwóch częstotliwościach pod kątem wpływu na rozkład ciepła w całej geometrii zęba.
Jego przydatność do wypustów wewnętrznych zależy od przedmiotu obrabianego, cewkę indukcyjną i wymagany wzór hartowania. Zaprezentowany film nie przedstawia zastosowania technologii podwójnej częstotliwości.
Tam, gdzie w skoordynowanym procesie produkcyjnym wymagane jest hartowanie i odpuszczanie, można również ocenić odpowiednie układy wielostanowiskowe i wieloczęstotliwościowe.
Ruch maszyn i automatyzacja
Układ mechaniczny może obejmować ręcznie ładowaną stację grzewczą lub zintegrowany system hartowania z kontrolowanym ruchem i zautomatyzowaną obsługą.
Możliwe funkcje specyficzne dla projektu obejmują programowane pozycjonowanie, skanowanie, automatyczny załadunek i rozładunek, oraz skoordynowane sterowanie nagrzewaniem i hartowaniem.
Wymagana konfiguracja zależy od rozmiaru komponentu, wydajność produkcji, wymagania dotyczące przezbrojenia i istniejące zakłady produkcyjne.
Ⅵ. Wybór odpowiedniego wyposażenia dla zębów z wielowypustem wewnętrznym
Wybór sprzętu rozpoczyna się od geometrii wielowypustu wewnętrznego i wymaganego wyniku hartowania.
Sama średnica otworu nie jest wystarczająca do określenia mocy indukcyjnej, częstotliwość lub konstrukcja cewki.
| Czynnik selekcji | Rozważania inżynieryjne |
|---|---|
| Materiał i gatunek stali | Hartowność i wymagany cykl obróbki cieplnej |
| Średnica otworu | Dostępna przestrzeń i prześwit cewki indukcyjnej |
| Profil zęba wielowypustowego | Rozkład ciepła na końcach zębów, boki i korzenie |
| Długość splajnu | Zasięg ogrzewania i możliwe wymagania dotyczące skanowania |
| Wymagany obszar utwardzony | Miejsce i zakres leczenia |
| Docelowa twardość powierzchni | Wymagane właściwości obrabianej powierzchni |
| Efektywna głębokość obudowy | Wymagania dotyczące procesu nagrzewania i hartowania |
| Wymagania produkcyjne | Układ wyposażenia, sekwencja przetwarzania i automatyzacja |
Weryfikacja twardości i głębokości obudowy
Do elementów wymagających określonego profilu twardości, proces ten należy ustalić poprzez odpowiednie próby i inspekcje.
W zależności od specyfikacji, weryfikacja może obejmować pomiary twardości powierzchni, przejścia twardości i badanie warstwy zahartowanej.
Pozycje kontrolne powinny odzwierciedlać wymagane powierzchnie funkcjonalne wielowypustu, łącznie z bokami zębów i korzeniami, jeśli określono.
Wyniki ustalone dla innego biegu, wielowypustu lub otworu wewnętrznego nie można automatycznie zastosować do nowego przedmiotu obrabianego.
Do wewnętrznych wielowypustów i innych otworów wewnętrznych, KOTRON oferuje również dedykowaną maszyna do hartowania indukcyjnego z otworem wewnętrznym do precyzyjnych podzespołów samochodów i motocykli. Wały z wielowypustami zewnętrznymi można poddać obróbce za pomocą Maszyna do hartowania indukcyjnego wału wielowypustowego.
Ⅶ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Hartowanie indukcyjne może leczyć zarówno boki zębów, jak i korzenie wewnętrznego wielowypustu?
Można opracować dostosowany proces dla określonego wzorca hartowania, który obejmuje te obszary. Osiągalny wynik zależy od geometrii zęba, materiał, warunki ogrzewania i hartowania. Rozkład twardości należy sprawdzić w odniesieniu do specyfikacji przedmiotu obrabianego.
Czy każdy wielowypust wewnętrzny wymaga specjalnie zaprojektowanej cewki indukcyjnej??
Cewka musi pasować do wymiarów otworu, wymagany utwardzony obszar i dostępny luz. Różne elementy obrabiane mogą mieć wspólny induktor, jeśli ich geometria i wymagania procesowe są zgodne, ale należy ocenić przydatność narzędzi.
Czy konieczne jest nagrzewanie indukcyjne o podwójnej częstotliwości??
Nie. Ogrzewanie jednoczęstotliwościowe może być odpowiednie w zastosowaniach z wielowypustami wewnętrznymi. Technologia podwójnej częstotliwości stanowi dodatkową opcję dla wybranych profili zębów i wymagań dotyczących hartowania.
Czy system może przetwarzać różne komponenty splajnu?
W ramach zaprojektowanego zakresu mechanicznego i elektrycznego urządzenia można przetwarzać różne części. Zmiany w rozmiarze wielowypustu lub profilu zęba mogą wymagać zastosowania innych cewek, osprzętu lub ustawień procesu.
Czy sprzęt może być dostarczony z automatyczną obsługą i hartowaniem?
Tak. Zakres wyposażenia może obejmować odpowiednie systemy hartowania, programowalny ruch, kontrola procesu i zautomatyzowana obsługa detali. Są one konfigurowane zgodnie z aplikacją produkcyjną.
Ⅷ. Poproś o dostosowane rozwiązanie do wewnętrznego hartowania wielowypustów
Do hartowania indukcyjnego z wypustami wewnętrznymi, najbardziej przydatnym punktem wyjścia jest rysunek przedmiotu obrabianego i wymagany obszar obróbki.
Prosimy o przesłanie nam:
— Rysunek lub zdjęcia przedmiotu obrabianego.
— Materiał lub gatunek stali.
— Średnica i długość otworu wielowypustowego.
— Profil lub wymiary zęba wielowypustowego.
— Wymagana powierzchnia hartowania.
— Wielkość produkcji lub wymagania dotyczące cyklu.
Jeśli już zdefiniowano, proszę podać również docelową twardość powierzchni i efektywną głębokość obudowy.
Na podstawie tych szczegółów, KOTRON może ocenić zasilacz indukcyjny, dostosowana cewka otworowa, uchwyt dla przedmiotu obrabianego, układ hartowania i wymagane sterowanie maszyną lub automatyzacja.
Wymagają hartowania indukcyjnego dla zębów z wielowypustem wewnętrznym?
Wyślij rysunek przedmiotu obrabianego, a KOTRON oceni dostosowane rozwiązanie do hartowania indukcyjnego wielowypustów wewnętrznych.