
Induktionshärten für Innenverzahnungen
Ⅰ. Sehen Sie sich die interne Spline-Induktionshärtung im Einsatz an
Video: Lokalisierte Induktionserwärmung von Innenverzahnungen mithilfe eines maßgeschneiderten Bohrungsinduktors.
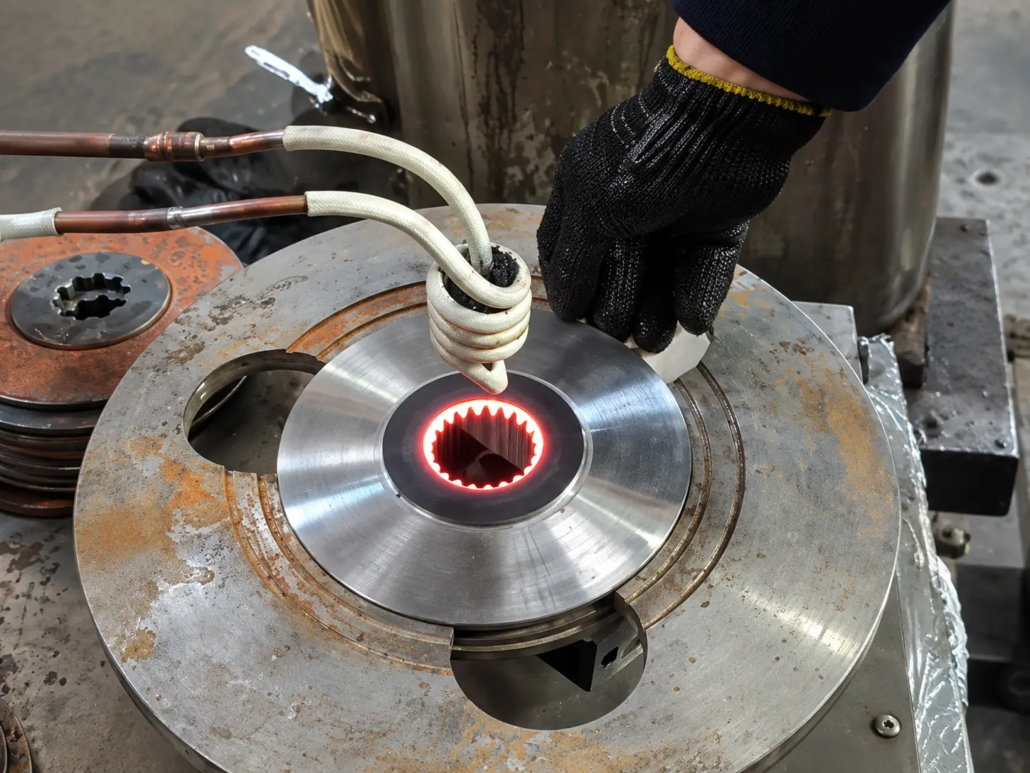
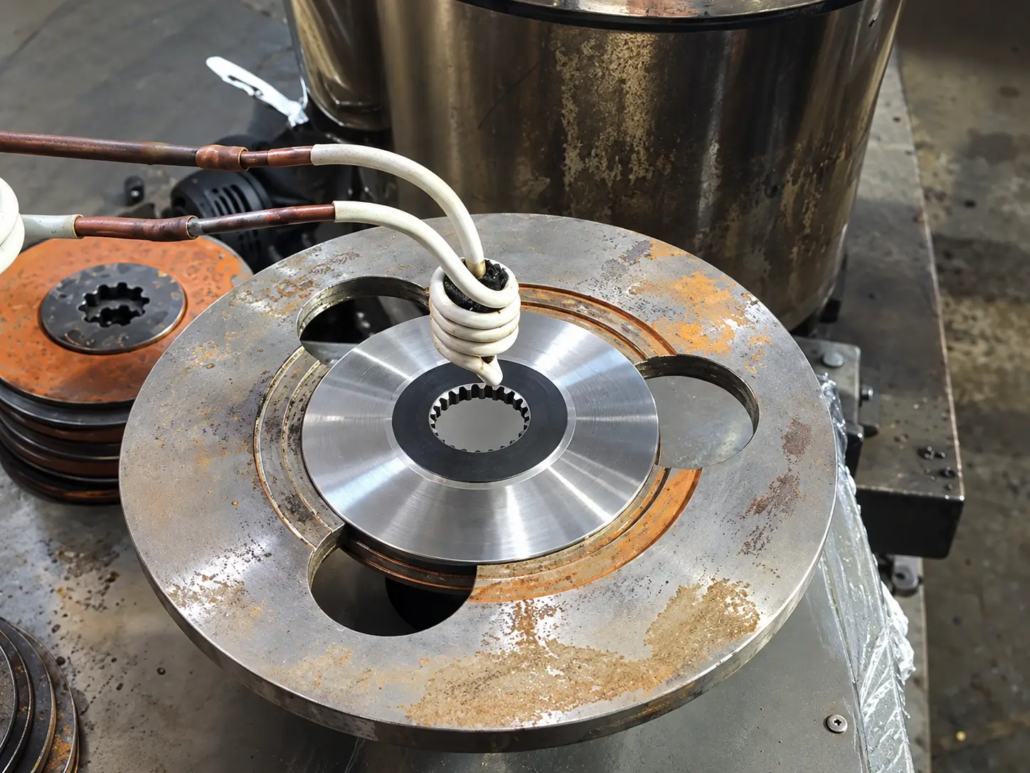
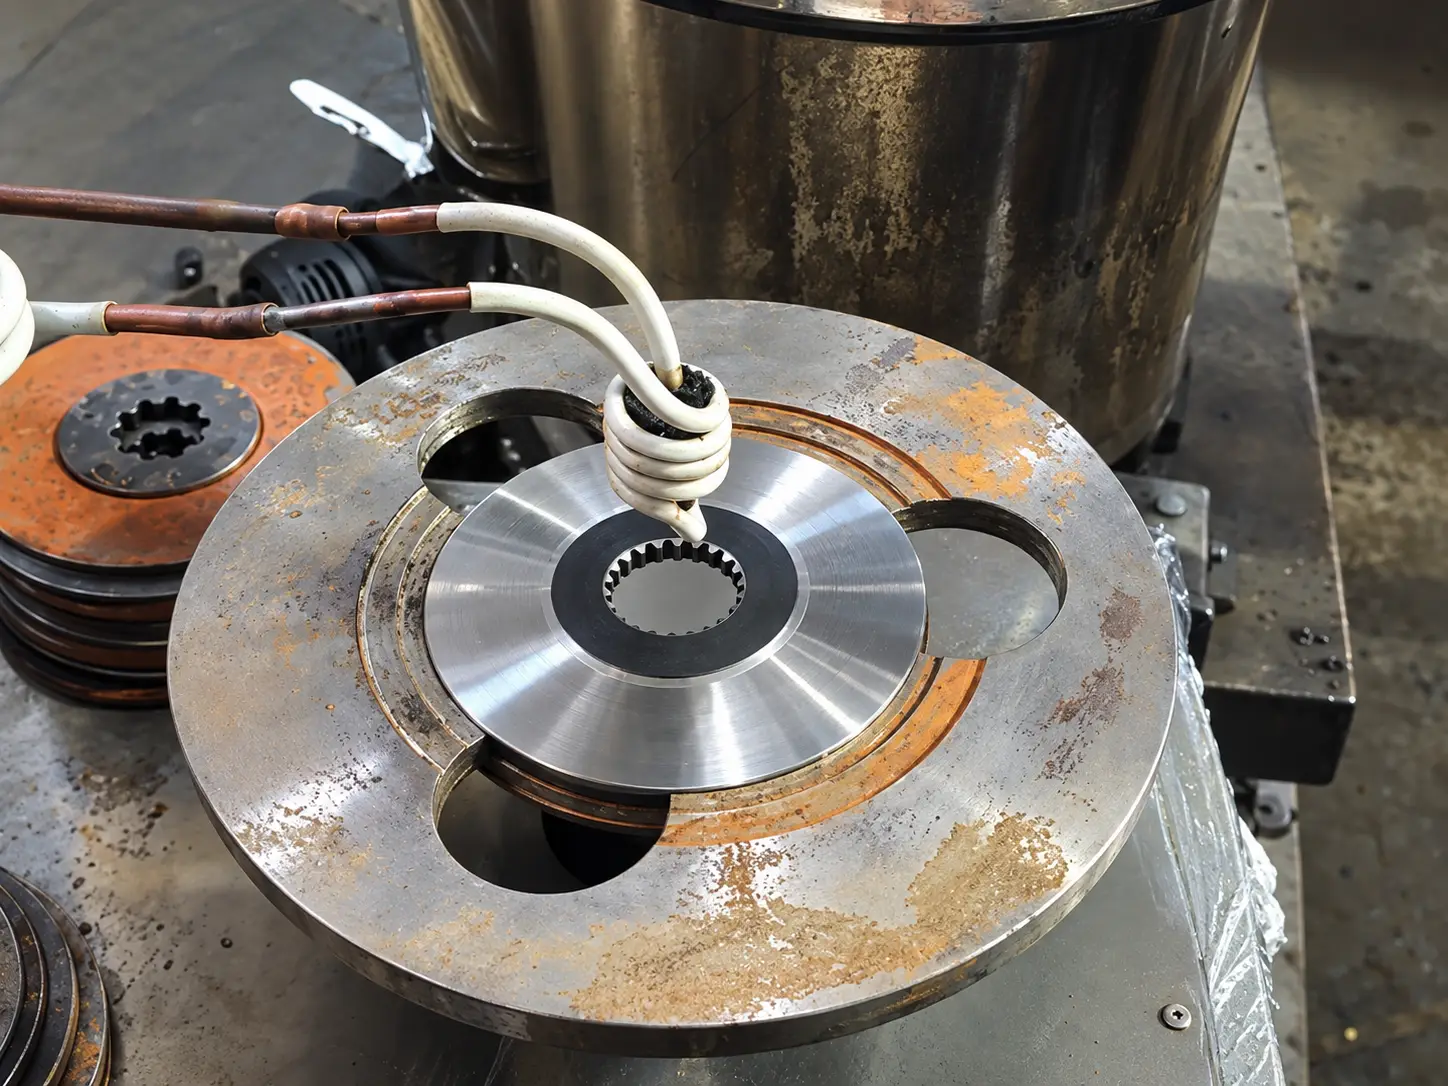
Das Video zeigt ein kreisförmiges Metallbauteil mit Innenverzahnung in die zentrale Bohrung eingearbeitet. Eine kompakte Induktionsspule ist in der Nähe der verzahnten Öffnung positioniert, Leitet die Wärme in den inneren Zahnbereich.
Während des Erhitzens, Der Spline-Bereich wird sichtbar rotglühend, während ein Großteil der umgebenden Komponente vergleichsweise dunkel bleibt.
Die Demonstration verdeutlicht die Verwendung eines kompakten Induktors zur lokalen Erwärmung im Inneren eines Gebäudes gezahnte Bohrung.
Bewerbungsdetails
| Artikel | Beschreibung |
|---|---|
| Werkstück | Kreisförmiges Metallbauteil mit Innenverzahnung |
| Behandlungsbereich | Innenverzahnte Bohrung |
| Verfahren | Induktionshärten |
| Heizmethode | Lokale Induktionserwärmung |
| Induktor | Kompakte Induktionsspule mit Bohrung |
| Härtungsziel | Spezifizierte Härteverteilung über die erforderlichen internen Spline-Oberflächen |
Das Video identifiziert den Prozess als Induktionshärten und beschreibt eine gleichmäßige Härte über die Keilverzahnung hinweg als Prozessziel. Das sichtbare Filmmaterial zeigt die Aufheizphase; Das anschließende Abschreckverfahren und die endgültigen Härteergebnisse wurden nicht überprüft.
Ⅱ. Geeignete Werkstücke und industrielle Anwendungen
Innenverzahnungen sorgen für eine mechanische Verbindung zwischen zusammenpassenden Komponenten zur Drehmomentübertragung. Auf den Zahnoberflächen kann es zu Anpressdruck kommen, wiederholte Belastung und Relativbewegung während des Betriebs.
Für geeignete härtbare Stähle, Durch Induktionshärten können ausgewählte Spline-Oberflächen behandelt werden, ohne dass das gesamte Bauteil den gleichen Härtezyklus durchlaufen muss.
Typische Werkstücke
— Innenverzahnte Naben.
— Keilmuffen und Kupplungen.
— Getriebekomponenten mit Innenverzahnung.
— Antriebskomponenten mit Keilverzahnung.
— Kundenspezifische mechanische Teile, die eine lokale Spline-Härtung erfordern.
Relevante Branchen
Automobil- und Antriebsstrangfertigung
Ausgewählte Getriebe- und Gleichlaufgelenkkomponenten enthalten Innenverzahnungen. Induktionshärtung kann dort eingesetzt werden, wo die Konstruktion lokal gehärtete Zahnoberflächen vorsieht.
Kraftübertragungsausrüstung
Verzahnte Naben, Kupplungen und zugehörige Komponenten übertragen Drehmomente zwischen verbundenen Wellen und Baugruppen. Abhängig von den Belastungs- und Verschleißbedingungen kann eine Oberflächenhärtung erforderlich sein.
Bau- und Schwermaschinen
Hochleistungsgetriebekomponenten können interne Keilverzahnungen enthalten. Die erforderliche Behandlung hängt von der Stahlsorte ab, Zahngeometrie und Betriebsbedingungen.
Allgemeiner Maschinenbau
Individuell gezahnte Ärmel, Naben und mechanische Verbindungen können auch auf lokale Induktionshärtung untersucht werden.
Die konkrete Endverwendung des im Video gezeigten Werkstücks wurde nicht bestätigt. Bei diesen Branchen handelt es sich eher um potenzielle Anwendungen als um verifizierte Verwendungen der demonstrierten Komponente.
Ⅲ. Kundenspezifisches Induktordesign für die interne Spline-Härtung
Induktordesign ist ein zentraler Gesichtspunkt beim Erwärmen von Innenverzahnungen.
Durch das Zahnprofil entstehen an den Spitzen unterschiedliche elektromagnetische Kopplungsbedingungen, Flanken und Wurzeln. Ein geeigneter Induktor muss innerhalb des verfügbaren Bohrungsraums arbeiten und gleichzeitig ein Heizmuster erzeugen, das für den angegebenen gehärteten Bereich geeignet ist.
Bohrungsgeometrie und Spulenspiel
Die Induktionsspule muss auf den Innendurchmesser der Verzahnung abgestimmt sein, axiale Länge, Zahnprofil und umgebende Werkstückgeometrie.
Der begrenzte Platz innerhalb der Bohrung wirkt sich auch auf die Spulenkonstruktion aus, elektrische Anschlüsse und Kühleinrichtungen.
Wärmeverteilung über die Zähne
Das erforderliche Härtebild kann die Zahnflanken bedecken, Wurzeln, Spitzen oder eine bestimmte Kombination dieser Oberflächen.
Die Heizbedingungen werden durch die Spulengeometrie beeinflusst, Betriebsfrequenz, Leistung und Heizdauer. Diese Parameter müssen gemeinsam bewertet und nicht unabhängig voneinander ausgewählt werden.
Eine sichtbar erhitzte Verzahnung ist kein Beweis dafür, dass jeder Teil des Zahnprofils den erforderlichen Härtungszustand erreicht hat.
Werkstückbefestigung und -positionierung
Die Vorrichtung stützt und positioniert das Werkstück relativ zum Induktor.
Die mechanische Anordnung muss einen geeigneten Zugang zur Bohrung ermöglichen und während der Bearbeitung die erforderliche Position beibehalten. Unterschiedliche Spline-Größen oder -Profile erfordern möglicherweise separate Induktoren und Werkzeuge.
Ⅳ. Heizmethoden und Abschreckanordnung
Die geeignete Härtungsmethode hängt von der Spline-Länge ab, erforderlichen Behandlungsbereich, Material- und Produktionsbedingungen.
Stationäre Induktionsheizung
In stationärer Anordnung, Werkstück und Induktor bleiben während der Erwärmung in einer definierten Relativposition.
Dieses Verfahren eignet sich möglicherweise für einen relativ kurzen Behandlungsbereich, wenn die Spule das erforderliche Heizmuster erzeugen kann.
Scannen durch Induktionshärten
Für längere Keilwellenbohrungen oder eine definierte axiale Bearbeitungslänge, Relativbewegung zwischen Werkstück und Induktor kann erforderlich sein.
Die Heizleistung, Scangeschwindigkeit und Abschrecksequenz müssen aufeinander abgestimmt sein, um den spezifizierten gehärteten Bereich zu erhalten.
Das gezeigte Video lässt nicht erkennen, ob eine vollständige stationäre oder scannende Härtungssequenz verwendet wurde.
Abschrecken der internen Spline-Oberflächen
Für geeignete härtbare Stähle, Der erforderliche Oberflächenbereich muss den geeigneten Austenitisierungszustand erreichen, bevor durch kontrolliertes Abschrecken die gewünschte gehärtete Struktur entsteht.
Die Innenzahngeometrie beeinflusst, wie das Abschreckmittel die erhitzten Oberflächen erreicht. Die Kühlanordnung muss daher das Zahnprofil berücksichtigen, Bohrungszugang, erforderliche Härtetiefe und Maßanforderungen.
Abhängig vom gewählten Prozess, Das System verwendet möglicherweise eine integrierte Heiz- und Löschinduktorbaugruppe oder eine separate Löschanordnung.
Das endgültige Härteprofil hängt von den kombinierten Heiz- und Abschreckbedingungen ab, Nicht nur über die Induktionsstromversorgung.
Ⅴ. Induktionshärtungsausrüstung und Steuerungskonfiguration
KOTRON liefert Lösungen für Induktionshärtungsanlagen, die das Heizsystem kombinieren, maßgeschneiderte Werkzeuge, Abschreckausrüstung und notwendige Steuerungsfunktionen.
Der Ausstattungsumfang wird entsprechend dem Werkstück ausgewählt, Härtespezifikation und Produktionsanforderungen.
| Systemkomponente | Überlegungen zur Konfiguration |
|---|---|
| Induktionsstromversorgung | Leistung und Frequenz entsprechend dem Werkstück und den Wärmeanforderungen ausgewählt |
| Induktor mit Innenbohrung | Angepasst an das Spline-Profil, Bohrungsabmessungen und Behandlungsbereich |
| Werkstückbefestigung | Unterstützung, Fixier- und Klemmanordnung |
| Abschrecksystem | An den Prozess angepasste Liefer- und Kühlbedingungen des Löschmittels |
| Bewegungssystem | Bei Bedarf stationäre Positionierung oder Scanbewegung |
| CNC / SPS-Steuerung | Koordination der Heizung, Bewegungs- und Abschreckvorgänge |
| Gerätekühlung | Auf die elektrische Ausrüstung und den Induktor abgestimmte Kühlanordnung |
| Produktionsautomatisierung | Laden, Entladen und Handling entsprechend den Produktionsanforderungen |
Induktionsstromversorgung und digitale Steuerung
Das Netzteil muss elektrisch auf den gewählten Induktor abgestimmt sein und die erforderliche Heizleistung erbringen.
Zu den verfügbaren Geräten von KOTRON gehören DSP-gesteuerte Induktionsnetzteile. Entsprechend der gewählten Konfiguration, Die digitale Steuerung unterstützt die Regulierung von Heizparametern wie der Leistung, Strom und Betriebszeit.
Für Anwendungen, die Produktionsaufzeichnungen erfordern, Zu den optionalen Überwachungsfunktionen kann die Anzeige von Betriebsparametern gehören, Prozesskurven, Parametergrenzwertalarme und historische Aufzeichnungen.
Diese Funktionen unterstützen die Prozessüberwachung, ermitteln jedoch nicht direkt die Härte oder die effektive Härtetiefe des fertigen Werkstücks.
Referenz-Induktionsnetzteilmodelle
Für die Evaluierung interner Spline-Härtungsanwendungen stehen mehrere Induktionsstromversorgungsmodelle zur Verfügung. Die geeignete Auswahl hängt von der Spline-Geometrie ab, Material, erforderlicher gehärteter Bereich, Gehäusetiefe und Produktionszyklus.
Die folgenden Modelle bieten Referenzkonfigurationen für die Auswahl der Erstausrüstung.
| Modell | Leistung | Frequenzbereich | Mögliche Anwendung |
|---|---|---|---|
| XG-80 | 80 kW | 20–40 kHz | Kleinere interne Spline-Komponenten |
| XZG-160SCZ | 160 kW | 1–50 kHz | Mittelgroße interne Spline-Anwendungen |
| XZG-200SCN | 200 kW | 5–20 kHz | Größere interne Spline- und Innenverzahnungskomponenten |
| XZG-250SCN | 250 kW | 5–20 kHz | Größere Werkstücke mit höherem Heizleistungsbedarf |
Diese Konfigurationen werden als Auswahlreferenzen und nicht als feste Empfehlungen für bestimmte Spline-Größen bereitgestellt.
Die erforderliche Leistung und Frequenz müssen zusammen mit dem Induktordesign bewertet werden, Heizbedingungen und Abschreckprozess. Eine höhere Nennleistung führt nicht automatisch zu einer größeren Härtetiefe oder einem gleichmäßigeren gehärteten Profil.
Das in der Videodemonstration verwendete Netzteil wurde nicht als eines dieser Modelle identifiziert.
Spezielle Stromversorgungsoptionen
Für bestimmte Zahnprofile, Die gleichzeitige Zweifrequenzerwärmung kann ausgewertet werden, um die Wärmeverteilung über die Zahngeometrie zu beeinflussen.
Die Eignung für Innenverzahnungen hängt vom Werkstück ab, Induktor und erforderliches Härtungsmuster. Das gezeigte Video belegt nicht den Einsatz der Dual-Frequenz-Technologie.
Wo Härten und Anlassen in einem koordinierten Produktionsprozess erforderlich sind, Es können auch geeignete Mehrstations- und Mehrfrequenzanordnungen evaluiert werden.
Maschinenbewegung und Automatisierung
Die mechanische Anordnung kann von einer manuell beschickten Heizstation bis hin zu einem integrierten Härtesystem mit kontrollierter Bewegung und automatisierter Handhabung reichen.
Mögliche projektspezifische Funktionen sind unter anderem die programmierbare Positionierung, Abtasten, automatisches Be- und Entladen, und koordinierte Heiz- und Abschrecksteuerung.
Die erforderliche Konfiguration hängt von der Komponentengröße ab, Produktionsrate, Umstellungsanforderungen und bestehende Produktionsanlagen.
Ⅵ. Auswahl der richtigen Ausrüstung für Innenverzahnungen
Die Auswahl der Ausrüstung beginnt mit der internen Spline-Geometrie und dem gewünschten Härteergebnis.
Der Bohrungsdurchmesser allein reicht nicht aus, um die Induktionsleistung zu bestimmen, Frequenz oder Spulendesign.
| Auswahlfaktor | Technische Überlegungen |
|---|---|
| Material und Stahlsorte | Härtbarkeit und erforderlicher Wärmebehandlungszyklus |
| Bohrungsdurchmesser | Verfügbarer Platz und Induktorabstand |
| Spline-Zahnprofil | Wärmeverteilung über die Zahnspitzen, Flanken und Wurzeln |
| Spline-Länge | Heizungsabdeckung und mögliche Scananforderungen |
| Erforderliche gehärtete Fläche | Position und Umfang der Behandlung |
| Härte der Zieloberfläche | Erforderliche Eigenschaften der behandelten Oberfläche |
| Effektive Gehäusetiefe | Anforderungen an den Heiz- und Abschreckprozess |
| Produktionsanforderung | Gerätelayout, Bearbeitungsablauf und Automatisierung |
Überprüfung der Härte und Einsatztiefe
Für Bauteile, die ein definiertes Härteprofil erfordern, Der Prozess sollte durch geeignete Versuche und Inspektionen etabliert werden.
Abhängig von der Spezifikation, Die Überprüfung kann Messungen der Oberflächenhärte umfassen, Härteverläufe und Untersuchung der ausgehärteten Schicht.
Prüfpositionen sollten die erforderlichen Funktionsflächen des Splines widerspiegeln, einschließlich der Zahnflanken und -füße, sofern angegeben.
Ergebnisse für einen anderen Gang ermittelt, Keilverzahnung oder Innenbohrung können nicht automatisch auf ein neues Werkstück angewendet werden.
Für Innenverzahnungen und andere Innenbohrungen, KOTRON bietet auch ein spezielles an Innenbohrungs-Induktionshärtemaschine für Automobil- und Motorrad-Präzisionskomponenten. Außenverzahnte Wellen können damit behandelt werden Induktionshärtemaschine mit Keilwelle.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Können durch Induktionshärten sowohl die Zahnflanken als auch die Zahnwurzeln einer Innenverzahnung behandelt werden??
Für ein bestimmtes Härtungsmuster, das diese Bereiche umfasst, kann ein maßgeschneiderter Prozess entwickelt werden. Das erreichbare Ergebnis hängt von der Zahngeometrie ab, Material, Heizbedingungen und Abschrecken. Die Härteverteilung sollte anhand der Werkstückspezifikation überprüft werden.
Erfordert jede Innenverzahnung eine speziell entwickelte Induktionsspule??
Der Induktor muss zu den Bohrungsabmessungen passen, erforderlicher gehärteter Bereich und verfügbarer Freiraum. Verschiedene Werkstücke können sich einen Induktor teilen, wenn ihre Geometrien und Prozessanforderungen kompatibel sind, Die Eignung der Werkzeuge muss jedoch bewertet werden.
Ist eine Zweifrequenz-Induktionserwärmung erforderlich??
Nein. Für eine Innenverzahnungsanwendung kann eine Einzelfrequenzerwärmung geeignet sein. Bei ausgewählten Zahnprofilen und Härteanforderungen ist die Zweifrequenztechnik eine zusätzliche Option.
Kann das System verschiedene Spline-Komponenten verarbeiten??
Innerhalb des ausgelegten mechanischen und elektrischen Bereichs der Anlage können unterschiedliche Teile bearbeitet werden. Änderungen der Spline-Größe oder des Zahnprofils erfordern möglicherweise andere Induktoren, Vorrichtungen oder Prozesseinstellungen.
Kann die Ausrüstung mit automatischer Handhabung und Abschreckung geliefert werden??
Ja. Zum Ausstattungsumfang können geeignete Abschreckanlagen gehören, programmierbare Bewegung, Prozesssteuerung und automatisiertes Werkstückhandling. Diese werden entsprechend der Produktionsanwendung konfiguriert.
VIII.. Fordern Sie eine maßgeschneiderte Lösung zur internen Spline-Härtung an
Zum Induktionshärten von Innenverzahnungen, Der sinnvollste Ausgangspunkt ist die Werkstückzeichnung und der erforderliche Bearbeitungsbereich.
Bitte senden Sie uns:
— Werkstückzeichnung oder Fotos.
— Material oder Stahlsorte.
— Durchmesser und Länge der Keilwellenbohrung.
— Spline-Zahnprofil oder -Abmessungen.
— Erforderlicher Härtebereich.
— Produktionsmengen- oder Zyklusanforderung.
Falls bereits definiert, Bitte geben Sie auch die Zieloberflächenhärte und die effektive Härtetiefe an.
Basierend auf diesen Angaben, KOTRON kann die Induktionsstromversorgung bewerten, Induktor mit kundenspezifischer Bohrung, Werkstückhalterung, Abschreckanordnung und erforderliche Maschinensteuerung bzw. Automatisierung.
Für Innenverzahnungen ist eine Induktionshärtung erforderlich?
Senden Sie Ihre Werkstückzeichnung und KOTRON wird eine maßgeschneiderte Lösung für die Induktionshärtung von Innenverzahnungen bewerten.






