
การชุบแข็งด้วยการเหนี่ยวนำของปีกแคม: ป้องกันการแตกร้าว, กำจัดข้อบกพร่อง & เลือกตัวเหนี่ยวนำที่เหมาะสม
การชุบแข็งด้วยการเหนี่ยวนำของปีกแคมและสวิตช์ฟอร์ก เป็นประเภทเฉพาะภายในกระบวนการชุบแข็งด้วยความร้อนแบบเหนี่ยวนำ — ซึ่งรูปทรงของชิ้นส่วน, การออกแบบอุปกรณ์ยึด, และการเลือกตัวเหนี่ยวนำมีจุดตัดกันในลักษณะที่กำหนดโดยตรงต่อความสำเร็จหรือความล้มเหลวของกระบวนการ. ลิ้นแคมต้องการความแม่นยำแบบครั้งเดียวพร้อมการระบายความร้อนในตัว; ส้อมเกียร์บังคับให้ต้องเลือกระหว่างประสิทธิภาพการให้ความร้อนกับการควบคุมโซน. คู่มือฉบับนี้แยกกระบวนการทั้งสองออก, วินิจฉัยข้อบกพร่องที่พบบ่อยที่สุด, และเปรียบเทียบสองแนวทางการใช้ตัวเหนี่ยวนำที่กำหนดแนวปฏิบัติการชุบแข็งส้อมเกียร์.
สารบัญ
1. การชุบแข็งด้วยการเหนี่ยวนำของลักษณะโค้งและส้อมเปลี่ยนเกียร์คืออะไร?
กลีบลูกเบี้ยวและตะเกียบหน้าเป็นส่วนประกอบยานยนต์สองชิ้นที่มีฟังก์ชันการทำงานต่างกันและมีข้อกำหนดร่วมกัน: การแข็งตัวของพื้นผิวเฉพาะที่ที่ความลึกของเคสที่ควบคุมได้อย่างแม่นยำ. การชุบแข็งด้วยการเหนี่ยวนำเป็นวิธีการหลักสำหรับทั้งสองวิธี, แต่แนวทางของแต่ละคนแตกต่างกันโดยพื้นฐาน.
แคมโลบส์
Cam lobes หรือที่เรียกว่า cam discs เป็นแผ่นวงกลมที่ใช้ในการดูดอากาศเข้า, ไอเสีย, และการใช้งานลูกเบี้ยวปั๊มน้ำมัน. วัสดุโดยทั่วไปคือ GCr15 หรือ 100Cr6 แบริ่งเหล็ก. การกำหนดค่าการชุบแข็งมาตรฐานคือ a ตัวเหนี่ยวนำแบบช็อตเดียวชนิดวงแหวนที่มีระบบดับไฟรวมอยู่ด้วย: ขอบรอบปีกเพลาลูก cam ทั้งหมดถูกทำความร้อนและดับไฟในรอบเดียว. ความถี่เสียงเหนือ (10–40 กิโลเฮิรตซ์) ใช้กับปีกเพลาลูก cam ส่วนใหญ่; ความถี่กลาง (1–10 kHz) สงวนไว้สำหรับชนิดงานหนักที่ต้องการความลึกของตัวเรือนมากขึ้น.
อุปกรณ์การผลิตมีตั้งแต่เครื่องโหลดด้วยมือสองสถานีไปจนถึงสายการผลิตโต๊ะหมุนอัตโนมัติเต็มรูปแบบ — การเลือกขึ้นอยู่กับปริมาณและระยะเวลาที่ต้องการในแต่ละรอบ.
ส้อมเปลี่ยนเกียร์
วัสดุของส้อมเปลี่ยนเกียร์รวมถึง 45 เหล็ก, เหล็กหล่อเหนียว, และเหล็กผสมเชิงโครงสร้าง. ข้อกำหนดในการชุบแข็งมุ่งเป้าไปที่พื้นผิวหน้าตะเกียบ ซึ่งเป็นพื้นที่สัมผัสที่ประกอบเข้ากับปลอกซิงโครไนเซอร์. ข้อมูลจำเพาะด้านความแข็งของพื้นผิวและความลึกของตัวเรือนแตกต่างกันไปตามการออกแบบระบบส่งกำลัง, โดยทั่วไปจะเรียกหาอุปกรณ์ความถี่สูงหรือความถี่เสียงพิเศษ. ต่างจากกลีบลูกเบี้ยว, รูปทรงที่ผิดปกติของส้อมทำให้การออกแบบตัวเหนี่ยวนำกลายเป็นความท้าทายทางวิศวกรรมส่วนกลาง.
2. กระบวนการชุบแข็งด้วยการเหนี่ยวนำทำงานอย่างไร?
กระบวนการแคมกลีบ
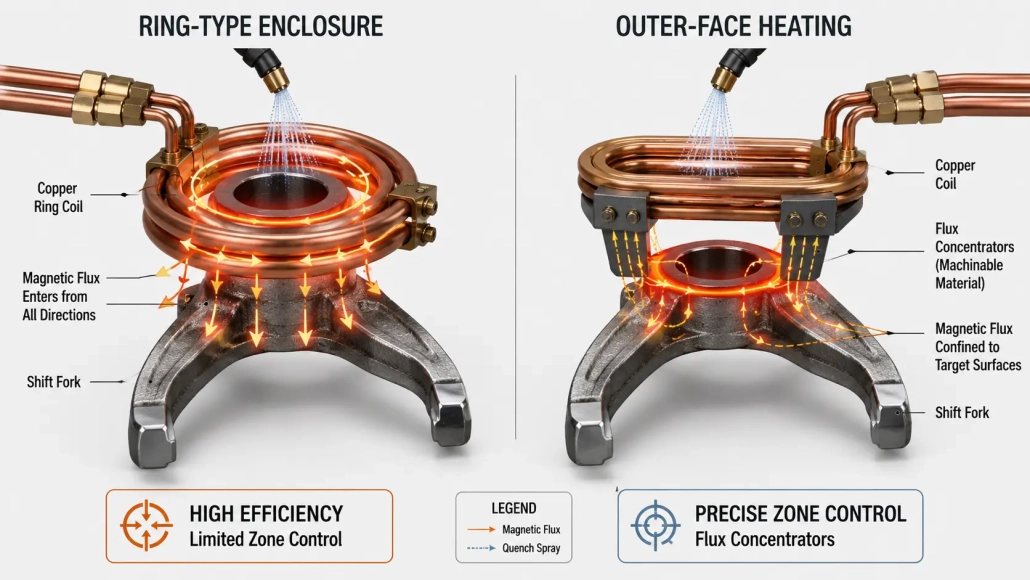
วงจรการแข็งตัวของกลีบลูกเบี้ยวนั้นมีหลักการตรงไปตรงมาแต่ต้องใช้ความพยายามอย่างมาก. ชิ้นส่วนถูกวางตำแหน่งศูนย์กลางภายในตัวเหนี่ยวนำทองแดงชนิดวงแหวน. เมื่อมีการใช้พลังงาน, สนามแม่เหล็กของตัวเหนี่ยวนำทำให้เกิดกระแสเอ็ดดี้รอบๆ เส้นรอบวงด้านนอกทั้งหมดของกลีบลูกเบี้ยว, ทำความร้อนพื้นผิวให้มีอุณหภูมิออสเทนไนซ์. สเปรย์ดับกลิ่นในตัวจะส่งน้ำหล่อเย็นทันทีหลังการให้ความร้อน ทั้งหมดนี้ทำได้ภายในรอบการฉีดครั้งเดียวซึ่งใช้เวลาเพียงไม่กี่วินาที.
การกำหนดค่านี้สร้างความลึกของเคสที่สม่ำเสมอรอบๆ ขอบลูกเบี้ยว, โดยมีเงื่อนไขว่าตัวเหนี่ยวนำได้รับการกลึงให้มีสมรรถนะรอบศูนย์กลางที่แน่นหนาและชิ้นส่วนได้รับการยึดอย่างถูกต้อง. วิธีการยิงครั้งเดียวมีความสามารถในการทำซ้ำโดยเนื้อแท้, ซึ่งเป็นเหตุผลว่าทำไมวิธีนี้จึงครองการผลิตก้านคาม. ความเข้าใจ การจำแนกความถี่การให้ความร้อนด้วยเหนี่ยวนำ เป็นสิ่งจำเป็นสำหรับการปรับแหล่งจ่ายไฟให้เข้ากับความลึกของตัวเรือนที่ต้องการ — ซุปเปอร์ออดิโอสำหรับก้านมาตรฐาน, ความถี่ปานกลางเมื่อมีการกำหนดการชุบแข็งลึกกว่า.
กระบวนการกะส้อม
การชุบแข็งชิฟต์ฟอร์กนั้นมีมาตรฐานน้อยกว่างานกลีบลูกเบี้ยว. รูปร่างที่ไม่สมมาตรของตะเกียบหมายความว่าตัวเหนี่ยวนำต้องได้รับการออกแบบมาโดยเฉพาะสำหรับหมายเลขชิ้นส่วนแต่ละชิ้น. มีแนวทางที่แตกต่างกันสองแนวทาง — การปิดล้อมแบบวงแหวนและการทำความร้อนที่ใบหน้าด้านนอก — และทางเลือกระหว่างทั้งสองแนวทางคือการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดเพียงอย่างเดียวในการพัฒนากระบวนการ. เราตรวจสอบทั้งอย่างละเอียดใน ส่วน 4.
พื้นฐานกระบวนการมีความเหมือนกันมากกับการใช้งานเหนี่ยวนำความแม่นยำอื่น ๆ. หลักการเกี่ยวกับ การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน และประสิทธิภาพขดลวดสามารถนำมาใช้โดยตรง — โดยเฉพาะอย่างยิ่งการแลกเปลี่ยนระหว่างความเร็วในการให้ความร้อนและความลึกการนำความร้อน, ซึ่งควบคุมความสม่ำเสมอของความลึกชั้นแข็งสุดท้าย.
3. ข้อบกพร่องทั่วไปและวิธีป้องกัน
ปัญหาที่พบได้บ่อยที่สุดในการชุบแข็งแคมโลบคือ ร้าวและขอบแตกหัก. ข้อบกพร่องเหล่านี้มีสาเหตุรากฐานร่วมกันที่มักถูกมองข้ามระหว่างการแก้ไขปัญหากระบวนการ.
ปัญหาบาก
ร้าวและขอบแตกหักส่วนใหญ่เกิดจาก ใบมีดบนชิ้นงาน จากการกลึงก่อนหน้านี้. ในระหว่างการทำความร้อนด้วยอินดักชัน, ใบมีดทําหน้าที่เป็นตัวรวมแรง — ร้อนเร็วกว่าวัสดุรอบข้างเนื่องจากอัตราส่วนพื้นที่ผิวต่อปริมาตรที่สูงกว่า, สร้างความต่างเครียดความร้อนเฉพาะจุดที่ทําให้เกิดรอยแตกที่ขอบชิ้นงาน.
สารละลาย: การเพิ่ม a การปิดผิวแบบหมุนหรือสั่น (การลบคมแบบสั่น) ขั้นตอน ก่อนที่การแข็งด้วยเหนี่ยวนําจะแก้ปัญหานี้ในกรณีส่วนใหญ่. ขั้นตอนนี้มีราคาถูก, สามารถผสานเข้ากับสายการผลิตได้ง่าย, และกำจัดสาเหตุรากเหง้าแทนที่จะชดเชยมันผ่านการปรับพารามิเตอร์กระบวนการ.
ปัญหาที่ไม่ใช่การชุบความร้อน
สองรูปแบบความล้มเหลวมักถูกระบุผิดว่าเป็นการชุบแข็งด้วยการเหนี่ยวนำ:
รอยร้าวจากการลับคมเครื่องมือหรือติดพอดีแบบกด: การลับคมหลังการชุบแข็งด้วยพารามิเตอร์ที่ไม่เหมาะสม (อัตราเฟดมากเกินไป, ล้อสึก, ของเหลวหล่อเย็นไม่เพียงพอ) สามารถสร้างการไหม้จากการลับคมและรอยร้าว. เช่นเดียวกัน, การประกอบแบบติดพอดีด้วยแรงกดมากเกินไปสามารถทำให้เกิดรอยร้าวที่จุดความเครียด. ไม่ควรถูกอ้างถึงกระบวนการชุบแข็งโดยไม่มีหลักฐาน. หลักการนี้ครอบคลุมถึง ข้อบกพร่องของการชุบแข็งด้วยเกียร์ด้วยเหนี่ยวนํา รวมถึง — การระบุความเสียหายจากการเจียรกับการอบความร้อนเป็นปัญหาที่เกิดขึ้นซ้ําในหลายประเภทชิ้นส่วน.
การแสดงผลการตรวจสอบอนุภาคแม่เหล็กภายใน 0.3 มม.: การแสดงผลเชิงเส้นของ 0.3 มม. หรือน้อยกว่าที่พบระหว่างการตรวจสอบ MT โดยทั่วไป รอยล้อตีขึ้นรูป — ความไม่ต่อเนื่องของวัสดุที่มีอยู่ก่อนจากกระบวนการตีขึ้นรูป — และไม่เกี่ยวข้องกับการชุบแข็งด้วยเหนี่ยวนํา. การแยกแยะระหว่างล้อตีขึ้นรูปกับรอยแตกจากการแข็งต้องใช้โลหะวิทยาแบบหน้าตัด.
4. ตัวเหนี่ยวนำแบบวงแหวนเทียบกับหน้าแผ่นนอก: เปรียบเทียบแนวทางทั้งสองสำหรับส้อมเปลี่ยนเกียร์
การออกแบบตัวเหนี่ยวนําโช้คเกียร์เป็นการแลกเปลี่ยนทางวิศวกรรมที่แท้จริงโดยไม่มีคําตอบสากล. สองรูปแบบหลักในทางปฏิบัติ, แต่ละแบบมีข้อดีและรูปแบบความล้มเหลวที่แตกต่างกัน.
แนวทาง A: โครงปิดแบบวงแหวน
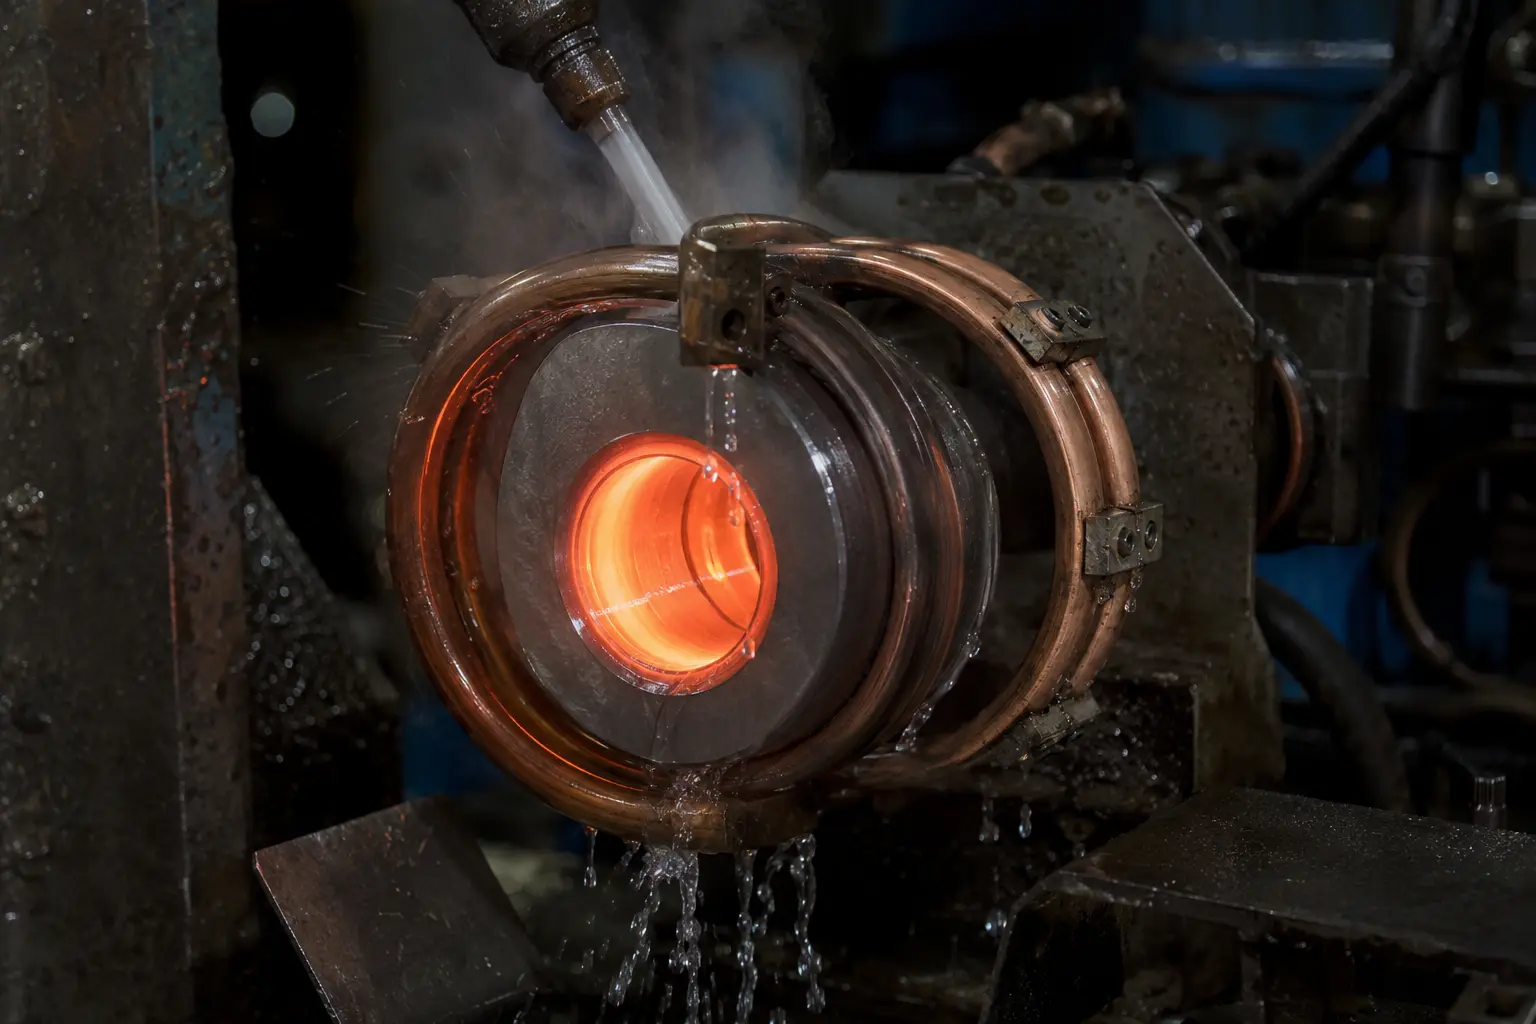
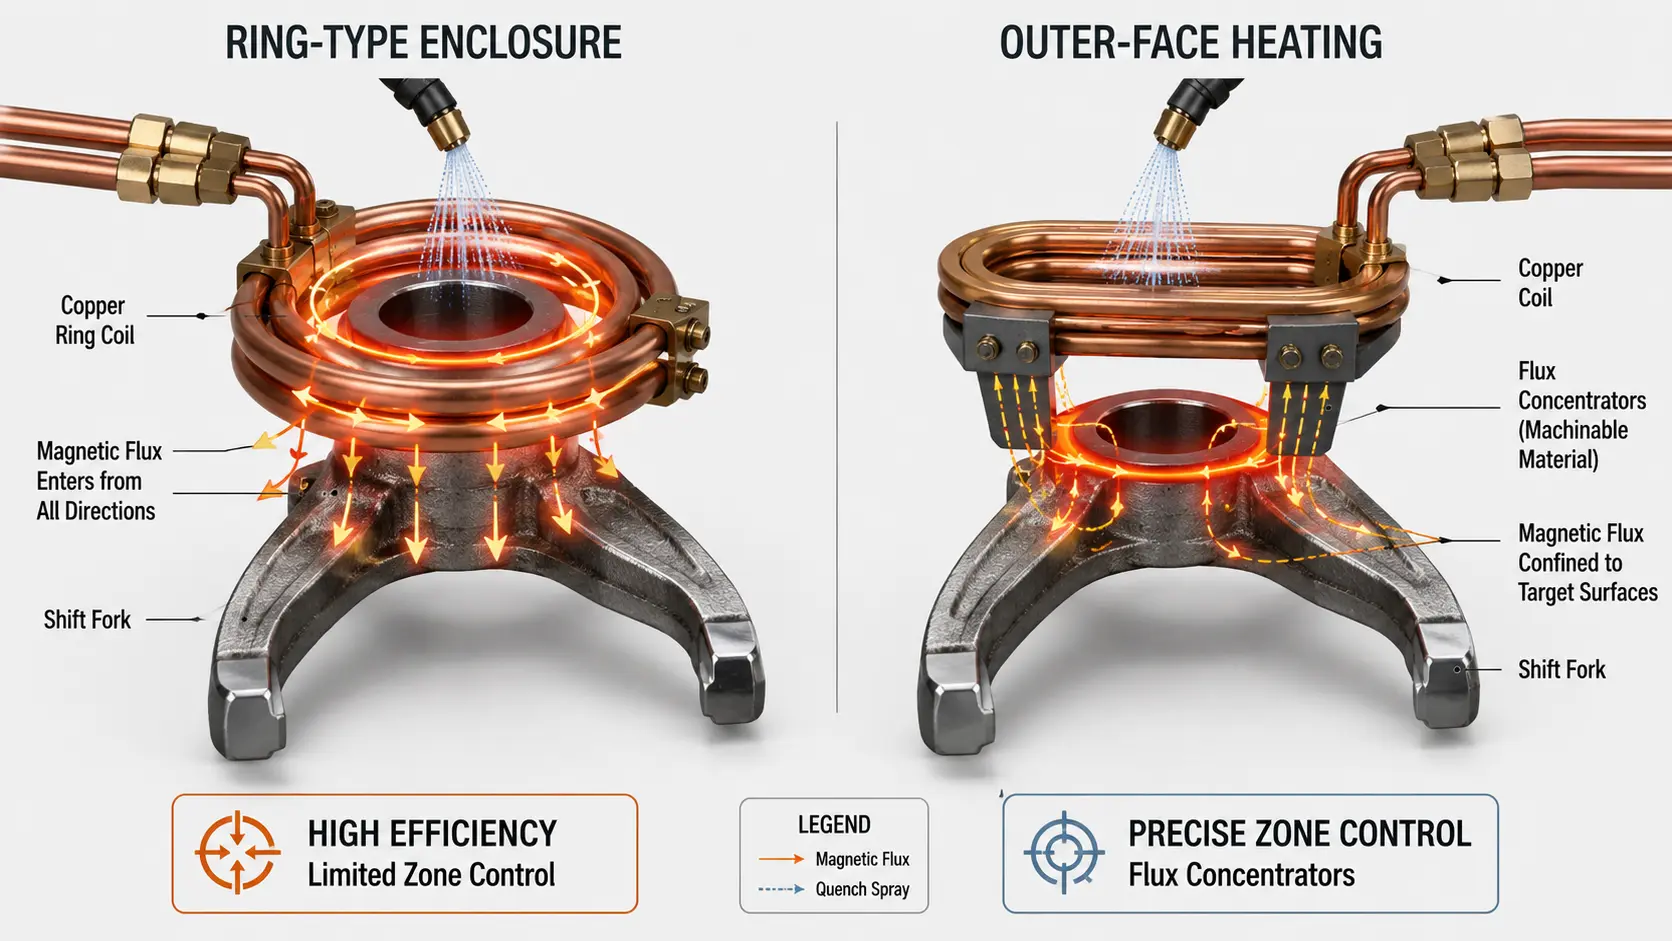
ขดลวดรูปวงแหวนล้อมรอบหัวส้อม, ทำให้ความร้อนจากทุกด้านในโครงสร้างที่คล้ายกับการใช้ลูบแคม.
ข้อดี: ประสิทธิภาพการให้ความร้อนสูง — รูปทรงปิดช่วยนำลูปแม่เหล็กเข้าสู่ชิ้นงานจากหลายทิศทาง, ลดการสูญเสียพลังงาน. รอบเวลาสั้น, และการออกแบบตัวเหนี่ยวนำค่อนข้างง่ายต่อการผลิต.
ข้อเสีย: การควบคุมโซนมีจำกัด. ขดลวดที่ปิดล้อมจะทำให้หัวส้อมทั้งหมดร้อน, ทำให้ยากที่จะจำกัดพื้นที่แข็งให้เฉพาะพื้นผิวบางส่วน. ความเสี่ยงของ การชุบแข็งทั้งชิ้น (การชุบแข็งทั้งส่วนตัดขวางแทนที่จะเป็นเฉพาะพื้นผิว) หรือ รอยแตก สูงขึ้น, โดยเฉพาะในส้อมที่มีหน้าตัดบาง.
วิธีการ B: การให้ความร้อนบริเวณด้านนอกพร้อมตัวรวมฟลักซ์
แทนที่จะหุ้มชิ้นส่วน, ขดลวดใช้ ด้านนอกของมัน เพื่อให้ความร้อนกับพื้นผิวของส้อม. เพิ่มตัวรวมฟลักซ์ ไปที่ตัวเหนี่ยวนำเพื่อกำหนดทิศทางและจำกัดสนามแม่เหล็กไปยังโซนเป้าหมาย.
ข้อดี: การควบคุมโซนอย่างแม่นยำ — พื้นที่ที่ชุบแข็งสามารถจำกัดได้เฉพาะพื้นผิวด้านส้อมที่ต้องการ, ทำให้ส่วนที่อยู่ใกล้เคียงไม่ถูกกระทบ. วิธีนี้ยังช่วยให้ ขดลวดหลายชุดเชื่อมต่อแบบอนุกรม เพื่อการชุบแข็งหลายจุดพร้อมกัน, มีความได้เปรียบด้านผลผลิตอย่างมากในสายการผลิตปริมาณสูง. ความเสี่ยงของการชุบแข็งทะลุแทบจะหมดไป.
ข้อเสีย: ประสิทธิภาพการทำความร้อนต่ำกว่าวิธีแบบวงแหวน, ต้องใช้ความถี่สูงขึ้นเพื่อชดเชย. การออกแบบตัวเหนี่ยวนำซับซ้อนกว่า, และการเลือกวัสดุตัวรวมสนามแม่เหล็กและการกลึงเพิ่มต้นทุนเครื่องมือ.
ควรเลือกวิธีใด?
วิธีด้านนอกพร้อมตัวรวมสนามแม่เหล็กคือ วิธีที่ใช้กันทั่วไปมากขึ้น ในกระบวนการผลิต, โดยเฉพาะสำหรับส้อมเกียร์ที่ความแม่นยำของโซนไม่สามารถเจรจาได้. วิธีแบบวงแหวนเป็นที่นิยมเมื่อรูปทรงของส้อมง่ายพอที่การให้ความร้อนแบบครอบคลุมทั้งหมดจะไม่สร้างความเสี่ยงต่อการแข็งตัวเกินไป, และเมื่อการลดเวลาวงจรเป็นเป้าหมายหลัก.
การตัดสินใจควรทำในระหว่างการพัฒนากระบวนการ, ไม่ใช่บนชั้นการผลิต. ต้นทุนจากการออกแบบตัวเหนี่ยวนำผิดพลาด — ชิ้นส่วนถูกทิ้ง, ความล้มเหลวในหน้างาน, หรือความไม่เสถียรของกระบวนการเรื้อรัง — เกินกว่าต้นทุนด้านวิศวกรรมล่วงหน้าที่เหมาะสมอย่างมาก. สำหรับการใช้งานที่ต้องการการควบคุมความลึกของเคสที่แม่นยำ, หลักการที่กล่าวถึงในคำแนะนำของเรา ความท้าทายในการทําให้แข็งด้วยเหนี่ยวนําเพลา การทำแผนที่ความถี่ถึงความลึกสามารถใช้ได้โดยตรงกับการประมวลผล shift fork.
🔑 ข้อคิดสำคัญ
การชุบแข็งแบบเหนี่ยวนำกลีบลูกเบี้ยวคือก เป็นผู้ใหญ่, กระบวนการที่ได้มาตรฐาน: ตัวเหนี่ยวนำแบบช็อตเดียวชนิดวงแหวนที่มีระบบดับไฟรวมอยู่ด้วย, ความถี่สูงพิเศษ, และขั้นตอนการลบคมแบบสั่นก่อนชุบแข็งเพื่อขจัดสาเหตุหลักของการแตกร้าวที่พบบ่อยที่สุด.
การแข็งตัวของส้อมกะเป็นพื้นฐาน ปัญหาการออกแบบตัวเหนี่ยวนำ: การเลือกประเภทหุ้มแบบวงแหวน (ประสิทธิภาพแลกกับการควบคุมโซน) และการให้ความร้อนที่ผิวด้านนอกด้วยตัวรวมฟลักซ์ (ความแม่นยำแลกกับความซับซ้อน) ต้องตัดสินใจเป็นชิ้นส่วนต่อชิ้นส่วน, โดยปกติความแม่นยำของโซนจะชนะในทางปฏิบัติการผลิต.
ต้องการความช่วยเหลือในการพัฒนากระบวนการคามโลบหรือชิฟต์ฟอร์ก?
ติดต่อทีมวิศวกรของเราเพื่อการสนับสนุนเฉพาะด้านในการออกแบบอินดักเตอร์, การแก้ไขปัญหาข้อบกพร่อง, และการรับรองกระบวนการสำหรับคามโลบ, ชิฟต์ฟอร์ก, และชิ้นส่วนยานยนต์ที่เกี่ยวข้อง.


