
3 Проверенные способы контроля глубины селективной индукционной закалки
Во многих применениях индукционной закалки., только определенные участки детали необходимо закаливать—подшипниковые шейки, уплотняющие поверхности, зубья шестерен, кулачков распределительных валов. Другие области должны оставаться более мягкими, чтобы сохранить прочность сердцевины., уменьшить искажения, или удовлетворить требования к сборке. Вот где селективная индукционная закалка становится необходимым. Цель проста: доставлять интенсивное тепло в определенную зону, сохраняя при этом прилегающие участки прохладными или лишь слегка обогреваемыми.
Основная физика индукционный нагрев дает вам естественное преимущество здесь—тепло выделяется внутри самого металла, а не передается из внешнего источника. Но превратив это преимущество в точное, повторяемый узор закалки требует тщательной разработки индуктора. Для сканирующей закалки, вы можете регулировать мощность и скорость сканирования по мере перемещения катушки. Для одиночной закалки, когда деталь и индуктор остаются неподвижными, узор нагрева должен быть заложен в геометрии катушки с самого начала.
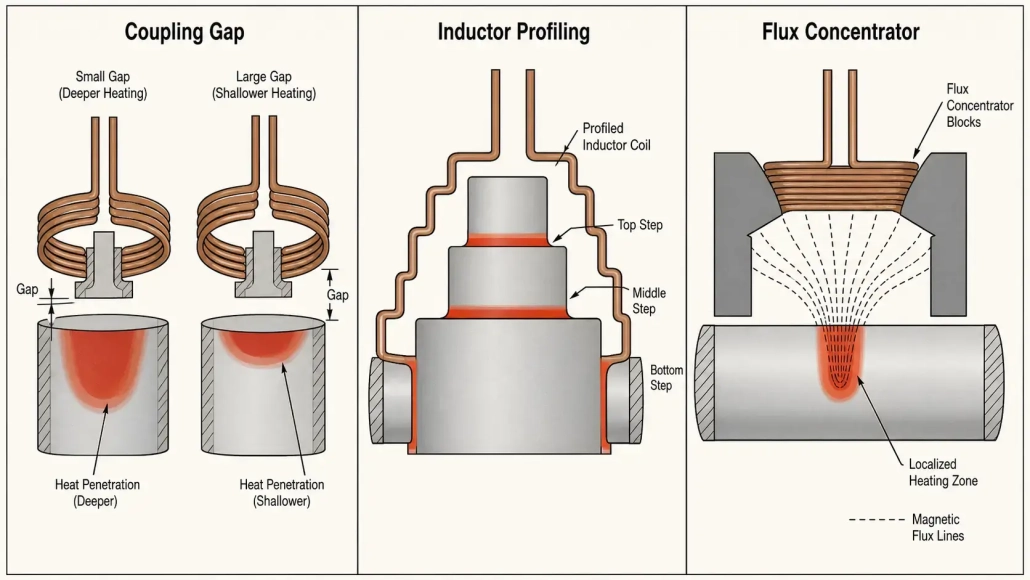
Существует три основных рычага проектирования, которые контролируют, куда идет тепло и как глубоко оно проникает: зазор между катушкой и деталью, профилирование индуктора, и концентраторы потока. Каждый дает инженеру разный уровень контроля. Используемые вместе, они могут создать узор закалки, который точный, стабильный, и хорошо подходит к конструкции детали.
1. Зазор соединения — Первый рычаг для интенсивности нагрева
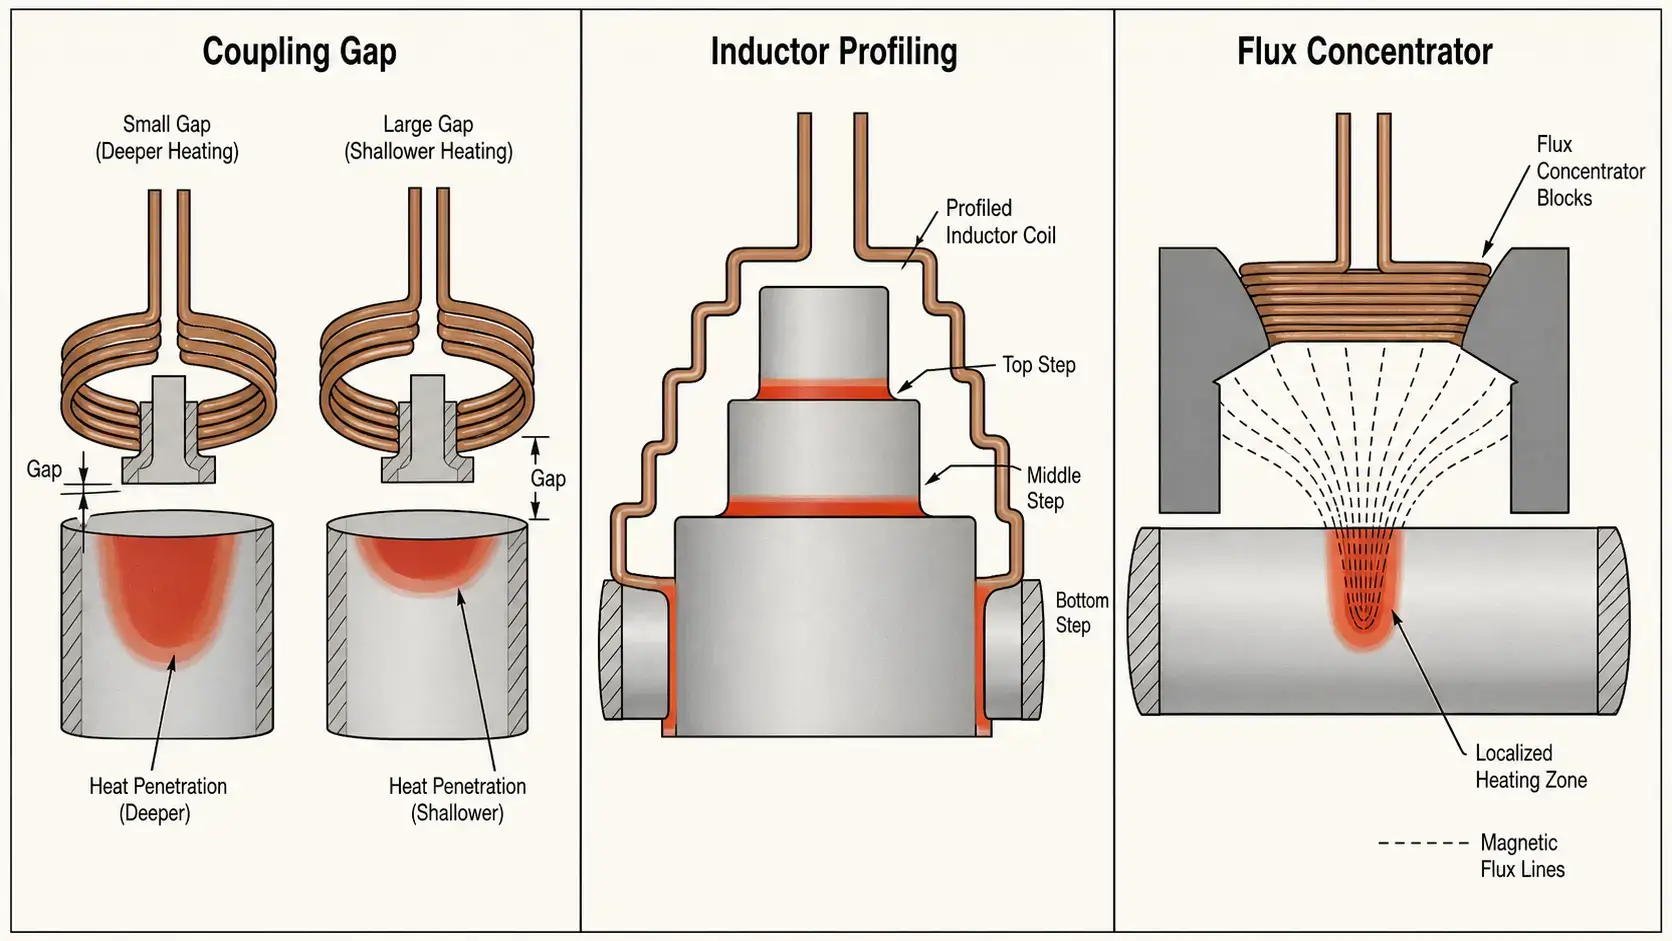
Зазор соединения — это расстояние между индуктором и поверхностью заготовки. Это самый простой и быстрый способ регулирования локальной интенсивности нагрева в селективная индукционная закалка. Физика проста: Сила электромагнитного взаимодействия быстро уменьшается с расстоянием. Меньший зазор означает более сильное сцепление и больший индуцированный ток в детали. Больший зазор означает более слабое сцепление и меньшее тепло.
На практике, Контроль зазора сцепления следует предсказуемой схеме:
— 1.5–3 мм зазор: Сильное сцепление, большая глубина закалки (3–5 мм типично), быстрый нагрев. Используется для зон, требующих полной глубины закалки.
— 3–6 мм зазор: Умеренное сцепление, меньшая глубина закалки (1–3 мм). Используется для переходных зон или областей, которые нуждаются только в поверхностной обработке.
— 6–10 мм зазор: Слабое сцепление, минимальная или отсутствующая закалка. Используется для пропуска зон, которые должны оставаться мягкими.
Во время разработки процесса, Регулировка зазора сцепления часто является первой настройкой. Это не требует изменений инструментов—достаточно просто изменить положение катушки относительно детали. Однако, контроль зазора имеет практический предел: на сложных геометриях с уступами, радиусами, или резкими изменениями поперечного сечения, однородный зазор не может создать четко определенную зону нагрева. Здесь вступает в игру профилирование.
2. Профилирование индукторов — Подбор катушки к детали
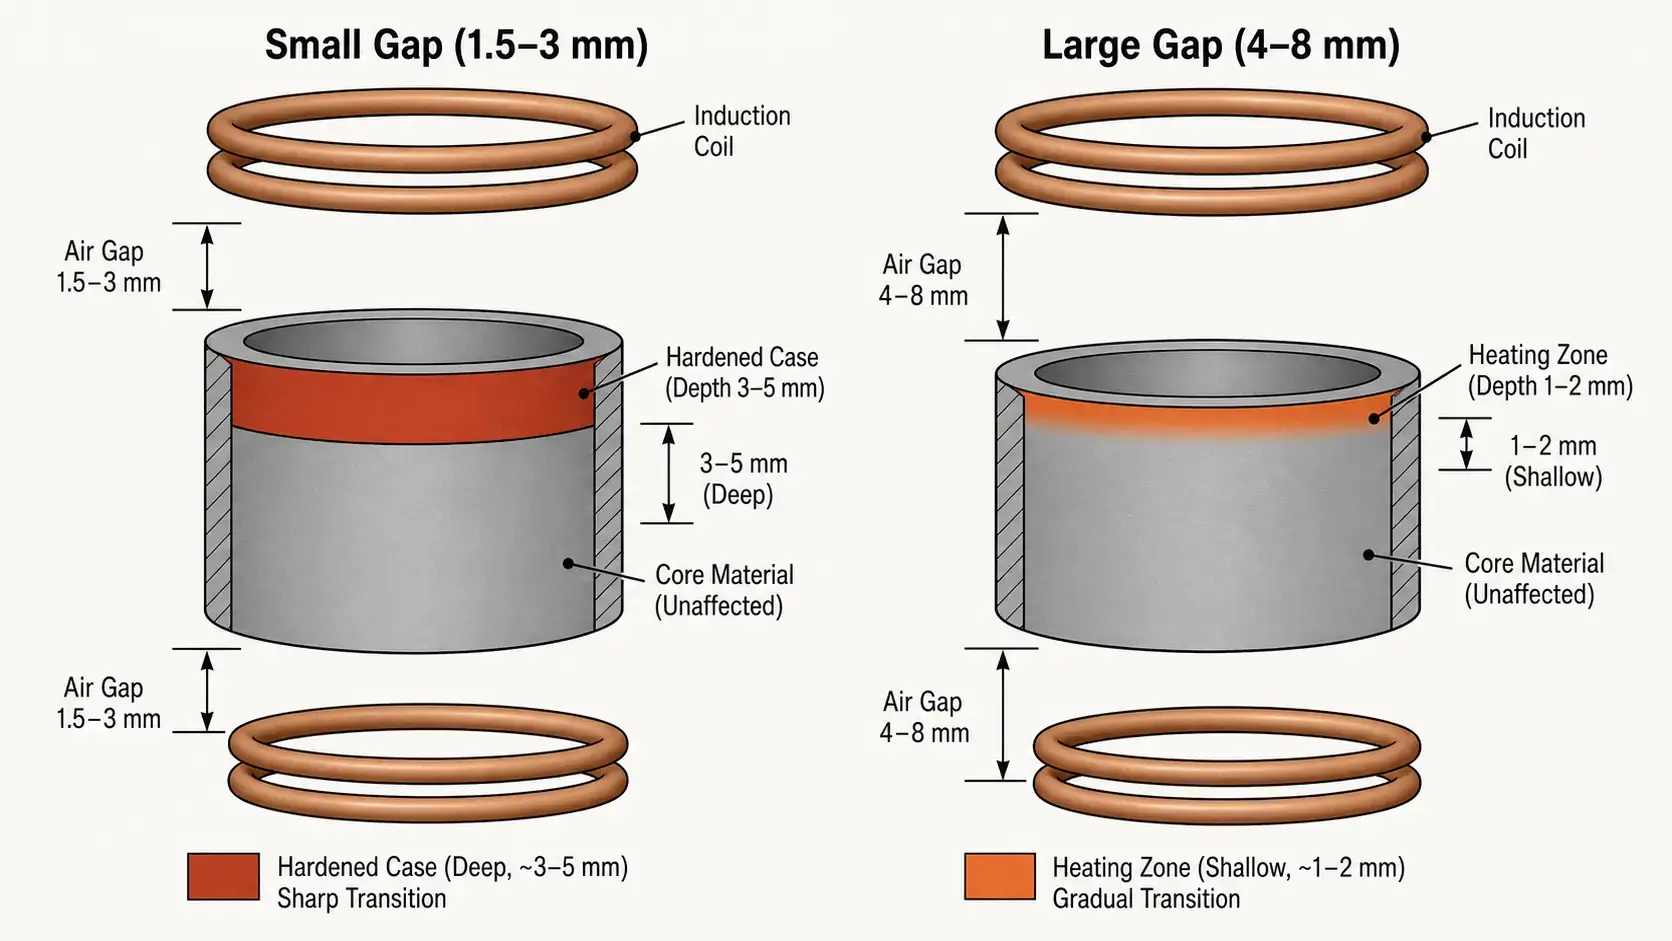
Прямая цилиндрическая катушка не нагревает деталь равномерно от конца до конца. Центр катушки производит более интенсивное нагревание, чем края, из-за электромагнитных краевых эффектов—магнитное поле менее ограничено на концах катушки, поэтому там падает эффективность связи. На простой оси, это создает бочкообразный профиль нагрева: глубже закалка в середине, мельче на концах. Это редко совпадает с требованиями чертежа детали.
Профиль индуктора — это целенаправленная форма катушки, чтобы следовать контуру заготовки. Профиль может сужать зазор на концах для компенсации краевых потерь, открывайте зазор над областями, которые требуют меньше тепла, или огибайте контуры вокруг выступов, таких как фланцы и ступени. Результатом является схема нагрева, которая соответствует геометрии детали, а не противодействует ей.
— Снижает перегрев в центре: Регулируя профиль катушки, вы предотвращаете появление бочкообразного узора и получаете более ровную глубину прокалки от конца до конца.
— Улучшает нагрев кромок: Более тесное соединение на концах катушки компенсирует естественное снижение силы поля.
— Соответствует закаленной зоне форме детали: Для ступенчатых валов, плечевых осей, и детали с несколькими диаметрами, профилирование поддерживает постоянную глубину закалки при изменениях геометрии.
— Контролирует конечную глубину закалки более равномерно: Хорошо профилированная катушка снижает необходимость подрезки мощности во время производства.
Профилирование особенно ценно для деталей с уступами, ступени, переходы, или множественные поверхности, требующие разных уровней закалки. Применения, такие как закалка внутреннего отверстия сильно зависят от профилирования, поскольку катушка должна соответствовать геометрии ограниченного внутреннего диаметра, обеспечивая при этом однородный корпус по окружности отверстия..
3. Концентраторы потока — Точность, когда зазора и профиля недостаточно
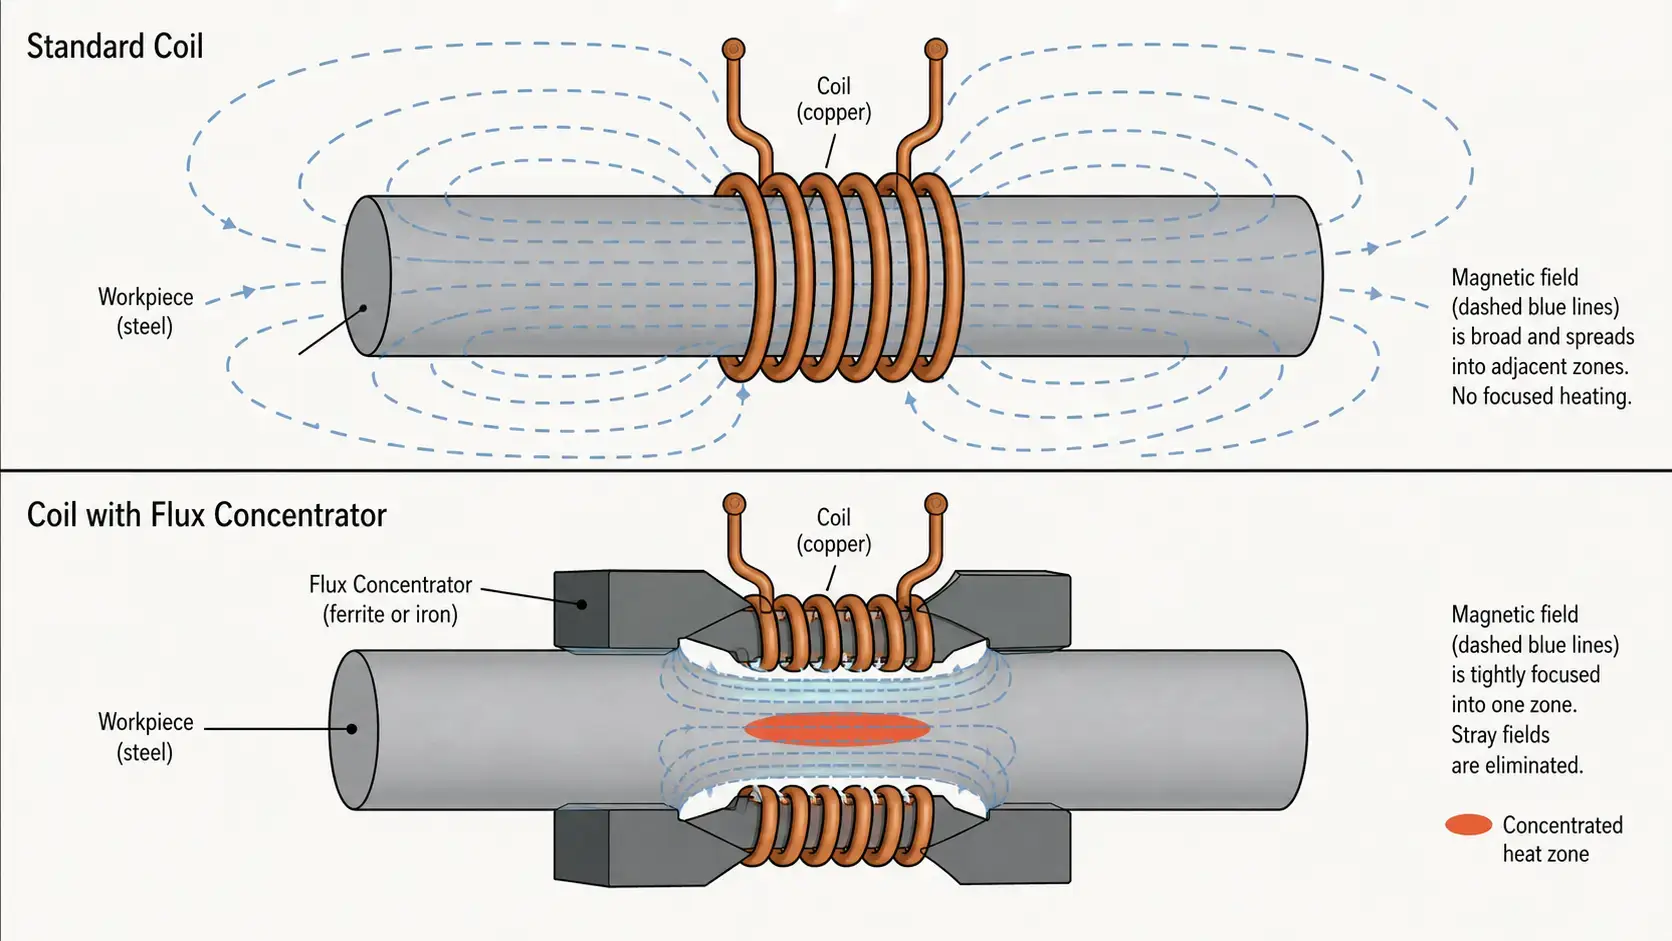
Если зазор между катушками является грубой настройкой, а профилирование — регулировкой формы,, концентраторы магнитного потока — это инструмент тонкой настройки.. Концентратор магнитного потока — это магнитный материал, размещаемый на катушке или рядом с ней, который перенаправляет магнитное поле.—Фактически он блокирует поле от зон, которые вы хотите защитить, и фокусирует его в зонах, которые вы хотите нагреть.. Он не изменяет геометрию катушки или положение детали.. Он изменяет направление фактического прохождения магнитного потока..
При правильно спроектированном концентраторе магнитного потока, инженер может контролировать три вещи одновременно: куда подается тепло, насколько оно интенсивно в каждой зоне, и насколько равномерной становится температура по всей целевой области. Это делает концентраторы потока незаменимыми, когда детали требуется закаливать с резко различающимися уровнями по длине—например, вал с закаленной опорной шейкой рядом с мягким шлицевым участком.
Выбор материала для концентраторов магнитного потока зависит от условий эксплуатации диапазон частот:
— Ламинированная силиконовая сталь: Для низких частот ниже 10 кГц. Высокая магнитная проницаемость, низкая стоимость, но потери на вихревые токи быстро возрастают выше 10 кГц.
— Феррит: Для средних частот от 10 кГц до примерно 100 кГц. Низкая электропроводность позволяет удерживать потери на вихревые токи на приемлемом уровне, хорошая проницаемость на средних частотах.
— Мягкие магнитные композиты (SMC): Для высоких частот выше 100 кГц. Прессованные порошковые материалы с распределенными воздушными промежутками, очень низкие потери на вихревые токи, можно обрабатывать для получения сложных форм.
Во многих селективная индукционная закалка приложениях, концентраторы потока обеспечивают более точное пространственное управление, чем можно достичь только регулировкой зазора или профилированием. Компромисс заключается в том, что они увеличивают сложность конструкции и стоимость материалов—но для деталей, где спецификации схемы закалки строго ограничены, они часто являются единственным практическим решением.
4. Как объединить все три метода
В производственной закалке, лучшие результаты редко достигаются использованием только одного метода. Каждый рычаг имеет разную эффективность, и они работают вместе в логичной иерархии:
| Метод | Точность контроля | Влияние на стоимость | Наиболее подходит для |
|---|---|---|---|
| Зазор соединения | Низкий–Средняя | Минимальный | Регулировка широкой интенсивности, настройка процесса |
| Профилирование индукторов | Средняя–Высокая | Умеренная | Совмещение контуров деталей, снижение краевых эффектов |
| Концентраторы потока | Высокая | Более высокий | Точечное управление зоной, сложное формирование поля |
Практическая последовательность проектирования выглядит следующим образом: начните с зазора сцепления, чтобы установить широкую интенсивность нагрева по всей детали. Затем используйте профилирование индуктора, чтобы соответствовать форме катушки геометрии заготовки—компенсируя краевые эффекты, следуя контурам, открывая зоны, которые должны оставаться холодными. Наконец, добавьте концентраторы потока для точной настройки: направление рассеянного потока энергии вдали от защищённых зон и концентрация его в целевой области.
Когда эти три инструмента используются вместе, индуктор подаёт тепло точно туда, где оно необходимо—и держит его подальше от областей, которые должны оставаться немаксимально закалёнными. Процесс становится более стабильным, потому что каждый метод решает разный источник вариаций: зазор управляет силой связи, профилирование управляет соответствием геометрии, и концентраторы потока управляют формой поля.
5. Сканирующая закалка против однократной закалки
Выбор между сканированием и одноразовым воздействием влияет на то, сколько вашего зонального контроля должно быть встроено в катушку, а сколько может контролироваться параметрами процесса.. При сканирующем упрочнении, индуктор перемещается вдоль детали во время нагрева.. Вы можете изменять мощность, скорость сканирования, и время выдержки, когда катушка проходит через различные зоны.. Это динамическое управление облегчает получение различных глубин поверхностного упрочнения вдоль одной детали без сложной геометрии катушки..
При одноразовом упрочнении, индуктор и заготовка остаются неподвижными.. Вся схема нагрева определяется до включения питания—по геометрии катушки, по зазору сцепления в каждой точке, и по любым установленным концентраторам потока. В цикле нагрева нет регулировки в реальном времени. по этой причине, одноразовые применения с самого начала больше зависят от качества конструкции катушки. три описанных выше рычага конструкции—зазор, профилирование, концентраторы потока—не являются опциональными в однократном выстреле; они являются основным средством управления.
Если вашему приложению требуется точное местное закаливание и объем производства оправдывает использование одноразового инструмента, индуктор должен быть разработан с той же тщательностью, что и источник питания и параметры процесса. Для более глубокого сравнения сканирующих и одноразовых систем, см. наше руководство по как выбрать систему индукционной закалки.
6. 5 Практические советы по проектированию для лучшего контроля зоны
— 1. Не полагайтесь только на мощность. Уровень мощности определяет, сколько общей энергии поступает в деталь, но он не может исправить плохо спроектированный индуктор. Если магнитное поле сформировано неправильно, увеличение мощности часто усугубляет проблему за счет перегрева областей, которые уже нагреваются быстрее всего.
— 2. Раннее проверяйте геометрию детали. Форма заготовки—изменение поперечного сечения, радиусами, плечи, шпоночные пазы—имеет большое влияние на равномерность нагрева. Следует выявлять элементы, которые концентрируют или рассеивают магнитное поле, до начала проектирования катушки, не во время испытаний процесса.
— 3. Проверяйте изменения зазора систематически. А 1 Изменение зазора на несколько мм может дать измеримую разницу в глубине закалки. Во время настройки, меняйте зазор контролируемыми приращениями и записывайте результат. Эти данные становятся основой для производственных допусков.
— 4. Используйте профилирование, чтобы сначала уменьшить краевые эффекты. Перед добавлением концентраторов потока, оптимизируйте профиль катушки. Профилирование обычно является самым быстрым способом улучшить однородность от начала до конца, и оно позволяет избежать дополнительных затрат на материалы и сложности сборки, которые вызывают концентраторы.
— 5. Добавляйте концентраторы потока, когда требуется более точный контроль. если схема нагрева всё ещё слишком широкая или неровная после оптимизации зазора и профиля, концентраторы потока могут его заточить. они особенно эффективны, когда нужна жёсткая граница перехода между затвердевшей зоной и соседней мягкой зоной—например, в пределах нескольких миллиметров от канавки для стопорного кольца или отверстия для масла.
Общей нитью через все пять советов: дизайн индукторa управляет зональным контролем. The источник питания обеспечивает энергию, но катушка определяет, куда эта энергия фактически направляется. Для получения дополнительной информации о том, что может пойти не так при недостаточном зональном контроле, наш гид по распространённым дефектам индукционной закалки освещает симптомы—неравномерную глубину прокалки, мягкие участки, и смещение рисунка—которые часто прослеживаются до дизайна индукторa.
Ключевой вывод
Селективная индукционная закалка речь идет о том, чтобы поместить тепло в нужное место и контролировать, насколько глубоко тепло проникает—ничего больше, не меньше. Для локального упрочнения, Три наиболее полезных рычага конструкции — это зазор сцепления для широкого контроля интенсивности., профилирование индуктора для согласования геометрии, и концентраторы потока для точного формирования поля. Используется вместе последовательно—разрыв первый, затем профиль, затем концентраторы—они позволяют создать точную схему нагрева, стабильный, и хорошо соответствует чертежу детали. Если необходимо упрочнить только определенные зоны заготовки, Проектируйте индуктор так же тщательно, как выбираете источник питания и настройки процесса.
Часто задаваемые вопросы
вопрос: Что такое селективное индукционное упрочнение?
А: Селективное индукционное упрочнение означает нагрев и закалку только определенных зон детали—таких как шейки подшипников, уплотняющие поверхности, или зубья шестерен—при этом оставляя смежные участки незакаленными. Это сохраняет прочность и пластичность в некритических зонах, обеспечивая при этом требуемую твердость в зонах, подверженных износу или усталости.
вопрос: Каков самый простой способ контролировать глубину закалки?
А: Зазор в муфте — самая легкая отправная точка. Меньший зазор (1.5–3 мм) увеличивает электромагнитную связь и обеспечивает большую глубину закалки. Больший зазор (3–10 мм) ослабляет связь и обеспечивает меньшую или отсутствующую закалку. Регулировка зазора не требует изменения инструмента и может быть быстро протестирована во время разработки процесса.
вопрос: Какие материалы используются для концентраторов потока?
А: Три семейства материалов используются наиболее часто: ламинированная кремнистая сталь для низких частот (Ниже 10 кГц), феррит для средних частот (10–100 кГц), и мягкие магнитные композиты (SMC) для высоких частот (выше 100 кГц). Выбор зависит от рабочей частоты, требуемой точности, и геометрии детали.
вопрос: Проще ли контролировать сканирование закалки, чем однократное?
А: В целом, да. Сканирующая упрочнение позволяет динамически регулировать мощность и скорость сканирования по мере перемещения катушки по разным зонам. Одноразовое упрочнение создаёт весь нагрев за один стационарный цикл, поэтому дизайн катушек—зазор, профилирование, и концентраторы потока—определяет результат. Однозарядная закалка требует более предварительной инженерии, но может обеспечить большую пропускную способность для массового производства.
Нужна индивидуальная катушка для селективного затвердевания?
Расскажите о геометрии вашей детали, зонах цели, требования к глубине дела, и объемом производства. Мы поможем вам разработать индуктор, который будет доставлять тепло именно туда, где вам это нужно..


