
3 Bewährte Methoden zur Kontrolle der Tiefe beim selektiven Induktionshärten
In vielen Anwendungen des Induktionshärtens, müssen nur bestimmte Bereiche eines Teils gehärtet werden—Lagerringe, Dichtflächen, Zahnradzähne, Nockenbacken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzerrungen zu reduzieren, oder Montageanforderungen zu erfüllen. Hier wird selektives Induktionshärten wesentlich. Das Ziel ist klar: intensive Wärme auf eine definierte Zone übertragen, während benachbarte Bereiche kühl oder nur leicht erwärmt bleiben.
Die zugrunde liegende Physik von Induktionsheizen gibt Ihnen hier einen natürlichen Vorteil—die Wärme wird im Metall selbst erzeugt, nicht von einer externen Quelle übertragen. Aber diesen Vorteil in ein präzises, wiederholbares Härtungsmuster zu verwandeln erfordert eine gezielte Induktordesign. Beim Scanhärten, können Sie Leistung und Scangeschwindigkeit anpassen, während sich die Spule bewegt. Beim Einzelhärtungsschuss, bei dem das Teil und der Induktor stationär bleiben, Das Heizmuster muss von Anfang an in die Spulengeometrie eingebaut werden.
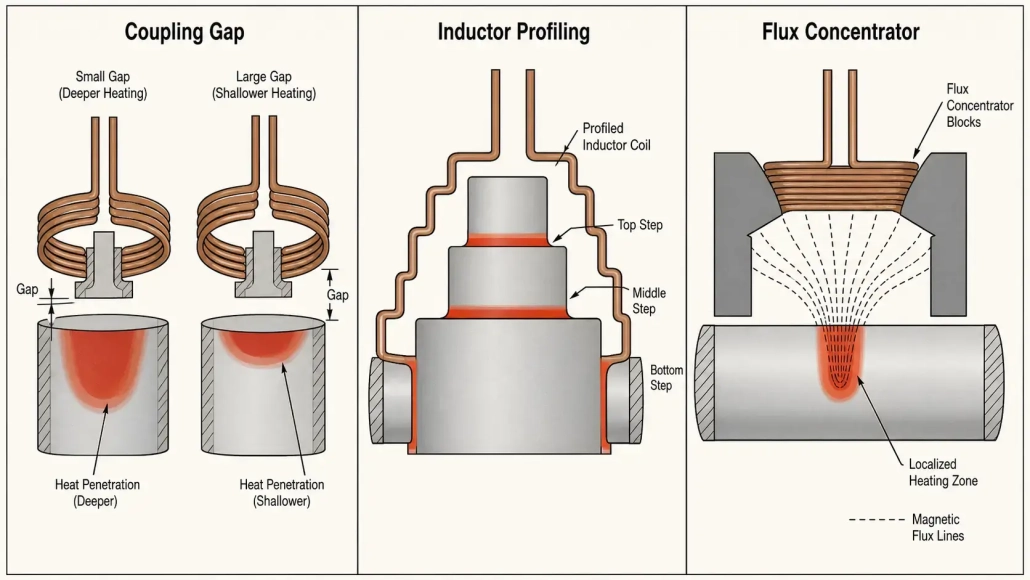
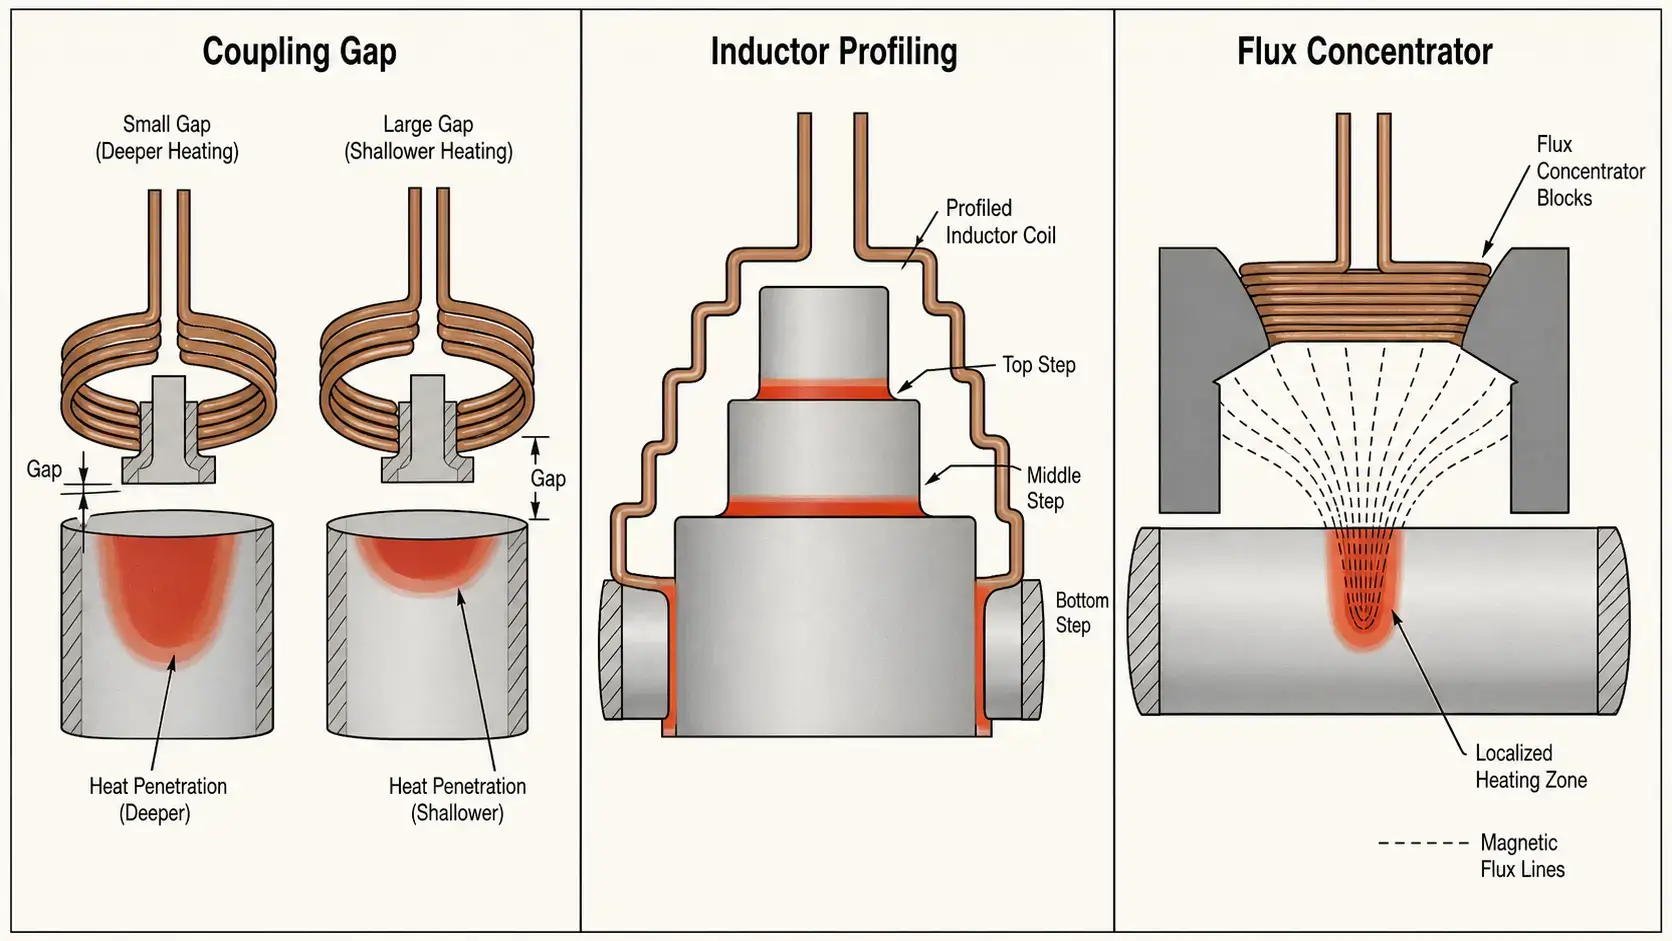
Es gibt drei hauptsächliche Designhebel, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsspalt, Induktorprofilierung, und Flusskonzentratoren. Jeder gibt dem Ingenieur ein unterschiedliches Maß an Kontrolle. Kombiniert verwendet, können sie ein Härtungsmuster erzeugen, das genau, stabil, und gut auf das Bauteildesign abgestimmt ist.
1. Kopplungsspalt — Der erste Hebel für die Heizintensität
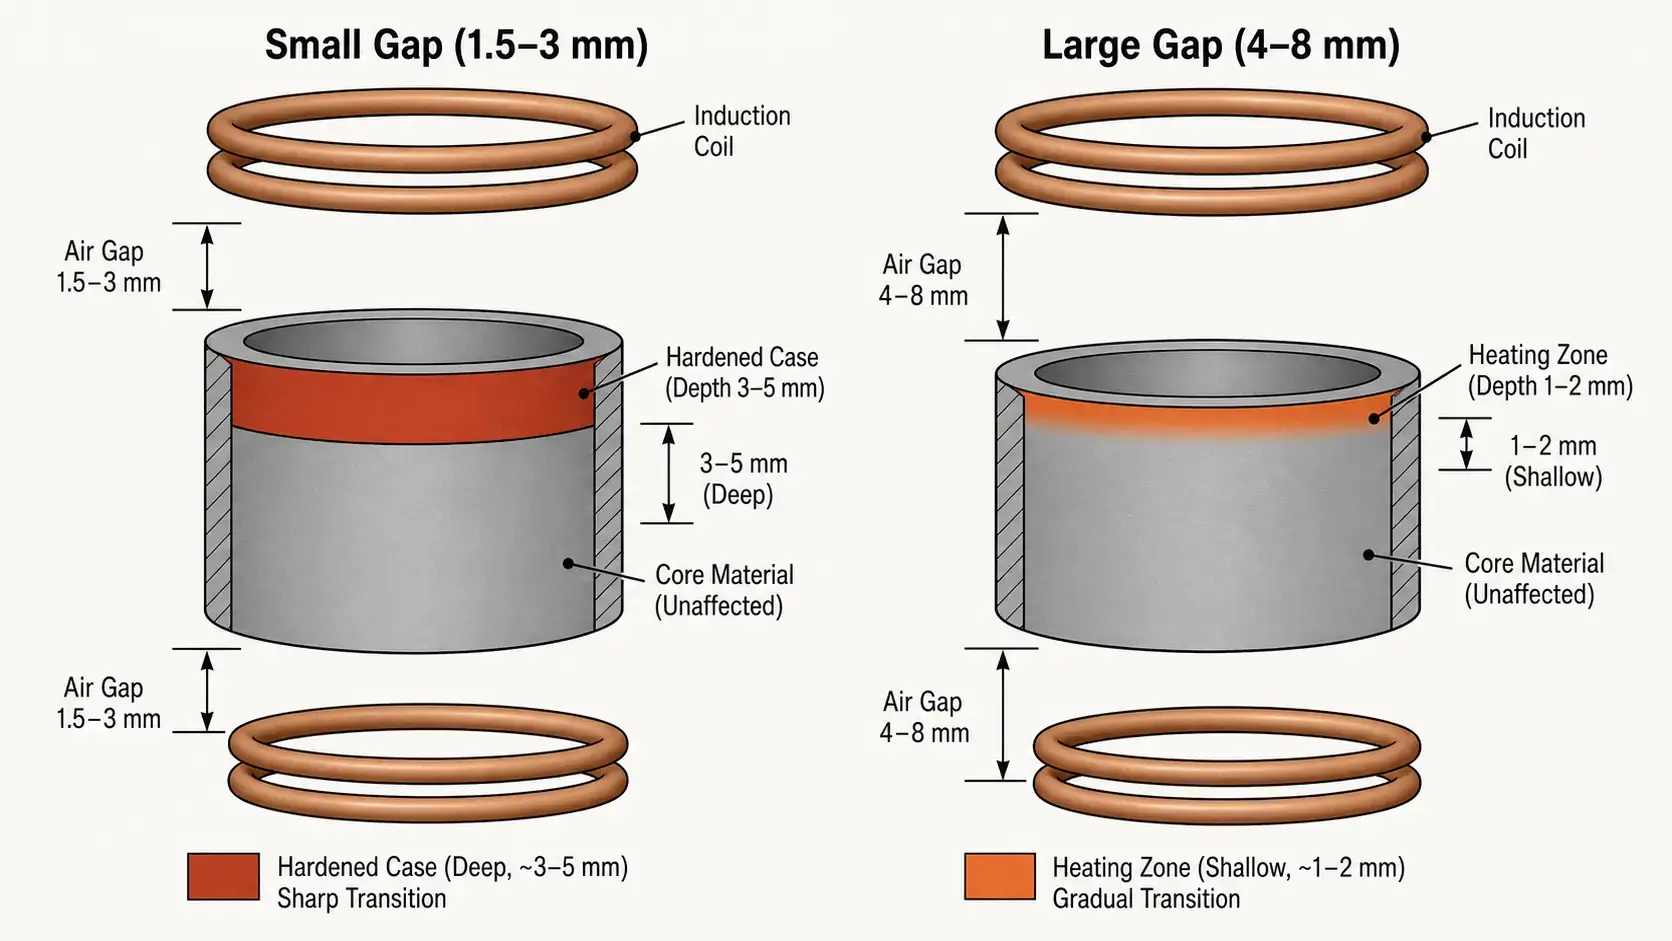
Die Kopplungslücke ist der Abstand zwischen Induktivität und Werkstücksoberfläche. Es ist der einfachste und schnellste Weg, die lokale Heizintensität einzustellen selektives Induktionshärten. Die Physik ist direkt: Die elektromagnetische Kopplungsfestigkeit nimmt mit der Entfernung schnell ab. Ein kleinerer Spalt bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Eine größere Lücke bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis, Die Kontrolle des Kopplungsabstands folgt einem vorhersehbaren Muster:
— 1.5–3 mm Abstand: Starke Kopplung, tiefere Einsatztiefe (3–5 mm typisch), schnellere Erwärmung. Wird für Zonen verwendet, die die volle Härte benötigen.
— 3–6 mm Abstand: Mittlere Kopplung, flachere Einsatztiefe (1–3 mm). Wird für Übergangszonen oder Bereiche verwendet, die nur Oberflächenbehandlung benötigen.
— 6–10 mm Abstand: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen zu überspringen, die weich bleiben müssen.
Während der Prozessentwicklung, Die Anpassung des Kopplungsabstands ist oft der erste Abstimmungsschritt. Es erfordert keine Werkzeugänderungen—nur die Positionierung der Spule relativ zum Bauteil. Jedoch, Die Lückensteuerung allein hat eine praktische Grenze: bei komplexen Geometrien mit Schultern, Radien, oder plötzlichen Querschnittsänderungen, kann eine gleichmäßige Lücke keine scharf definierte Heizzone erzeugen. Hier übernimmt die Profilierung.
2. Induktorprofilierung — Die Spule an das Bauteil anpassen
Eine gerade zylindrische Induktionsspule erwärmt ein Bauteil nicht gleichmäßig von Ende zu Ende. Die Mitte der Spule erzeugt stärkere Erwärmung als die Ränder aufgrund elektromagnetischer Randeffekte—Das Magnetfeld ist an den Enden der Spule weniger eingeschränkt, daher sinkt dort die Kopplungseffizienz. Auf einer einfachen Welle, führt dies zu einem fassförmigen Heizprofil: tiefere Härtung in der Mitte, flacher an den Enden. Das ist selten, was die Bauteilzeichnung vorsieht.
Ein Induktorprofil ist eine gezielte Formung der Spule, um der Kontur des Werkstücks zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder um Merkmale wie Flansche und Stufen herum konturieren. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt dagegen zu arbeiten.
— Reduziert Überhitzung im Zentrum: Durch Anpassen des Spulenprofils, verhindert man das fassförmige Muster und erzeugt eine gleichmäßigere Härte von Ende zu Ende.
— Verbessert die Kantenerwärmung: Engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Für gestufte Wellen, abgesetzte Achsen, und Bauteile mit mehreren Durchmessern, Das Profilieren hält die Einsatzhärtetiefe über Geometrieänderungen hinweg konstant.
— Kontrolliert die endgültige Härtetiefe gleichmäßiger: Eine gut profilierte Spule reduziert den Bedarf an Leistungsanpassungen während der Produktion.
Profiling ist besonders wertvoll für Teile mit Schultern, Stufen, Übergänge, oder mehreren Oberflächen, die unterschiedliche Härtegrade erfordern. Anwendungen wie Innere Bohrungshärtung hängen stark vom Profiling ab, da die Spule einer begrenzten Innengeometrie entsprechen muss und gleichzeitig ein gleichmäßiges Gehäuse um den Bohrungsumfang herum erzeugen muss.
3. Flusskonzentratoren — Präzision, wenn Abstand und Profil nicht ausreichen
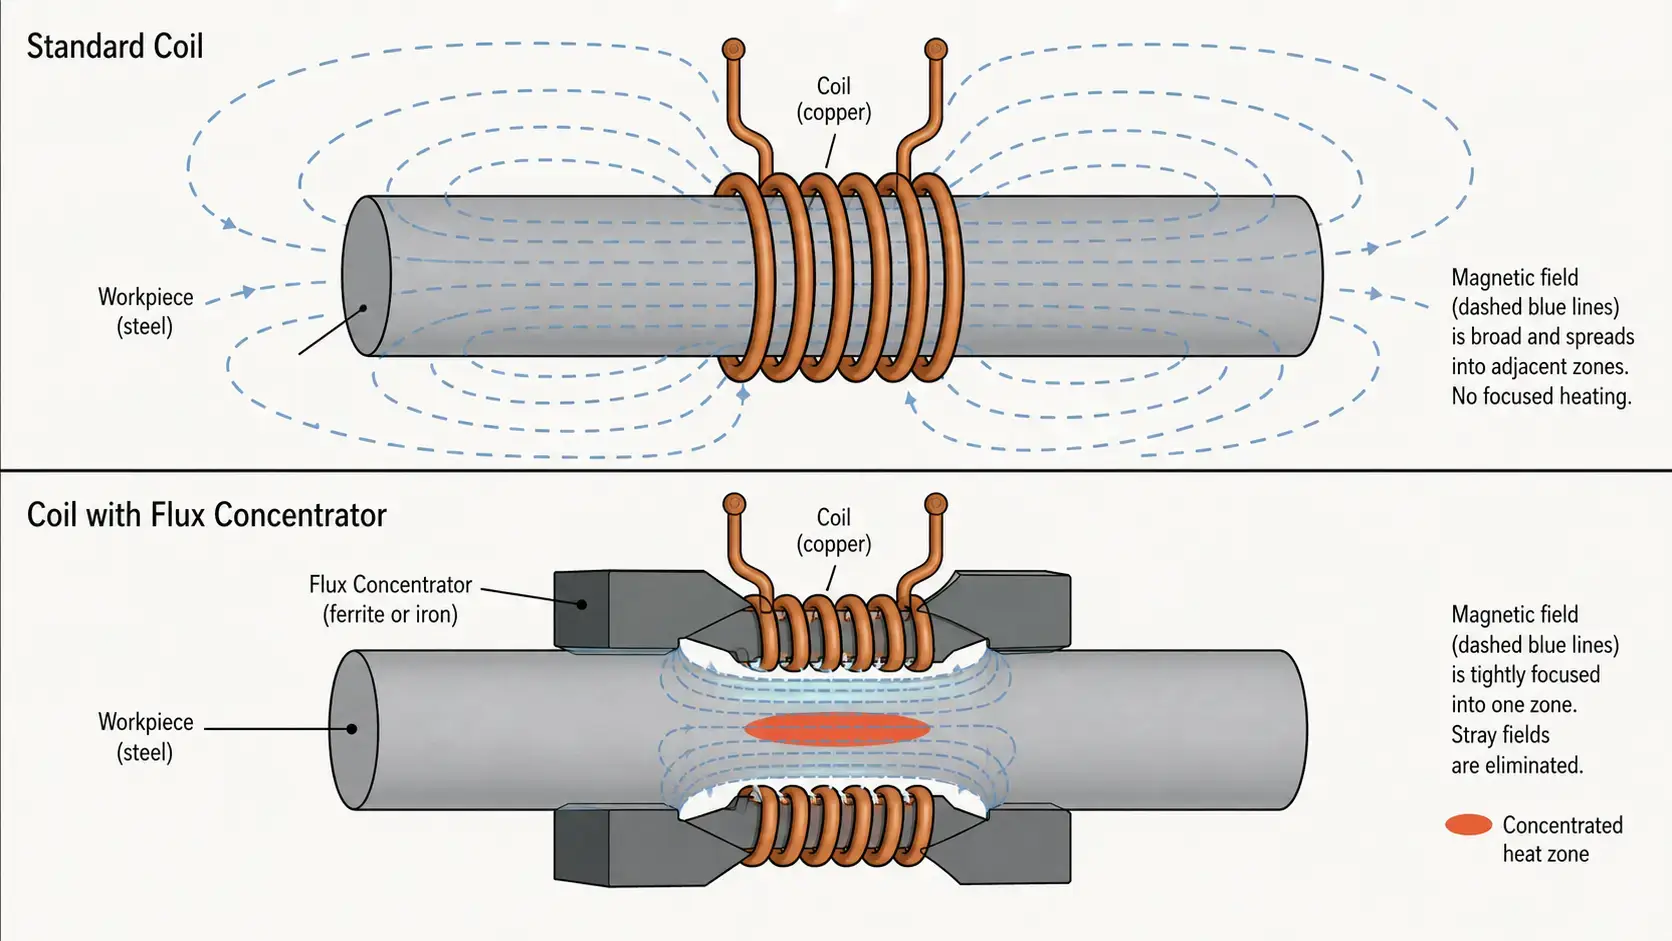
Wenn der Kopplungsspalt die grobe Einstellung und Profilierung die Formanpassung ist, sind Flusskonzentratoren das Feinabstimmungswerkzeug. Ein Flusskonzentrator ist ein magnetisches Material, das auf oder in der Nähe des Induktors platziert wird und das Magnetfeld umlenkt—im Grunde blockiert es Bereiche, die du schützen möchtest, und fokussiert es auf Bereiche, die du erwärmen möchtest. Es ändert weder die Spulengeometrie noch die Bauteilposition. Es verändert, wohin der magnetische Flussfluss tatsächlich geht.
Mit einem richtig konstruierten Flusskonzentrator, Der Ingenieur kann drei Dinge gleichzeitig steuern: wo die Hitze abgegeben wird, wie stark sie in jeder Zone ist, und wie gleichmäßig die Temperatur über den Zielbereich verteilt wird. Dies macht Flusskonzentratoren unverzichtbar, wenn ein Bauteil entlang seiner Länge stark unterschiedliche Härtegrade benötigt—Zum Beispiel, eine Welle mit einem gehärteten Lagerzapfen neben einem weichen Verzahnungsabschnitt.
Die Materialwahl für Flusskonzentratoren hängt vom Betrieb ab Frequenzbereich:
— Laminiertes Siliziumstahl: Für niedrige Frequenzen unter 10 kHz. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen schnell über 10 kHz.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis ungefähr 100 kHz. Niedrige elektrische Leitfähigkeit hält die Wirbelstromverluste überschaubar, gute Permeabilität bei mittleren Frequenzen.
— Weiche magnetische Verbundwerkstoffe (SMC): Für höhere Frequenzen über 100 kHz. Pulverwerkstoffe mit verteilten Lufteinschlüssen, sehr niedrige Wirbelstromverluste, können zu komplexen Formen bearbeitet werden.
In vielen Fällen selektives Induktionshärten Anwendungen, Flusskonzentratoren bieten eine feinere räumliche Kontrolle, als allein durch Spaltanpassung oder Profilierung erreicht werden kann. Der Kompromiss besteht darin, dass sie die Konstruktionskomplexität und die Materialkosten erhöhen—aber für Bauteile, bei denen die Spezifikation für das Härtemuster eng ist, sind sie oft die einzige praktische Lösung.
4. Wie man alle drei Methoden kombiniert
Bei der Produktionshärtung, erzielen die besten Ergebnisse selten durch die Anwendung nur einer Methode. Jeder Hebel hat eine andere Stärke, und sie arbeiten zusammen in einer logischen Hierarchie:
| Methode | Steuerpräzision | Kostenwirkung | Am besten geeignet für |
|---|---|---|---|
| Kopplungsspalt | Niedrig–Mittel | Minimal | Breite Intensitätsanpassung, Prozessabstimmung |
| Induktorprofilierung | Mittel–Hoch | Moderat | Anpassung der Bauteilkonturen, Reduzierung von Kantenwirkungen |
| Flusskonzentratoren | Hoch | Höher | Gezielte Zonensteuerung, Komplexe Feldgestaltung |
Eine praktische Designabfolge sieht folgendermaßen aus: Beginnen Sie mit dem Kupplungsabstand, um die breite Heizintensität über das Bauteil einzustellen. Dann verwenden Sie die Induktorprofilierung, um die Spulenform an die Geometrie des Werkstücks anzupassen—kompensieren Sie Kantenwirkungen, den Konturen folgend, öffnen Sie Bereiche, die kühl bleiben sollen. Schließlich, Fügen Sie Flusskonzentratoren zur Feinabstimmung hinzu: leiten Sie Streufluss von geschützten Zonen weg und konzentrieren Sie ihn in den Zielbereich.
Wenn diese drei Werkzeuge zusammen eingesetzt werden, liefert der Induktor Wärme genau dort, wo sie benötigt wird—und hält es von Bereichen fern, die unverhärtet bleiben müssen. Der Prozess wird stabiler, da jede Methode eine andere Quelle der Variation anspricht: Spalt kümmert sich um Kopplungsstärke, Profilierung kümmert sich um Geometrieanpassung, und Flusskonzentratoren kümmern sich um Feldformung.
5. Abtastverhärtung vs. Einzelimpulsverhärtung
Die Wahl zwischen Abtastung und Einzelimpuls beeinflusst, wie viel Ihrer Zonensteuerung in die Spule eingebaut werden muss im Vergleich dazu, wie viel durch die Prozessparameter gehandhabt werden kann. Bei Abtastverhärtung, die Induktivität bewegt sich während der Erhitzung entlang des Bauteils. Sie können die Leistung variieren, Scan-Geschwindigkeit, und die Verweilzeit, wenn die Spule verschiedene Zonen durchquert. Diese dynamische Steuerung erleichtert es, variierende Gehäusetiefen entlang eines einzelnen Bauteils ohne komplexe Spulengeometrie zu erzeugen.
Beim Ein-Schuss-Härten, bleiben Induktivität und Werkstück stationär. Das gesamte Heizmuster wird bestimmt, bevor die Leistung eingeschaltet wird—durch die Spulengeometrie, die Kupplungslücke an jedem Punkt, und alle installierten Flusskonzentratoren. Es gibt keine Echtzeitanpassung während des Heizzyklus. Aus diesem Grund, Einzelapplikationen hängen von Anfang an stärker von der Qualität des Spulendesigns ab. Die drei oben beschriebenen Gestaltungsmöglichkeiten—Spalt, Profilierung, Flusskonzentratoren—sind bei Einzelapplikationen nicht optional; sie sind die primären Kontrollmittel.
Wenn Ihre Anwendung eine präzise lokale Härtung erfordert und Ihr Produktionsvolumen Einzelwerkzeuge rechtfertigt, sollte der Induktor mit demselben Maß an Sorgfalt wie das Netzgerät und die Prozessparameter ausgelegt werden. Für einen tieferen Vergleich von Scanning- und Einzelschusssystemen, siehe unseren Leitfaden zu wie man ein Induktionshärtungssystem auswählt.
6. 5 Praktische Gestaltungstipps für eine bessere Zonensteuerung
— 1. Verlassen Sie sich nicht nur auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil gelangt, aber sie kann einen schlecht konstruierten Induktor nicht beheben. Wenn das Magnetfeld nicht richtig geformt ist, macht eine Erhöhung der Leistung das Problem oft schlimmer, indem die Bereiche, die bereits am schnellsten erhitzen, überhitzt werden.
— 2. Überprüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Änderungen im Querschnitt, Radien, Schultern, Passnuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld konzentrieren oder streuen, sollten vor Beginn des Spulendesigns identifiziert werden, nicht während der Prozessversuche entdeckt.
— 3. Prüfe systematische Lückenänderungen. A 1 Mm-Änderung der Kopplungslücke kann einen messbaren Unterschied in der Gehäusetiefe erzeugen. Während der Einrichtung, variiere die Lücke in kontrollierten Schritten und dokumentiere das Ergebnis. Diese Daten bilden die Grundlage für Produktionstoleranzen.
— 4. Verwenden Sie zuerst Profilierung, um Kanteneffekte zu reduzieren. Bevor Flusskonzentratoren hinzugefügt werden, optimieren Sie das Spulenprofil. Profilierung ist in der Regel der schnellste Weg, um die End-to-End-Gleichmäßigkeit zu verbessern, und vermeidet die zusätzlichen Materialkosten und die Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Fügen Sie Flusskonzentratoren ein, wenn Sie eine engere Kontrolle benötigen. Wenn das Heizmuster nach der Optimierung von Spalt und Profil immer noch zu breit oder ungleichmäßig ist, können Flusskonzentratoren es schärfen. Sie sind besonders effektiv, wenn Sie eine harte Übergangsgrenze zwischen einer gehärteten Zone und einem angrenzenden weichen Bereich benötigen—Zum Beispiel, innerhalb weniger Millimeter von einer Schnappringrille oder einem Ölloch.
Der gemeinsame Nenner bei allen fünf Tipps: Induktordesign steuert die Zonensteuerung. Die Stromversorgung liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich geht. Für mehr darüber, was schieflaufen kann, wenn die Zonensteuerung unzureichend ist, behandelt unser Leitfaden zu häufigen Induktionshärtungsdefekten die Symptome—ungleiche Randschichttiefe, weiche Stellen, und Musterverlagerungen—die oft auf das Induktordesign zurückzuführen sind.
Schlüssel zum Mitnehmen
Selektive Induktionhärtung es geht darum, die Wärme an die richtige Stelle zu bringen und zu kontrollieren, wie tief diese Wärme eindringt—nicht mehr, nicht weniger. Für lokalisierte Härtungsanwendungen, Die drei nützlichsten Designhebel sind der Kopplungsspalt für eine breite Intensitätssteuerung, Induktorprofilierung zur Geometrieanpassung, und Flusskonzentratoren zur präzisen Feldformung. Werden nacheinander zusammen verwendet—Lücke zuerst, dann Profil, dann Konzentratoren—Sie ermöglichen es Ihnen, ein genaues Heizmuster zu erstellen, stabil, und gut auf die Bauteilzeichnung abgestimmt. Wenn Sie nur bestimmte Bereiche eines Werkstücks härten müssen, entwerfen Sie den Induktor genauso sorgfältig wie die Auswahl der Stromversorgung und der Prozesseinstellungen.
FAQ
Q: Was ist selektive Induktionshärtung?
A: Selektive Induktionshärtung bedeutet, dass nur bestimmte Zonen eines Teils erhitzt und abgeschreckt werden—wie zum Beispiel Lagerzapfen, Dichtflächen, oder Zahnradzähne—während angrenzende Bereiche ungehärtet bleiben. Dies bewahrt Zähigkeit und Duktilität in nicht kritischen Bereichen, während die erforderliche Härte in verschleiß- oder ermüdungsanfälligen Zonen erreicht wird.
Q: Was ist der einfachste Weg, die Härtetiefe zu kontrollieren?
A: Der Kupplungsspalt ist der einfachste Ausgangspunkt. Ein kleinerer Spalt (1.5–3 mm) erhöht die elektromagnetische Kopplung und erzeugt eine tiefere Randschichthärtung. Ein größerer Spalt (3–10 mm) schwächt die Kupplung und erzeugt eine flachere oder keine Härtung. Spaltanpassung erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
Q: Welche Materialien werden für Flusskonzentratoren verwendet?
A: Drei Materialfamilien werden allgemein verwendet: laminiertes Siliziumstahl für niedrige Frequenzen (darunter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz), und weichmagnetische Verbundstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision, und der Geometrie des Teils ab.
Q: Ist das Scanhärten leichter zu kontrollieren als das Einzelhärtung?
A: Im Allgemeinen ja. Scanning-Härtung ermöglicht es Ihnen, Leistung und Scan-Geschwindigkeit dynamisch anzupassen, während die Spule sich durch verschiedene Zonen bewegt. Einzelschuss-Härtung erzeugt das gesamte Heizmuster in einem stationären Zyklus, daher bestimmt das Spulendesign—Spalt, Profilierung, und Flusskonzentratoren—das Ergebnis bestimmen. Einzel-Schuss erfordert mehr Planungstechnik, Es kann jedoch ein höherer Durchsatz für die Massenproduktion erreicht werden.
Benötigen Sie eine maßgeschneiderte Spule für die selektive Härtung?
Erzählen Sie uns von Ihrer Teilegeometrie, Zielzonen, Gehäusetiefenanforderungen, und Produktionsmenge mit. Wir helfen Ihnen bei der Entwicklung eines Induktors, der die Wärme genau dorthin liefert, wo Sie sie benötigen.


