
3 วิธีที่พิสูจน์แล้วในการควบคุมความลึกในการชุบแข็งแบบเหนี่ยวนำแบบเลือก
ในการใช้งานชุบแข็งแบบเหนี่ยวนำหลายชนิด, ต้องชุบแข็งเพียงบางส่วนเท่านั้น—วารสารแบริ่ง, พื้นผิวซีล, ฟันเฟือง, ล้อแคม. ส่วนอื่นๆ จะต้องนุ่มนวลกว่านี้เพื่อรักษาความแข็งแกร่งของแกนกลาง, ลดการบิดเบือน, หรือเป็นไปตามข้อกำหนดในการประกอบ. นี่คือที่ การชุบแข็งแบบเหนี่ยวนำแบบเลือกสรร กลายเป็นสิ่งจำเป็น. เป้าหมายนั้นตรงไปตรงมา: ส่งความร้อนจัดไปยังโซนที่กำหนดโดยรักษาพื้นที่ข้างเคียงให้เย็นหรือให้ความร้อนเพียงเล็กน้อย.
ฟิสิกส์พื้นฐานของ การให้ความร้อนแบบเหนี่ยวนำ ให้ข้อได้เปรียบตามธรรมชาติแก่คุณที่นี่—ความร้อนจะเกิดขึ้นภายในตัวโลหะเอง, ไม่ได้ถูกถ่ายโอนจากแหล่งภายนอก. แต่เปลี่ยนข้อได้เปรียบนั้นให้แม่นยำ, รูปแบบการชุบแข็งซ้ำได้ต้องอาศัยการออกแบบตัวเหนี่ยวนำโดยเจตนา. สำหรับการสแกนการชุบแข็ง, คุณสามารถปรับกำลังและความเร็วในการสแกนในขณะที่คอยล์เคลื่อนที่. สําหรับการชุบแข็งแบบยิงครั้งเดียว, โดยที่ชิ้นส่วนและตัวเหนี่ยวนำคงที่, ต้องสร้างรูปแบบการทำความร้อนไว้ในรูปทรงของคอยล์ตั้งแต่เริ่มต้น.
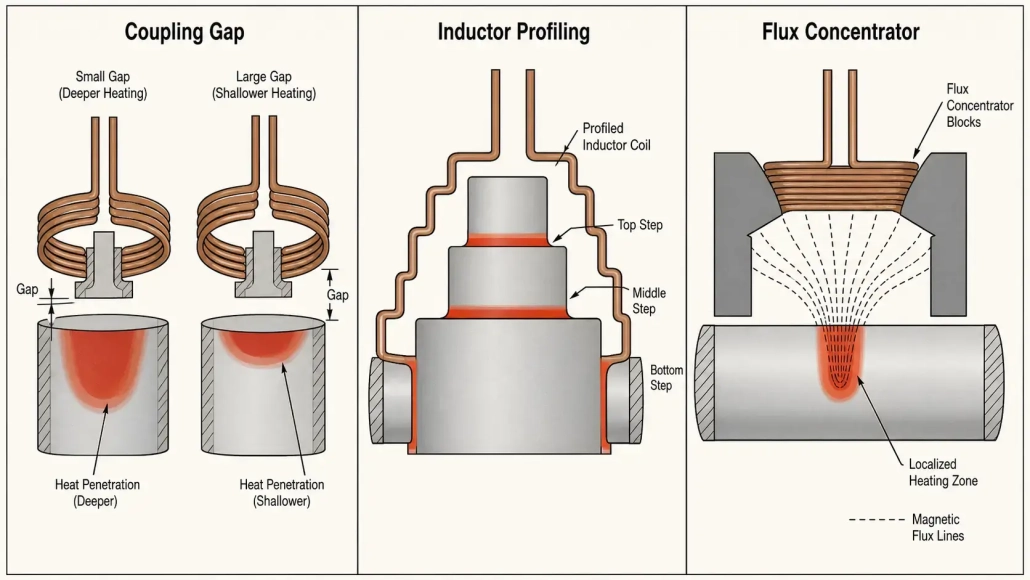
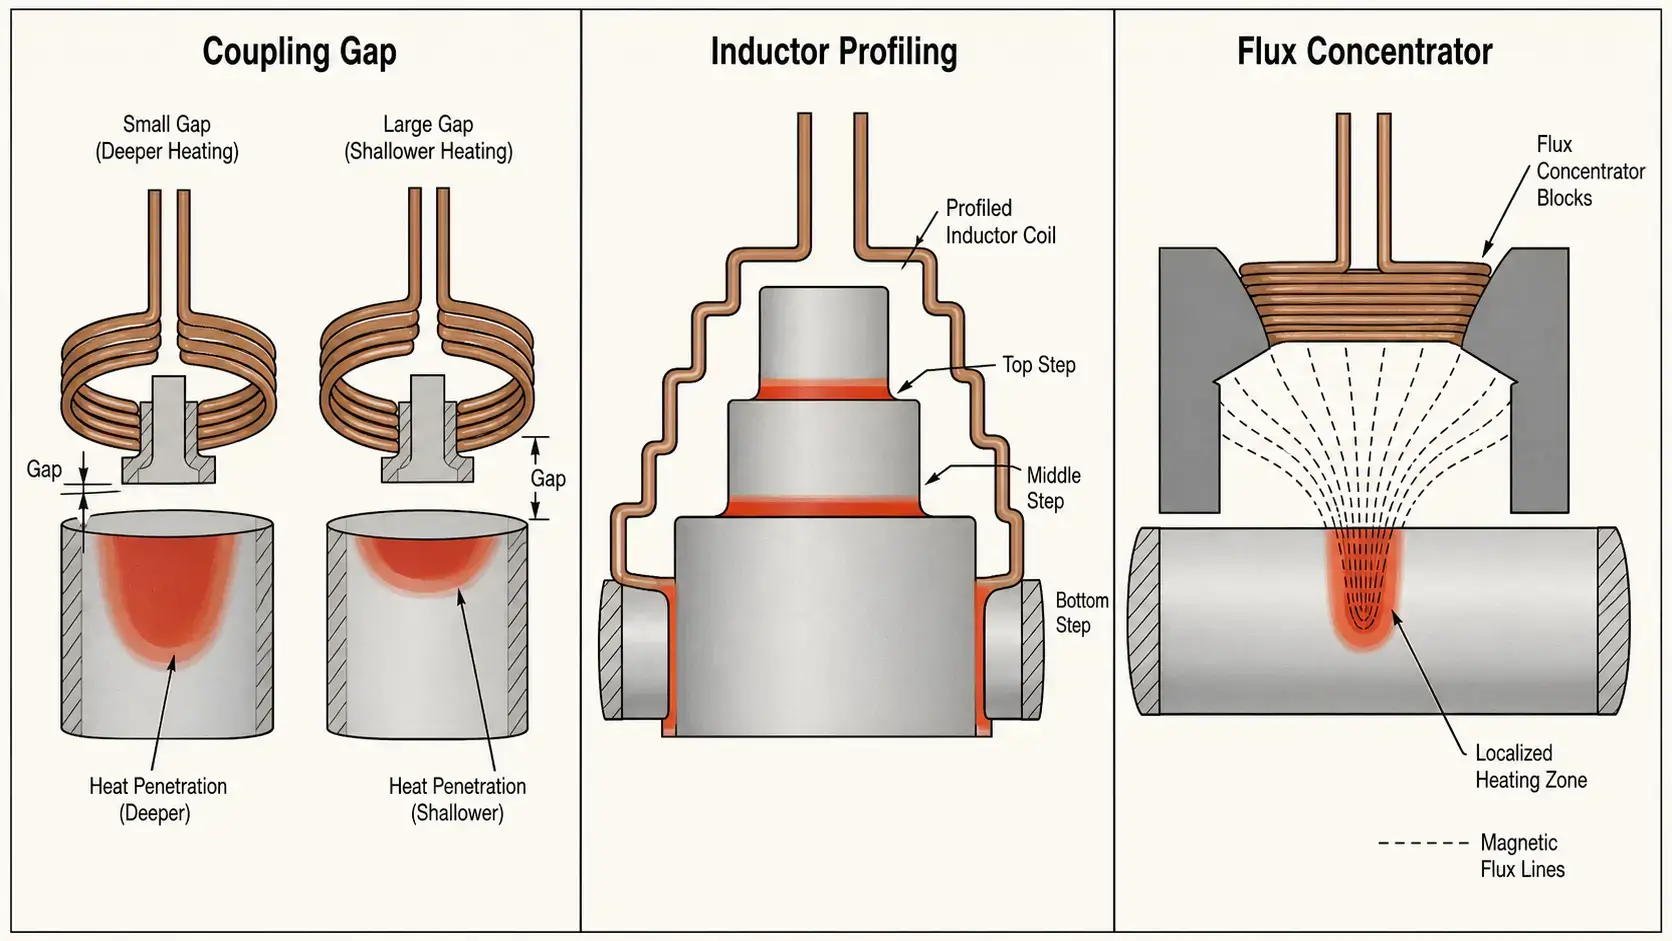
มีคันโยกการออกแบบหลักสามคันที่ควบคุมว่าความร้อนจะไปที่ใดและเจาะลึกแค่ไหน: coupling gap, การวิเคราะห์โปรไฟล์เหนี่ยวนํา, และเครื่องรวมฟลักซ์. แต่ละคนทำให้วิศวกรมีระดับการควบคุมที่แตกต่างกัน. ใช้ร่วมกัน, พวกมันสามารถสร้างรูปแบบการชุบแข็งที่แม่นยำ, มั่นคง, และเข้ากันได้ดีกับการออกแบบชิ้นส่วน.
1. ช่องว่างการเชื่อมต่อ — คันโยกแรกสำหรับความเข้มการให้ความร้อน
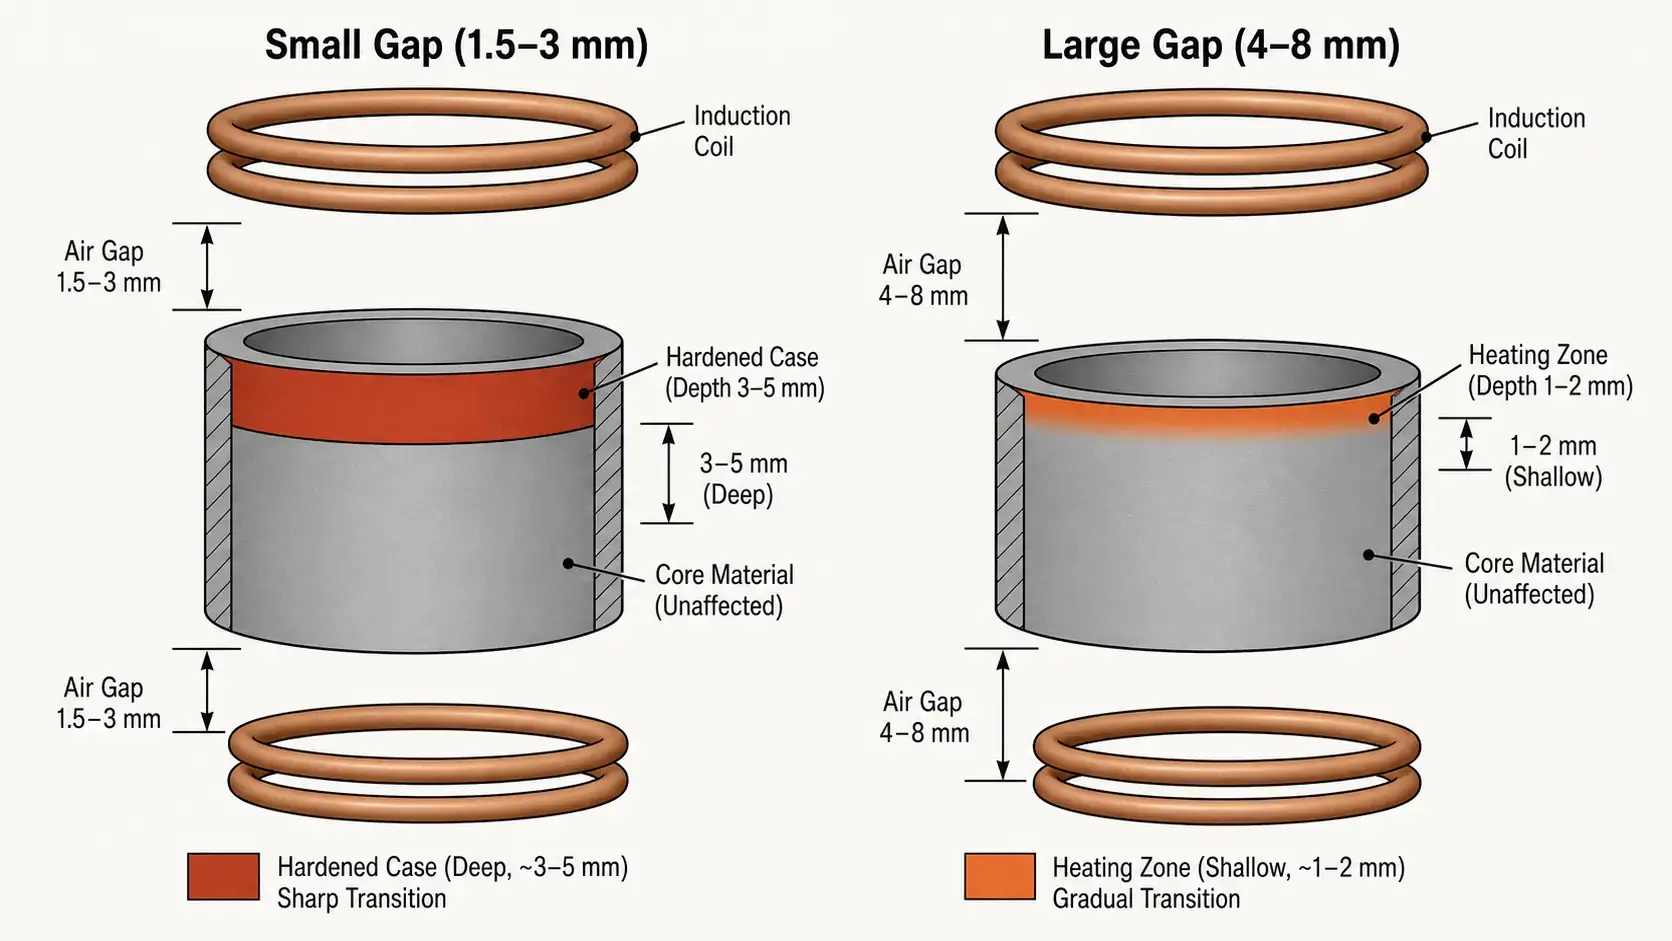
ช่องว่างการเชื่อมต่อคือระยะห่างระหว่างตัวเหนี่ยวนำกับพื้นผิวชิ้นงาน. นี่เป็นวิธีที่ง่ายและรวดเร็วที่สุดในการปรับความเข้มการให้ความร้อนท้องถิ่นใน การชุบแข็งแบบเหนี่ยวนำแบบเลือกสรร. ฟิสิกส์นั้นตรงไปตรงมา: ความแรงของการเชื่อมต่อทางแม่เหล็กไฟฟ้าลดลงอย่างรวดเร็วตามระยะทาง. ช่องว่างที่เล็กกว่าหมายถึงการเชื่อมต่อที่แรงขึ้นและกระแสเหนี่ยวนำมากขึ้นในชิ้นส่วน. ช่องว่างที่ใหญ่กว่าหมายถึงการเชื่อมต่อที่อ่อนลงและความร้อนน้อยลง.
ในทางปฏิบัติ, การควบคุมช่องว่างการเชื่อมต่อตามรูปแบบที่คาดเดาได้:
— 1.5–3 ช่องว่างมม.: การเชื่อมต่อที่แรง, ความลึกของตัวเรือนลึกขึ้น (3–5 มม. ปกติ), ความร้อนเร็วขึ้น. ใช้สำหรับโซนที่ต้องการความแข็งเต็มความลึก.
— 3–6 ช่องว่างมม.: การเชื่อมต่อปานกลาง, ตัวเรือนตื้นกว่า (1–3 มม.). ใช้สำหรับโซนเปลี่ยนผ่านหรือพื้นที่ที่ต้องการเพียงการชุบผิว.
— 6–10 ช่องว่างมม.: การเชื่อมต่อที่อ่อน, การชุบแข็งน้อยที่สุดหรือไม่มีเลย. เคยใช้เพื่อข้ามโซนที่ต้องคงความนุ่ม.
ในระหว่างการพัฒนากระบวนการ, การปรับระยะช่องว่างของการเชื่อมต่อมักเป็นขั้นตอนการปรับครั้งแรก. ไม่ต้องเปลี่ยนเครื่องมือ—เพียงปรับตำแหน่งคอยล์ให้อยู่สัมพันธ์กับชิ้นงาน. อย่างไรก็ตาม, การควบคุมช่องว่างเพียงอย่างเดียวมีข้อจำกัดทางปฏิบัติ: บนรูปทรงที่ซับซ้อนที่มีไหล่, รัศมี, หรือการเปลี่ยนแปลงขนาดตัดขวางอย่างกะทันหัน, ช่องว่างที่สม่ำเสมอไม่สามารถสร้างโซนความร้อนที่คมชัดได้. นั่นคือจุดที่การโปรไฟล์เข้ามาทำงาน.
2. การสร้างโปรไฟล์ตัวเหนี่ยวนำ — การจับคู่คอยล์กับชิ้นงาน
ตัวเหนี่ยวนำทรงกระบอกตรงจะไม่ทำให้ชิ้นส่วนร้อนสม่ำเสมอตั้งแต่ปลายถึงปลาย. ส่วนกลางของขดลวดทำให้เกิดความร้อนแรงกว่าขอบเนื่องจากผลกระทบของขอบแม่เหล็กไฟฟ้า—สนามแม่เหล็กถูกจำกัดน้อยกว่าที่ปลายขดลวด, ดังนั้นประสิทธิภาพการเชื่อมต่อจึงลดลงตรงนั้น. บนเพลาธรรมดา, สิ่งนี้ทำให้เกิดรูปแบบความร้อนเหมือนถัง: ชุบแข็งลึกกว่าตรงกลาง, ตื้นกว่าที่ปลาย. นั่นไม่ค่อยเป็นไปตามที่แบบของชิ้นส่วนเรียกร้อง.
โปรไฟล์ของตัวเหนี่ยวนำคือการขึ้นรูปขดลวดอย่างตั้งใจให้สอดคล้องกับรูปร่างของชิ้นงาน. โปรไฟล์สามารถทำให้ช่องว่างที่ปลายขดลวดแคบลงเพื่อชดเชยการสูญเสียที่ขอบ, เปิดช่องว่างในบริเวณที่ต้องการความร้อนน้อยลง, หรือขึ้นรูปรอบลักษณะเฉพาะเช่น ปลายปีกและขั้นบันได. ผลลัพธ์คือรูปแบบความร้อนที่สอดคล้องกับรูปทรงของชิ้นงานแทนที่จะต่อสู้กับมัน.
— ลดการเกิดความร้อนเกินที่ตรงกลาง: โดยการปรับโปรไฟล์ของขดลวด, คุณจะป้องกันรูปแบบทรงกระบอกและสร้างความลึกของชั้นแข็งที่เรียบจากปลายข้างหนึ่งไปอีกปลายหนึ่ง.
— ปรับปรุงการให้ความร้อนที่ขอบ: การเชื่อมต่อที่แน่นขึ้นที่ปลายขดลวดช่วยชดเชยการลดลงตามธรรมชาติของความแรงของสนาม.
— จับคู่โซนแข็งกับรูปร่างของชิ้นส่วน: สำหรับเพลาที่มีขั้น, เพลาที่มีไหล่, และชิ้นส่วนที่มีเส้นผ่านศูนย์กลางหลายขนาด, การปรับโปรไฟล์ช่วยให้ความลึกของชั้นแข็งคงที่ทั่วการเปลี่ยนแปลงของรูปทรง.
— ควบคุมความลึกการทำให้แข็งขั้นสุดท้ายได้สม่ำเสมอมากขึ้น: ขดลวดที่มีการปรับโปรไฟล์ดีช่วยลดความจำเป็นในการตัดกำลังระหว่างการผลิต.
การปรับโปรไฟล์มีคุณค่าเป็นพิเศษสำหรับชิ้นส่วนที่มีไหล่, ขั้น, การเปลี่ยนผ่าน, หรือพื้นผิวหลายส่วนที่ต้องการระดับการทำให้แข็งต่างกัน. แอพพลิเคชั่นเช่น การแข็งตัวของรูเจาะภายใน ขึ้นอยู่กับการทำโปรไฟล์เป็นอย่างมาก, เนื่องจากคอยล์จะต้องเป็นไปตามรูปทรง ID ที่จำกัด ในขณะเดียวกันก็สร้างเคสที่เหมือนกันรอบๆ เส้นรอบวงของรู.
3. ตัวเข้มข้นแม่เหล็ก — ความแม่นยำเมื่อช่องว่างและโปรไฟล์ไม่เพียงพอ
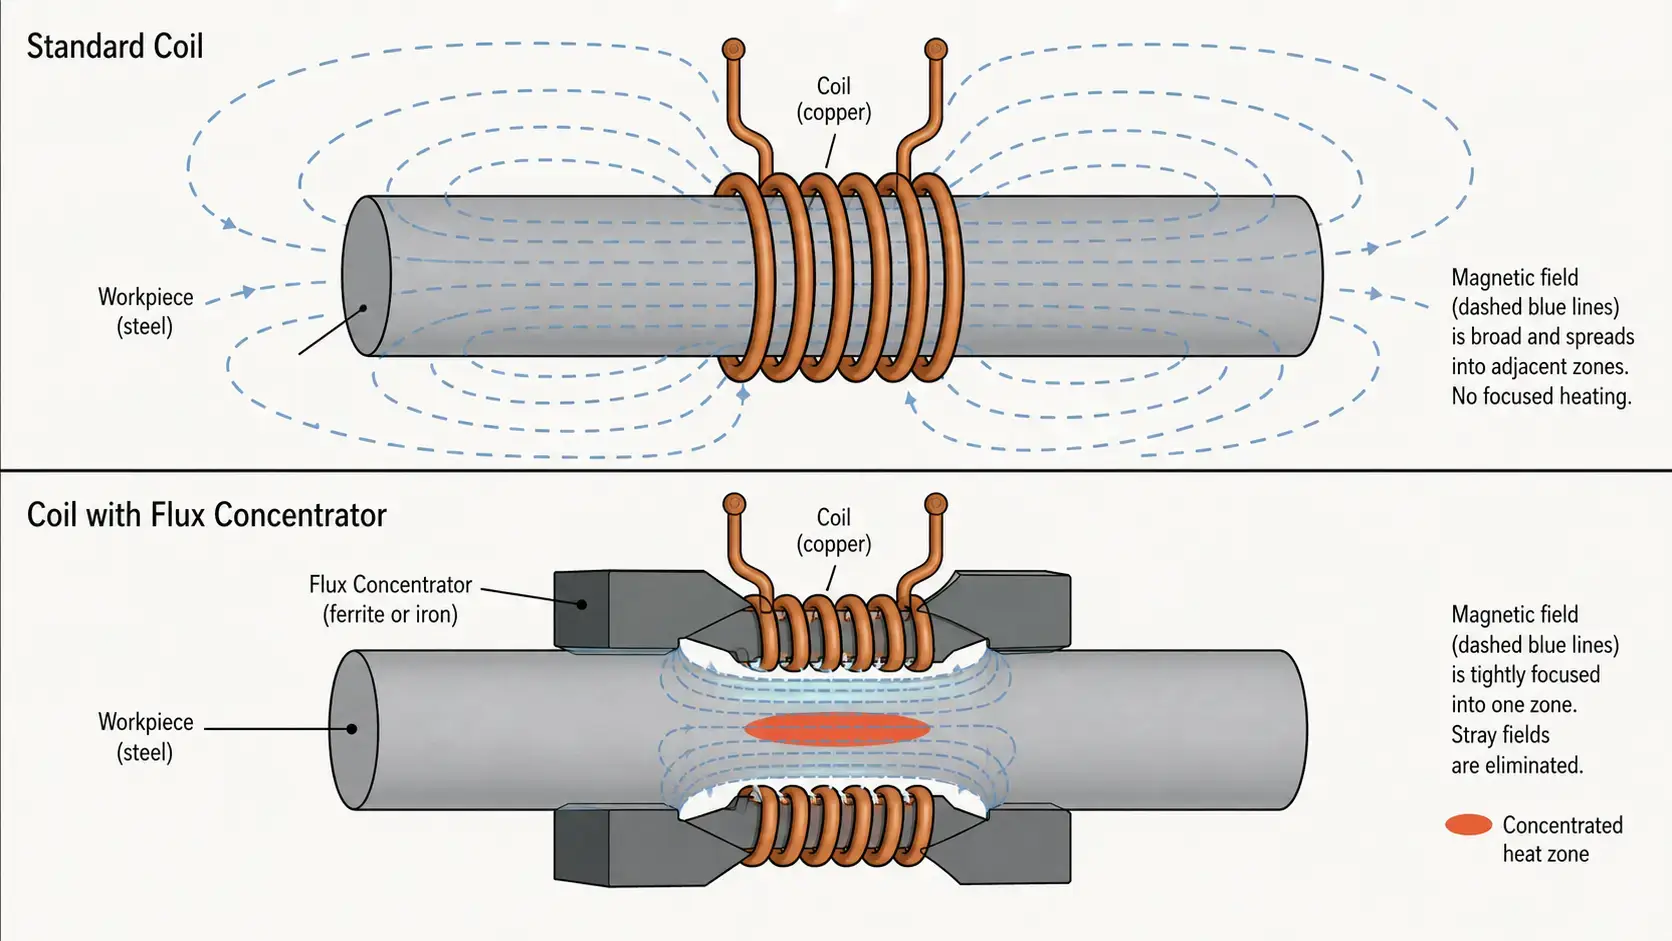
หากช่องว่างของข้อต่อคือการปรับหยาบและการกลึงขึ้นรูปคือการปรับรูปทรง, หัววัดฟลักซ์เป็นเครื่องมือปรับแต่งอย่างละเอียด. หัววัดฟลักซ์เป็นวัสดุแม่เหล็กที่วางอยู่บนหรือใกล้กับตัวเหนี่ยวนำเพื่อเปลี่ยนเส้นทางสนามแม่เหล็ก—โดยพื้นฐานแล้วจะป้องกันมันจากพื้นที่ที่คุณต้องการปกป้องและมุ่งเน้นมันไปยังพื้นที่ที่คุณต้องการให้ร้อน. มันไม่ได้เปลี่ยนรูปทรงของขดลวดหรือการวางตำแหน่งชิ้นส่วน. มันเปลี่ยนทิศทางของแรงแม่เหล็กที่แท้จริง.
ด้วยตัวรวมแรงแม่เหล็กที่ออกแบบมาอย่างเหมาะสม, วิศวกรสามารถควบคุมสามสิ่งได้พร้อมกัน: พื้นที่ที่ความร้อนจะถูกส่งไป, ความเข้มของมันในแต่ละโซน, และความสม่ำเสมอของอุณหภูมิทั่วพื้นที่เป้าหมาย. นี่ทำให้ตัวรวมฟลักซ์เป็นสิ่งจำเป็นเมื่อชิ้นส่วนต้องการระดับความแข็งที่แตกต่างกันอย่างมากตามความยาวของมัน—ตัวอย่างเช่น, เพลาที่มีจุดวางแบริ่งแข็งถัดจากส่วนสไปร์นที่อ่อน.
การเลือกวัสดุตัวรวมฟลักซ์ขึ้นอยู่กับการทำงาน ช่วงความถี่:
— เหล็กซิลิกอนแบบเรียงชั้น: สำหรับความถี่ต่ำกว่า 10 กิโลเฮิรตซ์. ความแม่เหล็กสูง, ต้นทุนต่ำ, แต่การสูญเสียของกระแสไฟวนจะเพิ่มขึ้นอย่างรวดเร็วเหนือกว่า 10 กิโลเฮิรตซ์.
— เฟอร์ไรท์: สำหรับความถี่ปานกลางตั้งแต่ 10 กิโลเฮิรตซ์ ถึงประมาณ 100 กิโลเฮิรตซ์. ความนำไฟฟ้าต่ำช่วยควบคุมการสูญเสียของกระแสไฟวน, การซึมผ่านที่ดีในช่วงความถี่กลาง.
— วัสดุแม่เหล็กอ่อนคอมโพสิต (SMC): สำหรับความถี่ที่สูงขึ้นเหนือ 100 กิโลเฮิรตซ์. วัสดุผงอัดพร้อมช่องว่างอากาศกระจาย, การสูญเสียกระแสไหลวนต่ำมาก, สามารถกลึงเป็นรูปทรงซับซ้อนได้.
ในหลายกรณี การชุบแข็งแบบเหนี่ยวนำแบบเลือกสรร การประยุกต์ใช้งาน, ตัวรวมฟลักซ์ให้การควบคุมเชิงพื้นที่ที่ละเอียดกว่าการปรับช่องว่างหรือการสร้างโปรไฟล์เพียงอย่างเดียว. ข้อแลกเปลี่ยนคือมันเพิ่มความซับซ้อนในการออกแบบและค่าใช้จ่ายวัสดุ—แต่สำหรับชิ้นส่วนที่มีข้อกำหนดรูปแบบการชุบแข็งเข้มงวด, โดยปกติพวกมันเป็นวิธีแก้ปัญหาปฏิบัติเดียว.
4. วิธีรวมทั้งสามวิธีเข้าด้วยกัน
ในการชุบแข็งในการผลิต, ผลลัพธ์ที่ดีที่สุดมักไม่เกิดจากการใช้เพียงวิธีเดียว. คันโยกแต่ละตัวมีความแข็งแรงต่างกัน, และทำงานร่วมกันในลำดับขั้นตรรกะ:
| วิธี | ควบคุมความแม่นยำ | ผลกระทบด้านค่าใช้จ่าย | เหมาะสมที่สุดสำหรับ |
|---|---|---|---|
| ช่องว่างการเชื่อมต่อ | ต่ำ–วัสดุ | Minimal | การปรับความเข้มแบบกว้าง, การปรับจูนกระบวนการ |
| การสร้างโปรไฟล์ตัวเหนี่ยวนำ | วัสดุ–สูง | ปานกลาง | การปรับให้สอดคล้องกับรูปร่างชิ้นส่วน, ลดผลกระทบขอบ |
| ตัวเข้มข้นแม่เหล็ก | สูง | สูงกว่า | ควบคุมโซนแบบจุดเจาะ, การสร้างรูปสนามที่ซับซ้อน |
ลำดับการออกแบบที่ปฏิบัติได้จริงมีลักษณะดังนี้: เริ่มด้วยช่องว่างการเชื่อมต่อเพื่อกำหนดความเข้มความร้อนแบบกว้างทั่วทั้งชิ้นส่วน. จากนั้นใช้การทำโปรไฟล์ขดลวดเพื่อตรงกับรูปร่างของขดลวดกับเรขาคณิตของชิ้นงาน—ชดเชยผลกระทบที่ขอบ, ตามแนวเส้นร่อง, เปิดพื้นที่เหนือบริเวณที่ควรเย็น. สุดท้าย, เพิ่มตัวรวมฟลักซ์เพื่อปรับตั้งเล็กน้อย: กำหนดทิศทางฟลักซ์ที่ฟุ้งออกจากโซนที่ป้องกันไว้และรวมเข้ากับพื้นที่เป้าหมาย.
เมื่อเครื่องมือทั้งสามนี้ใช้พร้อมกัน, ตัวเหนี่ยวนำจะให้ความร้อนตรงจุดที่ต้องการ—และกันไม่ให้ความร้อนเข้าถึงพื้นที่ที่ต้องคงสภาพไม่แข็งตัว. กระบวนการจะมีความเสถียรขึ้นเพราะแต่ละวิธีแก้ไขความแปรปรวนที่แตกต่างกัน: ช่องว่างจัดการความแรงของการเชื่อมต่อ, การโปรไฟล์จัดการการจับคู่เรขาคณิต, และตัวรวมฟลักซ์จัดการการขึ้นรูปสนาม.
5. การชุบแข็งแบบสแกนกับการชุบแข็งแบบยิงครั้งเดียว
การเลือกใช้ระหว่างการสแกนกับการยิงครั้งเดียวส่งผลต่อว่าคุณต้องฝังการควบคุมโซนไว้ในขดลวดมากแค่ไหนและสามารถจัดการได้โดยพารามิเตอร์กระบวนการมากแค่ไหน. ในการชุบแข็งแบบสแกน, ตัวเหนี่ยวนำเคลื่อนที่ไปตามชิ้นงานขณะทำความร้อน. คุณสามารถปรับพลังงาน, ความเร็วในการสแกน, และเวลาค้างไว้ขณะที่ขดลวดผ่านแต่ละโซน. การควบคุมแบบไดนามิกนี้ทำให้การสร้างความลึกของชิ้นส่วนที่แตกต่างกันบนชิ้นส่วนเดียวทำได้ง่ายขึ้นโดยไม่ต้องใช้รูปทรงลวดซับซ้อน.
ในการชุบแข็งแบบครั้งเดียว, ตัวเหนี่ยวนำและชิ้นงานจะอยู่นิ่ง. รูปแบบการให้ความร้อนทั้งหมดจะถูกกำหนดก่อนที่พลังงานจะถูกเปิด—โดยรูปทรงลวด, ช่องว่างการเชื่อมต่อที่แต่ละจุด, และตัวรวมสนามแม่เหล็กที่ติดตั้งอยู่. ไม่มีการปรับแบบเรียลไทม์ระหว่างรอบความร้อน. ด้วยเหตุนี้, การใช้งานแบบครั้งเดียวขึ้นอยู่กับคุณภาพการออกแบบลวดตั้งแต่ต้นมากกว่า. ทั้งสามแนวทางการออกแบบที่กล่าวมาข้างต้น—ช่องว่าง, การโปรไฟล์, ตัวรวมฟลักซ์—ไม่ใช่ทางเลือกในการยิงครั้งเดียว; แต่เป็นวิธีการควบคุมหลัก.
หากการใช้งานของคุณต้องการการชุบแข็งเฉพาะจุดอย่างแม่นยําและปริมาณการผลิตของคุณเหมาะสมกับเครื่องมือแบบยิงครั้งเดียว, ตัวเหนี่ยวนําควรได้รับการออกแบบด้วยความใส่ใจในระดับเดียวกับแหล่งจ่ายไฟและการตั้งค่ากระบวนการ. สําหรับการเปรียบเทียบที่ลึกซึ้งระหว่างระบบสแกนและระบบแบบยิงครั้งเดียว, ดูคู่มือของเราเกี่ยวกับ วิธีการเลือกระบบชุบแข็งด้วยการเหนี่ยวนำ.
6. 5 เคล็ดลับการออกแบบที่ใช้งานได้จริงเพื่อการควบคุมโซนที่ดีขึ้น
— 1. อย่าพึ่งพาพลังงานเพียงอย่างเดียว. ระดับพลังงานควบคุมปริมาณพลังงานรวมที่เข้าสู่ชิ้นส่วน, แต่ไม่สามารถแก้ไขตัวเหนี่ยวนำที่ออกแบบไม่ดีได้. ถ้าสนามแม่เหล็กไม่ได้ถูกจัดรูปร่างอย่างถูกต้อง, การเพิ่มกำลังมักทำให้ปัญร้ายแรงขึ้นโดยทำให้พื้นที่ที่ร้อนที่สุดร้อนขึ้นมากกว่าเดิม.
— 2. ตรวจสอบรูปทรงชิ้นส่วนตั้งแต่เริ่มต้น. รูปร่างของชิ้นงาน—การเปลี่ยนแปลงหน้าตัด, รัศมี, ไหล่, ร่องกุญแจ—มีผลสำคัญต่อความสม่ำเสมอของการให้ความร้อน. คุณสมบัติที่ทำให้สนามแม่เหล็กรวมตัวหรือกระจายควรระบุไว้ก่อนเริ่มออกแบบขดลวด, ไม่ถูกค้นพบระหว่างการทดลองกระบวนการ.
— 3. ทดสอบการเปลี่ยนแปลงช่องว่างอย่างเป็นระบบ. ก 1 การเปลี่ยนแปลงช่องว่างข้อต่อ mm สามารถสร้างความแตกต่างที่วัดได้ของความลึกของเคส. ระหว่างการตั้งค่า, ปรับช่องว่างเป็นขั้นตอนที่ควบคุมได้และบันทึกผลลัพธ์. ข้อมูลนี้จะเป็นพื้นฐานสําหรับค่าความคลาดเคลื่อนในการผลิต.
— 4. ใช้โปรไฟล์เพื่อลดผลกระทบของขอบก่อน. ก่อนเพิ่มฟลักซ์คอนเทรเตอร์, ปรับแต่งโปรไฟล์ขดลวด. โปรไฟล์มักเป็นวิธีที่เร็วที่สุดในการปรับปรุงความสม่ําเสมอตั้งแต่ต้นจนจบ, และยังช่วยหลีกเลี่ยงต้นทุนวัสดุและความซับซ้อนในการประกอบที่เพิ่มขึ้นจากเครื่องรวมพลังงาน.
— 5. เพิ่มฟลักซ์คอนเทรเตอร์เมื่อคุณต้องการควบคุมที่เข้มงวดขึ้น. หากรูปแบบการทำความร้อนยังกว้างเกินไปหรือไม่สม่ำเสมอหลังจากปรับช่องว่างและโปรไฟล์ให้เหมาะสมแล้ว, หัวฟลักซ์สามารถทำให้คมขึ้นได้. มีประสิทธิภาพโดยเฉพาะอย่างยิ่งเมื่อคุณต้องการขอบเขตการเปลี่ยนผ่านแบบแข็งระหว่างโซนแข็งและพื้นที่อ่อนที่อยู่ติดกัน—ตัวอย่างเช่น, ภายในไม่กี่มิลลิเมตรของร่องแหวนล็อกหรือรูน้ำมัน.
หัวข้อทั่วไปในเคล็ดลับทั้งห้าข้อ: การออกแบบตัวเหนี่ยวนำขับเคลื่อนการควบคุมโซน. หลักการ แหล่งจ่ายไฟ ให้พลังงาน, แต่ขดลวดเป็นตัวกำหนดว่าพลังงานนั้นไปอยู่ที่ไหนจริงๆ. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับสิ่งที่อาจผิดพลาดได้เมื่อการควบคุมโซนไม่เพียงพอ, คำแนะนำทั่วไปของเรา ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ ครอบคลุมอาการ—ความลึกของเคสไม่เท่ากัน, จุดอ่อน, และการเปลี่ยนรูปแบบ—ซึ่งมักจะย้อนกลับไปถึงการออกแบบตัวเหนี่ยวนำ.
คีย์ Takeaway
Selective induction hardening คือการวางความร้อนให้ถูกที่และควบคุมความร้อนที่ลงไปได้ลึกแค่ไหน—ไม่มีอะไรเพิ่มเติม, ไม่มีอะไรน้อย. สำหรับการใช้งานชุบแข็งเฉพาะที่, คันโยกที่ออกแบบมามีประโยชน์มากที่สุดสามคันคือช่องว่างข้อต่อเพื่อการควบคุมความเข้มในวงกว้าง, การทำโปรไฟล์ตัวเหนี่ยวนำสำหรับการจับคู่เรขาคณิต, และหัวฟลักซ์สำหรับการสร้างสนามที่แม่นยำ. ใช้ร่วมกันตามลำดับ—ช่องว่างก่อน, จากนั้นโปรไฟล์, จากนั้นตัวรวมพลังงาน—ช่วยให้คุณสร้างรูปแบบการให้ความร้อนที่แม่นยํา, มั่นคง, และสอดคล้องกับแบบร่างชิ้นงาน. หากคุณต้องการทําให้แข็งเฉพาะโซนเฉพาะของชิ้นงาน, ออกแบบตัวเหนี่ยวนําอย่างรอบคอบเหมือนกับการเลือกแหล่งจ่ายไฟและการตั้งค่ากระบวนการ.
คำถามที่พบบ่อย
Q: การทําให้แข็งด้วยเหนี่ยวนําแบบเลือกได้คืออะไร?
ก: การทําให้แข็งด้วยเหนี่ยวนําแบบเลือกหมายถึงการให้ความร้อนและดับเฉพาะบริเวณเฉพาะของชิ้นงาน—เช่น ร่องตลับลูกปืน, พื้นผิวซีล, หรือฟันเฟือง—โดยปล่อยให้พื้นที่ข้างเคียงไม่แข็งตัว. สิ่งนี้ช่วยรักษาความแข็งแรงและความเหนียวในพื้นที่ที่ไม่สำคัญในขณะที่ยังคงได้ความแข็งที่ต้องการในบริเวณที่มีการสึกหรอหรือเกิดความเมื่อยล้า.
Q: วิธีที่ง่ายที่สุดในการควบคุมความลึกของการชุบแข็งคืออะไร?
ก: ช่องว่างของการเชื่อมต่อเป็นจุดเริ่มต้นที่ง่ายที่สุด. ช่องว่างที่เล็กกว่า (1.5–3 มม.) เพิ่มการเชื่อมต่อด้วยแม่เหล็กไฟฟ้าและสร้างความลึกของชั้นกรณีได้มากขึ้น. ช่องว่างที่ใหญ่กว่า (3–10 มม.) ทำให้การเชื่อมต่ออ่อนลงและสร้างความแข็งน้อยลงหรือลึกน้อยลง. การปรับช่องว่างไม่ต้องเปลี่ยนเครื่องมือและสามารถทดสอบได้อย่างรวดเร็วในระหว่างการพัฒนากระบวนการ.
Q: วัสดุใดที่ใช้สำหรับตัวทำให้เข้มข้นของฟลักซ์?
ก: วัสดุสามตระกูลที่ใช้กันทั่วไป: เหล็กซิลิคอนแบบหลายชั้นสําหรับความถี่ต่ํา (ด้านล่าง 10 กิโลเฮิรตซ์), เฟอร์ไรต์สําหรับความถี่กลาง (10–100 กิโลเฮิรตซ์), และคอมโพสิตแม่เหล็กนุ่ม (SMC) สําหรับความถี่สูง (เกิน 100 กิโลเฮิรตซ์). การเลือกขึ้นอยู่กับความถี่การทํางาน, ความแม่นยําที่ต้องการ, และรูปทรงของชิ้นส่วน.
Q: การควบคุมการชุบแข็งแบบสแกนง่ายกว่าการชุบแข็งแบบยิงครั้งเดียวหรือไม่?
ก: โดยทั่วไปใช่. การชุบแข็งแบบสแกนช่วยให้คุณปรับกําลังและความเร็วในการสแกนได้แบบไดนามิกตามการเคลื่อนที่ของขดลวดในโซนต่าง ๆ. การชุบแข็งแบบยิงเดียวสร้างรูปแบบการให้ความร้อนทั้งหมดในรอบคงที่, ดังนั้นการออกแบบขดลวด—ช่องว่าง, การโปรไฟล์, และเครื่องรวมฟลักซ์—กำหนดผลลัพธ์. การยิงนัดเดียวต้องการวิศวกรรมขั้นสูงมากขึ้น, แต่สามารถบรรลุปริมาณงานที่สูงขึ้นสำหรับการผลิตที่มีปริมาณมาก.
ต้องการคอยล์แบบกำหนดเองสำหรับการชุบแข็งแบบเลือกสรร?
บอกเราเกี่ยวกับรูปทรงชิ้นส่วนของคุณ, โซนเป้าหมาย, ข้อกำหนดความลึกของรู, และปริมาณการผลิต. เราจะช่วยคุณออกแบบตัวเหนี่ยวนำที่ให้ความร้อนตรงจุดที่คุณต้องการ.


