
3 Maneiras Comprovadas de Controlar a Profundidade na Endurecimento Seletivo por Indução
Em muitas aplicações de endurecimento por indução, apenas certas áreas de uma peça precisam ser endurecidas—canais de rolamentos, superfícies de vedação, dentes de engrenagem, lobs de cames. Outras áreas devem permanecer mais macias para manter a tenacidade do núcleo, reduzir a distorção, ou cumprir os requisitos de montagem. É aqui que o endurecimento por indução seletiva se torna essencial. O objetivo é direto: fornecer calor intenso a uma zona definida enquanto mantém as áreas adjacentes frescas ou apenas ligeiramente aquecidas.
A física subjacente de aquecimento por indução dá-lhe uma vantagem natural aqui—o calor é gerado dentro do próprio metal, não é transferido de uma fonte externa. Mas transformar essa vantagem num padrão de endurecimento preciso, e repetível requer um design deliberado do indutor. Para endurecimento por varrimento, pode ajustar a potência e a velocidade de varrimento à medida que a bobina se move. Para endurecimento de disparo único, onde a peça e o indutor permanecem estacionários, o padrão de aquecimento deve ser incorporado na geometria da bobina desde o início.
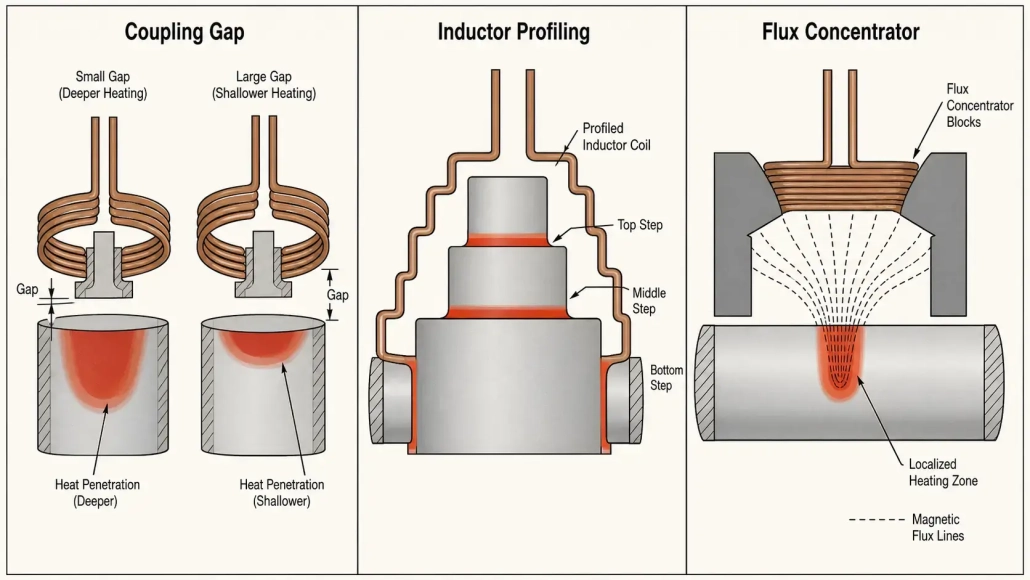
Existem três principais alavancas de design que controlam para onde o calor vai e quão profundamente ele penetra: folga de acoplamento, perfilagem do indutor, e concentradores de fluxo. Cada uma fornece ao engenheiro um nível diferente de controlo. Usadas em conjunto, podem produzir um padrão de endurecimento que é preciso, estável, e bem ajustado ao design da peça.
1. Folga de Acoplamento — A Primeira Alavanca para a Intensidade do Aquecimento
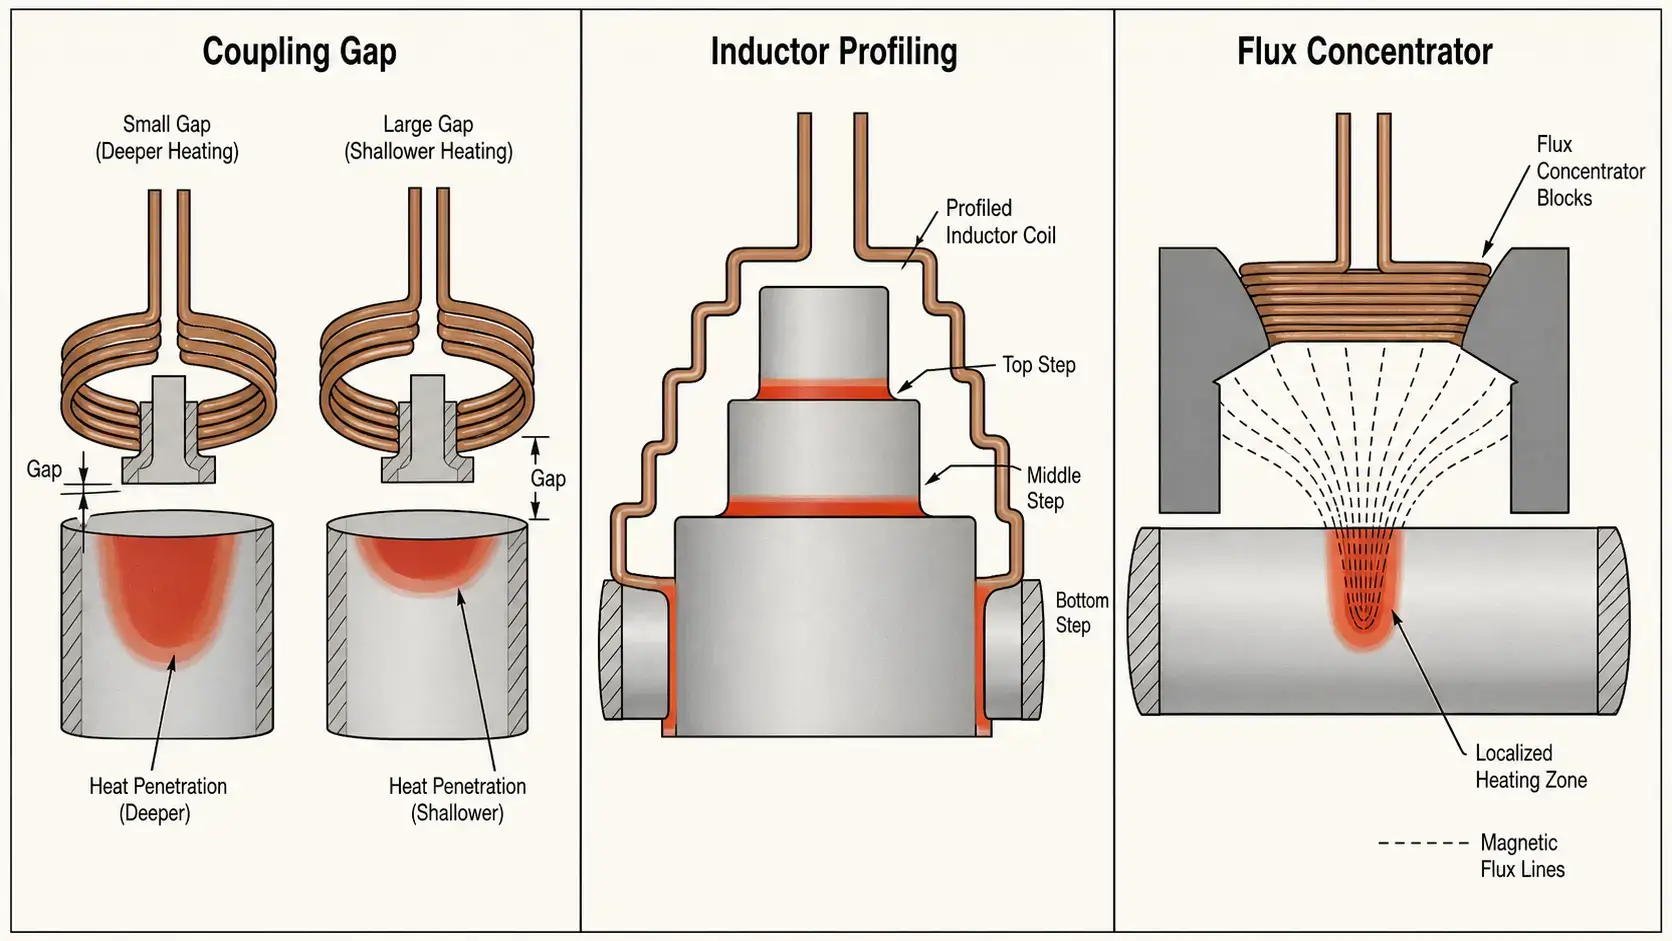
O espaçamento de acoplamento é a distância entre o indutor e a superfície da peça. É a forma mais simples e rápida de ajustar a intensidade do aquecimento local em o endurecimento por indução seletiva. A física é direta: a intensidade do acoplamento eletromagnético cai rapidamente com a distância. Um espaço menor significa um acoplamento mais forte e mais corrente induzida na peça. Um espaço maior significa um acoplamento mais fraco e menos calor.
Na prática, O controlo do espaçamento de acoplamento segue um padrão previsível:
— 1.5–3 mm de espaço: Acoplamento forte, profundidade de camada mais profunda (3–5 mm típico), aquecimento mais rápido. Usado para zonas que necessitam de profundidade total de endurecimento.
— 3–6 mm de espaço: Acoplamento moderado, caso mais raso (1–3 mm). Usado para zonas de transição ou áreas que necessitam apenas de tratamento superficial.
— 6–10 mm de espaço: Acoplamento fraco, endurecimento mínimo ou inexistente. Usado para evitar zonas que devem permanecer macias.
Durante o desenvolvimento do processo, Ajuste da lacuna de acoplamento é frequentemente o primeiro passo de afinação. Não requer alterações nas ferramentas—apenas reposicionar a bobina em relação à peça. No entanto, só o controlo da folga tem um limite prático: em geometrias complexas com ombros, raios, ou mudanças súbitas na secção transversal, uma folga uniforme não pode produzir uma zona de aquecimento claramente definida. É aqui que o perfilado entra em ação.
2. Perfilagem do Indutor — Ajustar a bobina à peça
Um indutor cilíndrico recto não aquece uma peça uniformemente de extremidade a extremidade. O centro da bobina produz aquecimento mais intenso do que as extremidades devido aos efeitos eletromagnéticos nas bordas—o campo magnético é menos limitado nas extremidades da bobina, portanto, a eficiência de acoplamento diminui aí. Num eixo simples, isso produz um perfil de aquecimento em forma de barril: endurecimento mais profundo no meio, mais raso nas extremidades. Raramente é isso que o desenho da peça exige.
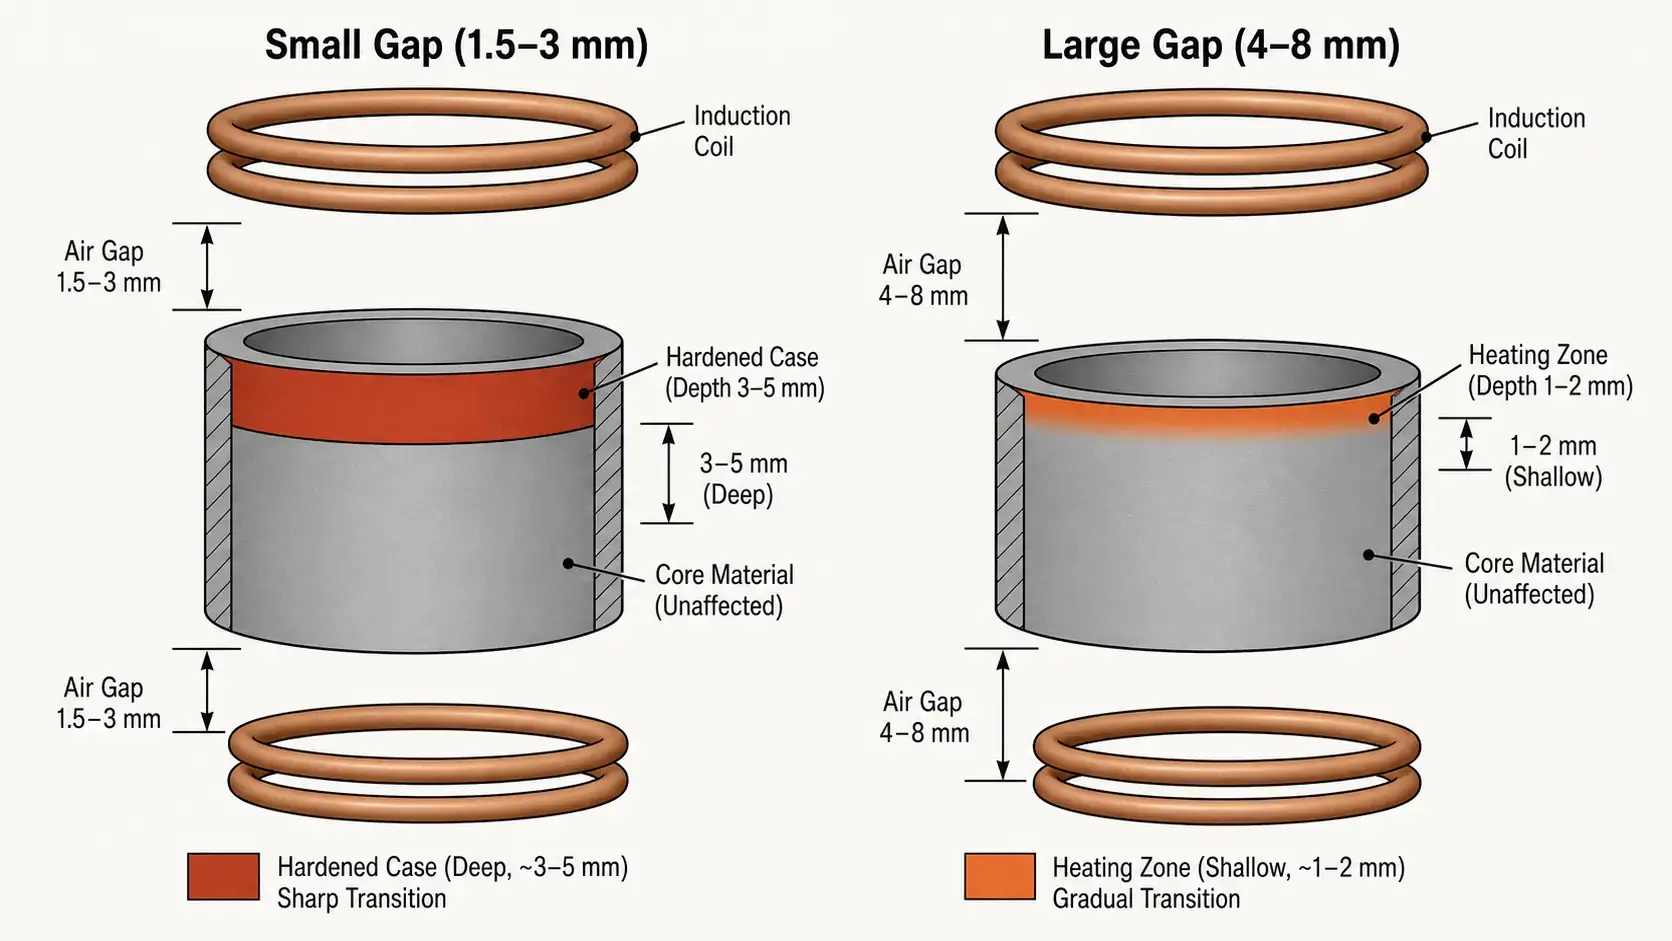
Um perfil indutor é uma modelagem deliberada da bobina para seguir o contorno da peça de trabalho. O perfil pode apertar a folga nas extremidades para compensar perdas nas bordas, abrir a lacuna sobre áreas que precisam de menos calor, ou contorno em torno de recursos como flanges e degraus. O resultado é um padrão de aquecimento que corresponde à geometria da peça, em vez de combatê-la..
— Reduz o superaquecimento central: Ao ajustar o perfil da bobina, evita-se o padrão em forma de barril e produz-se uma profundidade de têmpera mais uniforme de ponta a ponta.
— Melhora o aquecimento das extremidades: Um acoplamento mais apertado nas extremidades da bobina compensa a queda natural da intensidade do campo.
— Ajusta a zona de endurecimento à forma da peça: Para eixos em degrau, eixos com ombreiras, e peças com múltiplos diâmetros, o perfilamento mantém a profundidade da camada consistente através das alterações de geometria.
— Controla a profundidade final de têmpera de forma mais consistente: Uma bobina bem perfilada reduz a necessidade de ajuste de potência durante a produção.
O perfilamento é especialmente valioso para peças com ombros, passos, transições, ou múltiplas superfícies que requerem diferentes níveis de endurecimento. Aplicativos como endurecimento do furo interno dependem muito do perfil, uma vez que a bobina deve estar em conformidade com uma geometria de ID confinada enquanto produz um invólucro uniforme em torno da circunferência do furo.
3. Concentradores de Fluxo — Precisão quando a lacuna e o perfil não são suficientes
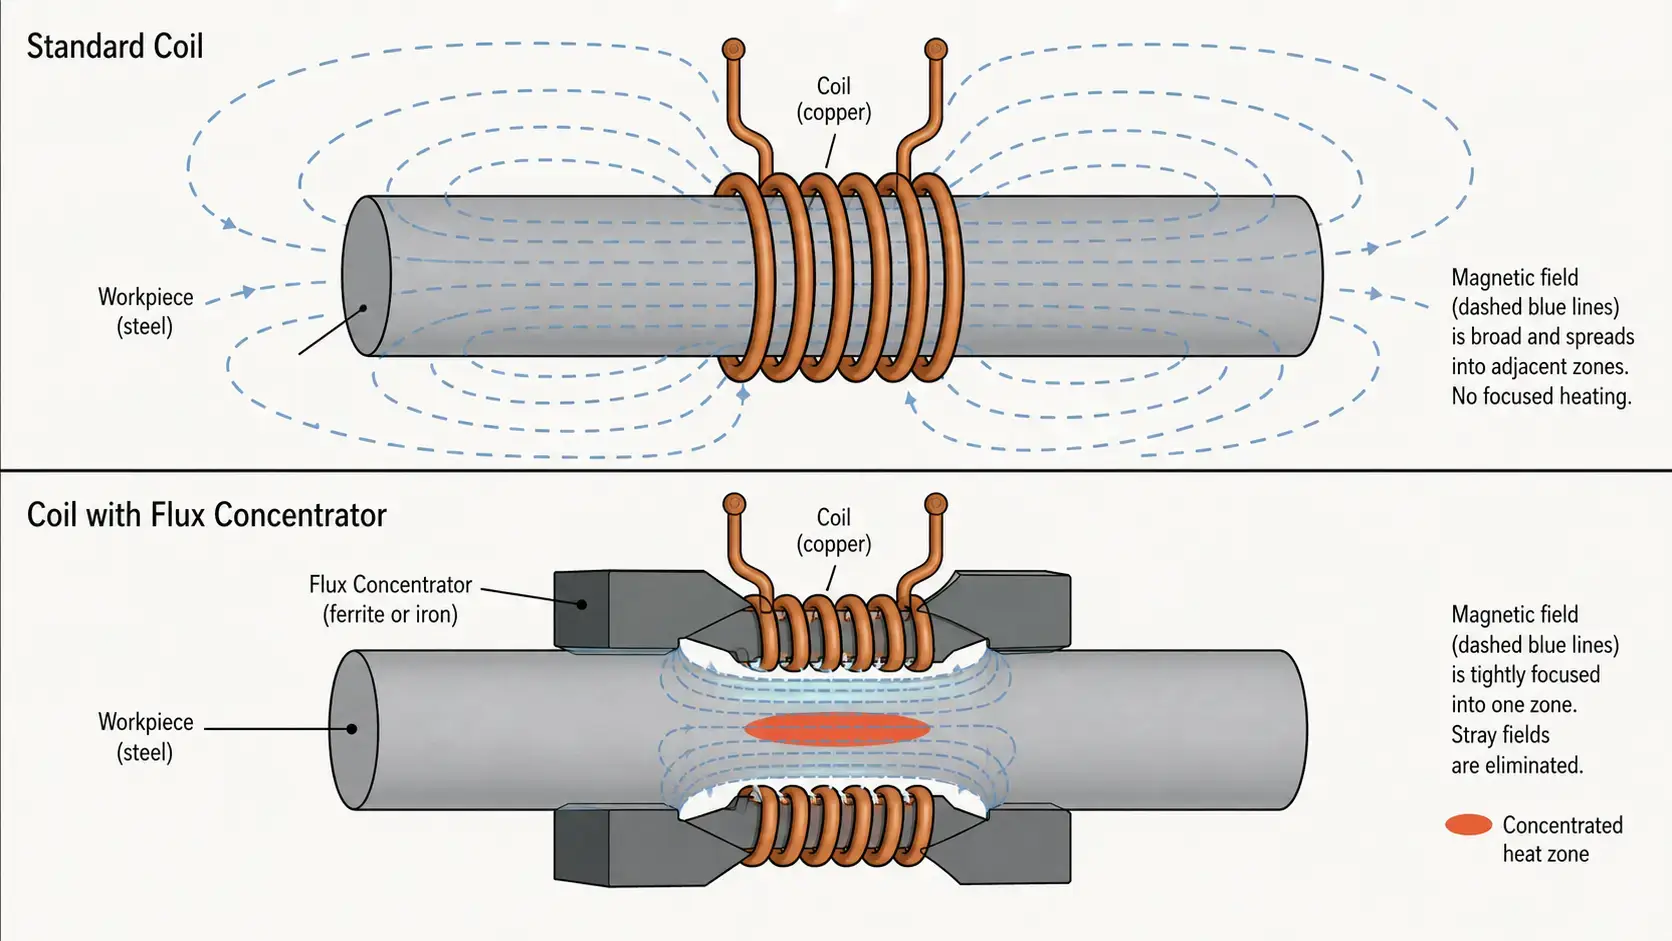
Se a folga do acoplamento for o ajuste grosseiro e o perfil for o ajuste da forma, concentradores de fluxo são a ferramenta de ajuste fino. Um concentrador de fluxo é um material magnético colocado sobre ou perto do indutor que redireciona o campo magnético—essencialmente bloqueando-o das áreas que se quer proteger e focando-o em áreas que quer aquecer. Não altera a geometria da bobina nem a posição da peça. Muda para onde o fluxo magnético realmente vai.
Com um concentrador de fluxo devidamente desenhado, o engenheiro pode controlar três coisas simultaneamente: onde o calor é entregue, a intensidade em cada zona, e como a temperatura se torna uniforme em toda a área-alvo. Isto torna os concentradores de fluxo indispensáveis quando uma peça necessita de níveis de endurecimento muito diferentes ao longo do seu comprimento—por exemplo, um eixo com um diário de rolamento endurecido ao lado de uma secção de estria mole.
A escolha do material para concentradores de fluxo depende do funcionamento intervalo de frequência:
— Aço de silício laminado: Para baixas frequências abaixo 10 kHz. Alta permeabilidade magnética, baixo custo, mas as perdas por correntes parasitas aumentam rapidamente acima 10 kHz.
— Ferrite: Para frequências médias desde 10 kHz até aproximadamente 100 kHz. A baixa condutividade elétrica mantém as perdas por correntes parasitas geríveis, boa permeabilidade em frequências médias.
— Compósitos magnéticos suaves (SMC): Para frequências mais elevadas acima de 100 kHz. Materiais em pó prensado com espaços de ar distribuídos, perdas por correntes parasitas muito baixas, podem ser usinados em formas complexas.
Em muitas o endurecimento por indução seletiva aplicações, os concentradores de fluxo proporcionam um controlo espacial mais fino do que o ajuste do espaçamento ou o perfilamento sozinhos podem alcançar. A troca é que eles acrescentam complexidade de design e custo de material—mas para partes onde a especificação do padrão de endurecimento é rigorosa, elas são frequentemente a única solução prática.
4. Como Combinar os Três Métodos
No endurecimento em produção, os melhores resultados raramente vêm do uso de apenas um método. Cada alavanca tem uma força diferente, e funcionam juntas numa hierarquia lógica:
| Método | Precisão de Controlo | Impacto no Custo | Melhor Utilizado Para |
|---|---|---|---|
| Folga de Acoplamento | Baixo–Média | Mínimo | Ajuste de intensidade ampla, afinação de processo |
| Perfilagem do Indutor | Média–Alta | Moderada | Ajuste aos contornos da peça, redução de efeitos de borda |
| Concentradores de Fluxo | Alta | Maior | Controlo de zona pontual, modelação de campo complexa |
Uma sequência de design prática parece assim: começar com a folga do acoplamento para definir a intensidade de aquecimento geral em toda a peça. Depois usar o perfilado do indutor para ajustar a forma da bobina à geometria da peça—compensando os efeitos de borda, seguindo contornos, abrindo-se sobre áreas que devem permanecer frias. Finalmente, adicionar concentradores de fluxo para ajuste fino: direcionando o fluxo disperso para longe das zonas protegidas e concentrando-o na área alvo.
Quando estas três ferramentas são utilizadas em conjunto, o indutor fornece calor exatamente onde é necessário—e mantém-no afastado de áreas que devem permanecer não endurecidas. O processo torna-se mais estável porque cada método aborda uma fonte diferente de variação: o gap trata da força de acoplamento, o perfilamento trata do ajuste da geometria, e os concentradores de fluxo tratam da modelação do campo.
5. Endurecimento por varrimento vs Endurecimento por disparo único
A escolha entre varrimento e disparo único afeta quanto do controlo da sua zona deve ser incorporado na bobina em vez de quanto pode ser tratado pelos parâmetros do processo. No endurecimento por varrimento, o indutor move-se ao longo da peça durante o aquecimento. Pode variar a potência, velocidade de varrimento, e o tempo de permanência à medida que a bobina passa por diferentes zonas. Este controlo dinâmico torna mais fácil produzir profundidades de endurecimento variáveis ao longo de uma única peça sem geometria complexa da bobina.
No endurecimento de um único disparo, o indutor e a peça permanecem estacionários. O padrão completo de aquecimento é determinado antes de ligar a potência—pela geometria da bobina, o espaçamento de acoplamento em cada ponto, e quaisquer concentradores de fluxo instalados. Não há ajuste em tempo real durante o ciclo de calor. Por esta razão, aplicações de tiro único dependem mais da qualidade do design da bobina desde o início. As três alavancas de design descritas acima—lacuna, perfilação, concentradores de fluxo—não são opcionais em disparo único; são o principal meio de controlo.
Se a sua aplicação requer endurecimento local preciso e o volume de produção justificar ferramentas de tiro único, o indutor deve ser projetado com o mesmo cuidado que a fonte de alimentação e as definições do processo. Para uma comparação mais profunda entre sistemas de varrimento e de disparo único, veja o nosso guia sobre como selecionar um sistema de têmpera por indução.
6. 5 Dicas Práticas de Design para Melhor Controlo de Zonas
— 1. Não confie apenas na potência. O nível de potência controla quanta energia total é investida na peça, mas não pode corrigir um indutor mal concebido. Se o campo magnético não estiver moldado corretamente, aumentar a potência muitas vezes agrava o problema ao sobreaquecer as áreas que já aquecem mais rápido.
— 2. Verifique a geometria da peça cedo. A forma da peça—a secção transversal muda, raios, ombros, rasgos—tem um grande impacto na uniformidade do aquecimento. As características que concentram ou dispersam o campo magnético devem ser identificadas antes do início do projeto da bobina, não descobertas durante os ensaios do processo.
— 3. A folga de teste muda sistematicamente. A 1 Mudança em mm na folga de acoplamento pode produzir uma diferença mensurável na profundidade do caso. Durante a configuração, variar a folga em incrementos controlados e registar o resultado. Estes dados tornam-se a base para as tolerâncias de produção.
— 4. Usar perfilagem para reduzir os efeitos de borda primeiro. Antes de adicionar concentradores de fluxo, otimizar o perfil da bobina. A criação de perfil geralmente é a maneira mais rápida de melhorar a uniformidade de ponta a ponta, e evita o custo adicional de material e a complexidade de montagem que os concentradores trazem.
— 5. Adicione concentradores de fluxo quando precisar de um controle mais rígido. Se o padrão de aquecimento ainda for muito amplo ou irregular após otimizar a folga e o perfil, concentradores de fluxo podem afiá-lo. Eles são particularmente eficazes quando você precisa de um limite de transição rígido entre uma zona endurecida e uma área suave adjacente—por exemplo, dentro de alguns milímetros de uma ranhura do anel elástico ou furo de óleo.
O traço comum entre todas as cinco dicas: projeto de indutor impulsiona controle de zona. O fonte de alimentação fornece a energia, mas a bobina determina para onde essa energia realmente vai. Para saber mais sobre o que pode dar errado quando o controle da zona é inadequado, nosso guia para comum defeitos de endurecimento por indução cobre os sintomas—profundidade irregular do caso, pontos moles, e mudança de padrão—que muitas vezes remontam ao design do indutor.
Principal vantagem
Endurecimento por indução selectivo é colocar o calor no lugar certo e controlar a profundidade desse calor—nada mais, nada menos. Para aplicações de endurecimento localizado, as três alavancas de design mais úteis são o intervalo de acoplamento para controlo amplo da intensidade, perfilagem do indutor para correspondência da geometria, e concentradores de fluxo para modelagem precisa do campo. Usados em conjunto em sequência—primeiro o intervalo, depois o perfil, depois os concentradores—eles permitem criar um padrão de aquecimento que é preciso, estável, e bem adaptado ao desenho da peça. Se precisar de endurecer apenas zonas específicas de uma peça, projete o indutor tão cuidadosamente quanto seleciona a fonte de alimentação e as definições do processo.
Perguntas Frequentes
P: O que é endurecimento por indução seletiva?
A: A têmpera por indução seletiva significa aquecer e arrefecer apenas zonas específicas de uma peça—como os diâmetros de rolamentos, superfícies de vedação, ou dentes de engrenagens—deixando as áreas adjacentes sem endurecer. Isto preserva a tenacidade e a ductilidade em áreas não críticas enquanto se alcança a dureza necessária em zonas sujeitas a desgaste ou fadiga.
P: Qual é a forma mais fácil de controlar a profundidade da têmpera?
A: O espaçamento do acoplamento é o ponto de partida mais fácil. Um espaçamento menor (1.5–3 mm) aumenta o acoplamento eletromagnético e produz uma profundidade de camada mais profunda. Um espaçamento maior (3–10 mm) enfraquece o acoplamento e produz endurecimento mais superficial ou nenhum. O ajuste da folga não requer alterações nas ferramentas e pode ser testado rapidamente durante o desenvolvimento do processo.
P: Quais materiais são usados para concentradores de fluxo?
A: Três famílias de materiais são comumente usadas: aço de silício laminado para baixas frequências (Abaixo 10 kHz), ferrite para frequências médias (10–100 kHz), e compósitos magnéticos suaves (SMC) para altas frequências (acima de 100 kHz). A escolha depende da frequência de operação, precisão requerida, e geometria da peça.
P: É mais fácil controlar o endurecimento por varrimento do que o endurecimento de um único disparo?
A: Geralmente sim. O endurecimento por varrimento permite ajustar a potência e a velocidade de varrimento dinamicamente à medida que a bobina se move por diferentes zonas. Endurecimento por tiro único produz todo o padrão de aquecimento num ciclo estacionário, portanto o design da bobina—lacuna, perfilação, e concentradores de fluxo—determina o resultado. O endurecimento de tiro único exige mais engenharia inicial, mas pode alcançar maior rendimento para produção em grande volume.
Preciso de uma bobina personalizada para endurecimento seletivo?
Fale-nos sobre a geometria da sua peça, Zonas-alvo, requisitos de profundidade da caixa, e volume de produção. Ajudaremos você a projetar um indutor que forneça calor exatamente onde você precisa.


