
3 طرق مثبتة للتحكم في العمق في عملية التصلب بالحث الانتقائي
في العديد من تطبيقات التقسية بالتعريض للحث الكهرومغناطيسي،, فقط مناطق معينة من الجزء تحتاج إلى أن تتصلب—محاور التحمل, أسطح الختم, أسنان التروس, نتوءات الكامات. يجب أن تظل المناطق الأخرى أكثر ليونة للحفاظ على صلابة القلب, تقليل التشويه, أو لتلبية متطلبات التجميع. هنا يصبح التقسية الانتقائية بالحث أمرًا أساسيًا. الهدف واضح: توصيل حرارة مكثفة إلى منطقة محددة مع الحفاظ على برودة المناطق المجاورة أو تسخينها بشكل طفيف فقط.
الفيزياء الأساسية لـ التسخين بالحث تعطيك ميزة طبيعية هنا—يتم توليد الحرارة داخل المعدن نفسه, وليس من مصدر خارجي. ولكن تحويل هذه الميزة إلى دقة, يتطلب نمط التصلب القابل للتكرار تصميمًا متعمدًا للمحث. لتصلب المسح, يمكنك ضبط الطاقة وسرعة المسح أثناء تحرك الملف. للتقسية الفردية, حيث يبقى الجزء والمحث ثابتين, يجب أن يكون نمط التسخين مدمجًا في هندسة الملف منذ البداية.
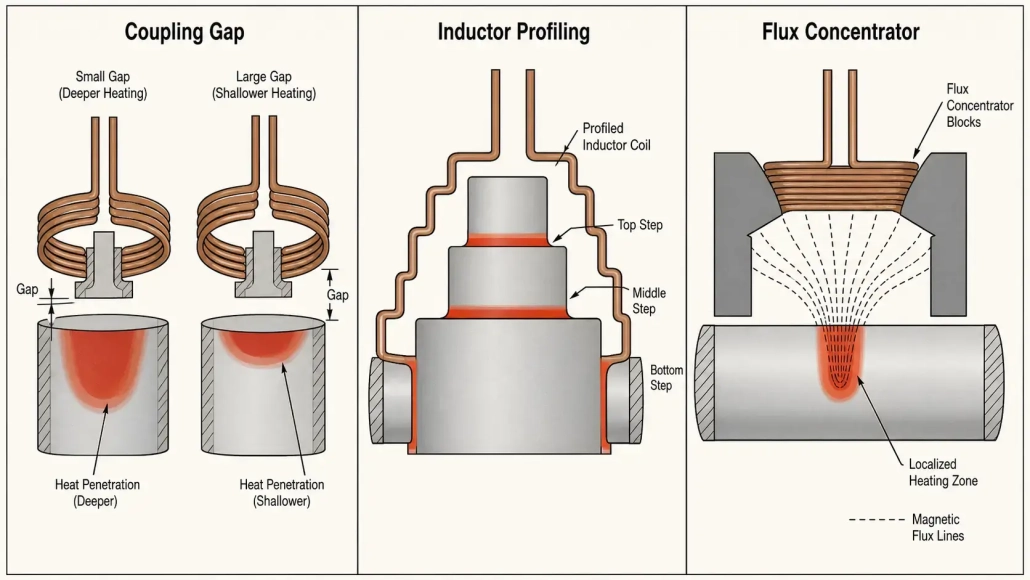
هناك ثلاث روافع تصميم أساسية تتحكم في أين تذهب الحرارة ومدى عمق اختراقها: coupling gap, تحليل ملفات الحث, وتركيزات التدفق. كل منها يمنح المهندس مستوى مختلفًا من التحكم. عند استخدامها معًا, يمكنها إنتاج نمط تقسية دقيق, مستقر, ومتوافق بشكل جيد مع تصميم الجزء.
1. فجوة الاقتران — الرافعة الأولى لشدة التسخين
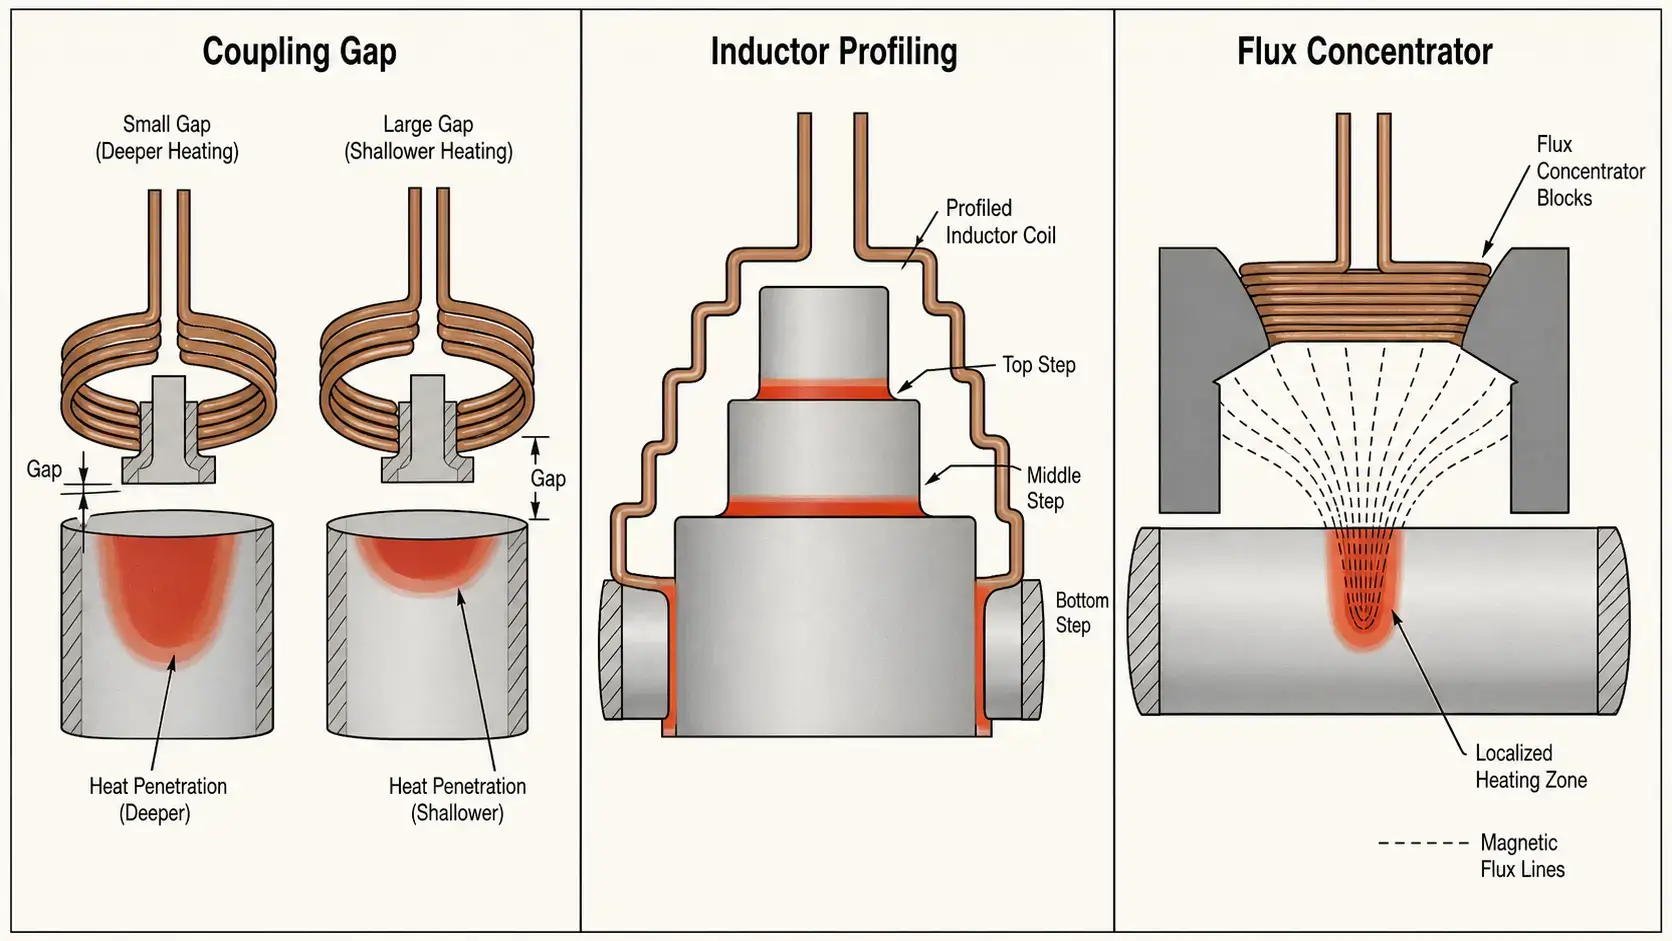
فجوة الاقتران هي المسافة بين المحاثة وسطح قطعة العمل. إنها أبسط وأسرع طريقة لضبط شدة التسخين المحلية في التقسية الانتقائية بالحث. الفيزياء مباشرة: قوة الاقتران الكهرومغناطيسي تتناقص بسرعة مع المسافة. الفجوة الأصغر تعني اقتران أقوى وتيار مستحث أكبر في الجزء. الفجوة الأكبر تعني اقتران أضعف وحرارة أقل.
في الممارسة العملية, تحكم فجوة الاقتران يتبع نمطًا متوقعًا:
— 1.5–3 ملم فجوة: اقتران قوي, عمق حالة أعمق (3–5 ملم نموذجي), تسخين أسرع. يُستخدم للمناطق التي تحتاج إلى عمق تصلب كامل.
— 3–6 ملم فجوة: اقتران معتدل, حالة أضحل (1–3 مم). يُستخدم لمناطق الانتقال أو المناطق التي تحتاج فقط إلى معالجة السطح.
— 6–10 ملم فجوة: اقتران ضعيف, تصلب minimal أو لا شيء. عادةً ما يُستخدم لتخطي المناطق التي يجب أن تبقى ناعمة.
أثناء تطوير العملية, تعديل فجوة الاقتران غالبًا ما يكون أول خطوة لضبط الإعدادات. لا يتطلب أي تغييرات في الأدوات—فقط إعادة وضع الملف بالنسبة للقطعة. ومع ذلك, التحكم في الفجوة وحده له حد عملي: في الأشكال المعقدة ذات الأكتاف, الأشعّة, أو التغيرات المفاجئة في المقطع العرضي, لا يمكن لفجوة موحدة أن تنتج منطقة تسخين محددة بوضوح. هنا تأتي عملية التشكيل الموجي لتأخذ المسؤولية.
2. تشكيل المحاثة — مطابقة الملف مع القطعة
لا يسخن الملف الأسطواني المستقيم الجزء بالتساوي من النهاية إلى النهاية. يُنتج مركز الملف تسخينًا أقوى من الحواف بسبب تأثيرات الحواف الكهرومغناطيسية—المجال المغناطيسي أقل تقييدًا في نهايات الملف, لذلك تنخفض كفاءة الاقتران هناك. على محور بسيط, هذا ينتج ملف تعريف تسخين على شكل برميل: تصلب أعمق في الوسط, أقل عمقًا في النهايات. هذا نادرًا ما يطلبه رسم الجزء.
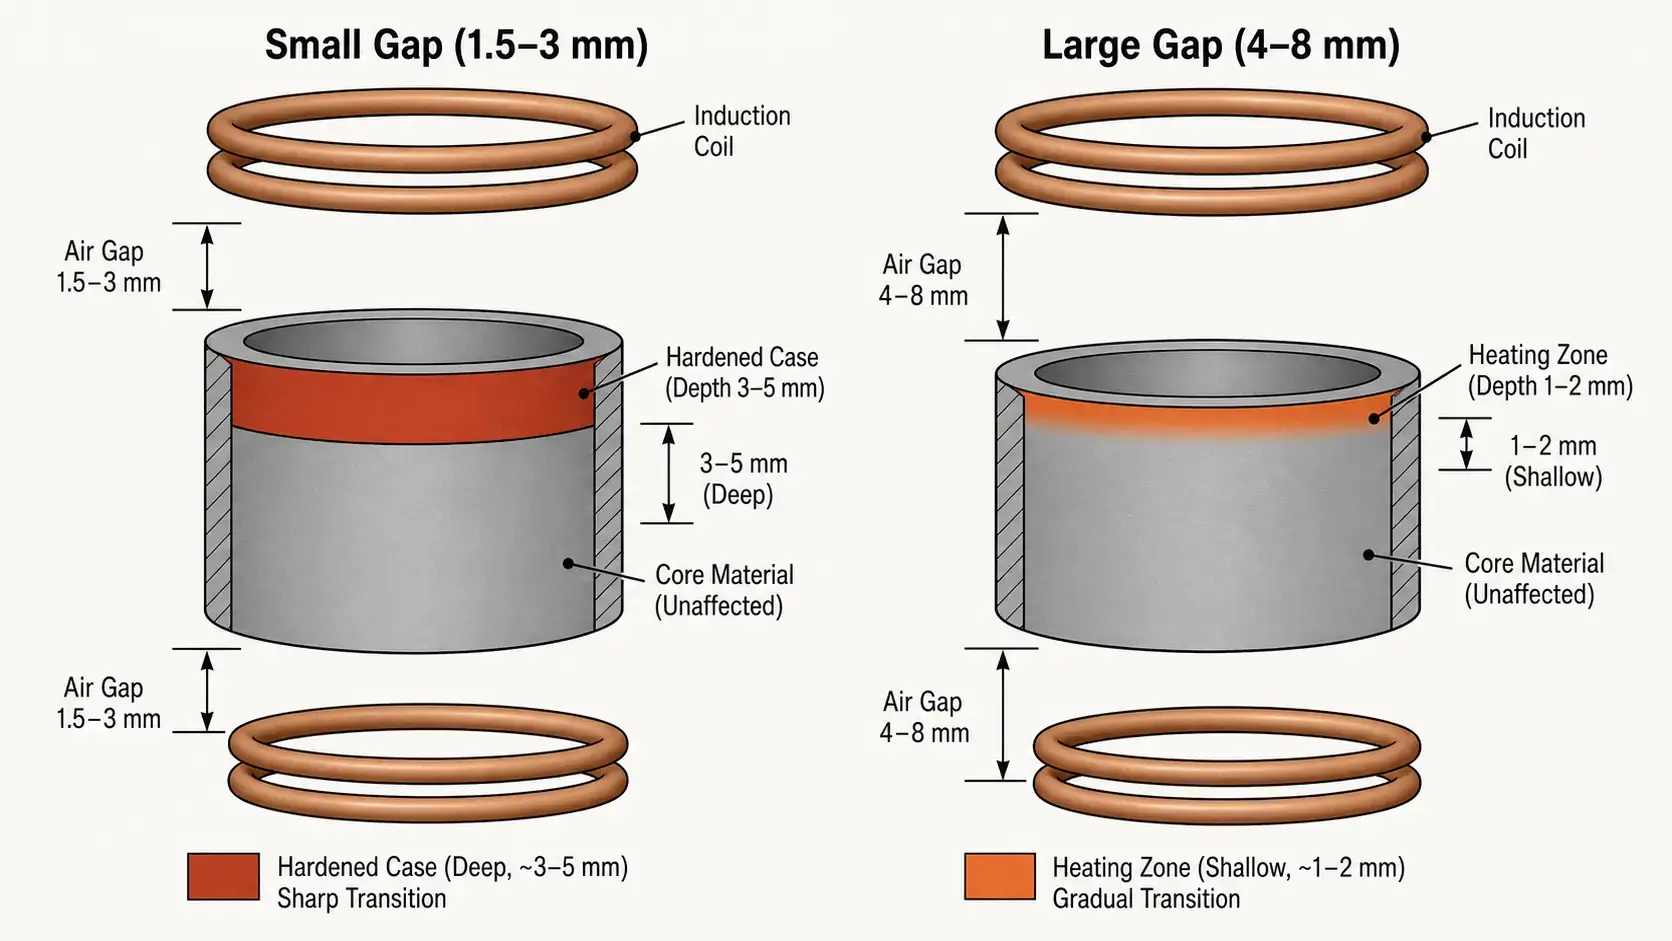
ملف الموصل هو تشكيل متعمد للملف ليتبع محيط قطعة العمل. يمكن للملف تضييق الفجوة عند الأطراف لتعويض خسائر الحواف, فتح الفجوة فوق المناطق التي تحتاج إلى حرارة أقل, أو تشكيل حول ميزات مثل الحافات والخطوات. النتيجة هي نمط تسخين يتطابق مع هندسة الجزء بدلاً من مقاومتها.
— يقلل من فرط التسخين في المركز: عن طريق تعديل شكل الملف, تمنع نمط البرميل وتنتج عمق حالة أكثر تساويًا من طرف إلى آخر.
— يحسن تسخين الحواف: الترابط الأوثق عند أطراف الملف يعوّض عن الانخفاض الطبيعي في قوة المجال.
— يطابق المنطقة المقوَّاة مع شكل القطعة: للشدائد ذات السطوح المتدرجة, المحاور ذات الأكتاف, والقطع ذات الأقطار المتعددة, يبقي التشكيل العمقي للملف متسقًا عبر تغيّرات الشكل الهندسي.
— يسيطر على عمق التصلب النهائي بشكل أكثر اتساقًا: الملف المصمم بشكل جيد يقلل الحاجة لتقليم الطاقة أثناء الإنتاج.
التشكيل مفيد بشكل خاص للقطع التي تحتوي على أكتاف, وسطوح متدرجة, انتقالات, أو أسطح متعددة تتطلب مستويات تصلب مختلفة. تطبيقات مثل تصلب التجويف الداخلي تعتمد بشكل كبير على التنميط, نظرًا لأن الملف يجب أن يتوافق مع هندسة المعرف المحصورة أثناء إنتاج علبة موحدة حول محيط التجويف.
3. مركزات التدفق — الدقة عندما لا تكون الفجوة والملف الشخصي كافيين
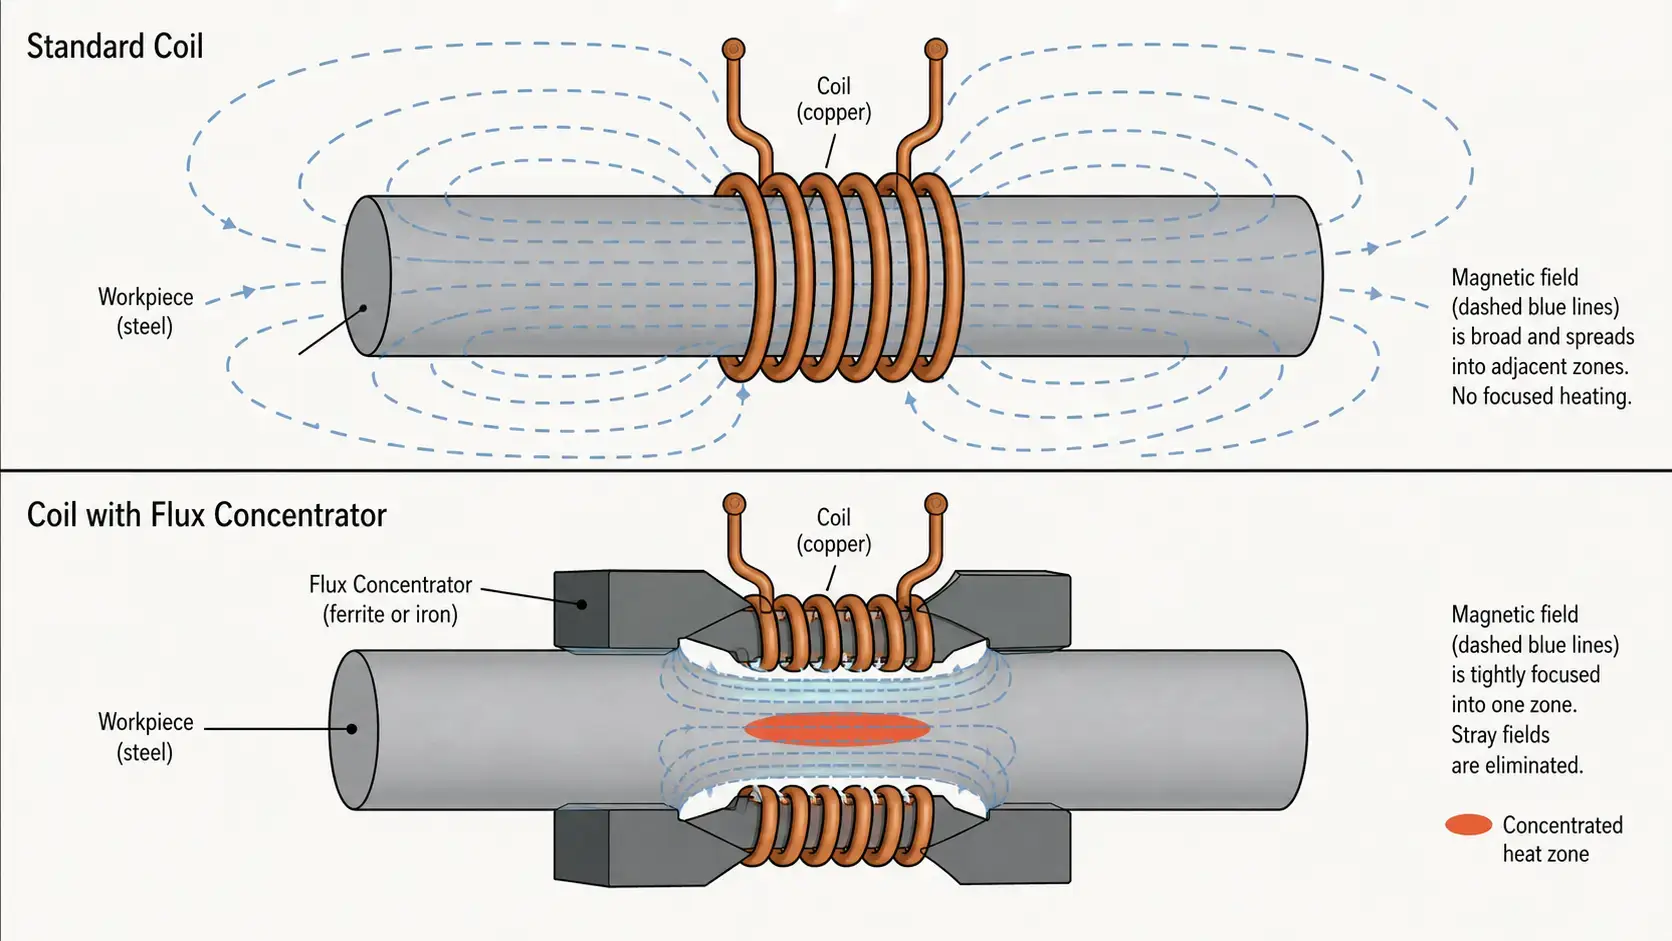
إذا كانت فجوة الاقتران هي التعديل الخشن والتنميط هو تعديل الشكل, مكثفات التدفق هي أداة الضبط الدقيق. المركز المغناطيسي هو مادة مغناطيسية توضع على الملف أو بالقرب منه لإعادة توجيه المجال المغناطيسي—حظرها أساسًا من المناطق التي تريد حمايتها وتركيزها في المناطق التي تريد تسخينها. لا يغير الهندسة اللولبية أو موضع الجزء. يغير المكان الذي يذهب إليه تدفق المجال المغناطيسي فعليًا.
مع مركز تدفق مصمم بشكل صحيح, يمكن للمهندس التحكم في ثلاثة أشياء في نفس الوقت: مكان توصيل الحرارة, مدى شدتها في كل منطقة, وكيفية توحيد درجة الحرارة عبر المنطقة المستهدفة. هذا يجعل مركّزات التدفق لا غنى عنها عندما يحتاج الجزء إلى مستويات تصلب مختلفة بشكل حاد على طوله—على سبيل المثال, عمود مع كرنك محمل مقسى بجانب جزء سن ملفوف ناعم.
يعتمد اختيار المادة لمركّزات التدفق على التشغيل نطاق التردد:
— فولاذ سيليكوني مطلي: للترددات المنخفضة تحت 10 كيلوهرتز. نفاذية مغناطيسية عالية, تكلفة منخفضة, ولكن خسائر التيار الدوامي تزداد بسرعة فوق 10 كيلوهرتز.
— فيريت: للترددات المتوسطة من 10 كيلو هرتز إلى نحو 100 كيلوهرتز. انخفاض الموصلية الكهربائية يحافظ على خسائر التيار الدوامي قابلة للإدارة, نفاذية جيدة عند الترددات المتوسطة.
— مركبات مغناطيسية لينة (SMC): للترددات الأعلى من 100 كيلوهرتز. مواد مسحوق مضغوطة تحتوي على فجوات هوائية موزعة, فقدان منخفض جداً للتيارات الدوامية, يمكن تشكيلها إلى أشكال معقدة.
في العديد من التقسية الانتقائية بالحث التطبيقات, المركزات المغناطيسية توفر تحكماً مكانياً أدق مما يمكن تحقيقه بضبط الفجوة أو التشكيل وحده. المقابل هو أنها تضيف تعقيداً في التصميم وتكلفة المواد—ولكن للأجزاء التي تتطلب مواصفات دقيقة لنمط التقسية, غالباً ما تكون الحل العملي الوحيد.
4. كيفية دمج الطرق الثلاثة معًا
في تقوية الإنتاج, نادراً ما تأتي أفضل النتائج من استخدام طريقة واحدة فقط. لكل رافعة قوة مختلفة, وتعمل معًا في ترتيب منطقي:
| الطريقة | دقة التحكم | تأثير التكلفة | الأفضل للاستخدام من أجل |
|---|---|---|---|
| فجوة الاقتران | منخفض–متوسط | حد أدنى | تعديل واسع للشدة, ضبط العملية |
| تشكيل المحاثة | متوسط–مرتفع | معتدل | مطابقة محيطات الأجزاء, تقليل تأثيرات الحافة |
| مركزات التدفق | مرتفع | الأعلى | التحكم في منطقة محددة بدقة, تشكيل مجال معقد |
تبدو تسلسل التصميم العملي هكذا: ابدأ بفجوة الاقتران لتحديد شدة التسخين العامة عبر الجزء. ثم استخدم تشكيل المحث لمطابقة شكل الملف مع هندسة قطعة العمل—مع تعويض تأثيرات الحافة, متابعًا الخطوط العريضة, فتح على المناطق التي يجب أن تبقى باردة. أخيرًا, أضف مركّزات الفيض لضبط دقيق: توجيه الفيض المتناثر بعيدًا عن المناطق المحمية وتركيزه في المنطقة المستهدفة.
عندما يتم استخدام هذه الأدوات الثلاثة معًا, يقوم المحث بتسخين المكان الذي يحتاج إليه بالضبط—ويبقيها بعيدًا عن المناطق التي يجب أن تظل غير مقسّاة. تصبح العملية أكثر استقرارًا لأن كل طريقة تتعامل مع مصدر مختلف للتباين: الفجوة تتعامل مع قوة الاقتران, الملفات الشخصية تتعامل مع مطابقة الهندسة, والمكثفات التدفق تتعامل مع تشكيل المجال.
5. التقسية الممسوحة مقابل التقسية بالطلقة الواحدة
الاختيار بين المسح والطلقة الواحدة يؤثر على مقدار التحكم في المنطقة الذي يجب أن يُبنى في الملف مقابل المقدار الذي يمكن التعامل معه بواسطة معايير العملية. في التقسية الممسوحة, المحث يتحرك على طول الجزء أثناء التسخين. يمكنك تغيير القوة, سرعة المسح, وزمن التوقف أثناء مرور الملف عبر المناطق المختلفة. يجعل هذا التحكم الديناميكي من السهل إنتاج أعماق حالات مختلفة على طول جزء واحد دون الحاجة إلى هندسة ملف معقدة.
في التصلب مرة واحدة, المحث وقطعة العمل يظلان ثابتين. يتم تحديد نمط التسخين بالكامل قبل تشغيل الطاقة—بواسطة هندسة الملف, وفجوة الربط عند كل نقطة, وأي مكثفات تدفق مثبتة. لا يوجد تعديل في الوقت الحقيقي أثناء دورة التسخين. لهذا السبب, تعتمد التطبيقات ذات الاستخدام الواحد بشكل أكبر على جودة تصميم الملف من البداية. الرافعات الثلاثة للتصميم الموضحة أعلاه—الفجوة, الملف الشخصي, مركِّزات الفيض المغناطيسي—ليست اختيارية في التطبيقات ذات الاستخدام الواحد; هي الوسائل الأساسية للتحكم.
إذا كانت تطبيقك يتطلب تصلبًا محليًا دقيقًا وكان حجم الإنتاج الخاص بك يبرر استخدام أدوات للاستخدام الواحد،, يجب تصميم الملف بنفس مستوى العناية الذي يُستخدم في مصدر الطاقة وإعدادات العملية. للمقارنة بشكل أعمق بين أنظمة المسح والطلقة الواحدة, راجع دليلنا على كيفية اختيار نظام التقسية بالتحريض.
6. 5 نصائح تصميم عملية لتحكم أفضل في المناطق
— 1. لا تعتمد على الطاقة وحدها. مستوى الطاقة يتحكم في كمية الطاقة الإجمالية التي تدخل إلى القطعة, لكنه لا يمكنه إصلاح محاثة مصممة بشكل سيء. إذا لم يتم تشكيل المجال المغناطيسي بشكل صحيح, زيادة الطاقة غالبًا ما تجعل المشكلة أسوأ عن طريق تسخين المناطق التي تسخن بالفعل بسرعة أكبر.
— 2. تحقق من هندسة القطعة مبكرًا. شكل قطعة العمل—تغيرات المقطع العرضي, الأشعّة, الكتف, مفاتيح—له تأثير كبير على تجانس التسخين. يجب تحديد الميزات التي تركز أو تشتت المجال المغناطيسي قبل بدء تصميم الملف, لم يتم اكتشافها أثناء تجارب العملية.
— 3. يتم تغيير فجوة الاختبار بشكل منظم. أ 1 يمكن لتغير ميليمتر واحد في فجوة الاقتران أن يؤدي إلى فرق قابل للقياس في عمق الحالة. أثناء الإعداد, غير الفجوة بزيادات تحكم بها وسجل النتيجة. تصبح هذه البيانات أساسًا لتحملات الإنتاج.
— 4. استخدم التشكيل لتقليل تأثير الحافة أولًا. قبل إضافة مكثفات الفيض, حسن ملف الملف. يعد التشكيل عادة أسرع طريقة لتحسين التوحيد من طرف إلى طرف, ويتجنب تكلفة المواد الإضافية وتعقيد التجميع الذي تجلبه المكثفات.
— 5. أضف مكثفات التدفق عندما تحتاج إلى تحكم أدق. إذا كان نمط التسخين لا يزال واسعًا جدًا أو غير متساوٍ بعد تحسين الفجوة والبروفيل, يمكن لمكثفات التدفق أن تجعله أكثر حدة. إنها فعالة بشكل خاص عندما تحتاج إلى حد انتقال حاد بين منطقة مقواة ومنطقة ناعمة مجاورة—على سبيل المثال, ضمن بضعة مليمترات من أخدود الحلقة اللولبية أو فتحة الزيت.
الخيط المشترك عبر جميع النصائح الخمسة: تصميم مغو يدفع التحكم في المنطقة. ثم يقوم مزود الطاقة يوفر الطاقة, لكن الملف يحدد أين تذهب تلك الطاقة فعليًا. لمعرفة المزيد حول الأخطاء التي يمكن أن تحدث عندما يكون التحكم في المنطقة غير كافٍ, دليلنا إلى المشتركة عيوب تصلب الحث يغطي الأعراض—عمق الحالة غير المتكافئ, نقاط ضعيفة, وتحول النمط—والتي غالبًا ما تعود إلى تصميم المحث.
الوجبات الجاهزة الرئيسية
Selective induction harding يتعلق الأمر بوضع الحرارة في المكان المناسب والتحكم في مدى عمق تلك الحرارة—لا شيء أكثر, لا شيء أقل من ذلك. لتطبيقات تصلب الموضعية, أهم ثلاثة أدوات تصميم مفيدة هي فجوة الاقتران للتحكم في الكثافة العامة, تشكيل الملف لمطابقة الهندسة, ومركزات التدفق لتشكيل المجال بدقة. استخدامها معًا بالتتابع—الفجوة أولاً, ثم التشكيل, ثم المركزات—تسمح لك بإنشاء نمط تسخين دقيق, مستقر, ومتوافق جيدًا مع رسمة القطعة. إذا كنت بحاجة إلى تقسية مناطق محددة فقط من قطعة العمل, قم بتصميم الملف بعناية كما تختار مصدر الطاقة وإعدادات العملية.
الأسئلة المتكررة
س: ما هو التقسية الانتقائية بالحث?
أ: التقسية الانتقائية بالتسخين والتبريد تعني تسخين وتبريد مناطق محددة فقط من الجزء—مثل دعامات المحمل, أسطح الختم, أو أسنان التروس—مع ترك المناطق المجاورة غير مقساة. هذا يحافظ على المتانة والليونة في المناطق غير الحرجة بينما يتم تحقيق الصلابة المطلوبة في المناطق المعرضة للبلى أو التعب.
س: ما هي أسهل طريقة للتحكم في عمق التقسية؟?
أ: فجوة الاقتران هي نقطة البداية الأسهل. الفجوة الأصغر (1.5–3 مم) تزيد من الاقتران الكهرومغناطيسي وتنتج عمق تقسية أكبر. الفجوة الأكبر (3–10 مم) يضعف الاقتران وينتج تصلبًا أقل عمقًا أو لا يوجد أي تصلب. لا يتطلب تعديل الفجوة أي تغييرات في الأدوات ويمكن اختباره بسرعة أثناء تطوير العملية.
س: ما هي المواد المستخدمة لمركزات التدفق?
أ: يتم استخدام ثلاث عائلات مادية بشكل شائع: فولاذ السيليكون الرقائقي للترددات المنخفضة (أدناه 10 كيلوهرتز), الفريت للترددات المتوسطة (10–100 كيلوهرتز), والمركبات المغناطيسية الناعمة (SMC) للترددات العالية (أعلى من 100 كيلوهرتز). يعتمد الاختيار على تردد التشغيل, الدقة المطلوبة, وشكل الجزء.
س: هل التحكم في تصلب المسح أسهل من التحكم في تصلب اللقطة الواحدة?
أ: بشكل عام نعم. يتيح لك تصلب المسح ضبط الطاقة وسرعة المسح ديناميكيًا أثناء تحرك الملف عبر مناطق مختلفة. يؤدي تصلب اللقطة الواحدة إلى إنتاج نمط التسخين بالكامل في دورة ثابتة واحدة, تصميم الملف جدا—الفجوة, الملف الشخصي, وتركيزات التدفق—يحدد النتيجة. تتطلب اللقطة الواحدة المزيد من الهندسة المسبقة, ولكنها يمكن أن تحقق إنتاجية أعلى للإنتاج بكميات كبيرة.
تحتاج إلى ملف مخصص للتصلب الانتقائي?
أخبرنا عن هندسة الجزء الخاص بك, المناطق المستهدفة, متطلبات عمق الحالة, وحجم الإنتاج. سنساعدك على تصميم محث يوصل الحرارة إلى المكان الذي تحتاجه بالضبط.


