
3 Sprawdzone sposoby kontrolowania głębokości w selektywnym hartowaniu indukcyjnym
W wielu zastosowaniach związanych z hartowaniem indukcyjnym, tylko niektóre obszary części wymagają hartowania—czopy łożyskowe, powierzchnie uszczelniające, zęby zęba, wysokości wałka rozrządu. Inne obszary muszą pozostać bardziej miękkie, aby zachować wytrzymałość rdzenia, zmniejszyć zniekształcenia, lub spełniają wymagania montażowe. To jest gdzie selektywne hartowanie indukcyjne staje się niezbędne. Cel jest prosty: dostarczają intensywne ciepło do określonej strefy, utrzymując przyległe obszary w chłodzie lub tylko lekko ogrzewane.
Podstawowa fizyka indukcja daje Ci tutaj naturalną przewagę—ciepło wytwarzane jest wewnątrz samego metalu, nie przesłane ze źródła zewnętrznego. Ale przekształcenie tej przewagi w precyzję, Powtarzalny wzór hartowania wymaga celowego projektowania induktora. Do hartowania skanującego, można regulować moc i prędkość skanowania w miarę przesuwania się cewki. Do hartowania jednorazowego, gdzie część i induktor pozostają nieruchome, wzór nagrzewania musi być wbudowany w geometrię cewki od samego początku.
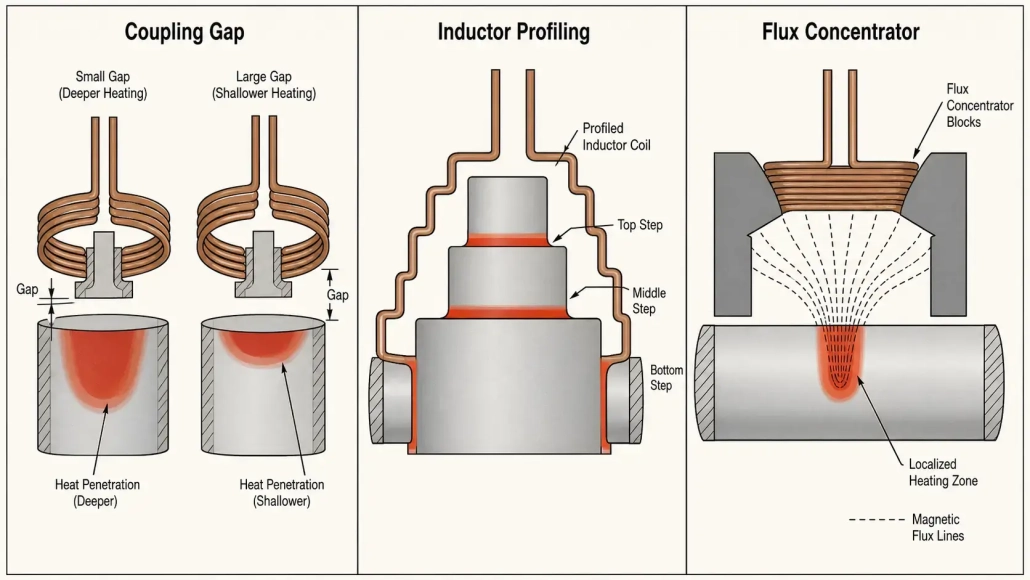
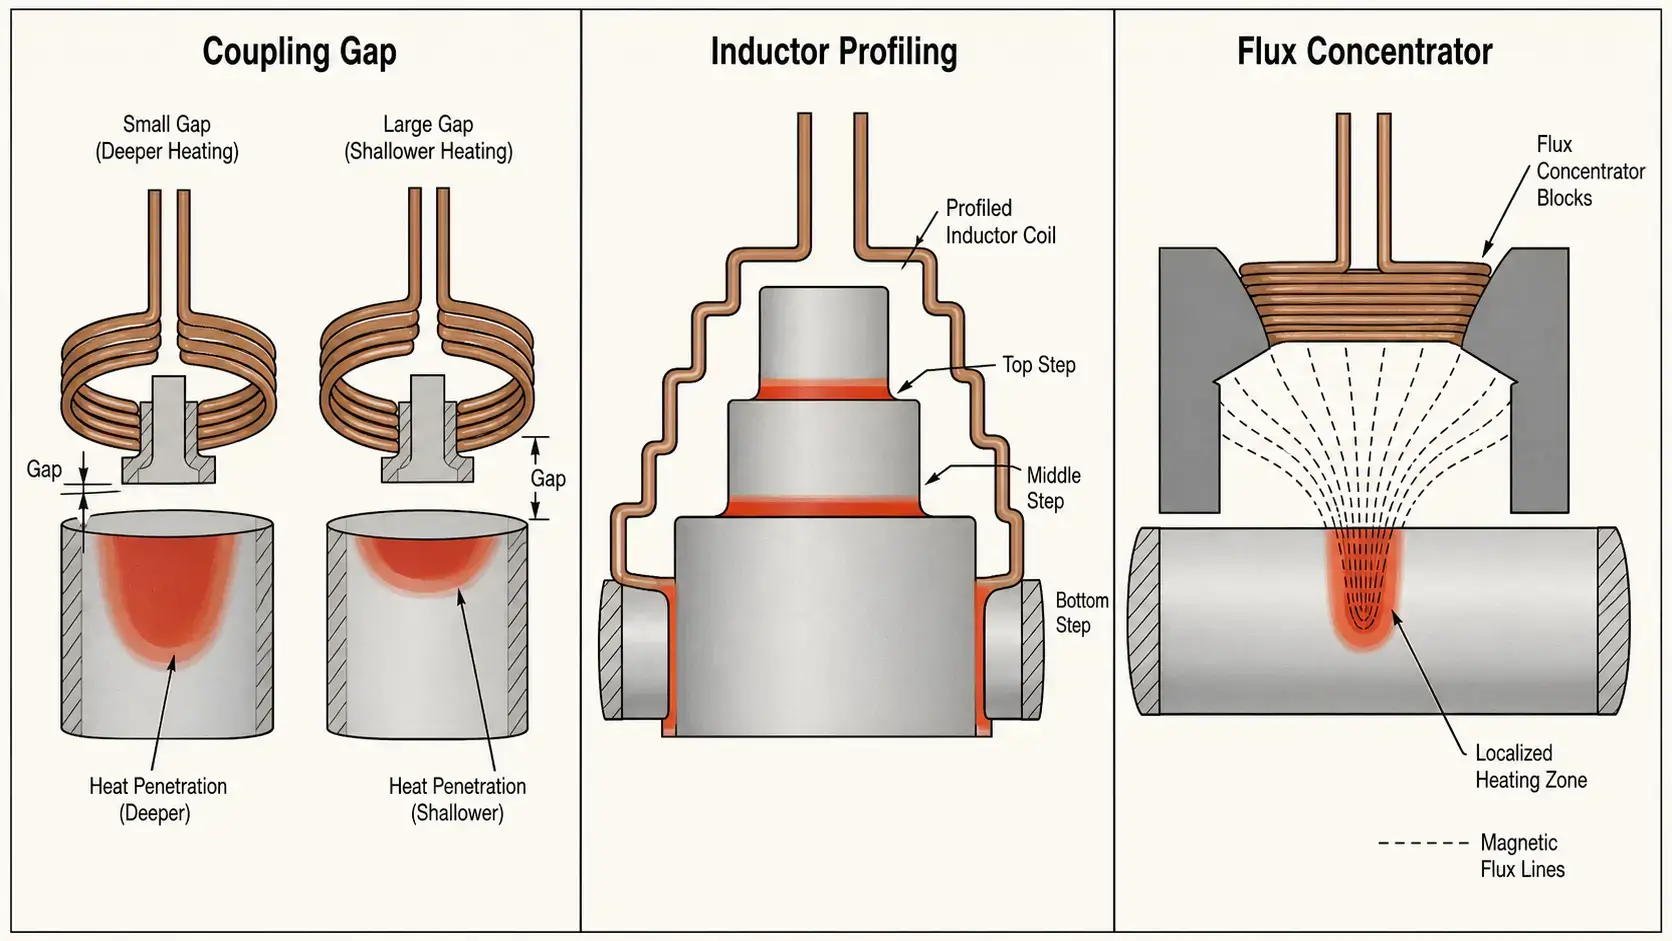
Istnieją trzy główne dźwignie projektowe, które kontrolują, gdzie trafia ciepło i jak głęboko penetruje: luka sprzężenia, profilowanie cewek, i koncentratory strumienia. Każda z nich daje inżynierowi inny poziom kontroli. Stosowane razem, mogą wytworzyć wzór hartowania, który jest dokładny, stabilny, i dobrze dopasowany do projektu części.
1. Szczelina sprzęgająca — Pierwsza dźwignia dla intensywności nagrzewania
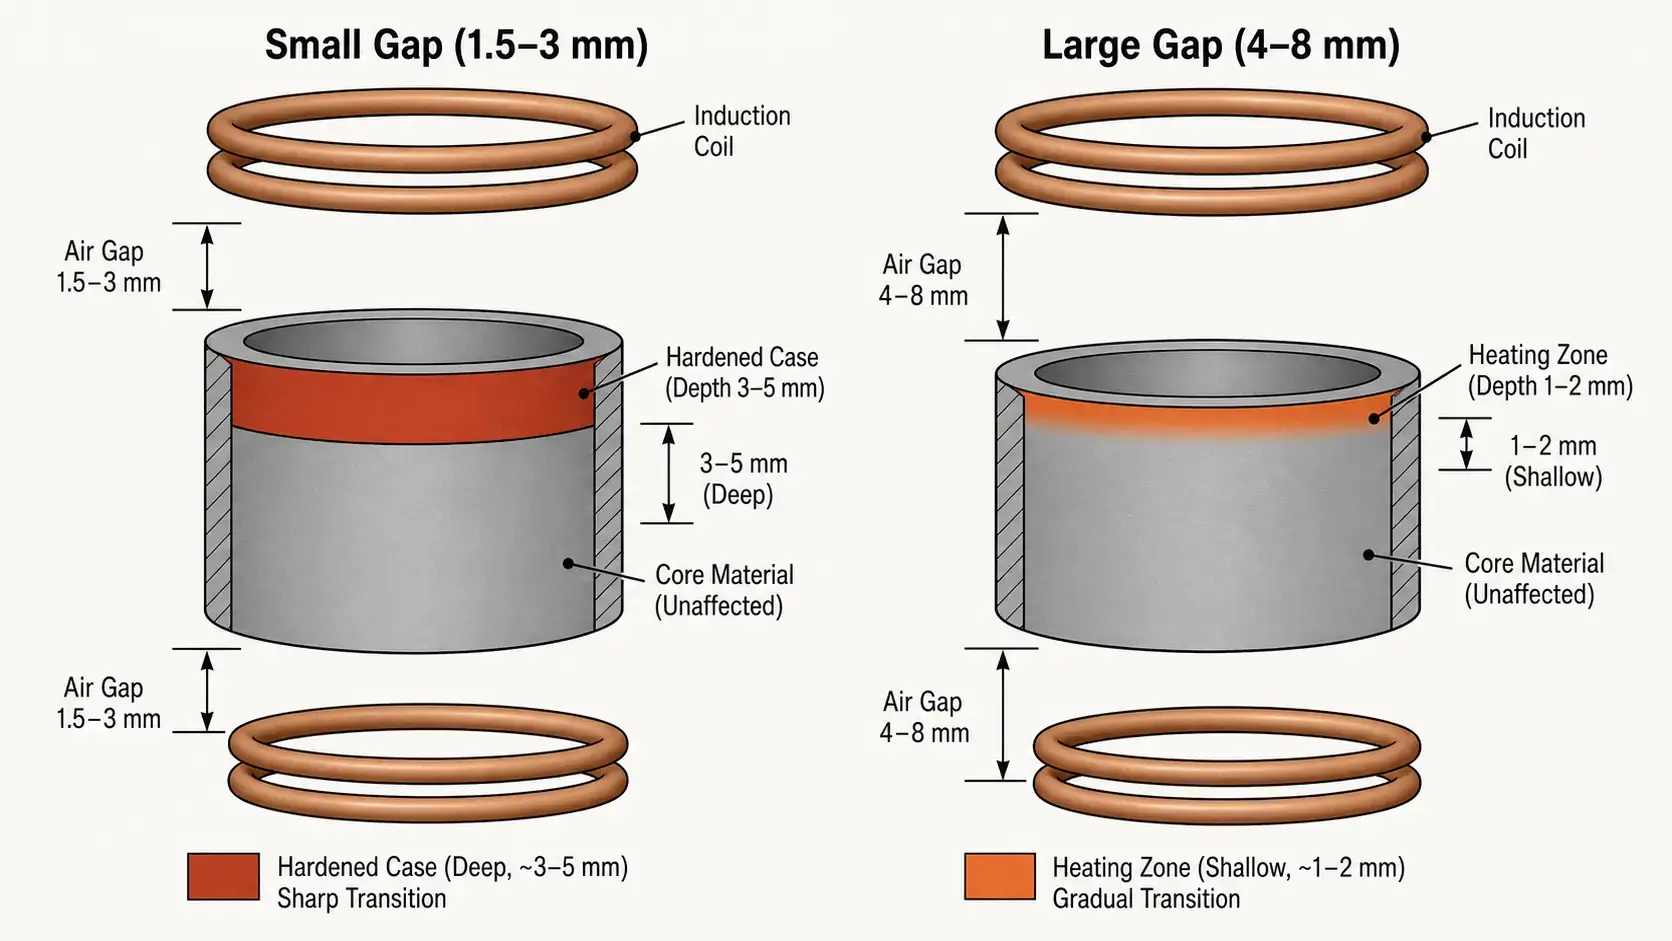
Szczelina sprzęgająca to odległość między cewką indukcyjną a powierzchnią obrabianego elementu. Jest to najprostszy i najszybszy sposób regulacji lokalnej intensywności nagrzewania w selektywne hartowanie indukcyjne. Fizyka jest bezpośrednia: siła sprzężenia elektromagnetycznego szybko maleje wraz z odległością. Mniejsza szczelina oznacza silniejsze sprzężenie i większy prąd indukowany w elemencie. Większa szczelina oznacza słabsze sprzężenie i mniej ciepła.
W rzeczywistości, Regulacja szczeliny sprzężenia podąża za przewidywalnym wzorcem:
— 1.5–3 mm szczeliny: Silne sprzężenie, większa głębokość hartowania (3–5 mm typowe), szybsze nagrzewanie. Stosowane w strefach, które wymagają pełnej głębokości hartowania.
— 3–6 mm szczeliny: Umiarkowane sprzężenie, płytsza warstwa wierzchnia (1–3 mm). Stosowane w strefach przejściowych lub obszarach wymagających tylko obróbki powierzchniowej.
— 6–10 mm szczeliny: Słabe sprzężenie, minimalne lub brak hartowania. Stosowane do pomijania stref, które muszą pozostać miękkie.
Podczas opracowywania procesu, Regulacja szczeliny sprzężenia jest często pierwszym krokiem strojenia. Nie wymaga zmian w narzędziach—wystarczy przesunąć cewkę względem części. Jednak, kontrola szczeliny ma swoje praktyczne ograniczenia: w przypadku skomplikowanych geometriach z barkami, promieniami, lub nagłymi zmianami przekroju, jednolita szczelina nie może wytworzyć wyraźnie zdefiniowanej strefy nagrzewania. W tym miejscu ważne staje się profilowanie.
2. Profilowanie cewki indukcyjnej — Dopasowanie cewki do części
Prosta cylindryczna induktor nie nagrzewa części równomiernie od końca do końca. Środek cewki wytwarza silniejsze ogrzewanie niż krawędzie z powodu elektromagnetycznych efektów brzegowych—pole magnetyczne jest mniej ograniczone na końcach cewki, dlatego sprawność sprzężenia tam spada. Na prostym wale, powoduje to beczkowaty profil nagrzewania: głębsze hartowanie w środku, płytsze na końcach. To rzadko jest tym, czego wymaga rysunek części.
Profil induktora to celowe ukształtowanie cewki, aby dopasować się do konturu obrabianego elementu. Profil może zwężać szczelinę na końcach, aby skompensować straty brzegowe, otwórz odstęp nad obszarami, które potrzebują mniej ciepła, lub kontur wokół elementów takich jak kołnierze i stopnie. Efektem jest wzór nagrzewania dopasowany do geometrii części, zamiast walczyć z nią.
— Redukuje przegrzewanie środka: Poprzez dostosowanie profilu cewki, zapobiegasz tworzeniu się wzoru w kształcie beczki i uzyskujesz jednolitą głębokość hartowania od końca do końca.
— Poprawia nagrzewanie krawędzi: Ścisłe dopasowanie na końcach cewki kompensuje naturalny spadek siły pola.
— Dopasowuje strefę utwardzoną do kształtu części: Dla wałów stopniowanych, osi ze stopką, i części o wielu średnicach, profilowanie utrzymuje stałą głębokość hartowania przy zmianach geometrii.
— Kontroluje końcową głębokość hartowania bardziej konsekwentnie: Dobrze zaprofilowana cewka zmniejsza potrzebę docinania mocy podczas produkcji.
Profilowanie jest szczególnie cenne w przypadku części z występami, stopnie, przejścia, lub wieloma powierzchniami wymagającymi różnych poziomów hartowania. Zastosowania takie jak hartowanie otworów wewnętrznych w dużym stopniu zależą od profilowania, ponieważ cewka musi odpowiadać ograniczonej geometrii ID, jednocześnie tworząc jednolitą obudowę na obwodzie otworu.
3. Koncentratory strumienia — Precyzja, gdy szczelina i profil nie wystarczą
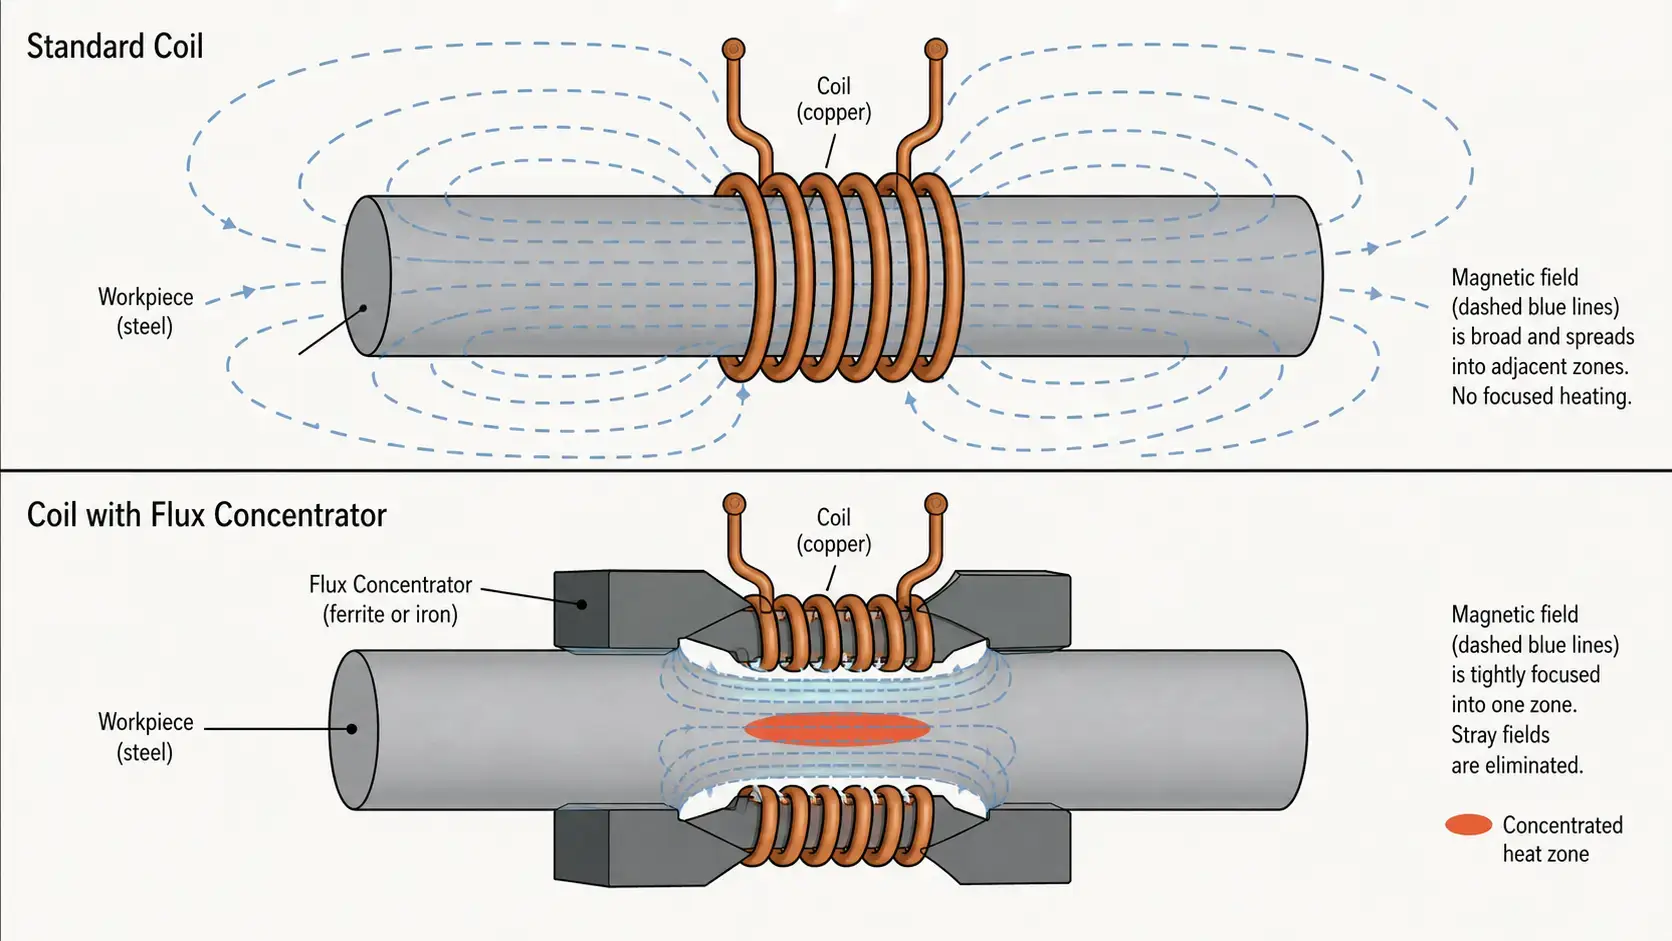
Jeżeli szczelina sprzęgająca to regulacja zgrubna, a profilowanie to regulacja kształtu, koncentratory strumienia są narzędziem do dostrajania. Koncentrator strumienia to materiał magnetyczny umieszczony na cewce indukcyjnej lub w jej pobliżu, który przekierowuje pole magnetyczne—zasadniczo blokując go z obszarów, które chcesz chronić i skupiając go na obszarach, które chcesz ogrzać. Nie zmienia to geometrii cewki ani położenia części. Zmienia to miejsce, gdzie faktycznie przepływa strumień magnetyczny.
Przy odpowiednio zaprojektowanym koncentratorze strumienia, inżynier może jednocześnie kontrolować trzy rzeczy: gdzie dostarczane jest ciepło, jak intensywne jest w każdej strefie, i jak równomiernie temperatura rozkłada się w obszarze docelowym. To sprawia, że koncentratory strumienia są niezastąpione, gdy część wymaga zdecydowanie różnych poziomów hartowania wzdłuż swojej długości—Na przykład, wałek z utwardzonym czopem łożyskowym obok miękkiej części zębatej.
Wybór materiału na koncentratory strumienia zależy od sposobu działania zakresu częstotliwości:
— Laminowana stal krzemowa: Dla niskich częstotliwości poniżej 10 kHz. Wysoka przenikalność magnetyczna, niski koszt, ale straty prądów wirowych szybko rosną powyżej 10 kHz.
— Ferryt: Dla średnich częstotliwości od 10 kHz do mniej więcej 100 kHz. Niska przewodność elektryczna pozwala na kontrolowanie strat spowodowanych prądami wirowymi, dobra przepuszczalność w zakresie częstotliwości średnich.
— Miękkie kompozyty magnetyczne (SMC): Dla wyższych częstotliwości powyżej 100 kHz. Prasowane materiały proszkowe z rozproszonymi szczelinami powietrznymi, bardzo niskie straty prądów wirowych, można obrabiać do skomplikowanych kształtów.
W wielu selektywne hartowanie indukcyjne zastosowania, koncentratory strumienia zapewniają precyzyjniejszą kontrolę przestrzenną niż sama korekta szczeliny czy profilowanie. Kompromisem jest to, że dodają złożoności projektowej i kosztu materiału—ale dla części, gdzie specyfikacja wzoru utwardzania jest ścisła, często są jedynym praktycznym rozwiązaniem.
4. Jak połączyć wszystkie trzy metody
w hartowaniu produkcyjnym, najlepsze rezultaty rzadko osiąga się przy użyciu tylko jednej metody. każda dźwignia ma inną wytrzymałość, i współpracują ze sobą w logicznej hierarchii:
| Metoda | Precyzja sterowania | Wpływ na koszty | Najlepiej stosować |
|---|---|---|---|
| Szczelina sprzęgająca | Niski–Średnia | Minimalny | Szeroka regulacja intensywności, strojenie procesu |
| Profilowanie cewki indukcyjnej | Średnia–Wysoka | Umiarkowana | Dopasowane kontury części, redukując efekty krawędziowe |
| Koncentratory strumienia | Wysoka | Wyższa | Precyzyjna kontrola strefy, złożone kształtowanie pola |
Praktyczna sekwencja projektowania wygląda następująco: zacznij od szczeliny łączącej, aby ustawić szeroką intensywność ogrzewania w całej części. Następnie użyj profilowania cewki indukcyjnej, aby dopasować kształt cewki do geometrii przedmiotu obrabianego—kompensując efekty krawędziowe, podążanie za konturami, otwarcie obszarów, które powinny pozostać chłodne. Wreszcie, dodaj koncentratory strumienia do precyzyjnego dostrojenia: kierując niepełny strumień z dala od stref chronionych i koncentrując go w obszarze docelowym.
Gdy te trzy narzędzia są używane razem, cewka dostarcza ciepło dokładnie tam, gdzie jest potrzebne—i chroni je z dala od obszarów, które muszą pozostać nieutwardzone. Proces staje się bardziej stabilny, ponieważ każda metoda odnosi się do innego źródła zmienności: szczelina obsługuje wytrzymałość sprzężenia, profilowanie obsługuje dopasowanie geometrii, a koncentratory strumienia obsługują kształtowanie pola.
5. Utwardzanie skaningowe vs utwardzanie pojedynczym strzałem
Wybór między skanowaniem a pojedynczym wystrzałem wpływa na to, ile kontroli strefowej musi być wbudowane w cewkę, a ile można obsłużyć parametrami procesu. W utwardzaniu skaningowym, cewka porusza się wzdłuż części podczas nagrzewania. Możesz zmieniać moc, prędkość skanowania, oraz czas przebywania cewki w zależności od stref. Ta dynamiczna kontrola ułatwia uzyskanie zmiennych głębokości obudowy wzdłuż jednej części bez złożonej geometrii cewki.
W utwardzaniu pojedynczym strzałem, cewka indukcyjna i obrabiany przedmiot pozostają nieruchome. Cały schemat nagrzewania jest określany zanim włączona zostanie moc—przez geometrię cewki, przerwę sprzęgającą w każdym punkcie, oraz wszelkie zainstalowane koncentratory strumienia. Nie ma regulacji w czasie rzeczywistym podczas cyklu nagrzewania. Z tego powodu, Aplikacje jednorazowe w większym stopniu zależą od jakości projektu cewki od samego początku. Trzy lewary projektowe opisane powyżej—przerwa, profilowanie, koncentratory strumienia—nie są opcjonalne w przypadku jednorazowego nagrzewania; stanowią główne środki kontroli.
Jeśli Twoje zastosowanie wymaga precyzyjnego lokalnego hartowania, a produkcja uzasadnia jednorazowe narzędzia, cewka powinna być zaprojektowana z taką samą starannością jak zasilacz i ustawienia procesowe. Dla głębszego porównania systemów skanujących i jednorazowych, zobacz nasz przewodnik o jak wybrać system hartowania indukcyjnego.
6. 5 Praktyczne wskazówki projektowe dla lepszej kontroli stref
— 1. Nie polegaj wyłącznie na energii. Poziom mocy decyduje o ilości całkowitej energii trafiającej do części, ale nie naprawi źle zaprojektowanej cewki. jeśli pole magnetyczne nie jest prawidłowo ukształtowane, zwiększanie mocy często pogarsza problem przez przegrzewanie obszarów, które już nagrzewają się najszybciej.
— 2. Sprawdź geometrię części wcześnie. Kształt obrabianego przedmiotu—zmiany przekroju poprzecznego, promieniami, ramion, wpusty—mają znaczący wpływ na jednolitość nagrzewania. Cechy, które skupiają lub rozpraszają pole magnetyczne, powinny zostać zidentyfikowane przed rozpoczęciem projektowania cewki, nie odkryte podczas prób procesowych.
— 3. Testuj zmiany szczeliny systematycznie. A 1 zmiana szczeliny sprzęgającej o mm może dać mierzalną różnicę w głębokości warstwy hartowanej. Podczas ustawiania, zmieniać szczelinę w kontrolowanych przyrostach i zapisywać wynik. Te dane stają się podstawą tolerancji produkcyjnych.
— 4. Najpierw użyj profilowania, aby zmniejszyć efekty krawędzi. Przed dodaniem koncentratorów topnika, optymalizacja profilu cewki. Profilowanie jest zazwyczaj najszybszym sposobem na poprawę jednolitości od końca do końca, i unika dodatkowych kosztów materiałowych i złożoności montażu, które wiążą się z koncentratorami.
— 5. Dodaj koncentratory strumienia, gdy potrzebujesz precyzyjniejszej kontroli. Jeśli wzór nagrzewania jest nadal zbyt szeroki lub nierówny po optymalizacji szczeliny i profilu, koncentratory strumienia mogą go wyostrzyć. Są szczególnie skuteczne, gdy potrzebna jest twarda granica przejściowa pomiędzy strefą utwardzoną a przylegającym miękkim obszarem—Na przykład, w odległości kilku milimetrów od rowka pierścienia zabezpieczającego lub otworu olejowego.
Wspólny wątek wszystkich pięciu wskazówek: konstrukcja cewki steruje kontrolą strefową. Dla zasilanie dostarcza energii, ale cewka określa, dokąd faktycznie trafia ta energia. Więcej informacji na temat tego, co może pójść nie tak, gdy kontrola strefowa jest niewystarczająca, nasz przewodnik po wspólnych wad hartowania indukcyjnego obejmuje objawy—nierówna głębokość obudowy, miękkie miejsca, i zmiana wzoru—które często wywodzą się z konstrukcji cewki indukcyjnej.
Klucz na wynos
Selektywne hartowanie indukcyjne polega na umieszczeniu ciepła we właściwym miejscu i kontrolowaniu, jak głęboko to ciepło dociera—nic więcej, nic mniej. Do miejscowego hartowania, trzy najbardziej przydatne dźwignie konstrukcyjne to szczelina sprzęgająca zapewniająca szeroką kontrolę intensywności, profilowanie cewki indukcyjnej w celu dopasowania geometrii, i koncentratory strumienia do precyzyjnego kształtowania pola. Używane razem w kolejności—najpierw luka, następnie profil, potem koncentratory—umożliwiają utworzenie dokładnego wzorca ogrzewania, stabilny, i dobrze dopasowane do rysunku części. Jeśli musisz utwardzić tylko określone strefy elementu, zaprojektuj induktor równie starannie, jak dobierasz zasilanie i ustawienia procesu.
FAQ
Q: Czym jest selektywne utwardzanie indukcyjne?
A: Selektywne utwardzanie indukcyjne oznacza nagrzewanie i hartowanie tylko wybranych stref części—takich jak czopy łożyskowe, powierzchnie uszczelniające, lub zęby kół zębatych—przy pozostawieniu sąsiednich obszarów nieutwardzonych. Pozwala to zachować wytrzymałość i plastyczność w obszarach niekrytycznych, jednocześnie osiągając wymaganą twardość w strefach narażonych na zużycie lub zmęczenie.
Q: Jaki jest najprostszy sposób kontrolowania głębokości hartowania?
A: Szczelina sprzęgająca jest najłatwiejszym punktem początkowym. Mniejsza szczelina (1.5–3 mm) zwiększa sprzężenie elektromagnetyczne i powoduje głębszą warstwę hartowaną. Większa szczelina (3–10 mm) osłabia sprzężenie i powoduje płytsze lub brak hartowania. Regulacja szczeliny nie wymaga zmian narzędzi i może być szybko przetestowana podczas rozwoju procesu.
Q: Jakie materiały są używane do koncentratorów strumienia?
A: Najczęściej stosuje się trzy rodziny materiałów: stal krzemowa laminowana do niskich częstotliwości (poniżej 10 kHz), ferryt do średnich częstotliwości (10–100 kHz), i miękkie kompozyty magnetyczne (SMC) dla wysokich częstotliwości (powyżej 100 kHz). Wybór zależy od częstotliwości pracy, wymagana precyzja, oraz geometrii części.
Q: Czy hartowanie skaningowe jest łatwiejsze do kontrolowania niż hartowanie jednostkowe??
A: Generalnie tak. Utwardzanie skanujące umożliwia dynamiczną regulację mocy i prędkości skanowania w miarę przemieszczania się cewki w różnych strefach. Hartowanie jednostkowe wytwarza cały wzór nagrzewania w jednym cyklu stacjonarnym, więc konstrukcja cewki—przerwa, profilowanie, i koncentratory strumienia—decyduje o wyniku. Pojedynczy strzał wymaga bardziej zaawansowanej inżynierii, ale może osiągnąć wyższą przepustowość w przypadku produkcji wielkoseryjnej.
Potrzebujesz niestandardowej cewki do selektywnego hartowania?
Opowiedz nam o geometrii części, strefy docelowe, wymagania dotyczące głębokości obróbki, oraz wolumen produkcji. Pomożemy Ci zaprojektować cewkę indukcyjną, która dostarczy ciepło dokładnie tam, gdzie jest ono potrzebne.


