
3 Formas comprobadas de controlar la profundidad en el endurecimiento por inducción selectivo
En muchas aplicaciones de endurecimiento por inducción, solo ciertas áreas de una pieza necesitan ser endurecidas—cigüeñales de rodamientos, superficies de sellado, dientes del engranaje, lóbulos de levas. Otras áreas deben mantenerse más blandas para conservar la tenacidad del núcleo, reducir la distorsión, o cumplir con los requisitos de ensamblaje. Aquí es donde el endurecimiento por inducción selectivo se vuelve esencial. El objetivo es directo: entregar calor intenso a una zona definida mientras se mantienen las áreas adyacentes frescas o solo ligeramente calentadas.
La física subyacente de calentamiento por inducción te da una ventaja natural aquí—el calor se genera dentro del metal mismo, no se transfiere desde una fuente externa. Pero convertir esa ventaja en un patrón de endurecimiento preciso, y repetible requiere un diseño deliberado del inductor. Para endurecimiento por escaneo, puedes ajustar la potencia y la velocidad de escaneo mientras la bobina se mueve. Para endurecimiento de un solo disparo, donde la pieza y el inductor permanecen estacionarios, el patrón de calentamiento debe integrarse en la geometría de la bobina desde el principio.
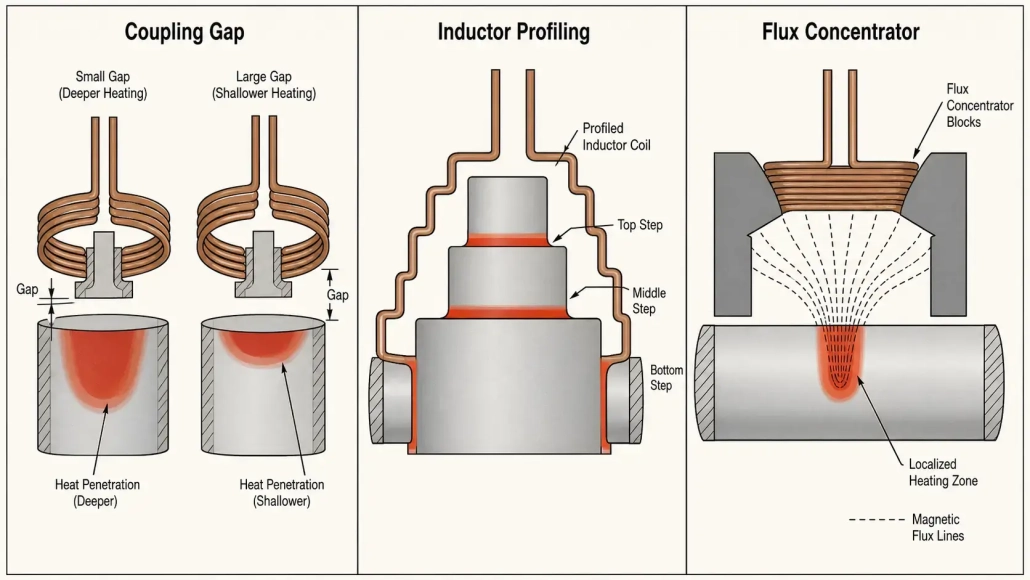
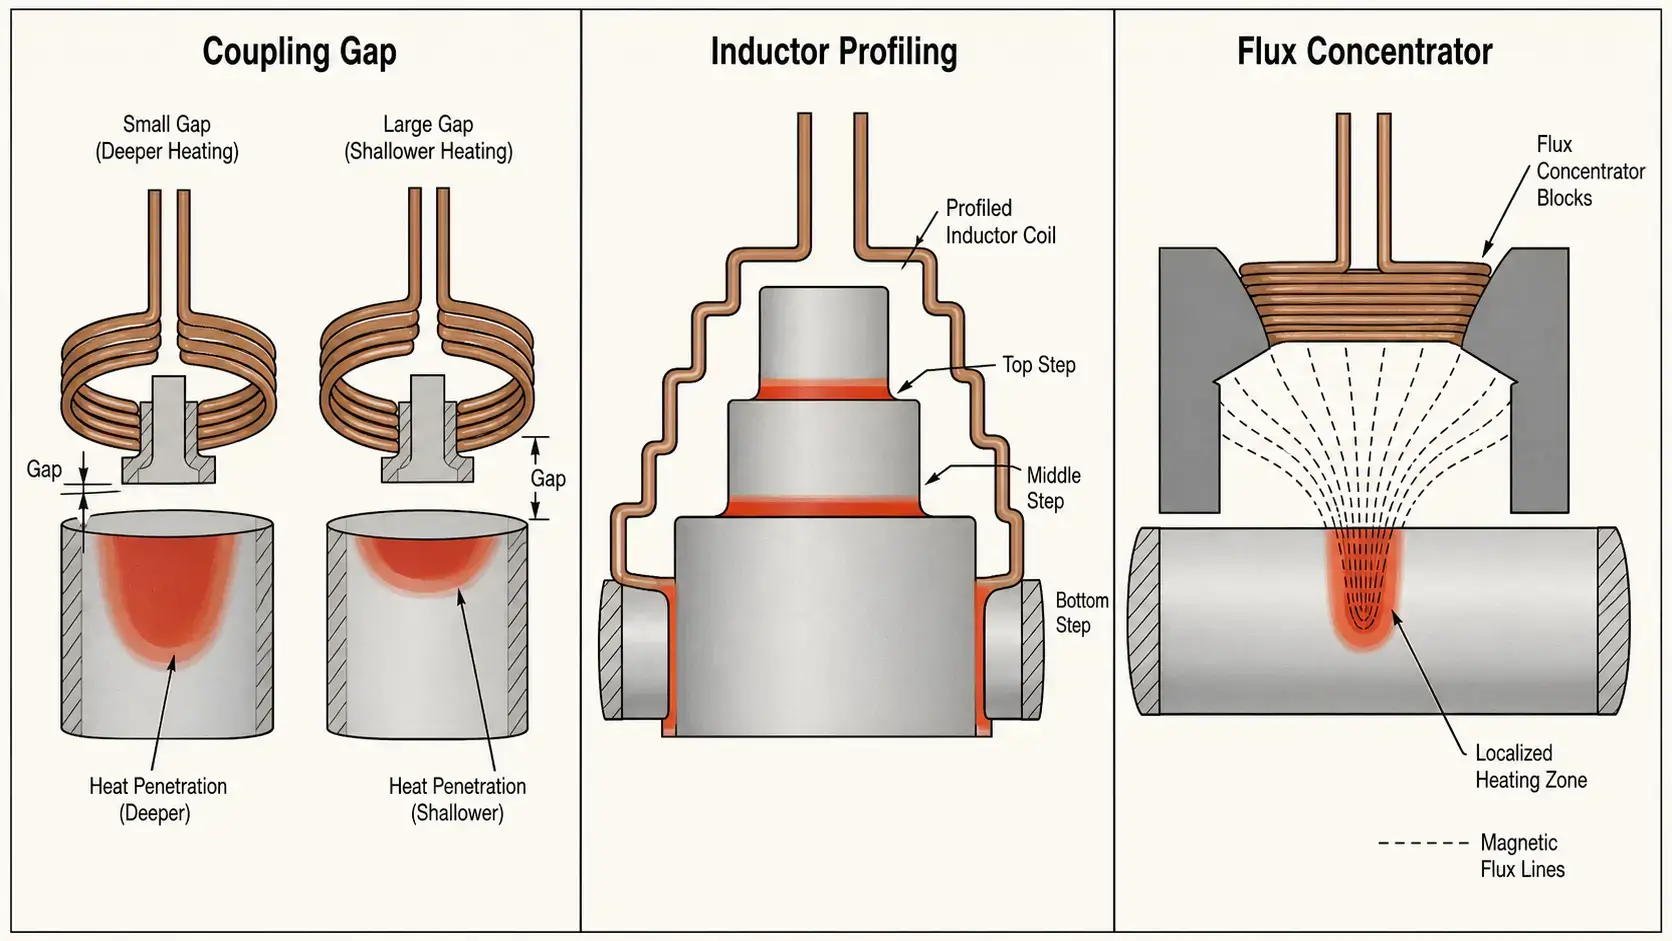
Hay tres palancas de diseño principales que controlan hacia dónde va el calor y qué tan profundo penetra: espacio de acoplamiento, perfilado del inductor, y concentradores de flujo. Cada una le da al ingeniero un nivel diferente de control. Usadas juntas, pueden producir un patrón de endurecimiento que sea preciso, estable, y bien adaptado al diseño de la pieza.
1. Separación de Acoplamiento — La primera palanca para la intensidad de calentamiento
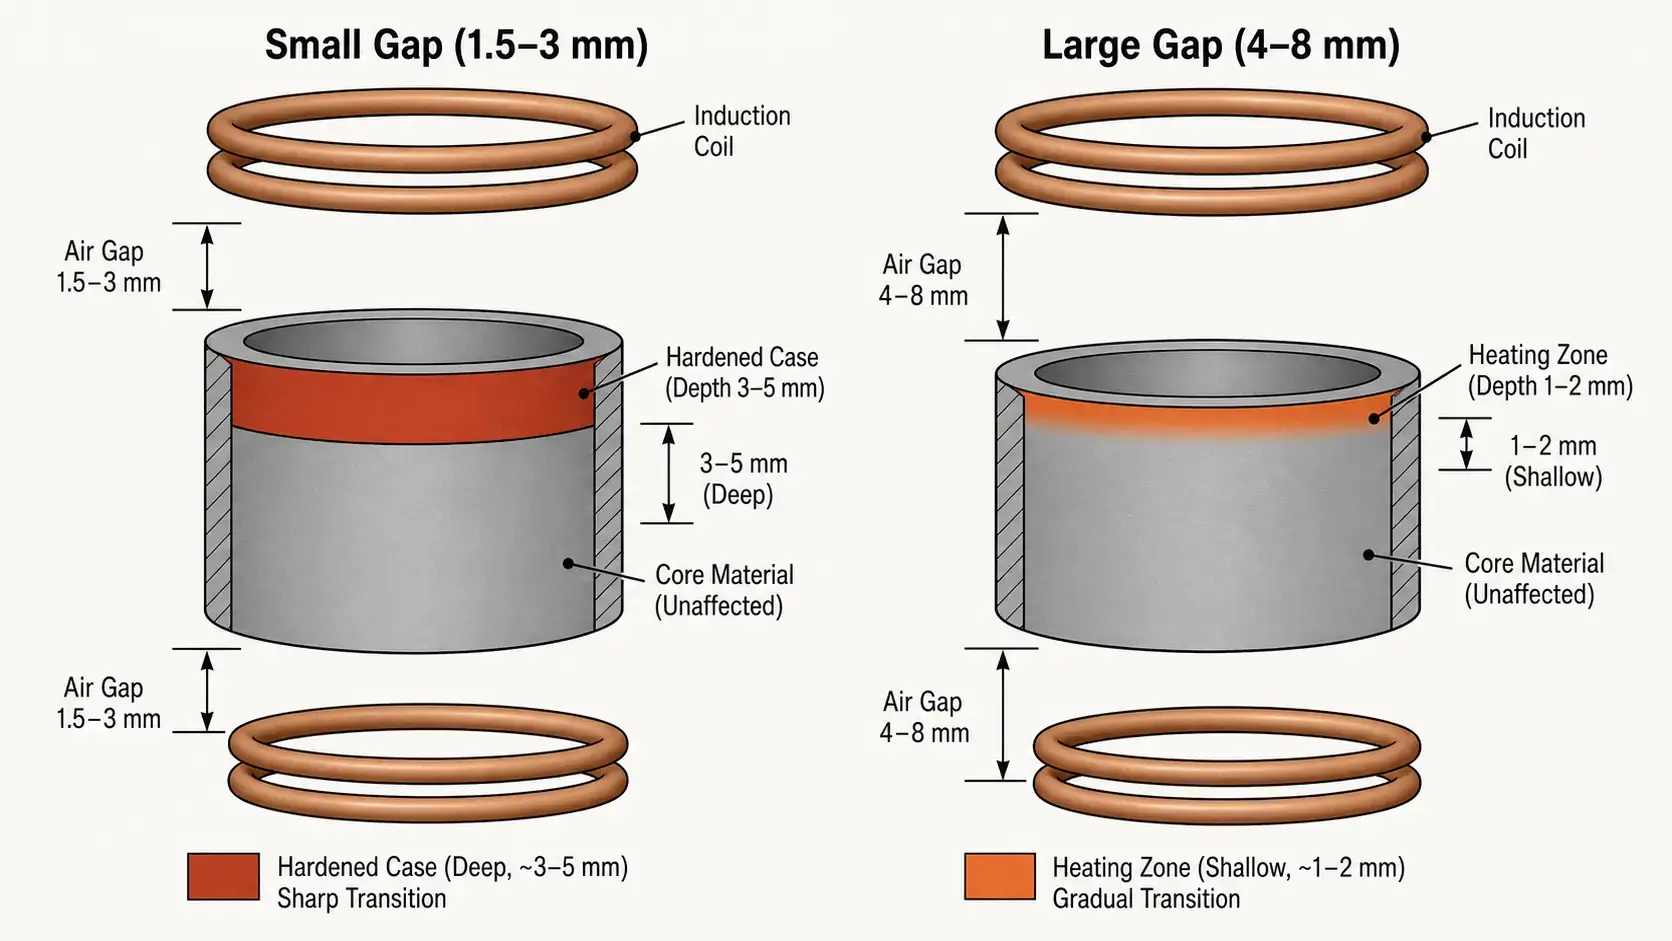
La brecha de acoplamiento es la distancia entre el inductor y la superficie de la pieza de trabajo. Es la forma más simple y rápida de ajustar la intensidad de calentamiento local en el endurecimiento por inducción selectivo. La física es directa: La fuerza de acoplamiento electromagnético disminuye rápidamente con la distancia. Una brecha más pequeña significa un acoplamiento más fuerte y más corriente inducida en la pieza. Una brecha más grande significa un acoplamiento más débil y menos calor.
En la práctica, El control de la brecha de acoplamiento sigue un patrón predecible:
— 1.5–3 brecha en mm: Acoplamiento fuerte, mayor profundidad de temple (3–5 mm típico), calentamiento más rápido. Usado para zonas que necesitan profundidad completa de endurecimiento.
— 3–6 brecha en mm: Acoplamiento moderado, cobertura más superficial (1–3 mm). Usado para zonas de transición o áreas que solo necesitan tratamiento superficial.
— 6–10 brecha en mm: Acoplamiento débil, endurecimiento mínimo o nulo. Usado para omitir zonas que deben permanecer blandas.
Durante el desarrollo del proceso, El ajuste del espacio de acoplamiento a menudo es el primer paso de afinación. No requiere cambios de herramienta—solo reposicionar la bobina respecto a la pieza. Sin embargo, El control del espacio por sí solo tiene un límite práctico: en geometrías complejas con hombros, radios, o cambios repentinos de sección transversal, un espacio uniforme no puede producir una zona de calentamiento claramente definida. Ahí es donde entra el perfilado.
2. Perfilado del Inductor — Compatibilidad de la bobina con la pieza
Un inductor cilíndrico recto no calienta uniformemente una pieza de un extremo a otro. el centro de la bobina produce un calentamiento más fuerte que los bordes debido a los efectos electromagnéticos en los bordes—el campo magnético está menos restringido en los extremos de la bobina, por lo que la eficiencia de acoplamiento disminuye allí. En un eje simple, esto produce un perfil de calentamiento en forma de barril: endurecimiento más profundo en el centro, menos superficial en los extremos. Eso rara vez es lo que pide el dibujo de la pieza.
Un perfil de inductor es un modelado deliberado de la bobina para seguir el contorno de la pieza de trabajo. El perfil puede apretar la separación en los extremos para compensar pérdidas en los filos, abrir la ranura sobre áreas que necesitan menos calor, o contornear características como bridas y escalones. El resultado es un patrón de calentamiento que coincide con la geometría de la pieza en lugar de combatirla.
— Reduce el sobrecalentamiento del centro: Al ajustar el perfil de la bobina, se evita el patrón en forma de barril y se produce una profundidad de capa más plana de extremo a extremo.
— Mejora la calefacción de los bordes: Un acoplamiento más ajustado en los extremos de la bobina compensa la caída natural de la intensidad del campo.
— Combina la zona templada con la forma de la pieza: Para ejes escalonados, ejes con hombro, y piezas con múltiples diámetros, el perfilado mantiene la profundidad de la capa consistente a través de los cambios de geometría.
— Controla la profundidad final de temple de manera más consistente: Una bobina bien perfilada reduce la necesidad de ajustar la potencia durante la producción.
El perfilado es especialmente valioso para piezas con hombros., pasos, transiciones, o múltiples superficies que requieren diferentes niveles de endurecimiento. Aplicaciones como endurecimiento del orificio interno dependen en gran medida de la elaboración de perfiles, ya que la bobina debe ajustarse a una geometría de DI confinada mientras produce una caja uniforme alrededor de la circunferencia del orificio.
3. Concentradores de Flujo — Precisión cuando el espacio y el perfil no son suficientes
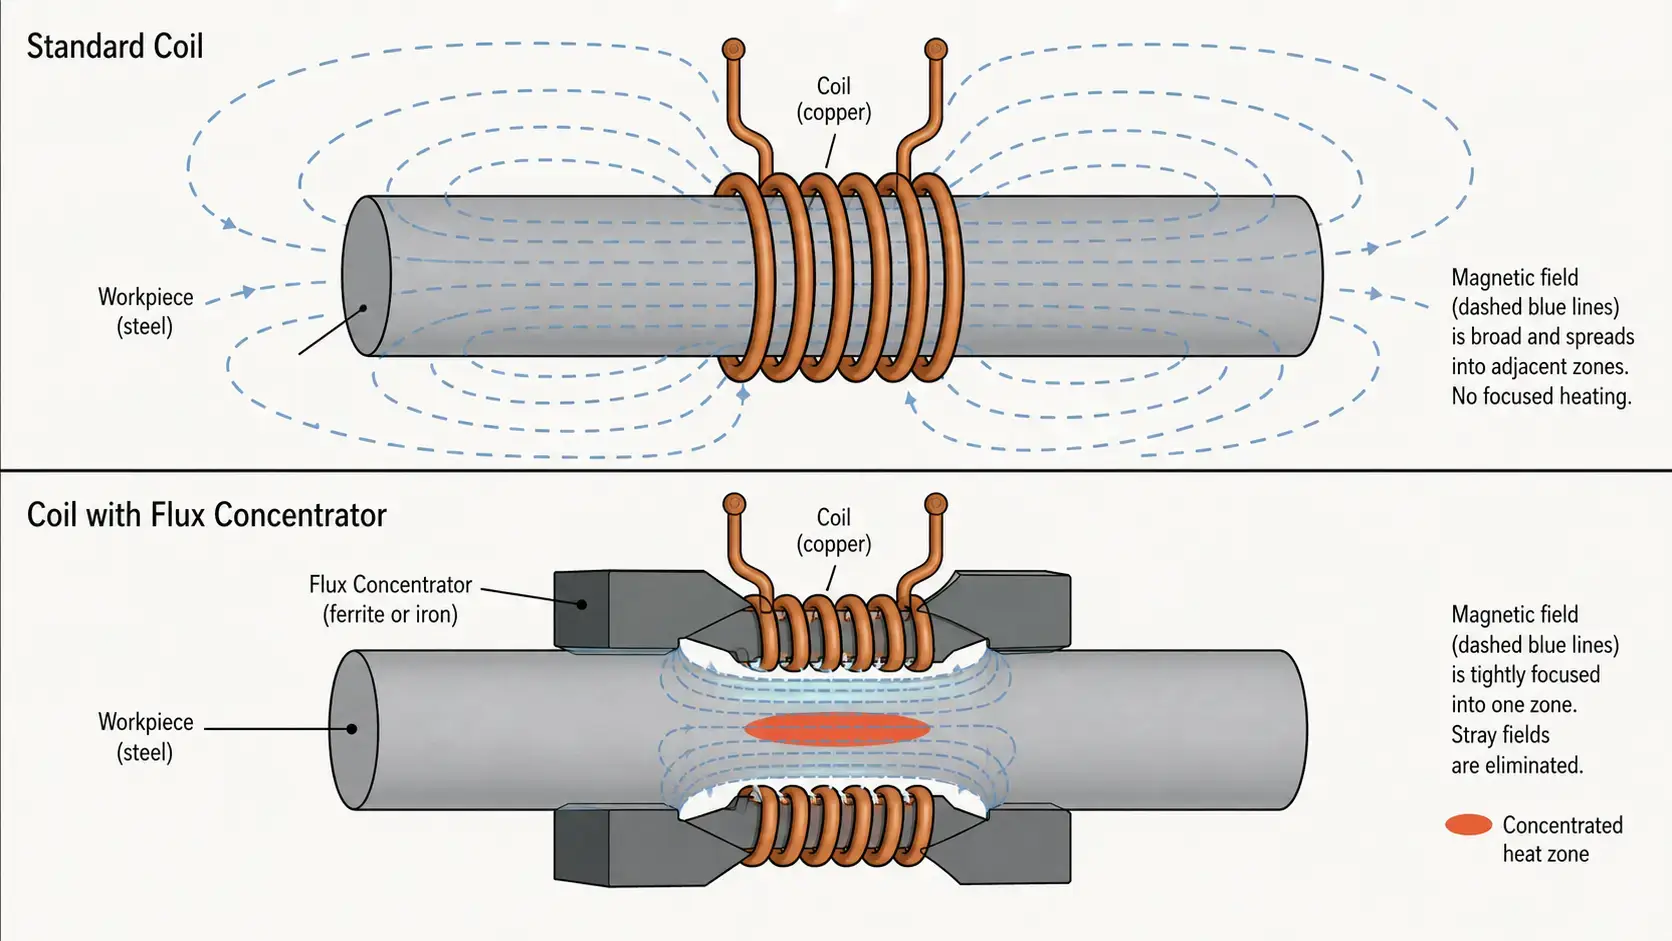
Si el espacio de acoplamiento es el ajuste aproximado y el perfilado es el ajuste de forma, Los concentradores de flujo son la herramienta de ajuste. Un concentrador de flujo es un material magnético colocado sobre o cerca del inductor que redirige el campo magnético—bloqueándolo esencialmente de las zonas que quieres proteger y enfocándolo en áreas que quieres calentar. No cambia la geometría de la bobina ni la posición de la pieza. Cambia hacia dónde va realmente el flujo magnético.
Con un concentrador de flujo bien diseñado, el ingeniero puede controlar tres cosas simultáneamente: dónde se entrega el calor, la intensidad que tiene en cada zona, y cómo se uniforma la temperatura en toda la zona objetivo. Esto hace que los concentradores de flujo sean indispensables cuando una pieza necesita niveles de endurecimiento muy diferentes a lo largo de su longitud—Por ejemplo, un eje con un rodamiento endurecido junto a una sección de estríado blanda.
La elección de materiales para concentradores de flujo depende del operador rango de frecuencia:
— acero laminado de silicio laminado: Para bajas frecuencias por debajo 10 kHz. Alta permeabilidad magnética, bajo coste, pero las pérdidas por corrientes de Foucault aumentan rápidamente por encima 10 kHz.
— Ferrita: Para frecuencias medias desde 10 kHz hasta aproximadamente 100 kHz. La baja conductividad eléctrica mantiene manejables las pérdidas por corrientes parásitas, buena permeabilidad en frecuencias medias.
— Compósitos magnéticos blandos (SMC): Para frecuencias más altas de 100 kHz. Materiales en polvo prensados con huecos de aire distribuidos, pérdidas por corrientes parásitas muy bajas, pueden mecanizarse en formas complejas.
En muchas el endurecimiento por inducción selectivo aplicaciones, los concentradores de flujo proporcionan un control espacial más fino de lo que el ajuste de huecos o el perfilado por sí solos pueden lograr. La desventaja es que añaden complejidad de diseño y costo de material—pero para las partes donde la especificación del patrón de endurecimiento es estricta, a menudo son la única solución práctica.
4. Cómo Combinar los Tres Métodos
En el endurecimiento de producción, los mejores resultados rara vez provienen de usar solo un método. Cada palanca tiene una fuerza diferente, y funcionan juntas en una jerarquía lógica:
| Método | Precisión de Control | Impacto en el Costo | Mejor Usado Para |
|---|---|---|---|
| Separación de Acoplamiento | Bajo–Medio | Mínimo | Ajuste de intensidad amplio, ajuste del proceso |
| Perfilado del Inductor | Medio–Alta | Moderada | Adaptación a contornos de piezas, reducción de efectos de bordes |
| Concentradores de Flujo | Alta | Mayor | Control de zona precisa, modelado complejo del campo |
Una secuencia práctica de diseño se ve así: comience con la separación del acoplamiento para establecer la intensidad de calentamiento amplia en toda la pieza. Luego use el perfilado del inductor para ajustar la forma de la bobina a la geometría de la pieza de trabajo—compensando los efectos de borde, siguiendo los contornos, abriendo sobre las áreas que deben mantenerse frías. Finalmente, agregue concentradores de flujo para un ajuste fino: dirigiendo el flujo disperso lejos de las zonas protegidas y concentrándolo en el área objetivo.
Cuando estas tres herramientas se utilizan juntas, el inductor entrega calor exactamente donde se necesita—y lo mantiene alejado de las áreas que deben permanecer sin endurecer. El proceso se vuelve más estable porque cada método aborda una fuente diferente de variación: el espacio maneja la fuerza de acoplamiento, el perfilado maneja la coincidencia de la geometría, y los concentradores de flujo manejan la conformación del campo.
5. Endurecimiento por escaneo vs endurecimiento por disparo único
La elección entre escaneo y disparo único afecta la cantidad de control de zona que debe incorporarse a la bobina versus la cantidad que pueden manejar los parámetros del proceso.. En endurecimiento por escaneo, el inductor se mueve a lo largo de la pieza durante el calentamiento. Puedes variar la potencia, velocidad de escaneo, y el tiempo de permanencia a medida que la bobina pasa por diferentes zonas. Este control dinámico facilita producir profundidades de capa variables a lo largo de una sola pieza sin geometría compleja de la bobina.
En el endurecimiento de disparo único, el inductor y la pieza de trabajo permanecen estacionarios. Todo el patrón de calefacción se determina antes de que se encienda la energía—por la geometría de la bobina, el espacio de acoplamiento en cada punto, y cualquier concentrador de flujo instalado. No hay ajuste en tiempo real durante el ciclo de calentamiento. Por esta razón, Las aplicaciones de disparo único dependen más de la calidad del diseño de la bobina desde el principio. Las tres palancas de diseño descritas arriba—espacio, perfilado, los concentradores de flujo—no son opcionales en el disparo único; son los principales medios de control.
Si tu aplicación requiere un endurecimiento local preciso y tu volumen de producción justifica el uso de herramientas de disparo único, el inductor debe diseñarse con el mismo nivel de cuidado que la fuente de alimentación y los ajustes de proceso. Para una comparación más profunda de los sistemas de escaneo y de disparo único, consulta nuestra guía sobre cómo seleccionar un sistema de endurecimiento por inducción.
6. 5 Consejos prácticos de diseño para un mejor control de zona
— 1. No te fies solo de la potencia. El nivel de potencia controla cuánta energía total entra en la pieza, pero no puede arreglar un inductor mal diseñado. Si el campo magnético no está moldeado correctamente, aumentar la potencia a menudo empeora el problema sobrecalentando las áreas que ya se calientan más rápido.
— 2. Verifique la geometría de la pieza temprano. La forma de la pieza de trabajo—los cambios en la sección transversal, radios, hombros, ranuras en forma de llave—tienen un impacto importante en la uniformidad de calentamiento. Las características que concentran o dispersan el campo magnético deben identificarse antes de que comience el diseño de la bobina, no se descubren durante las pruebas del proceso.
— 3. Pruebe los cambios de separación de manera sistemática. A 1 un cambio de mm en la separación de acoplamiento puede producir una diferencia medible en la profundidad de capa. Durante la configuración, varía la brecha en los incrementos controlados y registra el resultado. Estos datos se convierten en la base de las tolerancias de producción.
— 4. Utiliza el perfilado para reducir primero los efectos de borde. Antes de añadir concentradores de flujo, optimiza el perfil de la bobina. El perfilado suele ser la forma más rápida de mejorar la uniformidad de extremo a extremo, y evita el coste adicional del material y la complejidad de ensamblaje que aportan los concentradores.
— 5. Añade concentradores de flujo cuando necesites un control más preciso. Si el patrón de calentamiento sigue siendo demasiado ancho o desigual tras optimizar la separación y el perfil, los concentradores de flujo pueden agudizarlo. Son particularmente efectivos cuando necesitas un límite de transición duro entre una zona endurecida y un área adyacente blanda—Por ejemplo, a unos pocos milímetros de una ranura de anillo elástico o de un orificio de aceite.
El hilo conductor de los cinco consejos: El diseño del inductor impulsa el control de zona.. El fuente de alimentación proporciona la energía, pero la bobina determina a dónde va realmente esa energía.. Para obtener más información sobre lo que puede salir mal cuando el control de zona es inadecuado, nuestra guía de común en el endurecimiento por inducción cubre los síntomas—profundidad de caja desigual, puntos blandos, y cambio de patrón—que a menudo se remontan al diseño del inductor.
Conclusión clave
Endurecimiento por inducción selectiva se trata de poner calor en el lugar adecuado y controlar qué tan profundo llega ese calor—nada más, nada menos. Para aplicaciones de endurecimiento localizado, las tres palancas de diseño más útiles son la separación del acoplamiento para el control de intensidad general, el perfilado del inductor para ajustar la geometría, y los concentradores de flujo para el modelado preciso del campo. Usados juntos en secuencia—primero la separación, luego el perfil, luego los concentradores—permiten crear un patrón de calentamiento que sea preciso, estable, y bien adaptado al plano de la pieza. Si necesita endurecer solo zonas específicas de una pieza de trabajo, diseñe el inductor con tanto cuidado como selecciona la fuente de energía y los parámetros del proceso.
Preguntas frecuentes
q: Qué es el endurecimiento selectivo por inducción?
A: El endurecimiento selectivo por inducción significa calentar y templar solo zonas específicas de una pieza—como muñones de rodamientos, superficies de sellado, o dientes de engranajes—dejando sin endurecer las áreas adyacentes. Esto preserva la tenacidad y ductilidad en las áreas no críticas mientras se logra la dureza requerida en zonas propensas al desgaste o la fatiga.
q: ¿Cuál es la forma más fácil de controlar la profundidad de endurecimiento??
A: La brecha de acoplamiento es el punto de partida más fácil. Una brecha más pequeña (1.5–3 mm) aumenta el acoplamiento electromagnético y produce una mayor profundidad de capa. Una brecha más grande (3–10 mm) debilita el acoplamiento y produce un endurecimiento menos profundo o nulo. El ajuste de la brecha no requiere cambios de herramientas y se puede probar rápidamente durante el desarrollo del proceso.
q: ¿Qué materiales se utilizan para los concentradores de flujo??
A: Se utilizan comúnmente tres familias de materiales: acero al silicio laminado para bajas frecuencias (Debajo 10 kHz), ferrita para frecuencias medias (10–100 kHz), y compuestos magnéticos blandos (SMC) para altas frecuencias (por encima de 100 kHz). La elección depende de la frecuencia de operación, la precisión requerida, y la geometría de la pieza.
q: ¿Es más fácil controlar el endurecimiento por escaneo que el endurecimiento de un solo disparo??
A: Generalmente sí. El endurecimiento por escaneo permite ajustar la potencia y la velocidad de escaneo de manera dinámica mientras la bobina se mueve a través de diferentes zonas. El endurecimiento de un solo disparo produce todo el patrón de calentamiento en un solo ciclo estacionario, así que el diseño de la bobina—espacio, perfilado, y concentradores de flujo—determina el resultado. El de un solo disparo requiere más ingeniería previa, pero puede lograr un mayor rendimiento para una producción de gran volumen.
Necesita una bobina personalizada para endurecimiento selectivo?
Cuéntenos sobre la geometría de su pieza, zonas objetivo, los requisitos de profundidad de caso, y volumen de producción. Le ayudaremos a diseñar un inductor que proporcione calor exactamente donde lo necesita..


