
3 Các cách đã được chứng minh để kiểm soát độ sâu trong quá trình làm cứng cảm ứng chọn lọc
Trong nhiều ứng dụng làm cứng cảm ứng, chỉ một số khu vực nhất định của một bộ phận cần được làm cứng—tạp chí mang, bề mặt bịt kín, răng bánh răng, trục cam. Các khu vực khác phải mềm hơn để duy trì độ dẻo dai của lõi, giảm biến dạng, hoặc đáp ứng yêu cầu lắp ráp. Đây là nơi làm cứng cảm ứng chọn lọc trở nên thiết yếu. Mục tiêu rất đơn giản: truyền nhiệt mạnh đến một vùng xác định trong khi giữ các vùng lân cận mát hoặc chỉ được làm nóng nhẹ.
Các nguyên lý vật lý cơ bản của gia nhiệt cảm ứng mang lại cho bạn một lợi thế tự nhiên ở đây—nhiệt được sinh ra bên trong kim loại chính nó, không phải truyền từ nguồn bên ngoài. Nhưng biến lợi thế đó thành một mẫu làm cứng chính xác, và có thể lặp lại đòi hỏi thiết kế cuộn cảm có chủ đích. Đối với làm cứng quét, bạn có thể điều chỉnh công suất và tốc độ quét khi cuộn di chuyển. Đối với làm cứng một lần, nơi chi tiết và cuộn cảm đứng yên, mô hình nhiệt phải được xây dựng trong hình học cuộn dây ngay từ đầu.
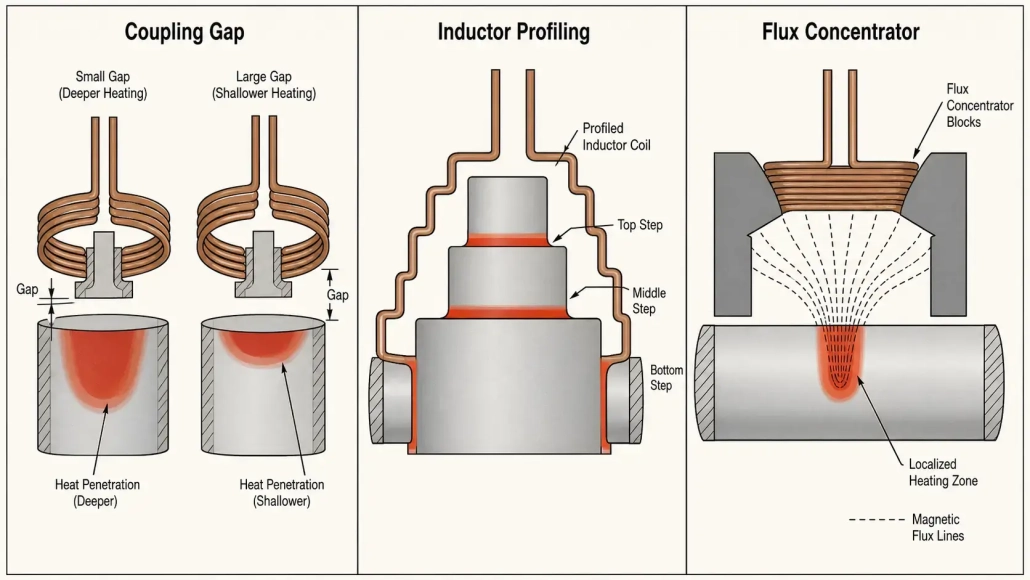
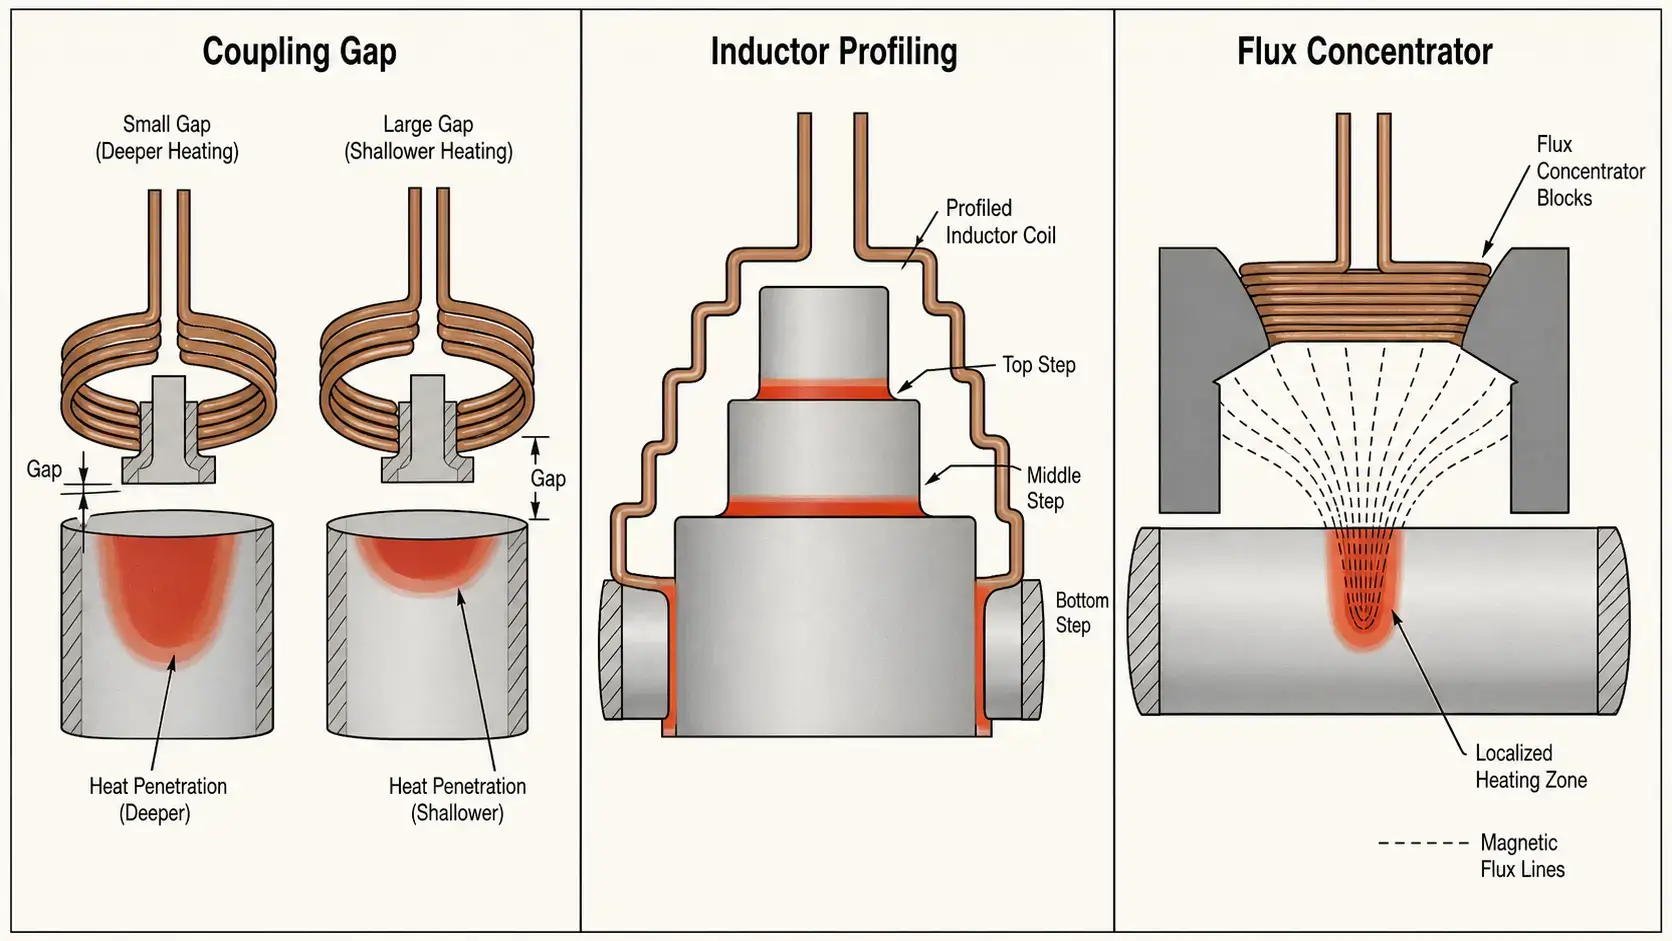
Có ba đòn bẩy thiết kế chính kiểm soát nơi nhiệt đi và mức độ thâm nhập của nó: khoảng hở ghép đôi, tạo hình cảm ứng, và các bộ tập trung từ thông. Mỗi đòn bẩy cung cấp cho kỹ sư một mức độ kiểm soát khác nhau. Sử dụng cùng nhau, chúng có thể tạo ra một mô hình nhiệt luyện chính xác, ổn định, và phù hợp tốt với thiết kế chi tiết.
1. Khoảng cách Ghép Nối — Đòn bẩy đầu tiên để điều chỉnh cường độ gia nhiệt
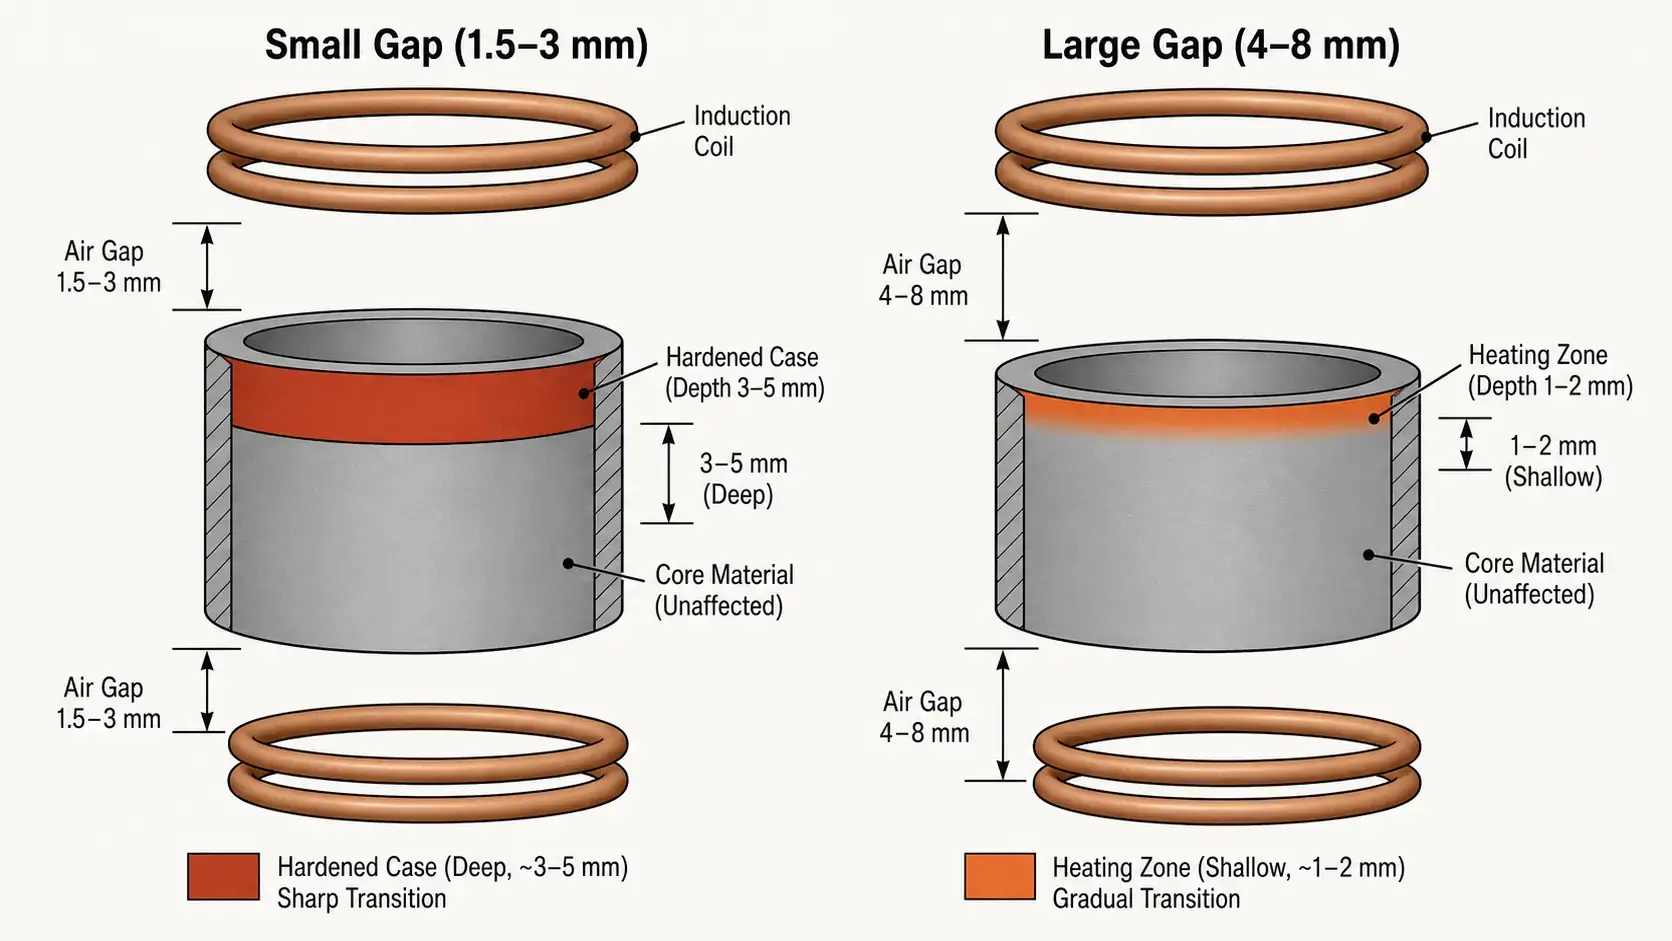
Khoảng hở ghép từ là khoảng cách giữa cuộn cảm và bề mặt chi tiết. Đây là cách đơn giản và nhanh nhất để điều chỉnh cường độ gia nhiệt cục bộ làm cứng cảm ứng chọn lọc. Vật lý thì trực tiếp: Cường độ ghép từ giảm nhanh theo khoảng cách. Khoảng hở nhỏ hơn có nghĩa là ghép từ mạnh hơn và dòng điện cảm ứng cao hơn trong chi tiết. Khoảng hở lớn hơn có nghĩa là ghép từ yếu hơn và nhiệt ít hơn.
Trong thực tế, Điều khiển khoảng hở ghép theo một mô hình có thể dự đoán:
— 1.5–3 Khoảng hở mm: Ghép mạnh, Độ sâu thâm nhập lớn hơn (3–5 mm điển hình), Gia nhiệt nhanh hơn. Được sử dụng cho các vùng cần độ cứng toàn bộ chiều sâu.
— 3–6 Khoảng hở mm: Kết nối trung bình, Trường hợp nông hơn (1–3 mm). Được sử dụng cho các vùng chuyển tiếp hoặc các khu vực chỉ cần xử lý bề mặt.
— 6–10 Khoảng hở mm: Kết nối yếu, Cứng tối thiểu hoặc không cứng. Được sử dụng để bỏ qua các vùng phải giữ mềm.
Trong quá trình phát triển quy trình, Điều chỉnh khe hở kết nối thường là bước điều chỉnh đầu tiên. Không yêu cầu thay đổi dụng cụ—chỉ cần điều chỉnh vị trí cuộn dây so với chi tiết. Tuy nhiên, Chỉ kiểm soát khe hở có giới hạn thực tế: trên các hình học phức tạp với vai, bán kính, hoặc thay đổi tiết diện đột ngột, một khe hở đồng đều không thể tạo ra vùng gia nhiệt rõ ràng. Đó là lúc việc tạo mẫu (profiling) bắt đầu thực hiện.
2. Định Hình Cuộn Dây — Phù hợp Cuộn Dây với Chi Tiết
Một ống cảm ứng trụ thẳng không làm nóng đều chi tiết từ đầu đến cuối. trung tâm của cuộn dây tạo ra nhiệt mạnh hơn các mép do hiệu ứng điện từ ở mép—trường từ ít bị hạn chế ở đầu cuộn dây, vì vậy hiệu suất ghép đôi giảm ở đó. Trên một trục đơn giản, Điều này tạo ra một hồ sơ gia nhiệt hình thùng: làm cứng sâu hơn ở giữa, nông hơn ở đầu. Đó hiếm khi là điều bản vẽ chi tiết yêu cầu.
Một hồ sơ cuộn cảm là việc tạo hình có chủ ý của cuộn dây để theo đường viền của chi tiết. Kiểu dáng có thể siết chặt khe hở ở hai đầu để bù đắp tổn thất cạnh, mở khe ở những khu vực cần ít nhiệt hơn, hoặc tạo đường viền quanh các đặc điểm như mặt bích và bậc thang. Kết quả là một mẫu gia nhiệt phù hợp với hình học chi tiết thay vì chống lại nó.
— Giảm quá nhiệt trung tâm: Bằng cách điều chỉnh hình dạng cuộn, bạn tránh được hoa văn hình thùng và tạo ra độ sâu vỏ phẳng hơn từ đầu này sang đầu kia.
— Cải thiện khả năng gia nhiệt cạnh: Khớp nối chặt hơn ở hai đầu cuộn bù đắp cho sự giảm tự nhiên về cường độ trường.
— Phù hợp với vùng cứng với hình dạng chi tiết: Đối với trục bậc thang, trục vai, và các chi tiết có nhiều đường kính khác nhau, tạo hình giúp giữ độ sâu vỏ đồng nhất trong các thay đổi hình học.
— Kiểm soát độ sâu tôi cứng cuối cùng một cách nhất quán hơn: Cuộn dây có hình dạng tốt giúp giảm nhu cầu cắt công suất trong quá trình sản xuất.
Hồ sơ đặc biệt có giá trị đối với các bộ phận có vai, bước, sự chuyển tiếp, hoặc nhiều bề mặt yêu cầu mức độ cứng khác nhau. Ứng dụng như làm cứng lỗ khoan bên trong phụ thuộc nhiều vào hồ sơ, vì cuộn dây phải phù hợp với hình dạng ID giới hạn trong khi tạo ra một vỏ đồng nhất xung quanh chu vi lỗ khoan.
3. Bộ Tập Trung Lưu Thông — Độ chính xác khi khoảng trống và hồ sơ không đủ
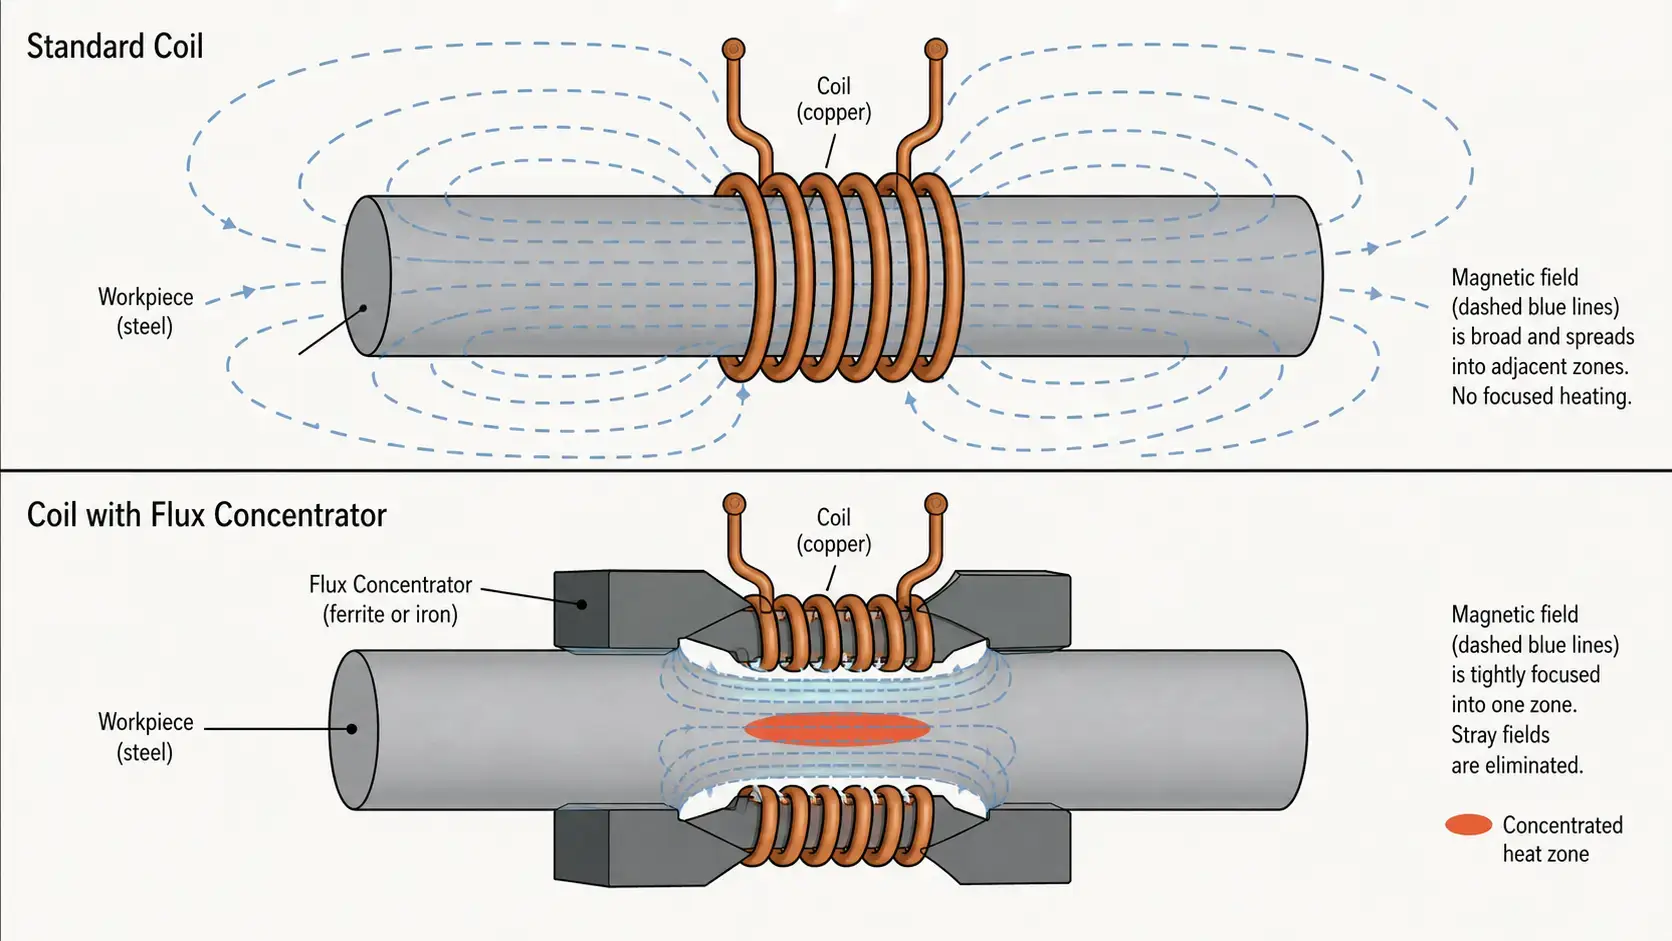
Nếu khoảng cách ghép là điều chỉnh thô và định hình là điều chỉnh hình dạng, bộ tập trung thông lượng là công cụ tinh chỉnh. Bộ tập trung từ thông là một vật liệu từ tính được đặt trên hoặc gần cuộn cảm để chuyển hướng từ trường—về cơ bản là chặn nó khỏi những khu vực bạn muốn bảo vệ và tập trung nó vào những khu vực bạn muốn sưởi ấm. Nó không thay đổi hình dạng cuộn dây hoặc vị trí bộ phận. Nó thay đổi nơi từ thông thực sự đi.
Với bộ tập trung thông lượng được thiết kế phù hợp, kỹ sư có thể kiểm soát ba thứ cùng một lúc: nơi nhiệt được truyền đi, cường độ của nó ở mỗi khu vực như thế nào, và mức độ đồng đều của nhiệt độ trên toàn khu vực mục tiêu. Điều này làm cho bộ tập trung dòng điện trở nên không thể thiếu khi một chi tiết cần mức độ làm cứng khác nhau rõ rệt dọc theo chiều dài của nó—Ví dụ, trục có gioăng chịu cứng bên cạnh đoạn spline mềm.
Lựa chọn vật liệu cho bộ tập trung từ thông phụ thuộc vào cách vận hành Dải tần số:
— Thép silicon nhiều lớp: Đối với tần số thấp dưới 10 kHz. Độ thấm từ cao, chi phí thấp, nhưng tổn thất dòng xoáy tăng nhanh ở trên 10 kHz.
— Ferrite: Đối với tần số trung bình từ 10 kHz đến khoảng 100 kHz. Độ dẫn điện thấp giúp giảm thiểu tổn hao dòng điện xoáy, độ thấm tốt ở tần số trung bình.
— Hợp kim từ mềm (SMC): Cho tần số cao hơn 100 kHz. Vật liệu bột ép với các khe không khí phân bố đều, tổn hao dòng điện xoáy rất thấp, có thể gia công thành các hình dạng phức tạp.
Trong nhiều làm cứng cảm ứng chọn lọc ứng dụng, bộ tập trung từ thông cung cấp kiểm soát không gian tinh tế hơn so với chỉ điều chỉnh khe hay tạo hình profie. Điều đánh đổi là chúng làm tăng độ phức tạp thiết kế và chi phí vật liệu—nhưng đối với những bộ phận nơi đặc tả mẫu cứng hóa là chặt chẽ, chúng thường là giải pháp thực tế duy nhất.
4. Cách Kết Hợp Cả Ba Phương Pháp
Trong cứng hóa sản xuất, kết quả tốt nhất hiếm khi đến từ việc chỉ sử dụng một phương pháp. Mỗi đòn bẩy có một sức mạnh khác nhau, và chúng hoạt động cùng nhau theo một thứ bậc hợp lý:
| Phương pháp | Độ chính xác kiểm soát | Tác động chi phí | Phù hợp nhất cho |
|---|---|---|---|
| Khoảng cách Ghép Nối | Thấp–Trung bình | Tối thiểu | Điều chỉnh cường độ rộng, tinh chỉnh quy trình |
| Định Hình Cuộn Dây | Trung bình–Cao | Trung bình | Đáp ứng các đường viền chi tiết của bộ phận, giảm các hiệu ứng cạnh |
| Bộ Tập Trung Lưu Thông | Cao | Cao hơn | Kiểm soát vùng chính xác, tạo hình trường phức tạp |
Một trình tự thiết kế thực tế trông như sau: bắt đầu với khe hở khớp nối để thiết lập cường độ gia nhiệt rộng trên chi tiết. Sau đó sử dụng định hình cuộn cảm để điều chỉnh hình dạng cuộn dây với hình học chi tiết—bù trừ hiệu ứng cạnh, theo đường viền, mở rộng trên những khu vực cần giữ mát. Cuối cùng, thêm bộ tập trung từ thông để tinh chỉnh: hướng từ thông lạc ra khỏi vùng bảo vệ và tập trung vào khu vực mục tiêu.
Khi ba công cụ này được triển khai cùng lúc, cuộn cảm truyền nhiệt chính xác đến nơi cần thiết—và giữ nó tránh xa các khu vực cần phải giữ không cứng hóa. Quá trình trở nên ổn định hơn vì mỗi phương pháp giải quyết một nguồn biến đổi khác nhau: khoảng cách xử lý độ chặt nối, phân tích xử lý phù hợp hình học, và bộ tập trung từ thông xử lý định hình trường.
5. Cường hóa quét so với cường hóa một lần
Lựa chọn giữa quét và một lần ảnh hưởng đến mức độ bạn phải xây dựng kiểm soát vùng vào cuộn dây so với mức độ có thể được xử lý bằng các thông số quá trình. Trong cường hóa quét, cuộn cảm di chuyển dọc theo chi tiết trong quá trình gia nhiệt. Bạn có thể thay đổi công suất, tốc độ quét, và thời gian giữ khi cuộn dây đi qua các vùng khác nhau. Việc kiểm soát động này giúp dễ dàng tạo ra các độ sâu lớp khác nhau dọc theo một chi tiết mà không cần hình dạng cuộn dây phức tạp.
Trong tôi cứng một lần, cuộn cảm và chi tiết làm việc giữ nguyên vị trí. Toàn bộ mô hình gia nhiệt được xác định trước khi cấp nguồn—bằng hình dạng cuộn dây, khoảng hở ghép tại mỗi điểm, và bất kỳ bộ tập trung từ thông nào được lắp đặt. Không có điều chỉnh theo thời gian thực trong quá trình gia nhiệt. Vì lý do này, Các ứng dụng một lần phụ thuộc nhiều hơn vào chất lượng thiết kế cuộn dây ngay từ đầu. Ba công cụ thiết kế được mô tả ở trên—khoảng trống, định hình, bộ tập trung dòng chảy—không phải là tùy chọn trong ứng dụng một lần; chúng là phương tiện kiểm soát chính.
Nếu ứng dụng của bạn yêu cầu làm cứng cục bộ chính xác và khối lượng sản xuất của bạn đủ để biện minh cho việc sử dụng dụng cụ một lần, cuộn cảm nên được thiết kế với mức độ chú ý tương tự như một bộ nguồn và các cài đặt quy trình. Để so sánh sâu hơn giữa hệ thống quét và hệ thống một lần, xem hướng dẫn của chúng tôi về cách chọn hệ thống làm cứng cảm ứng.
6. 5 Mẹo thiết kế thực tiễn để kiểm soát vùng tốt hơn
— 1. Đừng chỉ dựa vào năng lượng. Mức công suất kiểm soát tổng năng lượng đi vào chi tiết, nhưng không thể sửa cuộn cảm thiết kế kém. Nếu từ trường không được định hình đúng, tăng công suất thường làm vấn đề trở nên nghiêm trọng hơn do làm quá nhiệt các khu vực đã nóng nhanh nhất.
— 2. Kiểm tra hình học chi tiết sớm. Hình dạng chi tiết—thay đổi tiết diện, bán kính, vai trục, các đường khóa—ảnh hưởng lớn đến độ đồng đều gia nhiệt. Các đặc điểm tập trung hoặc tán xạ từ trường trước khi bắt đầu thiết kế cuộn dây, không phát hiện trong quá trình thử nghiệm.
— 3. Thay đổi khe hở thử nghiệm một cách có hệ thống. MỘT 1 Thay đổi mm trong khe hở ghép nối có thể tạo ra sự khác biệt đo được về độ sâu của vỏ. Trong quá trình thiết lập, thay đổi khe hở theo các bước kiểm soát và ghi lại kết quả. Dữ liệu này trở thành cơ sở cho dung sai sản xuất.
— 4. Sử dụng định hình để giảm hiệu ứng cạnh trước. Trước khi thêm bộ tập trung từ thông, tối ưu hóa cấu hình cuộn dây. Định hình thường là cách nhanh nhất để cải thiện tính đồng đều từ đầu đến cuối, và nó tránh được chi phí vật liệu bổ sung và độ phức tạp khi lắp ráp mà các bộ tập trung mang lại.
— 5. Thêm bộ tập trung từ thông khi bạn cần kiểm soát chặt chẽ hơn. Nếu mô hình nhiệt vẫn quá rộng hoặc không đều sau khi tối ưu khoảng cách và hình dạng, các bộ tập trung từ thông có thể làm sắc nét nó. Chúng đặc biệt hiệu quả khi bạn cần một ranh giới chuyển đổi cứng giữa vùng đã làm cứng và khu vực mềm liền kề—Ví dụ, trong vòng vài milimét của rãnh vòng chặn hoặc lỗ dầu.
Điểm chung của tất cả năm mẹo: thiết kế cuộn cảm điều khiển vùng. The cung cấp điện cung cấp năng lượng, nhưng cuộn dây quyết định năng lượng đó thực sự đi đâu. Để tìm hiểu thêm về những gì có thể xảy ra khi điều khiển vùng không đầy đủ, hướng dẫn của chúng tôi về các khuyết tật nóng cứng cảm ứng phổ biến bao gồm các triệu chứng—độ sâu lớp cứng không đều, vết mềm, và sự dịch chuyển mẫu—thường quay trở lại thiết kế cuộn cảm.
Chìa khóa mang đi
Tôi luyện chọn lọc bằng cảm ứng là về việc đặt nhiệt vào đúng vị trí và kiểm soát độ sâu nhiệt đi vào—không hơn, không kém. Đối với các ứng dụng cứng hóa cục bộ, ba đòn bẩy thiết kế hữu ích nhất là khe hở cuộn cảm để kiểm soát cường độ rộng, phác thảo cuộn dây để phù hợp hình học, và bộ tập trung từ thông để tạo hình trường chính xác. Sử dụng cùng nhau theo trình tự—khe hở trước, sau đó phác thảo, sau cùng là bộ tập trung—chúng cho phép bạn tạo ra một mẫu nhiệt chính xác, ổn định, và phù hợp tốt với bản vẽ chi tiết một bộ phận. Nếu bạn chỉ cần làm cứng các vùng cụ thể của chi tiết, hãy thiết kế cuộn cảm cẩn thận như cách bạn chọn nguồn điện và cài đặt quy trình.
Câu hỏi thường gặp
Q: Tôi mới làm cứng cảm ứng chọn lọc là gì?
MỘT: Tôi cứng cảm ứng chọn lọc có nghĩa là chỉ nung nóng và làm nguội các vùng cụ thể của chi tiết—chẳng hạn như gioăng ổ bi, bề mặt bịt kín, hoặc răng bánh răng—trong khi để các vùng liền kề không được làm cứng. Điều này giữ được độ dai và dẻo ở các vùng không quan trọng trong khi đạt độ cứng yêu cầu ở các vùng dễ mài mòn hoặc dễ mệt.
Q: Cách dễ nhất để kiểm soát độ sâu tôi là gì?
MỘT: Khe hở khớp nối là điểm khởi đầu dễ nhất. Khe hở nhỏ hơn (1.5–3 mm) tăng liên kết điện từ và tạo ra độ sâu vỏ sâu hơn. Khe hở lớn hơn (3–10 mm) làm yếu liên kết và tạo ra sự cứng nông hơn hoặc không có sự tôi cứng. Điều chỉnh khe hở không cần thay đổi dụng cụ và có thể kiểm tra nhanh chóng trong quá trình phát triển quy trình.
Q: Những vật liệu nào được sử dụng cho bộ tập trung từ thông?
MỘT: Ba nhóm vật liệu thường được sử dụng: thép silicon nhiều lớp cho tần số thấp (thấp hơn 10 kHz), ferrite cho tần số trung bình (10–100 kHz), và composite từ mềm (SMC) cho tần số cao (trên 100 kHz). lựa chọn phụ thuộc vào tần số hoạt động, độ chính xác yêu cầu, và hình học chi tiết.
Q: Việc làm cứng quét dễ kiểm soát hơn làm cứng một lần không?
MỘT: Nói chung là có. Gia cường quét cho phép bạn điều chỉnh công suất và tốc độ quét một cách linh hoạt khi cuộn dây di chuyển qua các vùng khác nhau. Gia cường một lần tạo ra toàn bộ mẫu nhiệt trong một chu trình cố định, do đó thiết kế cuộn dây—khoảng trống, định hình, và các bộ tập trung từ thông—quyết định kết quả. Gia cường một lần đòi hỏi nhiều kỹ thuật ban đầu hơn, nhưng nó có thể đạt hiệu suất cao hơn cho sản xuất khối lượng lớn.
Cần một cuộn dây tùy chỉnh cho gia cường có chọn lọc?
Hãy cho chúng tôi biết về hình dạng một phần của bạn, các vùng mục tiêu, yêu cầu độ sâu lớp vỏ, và khối lượng sản xuất. Chúng tôi sẽ giúp bạn thiết kế một cuộn cảm cung cấp nhiệt chính xác ở nơi bạn cần.


