
Aquecimento por indução de tarugos de aço para a forja de tarugos quadrados
O aquecimento por indução de tarugos de aço é a limitação de ritmo em mais linhas de forja do que qualquer um admite. A prensa, o robô, o operador — todos os três podem mover-se mais rapidamente do que o aquecedor de tarugos pode fornecer a temperatura uniforme de forja. E quando o aquecedor fica para trás, tudo o que está atrás dele começa a acumular.
Escolher uma fonte de alimentação por tonelagem não dimensionará seu aquecedor por indução. Tamanho do boleto, grau de aço, temperatura-alvo, tempo de ciclo, frequência, comprimento da bobina, manuseio de materiais, controle de escala, e uniformidade de temperatura são importantes. Perca um e a linha não atingirá a taxa de produção nas condições da fábrica – não no papel, não no chão de fábrica.
Aqui estão as sete decisões que separam um aquecedor que acompanha aquele que se torna o gargalo.
1. Porque é que o calibre do aquecedor de tarugo começa com o tempo de ciclo
Um aquecedor de linha de forja é dimensionado em função das peças necessárias por hora, não apenas o diâmetro do tarugo. Primeira pergunta: quantos tarugos devem atingir a temperatura de forja por minuto sem atrasar a prensa?
Se uma prensa precisa de um tarugo a cada um 12 segundos, o sistema de indução fornece um tarugo totalmente aquecido nesse intervalo — incluindo o tempo de indexação, transferência, verificação da temperatura, tarugos rejeitados, e curtas interrupções de produção. Uma linha projetada exatamente à capacidade calculada atrasa no momento em que os tarugos variam em tamanho, mudanças na temperatura do material de entrada, ou um operador retarda a sequência de transferência.
A saída necessária do aquecedor precisa de margem acima da taxa teórica. Quanto, depende da operação, mas 10–15% acima do rendimento calculado é um piso prático. Menos do que isso e cada perturbação menor coloca a prensa em modo de espera.
Os dados de dimensionamento que alimentam o cálculo:
— Material e grau do tarugo
— Diâmetro ou secção transversal do tarugo ao longo de planos
— Comprimento e peso do tarugo
— Temperatura de entrada e temperatura alvo de forjamento
— Tarugos necessários por minuto ou partes por hora
— Gradiente de temperatura aceitável, layout da linha, e método de manuseamento
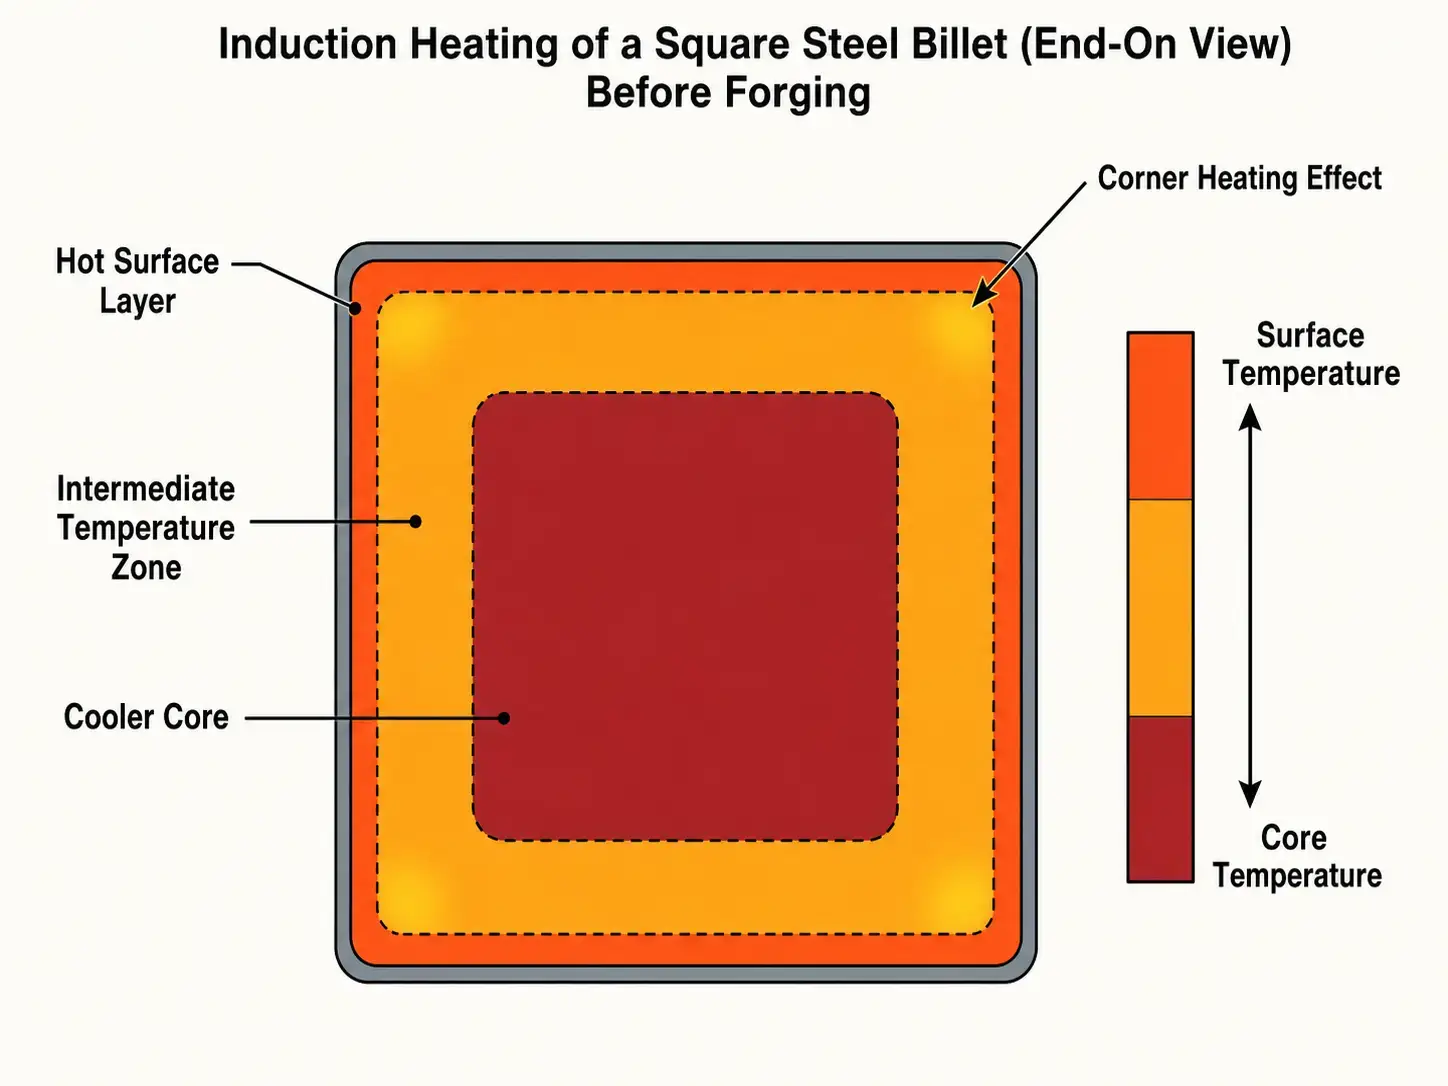
Tarugos quadrados complicam todas essas entradas. Um quadrado não aquece como uma ronda de área igual. Cantos e faces planas acoplam-se de forma diferente, e a bobina, frequência, e a estratégia de indexação mudam por causa disso. Esse tema percorre todas as secções abaixo.
Para uma visão mais ampla de como forja por indução encaixa na linha de produção, incluindo seleção de equipamentos e integração de processo, ver o guia completo de forjamento.
2. Requisitos de Potência de Aquecimento por Indução de Tarugos de Aço
O requisito básico de potência provém da energia necessária para elevar o tarugo da sua temperatura inicial para a temperatura de forja dentro do tempo disponível. Para aços carbono e ligas, as temperaturas de forja situam-se entre 2.000°F e 2.300°F, dependendo do grau e do processo.
Comece com o peso do tarugo, aumento de temperatura, calor específico, e a taxa de produção. Mais massa e ciclos mais rápidos exigem mais kW — essa relação é linear com o rendimento. Depois adiciona potência para as perdas do sistema, incrustação, radiação, eficiência da bobina, e margem operacional prática. A matemática é direta; as suposições são onde a maioria dos esforços de dimensionamento falha.
Os kW instalados devem ter em conta a eficiência elétrica e térmica. O aquecimento por indução é eficiente comparado aos métodos a combustível, mas nem toda a potência de entrada se transforma em calor útil no tarugo. Perdas na bobina, Perdas na fonte de alimentação, Perdas de cobre resfriadas a água, e a radiação do aço quente tudo reduz a eficiência líquida de aquecimento. Uma linha bem projetada atinge 60–65% de eficiência global. Tamanhos abaixo disso e você sofre de baixo desempenho desde o primeiro dia.
Como referência rápida: uma linha a aquecer 4 bilhetes de lb a cada 10 segundos precisa de significativamente menos energia do que uma aquecendo 25 bilhetes de lb no mesmo intervalo. Mesmo tempo de ciclo, energia por peça muito diferente. É por isso que o peso do bilhete e a taxa de produção conduzem o cálculo, não apenas o diâmetro.
O ciclo de trabalho também é importante. Linhas de forjamento funcionam continuamente por turnos longos. A classificação da fonte de alimentação deve suportar a potência de produção sem desvalorização térmica no final de uma execução de oito horas. Seleção de potência e o planeamento da utilidade precisam de atenção no início do projeto — não após a encomenda do equipamento.
Considerando as Perdas de Calor
A perda de calor aumenta rapidamente à medida que a temperatura do tarugo sobe. Próximo da temperatura de forjamento, a radiação torna-se um fator real — especialmente com qualquer espaço entre a saída da bobina e a prensa. Um aquecedor que atinge a temperatura de saída correta durante a comissionamento fica aquém na produção se as tarugos quentes ficarem em fila ou perderem calor antes da prensa. Dimensionar para a sequência real desde a saída da bobina até o contacto com a matriz, não apenas o aquecedor.
3. Seleção da frequência para tarugos redondos e quadrados
A frequência controla quão profundamente a corrente penetra no tarugo e onde o calor se desenvolve. Frequencies mais baixas empurram o calor mais profundamente na secção. Frequencies mais altas mantêm-no perto da superfície. A diferença deixa de ser académica quando se tenta aquecer um tarugo de 4 polegadas por completo.
Para forjar tarugos, o objetivo é o aquecimento total — levar toda a secção transversal à temperatura de forja. A frequência equilibra a taxa de aquecimento, tamanho da secção, uniformidade de temperatura, e o que a fonte de energia pode fornecer.
| Tamanho do Tarugo (Entre Faces) | Frequência Recomendada | Porquê |
|---|---|---|
| Inferior a 2″ | 3–10 kHz | Secção pequena — distância superfície-núcleo suficiente para que a frequência média aqueça completamente |
| 22″–4″ | 1–3 kHz | É necessária penetração mais profunda; equilibra a taxa de aquecimento com a temperatura do núcleo |
| Acima de 4″ | 500 Hz–1 kHz | Seções grandes exigem penetração profunda; frequências mais altas sobreaquecem a superfície antes de o núcleo acompanhar |
A escolha final também depende do grau de aço, temperatura-alvo, e de quão apertado o gradiente que o processo tolera.
Bilhetes quadrados complicam a seleção de frequência. Cantoneiras e faces planas não acoplam da mesma forma, portanto, não aquecem da mesma maneira. Dependendo do tamanho do bilhete e do desenho da bobina, os cantos aquecem mais do que o núcleo — ou mais frios do que a face central — e ambos são problemas na prensa.
Para bilhetes quadrados, a decisão da frequência depende da secção através das faces planas, comportamento da temperatura no canto, temperatura do núcleo na descarga, se os tarugos são indexados ou empurrados continuamente, estilo da bobina e distância de acoplamento, e a variação de temperatura que o processo pode tolerar.
Para uma revisão técnica mais aprofundada, ver seleção de frequência e fundamentos do aquecimento por indução.
4. Comprimento da bobina, Rendimento & Manuseamento de Materiais
A potência instalada em kW determina quanta energia está disponível. O comprimento da bobina e o tempo de residência do tarugo determinam se o tarugo pode absorver essa energia sem que a superfície ultrapasse a temperatura do núcleo. Uma bobina curta com potência muito alta sobreaquece a superfície antes que o centro atinja a temperatura de forjamento — o pirómetro diz vá, a prensa diz não.
O tempo de residência é o tempo que cada tarugo passa dentro da zona de aquecimento activa, controlado pelo comprimento da bobina, velocidade de deslocamento do tarugo, espaçamento, e método de indexação.
Para um aquecedor contínuo do tipo empurrador, o passo do tarugo afecta directamente a produção. O espaçamento apertado coloca mais tarugos na bobina e melhora a taxa de produção, mas também altera o acoplamento, controlo da temperatura, e confiabilidade na alimentação mecânica. Para um sistema de indexação, cada tarugo para numa ou mais estações de aquecimento. Isso simplifica o rastreio das peças e o controlo da temperatura, mas o tempo de indexação deve alinhar-se com o ciclo da prensa — sem intervalos, sem sobreposições.
Configurações de Bobina Única vs Múltiplas Bobinas
Um aquecedor simples usa uma bobina longa com uma única fonte de alimentação. Sistemas multi-zona lidam com aquecimento inicial rápido, ajuste final da temperatura, vários tamanhos de tarugo, e feedback de pirómetro em circuito fechado sem necessidade de reestruturação — essencial quando a temperatura do material de entrada ou as dimensões do tarugo variam ao longo de uma produção. Para configurações de equipamentos, ver sistemas de forjamento por indução e design da bobina para os detalhes que afetam o desempenho da produção.
O manuseamento de material afeta a produtividade
O manuseamento de material decide se a produtividade calculada da bobina é alcançável. Um aquecedor pode ter kW suficientes, e alimentação inadequada, indexação, ou design de descarga ainda limita a linha. Tarugos quadrados emperram. Eles sempre emperram no pior momento - inclinando ou formando uma ponte se os trilhos, empurradores, para, e os ninhos de transferência não são projetados para condições de alta escala. O projeto de manuseio deve levar em conta o que acontece após semanas de acúmulo de incrustações, não o primeiro dia.
— Método de carregamento de tarugos e design de revista de tarugos frios
— Força do empurrador e alinhamento sob expansão térmica
— Material do trilho guia, desgaste, e liberação de escala
- Robô, transportador, ou tempo de coleta manual
O sistema de descarga é mais importante. Uma tarja sai da bobina à temperatura correta e perde calor a cada segundo antes de ser prensada. Coloque a saída da bobina o mais próximo possível da prensa ou do robô de transferência, conforme o espaço no chão permitir, com espaço suficiente para acesso seguro e manutenção. Cada pé de distância de transferência custa-lhe temperatura — e quanto mais quente a tarja, mais rápido ela perde calor.
O acompanhamento de tarjas quentes torna-se importante quando múltiplos tamanhos ou receitas de tarja passam pela mesma linha. O sistema de controlo precisa de saber qual tarugo está em qual posição da bobina, qual receita está ativa, e se algum tarugo foi atrasado além da janela de tempo aceitável. Se isso for ignorado, envia-se um tarugo frio para a prensa.
5. Uniformidade de Temperatura e Requisitos de Imersão
Um tarugo pode mostrar a temperatura correta na superfície e ainda estar demasiado frio no núcleo. Esta é a razão mais comum pela qual uma linha de forjamento tem dificuldades após a instalação. A leitura do pirómetro parece correta. A prensa discordar.
A prensa responde ao comportamento de deformação do tarugo, e isso depende da distribuição total da temperatura através da seção - não apenas da superfície. Um núcleo frio aumenta a carga de formação, reduz a vida útil da matriz, causa voltas ou dobras, e produz fluxo de grãos inconsistente. Nada disso aparece no display de temperatura do aquecedor.
A uniformidade da temperatura depende da seção transversal do tarugo, frequência de aquecimento, taxa de aquecimento, comprimento da bobina, condutividade térmica de aço, tempo disponível para condução, para onde o pirômetro está direcionado, e o atraso entre aquecimento e forjamento.
Para tarugos maiores, uma secção curta de equalização ou imersão ajuda. Na indução, isto não significa sempre um forno separado. Pode ser uma bobina mais longa com densidade de potência reduzida na zona final, espaçamento controlado dos tarugos, ou uma secção de transferência curta e isolada que permite que o calor se conduza da superfície ao núcleo antes da prensa atuar.
Incorporar medição de temperatura na linha. Um único pirómetro apontado para uma superfície não detecta diferenças do canto ao núcleo nem variações relacionadas com a orientação em tarugos quadrados.
Para processos que envolvem tratamento térmico ou endurecimento a jusante, aplicam-se os mesmos princípios de controlo de temperatura. Os tópicos relacionados incluem tratamento térmico e Endurecimento por indução.
6. Arrefecimento, Controlo, e Integração Prática em Linha
Um aquecedor de tarugos é uma máquina de produção. Para além da fonte de energia e da bobina, depende do arrefecimento, controles, sensores, da proteção, do acesso para manutenção, e da integração com a célula de forjamento. Qualquer um destes pode parar a linha.
O arrefecimento a água é crítico. Bobinas de indução, barras coletoras, condutores, e eletrónica de potência geram calor durante a operação. O arrefecimento insuficiente reduz a fiabilidade, encurta a vida útil do componente, e causa desligamentos incómodos durante longos períodos de produção. Um sistema que funciona a 70°F de ambiente dispara por sobretemperatura a 95°F em agosto.
| Componente | O que precisa de arrefecimento | Modo de falha se subdimensionado |
|---|---|---|
| Bobina de indução | Enrolamentos de cobre + revestimento refratário | Queima da bobina, Rachaduras no refratário |
| Fonte de alimentação | IGBTs / SCRs + dissipadores de calor | Redução térmica, desligamento a meio do turno |
| Transformador de saída | Enrolamentos + núcleo | Falha de isolamento, arco elétrico |
| Trabalho de barra coletora | Barras colectoras de cobre + ligações aparafusadas | Pontos quentes, juntas soltas devido à ciclagem térmica |
| Condensadores | Dielétrico + barra interna | deriva de capacitância, vida útil reduzida, fuga térmica |
O desenho do sistema de refrigeração deve ter em conta a qualidade da água, taxa de fluxo, aumento de temperatura, filtragem, condutividade, e deteção de fugas. Para a análise completa, ver sistemas de arrefecimento a água.
Os controlos suportam a produção normal e condições anormais. No mínimo, a maioria dos aquecedores de forjamento precisa de gestão de receitas, controlo de potência, monitorização de temperatura, intertravamentos, registo de falhas, e comunicação com equipamentos a montante e a jusante.
— Detecção de presença de boleto e detecção de atolamento
— Ajuste automático de potência com feedback do pirômetro
— Armazenamento de receitas por tamanho de tarugo e tipo de aço
— Controle de chute de rejeição para tarugos com baixa temperatura
— Troca de sinal pronto para impressão e pronto para aquecimento
Engenheiros de automação definem a troca de sinais antecipadamente. O aquecedor, robô, imprensa, transportadores, e sistema de segurança precisam concordar sobre quando um tarugo pode se mover, quando o aquecimento pausa, e o que acontece depois de uma virada. Atualize esses apertos de mão mais tarde e o custo se multiplicará.
7. Erros Comuns de Dimensionamento que Reduzem a Saída
A maioria dos problemas de aquecimento do tarugo começa com pressupostos de dimensionamento incompletos. O sistema confirma-se no papel. Na produção, Não vai manter a taxa.
| Erro de dimensionamento | O Que Acontece no Chão de Fábrica |
|---|---|
| Dimensionamento apenas pelo diâmetro do tarugo | O tempo de ciclo não corresponde ao da prensa — a linha passa abaixo da saída nominal |
| Apenas temperatura superficial, Sem verificação do núcleo | Sobrecarga da prensa, Danos no chip, Dobras frias na forja |
| Bobina demasiado curta para o kW aplicado | Queimaduras na superfície antes do centro atingir a temperatura de forjamento |
| Saída da bobina demasiado longe da prensa | 50–100°F perdido na transferência entre o aquecedor e a matriz |
| Sistema de arrefecimento dimensionado para ambiente de inverno | Disparos por excesso de temperatura todas as tardes de agosto |
| Uma receita para três tamanhos de tarugos e dois graus | Alguns tarugos aquecidos insuficientemente, alguns sobreaquecidos — nenhuma configuração funciona para todos |
| Sem folga para óxido nos trilhos-guia | Encravamentos, tarugos desalinhados, paragem inesperada |
Aplicar mais kW ao problema pode piorar. Maior potência reduz o tempo de aquecimento, mas eleva a temperatura da superfície se a bobina, frequência, e o tempo de residência não estão ajustados ao lingote. Projeto da bobina é igualmente importante: geometria, secção de cobre, isolamento, refratário, passagens de arrefecimento, e suporte mecânico afetam todos o que acontece na produção.
Se o lingote aquecido alimenta posteriormente uma operação de endurecimento por indução ou tratamento térmico na fábrica, variações de temperatura criam problemas de qualidade a jusante. Para peças endurecidas, rever defeitos comuns na têmpera por indução ajuda a rastrear como a variação de aquecimento afeta as propriedades finais.
Principal vantagem
Tamanho para o tempo de ciclo, não kW. Faça a bobina longa o suficiente para que o núcleo apanhe o ritmo. Coloque a bobina o mais perto possível da prensa. Planeie para mais de um tamanho de tarugo desde o primeiro dia. Acerte nessas quatro coisas e o resto segue.
Perguntas Frequentes
P: Como calculo os kW de que preciso?
A: Comece com o peso do tarugo, Temperatura-alvo menos a temperatura de entrada, E partes por hora. Isso dá-lhe a energia líquida. Aplique eficiência do sistema — 60–65% é um ponto de partida razoável para uma linha de indução bem desenhada — e adicione uma margem de 10–15%. Verifique se o alimentador da eletricidade consegue entregar isso a todo o tempo antes de encomendar.
P: Os meus tarugos são quadrados. Que frequência devo usar?
A: Debaixo de 2 polegadas através das faces: 3–10 kHz. 3–6 polegadas: 1–3 kHz. Acima de 6 polegadas: 500 Hz para 1 kHz. O design da bobina e a gestão dos cantos alteram o número final — teste com blocos instrumentados se o processo for novo.
P: O meu pirómetro diz 2.200°F mas a prensa está a ter dificuldades. O que se passa?
A: Núcleo frio. A superfície atingiu a temperatura de forjamento, mas o centro não. Abaixe a taxa de aquecimento, alongue a bobina, ou adicione uma zona de retenção com potência reduzida para deixar o calor conduzir para o interior. Um pirómetro só vê a superfície.
P: Uma bobina ou múltiplas zonas de aquecimento?
A: Uma bobina única funciona para um tamanho de tarugo a uma velocidade constante. Opte por multi-zona se estiver a processar múltiplos tamanhos de tarugo ou tipos de aço, é necessário um controlo rigoroso da temperatura de saída, ou deseja feedback de pirómetro em malha fechada. Multi-zona custa mais inicialmente, mas compensa quando a sua mistura muda de semana para semana.
Obtenha uma Estimativa de Dimensionamento para a Sua Linha de Aquecimento de Tarugos
Envie-nos as dimensões do seu tarugo, grau de aço, temperatura-alvo, e tempo de ciclo necessário. Nós elaboraremos uma estimativa de potência, recomendação de frequência, e configuração da bobina para o seu layout — normalmente dentro de 24 horas.


