
Riscaldamento a induzione in olio & Produzione di tubi del gas: 7 Applicazioni e 6 Decisioni ingegneristiche che determinano il successo
Un tubo API 5L X65 con diametro esterno di 24 pollici e 18 La parete da mm necessita di un'estremità riscaldata a 1.150°C per essere ribaltata. La linea corre 40 giunzioni per turno. Prende un forno a gas 20 minuti per portare quell'estremità alla temperatura e un'altra 15 per stabilizzarsi tra i carichi. An gasolio per riscaldamento a induzione & tubo del gas il sistema lo fa 90 secondi, riscalda solo l'ultimo 300 mm, e l'operatore non attende il ripristino del forno tra un ciclo e l'altro. Questa è la differenza. Non si tratta di preferenza tecnologica — si tratta di capire se il passaggio di riscaldamento detta il ritmo dell'intero stabilimento, o lo segue.
La produzione di tubi per petrolio e gas confronta le apparecchiature di riscaldamento con una combinazione insolita: diametri da 2 pollici a oltre 48 pollici, spessori delle pareti da pochi millimetri a 60 mm in tubi senza saldatura a parete spessa, leghe progettate per resistere a condizioni corrosive o al collasso in acque profonde, e velocità di linea che non lasciano spazio a deviazioni del processo. Il riscaldamento a induzione gestisce queste esigenze quando il sistema è progettato attorno a un tubo specifico — non quando un alimentatore catalogato viene lasciato sul pavimento del mulino con una bobina generica.
Indice dei contenuti
1. Perché l'induzione vince per tubi: Velocità, Controllo, e spazio a pavimento
I mulini per tubi sono a spazio limitato e ossessionati dal throughput. Un forno a gas abbastanza grande da riscaldare sezioni di tubo da 40 piedi occupa 15 a 25 metri di lunghezza di linea e funziona al 15–25% del consumo energetico nominale anche quando non c'è nessun tubo dentro. Una bobina a induzione per lo stesso lavoro occupa approssimativamente 2 metri – la bobina stessa più il bus – e non assorbe energia quando la linea si ferma. Un 500 Il sistema a media frequenza kW porta un programma da 12 pollici 80 estremità del tubo in acciaio al carbonio da temperatura ambiente a 1.100°C in sotto 60 secondi. Lo stesso tubo in un forno a gas necessita di 12-18 minuti, più altri 8-12 minuti affinché il forno riprenda il suo setpoint dopo l'apertura della porta.
Tre fattori spingono la decisione verso l’induzione:
- Il riscaldamento è localizzato. Riscaldi il cordone di saldatura, l'estremità del tubo, o la superficie del rivestimento, non l'intero giunto di 12 metri. Ciò riduce l'apporto energetico, limita i cambiamenti metallurgici lontano dalla zona target, mantiene il resto del tubo abbastanza freddo da poterlo maneggiare, e elimina una fiamma libera vicino alle operazioni a valle con rivestimenti a base di solvente.
- Il controllo della temperatura è a circuito chiuso. Pirometri puntati sulla zona riscaldata inviano dati di temperatura all'alimentazione elettrica in millisecondi. Quando la velocità della linea cambia o un nuovo diametro di tubo entra nella bobina, il sistema regola la potenza prima che il tubo esca dalla bobina. I forni a gas rispondono in minuti.
- L'integrazione con l'automazione è diretta. I sistemi di induzione comunicano con gli azionamenti del trasportatore, sistemi di rotazione, e PLC a livello di impianto. La ricetta di riscaldamento cambia con il codice articolo del tubo, non con le regolazioni manuali del bruciatore tra i cambi di prodotto.
2. 7 Applicazioni di riscaldamento a induzione nella produzione di tubazioni
L'induzione non è un'applicazione di riscaldamento in un laminatoio per tubi. Si presenta alla stazione di saldatura, la linea di verniciatura, la cellula che forma l'estremità, la baia di trattamento termico, e il banco di brasatura. Ogni applicazione richiede una diversa combinazione di frequenza, densità di potenza, Geometria della bobina, e uniformità della temperatura. La tabella seguente mappa il 7 quelli più comuni.
| Applicazione | Temp. tipica | Gamma di frequenza | Ciò che lo rende o lo distrugge |
| Saldatura PWHT | 600–750°C | 3–30 kHz | La larghezza della banda riscaldante deve coprire la ZTA senza surriscaldare il metallo di base; allineamento bobina-saldatura ±2 mm |
| Riscaldamento estremità tubo per distensione / formatura | 1,050–1.250°C | 0.5–5 kHz | Controllo della lunghezza riscaldata (±5 mm); uniformità attraverso la parete prima della chiusura della pressa di formatura |
| Rivestimento / preriscaldo del rivestimento | 60–120°C | 10–100 kHz | Uniformità della temperatura superficiale ±5°C; il tubo deve ruotare attraverso la bobina; velocità di linea 10–60 m/min |
| Alleviamento dello stress (localizzato) | 550–680°C | 1–10 kHz | Verifica del tempo di permanenza; gradiente termico nella zona di transizione; posizionamento della banda isolante |
| Normalizzazione del corpo intero | 850–950°C | 0.5–3 kHz | Uniformità attraverso la parete sull'intera lunghezza; necessario multi-zona o scansione per tubi oltre 6 m |
| Preriscaldamento prima della saldatura | 150–350°C | 5–50 kHz | Posizionamento della fascia riscaldante davanti alla torcia di saldatura; temperatura costante al punto di innesco dell'arco |
| Brasatura di raccordi, collari, sensori | 600–900°C | 50400 kHz | Calore localizzato solo alla giunzione; controllo del flusso del metallo d'apporto; evitare danni da calore a guarnizioni o rivestimenti adiacenti |
3. Diametro, Spessore delle pareti, e grado materiale
- Diametro. Il diametro esterno dei tubi nel settore petrolifero e del gas va da 2 pollici (60 mm) per linee strumentali fino a oltre 48 pollici (1,220 mm) per condotte di trasmissione. La bobina deve essere più grande del tubo più grande che la attraversa — più il gioco. Una bobina costruita per un tubo da 6 pollici non può riscaldare un tubo da 24 pollici, punto. Ma una bobina dimensionata per un tubo da 48 pollici che riscalda un tubo da 6 pollici funziona con scarsa efficienza di accoppiamento perché il gap d'aria è enorme. Le fonderie che lavorano con una gamma di diametri ampia spesso mantengono più bobine intercambiabili — una per i tubi a piccolo diametro, una per gamma media, una per i tubi a grande diametro — piuttosto che cercare di far coprire a una sola bobina tutto. Questa è la stessa sfida trattata nel nostro articolo su riscaldamento a induzione di grandi anelli, dove la gamma di diametri guida le decisioni sull'inventario delle bobine.
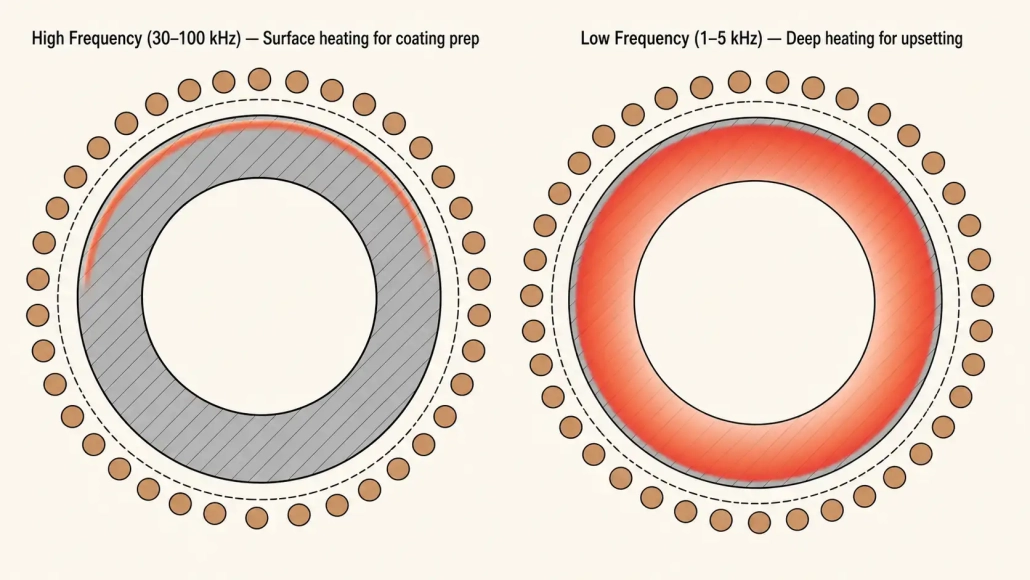
- Spessore della parete. Lo spessore della parete determina il tempo di riscaldamento, Frequenza, e se avete bisogno di un riscaldamento unilaterale o attraverso la parete. Gamma di tubi API 5L da Schedule 10 (2.8 mm a piccoli diametri) per pianificare 160 (fino a 60 mm per pareti spesse senza giunture). Tubo a parete sottile - sotto 5 mm: si riscalda velocemente ma si surriscalda più velocemente. Un errore di permanenza di 2 secondi a 1.200°C può spingere la superficie interna oltre la temperatura critica superiore del materiale prima che il pirometro registri il superamento sulla superficie esterna. Tubo a parete spessa - sopra 20 mm — presenta il problema opposto: la superficie raggiunge l'obiettivo mentre la parete interna resta indietro di 150–200°C. Per risolvere questo problema è necessaria una frequenza inferiore, tempo di immersione più lungo, riscaldamento a fasi con più serpentine, o una stazione di immersione dopo la serpentina di riscaldamento principale.
- Classe del materiale. Acciaio al carbonio (API 5L X42–X80, AISI 4130/4140), acciaio inox (316l, duplex 2205), e leghe resistenti alla corrosione (Inconel 625, 825 rivestimento) ciascuno risponde in modo diverso all'induzione. Gli acciai al carbonio e bassolegati si riscaldano in modo efficiente al di sotto del punto Curie (~770°C) perché sono magnetici — le correnti parassite si concentrano in uno strato superficiale sottile e l'isteresi aggiunge calore extra. Sopra il Curie, diventano non magnetici e il riscaldamento rallenta. Gli acciai inossidabili e le leghe di nichel sono non magnetici a tutte le temperature. Hanno bisogno di una densità di potenza più alta o di un tempo di riscaldamento più lungo per raggiungere la stessa temperatura di un tubo in acciaio al carbonio di dimensioni identiche. Un sistema dimensionato per l'acciaio al carbonio X65 può essere carente del 30–40% di output quando viene cambiato in duplex 2205 senza un aumento della potenza.
4. Frequenza e potenza: Abbinare il lato elettrico al lato meccanico
| Spessore delle pareti | Applicazione tipica | Frequenza consigliata | Perché |
| 2–6 mm | Preriscaldo del rivestimento, preriscaldo ERW a parete sottile | 30–100 kHz | La penetrazione superficiale mantiene il calore in superficie; risposta rapida per alte velocità di linea |
| 6–15 mm | Formatura dell'estremità del tubo, PWHT della saldatura | 5–30 kHz | Profondità bilanciata — riscalda attraverso la parete con immersione moderata; buon accoppiamento su diametri medi |
| 15–30 mm | Riscaldamento estremità a parete spessa, rilassamento localizzato delle sollecitazioni | 1–5 kHz | Profonda penetrazione della corrente; i ponti di conduzione termica attraversano lo spessore restante della parete |
| 30 mm+ | Normalizzazione del corpo intero, Seamless a parete spessa | 0.5–3 kHz | Profondità massima di penetrazione; spesso richiede bobine graduali o zone di immersione per l'uniformità |
Il potere deve coprire il caso peggiore, non la media. La selezione della frequenza segue lo spessore della parete: la tabella sopra e guida alla frequenza coprire la relazione profondità-frequenza. Successivamente viene dimensionata la potenza: Un errore di selezione comune è il dimensionamento dell'alimentatore per le dimensioni e i materiali più comuni dei tubi, poi scoprendo che il muro più pesante, diametro maggiore, il prodotto con la velocità di produzione più elevata nella miscela non può raggiungere la temperatura alla velocità della linea. Il calcolo della potenza dovrebbe partire dal prodotto che richiede più kilowatt — tipicamente la combinazione diametro massimo × spessore massimo della parete × velocità di linea più alta con cui funziona l'impianto — e aggiungere un margine del 15-20% per l'invecchiamento della bobina, variazione della tensione di linea, e future aggiunte di prodotti.
Per riferimento: riscaldare gli ultimi 300 mm di una tubazione in acciaio al carbonio con diametro esterno di 24 pollici, 20 spessore mm dalla temperatura ambiente a 1.100°C a 20 giunti per ora richiede circa 500–700 kW. A 40 giunti per ora la stessa applicazione necessita di 1,0–1,4 MW. Dimensionare per il prodotto medio e scoprire che il giunto peggiore non può raggiungere la temperatura prima della chiusura della pressa di formatura è il modo più costoso per imparare questa lezione.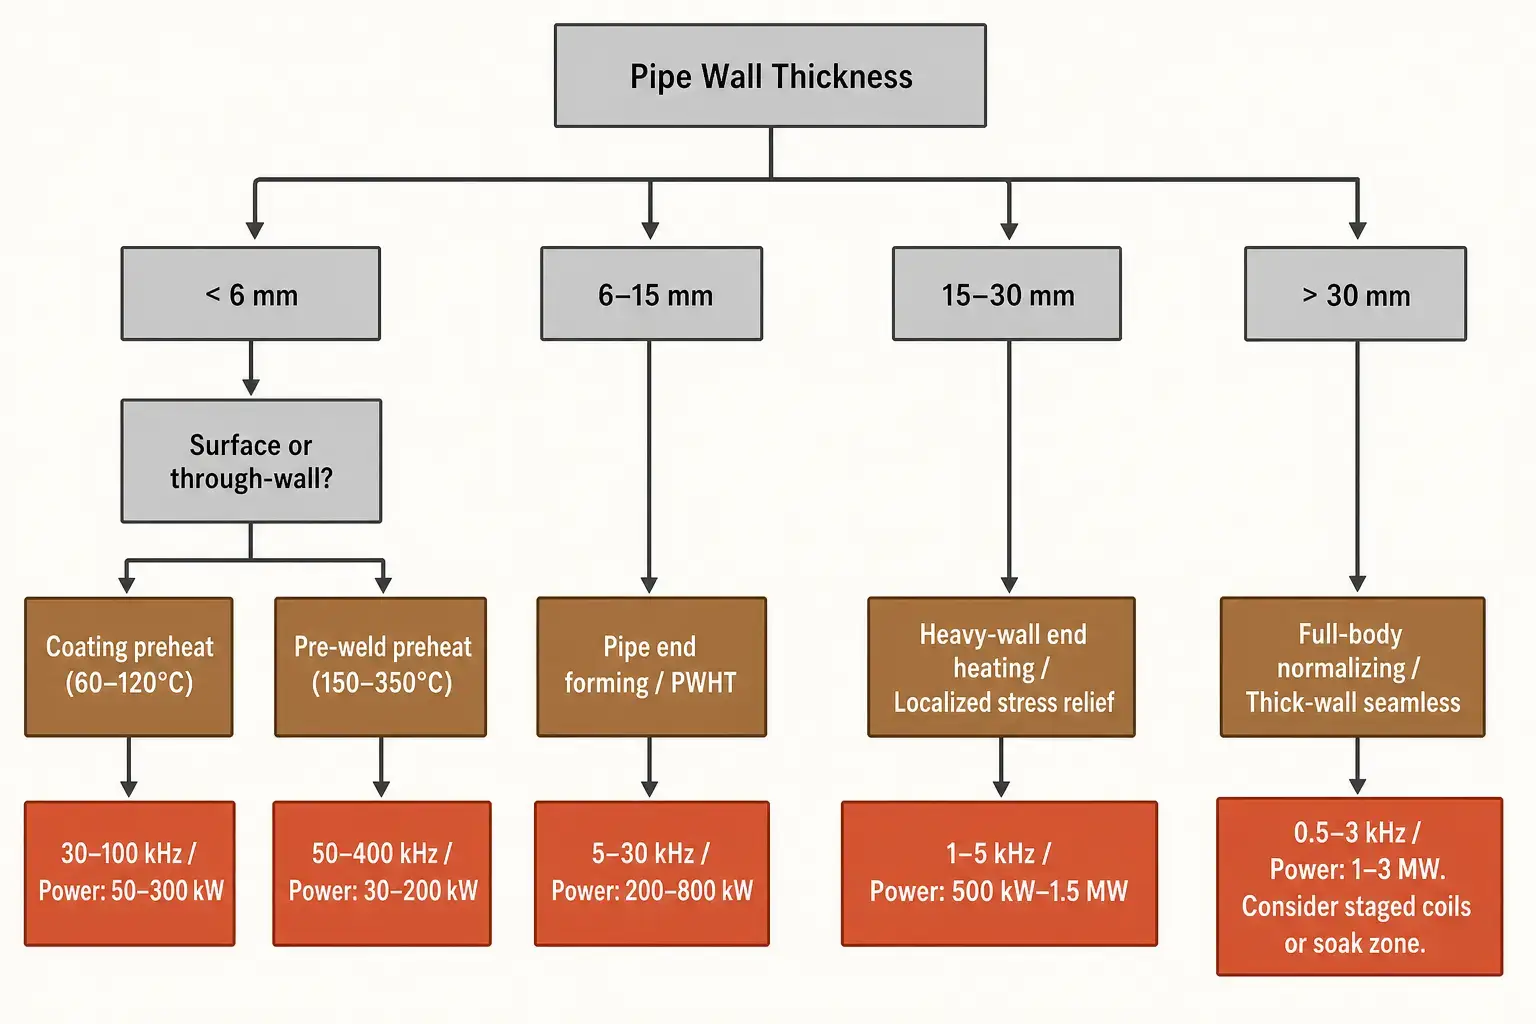
5. Progettazione della bobina: Gioco funzionale, Raffreddamento, e Realtà del Pavimento del Mulino
Il gioco è il numero più difficile da mantenere. Un gioco ridotto migliora progettazione della bobina efficienza, ma il tubo non è mai perfettamente dritto, rotondo, o centrato alla velocità di produzione. Un giunto di 48 piedi di tubo da 16 pollici si abbassa di 6–10 mm al centro. L'ovalità aggiunge altri 2–5 mm. Una bobina progettata con 3 mm di spazio sulla carta colpirà il tubo al primo giunto di produzione. Le bobine di produzione funzionano con uno spazio radiale di 8-20 mm. La penalità di efficienza a 8 mm rispetto a. 4 mm su un tubo da 12 pollici a 3 kHz è circa del 5-8% — un aumento del costo dell'alimentatore di $15.000–$30.000. Un urto della bobina che ferma la linea per 4 ore costa di più.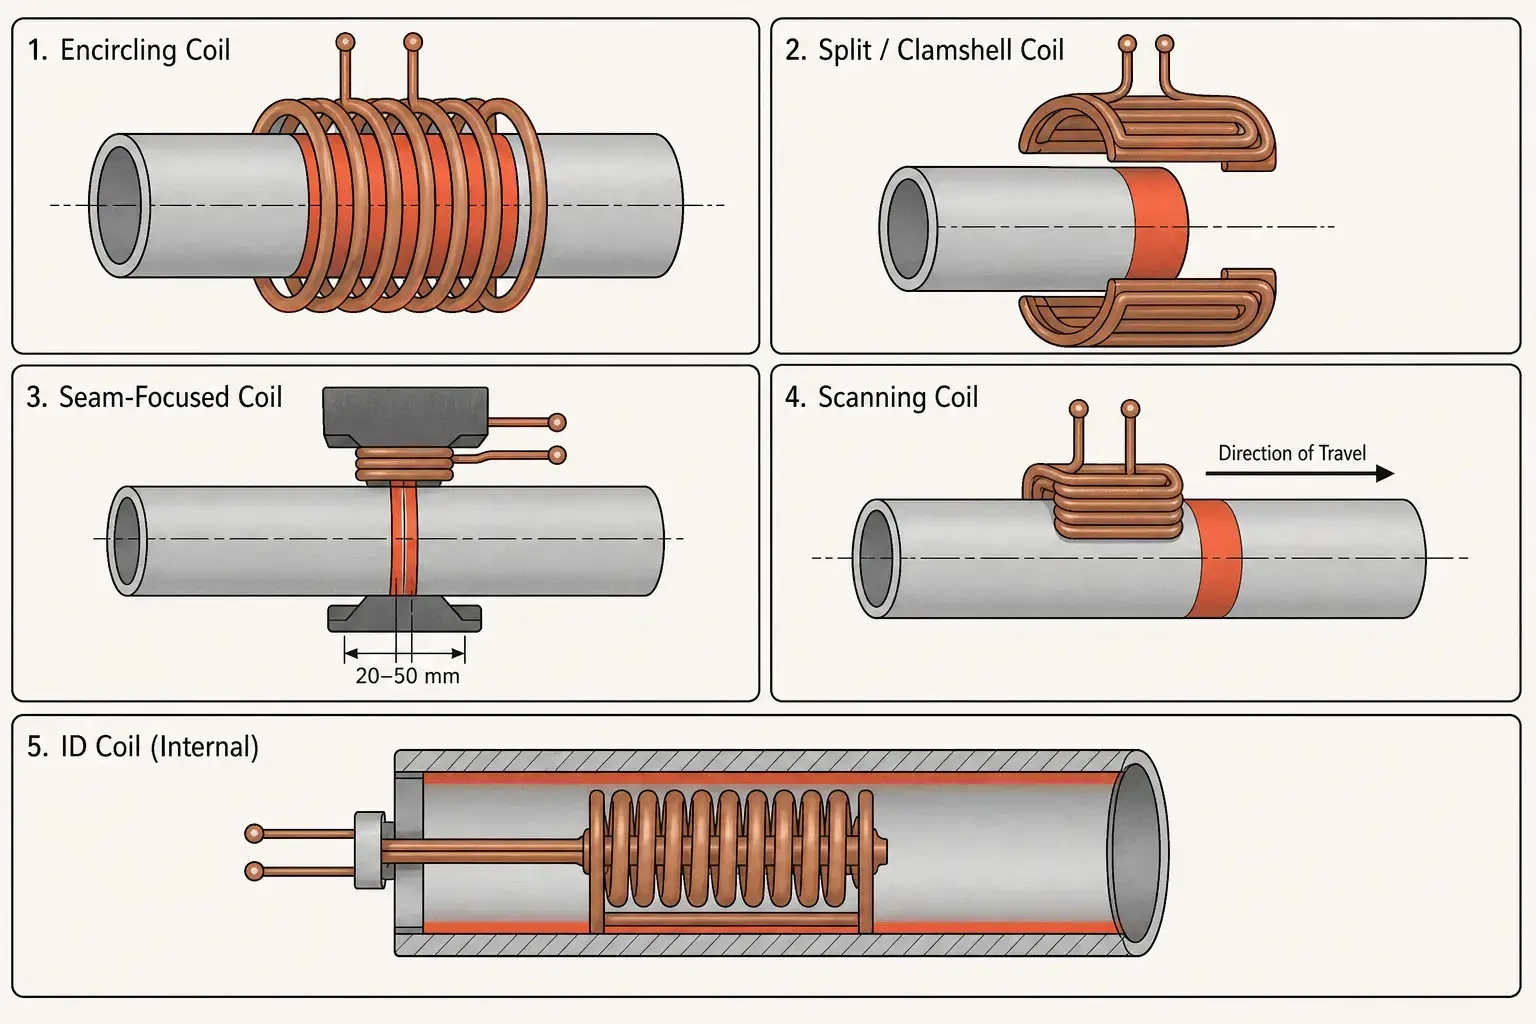
L'acqua di raffreddamento deve funzionare affidabilmente per 6,000+ ore all'anno. Le bobine di induzione trasportano migliaia di ampere, senza un flusso d'acqua adeguato, il rame raggiunge la temperatura di ossidazione in pochi secondi. Il sistema di raffreddamento ad acqua per una bobina di un laminatoio per tubi circolano 40–120 l/min solo attraverso la bobina, più il flusso per l'alimentazione, condensatori, e lavoro in autobus. Qualità dell'acqua: conduttività sottostante 300 μS/cm, pH 6,5–8,0, solidi sospesi sotto 10 mg/l. Pompe ridondanti, flussostati per circuito, e il monitoraggio della conduttività sono requisiti minimi di produzione. Un guasto di raffreddamento che manda fuori uso la bobina spesso provoca a catena un guasto del banco di condensatori se i circuiti di protezione sono lenti.
6. Controllo della temperatura, Rotazione, e Integrazione di Linea
Un laminatoio per tubi non è un laboratorio. Il sistema a induzione opera tra una stazione di sabbiatura e una cabina di verniciatura, o tra una sega e una pressa di formatura, o tra due stazioni di saldatura. Deve partire quando il tubo arriva, raggiungere la temperatura prima che il tubo esca, e fermarsi o diminuire gradualmente se le apparecchiature a valle hanno guasti. Ogni secondo che il riscaldatore aspetta la linea costa produttività.
- Controllo della temperatura a ciclo chiuso utilizza pirometri a infrarossi puntati sulla superficie del tubo. Il circuito di controllo regola la potenza entro 50–100 ms da una deviazione di temperatura. La precisione dipende dall'emissività della superficie — un pirometro calibrato su tubo pulito legge 30–50°C in meno su tubo incrostato. Per processi critici come la deformazione finale del tubo sopra 1.100°C, i pirometri a doppia lunghezza d'onda riducono l'errore di emissività. Le unità a lunghezza d'onda singola funzionano per il preriscaldo di rivestimenti a 60–120°C dove la ripetibilità conta più della precisione assoluta.
- Rotazione del tubo migliora l'uniformità della temperatura circonferenziale. Senza rotazione, la parte superiore di una tubazione orizzontale raggiunge una temperatura 30–80°C superiore rispetto alla parte inferiore in una bobina circolare a causa della convezione naturale all'interno della bobina e di una leggera eccentricità tra bobina e tubo. La rotazione a 20–60 RPM — azionata dai supporti a rulli su entrambi i lati della bobina — riduce questo differenziale a 5–15°C. Per il preriscaldo della verniciatura, 5La variazione circonferenziale in °C è tipicamente accettabile. Per lo stampaggio a freddo (upsetting), 15La variazione in °C può produrre un flusso del materiale incoerente nello stampo di formatura. Il meccanismo di rotazione deve gestire l'intero diametro e peso della tubatura, mantenere una velocità superficiale costante, e resistere in un ambiente con incrostazioni, polvere, e spruzzi occasionali di refrigerante.
- Integrazione nella linea significa che il sistema di induzione comunica con tutto ciò che lo circonda. Quando l'attrezzatura a monte si ferma, il riscaldatore passa a regime minimo — tipicamente 5–10% della potenza nominale — mantenendo la bobina e i condensatori caldi per un recupero a piena potenza in meno di 2 secondi quando la linea riparte, senza surriscaldare la tubatura ferma. Logica di arresto della linea, Sensori pezzo in posizione, e il deviare automaticamente il rifiuto per sezioni fuori specifica è standard. La registrazione dei dati a 1–10 Hz cattura potenza, temperatura, velocità di linea, allarmi, e modifiche alla ricetta per ogni metro di tubo. Quando un guasto del rivestimento o un rifiuto della saldatura emerge tre turni dopo, il registro di riscaldamento risponde in modo definitivo.
7. 6 Problemi di Riscaldamento dei Tubi e Come Prevenirli
Il riscaldamento a induzione è ripetibile quando il sistema corrisponde al tubo e al processo. Quando non lo è, gli stessi modi di guasto appaiono in diversi stabilimenti, dimensioni dei tubi, e applicazioni. La tabella sottostante cataloga i 6 più frequenti.
| Problema | Causa principale | Prevenzione |
| Temperatura circonferenziale irregolare | Eccentricità della bobina, nessuna rotazione, Ovalità del tubo, Condizioni superficiali incoerenti | Verifica il centraggio della bobina per ogni cambiamento di diametro. Aggiungi rotazione a 20–60 giri/min. Controlla la temperatura con un pirometro portatile al 4 punti attorno alla circonferenza durante la messa in servizio. |
| Estremità del tubo surriscaldato (effetto finale) | Concentrazione del campo elettromagnetico al bordo del tubo; La bobina si estende oltre l'estremità del tubo | Posiziona l'estremità del tubo all'interno della bobina del 10–20% della lunghezza della bobina dal bordo della bobina. Riduci la potenza a rampa negli ultimi 5–10 secondi del ciclo di riscaldamento. Usa concentratori di flusso alle estremità delle bobine. |
| Caldo superficiale, freddo della parete interna | Frequenza troppo alta per lo spessore della parete; tempo di ammollo insufficiente | Frequenza più bassa per sezione 4 tabella. Aggiungi la stazione di immersione tra la bobina di riscaldamento e la prossima operazione. Verifica la temperatura della parete interna con la sonda di contatto durante la qualificazione del processo — non presumere che la lettura della parete interna rappresenti una traversa della parete. |
| Scala eccessiva / ossidazione | Troppo tempo sopra gli 800°C nell'aria; ciclo di riscaldamento più lungo del necessario | Accorcia il tempo di riscaldamento aumentando la densità di potenza. Ridurre la temperatura di picco laddove il processo lo consente. Prendi in considerazione il gas di protezione argon o azoto per applicazioni critiche. Rimuovere le incrostazioni pesanti prima del rivestimento. |
| Colpo della bobina / danno meccanico | Spazio insufficiente, tubo piegato, usura dei rulli, guide disallineate | Design per gioco radiale minimo di 8–20 mm. Aggiungi rulli guida di entrata e uscita all'interno 500 mm di faccia della bobina. Ispezionare settimanalmente l'ID della bobina per individuare i segni di contatto. Tieni una bobina di riserva sullo scaffale. |
| Deriva termica durante la produzione | Incrostazione della lente del pirometro, degrado del raffreddamento della bobina, variazione della tensione di linea, invecchiamento dei componenti | Pulire quotidianamente l'ottica del pirometro. Monitorare le tendenze della temperatura e del flusso del refrigerante — un ΔT in aumento attraverso la bobina indica incrostazioni o flusso ridotto. Verificare la calibrazione della temperatura con un pirometro di riferimento settimanalmente. |
Per una diagnosi più approfondita di riscaldamento irregolare e difetti legati al modello, consultare la nostra guida alla risoluzione dei problemi e il difetti comuni della tempra a induzione riferimento.
8. Selezione di un sistema: Domande a cui una Potenza in kW Non Può Rispondere
Acquistare un sistema di riscaldamento a induzione per la produzione di tubi inizia con una potenza nominale, ma la potenza nominale è la risposta a una domanda che non può essere posta fino a quando la gamma di tubi, velocità di produzione, e il requisito di temperatura non sono definiti. Il compito del fornitore è convertire il processo nelle specifiche elettriche. Il tuo compito è assicurarti che dispongano delle giuste informazioni sul processo e valutare ciò che circonda l'alimentatore, perché l'alimentatore non è mai la parte che si guasta per prima.
Prima di richiedere un preventivo, definire questi input:
- Gamma di diametro esterno del tubo e spessore della parete (minimo e massimo, non solo il più comune)
- Gradi di materiali: includono la lega più difficile da riscaldare
- Temperatura target e tolleranza
- Lunghezza o modello riscaldato (solo fine, tutto il corpo, fascia di cucitura)
- Tasso di produzione per il prodotto nel caso peggiore
- Requisiti di uniformità della temperatura (circonferenziale e passante)
- Specifiche del servizio elettrico e dell'acqua di raffreddamento disponibili
- Vincoli di spazio, direzione di movimentazione del tubo, e interfaccia di automazione
Quando si confrontano i fornitori, pesarli sopra il numero kW:
- Esperienza nel riscaldamento dei tubi. Un fornitore con 200 le installazioni di incrudimento degli ingranaggi possono sottostimare il gioco, rettilineità, e requisiti di movimentazione specifici del tubo. Richiedere referenze con gamme di diametri e spessori simili.
- Ambito della costruzione della bobina e del sistema di raffreddamento. Il preventivo include lo scambiatore di calore, il carrello della pompa, filtrazione, e il monitoraggio della conducibilità — o solo l'alimentazione elettrica e la bobina? Un sistema di raffreddamento chiavi in mano aggiunge dal 20 al 35% al costo dell'attrezzatura ma elimina il guasto più comune nei primi tempi di utilizzo.
- Controlli, registrazione dei dati, e gestione delle ricette. Un sistema che non può memorizzare le ricette per numero di pezzo del tubo o registrare i dati di processo per la tracciabilità fa perdere tempo nella configurazione ad ogni cambio prodotto e non lascia traccia cartacea quando un rivestimento o una saldatura fallisce tre turni dopo.
- Supporto alla messa in servizio e accesso al servizio. Sviluppo dei processi dei fornitori presso il vostro reparto, con la tua pipa, al tuo ritmo di produzione. Inoltre inventario locale dei pezzi di ricambio e tempi di risposta del servizio. Una risposta di 72 ore su una linea attiva 20 turni settimanali turni a $500 Guasto IGBT in a $150,000 evento di inattività.
Chiave da asporto
Olio per riscaldamento a induzione & tubo del gas i sistemi sostituiscono i forni sul pavimento dello stabilimento perché si riscaldano più velocemente, occupare 2 metri di lunghezza della linea invece di 20, e si integrano direttamente con la gestione automatizzata. La tecnologia è matura. Ciò che determina il successo è se il sistema è stato progettato intorno alla gamma effettiva dei tuoi tubi — diametri, spessori delle pareti, classi di materiale, e velocità della linea — o ordinato da un catalogo. La potenza in kW risponde alla domanda cinque. La geometria dei tubi, temperatura target, e la velocità di produzione rispondono alle domande da uno a quattro.
FAQ
Q: A cosa serve la riscaldamento a induzione nella produzione di tubi per petrolio e gas?
Un: Riscaldamento dell'estremità del tubo per imbullonatura e formatura, Trattamento termico post-saldatura della cucitura, Pre-riscaldo per rivestimento e rivestimento interno, rilassamento localizzato delle sollecitazioni, Preriscaldo prima della saldatura, E brasatura degli accessori attaccati. La stessa tecnologia appare in sei diverse stazioni in un laminatoio di tubi completamente attrezzato.
Q: L'induzione può riscaldare un tubo a parete spessa fino al centro?
Un: Sì — con la giusta frequenza e abbastanza tempo. Spessori delle pareti superiori a 20 mm richiedono frequenze nell'intervallo 0,5–5 kHz. La superficie raggiunge la temperatura per prima, e la conduzione termica completa il lavoro. Per pareti superiori a 30 mm, riscaldamento a stadi con due o tre bobine in serie (ognuna a una densità di potenza progressivamente più bassa) o una stazione di immersione dedicata dopo la bobina principale produce una migliore uniformità attraverso la parete rispetto al tentativo di farlo con una singola bobina alla massima potenza. Verificare la temperatura della parete interna con una sonda a contatto durante la qualificazione del processo.
Q: Perché la mia pipa si riscalda in modo non uniforme attorno alla circonferenza??
Un: Tre i soliti sospetti: il tubo non è centrato nella bobina, il tubo non è rotondo, oppure il tubo non ruota. Controllare innanzitutto il centraggio della bobina: a 3 Un'eccentricità di mm su un tubo da 12 pollici produce una differenza di temperatura di 25–40°C tra il lato vicino e quello lontano. Aggiungere rotazione a 20–60 RPM se non già presente. Se il problema persiste, controllare l'usura dei rulli che permette al tubo di posizionarsi fuori centro. Un'ovale superiore 2% del diametro provoca anche una variazione circonferenziale che la sola rotazione non può correggere completamente.
Progettare un sistema di riscaldamento per tubi inizia con il tuo prodotto peggiore scenario
Se stai riscaldando un schedule da 8 pollici 160 a 30 giunzioni per turno – o 48 pollici X80 a 2 metri al minuto: la geometria della bobina, Frequenza, e la potenza sembrano completamente diverse. Raccontaci la gamma di diametro esterno del tuo tubo, intervallo di spessore della parete, classi di materiale, temperatura target, e velocità della linea. Specificheremo il sistema di riscaldamento attorno al prodotto che richiede di più, non quello che fa sembrare facile la scheda tecnica.


