
Gia nhiệt cảm ứng trong dầu & Sản xuất ống khí: 7 Ứng dụng và 6 Quyết định kỹ thuật quyết định thành công
Ống API 5L X65 có đường kính ngoài 24 inch và 18 tường mm cần được làm nóng phần cuối của nó đến 1.150°C để chống chịu. Dòng chạy 40 khớp mỗi ca. Một lò gas mất 20 phút để đưa đầu đó đến nhiệt độ và đầu kia 15 ổn định giữa các tải. Một dầu sưởi cảm ứng & ống dẫn khí hệ thống thực hiện điều đó 90 giây, chỉ làm nóng cuối cùng 300 mm, và người vận hành không phải đợi lò phục hồi giữa các chu kỳ. Đó là sự khác biệt. Không phải về sở thích công nghệ — mà là liệu bước gia nhiệt có định hướng nhịp độ của toàn bộ nhà máy hay không, hay theo kịp nó.
Sản xuất ống dầu khí đối mặt với thiết bị gia nhiệt với sự kết hợp bất thường: đường kính từ 2 inch đến hơn 48 inch, độ dày thành từ vài milimét đến 60 mm trong các mạch thành dày, các loại hợp kim được thiết kế để chống lại dịch vụ chua hoặc sụp đổ nước sâu, và tốc độ dây chuyền không để lại chỗ cho sự lệch quy trình. Gia nhiệt cảm ứng xử lý các yêu cầu này khi hệ thống được thiết kế xung quanh ống cụ thể — không phải khi một nguồn điện theo danh mục được đặt trên sàn nhà máy với một cuộn dây chung.
Mục Lục
1. Tại sao Gia nhiệt Cảm ứng Chiếm ưu thế cho Ống: Tốc độ, Kiểm soát, và Không gian sàn
Nhà máy ống có không gian hạn chế và tập trung vào năng suất. MỘT lò khí đủ lớn để làm nóng các đoạn ống dài 40 foot chiếm 15 cho 25 m một chiều dài dây chuyền và hoạt động ở 15–25% mức tiêu thụ năng lượng định mức ngay cả khi không có ống nào trong đó. Một cuộn cảm từ cho cùng công việc chiếm khoảng 2 đồng hồ đo — chính cuộn dây cộng với hệ thống dây dẫn — và tiêu thụ điện bằng 0 khi đường dây dừng. MỘT 500 Hệ thống tần số trung bình kW mang lại lịch trình 12 inch 80 đầu ống thép carbon từ môi trường đến 1.100°C dưới áp lực 60 giây. Cùng một ống trong lò khí cần 12–18 phút, cộng thêm 8–12 phút nữa để lò phục hồi điểm đặt sau khi cửa mở.
Ba yếu tố nghiêng quyết định về phía cảm ứng:
- Gia nhiệt cục bộ. Bạn làm nóng đường hàn, đầu ống, hoặc bề mặt phủ — không phải toàn bộ mối nối 12 mét. Điều này giảm năng lượng đầu vào, giới hạn các thay đổi luyện kim bên ngoài khu vực mục tiêu, giữ phần còn lại của ống đủ mát để xử lý, và loại bỏ ngọn lửa trần gần các hoạt động phủ dung môi ở hạ lưu.
- Kiểm soát nhiệt độ là vòng kín. Các máy đo nhiệt hướng vào vùng được làm nóng truyền dữ liệu nhiệt độ trở lại nguồn điện trong vài mili giây. Khi tốc độ dây chuyền thay đổi hoặc một đường kính ống mới đi vào cuộn, hệ thống điều chỉnh công suất trước khi ống ra khỏi cuộn. Lò gas phản ứng trong vài phút.
- Tích hợp với tự động hóa là trực tiếp. Hệ thống cảm ứng giao tiếp với các bộ truyền động băng tải, hệ thống xoay, và PLC cấp nhà máy. Công thức gia nhiệt thay đổi theo số hiệu ống — không phải theo điều chỉnh đốt thủ công giữa các lần đổi sản phẩm.
2. 7 Ứng dụng Gia nhiệt Cảm ứng trong Sản xuất Ống
Cảm ứng không phải là một ứng dụng gia nhiệt duy nhất trong nhà máy ống. Nó xuất hiện tại trạm hàn, dây chuyền tráng phủ, ô tạo hình cuối, khu xử lý nhiệt, và bàn hàn mối nối. Mỗi ứng dụng yêu cầu một sự kết hợp khác nhau giữa tần số, mật độ công suất, hình học cuộn dây, và độ đồng đều nhiệt. Bảng dưới đây lập bản đồ các 7 ứng dụng phổ biến nhất.
| Ứng dụng | Nhiệt độ điển hình | Dải Tần Số | Điều gì làm nó thành công hoặc thất bại |
| Hàn mối nối PWHT | 600–750°C | 3–30 kHz | Chiều rộng dải gia nhiệt phải bao phủ HAZ mà không làm quá nhiệt kim loại cơ bản; Căn chỉnh cuộn với mối nối ±2 mm |
| Gia nhiệt đầu ống để làm phồng / tạo hình | 1,050–1,250°C | 0.5–5 kHz | Kiểm soát chiều dài được gia nhiệt (±5 mm); Độ đồng đều xuyên tường trước khi máy ép định hình đóng |
| Lớp phủ / Gia nhiệt lót | 60–120°C | 10–100 kHz | Độ đồng đều nhiệt bề mặt ±5°C; Ống phải quay qua cuộn; Tốc độ dây chuyền 10–60 m/phút |
| Giải áp ứng suất (cục bộ) | 550–680°C | 1–10 kHz | Xác minh thời gian ngâm nóng; Gradient nhiệt tại vùng chuyển tiếp; Vị trí đặt băng cách nhiệt |
| Ủ toàn thân bình thường hóa | 850–950°C | 0.5–3 kHz | Độ đồng đều xuyên tường trên toàn bộ chiều dài; cần nhiều vùng hoặc quét đối với ống trên 6 m |
| Làm nóng trước khi hàn | 150–350°C | 5–50 kHz | Đặt dải nhiệt trước mỏ hàn; nhiệt độ ổn định tại điểm chạm hồ quang |
| Hàn mối nối kim loại, cổ ống, cảm biến | 600–900°C | 50–400 kHz | Nhiệt cục bộ chỉ ở mối nối; kiểm soát dòng kim loại điền vào; tránh hư hỏng nhiệt cho các phớt hoặc lớp phủ kề bên |
3. Đường kính, Độ dày thành ống, và Cấp vật liệu
- Đường kính. Đường kính ngoài ống trong ngành dầu khí từ 2 inch (60 mm) cho đường dây thiết bị hơn 48 inch (1,220 mm) cho các đường truyền dẫn chính. Cuộn dây phải lớn hơn đường ống lớn nhất đi qua nó — cộng thêm khoảng trống. Một cuộn dây được thiết kế cho ống 6 inch không thể làm nóng ống 24 inch, chấm hết. Nhưng một cuộn dây được cỡ hóa cho ống 48 inch mà làm nóng ống 6 inch sẽ hoạt động với hiệu suất ghép kém vì khe hở không khí quá lớn. Các nhà máy xử lý phạm vi đường kính rộng thường duy trì một số cuộn dây có thể hoán đổi cho nhau — một cho đường kính nhỏ, một cho tầm trung, một cho đường kính lớn — thay vì cố gắng làm một cuộn dây bao phủ mọi thứ. Đây là cùng một thách thức đã được đề cập trong bài viết của chúng tôi về gia nhiệt vòng lớn cảm ứng, nơi phạm vi đường kính thúc đẩy quyết định tồn kho cuộn dây.
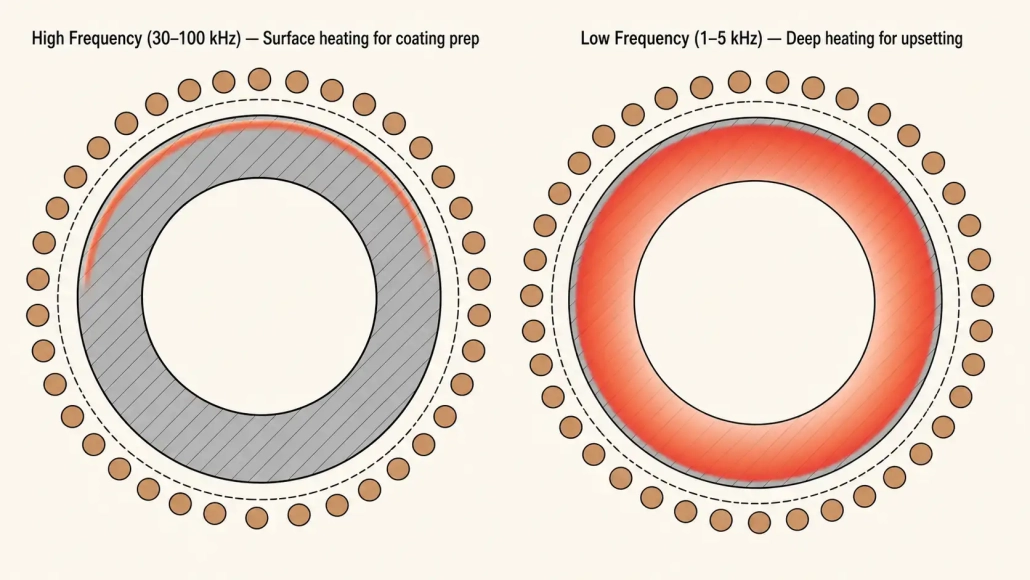
- Độ dày của tường. Độ dày của tường quyết định thời gian gia nhiệt, tần số, và liệu bạn cần sưởi ấm một mặt hay xuyên tường. Phạm vi ống API 5L từ Lịch trình 10 (2.8 mm ở đường kính nhỏ) lên lịch 160 (tối đa 60 mm cho tường nặng liền mạch). Ống thành mỏng - dưới 5 mm - nóng nhanh nhưng quá nóng nhanh hơn. Lỗi thời gian dừng 2 giây ở 1.200°C có thể đẩy bề mặt bên trong vượt qua nhiệt độ tới hạn trên của vật liệu trước khi nhiệt kế ghi lại mức vượt quá trên bề mặt bên ngoài. Ống thành nặng — phía trên 20 mm — lại gây ra vấn đề ngược lại: bề mặt đạt mục tiêu trong khi thành trong chậm hơn 150–200°C. Giải quyết vấn đề này đòi hỏi tần số thấp hơn, thời gian ngâm lâu hơn, gia nhiệt theo từng giai đoạn với nhiều cuộn dây, hoặc trạm ngâm sau cuộn dây chính.
- Cấp vật liệu. Thép carbon (API 5L X42–X80, AISI 4130/4140), thép không gỉ (316L, thép duplex 2205), và hợp kim chống ăn mòn (Inconel 625, 825 lớp ốp) mỗi loại phản ứng khác nhau với cảm ứng. Thép cacbon và hợp kim thấp có khả năng gia nhiệt hiệu quả dưới điểm Curie (~770°C) bởi vì chúng có tính từ — dòng điện Fu-cô tập trung ở một lớp bề mặt mỏng và hiện tượng từ hóa gây thêm nhiệt. Trên nhiệt độ Curie, chúng trở nên không từ tính và quá trình gia nhiệt chậm lại. Thép không gỉ và hợp kim niken không có từ tính ở mọi nhiệt độ. Chúng cần mật độ công suất cao hơn hoặc thời gian nhiệt dài hơn để đạt cùng nhiệt độ với ống thép cacbon có kích thước giống hệt. Một hệ thống được thiết kế cho thép cacbon X65 có thể thiếu 30–40% công suất khi chuyển sang duplex 2205 không tăng công suất.
4. Tần số và Công suất: Phù hợp mặt điện với mặt cơ khí
| Độ dày thành ống | Ứng dụng điển hình | Tần số khuyến nghị | Tại sao |
| 2–6 mm | Gia nhiệt trước khi phủ, Gia nhiệt ERW thành mỏng | 30–100 kHz | Thâm nhập nông giữ nhiệt ở bề mặt; Phản ứng nhanh cho tốc độ dây chuyền cao |
| 6–15 mm | Định hình đầu ống, PWHT mối hàn | 5–30 kHz | Độ sâu cân bằng — nhiệt xuyên qua thành với thời gian ngâm vừa phải; Kết hợp tốt trên đường kính trung bình |
| 15–30 mm | Gia nhiệt đầu dày, Giảm ứng suất cục bộ | 1–5 kHz | Thâm nhập dòng điện sâu; Cầu dẫn nhiệt xuyên qua độ dày thành còn lại |
| 30 mm+ | Ủ toàn thân bình thường hóa, Thành dày liền mạch | 0.5–3 kHz | Độ sâu thâm nhập tối đa; thường yêu cầu cuộn dây hoặc vùng ngâm theo từng giai đoạn để đảm bảo đồng đều |
Công suất phải bao phủ trường hợp xấu nhất, không phải trung bình. Lựa chọn tần số theo độ dày thành — bảng trên và hướng dẫn tần số bao phủ mối quan hệ độ sâu - tần số. Công suất được đo tiếp theo: Một lỗi chọn phổ biến là chọn kích thước nguồn điện cho kích thước và vật liệu ống phổ biến nhất, sau đó phát hiện ra rằng sản phẩm có thành nặng nhất, đường kính lớn nhất, sản phẩm có tốc độ sản xuất cao nhất trong hỗn hợp không thể đạt nhiệt độ ở tốc độ đường ống. Việc tính toán công suất nên bắt đầu từ sản phẩm cần nhiều kilowatt nhất - thường là đường kính tối đa × độ dày thành tối đa × kết hợp tốc độ đường dây nhanh nhất mà nhà máy chạy - và thêm biên độ 15–20% cho quá trình lão hóa cuộn dây, biến đổi điện áp đường dây, và bổ sung sản phẩm trong tương lai.
Tham khảo: sưởi ấm cuối cùng 300 mm của OD 24 inch, 20 Đầu ống thép cacbon có thành mm từ nhiệt độ môi trường xung quanh đến 1.100°C ở 20 các khớp nối mỗi giờ cần khoảng 500–700 kW. Tại đó 40 các khớp nối mỗi giờ, cùng một ứng dụng cần 1,0–1,4 MW. Định cỡ cho sản phẩm trung bình và phát hiện mối nối trong trường hợp xấu nhất không thể đạt đến nhiệt độ trước khi máy ép định hình đóng lại là cách đắt nhất để học bài học này.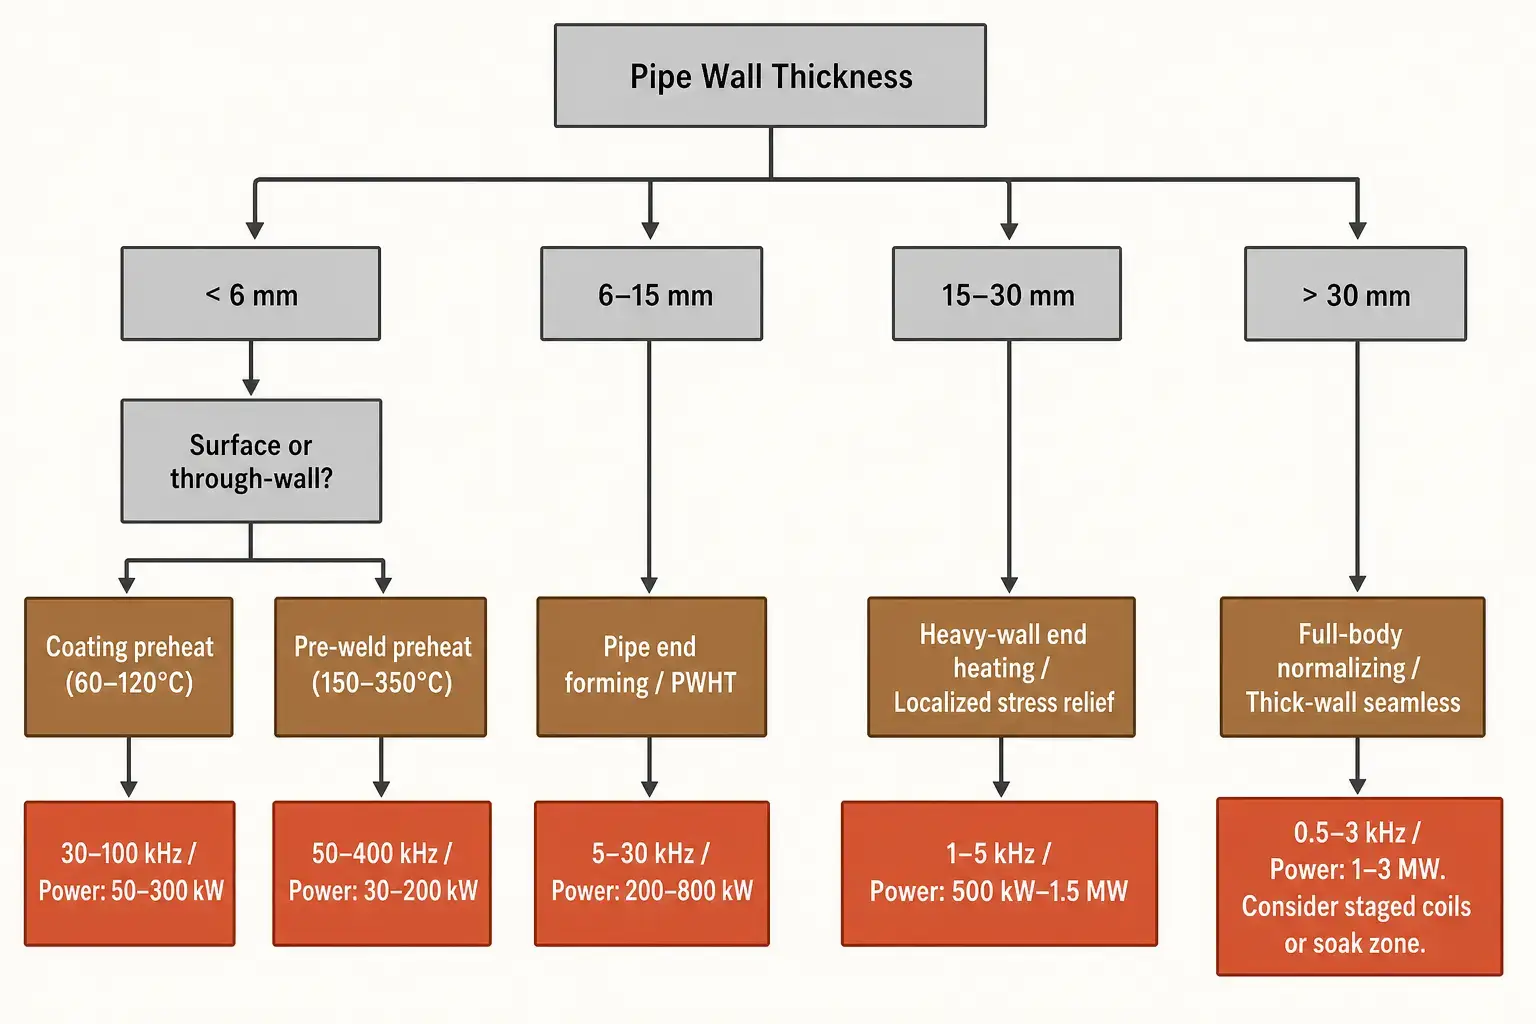
5. Thiết Kế Cuộn Dây: Khoảng cách, Làm mát, và Thực tế Sàn Nhà Máy
Giải phóng mặt bằng là con số khó giữ nhất. Giải phóng mặt bằng chặt chẽ được cải thiện thiết kế cuộn dây hiệu suất, nhưng đường ống không bao giờ thẳng hoàn toàn, tròn, hoặc tập trung vào tốc độ sản xuất. Một khớp nối dài 48 feet của ống 16 inch chùng xuống 6–10 mm ở giữa. Hình bầu dục thêm 2–5 mm nữa. Một cuộn dây được thiết kế với 3 khoảng cách mm trên giấy sẽ va chạm với ống ở mối nối sản xuất đầu tiên. Các cuộn dây sản xuất hoạt động với khoảng cách hướng kính 8–20 mm. Mức giảm hiệu suất ở 8 mm so với. 4 mm trên ống 12 inch ở 3 kHz khoảng 5–8% — tăng chi phí nguồn điện từ $15,000–$30,000. Một cú va chạm cuộn dây khiến dây chuyền dừng hoạt động trong 4 giờ sẽ tốn kém hơn.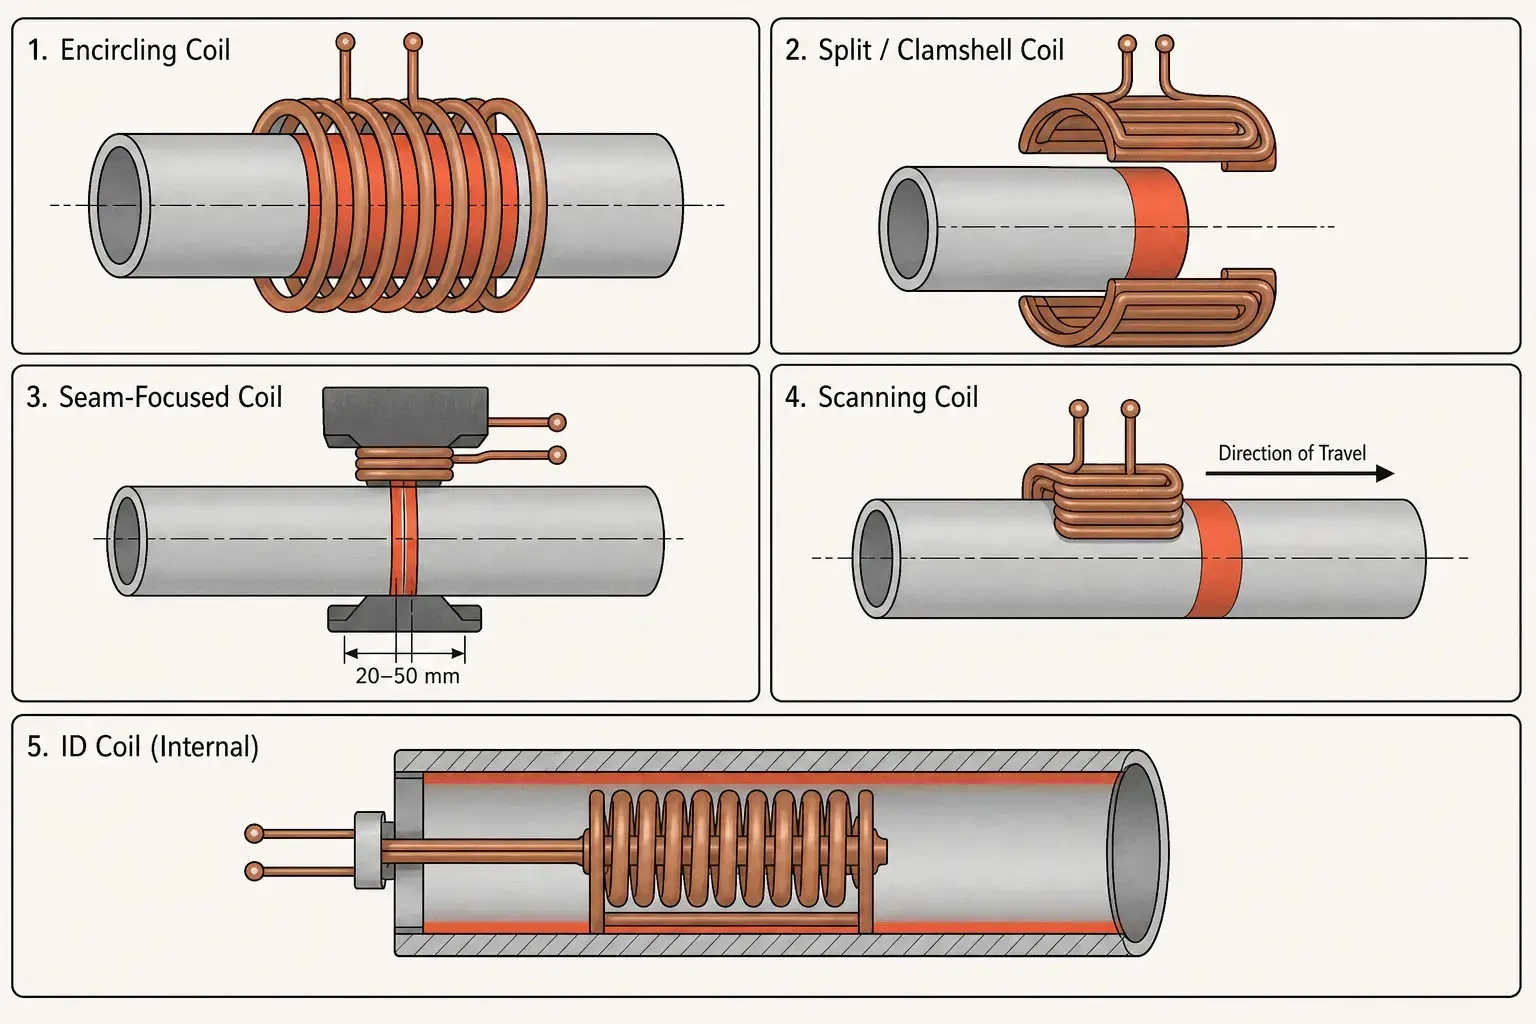
Nước làm mát phải chạy ổn định trong 6,000+ giờ mỗi năm. Cuộn cảm ứng mang hàng nghìn ampe — nếu không có dòng nước thích hợp, đồng đạt nhiệt độ oxy hóa trong vài giây. The hệ thống làm mát bằng nước đối với cuộn dây nhà máy ống, lưu lượng 40–120 L/phút chỉ qua cuộn dây, cộng với lưu lượng cho nguồn điện, tụ điện, và hệ thống thanh dẫn. Chất lượng nước: điện dẫn dưới 300 µS/cm, pH 6,5–8,0, chất rắn lơ lửng dưới 10 mg/L. Bơm dự phòng, công tắc dòng chảy cho mỗi mạch, và giám sát điện dẫn là mức tối thiểu cho sản xuất. Một sự cố làm mát khiến cuộn dây ngừng hoạt động thường kéo theo sự cố ngân hàng tụ điện nếu các mạch bảo vệ phản ứng chậm.
6. Kiểm Soát Nhiệt Độ, Quay, và Tích hợp Dây chuyền
Một nhà máy sản xuất ống không phải là phòng thí nghiệm. Hệ thống cảm ứng hoạt động giữa trạm làm sạch bắn cát và phòng sơn, hoặc giữa máy cưa và máy ép định hình, hoặc giữa hai trạm hàn. Nó phải bắt đầu khi ống đến nơi, đạt nhiệt độ trước khi ống ra khỏi, và dừng hoặc giảm công suất nếu thiết bị hạ lưu gặp sự cố. Mỗi giây bộ gia nhiệt chờ đường chuyền sẽ làm giảm sản lượng.
- kiểm soát nhiệt độ vòng kín sử dụng máy đo nhiệt hồng ngoại nhắm vào bề mặt ống. Vòng điều khiển điều chỉnh công suất trong phạm vi 50–100 ms so với độ lệch nhiệt độ. Độ chính xác phụ thuộc vào độ phát xạ bề mặt — máy đo nhiệt hiệu chuẩn trên ống sạch cho giá trị thấp 30–50°C trên ống vảy. Đối với các quy trình quan trọng như đầu ống bị làm lệch trên 1.100°C, máy nhiệt bước sóng kép giảm sai số phát xạ. Thiết bị bước sóng đơn hoạt động để phủ nhiệt trước ở 60–120°C, nơi độ lặp lại quan trọng hơn độ chính xác tuyệt đối.
- Quay ống cải thiện tính đồng đều nhiệt độ xung quanh. Không có sự quay, đỉnh của ống ngang nóng hơn đáy 30–80°C trong cuộn dây bao quanh do đối lưu tự nhiên bên trong cuộn dây và sự lệch tâm nhẹ giữa cuộn dây và ống. Quay ở 20–60 vòng/phút — được dẫn động bởi các con lăn ở hai bên cuộn dây — giảm sự chênh lệch này xuống còn 5–15°C. Đối với làm nóng trước lớp phủ, 5sự biến thiên nhiệt độ xung quanh °C thường chấp nhận được. Đối với tạo hình ép dày, 15sự biến thiên °C có thể gây dòng vật liệu không đồng đều trong khuôn tạo hình. Cơ chế xoay phải chịu được toàn bộ đường kính và trọng lượng ống, duy trì tốc độ bề mặt ổn định, và tồn tại trong môi trường có cặn, bụi, và thỉnh thoảng có phun dung dịch làm mát.
- Tích hợp dây chuyền có nghĩa là hệ thống cảm ứng giao tiếp với mọi thứ xung quanh nó. Khi thiết bị thượng nguồn dừng lại, bộ gia nhiệt chuyển sang chế độ nhàn rỗi — thường là 5–10% công suất định mức — giữ cuộn dây và tụ điện ấm để có thể khôi phục công suất đầy đủ dưới 2 giây khi dây chuyền khởi động lại, mà không làm quá nhiệt ống đứng yên. Logic dừng dây chuyền, cảm biến vị trí bộ phận, và việc từ chối chuyển hướng tự động đối với các đoạn không đạt chuẩn là tiêu chuẩn. Ghi dữ liệu ở tần số 1–10 Hz ghi lại năng lượng, nhiệt độ, tốc độ dòng chảy, cảnh báo, và thay đổi công thức cho mỗi mét ống. Khi một sự cố lớp phủ hoặc từ chối mối hàn xuất hiện ba ca sau đó, bản ghi nhiệt trả lời một cách dứt khoát.
7. 6 Vấn đề Hơi nóng Ống và Cách Ngăn Ngừa Chúng
Gia nhiệt cảm ứng có thể lặp lại khi hệ thống phù hợp với ống và quy trình. Khi không phù hợp, các chế độ hỏng giống nhau xuất hiện ở các nhà máy khác nhau, kích thước ống, và ứng dụng. Bảng dưới đây liệt kê 6 những chế độ phổ biến nhất.
| Vấn đề | Nguyên nhân gốc rễ | Phòng ngừa |
| Nhiệt độ xung quanh không đều | Lỗi lệch tâm cuộn dây, không quay, đường ống lệch hình bầu dục, bề mặt không đồng đều | Xác minh vị trí trung tâm cuộn dây cho mỗi thay đổi đường kính. Thêm quay ở 20–60 vòng/phút. Kiểm tra nhiệt độ bằng nhiệt kế cầm tay tại 4 các điểm xung quanh chu vi trong quá trình chạy thử. |
| Đầu ống quá nhiệt (hiệu ứng đầu ống) | Tập trung trường điện từ tại mép ống; cuộn dây kéo dài ra ngoài đầu ống | Đưa đầu ống vào trong cuộn dây 10–20% chiều dài cuộn dây so với mép cuộn dây. Giảm công suất trong 5–10 giây cuối của chu trình gia nhiệt. Sử dụng bộ tập trung từ thông ở hai đầu cuộn dây. |
| Bề mặt nóng, Tường trong lạnh | Tần số quá cao so với độ dày tường; Thời gian ngâm không đủ | Giảm tần số theo từng phần 4 bảng. Thêm trạm ngâm giữa cuộn dây gia nhiệt và công đoạn tiếp theo. Xác minh nhiệt độ tường trong bằng đầu dò tiếp xúc trong quá trình hiệu chuẩn — không giả định rằng đọc trên bề mặt đại diện cho toàn bộ độ dày tường. |
| Tỉ lệ vảy quá nhiều / oxy hóa | Quá nhiều thời gian trên 800°C trong không khí; Chu kỳ gia nhiệt lâu hơn mức cần thiết | Rút ngắn thời gian gia nhiệt bằng cách tăng mật độ công suất. Giảm nhiệt độ cực đại khi quy trình cho phép. Xem xét khí bảo vệ argon hoặc nitơ cho các ứng dụng quan trọng. Loại bỏ cặn nặng trước khi phủ. |
| tấn công cuộn dây / hư hỏng cơ học | Giải phóng mặt bằng không đủ, ống uốn cong, mòn con lăn, hướng dẫn sai lệch | Thiết kế cho khoảng hở xuyên tâm tối thiểu 8–20 mm. Thêm con lăn dẫn hướng vào và ra bên trong 500 mm mặt cuộn dây. Kiểm tra ID cuộn dây để tìm dấu tiếp xúc hàng tuần. Giữ một cuộn dây dự phòng trên kệ. |
| Độ lệch nhiệt độ trong quá trình sản xuất | Làm bẩn ống kính hỏa kế, suy thoái làm mát cuộn dây, biến đổi điện áp đường dây, lão hóa thành phần | Vệ sinh quang học hỏa kế hàng ngày. Theo dõi xu hướng dòng chảy và nhiệt độ chất làm mát - ΔT tăng trên cuộn dây cho thấy dòng chảy bị tắc nghẽn hoặc giảm. Xác minh hiệu chuẩn nhiệt độ bằng nhiệt kế tham chiếu hàng tuần. |
Để chẩn đoán sâu hơn về sưởi ấm không đều và các khiếm khuyết liên quan đến mẫu, xem hướng dẫn khắc phục sự cố của chúng tôi và các khuyết điểm tôi cứng cảm ứng phổ biến thẩm quyền giải quyết.
8. Lựa chọn Hệ thống: Các câu hỏi mà công suất kW không thể trả lời
Mua một hệ thống sưởi ấm cảm ứng để sản xuất đường ống bắt đầu bằng mức công suất, nhưng mức công suất là câu trả lời cho một câu hỏi không thể hỏi được cho đến khi sử dụng phạm vi đường ống, tốc độ sản xuất, và yêu cầu nhiệt độ được xác định. Công việc của nhà cung cấp là chuyển đổi quy trình của bạn thành thông số kỹ thuật điện của họ. Nhiệm vụ của bạn là đảm bảo họ có thông tin quy trình phù hợp — và đánh giá những gì xung quanh nguồn điện, bởi vì bộ nguồn không bao giờ là bộ phận bị hỏng đầu tiên.
Trước khi yêu cầu báo giá, xác định những đầu vào này:
- Phạm vi OD ống và độ dày thành ống (tối thiểu và tối đa, không chỉ phổ biến nhất)
- Các loại vật liệu - bao gồm hợp kim khó nóng nhất
- Nhiệt độ mục tiêu và dung sai
- Chiều dài hoặc mẫu được làm nóng (chỉ cuối cùng, toàn thân, đường may)
- Tỷ lệ sản xuất cho sản phẩm trong trường hợp xấu nhất
- Yêu cầu về độ đồng đều nhiệt độ (chu vi và xuyên tường)
- Thông số kỹ thuật về dịch vụ điện và nước làm mát có sẵn
- Hạn chế về không gian, hướng xử lý đường ống, và giao diện tự động hóa
Khi so sánh các nhà cung cấp, cân nặng những thứ này trên số kW:
- Kinh nghiệm sưởi ấm đường ống. Một nhà cung cấp với 200 lắp đặt làm cứng bánh răng có thể đánh giá thấp độ hở, sự thẳng thắn, và xử lý các yêu cầu cụ thể đối với đường ống. Yêu cầu tài liệu tham khảo có phạm vi đường kính và độ dày tường tương tự.
- Phạm vi cấu tạo và làm mát cuộn dây. Báo giá có bao gồm bộ trao đổi nhiệt không, trượt bơm, lọc, và giám sát độ dẫn điện — hay chỉ nguồn điện và cuộn dây? Hệ thống làm mát chìa khóa trao tay làm tăng 20–35% chi phí thiết bị nhưng loại bỏ các chế độ hỏng hóc phổ biến nhất trong giai đoạn đầu.
- Các biện pháp kiểm soát, ghi dữ liệu, quản lý công thức. Hệ thống không thể lưu công thức theo số hiệu ống hoặc dữ liệu quy trình để truy xuất nguồn gốc sẽ lãng phí thời gian thiết lập mỗi lần thay đổi sản phẩm và không để lại dấu vết giấy khi lớp phủ hoặc mối hàn hỏng sau ba ca làm việc.
- Hỗ trợ vận hành và truy cập dịch vụ. Phát triển quy trình nhà cung cấp tại sàn của bạn, với đường ống của bạn, theo tỷ lệ sản xuất của bạn. Cộng với kho phụ tùng thay thế tại địa phương và thời gian đáp ứng dịch vụ. Phản hồi 72 giờ trên một đường dây đang chạy 20 ca mỗi tuần biến thành một $500 IGBT thất bại thành $150,000 sự kiện ngừng hoạt động.
Chìa khóa mang đi
Dầu sưởi ấm cảm ứng & ống dẫn khí hệ thống thay thế lò nung trên sàn nhà máy vì chúng nóng lên nhanh hơn, chiếm giữ 2 mét chiều dài đường dây thay vì 20, và tích hợp trực tiếp với xử lý tự động. Công nghệ đã trưởng thành. Điều quyết định thành công là liệu hệ thống có được thiết kế phù hợp với phạm vi đường ống thực tế của bạn hay không - đường kính, độ dày thành ống, lớp vật liệu, và tốc độ đường truyền — hoặc đặt hàng từ danh mục. Xếp hạng kW trả lời câu hỏi số năm. Hình học ống, nhiệt độ mục tiêu, và tỷ lệ sản xuất trả lời các câu hỏi từ một đến bốn.
Câu hỏi thường gặp
Q: Hệ thống sưởi cảm ứng được sử dụng để sản xuất đường ống dẫn dầu và khí đốt là gì?
MỘT: Làm nóng đầu ống để đảo lộn và hình thành, Xử lý nhiệt sau mối hàn, lớp phủ và lớp lót làm nóng trước, Giảm ứng suất cục bộ, hâm nóng trước khi hàn, và hàn các phụ kiện kèm theo. Công nghệ tương tự xuất hiện ở sáu trạm khác nhau trong một nhà máy nghiền ống được trang bị đầy đủ.
Q: Liệu có thể gia nhiệt ống dày thành dày xuyên suốt không?
MỘT: Có — với tần số phù hợp và đủ thời gian. Độ dày thành trên 20 mm cần tần số trong khoảng 0,5–5 kHz. Bề mặt đạt nhiệt độ trước, và dẫn nhiệt hoàn thành công việc. Đối với tường phía trên 30 mm, gia nhiệt theo từng giai đoạn với hai hoặc ba cuộn dây nối tiếp (mỗi cuộn ở mật độ công suất ngày càng thấp hơn) hoặc một trạm ngâm riêng biệt sau cuộn dây chính sẽ tạo độ đồng đều xuyên tường tốt hơn so với việc cố gắng thực hiện trong một cuộn dây đơn ở công suất tối đa. Xác minh nhiệt độ thành trong bằng đầu đo tiếp xúc trong quá trình hiệu chuẩn.
Q: Tại sao ống của tôi lại nóng không đều xung quanh chu vi?
MỘT: Ba nguyên nhân thường gặp: ống không nằm chính giữa trong cuộn dây, ống không tròn, hoặc ống không quay. Trước tiên kiểm tra việc căn chỉnh cuộn dây — một 3 Độ lệch tâm mm trên ống 12 inch tạo ra chênh lệch nhiệt độ 25–40°C giữa phía gần và phía xa. Thêm vòng quay ở tốc độ 20–60 vòng/phút nếu chưa có. Nếu vấn đề vẫn tiếp diễn, kiểm tra độ mòn của con lăn làm cho đường ống lệch tâm. Hình bầu dục ở trên 2% đường kính cũng gây ra sự thay đổi chu vi mà chỉ xoay không thể điều chỉnh hoàn toàn.
Kỹ thuật hệ thống sưởi ấm bằng đường ống bắt đầu với sản phẩm trong trường hợp xấu nhất của bạn
Nếu bạn đang sưởi ấm lịch trình 8 inch 160 tại 30 khớp mỗi ca - hoặc X80 48 inch tại 2 mét trên phút — hình dạng cuộn dây, tần số, và công suất trông hoàn toàn khác nhau. Hãy cho chúng tôi biết phạm vi OD ống của bạn, phạm vi độ dày thành ống, lớp vật liệu, nhiệt độ mục tiêu, và tốc độ dây chuyền. Chúng tôi sẽ xác định hệ thống gia nhiệt xung quanh sản phẩm đòi hỏi nhiều nhất — không phải hệ thống làm cho bảng thông số kỹ thuật trông dễ dàng.


