
Индукционное отопление в масле & Производство газовых труб: 7 Применения и 6 Инженерные решения, определяющие успех
API 5L X65 с 24-дюймовым OD и 18 мм стены требует нагрева до 1,150°C для перемены. Линия проходит 40 соединения за смену. Газовая печь занимает 20 минуты для завершения температуры и ещё одна 15 для стабилизации между нагрузками. Один индукционное отопительное масло & газовая труба система делает это 90 секунд, нагревает только последний 300 мм, и оператор не ждёт, пока печь восстановится. в этом разница. дело не в технологических предпочтениях — дело не в технологических предпочтениях — а в том, задает ли этап нагрева темп всей цепи, или успевает за ним.
производство нефтегазовых труб сталкивается с оборудованием для отопления с необычным сочетанием: диаметрами от 2 дюймов до более 48 дюймов, толщина стенок от нескольких миллиметров до 60 мм в толстостенных бесшовных, сплавных сортов, предназначенных для устойчивости к кислой работе или обрушиванию глубокой воды, и скорости линий, не оставляющие места для дрейфа процесса. индукционное отопление решает эти требования, когда система спроектирована вокруг конкретной трубы — а не когда каталожный блок питания сбрасывается на пол мельницы с универсальным катушкой.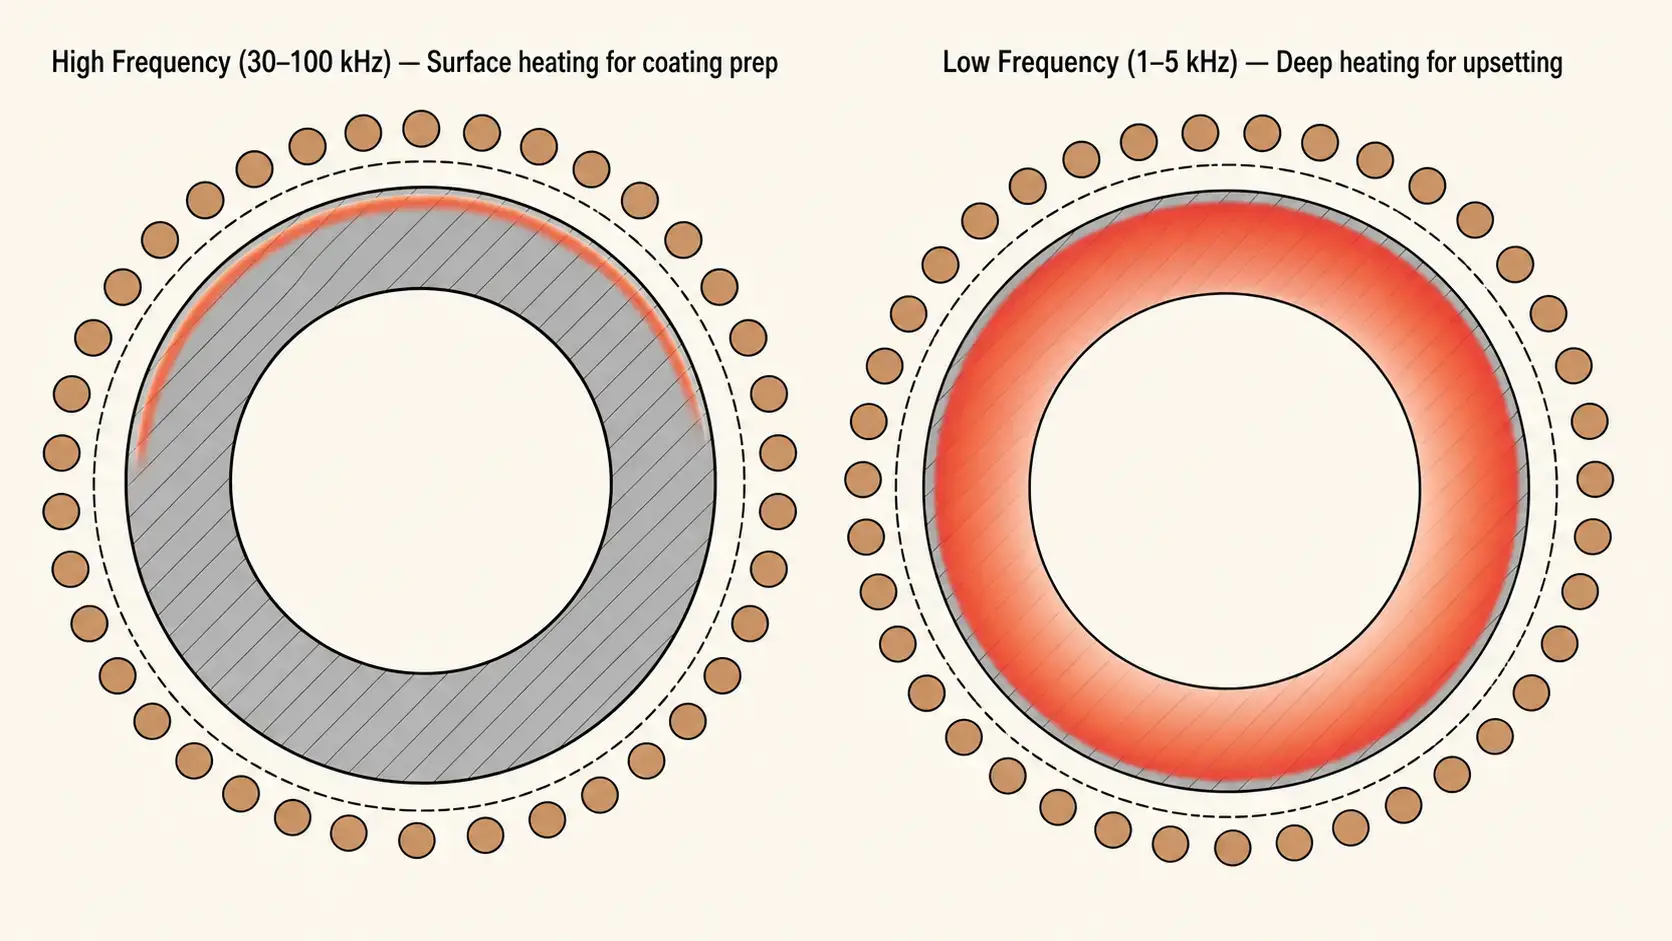
Содержание
1. Почему индукция выигрывает для труб: Скорость, Управление, и площадь пола
Трубные заводы ограничены в пространстве и одержимы производительностью. А газовая печь достаточно большой, чтобы нагреть 40-футовые участки трубы, занимает 15 к 25 метров длины линии и простаивает при 15–25% номинального энергопотребления, даже если в ней нет трубы. Индукционная катушка для той же работы занимает примерно 2 метров — сама катушка плюс шина — и потребляет нулевую мощность, когда линия останавливается.. А 500 Среднечастотная система кВт выводит график 12 дюймов 80 Конец трубы из углеродистой стали от температуры окружающей среды до 1100°C под 60 секунд. Ту же трубу в газовой печи нужно 12–18 минут., плюс еще 8–12 минут, чтобы печь восстановила заданное значение после открытия дверцы..
Три фактора склоняют решение в пользу индукции:
- Отопление локализовано.. Вы нагреваете сварной шов, конец трубы, или поверхность покрытия — не весь 12-метровый шов. Это снижает энергозатраты, ограничивает металлургические изменения вдали от целевой зоны, сохраняет остальную часть трубы достаточно прохладной, чтобы можно было с ней обращаться, и исключает открытое пламя вблизи последующих операций нанесения покрытий на основе растворителей..
- Регулирование температуры осуществляется по замкнутому контуру.. Пирометры, направленные на нагреваемую зону, передают данные о температуре в блок питания за миллисекунды. Когда скорость линии меняется или в змеевик поступает новая диаметр трубы, система регулирует мощность до того, как труба покинет змеевик. Газовые печи реагируют за минуты.
- Интеграция с автоматикой происходит напрямую. Индукционные системы обмениваются данными с приводами конвейеров, системы вращения, и с ПЛК на уровне предприятия. Рецепт нагрева меняется в зависимости от номера детали трубы, а не с помощью ручной регулировки горелок между сменами продукции.
2. 7 Применение индукционного нагрева в производстве труб
Индукционный нагрев — это не одно приложение нагрева на трубообрабатывающем заводе. Он встречается на сварочной станции, линиях покрытия, ячейке конечного формоизменения, блоке термообработки, и на месте пайки. Каждое применение требует разной комбинации частоты, плотность мощности, геометрия катушки, и равномерности температуры. В таблице ниже показаны 7 наиболее распространенные.
| Применение | Типичная температура | Диапазон частот | Что делает или ломает процесс |
| PWHT сварного шва | 600–750°C | 3–30 кГц | Ширина зоны нагрева должна покрывать ЗОНС без перегрева основного металла; Выравнивание рулона относительно шва ±2 мм |
| Нагрев конца трубы для навтыкивания / формовании | 1,050–1,250°C | 0.5–5 кГц | Контроль нагрева по длине (±5 мм); равномерность по толщине стенки до закрытия штампа |
| Покрытие / предварительный нагрев втулки | 60–120°C | 10–100 кГц | равномерность температуры поверхности ±5°C; труба должна вращаться через койл; скорость линии 10–60 м/мин |
| Снятие напряжений (локализованное) | 550–680°C | 1–10 кГц | Проверка времени выдержки; тепловой градиент в переходной зоне; размещение изоляционной ленты |
| Нормализация всего тела | 850–950°C | 0.5–3 кГц | равномерность по толщине стенки по всей длине; много-зонное или сканирующее нагревание необходимо для труб более 6 м |
| Предварительный нагрев перед сваркой | 150–350°C | 5–50 кГц | Размещение нагревательной ленты перед сварочной горелкой; постоянная температура в точке дугового удара |
| пайка фитингов, втулки, датчики | 600–900°C | 50–400 кГц | локализованное нагревание только в месте соединения; контроль потока припоя; избежание повреждения теплом соседних уплотнений или покрытий |
3. Диаметр, Толщина стены, и класс материала
- Диаметр. Внешний диаметр трубы в нефтегазовых магистралях от 2 дюймов (60 мм) для линий инструментирования до более чем 48 дюймов (1,220 мм) для магистралей передачи. Катушка должна быть больше самой большой трубы, которая через нее проходит — плюс зазор. Катушка, рассчитанная на трубу 6 дюймов, не может нагреть трубу 24 дюйма, период. Но катушка, рассчитанная на трубу диаметром 48 дюймов, нагревающая трубу диаметром 6 дюймов, работает с низкой эффективностью связи, потому что воздушный зазор огромен. Мельницы, работающие с широким диапазоном диаметров, часто имеют несколько взаимозаменяемых катушек — одну для малых диаметров, одну для среднего диаметра, одну для больших диаметров — вместо того чтобы пытаться сделать одну катушку для всего диапазона. Это та же самая проблема, рассмотренная в нашей статье о индукционном нагреве больших колец, где диапазон диаметров определяет решения по запасам катушек.
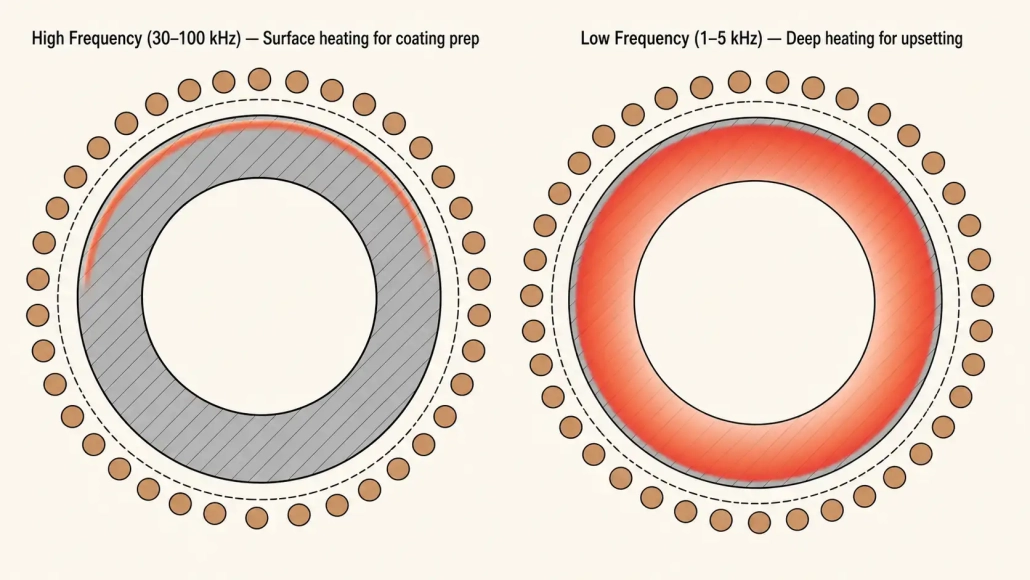
- Толщина стенки. Толщина стенки определяет время нагрева, частота, и нужно ли вам одностороннее или сквозное нагревание. Трубы API 5L варьируются по стандарту 10 (2.8 мм при малых диаметрах) планировать 160 (до 60 мм для толстостенных бесшовных). Тонкостенная труба — под 5 мм — быстро нагревается, но быстрее перегревается. Ошибка времени выдержки в 2 секунды при температуре 1200°C может привести к тому, что внутренняя поверхность превысит верхнюю критическую температуру материала, прежде чем пирометр зарегистрирует перерегулирование на внешней поверхности.. Толстостенная труба — вверху 20 мм — представляет противоположную проблему: поверхность достигает цели, а внутренняя стенка отстает на 150–200°C.. Решение этой проблемы требует более низкой частоты., длительное время выдержки, поэтапный нагрев с использованием нескольких катушек, или станция выдержки после основной нагревательной катушки.
- Марка материала. Углеродистая сталь (API 5L X42–X80, AISI 4130/4140), нержавеющая сталь (316L, дуплекс 2205), и коррозионностойкие сплавы (Инконель 625, 825 наплавка) каждый реагирует на индукцию по-разному. Углеродистые и низколегированные стали нагреваются эффективно ниже точки Кюри (~770°C) потому что они магнитные — вихревые токи концентрируются в тонком поверхностном слое, а гистерезис добавляет дополнительное тепло. Выше точки Кюри, они становятся немагнитными, и нагрев замедляется. Нержавеющие стали и никелевые сплавы немагнитны при любых температурах. Им требуется более высокая плотность мощности или более длительное время нагрева, чтобы достичь той же температуры, что и труба из углеродистой стали одинакового размера. Система, рассчитанная на углеродистую сталь X65, может недобирать 30–40% мощности при переходе на дуплекс 2205 без увеличения мощности.
4. Частота и мощность: Согласование электрической части с механической частью
| Толщина стены | Типичное применение | Рекомендуемая частота | Почему |
| 2–6 мм | Предварительный нагрев покрытия, Предварительный нагрев тонкостенной ERW | 30–100 кГц | Мелкая глубина проникновения удерживает тепло на поверхности; быстрый отклик для высоких скоростей линии |
| 6–15 мм | Формирование концов труб, сварной шов PWHT | 5–30 кГц | Сбалансированная глубина — прогрев через стену при умеренном впитывании; хорошее сцепление на средних диаметрах |
| 15–30 мм | Толстостенный торцевой обогрев, локальное снятие стресса | 1–5 кГц | Глубокое проникновение тока; Остаточная толщина стенок мостиков теплопроводности |
| 30 мм+ | Нормализация всего тела, толстостенный бесшовный | 0.5–3 кГц | Максимальная глубина проникновения; часто требуются ступенчатые змеевики или зона выдержки для обеспечения однородности |
Власть должна покрывать наихудший случай, а не со среднего. Выбор частоты зависит от толщины стенки — таблица выше и частотный справочник охватить соотношение глубины и частоты. Следующим учитывается мощность: Распространенной ошибкой является подбор блока питания под наиболее распространённый размер трубы и материал, затем обнаруживается, что продукция с самой толстой стенкой, наибольшим диаметром, с самой высокой скоростью производства в ассортименте не может достичь требуемой температуры при рабочей скорости линии. Расчет мощности должен начинаться с продукта, который требует наибольшее количество киловатт — обычно это комбинация максимального диаметра × максимальной толщины стенки × наивысшей скорости линии, на которой работает завод — и добавлять 15–20% запаса на старение катушки, вариации напряжения в линии, и будущие дополнения к продуктам.
Для справки: нагрев последний 300 мм 24-дюймового внешнего диаметра, 20 Конец трубы из углеродистой стали со стенкой мм, от температуры окружающей среды до 1100°C при 20 соединений в час требуется примерно 500–700 кВт.. При 40 соединений в час для того же приложения требуется 1,0–1,4 МВт.. Выбор размера среднего продукта и обнаружение того, что в худшем случае соединение не может нагреться до закрытия формовочного пресса, — это самый дорогой способ усвоить этот урок..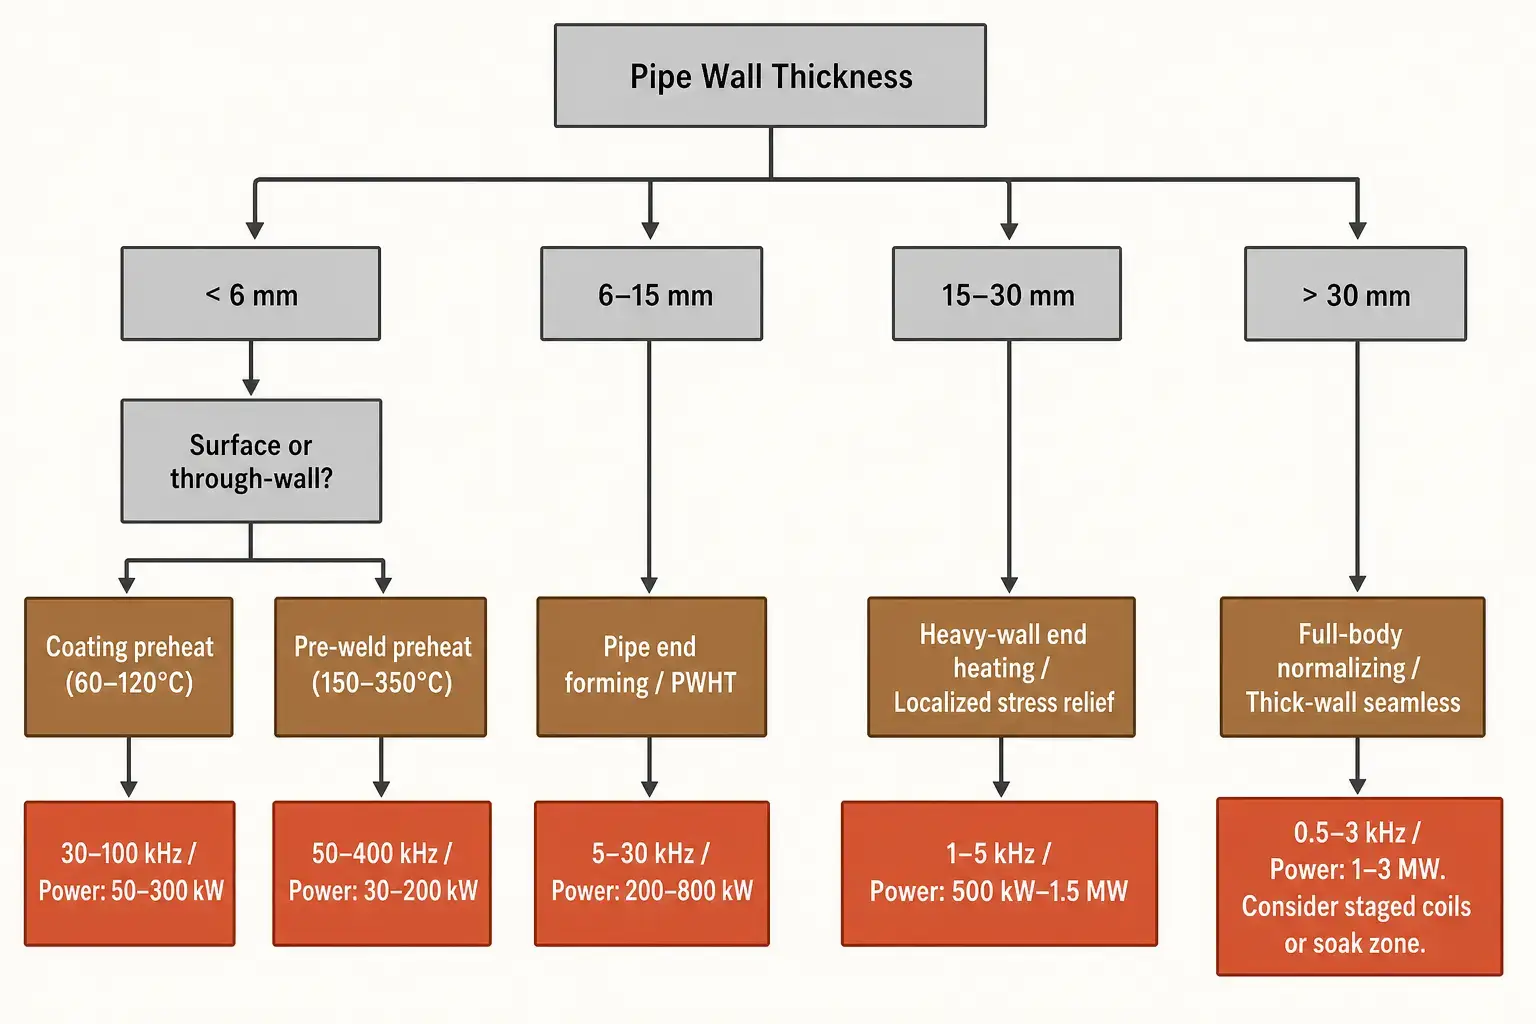
5. Конструкция катушки: Распродажа, Охлаждение, и реальность мельницы
Клиренс — самое трудное число для удержания. Улучшается тесный зазор конструкция катушки эффективность, но труба никогда не бывает идеально прямой, круглый, или центрировано по скорости производства. 48-футовый стык 16-дюймовых труб провисает на 6–10 мм посередине.. Овальность добавляет еще 2–5 мм.. Катушка, разработанная с 3 Зазор в мм на бумаге будет касаться трубы на первом рабочем стыке. Производственные рулоны имеют радиальный зазор 8–20 мм.. Штраф за эффективность 8 мм против. 4 мм на 12-дюймовой трубе при 3 кГц составляет примерно 5–8% — увеличение стоимости источника питания на 15 000–30 000 долларов США.. Удар катушки, который отключает линию на 4 часы стоят дороже.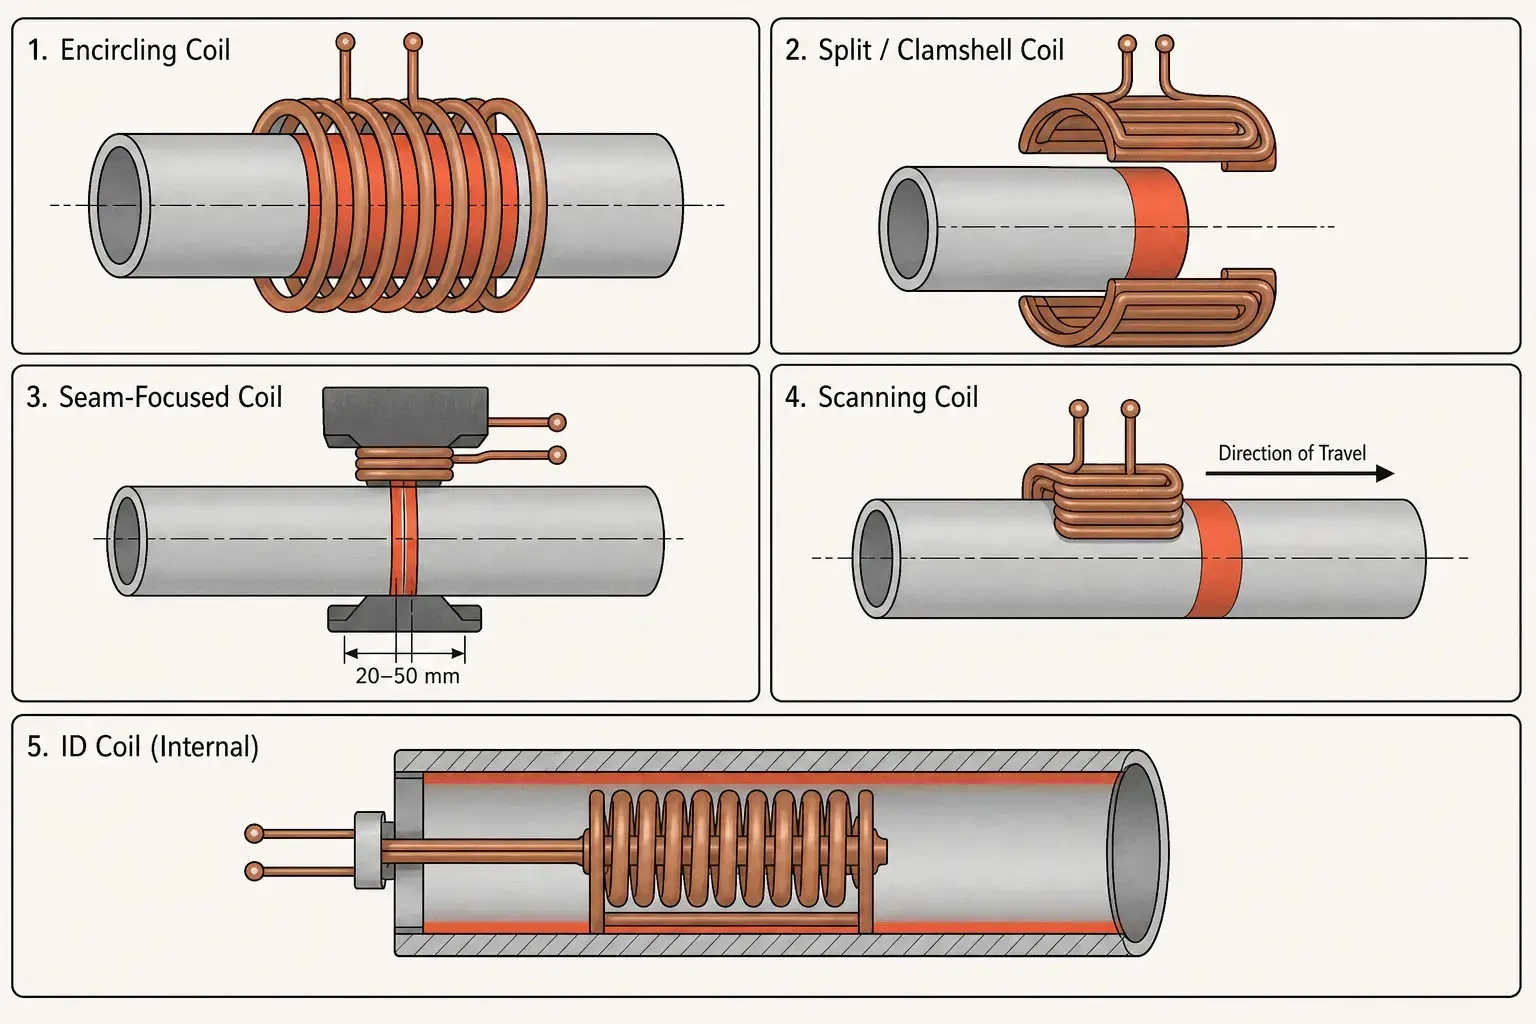
Охлаждающая вода должна надежно течь для 6,000+ часов в год. Индукционные катушки выдерживают тысячи ампер — без достаточного потока воды., медь достигает температуры окисления за секунды. The системе водяного охлаждения для змеевика трубопрокатного стана циркулирует 40–120 л/мин только через змеевик., плюс поток для источника питания, конденсаторы, и автобусная работа. Качество воды: проводимость ниже 300 мкСм/см, pH 6,5–8,0, взвешенные вещества менее 10 мг/л. Избыточные насосы, дополнительные переключатели потока на каждую цепь, и контроль проводимости являются минимальными требованиями для работы в производственных условиях. Отказ охлаждения, который выводит из строя катушку, часто приводит к отказу конденсаторной батареи, если цепи защиты срабатывают медленно.
6. Контроль температуры, Вращение, и линейная интеграция
Трубный завод — это не лаборатория. Индукционная система работает между станцией пескоструйной очистки и покрасочной камерой, или между пилой и формовочным прессом, или между двумя сварочными постами. Она должна включаться, когда труба поступает, достигать температуры до того, как труба выйдет, и остановиться или снизить нагрузку, если оборудование на выходе выйдет из строя. Каждая секунда, в которой нагреватель ждет линию, снижает производительность.
- Система температурного контроля с замкнутым контуром использует инфракрасные пирометры, направленные на поверхность трубы. Контур управления регулирует мощность в течение 50–100 мс после отклонения температуры. Точность зависит от излучательной способности поверхности — пирометр, откалиброванный на чистой трубе, показывает на 30–50°C меньше на трубе с накипью. Для критических процессов, таких как расширение конца трубы выше 1,100°C, двухдлинноволновые пирометры снижают ошибку из-за излучательной способности. Единицы с одноволновой длиной работают для предварительного нагрева покрытия при 60–120°C, когда повторяемость важнее абсолютной точности.
- Вращение трубы улучшает однородность температуры окружной волны. Без вращения, верхняя часть горизонтальной трубы работает на 30–80°C горячее, чем дно в окружающей катушке из-за естественной конвекции внутри катушки и небольшого эксцентриситета катушки в трубу. Вращение при 20–60 об/мин — приводимое в движение роликовыми слоями по обе стороны катушки — снижает этот дифференциал до 5–15°C. Для предварительного нагрева покрытия, 5Окружное отклонение °C обычно допустимо. Для уплотнения, 15Отклонение °C может приводить к непоследовательному течению материала в формовочной матрице. Механизм вращения должен выдерживать полный диапазон диаметров и весов труб, поддерживать постоянную скорость поверхности, и выдерживать среду с окалиной, пыли, и периодическим распылением охлаждающей жидкости.
- Интеграция в линию означает, что индукторная система взаимодействует со всем, что находится вокруг неё. Когда оборудование вверх по потоку останавливается, нагреватель переключается на режим холостого хода — обычно 5–10% от номинальной мощности — поддерживая катушку и конденсаторы в тепле для восстановления полной мощности менее чем за 2 секунды после перезапуска линии, без перегрева неподвижной трубы. Логика остановки линии, датчики наличия детали на месте, и автоматическое выбраковывание для участков, не соответствующих спецификации, входят в стандартную комплектацию. Регистрация данных с частотой 1–10 Гц фиксирует мощность, температура, скорость линии, сигнализация, и изменения рецептуры для каждого метра трубы. Когда дефект покрытия или отклонение сварки обнаруживаются через три смены, журнал нагрева дает окончательный ответ.
7. 6 Проблемы с обогревом труб и способы их предотвращения
Индукционный нагрев является повторяемым, когда система соответствует трубе и процессу. Когда это не так, те же режимы отказа возникают на различных станах, размерах труб, и в применениях. В таблице ниже приведены 6 наиболее частые из них.
| Проблема | Коренная причина | Профилактика |
| Неравномерная окружная температура | Эксцентриситет катушки, отсутствие вращения, овальность трубы, неоднородное состояние поверхности | Проверяйте центрирование катушки при каждом изменении диаметра. Добавьте вращение на 20–60 об/мин. Проверяйте температуру с помощью ручного пирометра в 4 точках по окружности во время ввода в эксплуатацию. |
| Перегрев концов трубы (конечный эффект) | Концентрация электромагнитного поля на краю трубы; катушка выступает за конец трубы | Разместите конец трубы внутри катушки на 10–20% длины катушки от края катушки. Снижайте мощность в течение последних 5–10 секунд цикла нагрева. Используйте концентраторы потока на концах катушки. |
| Поверхность горячая, внутренняя стенка холодная | Частота слишком высока для толщины стенки; недостаточное время выдержки | Уменьшите частоту согласно разделу 4 таблица. Добавьте станцию выдержки между нагревательной катушкой и следующей операцией. Проверьте температуру внутренней стенки с помощью контактного датчика во время аттестации процесса — не предполагайте, что показания поверхности отражают сквозную стенку.. |
| Чрезмерный масштаб / окисления | Слишком долгое время пребывания на воздухе при температуре выше 800°C.; цикл нагрева дольше, чем необходимо | Сократите время нагрева за счет увеличения удельной мощности. Снизьте пиковую температуру там, где это позволяет процесс.. Для критически важных применений рассмотрите возможность применения аргона или азота в качестве защитного газа.. Перед нанесением покрытия удалите тяжелую окалину.. |
| Удар катушки / механическое повреждение | Недостаточный зазор, изогнутая труба, износ ролика, смещенные направляющие | Проектирование на минимальный радиальный зазор 8–20 мм. Добавьте направляющие ролики на входе и выходе на расстоянии 500 мм от поверхности катушки. Проводите еженедельный осмотр внутреннего диаметра катушки на наличие следов контакта. Держите запасную катушку на полке. |
| Дрейф температуры во время производства | Загрязнение объектива пирометра, Снижение эффективности охлаждения катушки, вариации напряжения в линии, Старение компонентов | Ежедневно очищайте оптику пирометра. Отслеживайте тенденции температуры и потока охлаждающей жидкости — увеличение ΔT через катушку указывает на загрязнение или уменьшение потока. Проверяйте калибровку температуры с помощью эталонного пирометра еженедельно. |
Для более глубокого диагностирования неравномерный нагрев и дефектов, связанных с рисунком, см. наше руководство по устранению неполадок и распространённых дефектов индукционной закалки ссылка.
8. Выбор системы: Вопросы, на которые рейтинг кВт не может ответить
Покупка системы индукционного нагрева для производства труб начинается с номинальной мощности., но номинальная мощность - это ответ на вопрос, который нельзя задать до тех пор, пока не будет выпущена трубная номенклатура, скорость производства, и температурные требования определены. Задача поставщика — преобразовать ваш процесс в свои электрические спецификации.. Ваша задача — убедиться, что у них есть правильная информация о процессе — и оценить то, что окружает источник питания, потому что источник питания никогда не является первой частью, которая выходит из строя.
Перед запросом предложения, точно определите эти входные данные:
- Наружный диаметр трубы и диапазон толщины стенки (минимум и максимум, не только наиболее распространенные)
- Марки материала — включите сплав, который труднее всего нагреть
- Целевая температура и допуск
- Длина нагрева или схема (только концы, вся поверхность, шовная полоса)
- Производственная скорость для продукта в наихудшем случае
- Требования к равномерности температуры (окружные и сквозные)
- Доступные спецификации электрического обслуживания и охлаждающей воды
- Ограничения по пространству, Направление обработки труб, и интерфейс автоматизации
При сравнении поставщиков, придавайте больший вес этим факторам, чем числу кВт:
- Опыт нагрева труб. Поставщик с 200 установками закалки шестерен может недооценивать зазоры, прямолинейность, и требования к обращению, специфические для труб. Запросите рекомендации с аналогичными диапазонами диаметров и толщины стенок.
- Конструкция катушек и объем системы охлаждения. Включает ли предложение теплообменник, насосный блок, требования к фильтрации, и мониторинг проводимости — или только источник питания и катушка? Комплексная система охлаждения увеличивает стоимость оборудования на 20–35%, но устраняет наиболее распространённую причину отказа на раннем этапе эксплуатации.
- Controls, сбор данных, и управление рецептами. Система, которая не может хранить рецепты по номеру детали трубы или регистрировать данные процесса для отслеживания, тратит время на настройку при каждой переналадке продукта и не оставляет бумажного следа, когда покрытие или сварной шов выходит из строя через три смены.
- Поддержка пуско-наладочных работ и доступ к сервису. Разработка процессов поставщика на вашей площадке, с вашей трубой, с вашей производственной скоростью. Плюс местный склад запасных частей и время реагирования сервисного центра.. Ответ в течение 72 часов на работающей линии 20 смен в неделю получается $500 Отказ IGBT в $150,000 событие простоя.
Ключевой вывод
Масло для индукционного нагрева & газовая труба системы заменяют печи в цехах, поскольку они нагреваются быстрее, занимать 2 метров длины линии вместо 20, и интегрировать напрямую с автоматизированной обработкой. Технология является зрелой. Успех зависит от того, была ли система спроектирована с учетом вашего фактического диапазона труб — диаметров., толщинами стенок, марки материалов, и скорость линии — или заказано из каталога. Мощность в кВт отвечает на вопрос пять. Геометрия трубы, целевая температура, и производственная скорость отвечают на вопросы с одного по четыре.
Часто задаваемые вопросы
вопрос: Для чего используется индукционный нагрев при производстве труб для нефти и газа?
А: Нагрев конца трубы для калибровки и формовки, Термическая обработка шва после сварки, Предварительный нагрев для покрытия и выстилки, локальное снятие стресса, предварительный нагрев перед сваркой, и пайка присоединяемых фитингов. Та же технология используется на шести различных станциях на полностью оборудованном трубном заводе.
вопрос: Может ли индукционный нагрев прогреть трубу с толстыми стенками насквозь?
А: Да — при правильной частоте и достаточном времени. Толщина стенок выше 20 мм требует частот в диапазоне 0,5–5 кГц. Поверхность нагревается первой, и теплопроводность завершает процесс. Для стенок выше 30 мм, поэтапный нагрев с двумя или тремя катушками последовательно (каждая с постепенно меньшей плотностью мощности) или отдельная ванна выдержки после основной катушки обеспечивает лучшую равномерность через всю стенку, чем попытка сделать это в одной катушке на максимальной мощности. Проверьте температуру внутренней стенки контактным датчиком во время квалификации процесса.
вопрос: Почему моя труба неравномерно нагревается по окружности?
А: Три обычных подозреваемых: труба не центрирована в катушке, труба не круглая, или труба не вращается. Сначала проверьте центрирование катушки — a 3 мм эксцентриситет на 12-дюймовой трубе создаёт разницу температур 25–40°C между ближней и дальней стороной. Добавьте вращение при 20–60 об/мин, если ещё не присутствует. Если проблема сохраняется, проверьте износ ролика, который позволяет трубе оседать вне центра. Овальность выше 2% диаметра также вызывает окружные колебания, которые вращение самостоятельно не может полностью исправить.
Проектирование системы подогрева трубы начинается с вашего наихудшего продукта
Если вы нагреваете 8-дюймовый трубопровод по графику 160 на 30 стыков за смену — или 48-дюймовый X80 при 2 метров в минуту — геометрия витка, частота, и мощность выглядят совершенно иначе. Сообщите нам диапазон внешнего диаметра вашей трубы, диапазон толщины стенки, марки материалов, целевая температура, и скорость линии. Мы спроектируем систему подогрева вокруг продукта, который требует наибольшего — а не того, который делает спецификацию простой.


