
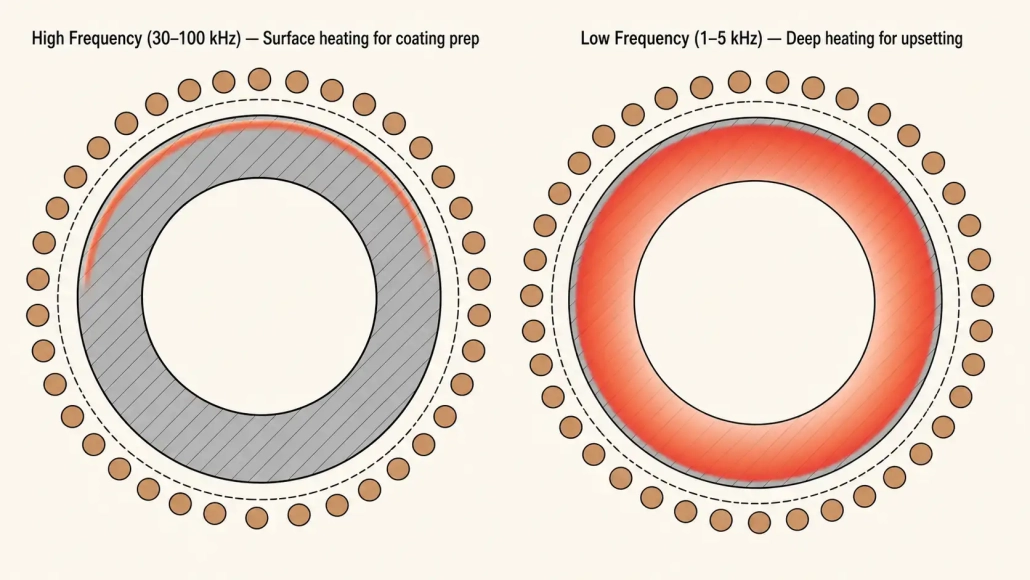
Podgrzewanie indukcyjne w oleju & Produkcja rur gazowych: 7 Zastosowania i 6 Decyzje inżynieryjne decydujące o sukcesie
Rury API 5L X65 z średnicą średnicy 24 cali i 18 mm ściana wymaga podgrzania końca do 1150°C, aby zakłócić napięcie. Linia biegnie 40 łącza na zmianę. piec gazowy potrzebuje 20 minut, by podgrzać ten koniec do temperatury i kolejnego 15 by ustabilizować między obciążeniami. A olej opałowy indukcyjny & rura gazowa system robi to w 90 sekundy, podgrzewa tylko ostatni 300 mm, a operator nie czeka, aż piec się zregeneruje między cyklami. To jest różnica. Nie chodzi tu o preferencje technologiczne – chodzi o to, czy etap ogrzewania wyznacza tempo pracy całego młyna, lub trzyma się tego.
Produkcja rur naftowych i gazowych stawia czoła niezwykłemu połączeniu urządzeń grzewczych: średnice od 2 cale za dużo 48 cale, grubość ścianek od kilku milimetrów do 60 mm w grubościennych ścianach bez szwu, gatunki stopów zaprojektowane tak, aby były odporne na kwaśne działanie lub zapadanie się pod wodą, i prędkości linii, które nie pozostawiają miejsca na dryft procesu. Nagrzewanie indukcyjne spełnia te wymagania, gdy system jest zaprojektowany wokół konkretnej rury – a nie wtedy, gdy katalogowy zasilacz jest upuszczany na podłogę młyna z typową cewką.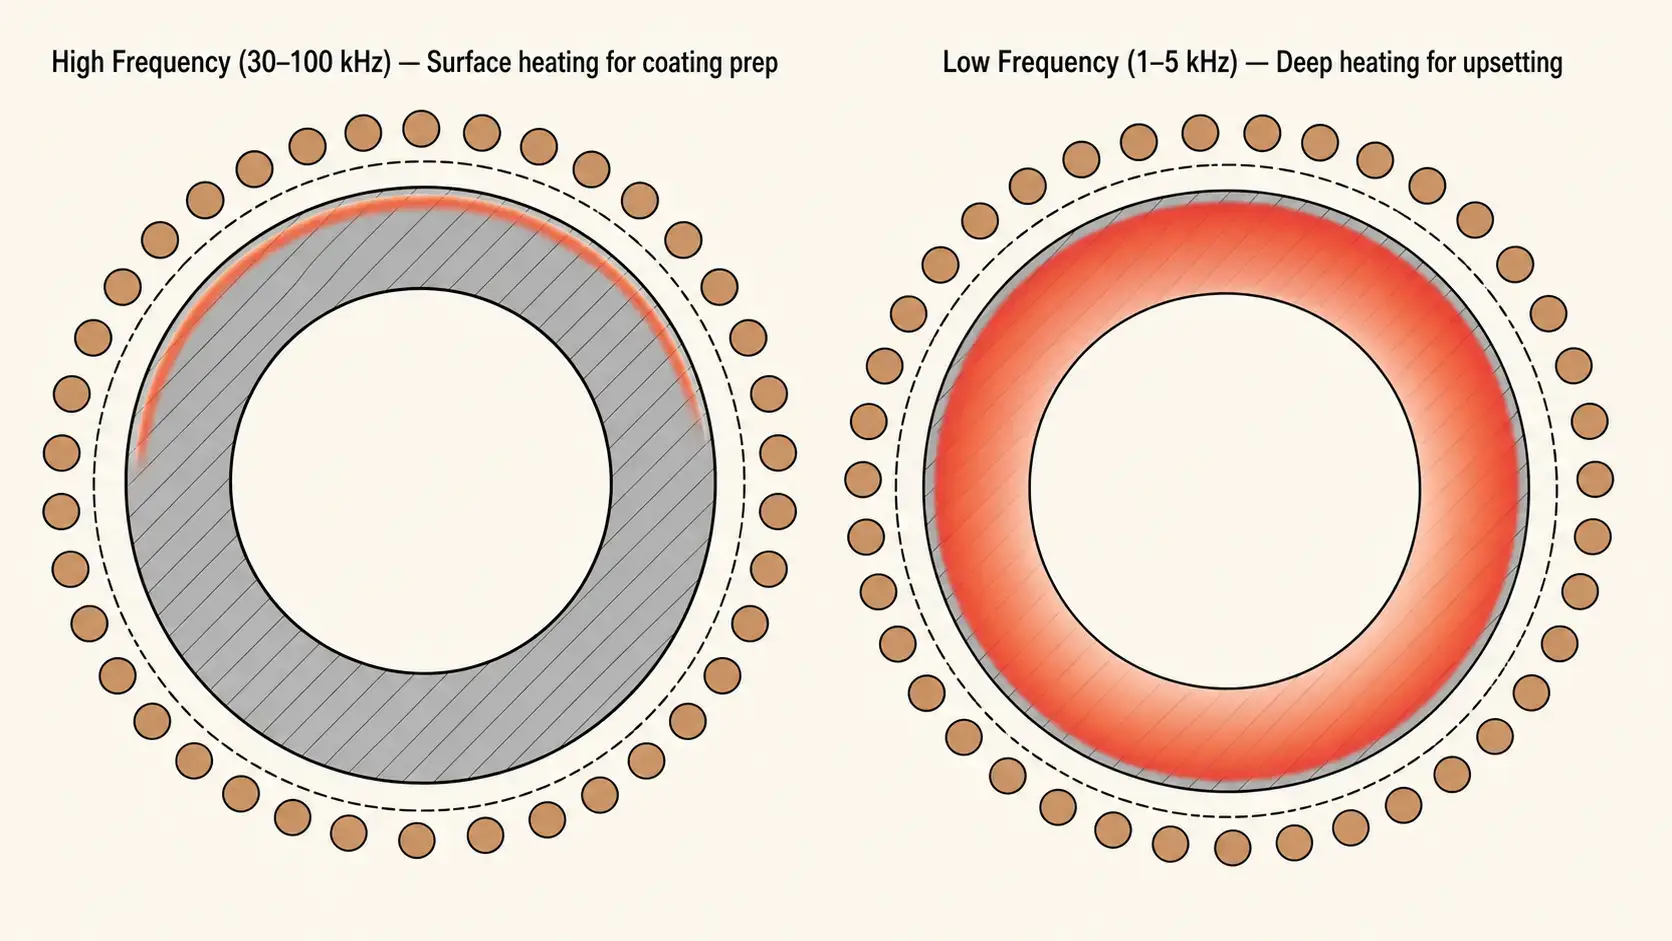
Spis treści
1. Dlaczego indukcja wygrywa w przypadku rur: Szybkość, Sterowanie, i powierzchnia podłogi
Walcownie rur mają ograniczoną przestrzeń i obsesję na punkcie wydajności. A Piec gazowy wystarczająco duży, aby podgrzać odcinki rur o długości 40 stóp, zajmuje 15 do 25 metry długości linii i działa jałowo na poziomie 15–25% nominalnego zużycia energii nawet gdy nie ma w niej rur. Cewka indukcyjna do tej samej pracy zajmuje mniej więcej 2 metrów — sama cewka plus szyna — i pobiera zerową moc, gdy linia się zatrzymuje. A 500 System średniej częstotliwości kW zapewnia harmonogram 12-calowy 80 koniec rury ze stali węglowej od temperatury otoczenia do 1100°C w temperaturze poniżej 60 sekundy. Ta sama rura w piecu gazowym potrzebuje 12–18 minut, plus kolejne 8–12 minut, aby piec odzyskał nastawę po otwarciu drzwi.
O decyzji o indukcji decydują trzy czynniki:
- Ogrzewanie jest zlokalizowane. Podgrzewasz szew spawalniczy, koniec rury, lub powierzchnia powłoki – a nie cała 12-metrowa fuga. Zmniejsza to pobór energii, Ogranicza zmiany metalurgiczne z dala od strefy docelowej, utrzymuje resztę rury na tyle chłodną, by ją obsłużył, oraz eliminuje otwarty płomień w pobliżu operacji powlekania na bazie rozpuszczalnika.
- Kontrola temperatury jest zamknięta. Pirometry skierowane do temperatury strefy ogrzewanej przekazują dane o temperaturze ogrzewanej z powrotem do zasilania w milisekundach. Gdy zmienia się prędkość przewodu lub nowa średnica rury wchodzi do cewki, system reguluje moc zanim rura opuści cewkę. Piece gazowe reagują w kilka minut.
- Integracja z automatyzacją jest bezpośrednia. Układy indukcyjne komunikują się z napędami przenośników, systemy rotacyjne, i sterowniki PLC na poziomie zakładu. Receptura ogrzewania zmienia się wraz z numerem katalogowym rury – a nie w przypadku ręcznej regulacji palnika pomiędzy zmianami produktu.
2. 7 Zastosowania nagrzewania indukcyjnego w produkcji rur
Indukcja nie jest jedynym zastosowaniem ogrzewania w walcowni rur. Pojawia się na stanowisku spawalniczym, linia powlekania, komórka tworząca koniec, zatoka obróbki cieplnej, i stół do lutowania. Każde zastosowanie wymaga innej kombinacji częstotliwości, gęstości mocy, geometrii cewki, i równomierność temperatury. Poniższa tabela przedstawia 7 najczęstsze.
| Zastosowanie | Typowa temperatura | Zakres częstotliwości | Co decyduje o sukcesie lub porażce |
| Spaw szew PWHT | 600–750°C | 3–30 kHz | Szerokość opaski grzewczej musi obejmować HAZ bez przegrzewania metalu bazowego; Wyrównanie cewki do szwu ±2 mm |
| Podgrzewanie końcówki rury do podbijania / Formowanie | 1,050–1,250°C | 0.5–5 kHz | Kontrola podgrzewanej długości (±5 mm); Jednorodność przez ściankę przed zamknięciem prasy formującej |
| Powłoka / Podgrzewanie wykładziny | 60–120°C | 10–100 kHz | Jednorodność temperatury powierzchni ±5°C; Rura musi się obracać przez cewkę; Prędkość linii 10–60 m/min |
| Odprężanie naprężeń (lokalne) | 550–680°C | 1–10 kHz | Weryfikacja czasu utrzymywania temperatury; Gradient termiczny w strefie przejściowej; Umieszczenie opaski izolacyjnej |
| Normalizacja całego korpusu | 850–950°C | 0.5–3 kHz | Jednolitość przez ścianę na całej długości; wielostrefowe lub skanowanie wymagane dla rur powyżej 6 m |
| Podgrzewanie przed spawaniem | 150–350°C | 5–50 kHz | Umieszczenie pasma grzewczego przed palnikiem spawalniczym; stała temperatura w punkcie rozpoczęcia łuku |
| Lutowanie kształtek, kołnierze, czujniki | 600–900°C | 50–400 kHz | Lokalne nagrzewanie tylko w miejscu złącza; kontrola przepływu metalu spoiwa; unikanie uszkodzeń cieplnych sąsiednich uszczelek lub powłok |
3. średnicę, Grubość ścianki, i klasa materiału
- średnicę. Średnica zewnętrzna rury w przemyśle naftowym i gazowym od 2 cale (60 mm) dla przewodów instrumentacyjnych do ponad 48 cale (1,220 mm) dla głównych sieci przesyłowych. Cewka musi być większa od największej rury, która przez nią przechodzi — plus zapas. Cewka zaprojektowana dla rury o średnicy 6 cali nie może ogrzać rury o średnicy 24 cali, kropka. Ale cewka dostosowana do rury o średnicy 48 cali ogrzewająca rurę o średnicy 6 cali działa przy słabej wydajności sprzężenia, ponieważ szczelina powietrzna jest ogromna. Młyny, które przetwarzają szeroki zakres średnic, często utrzymują wiele wymiennych cewek — jedną dla małej średnicy, jedną dla średniego zakresu, jedną dla dużej średnicy — zamiast próbować zrobić jedną cewkę na wszystko. To jest to samo wyzwanie omówione w naszym artykule na temat indukcyjnym ogrzewaniu dużych pierścieni, gdzie zakres średnic wpływa na decyzje dotyczące zapasów cewek.
- Grubość ścianki. Grubość ścianki decyduje o czasie nagrzewania, częstotliwość, i czy potrzebujesz ogrzewania jednostronnego, czy przezściennego. Asortyment rur API 5L firmy Schedule 10 (2.8 mm przy małych średnicach) do Harmonogramu 160 (do 60 mm dla grubych ścian bez szwu). Rura cienkościenna - pod 5 mm — szybko się nagrzewa, ale szybciej się przegrzewa. 2-sekundowy błąd czasu przebywania w temperaturze 1200°C może spowodować, że powierzchnia wewnętrzna przekroczy górną temperaturę krytyczną materiału, zanim pirometr zarejestruje przekroczenie na powierzchni zewnętrznej. Rura grubościenna — powyżej 20 mm — przedstawia odwrotny problem: powierzchnia osiąga cel, podczas gdy wewnętrzna ściana pozostaje w tyle o 150–200°C. Rozwiązanie tego wymaga niższej częstotliwości, dłuższy czas namaczania, ogrzewanie etapowe z wieloma wężownicami, lub stacja namaczania za główną nagrzewnicą.
- Gatunek materiału. Stal węglowa (API 5L X42–X80, AISI 4130/4140), stal nierdzewna (316L, dupleks 2205), i stopy odporne na korozję (Inconel 625, 825 okładzina) każdy reaguje inaczej na indukcję. Stale węglowe i niskostopowe nagrzewają się efektywnie poniżej punktu Curie (~770°C) ponieważ są magnetyczne — prądy wirowe skupiają się w cienkiej warstwie powierzchniowej, a histereza dodaje dodatkowego ciepła. Nad Curie, stają się niemagnetyczne i nagrzewanie zwalnia. Stale nierdzewne i stopy niklu są niemagnetyczne w każdej temperaturze. Potrzebują wyższej gęstości mocy lub dłuższego czasu nagrzewania, aby osiągnąć taką samą temperaturę, jak rura ze stali węglowej o identycznych wymiarach. System zaprojektowany dla stali węglowej X65 może mieć 30–40% mniejszą wydajność po przełączeniu na duplex 2205 bez zwiększenia mocy.
4. Częstotliwość i moc: Dopasowanie strony elektrycznej do strony mechanicznej
| Grubość ścianki | Typowe zastosowanie | Zalecana częstotliwość | Dlaczego |
| 2–6 mm | Wstępne nagrzewanie powłoki, Wstępne nagrzewanie cienkościennych rur ERW | 30–100 kHz | Płytka penetracja utrzymuje ciepło na powierzchni; szybka reakcja przy dużych prędkościach linii |
| 6–15 mm | Formowanie końcówki rury, PWHT złącza spawanego | 5–30 kHz | Zrównoważona głębokość — nagrzewa przez ściankę przy umiarkowanym czasie nagrzewania; dobre sprzężenie przy średnich średnicach |
| 15–30 mm | Nagrzewanie końcówek o grubych ściankach, lokalne odprężanie naprężeń | 1–5 kHz | Głęboka penetracja prądu; przewodnictwo cieplne przenosi ciepło przez pozostałą grubość ścianki |
| 30 mm+ | Normalizacja całego korpusu, rury bezszwowe o grubych ściankach | 0.5–3 kHz | Maksymalna głębokość penetracji; często wymaga etapowych cewek lub strefy nagrzewania dla jednolitości |
Moc musi pokrywać najgorszy przypadek, nie średnią. Wybór częstotliwości zależy od grubości ściany — powyższa tabela oraz przewodnik częstotliwości omawiają zależność głębokości od częstotliwości. Następnie dobiera się moc: Powszechnym błędem przy wyborze jest dopasowanie zasilacza do najczęstszego rozmiaru i materiału rury, a potem odkrycie, że produkt o najgrubszej ścianie, największej średnicy, o najwyższej wydajności w miksie nie osiąga temperatury przy prędkości linii. Obliczenia mocy powinny zaczynać się od produktu, który wymaga najwięcej kilowatów — zazwyczaj jest to kombinacja maksymalnej średnicy × maksymalnej grubości ścianki × najszybszej prędkości linii, na której pracuje walcownia — i dodać 15–20% marginesu na starzenie się zwojów, zmienność napięcia linii, oraz przyszłe dodatki produktów.
Dla odniesienia: podgrzewanie ostatnich 300 mm końca rury ze stali węglowej o średnicy 24 cali, 20 mm ściany od temperatury otoczenia do 1100°C przy 20 połączeniach na godzinę wymaga około 500–700 kW. W 40 połączeniach na godzinę to samo zastosowanie potrzebuje 1,0–1,4 MW. Dostosowanie rozmiarów do przeciętnego produktu i odkrycie, że najgorszy przypadek połączenia nie może osiągnąć temperatury przed zamknięciem prasy formującej, to najdroższy sposób na naukę tej lekcji.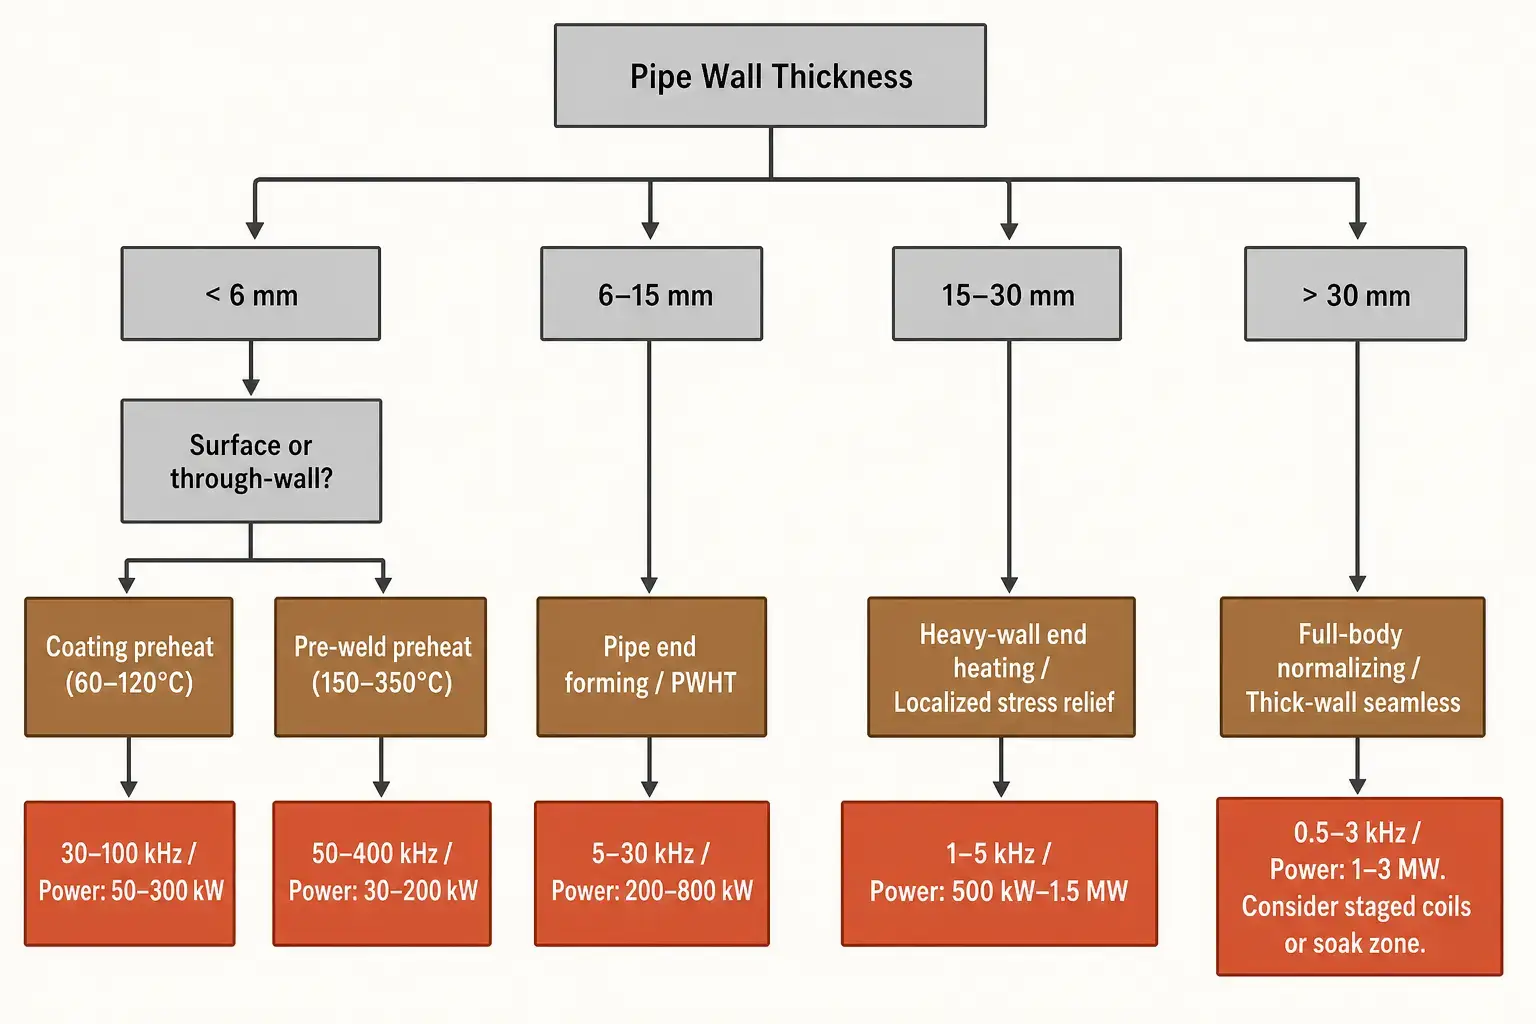
5. Projekt cewki: Prześwit, Chłodzenie, Rzeczywistość podłogi walcowni
Prześwit jest najtrudniejszy do utrzymania. Zmniejsza się prześwit projekt cewki wydajność, ale rura nigdy nie jest idealnie prosta, okrągła, ani wycentrowana przy prędkości produkcyjnej. Połączenie rury o średnicy 16 cali o długości 48 stóp opada o 6–10 mm w środku. Owalność dodaje kolejne 2–5 mm. Cewka zaprojektowana z 3 mm luzu na papierze uderzy w rurę na pierwszym łączeniu produkcyjnym. Cewki produkcyjne działają z luzem promieniowym 8–20 mm. Kara za efektywność przy 8 mm vs. 4 mm na rurze 12-calowej przy 3 kHz wynosi w przybliżeniu 5–8% — wzrost kosztów zasilacza o 15 000–30 000 dolarów. Uderzenie cewki, które zatrzymuje linię na 4 godzin kosztuje więcej.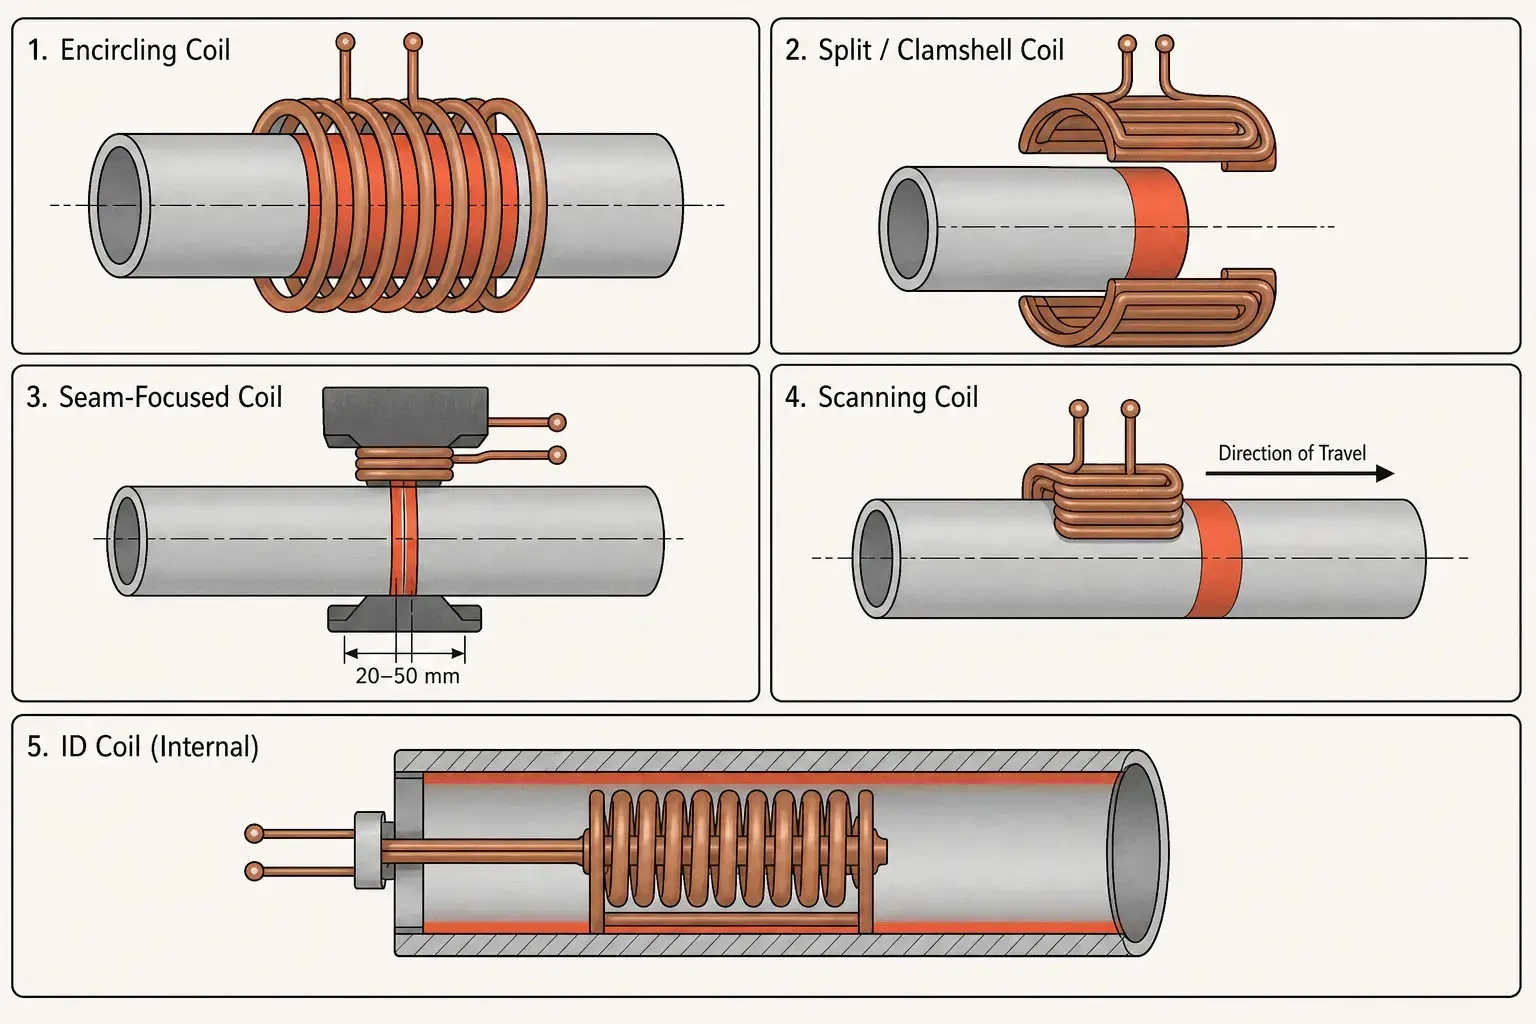
Woda chłodząca musi działać niezawodnie przez 6,000+ godzin rocznie. Cewki indukcyjne przenoszą tysiące amperów — przy niewystarczającym przepływie wody, miedź osiąga temperaturę utleniania w ciągu kilku sekund. Dla układzie chłodzenia wodą cewki walcarki rur przepływ wynosi 40–120 L/min samej cewki, plus przepływ dla zasilacza, kondensatorów, i szyny zasilającej. Jakość wody: przewodność poniżej 300 µS/cm, pH 6,5–8,0, zawieszone ciała stałe poniżej 10 mg/L. Zapasowe pompy, przełączniki przepływu dla każdego obwodu, oraz monitorowanie przewodności są minimalnymi wymaganiami produkcyjnymi. Awaria chłodzenia, która rozbija cewkę, często przechodzi w awarię banku kondensatorów, jeśli obwody ochronne są wolne.
6. Kontrola temperatury, Obrót, Integracja linii
Fabryka rur to nie laboratorium. System indukcyjny działa pomiędzy stacją czyszczenia piaskowego a kabiną powłokową, lub między piłą a prasą formacyjną, lub między dwoma stacjami spawalniczym. musi się rozpalić, gdy rura dotrze na miejsce, osiągnąć temperaturę przed wyjściem rury, i zatrzymać się lub zmniejszyć prędkość, jeśli urządzenie poniżej instalacji ulegnie awarii. Każda sekunda oczekiwa na linię kosztuje przepustowość.
- Sterowanie temperaturą w pętli zamkniętej używa pirometrów na podczerwień skierowanych na powierzchnię rury. Pętla sterująca reguluje moc w promieniu 50–100 ms od odchylenia temperatury. Dokładność zależy od emisyjności powierzchni — pirometr skalibrowany na czystej rurze pokazuje 30–50°C w niskim poziomie na rurze skalowanej. Dla krytycznych procesów, takich jak zakłócenia rury powyżej 1 100°C, pirometry o podwójnej długości fali zmniejszają błąd emisyjności. jednostki o pojedynczych długościach fal działają przy nakładaniu przedgrzewczego przy 60–120°C, gdzie powtarzalność ma większe znaczenie niż absolutna dokładność.
- Obrót rury poprawia obwodową jednorodność temperatury. Bez obrotu, góra poziomej rury nagrzewa się o 30–80°C bardziej niż dół w otaczającej spiralnej cewce z powodu naturalnej konwekcji wewnątrz cewki i nieznacznej ekscentryczności cewki względem rury. Obrót przy 20–60 obr./min — napędzany przez podkłady rolkowe po obu stronach cewki — redukuje tę różnicę do 5–15°C. Do podgrzewania powłok, 5obwodowe zróżnicowanie °C jest zazwyczaj akceptowalne. Do kucia, 15różnica temperatury w °C może powodować nierównomierny przepływ materiału w matrycy formującej. Mechanizm obrotu musi obsługiwać pełną średnicę i zakres wagowy rury, utrzymywać stałą prędkość powierzchni, i przetrwać w środowisku z osadem, pyłem, i sporadycznym spryskiwaniem chłodziwem.
- Integracja linii oznacza, że system indukcyjny komunikuje się ze wszystkim wokół niego. Gdy urządzenia w górze linii zatrzymują się, grzejnik przechodzi w tryb jałowy — zwykle 5–10% mocy znamionowej — utrzymując cewkę i kondensatory w cieple, aby można było odzyskać pełną moc w mniej niż 2 sekundy po ponownym uruchomieniu linii, bez przegrzewania nieruchomej rury. Logika zatrzymania linii, czujniki obecności części, automatyczne odrzucanie i przekierowanie dla sekcji poza specyfikacją jest standardem. Rejestrowanie danych z częstotliwością 1–10 Hz rejestruje moc, temperatura, prędkość linii, alarmy, oraz zmiany receptury dla każdego metra rury. Kiedy pojawia się wada powłoki lub odrzut spawu trzy zmiany później, zapis grzania odpowiada jednoznacznie.
7. 6 Problemy z podgrzewaniem rur i jak ich zapobiegać
Podgrzewanie indukcyjne jest powtarzalne, gdy system pasuje do rury i procesu. Gdy tak nie jest, te same tryby awarii pojawiają się w różnych walcowniach, rozmiarach rur, i zastosowaniach. Poniższa tabela kataloguje 6 najczęstsze z nich.
| Problem | Przyczyna źródłowa | Prewencja |
| Nierównomierna temperatura obwodowa | Ekscentryczność cewki, brak obrotu, owalność rury, nierówny stan powierzchni | Sprawdź pozycjonowanie cewki przy każdej zmianie średnicy. Dodaj obrót przy 20–60 obr./min. Sprawdź temperaturę za pomocą przenośnego pirometru w 4 punktach wokół obwodu podczas uruchamiania. |
| Przegrzane końce rury (efekt końcowy) | Koncentracja pola elektromagnetycznego na krawędzi rury; cewka wystaje poza koniec rury | Umieść koniec rury wewnątrz cewki o 10–20% długości cewki od jej krawędzi. Zmniejsz moc w ostatnich 5–10 sekundach cyklu grzania. Używaj koncentratorów strumienia na końcach cewki. |
| Powierzchnia gorąca, Ściana wewnętrzna zimna | Częstotliwość zbyt wysoka dla grubości ścianki; Niewystarczający czas nagrzewania | Obniż częstotliwość dla każdej sekcji 4 Stół. Dodaj stację nagrzewania między cewką grzewczą a kolejną operacją. Sprawdź temperaturę wewnętrznej ściany za pomocą czujnika kontaktowego podczas kwalifikacji procesu — nie zakładaj, że odczyt powierzchni odzwierciedla temperaturę w całej ściance. |
| Nadmierna skala / Utlenianie | Zbyt długi czas powyżej 800°C w powietrzu; Cykl grzewczy dłuższy niż potrzebny | Skróć czas nagrzewania, zwiększając gęstość mocy. Obniż temperaturę szczytową, jeśli proces na to pozwala. Do zastosowań krytycznych należy rozważyć argon lub azot jako gaz osłonowy. Przed powlekaniem usuń ciężką zgorzelinę. |
| Uderzenie cewki / uszkodzenia mechaniczne | Niewystarczający luz, wygięta rura, zużycie rolki, źle ustawione prowadnice | Konstrukcja zapewniająca minimalny luz promieniowy 8–20 mm. Dodaj rolki prowadzące wejściowe i wyjściowe 500 mm powierzchni cewki. Co tydzień sprawdzaj identyfikator cewki pod kątem śladów styków. Trzymaj zapasową cewkę na półce. |
| Dryft temperaturowy podczas produkcji | Zabrudzenie soczewki pirometru, degradacja chłodzenia cewki, zmienność napięcia linii, starzenie się komponentów | Codziennie czyścić optykę pirometru. Monitoruj temperaturę płynu chłodzącego i trendy przepływu — rosnąca ΔT na wężownicy wskazuje na zanieczyszczenie lub zmniejszony przepływ. Co tydzień sprawdzaj kalibrację temperatury za pomocą pirometru referencyjnego. |
W celu głębszej diagnozy nierównomierne ogrzewanie i wady związane ze wzorem, zobacz nasz przewodnik rozwiązywania problemów i Typowe wady hartowania indukcyjnego odniesienie.
8. Wybór systemu: Pytania, na które nie odpowie moc w kW
Zakup systemu ogrzewania indukcyjnego do produkcji rur rozpoczyna się od mocy znamionowej, ale moc znamionowa jest odpowiedzią na pytanie, którego nie można zadać aż do zakresu rur, wydajność produkcji, i wymagania temperaturowe są określone. Zadaniem dostawcy jest przekształcenie Twojego procesu w specyfikację elektryczną. Twoim zadaniem jest upewnienie się, że mają właściwe informacje o procesie i ocenę tego, co otacza zasilacz, ponieważ zasilacz nigdy nie jest częścią, która ulega awarii jako pierwsza.
Przed zapytaniem o wycenę, określ te dane wejściowe:
- Zakres średnicy zewnętrznej rury i grubości ścianki (minimalne i maksymalne, nie tylko najczęstsze)
- Gatunki materiałów — obejmują stop najtrudniejszy do nagrzania
- Docelowa temperatura i tolerancja
- Podgrzewana długość lub wzór (tylko do końca, całe ciało, pasek szwu)
- Wskaźnik produkcji dla najgorszego produktu
- Wymagania dotyczące jednorodności temperatury (obwodowe i przelotowe)
- Dostępne specyfikacje dotyczące usług elektrycznych i wody chłodzącej
- Ograniczenia przestrzenne, kierunek obsługi rur, i interfejs automatyzacji
Porównując dostawców, zważ je powyżej liczby kW:
- Doświadczenie w ogrzewaniu rur. Dostawca z 200 instalacje do hartowania kół zębatych mogą zaniżać luz, prostota, i wymagania dotyczące obsługi specyficzne dla rur. Zapytaj o referencje o podobnych zakresach średnic i grubości ścianek.
- Zakres konstrukcji cewki i systemu chłodzenia. Czy oferta obejmuje wymiennik ciepła, ślizg pompy, filtracja, i monitorowanie przewodności — czy tylko zasilanie i cewkę? System chłodzenia pod klucz zwiększa koszt sprzętu o 20–35%, ale eliminuje najczęstszy tryb awarii na początku eksploatacji.
- Kontrole, rejestracja danych, i zarządzanie recepturami. System, który nie może przechowywać receptur według numeru części rury ani rejestrować danych procesowych w celu śledzenia, marnuje czas konfiguracji przy każdej zmianie produktu i nie pozostawia śladu papierowego, gdy powłoka lub spaw pęknie trzy zmiany później.
- Wsparcie przy uruchomieniu i dostęp serwisowy. Rozwój procesów dostawców na Twoim piętrze, ze swoją rurą, przy Twoim tempie produkcji. Plus lokalne zapasy części zamiennych i czas reakcji serwisu. Odpowiedź w ciągu 72 godzin na działającej linii 20 zmian w tygodniu obraca się a $500 Awaria IGBT w a $150,000 zdarzenie przestoju.
Klucz na wynos
Indukcyjny olej opałowy & rura gazowa systemy zastępują piece w hali młyna, ponieważ nagrzewają się szybciej, zająć 2 metrów długości linii zamiast 20, i zintegrować bezpośrednio z automatyczną obsługą. Technologia jest dojrzała. To, co decyduje o sukcesie, to czy system został zaprojektowany w oparciu o rzeczywisty zakres twoich rur — średnice, grubości ścianek, gatunki materiałów, i prędkość linii produkcyjnej — czy zamówiony z katalogu. Moc kW odpowiada na pytanie piąte. Geometria rur, docelowa temperatura, i wydajność produkcji odpowiadają na pytania od pierwszego do czwartego.
FAQ
Q: Do czego stosuje się nagrzewanie indukcyjne w produkcji rur dla przemysłu naftowego i gazowego?
A: Nagrzewanie końców rur do wybijania i formowania, Obróbka cieplna po spawaniu szwu, Podgrzewanie do powlekania i wykładania, lokalne odprężanie naprężeń, Podgrzewanie przed spawaniem, i lutowanie przymocowanych elementów. Ta sama technologia pojawia się w sześciu różnych stacjach w w pełni wyposażonym pilarni rur.
Q: Czy indukcja może podgrzać grubościenne rury przez całą przez?
A: Tak — przy odpowiedniej częstotliwości i odpowiednim czasie. Grubości ścianek powyżej 20 mm potrzebują częstotliwości w zakresie 0,5–5 kHz. Najpierw powierzchnia osiąga temperaturę, a przewodnictwo cieplne kończy zadanie. dla ścian powyżej 30 mm, ogrzewanie etapowe z dwoma lub trzema cewkami połączonymi szeregowo (każda z coraz niższą gęstością mocy) albo dedykowana stacja zanurzeniowa po głównej cewce daje lepszą jednorodność przezścienną niż próba wykonania tego w jednej cewce przy maksymalnej mocy. Sprawdź temperaturę wewnętrznej ścianki za pomocą sondy kontaktowej podczas kwalifikacji procesu.
Q: Dlaczego moja rura nagrzewa się nierównomiernie wokół obwodu?
A: Trzej zwykli podejrzani: rura nie jest wyśrodkowana w cewce, rura nie jest okrągła, lub rura się nie obraca. Najpierw sprawdź wyśrodkowanie cewki — a 3 mimośrodzność mm na rurze o średnicy 12 cali powoduje różnicę temperatur 25–40°C między bliższą a dalszą stroną. Dodaj obrót przy 20–60 obr./min, jeśli nie ma go wcześniej. Jeśli problem występuje, sprawdź zużycie rolek, które pozwala rurze przesunąć się poza środek. owalność powyżej 2% średnica powoduje również zmiany obwodowe, których sama rotacja nie jest w stanie w pełni skorygować.
Inżynieria systemu ogrzewania rur zaczyna się od najgorszego produktu
Jeśli ogrzewasz harmonogram 8 cali 160 na 30 połączenia na zmianę — lub 48 cali x 80 na 2 metry na minutę — geometria cewki, częstotliwość, i moc wyglądają zupełnie inaczej. Powiedz nam zakres przeciętności rury, Zakres grubości ścianek, gatunki materiałów, docelowa temperatura, oraz prędkość przewodu. Specyfikacja systemu grzewczego dopasuje do produktu, który wymaga najwięcej — nie takiego, który sprawia, że arkusz specyfikacji wygląda na prosty.


