
التدفئة التعريفي في النفط & تصنيع أنابيب الغاز: 7 التطبيقات و 6 القرارات الهندسية التي تحدد النجاح
أنبوب API 5L X65 بقطر خارجي 24 بوصة و 18 يحتاج الجدار مم إلى تسخين نهايته إلى 1150 درجة مئوية لإزعاجه. الخط يعمل 40 المفاصل لكل وردية. يأخذ فرن الغاز 20 دقائق لتحقيق هذه الغاية لدرجة الحرارة وآخر 15 لتحقيق الاستقرار بين الأحمال. أ زيت التدفئة التعريفي & أنبوب غاز النظام يفعل ذلك 90 ثواني, مع ارتفاع درجات الحرارة فقط الأخير 300 مم, ولا ينتظر المشغل حتى يتعافى الفرن بين الدورات. هذا هو الفرق. لا يتعلق الأمر بتفضيل التكنولوجيا، بل يتعلق بما إذا كانت خطوة التسخين تحدد وتيرة الطاحونة بأكملها, أو يواكبها.
يواجه تصنيع أنابيب النفط والغاز معدات التسخين بمزيج غير عادي: أقطار من 2 إنشات إلى أكثر من 48 إنش, سمكات الجدار من بضعة مليمترات إلى 60 ملم في الأنابيب السلسة ذات الجدار الثقيل, درجات السبيكة المصممة لمقاومة الخدمة الحمضية أو انهيار المياه العميقة, وتسريعات الخط التي لا تترك مجالاً للانحراف في العملية. يتعامل تسخين الاستقطاب مع هذه المتطلبات عندما يُهندس النظام حول الأنبوب المحدد — وليس عندما يُسقط مصدر طاقة كتالوجي على أرضية المصنع بلف عام.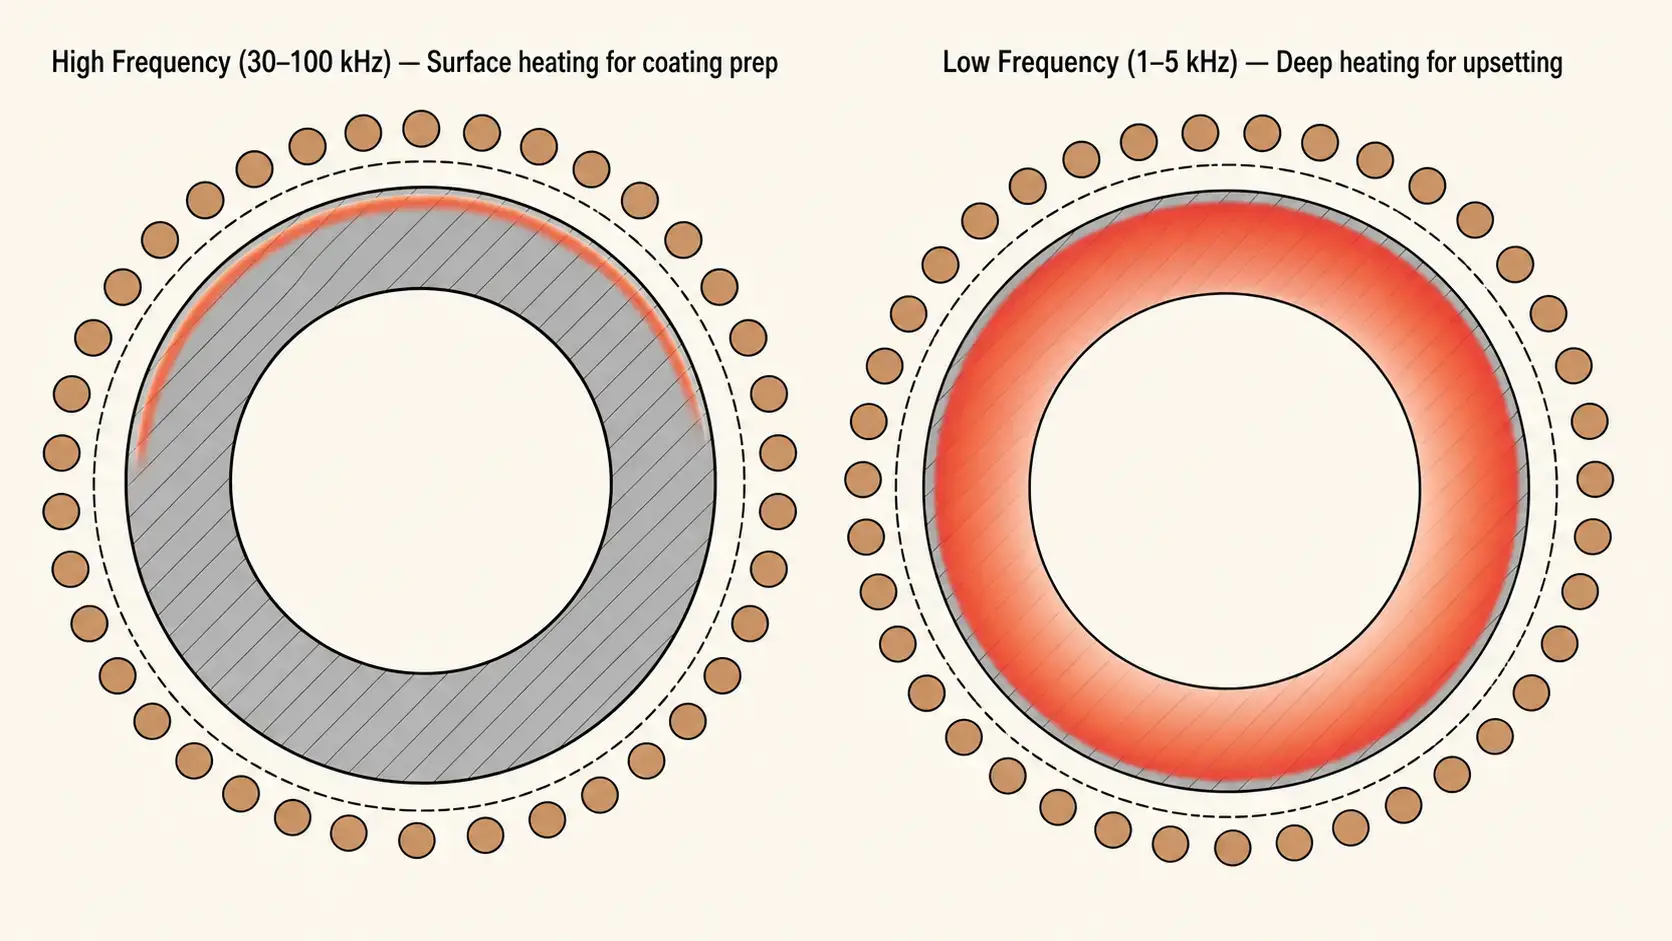
جدول المحتويات
1. لماذا يفوز التحفيز في الأنابيب: السرعة, التحكم, والمساحة الأرضية
مصانع الأنابيب محدودة المساحة ومهتمة بالإنتاجية. أ فرن غاز كبيرة بما يكفي لتسخين أقسام الأنابيب التي يبلغ طولها 40 قدمًا 15 إلى 25 أمتار من طول الخط وتباطؤ عند 15-25% من استهلاك الطاقة المقدر حتى في حالة عدم وجود أنبوب فيه. يشغل الملف التعريفي لنفس الوظيفة تقريبًا 2 متر - الملف نفسه بالإضافة إلى الحافلة - ولا يستهلك أي طاقة عندما يتوقف الخط. أ 500 نظام التردد المتوسط كيلوواط يجلب جدول 12 بوصة 80 نهاية أنبوب الصلب الكربوني من درجة الحرارة المحيطة إلى 1100 درجة مئوية في الأسفل 60 ثواني. يحتاج نفس الأنبوب الموجود في فرن الغاز إلى 12-18 دقيقة, بالإضافة إلى 8-12 دقيقة أخرى حتى يستعيد الفرن نقطة ضبطه بعد فتح الباب.
هناك ثلاثة عوامل تدفع القرار نحو الحث:
- التدفئة موضعية. تقوم بتسخين خط اللحام, نهاية الأنبوب, أو سطح الطلاء — وليس المفصل الذي يبلغ طوله 12 مترًا بالكامل. وهذا يقلل من مدخلات الطاقة, يحد من التغيرات المعدنية بعيدا عن المنطقة المستهدفة, يحافظ على بقية الأنبوب باردًا بما يكفي للتعامل معه, ويزيل اللهب المكشوف بالقرب من عمليات الطلاء القائمة على المذيبات.
- التحكم في درجة الحرارة هو حلقة مغلقة. تقيس مقاييس الحرارة بالأشعة تحت الحمراء المنطقة الساخنة وتُرسل بيانات الحرارة إلى مصدر الطاقة في غضون أجزاء من الثانية. عندما يتغير سرعة الخط أو يدخل قُطر أنبوب جديد في الملف, يقوم النظام بضبط الطاقة قبل خروج الأنبوب من الملف. تستجيب الأفران الغازية خلال دقائق.
- الدمج مع الأتمتة مباشر. أنظمة الحث تتواصل مع محركات النقل, أنظمة الدوران, ومتحكمات PLC على مستوى المصنع. تتغير وصفة التسخين مع رقم جزء الأنبوب - وليس مع تعديلات الموقد اليدوية بين عمليات تغيير المنتج.
2. 7 تطبيقات التسخين التحفيزي في إنتاج الأنابيب
الحث ليس تطبيق تسخين واحد في مطحنة الأنابيب. يظهر في محطة اللحام, خط الطلاء, خلية تشكيل النهاية, خليج المعالجة الحرارية, ومقعد اللحام. يتطلب كل تطبيق مجموعة مختلفة من الترددات, كثافة الطاقة, هندسة الملف, وتوحيد درجة الحرارة. الجدول أدناه يرسم خريطة 7 الأكثر شيوعا.
| التطبيق | درجة الحرارة النموذجية | نطاق التردد | ما الذي يجعلها أو يكسرها |
| لحام التماس PWHT | 600-750 درجة مئوية | 3-30 كيلو هرتز | يجب أن يغطي عرض نطاق التسخين المناطق الخطرة دون ارتفاع درجة حرارة المعدن الأساسي; محاذاة الملف إلى التماس ± 2 مم |
| تسخين نهاية الأنبوب للإزعاج / التشكيل | 1,050-1,250 درجة مئوية | 0.5-5 كيلو هرتز | التحكم في طول التسخين (±5 ملم); تجانس عبر الجدار قبل إغلاق مكبس التشكيل |
| طلاء / تسخين بطانة مسبقًا | 60–120°C | 10–100 كيلوهرتز | تجانس درجة حرارة السطح ±5°C; يجب أن تدور الأنابيب عبر الملف; سرعة الخط 10–60 م/دقيقة |
| تخفيف الإجهاد (موضعي) | 550–680°C | 1–10 كيلوهرتز | التحقق من زمن النقع; التدرج الحراري في منطقة الانتقال; وضع شريط العزل |
| تطبيع كامل للجسم | 850–950°C | 0.5–3 كيلو هرتز | تجانس عبر الجدار على طول كامل; مطلوب مناطق متعددة أو مسح للأنابيب الطويلة 6 م |
| التسخين المسبق قبل اللحام | 150–350°C | 5-50 كيلو هرتز | وضع شريط التسخين أمام شعلة اللحام; درجة حرارة متناسقة عند نقطة ضرب القوس |
| تلحيم التركيبات, الأطواق, أجهزة الاستشعار | 600–900°C | 50–400 كيلوهرتز | تسخين موضعي للوصلة فقط; التحكم في تدفق المعدن الملء; تجنب تلف الحرارة للأختام أو الطلاءات المجاورة |
3. القطر, سمك الجدار, وفئة المادة
- القطر. يبدأ القطر الخارجي للأنبوب في النفط والغاز من 2 إنش (60 مم) لسطور الأجهزة إلى أكثر 48 إنش (1,220 مم) للاسطح الناقلة الرئيسية. يجب أن يكون الملف أكبر من أكبر أنبوب يمر من خلاله — بالإضافة إلى الفاصل. لا يمكن لملف مبني لأنبوب 6 بوصات تسخين أنبوب 24 بوصة, الفترة. لكن الملف المصمم لأنبوب 48 بوصة عند تسخين أنبوب 6 بوصات يعمل بكفاءة ربط ضعيفة لأن الفجوة الهوائية هائلة. المطاحن التي تعالج نطاقات قطر واسعة غالبًا ما تحتفظ بعدة لفائف قابلة للتبادل — واحدة للأنابيب الصغيرة القطر, واحدة للمتوسط, وواحدة للأنابيب الكبيرة القطر — بدلاً من محاولة جعل لفافة واحدة تغطي كل شيء. هذه هي نفس التحديات التي تناولناها في مقالنا عن تسخين الحلقات الكبيرة بالحث, حيث إن نطاق القطر يحدد قرارات مخزون اللفات.
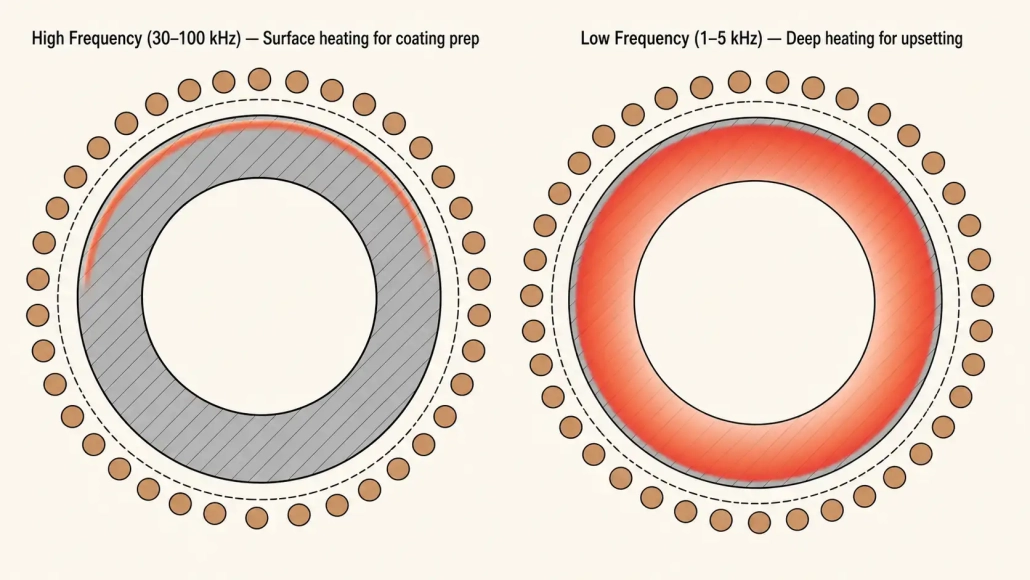
- سمك الجدار. سمك الجدار يحدد وقت التسخين, التردد, وما إذا كنت بحاجة إلى التسخين من جانب واحد أو التسخين عبر الجدار. أنبوب API 5L يتراوح بين جدول 10 (2.8 ملم في الأقطار الصغيرة) إلى جدول 160 (حتى 60 ملم للأنابيب السميكة الخالية من اللحام). الأنبوب ذو الجدار الرقيق — أقل من 5 مم - يسخن بسرعة ولكن يسخن بشكل أسرع. يمكن لخطأ مدته ثانيتان عند 1200 درجة مئوية أن يدفع السطح الداخلي إلى ما بعد درجة الحرارة الحرجة العليا للمادة قبل أن يسجل البيرومتر التجاوز على السطح الخارجي. أنبوب ثقيل الجدار - أعلاه 20 مم — يعرض المشكلة المعاكسة: يصل السطح إلى الهدف بينما يتأخر الجدار الداخلي بمقدار 150-200 درجة مئوية. حل هذا يتطلب تردد أقل, وقت نقع أطول, نظموا التدفئة مع ملفات متعددة, أو محطة نقع بعد ملف التسخين الرئيسي.
- درجة المادة. الصلب الكربوني (API 5L X42-X80, AISI 4130/4140), الفولاذ المقاوم للصدأ (316L, دوبلكس 2205), و السبائك المقاومة للتآكل (إنكونيل 625, 825 التكسية) كل منها يستجيب بشكل مختلف للتحريض. تسخن الفولاذات الكربونية والمنخفضة السبائك بكفاءة تحت نقطة كوري (~770°C) لأنها مغناطيسية — التيارات الدوامة تتركز في طبقة سطحية رقيقة ويضيف التكرار المغناطيسي حرارة إضافية. فوق كوري, تصبح غير مغناطيسية ويتباطأ التسخين. الفولاذات المقاوم للصدأ وسبائك النيكل غير مغناطيسية عند جميع درجات الحرارة. هم بحاجة إلى كثافة طاقة أعلى أو وقت تسخين أطول للوصول إلى نفس درجة الحرارة كما في أنبوب فولاذي كربوني بنفس الأبعاد. قد ينخفض مخرجات نظام مصمم لفولاذ كربوني X65 بنسبة 30–40% عند التحويل إلى ديويكس 2205 بدون زيادة في القدرة.
4. التردد والطاقة: مزامنة الجانب الكهربائي مع الجانب الميكانيكي
| سمك الجدار | تطبيق نموذجي | التردد الموصى به | لماذا |
| 2–6 مم | تسخين الطلاء المسبق, تسخين مسبق لأنبوب ذو جدار رقيق ERW | 30–100 كيلوهرتز | الاختراق السطحي يحافظ على الحرارة على السطح; استجابة سريعة لسرعات خط عالية |
| 6-15 ملم | تشكيل نهاية الأنبوب, معالجة حرارة خياطة اللحام | 5-30 كيلو هرتز | عمق متوازن - يسخن من خلال الجدار مع نقع معتدل; اقتران جيد بأقطار متوسطة المدى |
| 15-30 ملم | تدفئة نهاية الجدار الثقيل, تخفيف التوتر الموضعي | 1-5 كيلو هرتز | اختراق التيار العميق; يقوم التوصيل الحراري بجسر سمك الجدار المتبقي |
| 30 مم+ | تطبيع كامل للجسم, جدار سميك سلس | 0.5–3 كيلو هرتز | الحد الأقصى لعمق الاختراق; غالبًا ما يتطلب ملفات مرحلية أو منطقة نقع للتوحيد |
يجب أن تغطي السلطة أسوأ الحالات, وليس المتوسط. اختيار التردد يتبع سمك الجدار — الجدول أعلاه و دليل التردد تغطية العلاقة بين العمق والتردد. حجم القوة هو التالي: خطأ شائع في الاختيار هو تحديد حجم مصدر الطاقة بناءً على حجم الأنبوب والمواد الأكثر شيوعًا, ثم اكتشاف أن المنتج ذو الجدار الأثقل, الأكبر في القطر, الأعلى في معدل الإنتاج في التركيبة لا يمكنه الوصول إلى درجة الحرارة عند سرعة الخط. يجب أن تبدأ حسابات الطاقة من المنتج الذي يحتاج إلى أكبر عدد من الكيلوواط — عادةً أكبر قطر × أكبر سمك جدار × أسرع سرعة خط يشغلها المصنع — وإضافة هامش 15-20٪ لعمر الملف, تغير جهد الخط, والإضافات المستقبلية للمنتج.
كمرجع: تسخين الأخير 300 ملم من القطر الخارجي 24 بوصة, 20 نهاية الأنبوب الفولاذي الكربوني ذو الجدار مم من درجة الحرارة المحيطة إلى 1100 درجة مئوية عند 20 تتطلب المفاصل في الساعة ما يقرب من 500-700 كيلو واط. عند 40 المفاصل في الساعة يحتاج نفس التطبيق إلى 1.0-1.4 ميجاوات. يعد تحديد حجم المنتج العادي واكتشاف المفصل الأسوأ الذي لا يمكن أن يصل إلى درجة الحرارة قبل إغلاق مكبس التشكيل هو الطريقة الأكثر تكلفة لتعلم هذا الدرس.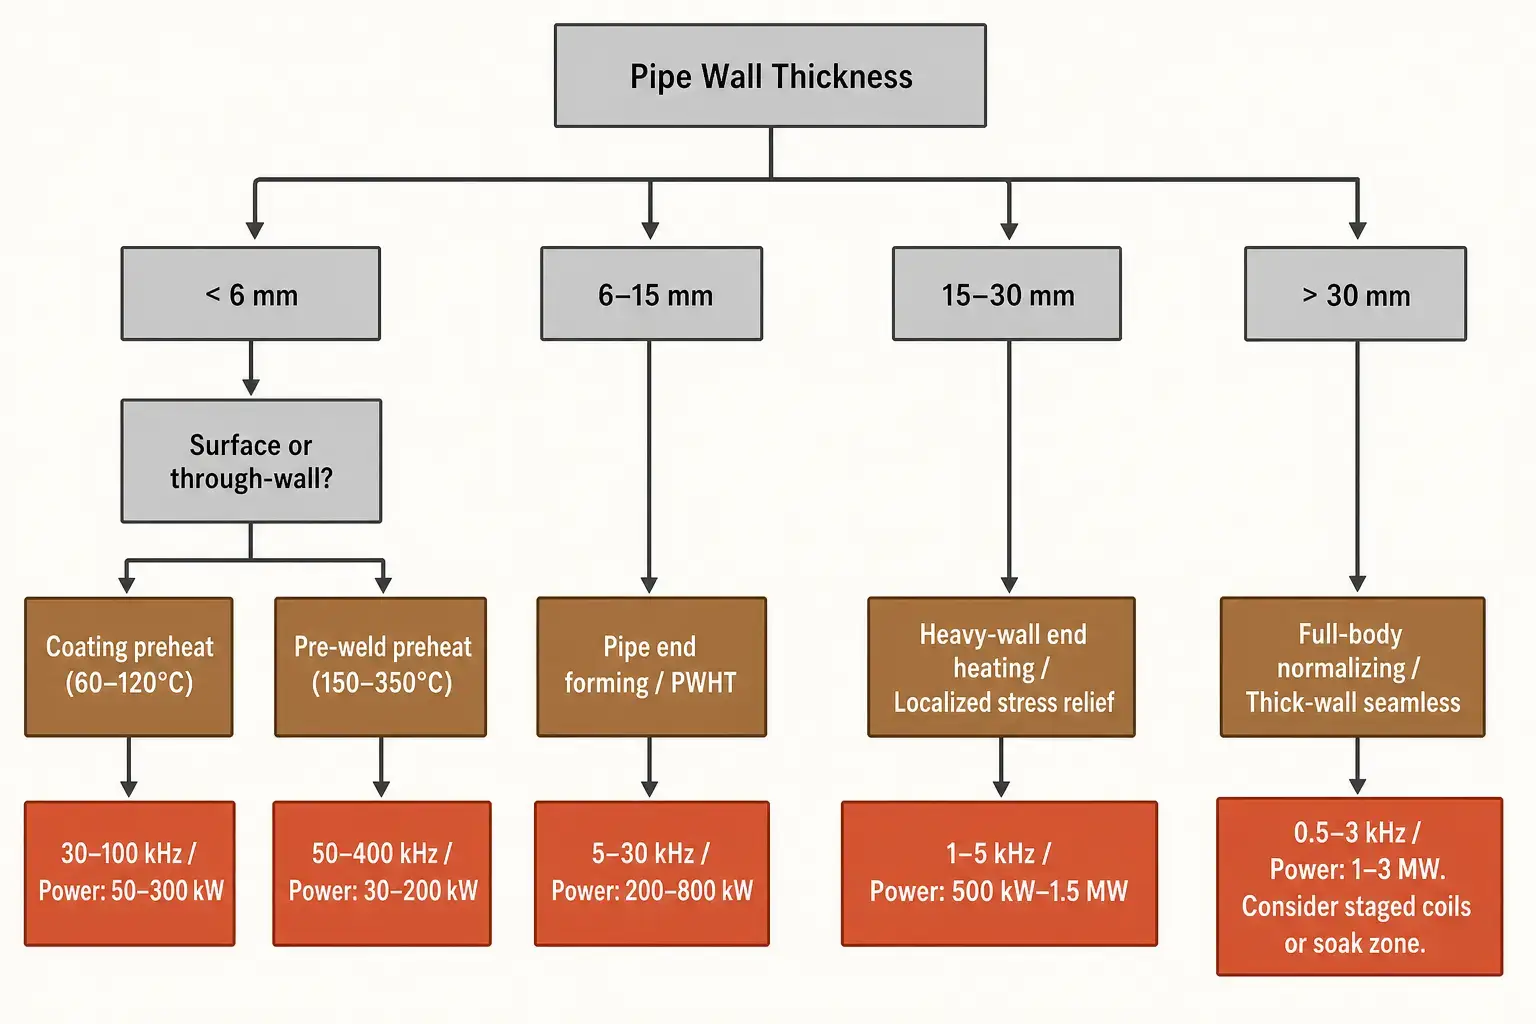
5. تصميم الملف: المسافة الفاصلة, التبريد, والواقع في أرض المصنع
التخليص هو الرقم الأصعب للاحتفاظ به. يتحسن التخليص الضيق تصميم الملف الكفاءة, لكن الأنابيب ليست مستقيمة تمامًا أبدًا, دائري, أو تتمحور حول سرعة الإنتاج. وصلة بطول 48 قدمًا من الأنابيب مقاس 16 بوصة تتدلى من 6 إلى 10 ملم في المنتصف. تضيف البيضاوية 2-5 ملم أخرى. لفائف مصممة مع 3 سيتم إزالة مسافة ملم على الورق من الأنبوب الموجود في وصلة الإنتاج الأولى. تعمل ملفات الإنتاج على خلوص نصف قطري من 8 إلى 20 ملم. عقوبة الكفاءة في 8 مم مقابل. 4 ملم على أنبوب 12 بوصة عند 3 كيلو هرتز تقريبًا 5-8% - زيادة في تكلفة مصدر الطاقة بمقدار 15000 إلى 30000 دولار. ضربة ملف تؤدي إلى إغلاق الخط 4 ساعات تكلف أكثر.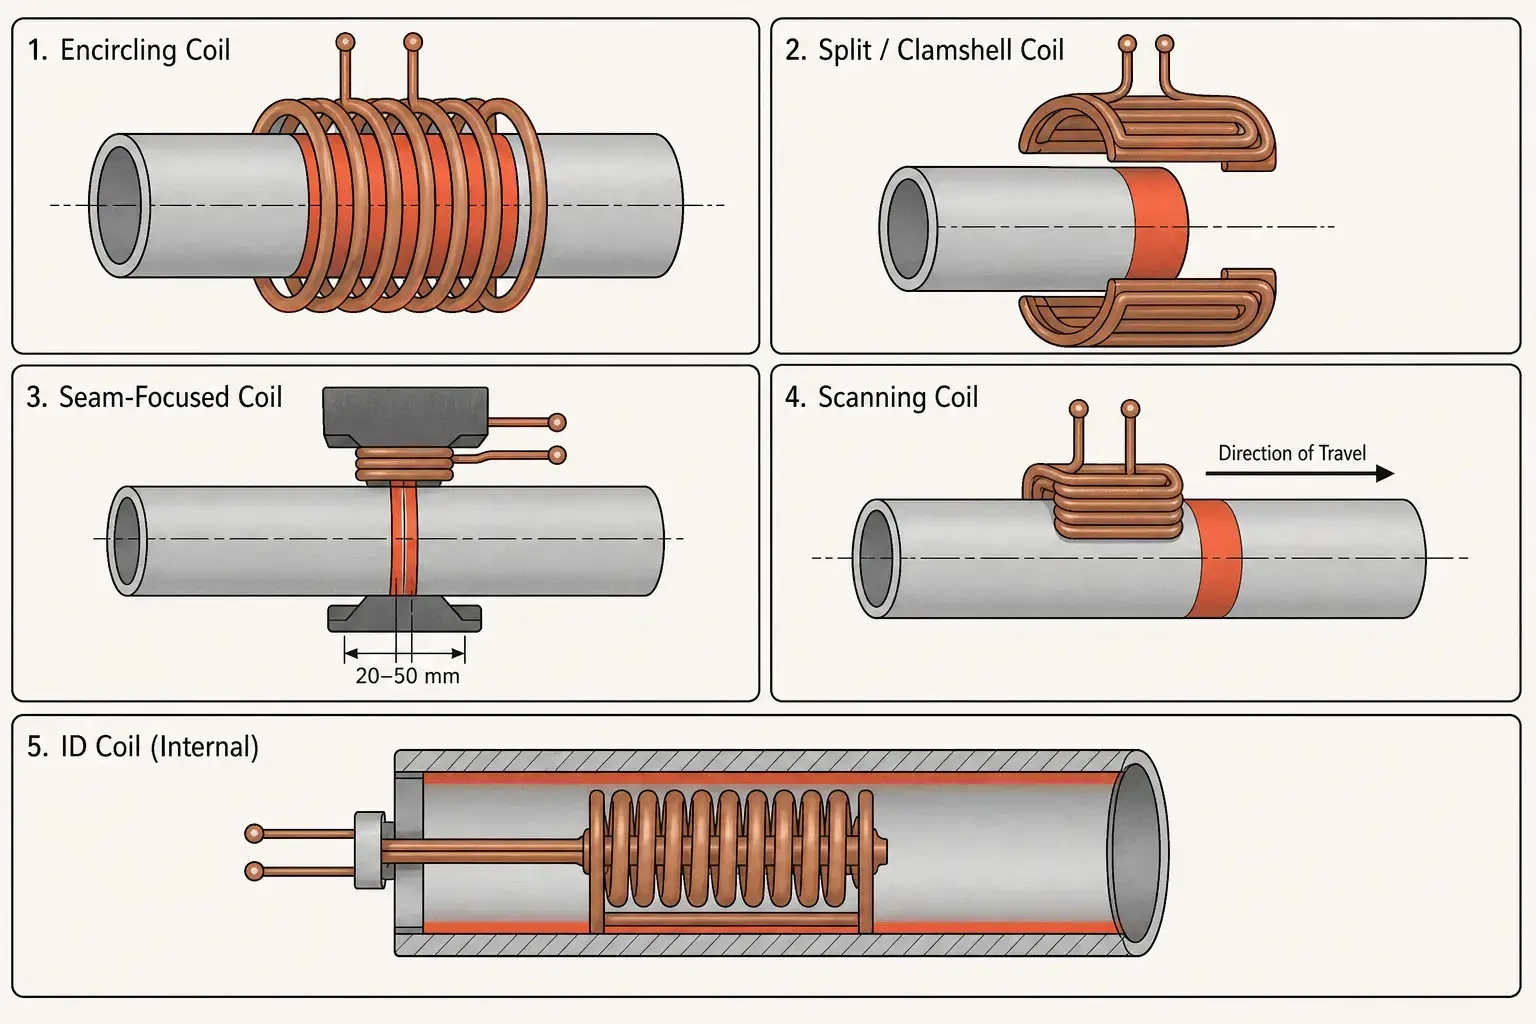
يجب تشغيل مياه التبريد بشكل موثوق 6,000+ ساعة في السنة. تحمل الملفات التحريضية آلاف الأمبيرات، دون تدفق كافٍ للمياه, يصل النحاس إلى درجة حرارة الأكسدة في ثوان. ثم يقوم نظام التبريد بالماء لملف مطحنة الأنابيب يدور 40-120 لتر / دقيقة من خلال الملف وحده, بالإضافة إلى التدفق لإمدادات الطاقة, المكثفات, وعمل الحافلات. نوعية المياه: الموصلية أقل من 300 ميكروسيمنز/سم, الرقم الهيدروجيني 6.5–8.0, الصلب العالق أقل من 10 ملغ/لتر. مضخات إضافية, مفاتيح التدفق لكل دائرة, ومراقبة الموصلية هي الحد الأدنى من رسوم الإنتاج. فشل التبريد الذي يؤدي إلى تعطيل الملف غالبًا ما يتسبب في فشل بنك المكثفات إذا كانت دوائر الحماية بطيئة.
6. التحكم في درجة الحرارة, الدوران, والتكامل مع الخط الإنتاجي
مطحنة الأنابيب ليست مختبرًا. يعمل نظام الحث بين محطة تنظيف بالانفجار وكابينة الطلاء, أو بين منشار ومكبس تشكيل, أو بين محطتين للّحام. يجب أن يبدأ عندما تصل الأنابيب, ويصل إلى درجة الحرارة قبل خروج الأنبوب, ويتوقف أو ينخفض تدريجيًا إذا حدثت أعطال في المعدات الموجودة في الخط التالي. كل ثانية ينتظر فيها السخان الحلقة تكلف الإنتاجية.
- التحكم في درجة الحرارة بطريقة الحلقة المغلقة يستخدم مقاييس الحرارة بالأشعة تحت الحمراء الموجهة نحو سطح الأنبوب. حلقة التحكم تضبط الطاقة خلال 50–100 مللي ثانية من انحراف درجة الحرارة. الدقة تعتمد على انبعاثية السطح — مقياس حرارة تم معايرته على أنبوب نظيف يقرأ منخفضًا بمقدار 30–50°C على أنبوب متكلس. بالنسبة للعمليات الحرجة مثل توسعة نهاية الأنبوب فوق 1,100°C, مقاييس الحرارة ذات الطول الموجي المزدوج تقلل خطأ الانبعاثية. وحدات الطول الموجي الفردي تعمل لتسخين الطلاء المسبق عند 60–120°C حيث تكون القابلية للتكرار أهم من الدقة المطلقة.
- دوران الأنبوب يحسن انتظام درجة الحرارة المحيطية. بدون دوران, يصبح الجزء العلوي من الأنبوب الأفقي أكثر سخونة بنسبة 30–80°C من القاع في لفاف ملفوف بسبب الحمل الحراري الطبيعي داخل الملف وانحراف بسيط بين الملف والأنبوب. الدوران عند 20–60 دورة في الدقيقة — مدفوعة بأسِرّة الأسطوانة على جانبي الملف — يقلل هذا الاختلاف إلى 5–15°C. لتسخين الطلاء المسبق, 5التغير المحيطي بالدرجة المئوية عادة ما يكون مقبولًا. للضغوط, 15يمكن أن يؤدي التغير بالدرجة المئوية إلى تدفق غير متسق للمادة في قالب التشكيل. يجب أن يتعامل آلية الدوران مع قطر الأنبوب الكامل ونطاق الوزن, الحفاظ على سرعة سطح متسقة, والصمود في بيئة تحتوي على القشور, الغبار, وارشاش التبريد العرضي.
- دمج الخط يعني أن نظام الحث يتواصل مع كل شيء من حوله. عندما تتوقف المعدات العليا, يسخّن المدفئ حتى حالة الخمول — عادةً 5–10٪ من القدرة المقدرة — للحفاظ على حرارة الملف والمكثفات لاستعادة الطاقة الكاملة خلال أقل من ثانيتين عند إعادة تشغيل الخط, دون زيادة حرارة أنبوب ثابت. منطق توقف الخط, أجهزة استشعار وجود القطعة في مكانها, وتوجيه الرفض التلقائي للأجزاء خارج المواصفات هي معايير قياسية. تسجيل البيانات عند 1–10 هرتز يلتقط الطاقة, درجة الحرارة, سرعة الخط, الإنذارات, وتغييرات الوصفة لكل متر من الأنبوب. عندما يظهر فشل الطلاء أو رفض اللحام بعد ثلاث ورديات, يسجل سجل التسخين الإجابة بشكل حاسم.
7. 6 مشاكل تسخين الأنابيب وكيفية منعها
التسخين بالحث قابل للتكرار عندما يتناسب النظام مع الأنبوب والعملية. عندما لا يكون كذلك, تظهر نفس أوضاع الفشل عبر مطاحن مختلفة, أحجام الأنابيب, والتطبيقات. الجدول أدناه يسجل 6 الأكثر تكرارًا منها.
| المشكلة | السبب الجذري | الوقاية |
| درجة حرارة محيطية غير متساوية | تمركز الملف غير مركزي, عدم وجود دوران, التواء الأنبوب, حالة سطح غير متناسقة | تحقق من تمركز الملف لكل تغيير في القطر. أضف دورانًا بسرعة 20–60 دورة في الدقيقة. تحقق من درجة الحرارة باستخدام مقياس الحرارة اليدوي في 4 نقاط حول المحيط أثناء التشغيل التجريبي. |
| نهايات الأنبوب الساخنة جدًا (تأثير النهاية) | تركيز المجال الكهرومغناطيسي عند حافة الأنبوب; اللفاف يمتد خارج نهاية الأنبوب | ضع نهاية الأنبوب داخل اللفاف بنسبة 10–20% من طول اللفاف من حافة اللفاف. خفض الطاقة تدريجيًا في آخر 5–10 ثوانٍ من دورة التسخين. استخدم مركِّزات الفيض عند نهايات اللفاف. |
| السطح ساخن, الجدار الداخلي بارد | التردد عالي جدًا بالنسبة لسماكة الجدار; وقت التشبع غير كافٍ | خفض التردد حسب القسم 4 الطاولة. أضف محطة تشبع بين لفافة التسخين والعملية التالية. تحقق من درجة حرارة الجدار الداخلي باستخدام مسبار اتصال أثناء تأهيل العملية — لا تفترض أن قراءة السطح تمثل المرور خلال الجدار. |
| تكون القشور الزائدة / الأكسدة | وقت طويل جدًا فوق 800 درجة مئوية في الهواء; دورة التسخين أطول من اللازم | قصّر وقت التسخين عن طريق زيادة كثافة الطاقة. خفض درجة الحرارة القصوى حيث تسمح العملية بذلك. النظر في استخدام غاز الحماية بالأرجون أو النيتروجين للتطبيقات الحرجة. إزالة القشور الثقيلة قبل الطلاء. |
| صدمة الملف / الضرر الميكانيكي | المسافة الحرة غير الكافية, الأنبوب المثني, تآكل البكرات, الأدلة غير المحاذية | تصميم للخلوص الشعاعي بحد أدنى 8-20 مم. أضف بكرات دليل الدخول والخروج بالداخل 500 ملم من وجه الملف. فحص معرف الملف لعلامات الاتصال أسبوعيا. احتفظ بملف احتياطي على الرف. |
| انحراف درجة الحرارة أثناء الإنتاج | تلوث عدسة البيرومتر, تدهور تبريد الملف, تغير جهد الخط, شيخوخة المكونات | تنظيف البصريات البيرومتر يوميا. راقب درجة حرارة سائل التبريد واتجاهات التدفق - يشير ارتفاع ΔT عبر الملف إلى التلوث أو انخفاض التدفق. تحقق من معايرة درجة الحرارة باستخدام البيرومتر المرجعي أسبوعيًا. |
لتشخيص أعمق لل تسخين غير متساوٍ والعيوب المتعلقة بالنمط, راجع دليل استكشاف الأخطاء وإصلاحها و عيوب التصلب بالتحريض الشائعة مرجع.
8. اختيار النظام: أسئلة لا يمكن لتصنيف كيلووات الإجابة عليها
يبدأ شراء نظام التسخين التعريفي لتصنيع الأنابيب بتصنيف الطاقة, لكن تصنيف الطاقة هو الإجابة على سؤال لا يمكن طرحه حتى نطاق الأنابيب, معدل الإنتاج, ويتم تحديد متطلبات درجة الحرارة. تتمثل مهمة المورد في تحويل العملية الخاصة بك إلى المواصفات الكهربائية الخاصة به. مهمتك هي التأكد من حصولهم على معلومات العملية الصحيحة - وتقييم ما يحيط بمصدر الطاقة, لأن مصدر الطاقة ليس الجزء الذي يفشل أولاً.
قبل طلب عرض سعر, تحديد هذه المدخلات:
- قطر الأنبوب وسمك الجدار (الحد الأدنى والحد الأقصى, ليس فقط الأكثر شيوعًا)
- درجات المادة — شمل السبيكة الأصعب تسخينًا
- درجة الحرارة المستهدفة والتفاوت المسموح
- الطول أو النمط المسخن (نهاية فقط, لكامل الجسم, حزام اللحام)
- معدل الإنتاج للمنتج في أسوأ الحالات
- متطلبات تجانس الحرارة (حول المحيط وعبر الجدار)
- الخدمة الكهربائية المتاحة ومواصفات مياه التبريد
- قيود المساحة, اتجاه معالجة الأنابيب, واجهة الأتمتة
عند مقارنة الموردين, ضع هذه في اعتبارك أكثر من رقم الكيلوواط:
- خبرة تسخين الأنابيب. مورد يمتلك 200 تركيبات تقسية التروس قد يقلل من تقدير الفتحات, استقامة, ومتطلبات التعامل الخاصة بالأنابيب. اطلب مراجع تتوافق مع نطاقات القطر وسماكة الجدار المماثلة.
- بناء الملف ونطاق نظام التبريد. هل يشمل العرض المبادلات الحرارية, وحدة المضخة, الترشيح, ورصد الموصلية — أم فقط مصدر الطاقة والملف? نظام تبريد جاهز يضيف 20–35٪ إلى تكلفة المعدات ولكنه يقضي على أكثر أشكال الفشل المبكر شيوعًا.
- الضوابط, تسجيل البيانات, وإدارة الوصفات. النظام الذي لا يستطيع تخزين الوصفات وفق رقم جزء الأنبوب أو تسجيل بيانات العملية لضمان التتبع يهدر وقت الإعداد عند كل تبديل للمنتج ولا يترك سجلاً ورقيًا عند فشل طلاء أو لحام بعد ثلاث نوبات.
- دعم التكليف وخدمة الوصول. تطوير عملية المورد على أرضيتك, مع أنبوبك, بمعدل إنتاجك. بالإضافة إلى مخزون قطع الغيار المحلية ووقت الاستجابة للخدمة. استجابة لمدة 72 ساعة على خط قيد التشغيل 20 التحولات في الأسبوع يتحول أ $500 فشل IGBT في أ $150,000 حدث التوقف.
الوجبات الجاهزة الرئيسية
زيت التدفئة التعريفي & أنبوب غاز تحل الأنظمة محل الأفران الموجودة على أرضية المطحنة لأنها تسخن بشكل أسرع, احتلال 2 متر من طول الخط بدلا من 20, والتكامل مباشرة مع المعالجة الآلية. التكنولوجيا ناضجة. ما يحدد النجاح هو ما إذا كان النظام قد تم تصميمه وفقًا لنطاق الأنابيب الفعلي - الأقطار, سمك الجدار, درجات المواد, وسرعة الخط — أو الطلب من الكتالوج. تصنيف الكيلوواط يجيب على السؤال الخامس. هندسة الأنبوب, درجة الحرارة المستهدفة, ومعدل الإنتاج يجيب على الأسئلة من واحد إلى أربعة.
الأسئلة المتكررة
س: ما الغرض من استخدام التسخين بالحث في تصنيع أنابيب النفط والغاز?
أ: تسخين نهاية الأنبوب للتعريض والتشكيل, معالجة اللحام بعد اللحام, التسخين المسبق للتغليف والبطانة, تخفيف التوتر الموضعي, التسخين المسبق قبل اللحام, واللحام باللحام الملحوم للوصلات المثبتة. تظهر نفس التقنية في ست محطات مختلفة في مطحنة أنابيب مجهزة بالكامل.
س: هل يمكن للتسخين بالحث تسخين الأنبوب سميك الجدار بالكامل?
أ: نعم — بالتردد الصحيح ووقت كافٍ. سماكات الجدران التي تزيد عن 20 ملم تحتاج إلى ترددات في نطاق 0.5–5 كيلوهرتز. تصل السطح إلى درجة الحرارة أولاً, والتوصيل الحراري يُكمل العمل. لجدران تزيد عن 30 مم, التسخين على مراحل مع ملفين أو ثلاثة على التوالي (كل واحد بكثافة طاقة أقل تدريجيًا) أو محطة نقع مخصصة بعد الملف الرئيسي توفر توحد أفضل عبر الجدار من محاولة القيام بذلك في ملف واحد بأقصى طاقة. تحقق من درجة حرارة الجدار الداخلي باستخدام مسبار الاتصال أثناء عملية التأهيل.
س: لماذا يسخن أنبوبي بشكل غير متساو حول المحيط؟?
أ: ثلاثة مشتبه بهم عاديين: الأنبوب غير متمركز في الملف, الأنبوب ليس مستديرًا, أو الأنبوب لا يدور. تحقق من توسيط الملف أولاً — أ 3 ينتج الانحراف المركزي ملم على أنبوب مقاس 12 بوصة اختلافًا في درجة الحرارة يتراوح بين 25 إلى 40 درجة مئوية بين الجانب القريب والجانب البعيد. أضف التدوير بسرعة 20-60 دورة في الدقيقة إذا لم يكن موجودًا بالفعل. إذا استمرت المشكلة, تحقق من تآكل الأسطوانة الذي يسمح للأنبوب بالاستقرار خارج المركز. التفلطح أعلاه 2% القطر يسبب أيضًا تغيرًا محيطيًا لا يمكن للتدوير وحده تصحيحه بالكامل.
تصميم نظام تسخين الأنابيب يبدأ بأصعب منتج لديك
إذا كنت تسخن جدول 8 بوصات 160 في 30 المفاصل لكل وردية — أو 48 بوصة X80 عند 2 المتر في الدقيقة — هندسة الملف, التردد, والطاقة تبدو مختلفة تمامًا. أخبرنا بنطاق القطر الخارجي لأنابيبك, نطاق سمك الجدار, درجات المواد, درجة الحرارة المستهدفة, وسرعة الخط. سنحدد مواصفات نظام التسخين حول المنتج الذي يتطلب أقصى قدر من المتطلبات — وليس ذلك الذي يجعل ورقة المواصفات تبدو سهلة.


