
油中感应加热 & 燃气管道制造: 7 应用和 6 决定成功的工程决策
外径 24 英寸的 API 5L X65 管道 18 毫米壁需要将其端部加热至 1,150°C 进行镦粗. 线路运行 40 每班关节数. 煤气发生炉需要 20 分钟使温度达到终点,然后再进行另一个 15 在负载之间保持稳定. 一台 感应加热油 & 煤气管 系统执行此操作 90 秒, 仅加热最后一个 300 毫米, 并且操作员无需等待熔炉在循环之间恢复. 这就是区别. 这不是关于技术偏好——而是关于加热步骤是否决定了整个工厂的节奏, 或者能否跟上它的节奏.
石油和天然气管道制造使加热设备面临一种不寻常的组合: 直径从 2 英寸到超过 48 英寸, 壁厚从几毫米到 60 毫米的厚壁无缝管, 为抗硫化物腐蚀或深水坍塌而设计的合金等级, 以及没有余地允许工艺漂移的产线速度. 当系统围绕特定管道设计时,感应加热可以满足这些需求——而不是将一个目录中的电源随意放在钢厂地面上并配上通用线圈.
目录
| 1. 为什么感应加热在管道应用中胜出: 速度, 控制, 以及占地空间 | 2. 7 管道生产中的感应加热应用 |
| 3. 直径, 壁厚, 及材料等级 | 4. 频率与功率: 电气与机械匹配 |
| 5. 线圈设计: 净空, 冷却, 和车间现实 | 6. 温度控制, 旋转, 及产线整合 |
| 7. 6 管道加热问题及其预防方法 | 8. 选择系统: 千瓦额定值无法回答的问题 |
1. 为什么感应加热在管道应用中胜出: 速度, 控制, 以及占地空间
制管厂空间有限且注重产量. 一个 煤气炉 足够大,可加热 40 英尺长的管道部分 15 到 25 米长的管线,即使其中没有管道,其闲置能耗也仅为额定能耗的 15-25%. 用于相同工作的感应线圈大约占据 2 米——线圈本身加上母线——并且当线路停止时消耗零功率. 一个 500 kW中频系统带来12英寸日程 80 碳钢管端从环境温度到 1,100°C 以下 60 秒. 煤气炉中的同一管道需要 12-18 分钟, 门打开后,炉子还需要 8-12 分钟恢复其设定值.
三个因素决定入职决定:
- 加热是局部的. 您加热焊缝, 管端, 或涂层表面——不是整个 12 米接缝. 这减少了能量输入, 限制远离目标区域的冶金变化, 使管道的其余部分保持足够凉爽以便处理, 并消除下游溶剂型涂料操作附近的明火.
- 温度控制为闭环. 针对加热区域的高温计在几毫秒内将温度数据反馈回电源. 当线速度改变或新的管径进入盘管时, 系统在管道退出盘管之前调整功率. 燃气炉在几分钟内响应.
- 与自动化集成是直接的. 感应系统与输送机驱动器通信, 旋转系统, 和工厂级 PLC. 加热配方随管道部件号的变化而变化,而不是因产品更换之间的手动燃烧器调整而变化.
2. 7 管道生产中的感应加热应用
感应并不是制管厂中的一种加热应用. 它出现在焊接站, 涂装线, 末端形成细胞, 热处理湾, 和钎焊台. 每个应用程序都需要不同的频率组合, 功率密度, 线圈几何形状, 和温度均匀性. 下表映射了 7 最常见的.
| 应用 | 典型温度 | 频率范围 | 是什么造就了它,什么毁了它 |
| 焊缝焊后热处理 | 600–750°C | 3–30kHz | 加热带宽度必须覆盖热影响区且母材不会过热; 线圈与接缝对齐 ±2 mm |
| 管端镦粗加热 / 成型 | 1,050–1,250°C | 0.5–5kHz | 加热长度控制 (±5毫米); 成型机关闭前的全壁均匀性 |
| 涂层 / 衬里预热 | 60–120°C | 10–100 千赫 | 表面温度均匀性±5℃; 管道必须通过盘管旋转; 线速度 10–60 m/min |
| 缓解压力 (局部) | 550–680°C | 1–10 千赫 | 浸泡时间验证; 过渡区的热梯度; 绝缘带放置 |
| 全身正火 | 850–950°C | 0.5–3kHz | 整个长度的透墙均匀性; 对于较大管道需要多区或扫描 6 米 |
| 焊接前预热 | 150–350°C | 5–50 kHz | 焊炬前热带的放置; 电弧点温度稳定 |
| 配件钎焊, 法兰, 传感器 | 600-900°C | 50–400 千赫 | 仅对接头局部加热; 熔敷金属流动控制; 避免对相邻密封件或涂层造成热损伤 |
3. 直径, 壁厚, 及材料等级
- 直径. 石油和天然气管道外径从 2 英寸 (60 毫米) 用于仪表线路至超过 48 英寸 (1,220 毫米) 用于输送主管道. 线圈必须比通过的最大管道还大——另外留有间隙. 为6英寸管设计的线圈无法加热24英寸管, 句号. 但是一个用于48英寸管道的线圈加热6英寸管道时,由于空气间隙巨大,其耦合效率很低. 加工宽直径范围的工厂通常保持多个可互换线圈——一个用于小口径, 一个用于中等口径, 一个用于大口径——而不是试图用一个线圈覆盖所有. 这与我们的文章中提到的挑战相同 感应加热大环, 直径范围决定卷材库存决策.
- 壁厚. 壁厚决定加热时间, 频率, 以及您是否需要单面加热或穿墙加热. API 5L 管道范围见附表 10 (2.8 小直径时毫米) 安排 160 (最多 60 厚壁无缝毫米). 薄壁管—下 5 mm — 加热快但过热更快. 在高温计记录外表面的超调之前,1,200°C 下的 2 秒停留时间误差可能会使内表面超过材料的上限临界温度. 厚壁管 — 上图 20 mm — 提出了相反的问题: 表面达到目标,而内壁滞后150-200°C. 解决这个问题需要较低的频率, 更长的浸泡时间, 多个线圈分级加热, 或主加热盘管后的均热站.
- 材质等级. 碳钢 (API 5L X42–X80, 美国钢铁协会 4130/4140), 不锈钢 (316L, 复式 2205), 和耐腐蚀合金 (因科镍合金 625, 825 包层) 每个人对感应的反应都不同. 碳钢和低合金钢可在居里点以下有效加热 (约770°C) 因为它们是磁性的——涡流集中在薄薄的表面层中,磁滞会增加额外的热量. 居里以上, 它们变得无磁性并且加热减慢. 不锈钢和镍合金在所有温度下都是非磁性的. 它们需要更高的功率密度或更长的加热时间才能达到与相同尺寸的碳钢管相同的温度. 当切换到双相钢时,X65 碳钢尺寸的系统输出可能会下降 30-40% 2205 不增加功率.
4. 频率与功率: 匹配电气端到机械端
| 壁厚 | 典型应用 | 推荐频率 | 原因 |
| 2–6 毫米 | 涂层预热, 薄壁 ERW 预热 | 30–100 千赫 | 浅穿透保持表面热量; 高线速度时响应快 |
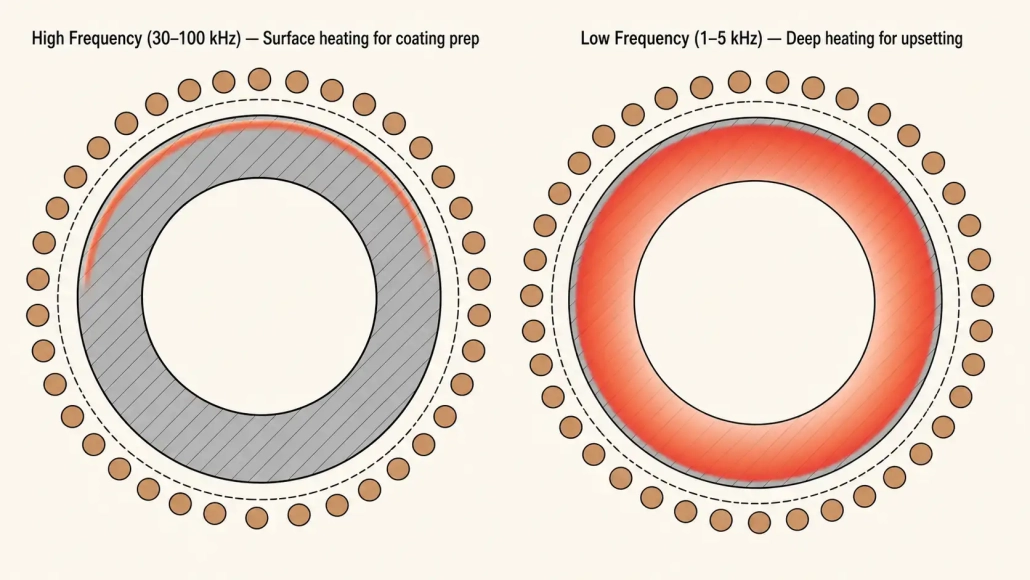
| 6–15 毫米 | 管端成形, 焊缝 PWHT | 5–30kHz | 平衡深度——通过壁厚加热并适度保温; 中等直径耦合良好 |
| 15–30 毫米 | 厚壁端部加热, 局部应力释放 | 1–5kHz | 深电流穿透; 热传导桥接剩余壁厚 |
| 30 毫米以上 | 全身正火, 厚壁无缝管 | 0.5–3kHz | 最大穿透深度; 通常需要分级线圈或均热区以实现均匀性 |
功率必须覆盖最坏的情况, 不是平均数. 频率选择取决于壁厚——上表和 频率指南 涵盖深度-频率关系. 接下来是功率大小: 一个常见的选择错误是根据最常见的管道尺寸和材料来确定电源尺寸, 然后发现最重的墙, 最大直径, 混合物中生产率最高的产品无法以线速度达到温度. 功率计算应从需要最多千瓦的产品开始 - 通常是最大直径 × 最大壁厚 × 工厂运行的最快线速度组合 - 并为卷材老化添加 15-20% 的余量, 线电压变化, 以及未来的产品添加.
供参考: 加热最后一个 300 24 英寸外径 mm, 20 毫米壁碳钢管端从环境温度到 1,100°C 20 每小时关节大约需要 500–700 kW. 在 40 每小时接头相同的应用需要 1.0–1.4 MW. 确定平均产品的尺寸并发现最坏情况的接头在成型机关闭之前无法达到温度是学习这一教训的最昂贵的方法.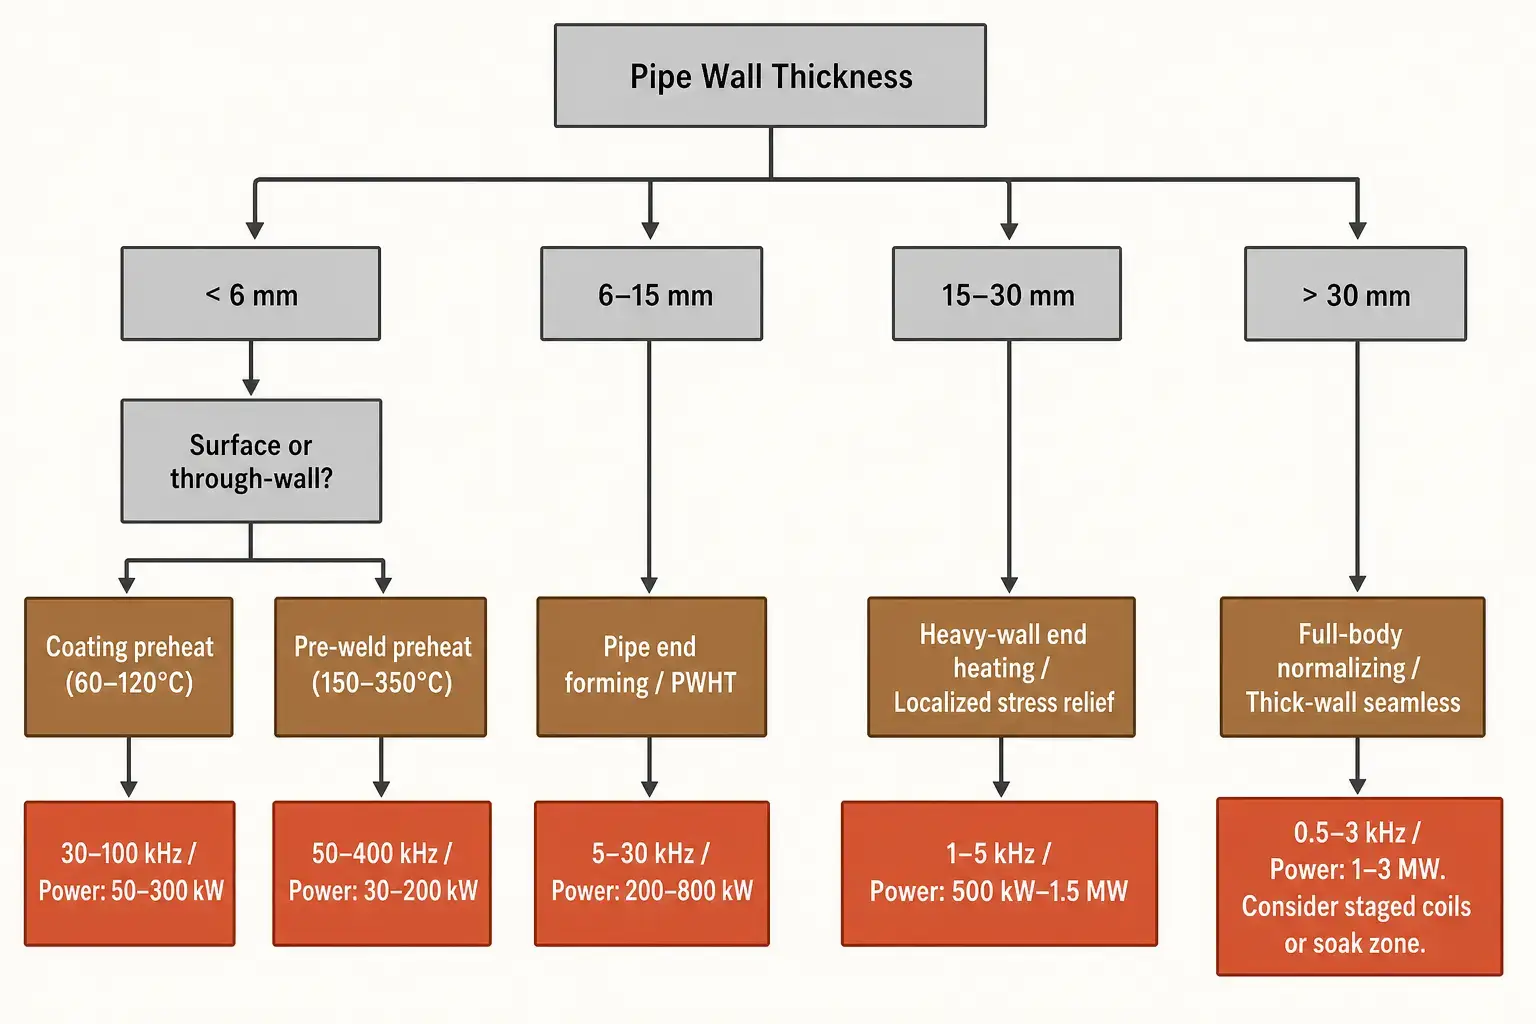
5. 线圈设计: 净空, 冷却, 和车间现实
清仓是最难持有的数字. 紧密间隙改善 线圈设计 效率, 但管道永远不会完全笔直, 圆形的, 或以生产速度为中心. 48 英尺长的 16 英寸管道接头在中间下垂 6-10 毫米. 椭圆度又增加了 2–5 毫米. 线圈设计有 3 纸上的毫米间隙将撞击第一个生产接头上的管道. 生产线圈的径向间隙为 8–20 mm. 效率损失为 8 毫米与. 4 12 英寸管道上的毫米 3 kHz 大约增加 5–8% — 电源成本增加 15,000–30,000 美元. 线圈罢工,导致线路停机 4 时间成本更高.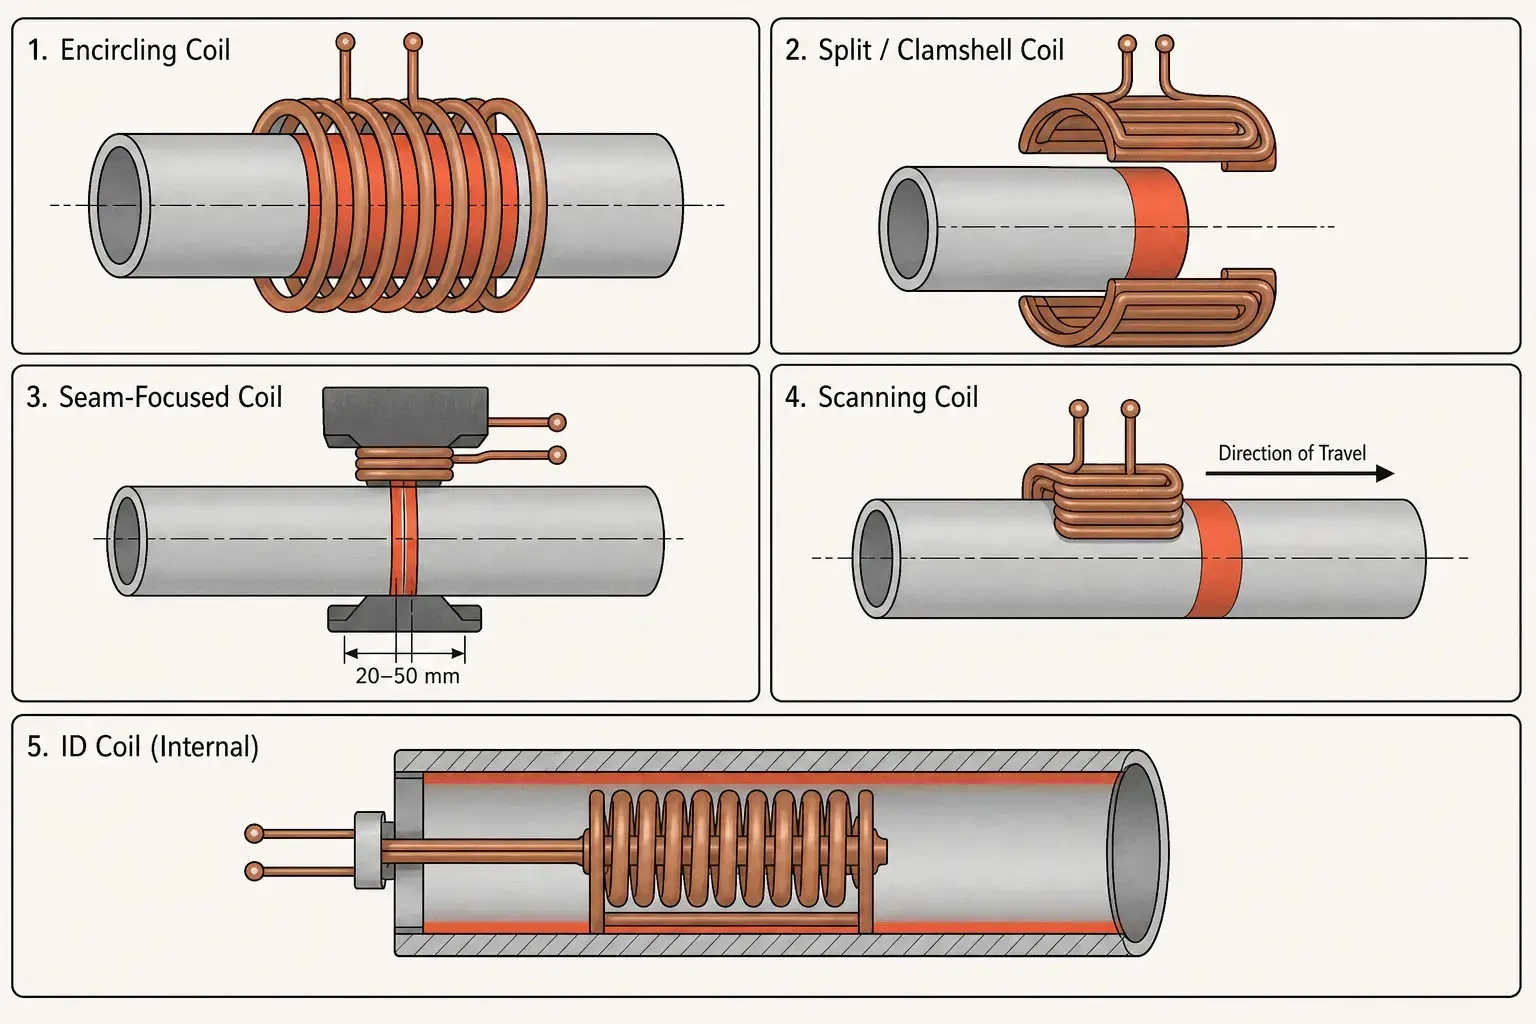
冷却水必须可靠运行 6,000+ 每年的小时数. 感应线圈可承载数千安培电流 - 没有足够的水流, 铜在几秒钟内达到氧化温度. 这些 水冷系统 对于制管机盘管,仅通过盘管的循环速度为 40–120 L/min, 电源正流, 电容器, 和总线工作. 水质: 电导率低于 300 µS/cm, pH 值 6.5–8.0, 悬浮固体下 10 毫克/升. 冗余泵, 每个回路的流量开关, 和电导率监测是生产任务的最低限度. 如果保护电路速度缓慢,导致线圈故障的冷却故障通常会引发电容器组故障.
6. 温度控制, 旋转, 及产线整合
制管厂不是实验室. 感应系统在喷砂清理站和涂装室之间运行, 或在锯和成型机之间, 或两个焊接站之间. 必须在管道到达时启动, 在管道退出之前达到温度, 如果下游设备出现故障则停止或减速. 加热器等待生产线的每一秒都会消耗吞吐量.
- 闭环温度控制 使用瞄准管道表面的红外高温计. 控制环路在温度偏差发生 50–100 毫秒内调整功率. 精度取决于表面发射率 — 在干净的管道上校准的高温计在结垢的管道上读数低 30–50°C. 适用于 1,100°C 以上的管端加厚等关键工艺, 双波长高温计减少发射率误差. 单波长装置适用于 60–120°C 的涂层预热,其中重复性比绝对精度更重要.
- 管道旋转 改善圆周温度均匀性. 不带旋转, 由于盘管内部的自然对流和盘管与管道之间的轻微偏心,水平管道的顶部比环形盘管的底部温度高 30–80°C. 以 20–60 RPM 的速度旋转(由线圈两侧的滚轮床驱动)可将温差降低至 5–15°C. 用于涂层预热, 5°C 周向变化通常是可以接受的. 为了扰乱, 15°C 变化会导致成型模具中的材料流动不一致. 旋转机构必须处理整个管道直径和重量范围, 保持一致的表面速度, 并在规模化的环境中生存, 灰尘, 和偶尔的冷却液喷射.
- 线材整合 意味着感应系统与周围的一切进行通信. 当上游设备停止时, 加热器升温至空闲状态(通常为额定输出的 5-10%),使线圈和电容器保持温暖,以便在生产线重新启动时在 2 秒内实现全功率恢复, 固定管不会过热. 停线逻辑, 零件就位传感器, 不合格部分的自动剔除转移是标准配置. 1–10 Hz 的数据记录捕获功率, 温度, 生产线速度, 警报, 以及每米管道的配方变化. 当三个班次后出现涂层失效或焊接不良时, 供暖记录给出明确答案.
7. 6 管道加热问题及其预防方法
当系统与管道和工艺相匹配时,感应加热是可重复的. 当它不, 不同工厂出现相同的故障模式, 管道尺寸, 和应用. 下表列出了 6 最常见的.
| 问题 | 根本原因 | 预防措施 |
| 周向温度不均匀 | 线圈偏心率, 不旋转, 管道椭圆度, 表面状况不一致 | 验证每次直径变化的线圈定心. 添加 20–60 RPM 的旋转. 使用手持式高温计检查温度 4 调试期间围绕圆周的点. |
| 管端过热 (最终效应) | 管道边缘电磁场集中; 盘管超出管端 | 将管端置于盘管内,距盘管边缘 10-20% 的盘管长度. 在加热周期的最后 5-10 秒内逐渐降低功率. 在线圈末端使用磁通集中器. |
| 表面热, 内壁冷 | 频率对于壁厚过高; 保温时间不足 | 每段降低频率 4 桌子. 在加热线圈和下一道工序之间增加保温站. 在工艺确认期间使用接触探针验证内壁温度——不要假设表面读数代表透壁温度. |
| 过多的氧化皮 / 氧化 | 空气中高于800°C时间过长; 加热周期比所需长 | 通过提高功率密度缩短加热时间. 在工艺允许的情况下降低峰值温度. 对于关键应用,请考虑使用氩气或氮气保护气体. 涂装前去除重垢. |
| 线圈罢工 / 机械损伤 | 间隙不足, 弯管, 滚轮磨损, 未对准的导轨 | 设计最小径向间隙为 8–20 mm. 添加入口和出口导辊 500 线圈面毫米. 每周检查线圈内径是否有接触痕迹. 在架子上保留一个备用线圈. |
| 生产过程中的温度漂移 | 高温计镜头污垢, 盘管冷却退化, 线电压变化, 元件老化 | 每天清洁高温计光学器件. 监控冷却剂温度和流量趋势 - 线圈上的 ΔT 上升表明结垢或流量减少. 每周使用参考高温计验证温度校准. |
为了更深入的诊断 不均匀加热 和与图案相关的缺陷, 请参阅我们的故障排除指南和 常见的感应硬化缺陷 参考.
8. 选择系统: 千瓦额定值无法回答的问题
购买用于管道制造的感应加热系统从额定功率开始, 但额定功率是一个问题的答案,直到管道范围, 生产速度, 和温度要求被定义. 供应商的工作是将您的流程转换为他们的电气规范. 您的任务是确保他们拥有正确的过程信息,并评估电源周围的情况, 因为电源永远不是最先出现故障的部分.
在请求报价之前, 确定这些输入:
- 管道外径和壁厚范围 (最小值和最大值, 不仅仅是最常见的)
- 材料等级 — 包括最难加热的合金
- 目标温度和公差
- 加热长度或图案 (仅结束, 全身, 接缝带)
- 最坏情况产品的生产率
- 温度均匀性要求 (周向和穿壁)
- 可用的电力服务和冷却水规格
- 空间限制, 管道搬运方向, 和自动化接口
比较供应商时, 权重高于千瓦数:
- 管道供暖体验. 供应商 200 齿轮硬化装置可能会低估间隙, 直线度, 以及特定于管道的处理要求. 询问具有相似直径和壁厚范围的参考.
- 线圈结构和冷却系统范围. 报价包含热交换器吗, 泵撬, 过滤, 和电导率监测——或者只是电源和线圈? 交钥匙冷却系统会增加 20-35% 的设备成本,但消除了最常见的早期故障模式.
- 控制, 数据记录, 和配方管理. 无法按管道零件号存储配方或记录过程数据以进行可追溯的系统会浪费每次产品转换的设置时间,并且在三个班次后涂层或焊接失败时不会留下任何书面记录.
- 调试支持和服务访问. 您所在楼层的供应商流程开发, 用你的管子, 按照您的生产率. 加上本地备件库存和服务响应时间. 运行线路72小时响应 20 每周轮班变成 $500 IGBT 故障变成 $150,000 停机事件.
要点
感应加热油 & 煤气管 系统取代了工厂车间的熔炉,因为它们加热得更快, 占据 2 米线长而不是 20, 并直接与自动化处理集成. 技术成熟. 决定成功的因素是系统是否根据您的实际管道范围(直径)进行设计, 壁厚, 材料等级, 和线速度 - 或从目录中订购. 千瓦额定值回答了问题五. 管道几何形状, 目标温度, 和生产率回答问题一到四.
常见问题解答
问: 感应加热在石油和天然气管道制造中有何用途?
一个: 用于镦粗和成型的管端加热, 焊缝焊后热处理, 涂层和衬里预热, 局部应力释放, 焊接前预热, 以及附加配件的钎焊. 设备齐全的制管厂的六个不同工位采用相同的技术.
问: 厚壁管可以全程感应加热吗?
一个: 是的——以正确的频率和足够的时间. 以上壁厚 20 mm 需要 0.5–5 kHz 范围内的频率. 表面首先达到温度, 热传导完成工作. 对于上面的墙壁 30 毫米, 两个或三个串联线圈的分级加热 (每个的功率密度逐渐降低) 或者在主线圈产生比在最大功率下在单个线圈中实现更好的全壁均匀性之后的专用均热站. 在工艺鉴定过程中使用接触式探头验证内壁温度.
问: 为什么我的管道周围受热不均匀?
一个: 三个常见嫌疑人: 管道不在盘管中心, 管子不是圆的, 或者管道不旋转. 首先检查线圈对中 — a 3 12 英寸管道上的毫米偏心会在近端和远端之间产生 25–40°C 的温差. 如果还没有,则添加 20–60 RPM 的旋转. 如果问题仍然存在, 检查滚轮是否磨损,导致管道偏离中心. 上面的椭圆度 2% 直径的变化也会引起周向变化,仅靠旋转无法完全纠正.
管道加热系统的设计从最坏情况的产品开始
如果您是加热8寸明细表 160 在 30 每班关节数 — 或 48 英寸 X80 2 米每分钟 — 线圈几何形状, 频率, 和力量看起来完全不同. 告诉我们您的管道外径范围, 壁厚范围, 材料等级, 目标温度, 和线速度. 我们将围绕最需要的产品来设计加热系统,而不是让规格表看起来很简单的加热系统.


