
Calentamiento por inducción en aceite & Fabricación de tuberías de gas: 7 Aplicaciones y 6 Decisiones de ingeniería que determinan el éxito
Una tubería API 5L X65 con un diámetro exterior de 24 pulgadas y 18 mm wall needs its end heated to 1,150°C for upsetting. The line runs 40 uniones por turno. A gas furnace takes 20 minutes to bring that end to temperature and another 15 para estabilizar entre cargas. Una aceite de calentamiento por inducción & tubo de gas el sistema lo hace en 90 segundos, calienta solo el último 300 mm, y el operador no espera a que un horno se recupere entre ciclos. Esa es la diferencia. No se trata de preferencia tecnológica: se trata de si el paso de calentamiento marca el ritmo de toda la planta, o si lo mantiene.
La fabricación de tubos de aceite y gas enfrenta al equipo de calentamiento con una combinación inusual: diámetros desde 2 pulgadas hasta más de 48 pulgadas, espesores de pared desde unos pocos milímetros hasta 60 mm en seamless de pared gruesa, calzados de aleación diseñados para resistir servicios ácidos o colapso en aguas profundas, y velocidades de línea que no dejan espacio para deriva del proceso. El calentamiento por inducción gestiona estas demandas cuando el sistema está diseñado alrededor de la tubería específica — no cuando una fuente de alimentación catalogada se deja caer en el suelo de la planta con una bobina genérica.
Índice de contenidos
1. Por qué la inducción gana para tuberías: Velocidad, Control, y espacio en el piso
Los talleres de tuberías tienen espacio limitado y obsesión por el rendimiento. A horno de gas lo suficientemente grande para calentar secciones de tubo de 40 pies ocupa 15 a 25 metros de longitud de línea y ralentí al 15–25% del consumo energético nominal incluso cuando no hay tubería en ella. una bobina de inducción para el mismo trabajo ocupa aproximadamente 2 metros — la propia bobina más el bus — y no consume energía cuando la línea se detiene. A 500 el sistema de frecuencia media de kW hace que un horario de 12 pulgadas 80 extremo de tubería de acero al carbono de 12 pulgadas 60 segundos. el mismo tubo en un horno de gas necesita 12–18 minutos, más otros 8 a 12 minutos para que el horno recupere su punto de consigna tras abrir la puerta.
Tres factores inclinan la decisión hacia la inducción:
- La calefacción está localizada.. Se calienta la junta de soldadura, el extremo de la tubería, o la superficie del recubrimiento — no la unión completa de 12 metros. Esto reduce la entrada de energía, limita los cambios metalúrgicos alejados de la zona objetivo, mantiene el resto de la tubería lo suficientemente fría para manipularla, y elimina una llama abierta cerca de operaciones de recubrimiento a base de solvente en la parte posterior.
- El control de temperatura es en lazo cerrado. Los pirómetros dirigidos a la zona calentada envían datos de temperatura de vuelta a la fuente de alimentación en milisegundos. Cuando cambia la velocidad de la línea o entra un nuevo diámetro de tubería en la bobina, el sistema ajusta la potencia antes de que la tubería salga de la bobina. Los hornos de gas responden en minutos.
- La integración con la automatización es directa. Los sistemas de inducción se comunican con los motores de la cinta transportadora, sistemas de rotación, y los PLC a nivel de planta. La receta de calentamiento cambia con el número de parte de la tubería, no con ajustes manuales del quemador entre cambios de producto.
2. 7 Aplicaciones de calentamiento por inducción en la producción de tuberías
La inducción no es una sola aplicación de calentamiento en una fábrica de tubos. Se manifiesta en la estación de soldadura, la línea de recubrimiento, la célula de conformado de extremos, la bahía de tratamiento térmico, y el banco de soldadura por capilaridad. Cada aplicación requiere una combinación diferente de frecuencia, densidad de potencia, geometría de la bobina, y uniformidad de temperatura. La tabla a continuación mapea las 7 más comunes.
| Aplicación | Temperatura Típica | Rango de frecuencia | Lo Que La Hace o La Rompe |
| PWHT de costura de soldadura | 600–750°C | 3–30 kHz | El ancho de la banda de calentamiento debe cubrir la ZAT sin sobrecalentar el metal base; alineación del rollo con la costura ±2 mm |
| Calentamiento del extremo del tubo para embutición / formado | 1,050–1,250°C | 0.5–5 kHz | Control de longitud calefaccionado (±5 mm); uniformidad a través de la pared antes de que cierre la prensa de formado |
| Recubrimiento / precalentamiento del revestimiento | 60–120°C | 10–100 kHz | Uniformidad de la temperatura de la superficie ±5°C; la tubería debe girar a través de la bobina; velocidad de línea 10–60 m/min |
| Alivio de tensiones (localizado) | 550–680°C | 1-10 kHz | Verificación del tiempo de remojo; gradiente térmico en la zona de transición; colocación de banda de aislamiento |
| Normalización de cuerpo completo | 850–950°C | 0.5–3 kHz | Uniformidad a través de la pared a lo largo de toda la longitud; se requiere multi-zona o escaneo para tuberías de más de 6 m |
| Precalentamiento antes de soldar | 150–350°C | 5–50 kHz | Colocación de banda de calor antes de la antorcha de soldadura; temperatura constante en el punto de arco eléctrico |
| Soldadura fuerte de accesorios, collares, sensores | 600–900°C | 50–400 kHz | Calor localizado solo en la unión; control del flujo del metal de aporte; evitando daños por calor a sellos o recubrimientos adyacentes |
3. Diámetro, Espesor de la pared, y grado del material
- Diámetro. Diámetro exterior de la tubería en petróleo y gas va desde 2 pulgadas (60 mm) para líneas de instrumentación hasta más de 48 pulgadas (1,220 mm) para conducciones de transmisión. La bobina debe ser más grande que la tubería más grande que pase a través de ella — más el espacio libre. Una bobina construida para tubería de 6 pulgadas no puede calentar tubería de 24 pulgadas, punto. Pero una bobina diseñada para tubería de 48 pulgadas que calienta una tubería de 6 pulgadas funciona con una eficiencia de acoplamiento baja porque la brecha de aire es enorme. Los molinos que procesan un rango amplio de diámetros a menudo mantienen múltiples bobinas intercambiables: una para diámetros pequeños, una para rango medio, una para diámetros grandes, en lugar de tratar de hacer que una bobina cubra todo. Este es el mismo desafío tratado en nuestro artículo sobre calentamiento por inducción de anillos grandes, donde el rango de diámetro determina las decisiones de inventario de bobinas.
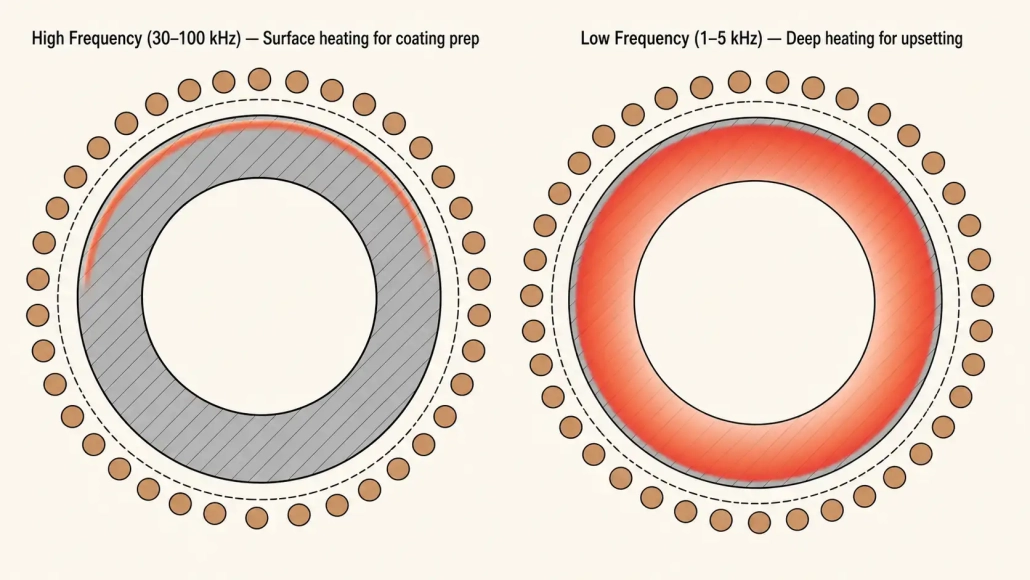
- Espesor de pared. El espesor de pared dicta el tiempo de calentamiento, frecuencia, y si necesitas calefacción por un solo lado o a través de la pared. La tubería API 5L varía desde Schedule 10 (2.8 mm en diámetros pequeños) hasta Schedule 160 (arriba a 60 mm para tuberías sin costura de pared gruesa). Tubería de pared delgada — debajo 5 mm — heats fast but overheats faster. A 2-second dwell-time error at 1,200°C can push the inner surface past the material’s upper critical temperature before the pyrometer registers the overshoot on the outer surface. Heavy-wall pipe — above 20 mm — presents the opposite problem: the surface reaches target while the inner wall lags 150–200°C behind. Solving this requires lower frequency, tiempo de remojo más largo, calentamiento escalonado con múltiples bobinas, o una estación de remojo después de la bobina principal de calentamiento.
- Grado del material. acero al carbono (API 5L X42–X80, AISI 4130/4140), acero inoxidable (316L, dúplex 2205), y aleaciones resistentes a la corrosión (Inconel 625, 825 revestimiento) cada uno responde de manera diferente a la inducción. Los aceros al carbono y de baja aleación se calientan eficientemente por debajo del punto de Curie (~770°C) porque son magnéticos: las corrientes parásitas se concentran en una capa superficial delgada y la histéresis agrega calor extra. Por encima del Curie, se vuelven no magnéticos y el calentamiento se ralentiza. Los aceros inoxidables y las aleaciones de níquel son no magnéticos a todas las temperaturas. Necesitan mayor densidad de potencia o un tiempo de calentamiento más largo para alcanzar la misma temperatura que una tubería de acero al carbono de dimensiones idénticas. Un sistema dimensionado para acero al carbono X65 puede quedarse un 30–40 % corto en salida cuando se cambia a dúplex 2205 sin un aumento de potencia.
4. Frecuencia y potencia: Igualando el lado eléctrico con el lado mecánico
| Espesor de la pared | Aplicación típica | Frecuencia recomendada | Por qué |
| 2–6 mm | Precalentamiento de recubrimientos, Precalentamiento de ERW de pared delgada | 30–100 kHz | La penetración superficial mantiene el calor en la superficie; respuesta rápida para altas velocidades de línea |
| 6–15 mm | Formación de extremos de tubería, PWHT de unión de soldadura | 5–30 kHz | Profundidad equilibrada — calienta a través de la pared con remojo moderado; buen acoplamiento en diámetros medios |
| 15–30 mm | Calentamiento en extremos de pared pesada, alivio localizado de tensiones | 1–5 kHz | Penetración profunda de corriente; puente de conducción térmica sobre el grosor restante de la pared |
| 30 mm+ | Normalización de cuerpo completo, sin costuras de pared gruesa | 0.5–3 kHz | Profundidad máxima de penetración; a menudo requiere bobinas escalonadas o zona de remojo para uniformidad |
La potencia debe cubrir el peor caso, no desde el promedio. La selección de frecuencia sigue el grosor de la pared — la tabla anterior y guía de frecuencia cover the depth-frequency relationship. Power is sized next: Un error común de selección es dimensionar la fuente de alimentación para el tamaño y material de tubería más común, para luego descubrir que el producto de mayor espesor de pared, mayor diámetro, y mayor velocidad de producción en la mezcla no puede alcanzar la temperatura a la velocidad de la línea. El cálculo de potencia debe comenzar con el producto que necesita más kilovatios —típicamente la combinación de diámetro máximo × espesor de pared máximo × velocidad de línea más rápida que maneja la planta— y agregar un margen del 15–20% por envejecimiento de la bobina, variación de voltaje de línea, y adiciones de productos futuras.
Como referencia: heating the last 300 mm of a 24-inch OD, 20 mm wall carbon steel pipe end from ambient to 1,100°C at 20 joints per hour requires roughly 500–700 kW. A 40 juntas por hora la misma aplicación necesita 1.0–1.4 MW. Dimensionar para el producto promedio y descubrir que la junta en el peor de los casos no puede alcanzar la temperatura antes de que la prensa de formado se cierre es la forma más cara de aprender esta lección.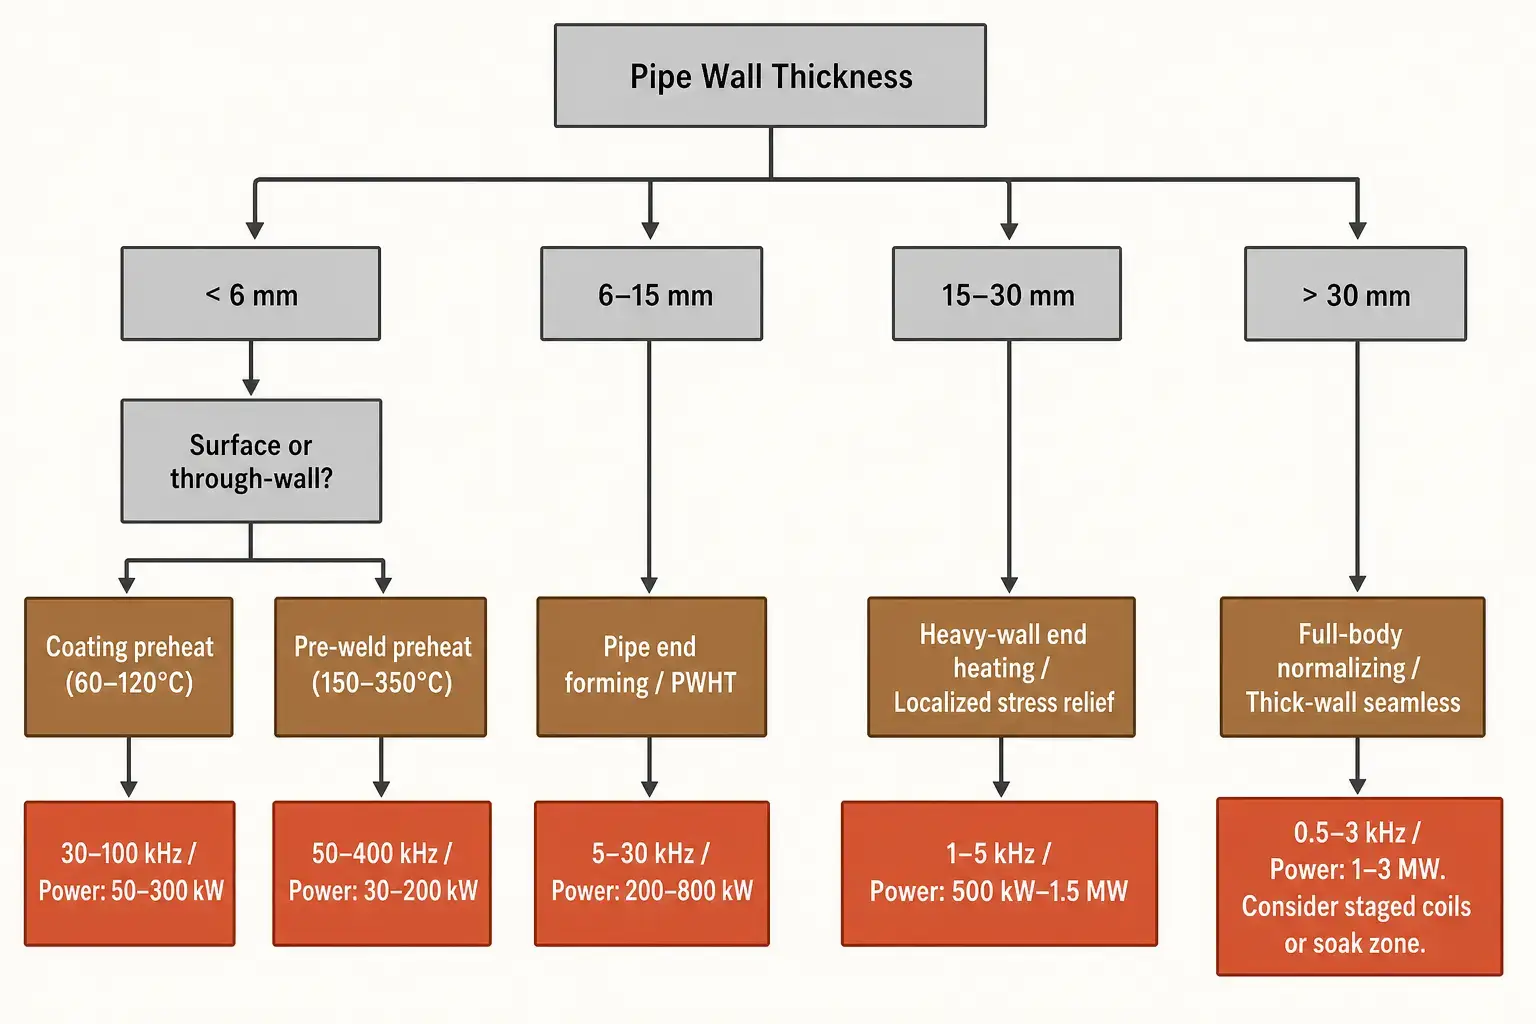
5. Diseño de la bobina: Separación, Enfriamiento, y realidad del taller
El espacio libre es el número más difícil de mantener. Un espacio libre reducido mejora diseño de bobinas eficiencia, pero la tubería nunca es completamente recta, redonda, o centrada a velocidad de producción. Una unión de 48 pies de tubería de 16 pulgadas se hunde 6–10 mm en el medio. La ovalidad agrega otros 2–5 mm. Una bobina diseñada con 3 mm de espacio libre en papel golpeará la tubería en la primera unión de producción. Las bobinas de producción funcionan con 8–20 mm de espacio radial. La penalización de eficiencia en 8 mm vs. 4 mm en una tubería de 12 pulgadas a 3 kHz es aproximadamente 5–8% — un aumento en el costo de la fuente de alimentación de $15,000–$30,000. Un golpe de bobina que detiene la línea durante 4 horas cuesta más.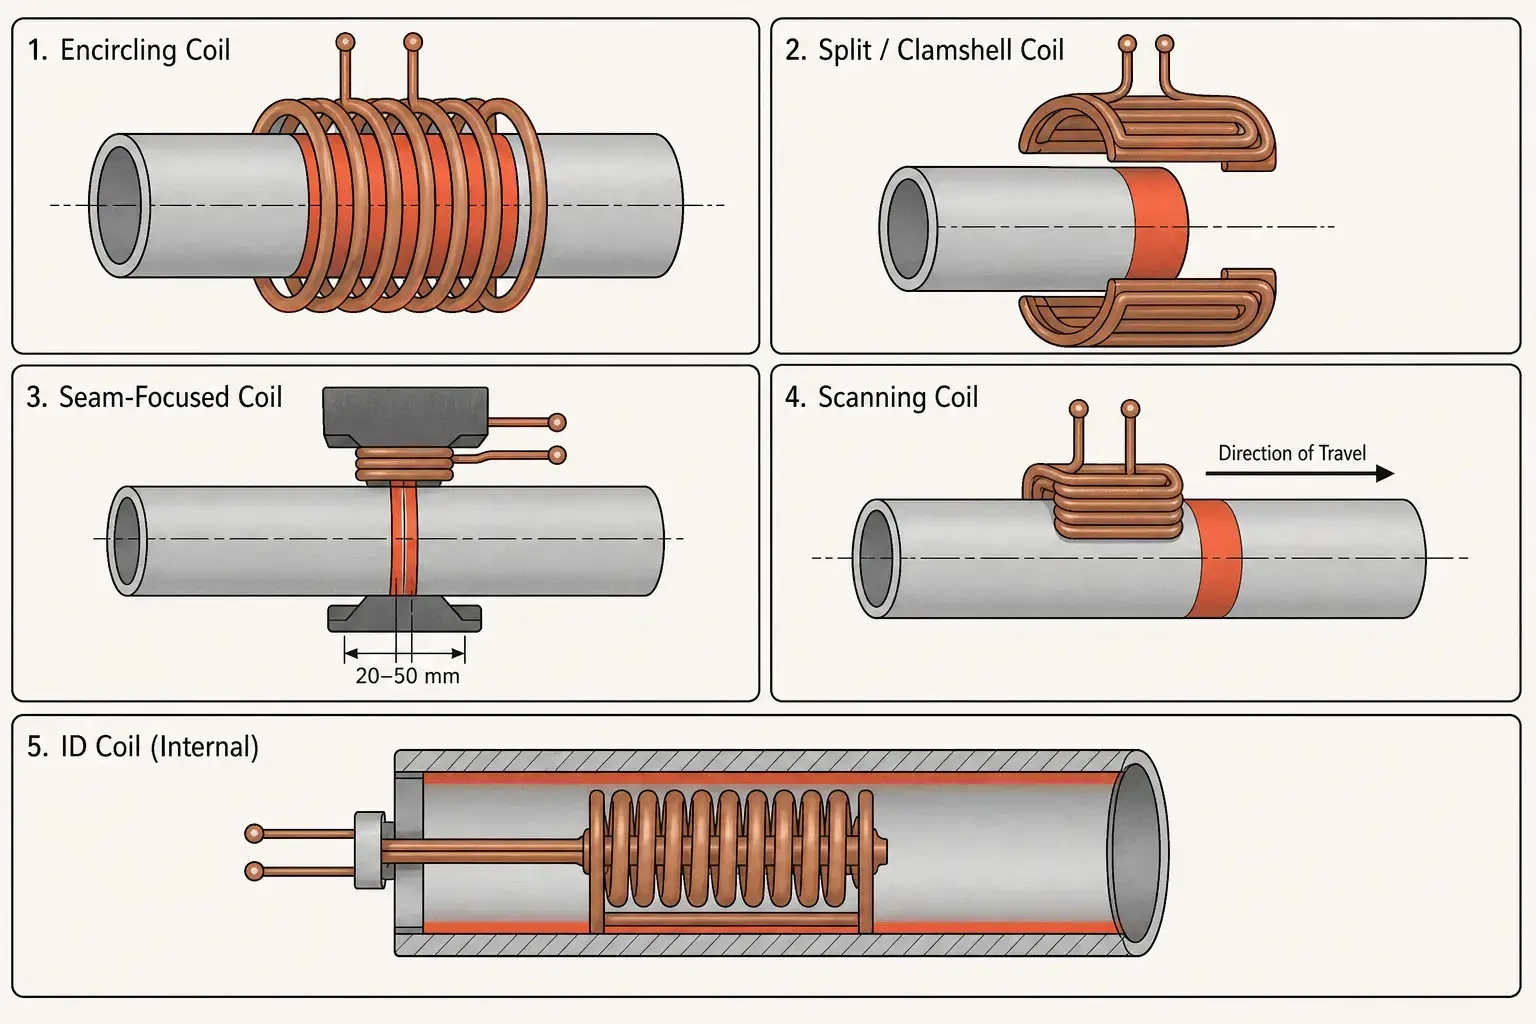
El agua de enfriamiento debe funcionar de manera confiable durante 6,000+ horas por año. Las bobinas de inducción transportan miles de amperios — sin un flujo de agua adecuado, el cobre alcanza la temperatura de oxidación en segundos. El sistema de enfriamiento por agua para una bobina de molino de tubos circula de 40–120 L/min solo a través de la bobina, más el flujo para la fuente de alimentación, condensadores, y el cableado de barras. Calidad del agua: conductividad por debajo de 300 µS/cm, pH 6.5–8.0, sólidos suspendidos por debajo de 10 mg/L. Bombas redundantes, interruptores de flujo por circuito, y monitoreo de conductividad son mínimos de servicio de producción. Una falla de enfriamiento que derribe la bobina a menudo se convierte en una falla del banco de condensadores si los circuitos de protección son lentos.
6. Control de temperatura, Rotación, e integración en la línea
Un molino de tuberías no es un laboratorio. El sistema de inducción opera entre una estación de limpieza por chorro y una cabina de recubrimiento, o entre una sierra y una prensa de formado, o entre dos estaciones de soldadura. Debe arrancar cuando llega la tubería, alcanzar la temperatura antes de que la tubería salga, y detener o bajar en rampa si el equipo aguas abajo falla. Cada segundo que el calentador espera la línea cuesta el rendimiento.
- Control de temperatura en lazo cerrado usa pirómetros infrarrojos dirigidos a la superficie de la tubería. El circuito de control ajusta la potencia en un plazo de 50–100 ms de una desviación de temperatura. La precisión depende de la emisividad superficial — un pirómetro calibrado en tubería limpia marca 30–50°C bajo en tubería escalada. Para procesos críticos como la descomposición del extremo por encima de 1.100°C, Los pirómetros de doble longitud de onda reducen el error de emisividad. Las unidades de una sola longitud de onda funcionan para el precalentamiento de recubrimiento a 60–120°C, donde la repetibilidad importa más que la precisión absoluta.
- Rotación de la tubería mejora la uniformidad de la temperatura circunferencial. Sin rotación, la parte superior de una tubería horizontal funciona 30–80°C más caliente que la parte inferior en una bobina circundante debido a la convección natural dentro de la bobina y a una ligera excentricidad bobina-tubería. La rotación a 20–60 RPM — impulsada por camas de rodillos a ambos lados de la bobina — reduce este diferencial a 5–15°C. Para precalentamiento de recubrimiento, 5La variación circunferencial en °C es típicamente aceptable. Para embutido, 15La variación en °C puede producir un flujo de material inconsistente en el dado de conformado. El mecanismo de rotación debe manejar el diámetro completo de la tubería y el rango de peso, mantener una velocidad superficial constante, y sobrevivir en un ambiente con escamas, polvo, y pulverización ocasional de refrigerante.
- Integración de línea significa que el sistema de inducción se comunica con todo lo que lo rodea. Cuando el equipo aguas arriba se detiene, el calentador aumenta hasta inactivo — típicamente 5–10% de la potencia nominal — manteniendo la bobina y los condensadores calientes para una recuperación de plena potencia en menos de 2 segundos cuando la línea reinicia, sin sobrecalentar la tubería estacionaria. Lógica de detención de línea, sensores de pieza en su lugar, y desviación automática de rechazo para secciones fuera de especificación son estándar. El registro de datos a 1–10 Hz captura la potencia, la temperatura, velocidad de línea, alarmas, y los cambios de receta para cada metro de tubería. Cuando una falla en el recubrimiento o el rechazo de soldadura aparece tres turnos después, el registro de calentamiento responde de manera definitiva.
7. 6 Problemas de calentamiento de tuberías y cómo prevenirlos
La calefacción por inducción es repetible cuando el sistema coincide con la tubería y el proceso. Cuando no lo hace, aparecen los mismos modos de falla en diferentes molinos, tamaños de tubería, y aplicaciones. La tabla a continuación cataloga los 6 más frecuentes.
| Problema | Causa raíz | Prevención |
| Temperatura circunferencial desigual | Excentricidad de la bobina, sin rotación, Ovalidad de la tubería, condición de superficie inconsistente | Verificar el centrado de la bobina para cada cambio de diámetro. Agregar rotación a 20–60 RPM. Comprobar la temperatura con pirómetro de mano en 4 apuntar alrededor de la circunferencia durante la puesta en marcha. |
| Extremos de tubería sobrecalentados (efecto final) | Concentración de campo electromagnético en el borde de la tubería; la bobina se extiende más allá del extremo de la tubería | Posicionar el extremo de la tubería dentro de la bobina en un 10–20% de la longitud de la bobina desde el borde de la bobina. Reducir la potencia en los últimos 5–10 segundos del ciclo de calentamiento. Usar concentradores de flujo en los extremos de la bobina. |
| Calor superficial, pared interior fría | Frecuencia demasiado alta para el grosor de la pared; tiempo de remojo insuficiente | Frecuencia más baja por sección 4 mesa. Añadir estación de remojo entre la bobina de calentamiento y la siguiente operación. Verificar la temperatura de la pared interior con la sonda de contacto durante la cualificación del proceso — no supongas que la lectura superficial representa a través de la pared. |
| Incrustación excesiva / oxidación | Demasiado tiempo por encima de 800°C en aire; ciclo de calentamiento más largo del necesario | Acortar el tiempo de calor aumentando la densidad de potencia. Reducir la temperatura máxima cuando el proceso lo permita. Considerar gas de protección de argón o nitrógeno para aplicaciones críticas. Eliminar incrustaciones pesadas antes de recubrir. |
| Impacto de la bobina / daño mecánico | Espacio insuficiente, tubería doblada, Desgaste del rodillo, guías desalineadas | Diseño para un espacio radial mínimo de 8–20 mm. Añadir rodillos de entrada y salida dentro 500 mm de la cara de la bobina. Inspeccionar la identificación de la bobina semanalmente para marcas de contacto. Mantener una bobina de repuesto en la estantería. |
| Deriva de temperatura durante la producción | Incrustación de la lente del pirómetro, Degradación en la refrigeración de la bobina, variación de voltaje de línea, Envejecimiento de componentes | Limpiar ópticas del pirómetro a diario. Monitorizar la temperatura y las tendencias de flujo del refrigerante — el aumento de ΔT en la bobina indica incrustación o reducción del flujo. Verificar la calibración de temperatura con un pirómetro de referencia semanalmente. |
Para un diagnóstico más profundo de calentamiento desigual y defectos relacionados con el patrón, vea nuestra guía de resolución de problemas y la defectos comunes de temple por inducción referencia.
8. Selección de un sistema: Preguntas que una calificación en kW no puede responder
Comprar un sistema de calentamiento por inducción para la fabricación de tuberías comienza con una clasificación de potencia, pero la clasificación de potencia es la respuesta a una pregunta que no se puede formular hasta que se definan el rango de tuberías, la tasa de producción, y el requisito de temperatura. El trabajo del proveedor es convertir su proceso en su especificación eléctrica. Tu trabajo es asegurarte de que tengan la información correcta del proceso — y de evaluar lo que rodea la fuente de alimentación, porque la fuente de alimentación nunca es la parte que falla primero.
Antes de solicitar una cotización, fijar estos datos de entrada:
- Diámetro exterior de la tubería y rango de grosor de pared (mínimo y máximo, no solo el más común)
- Grados de material — incluir la aleación más difícil de calentar
- Temperatura objetivo y tolerancia
- Longitud o patrón de calentamiento (solo en el extremo, cuerpo completo, banda de la costura)
- Tasa de producción para el producto en el peor escenario
- Requisitos de uniformidad de temperatura (circunferencial y a través de la pared)
- Especificaciones disponibles de servicio eléctrico y agua de enfriamiento
- Restricciones de espacio, dirección de manejo de tuberías, e interfaz de automatización
Al comparar proveedores, asigne más peso a estos que al número de kW:
- Experiencia en calentamiento de tuberías. Un proveedor con 200 instalaciones de temple de engranajes puede subestimar el espacio libre, rectitud, y requisitos de manejo específicos de tuberías. Solicite referencias con diámetros y espesores de pared similares.
- Construcción de la bobina y alcance del sistema de enfriamiento. ¿La cita incluye el intercambiador de calor, bastidor de bomba, Filtración, y la monitorización de conductividad — o solo la fuente de alimentación y la bobina? Un sistema de refrigeración llave en mano añade entre un 20 y un 35% al coste del equipo pero elimina el modo de fallo más común en etapas tempranas.
- Controles, registro de datos, y gestión de recetas. Un sistema que no puede almacenar recetas por número de pieza de tubería o registrar datos de proceso para trazabilidad hace perder tiempo de instalación en cada cambio de producto y no deja rastro cuando un recubrimiento o soldadura falla tres turnos después.
- Soporte de puesta en marcha y acceso al servicio. Desarrollo de procesos del proveedor en tu planta, con su tubería, a su ritmo de producción. Además del inventario local de repuestos y el tiempo de respuesta del servicio. Una respuesta en 72 horas en una línea en funcionamiento 20 turnos por semana convierte una $500 falla de IGBT en un $150,000 evento de tiempo de inactividad.
Conclusión clave
Los sistemas de calentamiento por inducción de aceite & tubo de gas reemplazan los hornos en el piso de la planta porque calientan más rápido, ocupando 2 metros de longitud de línea en lugar de 20, e integrándose directamente con la manipulación automatizada. La tecnología es madura. Lo que determina el éxito es si el sistema fue diseñado en torno a su rango real de tuberías: diámetros, grosor de paredes, grados de material, y velocidad de línea — o pedidos desde un catálogo. La potencia en kW responde a la pregunta cinco. Geometría de la tubería, temperatura objetivo, y la tasa de producción responden a las preguntas uno a cuatro.
Preguntas frecuentes
q: ¿Para qué se utiliza la calefacción por inducción en la fabricación de tuberías de petróleo y gas??
A: Calentamiento del extremo de la tubería para abultamiento y conformado, Tratamiento térmico posterior a la soldadura de la junta de soldadura, Precalentamiento para recubrimiento y revestimiento, alivio localizado de tensiones, precaucalentamiento antes de soldar, y soldadura por capilaridad de accesorios adheridos. La misma tecnología aparece en seis estaciones diferentes en un molino de tuberías completamente equipado.
q: ¿Puede la inducción calentar tuberías de pared gruesa completamente a través??
A: Sí — con la frecuencia correcta y suficiente tiempo. Los espesores de pared por encima de 20 mm necesitan frecuencias en el rango de 0,5–5 kHz. La superficie alcanza la temperatura primero, y la conducción térmica termina el trabajo. Para paredes por encima de 30 mm, el calentamiento por etapas con dos o tres bobinas en serie (cada una con una densidad de potencia progresivamente menor) o una estación de remojo dedicada después de la bobina principal produce una mejor uniformidad a través de la pared que intentar hacerlo en una sola bobina a potencia máxima. Verificar la temperatura de la pared interior con una sonda de contacto durante la cualificación del proceso.
q: ¿Por qué mi tubería se calienta de forma desigual alrededor de la circunferencia??
A: Tres sospechosos habituales: la tubería no está centrada en la bobina, la tubería no es redonda, o la tubería no gira. Comprueba primero el centrado de la bobina — una 3 la excentricidad en una tubería de 12 pulgadas produce una diferencia de temperatura de 25–40°C entre el lado cercano y el lado lejano. Añadir rotación a 20–60 RPM si no está ya presente. Si el problema persiste, comprobar si el rodillo está desgastado que permita que la tubería se asiente fuera de centro. Ovalidad superior 2% de diámetro también causa variaciones circunferenciales que la rotación por sí sola no puede corregir completamente.
Ingeniería de un sistema de calefacción de tuberías comienza con tu producto en el peor caso
Si estás calentando un programa de 8 pulgadas 160 en 30 juntas por turno — o X80 de 48 pulgadas a 2 metros por minuto — la geometría de la bobina, frecuencia, y la potencia se ven completamente diferentes. Dinos tu rango de diámetro exterior de tubería, rango de grosor de pared, grados de material, temperatura objetivo, y velocidad de línea. Especificaremos el sistema de calefacción en torno al producto que más lo exige — no el que hace que la hoja técnica parezca fácil.


