
การให้ความร้อนด้วยเหนี่ยวนำในน้ำมัน & การผลิตท่อแก๊ส: 7 การใช้งานและ 6 การตัดสินใจด้านวิศวกรรมที่ตัดสินความสำเร็จ
ไปป์ API 5L X65 ที่มี OD ขนาด 24 นิ้วและ 18 ผนังขนาด มม. ต้องการให้ปลายผนังได้รับความร้อนถึง 1,150°C เพื่อให้เกิดการพลิกคว่ำ. สายวิ่ง 40 รอยต่อต่อกะงาน. เตาแก๊สใช้เวลา 20 นาทีเพื่อยุติอุณหภูมิและอีกประการหนึ่ง 15 เพื่อรักษาเสถียรภาพระหว่างโหลด. อันหนึ่ง น้ำมันทำความร้อนเหนี่ยวนำ & ท่อแก๊ส ระบบทำมันเข้า 90 วินาที, จะร้อนเพียงครั้งสุดท้ายเท่านั้น 300 มม., และผู้ปฏิบัติงานไม่รอให้เตาเผาฟื้นตัวระหว่างรอบ. นั่นคือความแตกต่าง. มันไม่เกี่ยวกับความพึงพอใจด้านเทคโนโลยี แต่อยู่ที่ว่าขั้นตอนการทำความร้อนจะกำหนดจังหวะของโรงงานทั้งหมดหรือไม่, หรือติดตามมันต่อไป.
การผลิตท่อน้ำมันและก๊าซต้องเผชิญกับอุปกรณ์ทำความร้อนที่มีการผสมผสานที่ไม่ธรรมดา: เส้นผ่านศูนย์กลางจาก 2 นิ้วขึ้นไป 48 นิ้ว, ความหนาของผนังตั้งแต่ไม่กี่มิลลิเมตรถึง 60 มม. ในผนังหนักไร้รอยต่อ, เกรดโลหะผสมที่ออกแบบมาเพื่อต้านทานการกัดกร่อนหรือการพังทลายของน้ำลึก, และความเร็วของสายการผลิตที่ไม่เหลือพื้นที่สำหรับการดริฟท์กระบวนการ. การให้ความร้อนด้วยไฟฟ้ากระตุกตอบสนองความต้องการเหล่านี้เมื่อระบบถูกออกแบบรอบท่อเฉพาะ — ไม่ใช่เมื่อแหล่งจ่ายไฟจากแคตตาล็อกถูกวางลงบนพื้นโรงงานพร้อมกับขดลวดทั่วไป.
สารบัญ
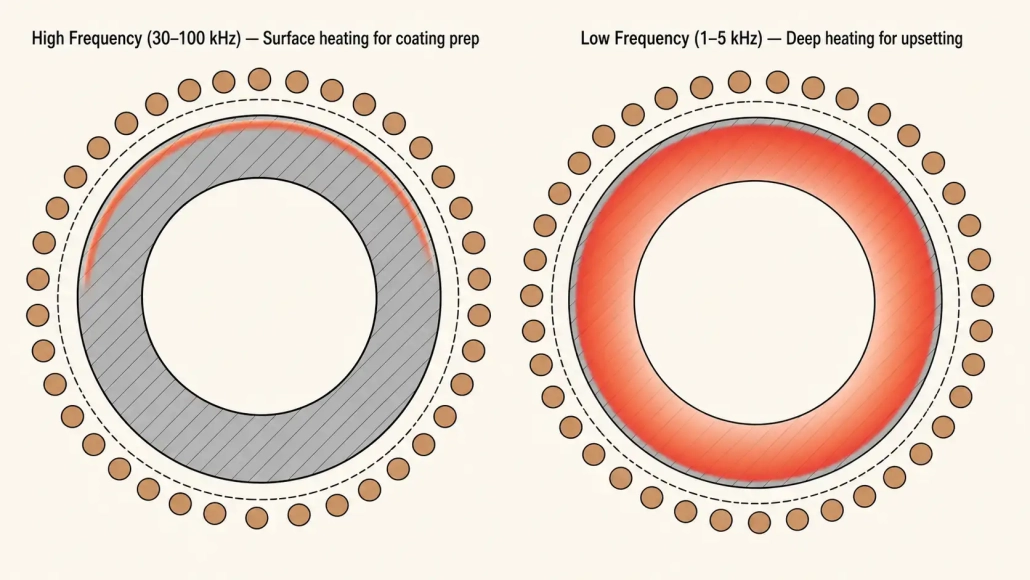
1. ทำไมการให้ความร้อนด้วยไฟฟ้ากระตุกชนะสำหรับท่อ: ความเร็ว, การควบคุม, และพื้นที่พื้น
โรงงานผลิตท่อมีพื้นที่จำกัดและเน้นปริมาณการผลิต. ก เตาแก๊ส มีขนาดใหญ่พอที่จะให้ความร้อนกับท่อขนาด 40 ฟุต ครอบคลุม 15 ต่อ 25 ความยาวสายการผลิตเป็นเมตรและหยุดทำงานที่ 15–25% ของการใช้พลังงานที่กำหนดแม้ว่าไม่มีท่ออยู่ในนั้น. ขดลวดเหนี่ยวนำสำหรับงานเดียวกันใช้พื้นที่ประมาณ 2 เมตร — ขดลวดเองบวกกับบัสเวิร์ค — และใช้พลังงานเป็นศูนย์เมื่อสายหยุดทํางาน. ก 500 ระบบความถี่กลาง kW ทําให้ตารางเวลาการไหล 12 นิ้ว 80 ปลายท่อเหล็กคาร์บอนจากอุณหภูมิปกติเหลือ 1,100°C ต่ํากว่า 60 วินาที. ท่อเดียวกันในเตาแก๊สใช้เวลา 12–18 นาที, บวกอีก 8–12 นาทีให้เตาฟื้นฟูจุดตั้งหลังจากประตูเปิด.
สามปัจจัยที่ทําให้ตัดสินใจไปทางการเหนี่ยวนํา:
- การให้ความร้อนจํากัดเฉพาะจุด. คุณให้ความร้อนที่รอยเชื่อม, ปลายท่อ, หรือผิวเคลือบ — ไม่ใช่ทั้งรอยต่อ 12 เมตร. สิ่งนี้ช่วยลดพลังงานที่ใช้เข้าไป, จำกัดการเปลี่ยนแปลงโลหะวิทยานอกโซนเป้าหมาย, ทำให้ส่วนที่เหลือของท่อเย็นพอที่จะจับได้, และกำจัดเปลวไฟเปิดใกล้กับการเคลือบสารละลายด้านล่าง.
- การควบคุมอุณหภูมิเป็นแบบวงปิด. ปิโรมิเตอร์ที่ชี้ไปยังโซนที่ให้ความร้อนส่งข้อมูลอุณหภูมิกลับไปยังแหล่งจ่ายไฟภายในเวลาไม่กี่มิลลิวินาที. เมื่อความเร็วของสายเปลี่ยนไปหรือเส้นผ่านศูนย์กลางท่อใหม่เข้ามาในขดลวด, ระบบปรับกำลังไฟก่อนที่ท่อจะออกจากขดลวด. เตาแก๊สตอบสนองภายในไม่กี่นาที.
- การรวมเข้ากับระบบอัตโนมัติเป็นไปโดยตรง. ระบบเหนี่ยวนำสื่อสารกับตัวขับเคลื่อนสายพานลำเลียง, ระบบการหมุน, และ PLC ระดับโรงงาน. สูตรความร้อนเปลี่ยนตามหมายเลขชิ้นส่วนท่อ — ไม่ใช่จากการปรับหัวเผาด้วยตนเองระหว่างการเปลี่ยนผลิตภัณฑ์.
2. 7 การประยุกต์ใช้การให้ความร้อนด้วยไฟฟ้ากระตุกในการผลิตท่อ
การเหนี่ยวนำไม่ใช่การใช้งานความร้อนเพียงแบบเดียวในโรงงานท่อ. มันปรากฏที่สถานีเชื่อม, สายการเคลือบ, เซลล์การขึ้นรูปปลาย, ช่องการอบร้อน, และม้านั่งเชื่อมบราซิง. แต่ละการใช้งานต้องการการรวมกันของความถี่ต่าง ๆ, ความหนาแน่นพลังงาน, รูปทรงของขดลวด, และความสม่ำเสมอของอุณหภูมิ. ตารางด้านล่างทำแผนที่ 7 สิ่งที่พบบ่อยที่สุด.
| การประยุกต์ใช้ | อุณหภูมิเฉลี่ย | ช่วงความถี่ | สิ่งที่ทำให้สำเร็จหรือล้มเหลว |
| ตะเข็บเชื่อม PWHT | 600–750°ซ | 3–30 kHz | ความกว้างของแถบทำความร้อนต้องครอบคลุม HAZ โดยไม่ทำให้โลหะฐานร้อนเกินไป; การจัดแนวขดต่อตะเข็บ ±2 มม |
| การทำความร้อนที่ปลายท่อเพื่อทำให้เสีย / การขึ้นรูป | 1,050–1,250°ซ | 0.5–5 กิโลเฮิร์ตซ์ | การควบคุมความยาวแบบอุ่น (±5 มม); ความสม่ำเสมอของผนังก่อนที่การกดขึ้นรูปจะปิดลง |
| การเคลือบผิว / อุ่นซับใน | 60–120°ซ | 10–100 กิโลเฮิรตซ์ | ความสม่ำเสมอของอุณหภูมิพื้นผิว ±5°C; ท่อจะต้องหมุนผ่านขดลวด; ความเร็วสาย 10–60 ม./นาที |
| คลายเครียด (เฉพาะเจาะจง) | 550–680°ซ | 1–10 kHz | การตรวจสอบเวลาแช่; การไล่ระดับความร้อนที่โซนเปลี่ยนผ่าน; ตำแหน่งแถบฉนวน |
| การทำให้ร่างกายเป็นปกติ | 850–950°ซ | 0.5–3 กิโลเฮิรตซ์ | ความสม่ำเสมอผ่านผนังตลอดความยาวทั้งหมด; จำเป็นต้องใช้หลายโซนหรือการสแกนสำหรับท่อที่มีขนาดเกิน 6 เมตร |
| การอุ่นล่วงหน้าก่อนการเชื่อม | 150–350°C | 5–50 kHz | การวางแถบความร้อนล่วงหน้าหน้าเชื่อมตลับไฟฟ้า; อุณหภูมิคงที่ที่จุดกระทบอาร์ค |
| การบัดกรีอุปกรณ์ต่อพ่วง, ตัวครอบ, เซ็นเซอร์ | 600–900°C | 50–400 kHz | ความร้อนเฉพาะจุดที่ข้อต่อเท่านั้น; ควบคุมการไหลของโลหะเติม; หลีกเลี่ยงความเสียหายจากความร้อนต่อซีลหรือการเคลือบใกล้เคียง |
3. เส้นผ่านศูนย์กลาง, ความหนาของผนัง, และเกรดวัสดุ
- เส้นผ่านศูนย์กลาง. เส้นผ่านศูนย์กลางท่อในอุตสาหกรรมน้ำมันและก๊าซอยู่ระหว่าง 2 นิ้ว (60 มม.) สำหรับท่อสายเครื่องมือเกิน 48 นิ้ว (1,220 มม.) สำหรับท่อส่งหลัก. ขดลวดต้องมีขนาดใหญ่กว่าท่อที่ใหญ่ที่สุดที่ผ่านมัน — บวกกับช่องว่าง. ขดลวดที่สร้างขึ้นสำหรับท่อขนาด 6 นิ้วไม่สามารถให้ความร้อนกับท่อขนาด 24 นิ้วได้, จุดสุดท้าย. แต่ขดลวดที่มีขนาดสำหรับท่อ 48 นิ้วให้ความร้อนกับท่อขนาด 6 นิ้วทำงานด้วยประสิทธิภาพการจับคู่ต่ำเพราะช่องว่างอากาศใหญ่เกินไป. โรงงานที่ประมวลผลท่อหลายขนาดมักจะเก็บขดลวดหลายแบบที่สามารถสับเปลี่ยนกันได้ — หนึ่งสำหรับท่อขนาดเล็ก, ชุดหนึ่งสำหรับขนาดกลาง, หนึ่งสำหรับท่อขนาดใหญ่ — แทนที่จะพยายามทำขดลวดเดียวให้ครอบคลุมทุกขนาด. นี่คือความท้าทายเดียวกับที่กล่าวถึงในบทความของเราเกี่ยวกับ ให้ความร้อนด้วยการเหนี่ยวนำกับวงแหวนขนาดใหญ่, โดยที่ช่วงเส้นผ่านศูนย์กลางเป็นตัวขับเคลื่อนการตัดสินใจเกี่ยวกับสินค้าคงคลังของคอยล์.
- ความหนาของผนัง. ความหนาของผนังเป็นตัวกำหนดเวลาในการทำความร้อน, ความถี่, และไม่ว่าคุณจะต้องการการทำความร้อนด้านเดียวหรือผ่านผนังก็ตาม. ท่อ API 5L มีตั้งแต่กำหนดการ 10 (2.8 มม. ที่เส้นผ่านศูนย์กลางเล็ก) เพื่อกำหนดเวลา 160 (สูงสุด 60 มม. สำหรับผนังหนักไร้รอยต่อ). ท่อผนังบาง-ด้านล่าง 5 มม. — ร้อนเร็วแต่ร้อนเร็วเกินไป. ข้อผิดพลาดเวลาคงอยู่ 2 วินาทีที่ 1,200°C สามารถดันพื้นผิวด้านในผ่านอุณหภูมิวิกฤติด้านบนของวัสดุ ก่อนที่ไพโรมิเตอร์จะบันทึกส่วนที่เกินบนพื้นผิวด้านนอก. ท่อผนังหนัก — ด้านบน 20 mm — นำเสนอปัญหาตรงกันข้าม: พื้นผิวไปถึงเป้าหมายในขณะที่ผนังด้านในช้ากว่า 150–200°C. การแก้ปัญหานี้ต้องใช้ความถี่ที่ต่ำกว่า, เวลาแช่นานขึ้น, การทำความร้อนแบบฉากด้วยคอยล์หลายอัน, หรือสถานีแช่หลังคอยล์ทำความร้อนหลัก.
- เกรดวัสดุ. เหล็กคาร์บอน (API 5L X42–X80, AISI 4130/4140), สแตนเลส (316ล, ดูเพล็กซ์ 2205), และโลหะผสมที่ทนต่อการกัดกร่อน (Inconel 625, 825 หุ้ม) แต่ละคนตอบสนองต่อการเหนี่ยวนำต่างกัน. เหล็กกล้าคาร์บอนและโลหะผสมต่ำให้ความร้อนต่ำกว่าจุดกูรีอย่างมีประสิทธิภาพ (ประมาณ 770°C) เพราะพวกมันเป็นแม่เหล็ก — กระแสไฟฟ้าที่เกิดขึ้นในตัวนำ (eddy currents) จะรวมตัวในชั้นผิวบาง ๆ และฮิสเทอรีซิสจะเพิ่มความร้อนเข้าไปอีก. เหนือจุดคิวรี, พวกมันจะไม่เป็นแม่เหล็กและการให้ความร้อนจะช้าลง. เหล็กกล้าไร้สนิมและอัลลอยนิกเกิลจะไม่เป็นแม่เหล็กในทุกอุณหภูมิ. พวกมันต้องการความหนาแน่นกำลังสูงขึ้นหรือเวลาการให้ความร้อนนานขึ้นเพื่อให้ถึงอุณหภูมิเดียวกันกับท่อเหล็กกล้าคาร์บอนที่มีขนาดเท่ากัน. ระบบที่ออกแบบสำหรับเหล็กกล้าคาร์บอน X65 อาจขาดทอนได้ 30–40% เมื่อเปลี่ยนไปใช้ดูเพล็กซ์ 2205 โดยไม่เพิ่มกำลัง.
4. ความถี่และกำลัง: การจับคู่ด้านไฟฟ้ากับด้านกลไก
| ความหนาของผนัง | การใช้งานทั่วไป | ความถี่แนะนํา | ทำไม |
| 2–6 มม. | การอุ่นเคลือบเบื้องต้น, การอุ่นผนังบาง ERW | 30–100 กิโลเฮิรตซ์ | การซึมลึกตื้นช่วยให้ความร้อนอยู่ที่ผิว; ตอบสนองเร็วสำหรับความเร็วสายสูง |
| 6–15 มม. | การขึ้นรูปปลายท่อ, การทำ PWHT รอยต่อเชื่อม | 5–30 kHz | ความลึกสมดุล — ให้ความร้อนผ่านผนังพร้อมการแช่ปานกลาง; การจับคู่ที่ดีในเส้นผ่านศูนย์กลางกลาง |
| 15–30 มม. | การอุ่นปลายหนา, การบรรเทาแรงดึงท้องที่ | 1–5 กิโลเฮิร์ตซ์ | การซึมของกระแสลึก; การนำความร้อนสร้างสะพานผนังที่เหลืออยู่ |
| 30 มม.+ | การทำให้ร่างกายเป็นปกติ, ท่อไร้รอยต่อผนังหนา | 0.5–3 กิโลเฮิรตซ์ | ความลึกการซึมสูงสุด; มักต้องใช้ขดลวดหรือโซนแช่เพื่อความสม่ำเสมอ |
อำนาจต้องครอบคลุมกรณีที่เลวร้ายที่สุด, ไม่ใช่ค่าเฉลี่ย. การเลือกความถี่จะเป็นไปตามความหนาของผนัง — ตารางด้านบนและ คู่มือความถี่ ครอบคลุมความสัมพันธ์เชิงลึกและความถี่. กำลังมีขนาดต่อไป: ข้อผิดพลาดในการเลือกทั่วไปคือการปรับขนาดแหล่งจ่ายไฟสำหรับขนาดท่อและวัสดุทั่วไป, แล้วพบว่ามีกำแพงที่หนักที่สุด, ใหญ่ที่สุด-เส้นผ่านศูนย์กลาง, ผลิตภัณฑ์ที่มีอัตราการผลิตสูงสุดในการผสมไม่สามารถเข้าถึงอุณหภูมิที่ความเร็วบรรทัดได้. การคำนวณกำลังควรเริ่มต้นจากผลิตภัณฑ์ที่ต้องการกิโลวัตต์มากที่สุด — โดยทั่วไปคือเส้นผ่านศูนย์กลางสูงสุด × ความหนาของผนังสูงสุด × ความเร็วของเส้นที่เร็วที่สุดที่โรงงานทำงาน — และเพิ่มระยะขอบ 15–20% สำหรับการเสื่อมสภาพของคอยล์, ความแปรผันของแรงดันไฟฟ้า, และสินค้าเพิ่มเติมในอนาคต.
สำหรับการอ้างอิง: ทำความร้อนครั้งสุดท้าย 300 มม. ของ OD 24 นิ้ว, 20 ปลายท่อเหล็กคาร์บอนผนัง มม. จากอุณหภูมิแวดล้อมถึง 1,100°C ที่อุณหภูมิแวดล้อม 20 ข้อต่อต่อชั่วโมงต้องใช้ประมาณ 500–700 กิโลวัตต์. ที่ 40 ข้อต่อต่อชั่วโมงการใช้งานเดียวกันต้องการ 1.0–1.4 MW. การกำหนดขนาดสำหรับผลิตภัณฑ์โดยเฉลี่ยและการค้นพบข้อต่อที่แย่ที่สุดไม่สามารถบรรลุอุณหภูมิได้ก่อนที่จะปิดเครื่องขึ้นรูปเป็นวิธีที่แพงที่สุดในการเรียนรู้บทเรียนนี้.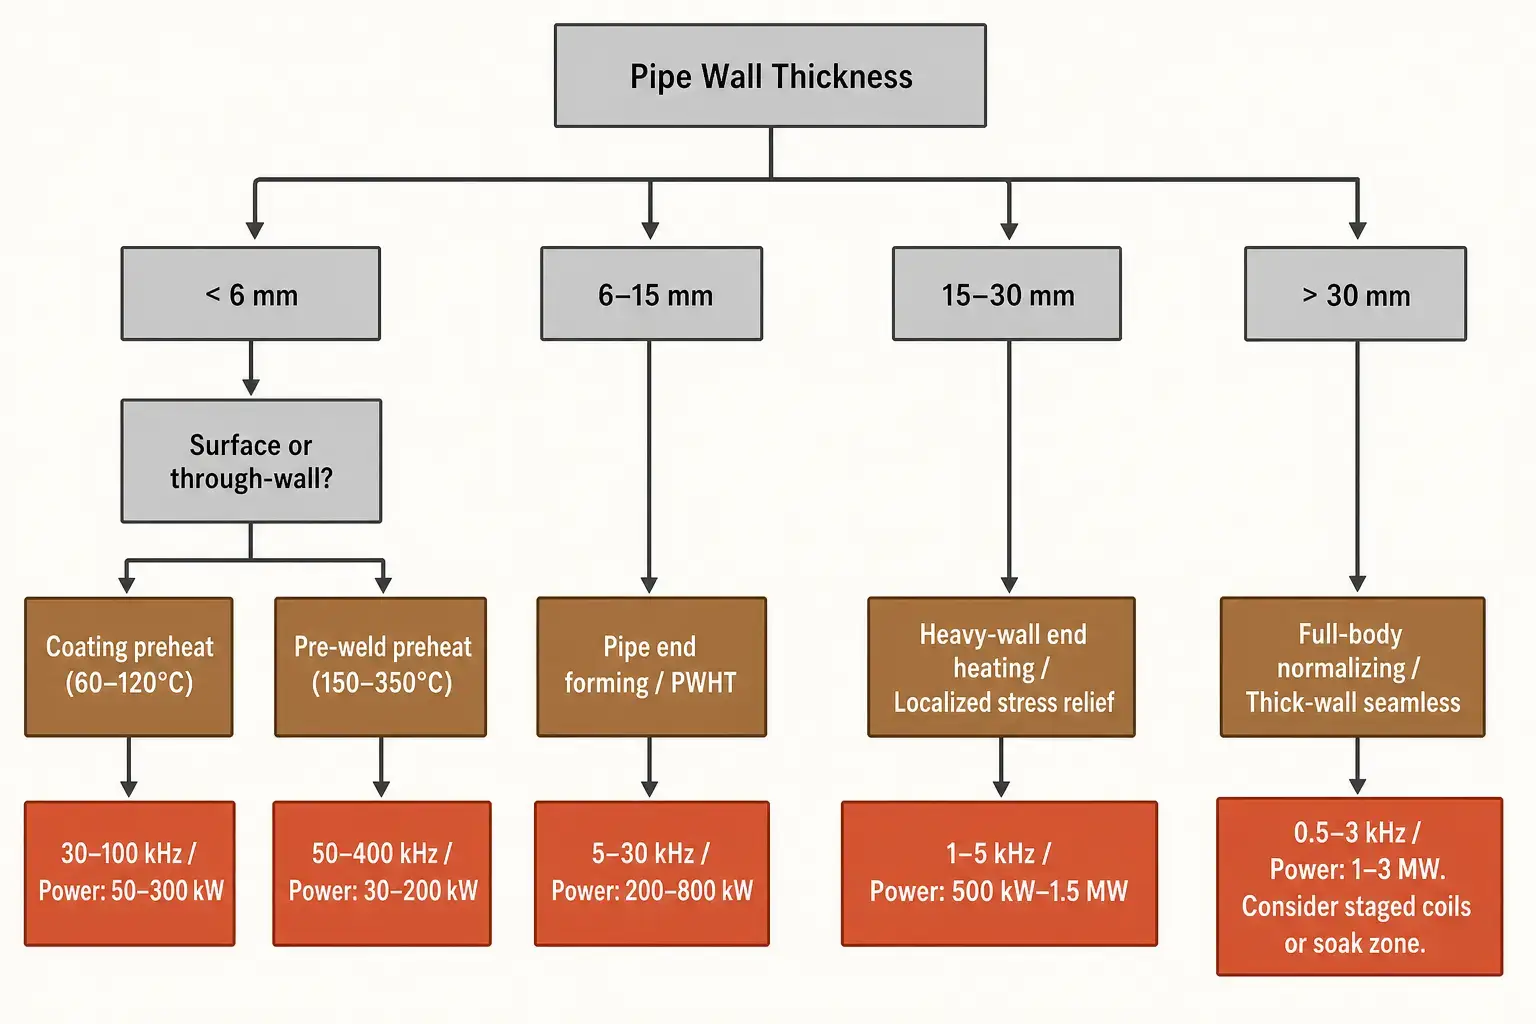
5. การออกแบบขดลวด: ช่องว่าง, การระบายความร้อน, ความเป็นจริงของพื้นโรงงาน
การกวาดล้างเป็นตัวเลขที่ยากที่สุดที่จะถือ. การกวาดล้างที่แน่นหนาดีขึ้น การออกแบบขดลวด ประสิทธิภาพ, แต่ท่อไม่เคยตรงอย่างสมบูรณ์, กลม, หรือเน้นไปที่ความเร็วในการผลิต. ข้อต่อท่อขนาด 16 นิ้ว ยาว 48 ฟุต จะมีระยะย่นตรงกลาง 6–10 มม. ไข่เพิ่มอีก 2–5 มม. คอยล์ที่ออกแบบด้วย 3 ระยะห่าง มม. บนกระดาษจะกระทบท่อที่ข้อต่อการผลิตแรก. คอยล์การผลิตมีระยะห่างจากรัศมี 8–20 มม. การลงโทษประสิทธิภาพที่ 8 มม. เทียบกับ. 4 มม. บนท่อขนาด 12 นิ้วที่ 3 kHz อยู่ที่ประมาณ 5–8% — ต้นทุนแหล่งจ่ายไฟเพิ่มขึ้น 15,000–30,000 ดอลลาร์. คอยล์ตีที่ปิดสายลงเพื่อ 4 ชั่วโมงมีค่าใช้จ่ายมากขึ้น.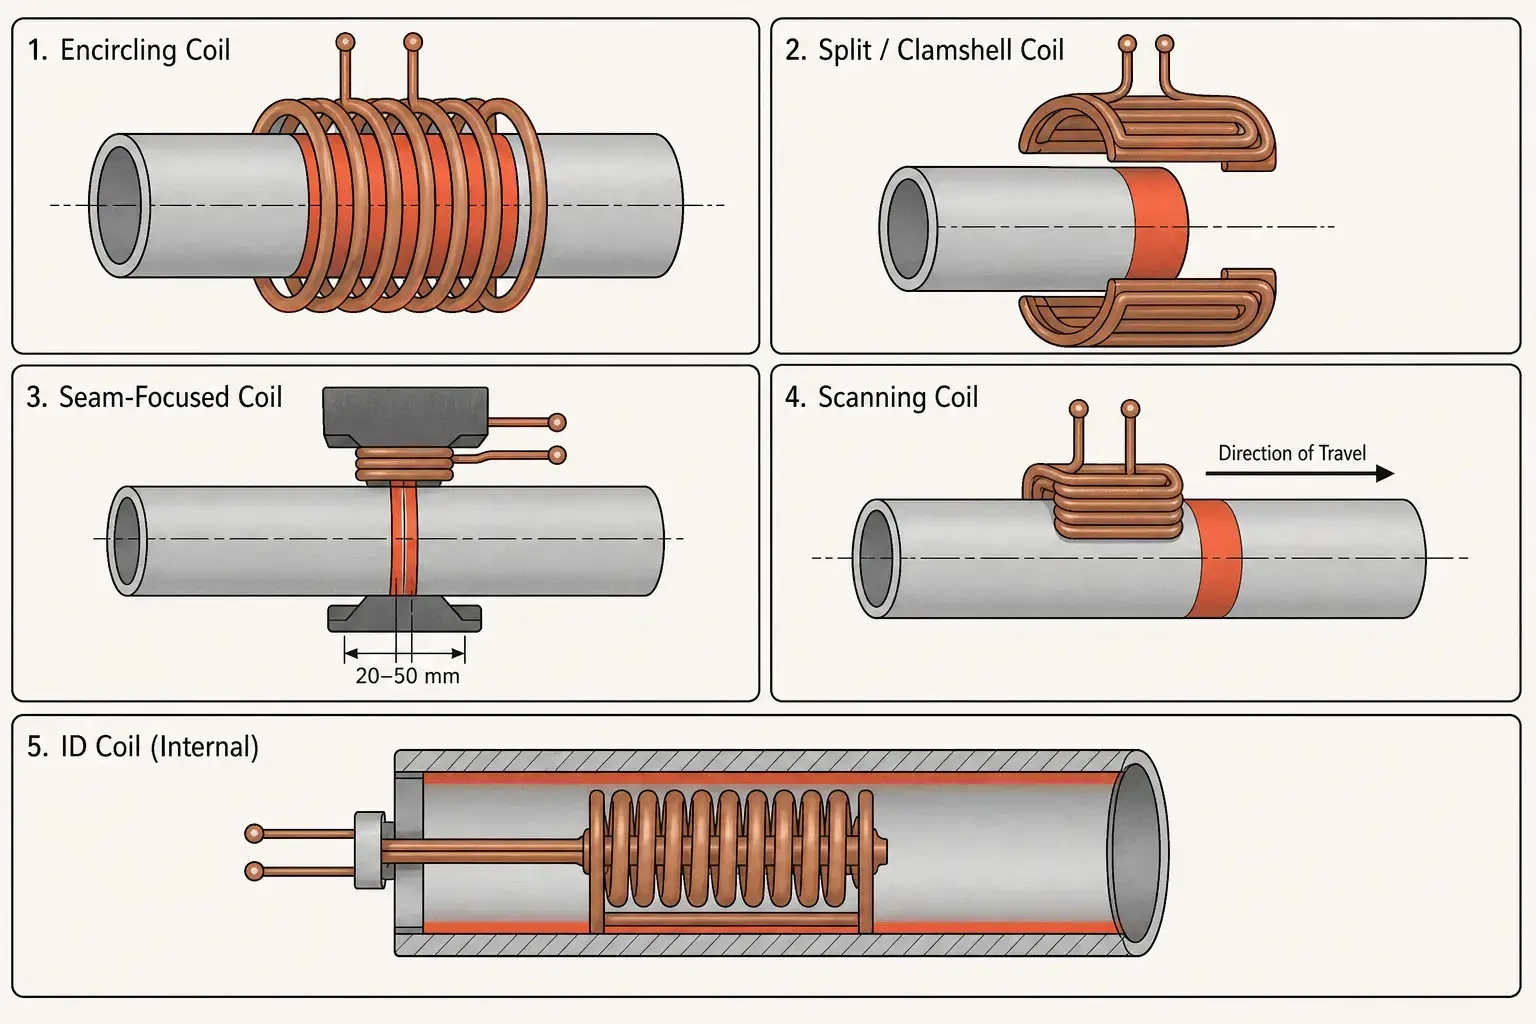
น้ำหล่อเย็นจะต้องทำงานได้อย่างน่าเชื่อถือ 6,000+ ชั่วโมงต่อปี. ขดลวดเหนี่ยวนำสามารถจ่ายกระแสไฟฟ้าหลายพันแอมป์ — หากไม่มีการไหลของน้ำเพียงพอ, ทองแดงจะถึงอุณหภูมิการเกิดออกซิเดชันในเวลาเพียงไม่กี่วินาที. หลักการ ระบบระบายความร้อนด้วยน้ำ สำหรับขดลวดโรงงานท่อ น้ำจะหมุนเวียน 40–120 ลิตร/นาทีผ่านขดลวดเพียงอย่างเดียว, บวกการไหลสำหรับแหล่งจ่ายไฟ, ตัวเก็บประจุ, และสายบัสเวิร์ค. คุณภาพน้ำ: ค่าการนำไฟฟ้าต่ำกว่า 300 µS/cm, pH 6.5–8.0, แขวนของแข็งต่ำกว่า 10 มก./ล.. ปั๊มสำรอง, สวิตช์การไหลต่อวงจร, และการติดตามค่าการนำไฟฟ้าเป็นข้อกำหนดขั้นต่ำสำหรับการผลิต. ความล้มเหลวในการระบายความร้อนที่ทำให้คอยล์หยุดทำงานมักนำไปสู่ความล้มเหลวของแบงก์คาปาซิเตอร์หากวงจรป้องกันทำงานช้า.
6. การควบคุมอุณหภูมิ, การหมุน, และการรวมสายผลิต
โรงงานผลิตท่อไม่ใช่ห้องปฏิบัติการ. ระบบเหนี่ยวนำทำงานระหว่างสถานีทำความสะอาดด้วยระเบิดและบูธเคลือบ, หรือระหว่างเลื่อยและเครื่องกดขึ้นรูป, หรือระหว่างสถานีเชื่อมสองแห่ง. มันต้องเริ่มทำงานเมื่อท่อมาถึง, ถึงอุณหภูมิก่อนที่ท่อจะออก, และหยุดหรือชะลอหากอุปกรณ์ด้านล่างเกิดความผิดพลาด. ทุกวินาทีที่ฮีตเตอร์รอสายการผลิตส่งผลต่อปริมาณการผลิต.
- การควบคุมอุณหภูมิแบบวงปิด ใช้เครื่องวัดอุณหภูมิอินฟราเรดที่เล็งไปที่ผิวท่อ. วงจรควบคุมปรับกำลังภายใน 50–100 มิลลิวินาทีหลังจากเกิดความแตกต่างของอุณหภูมิ. ความแม่นยำขึ้นอยู่กับการแผ่รังสีของผิว — เครื่องวัดที่สอบเทียบบนท่อสะอาดอ่านค่าต่ำกว่า 30–50°C เมื่อวัดบนท่อมีคราบสเกล. สำหรับกระบวนการสำคัญเช่นการตีปลายท่อที่อุณหภูมิสูงกว่า 1,100°C, เครื่องวัดอุณหภูมิแบบสองความยาวคลื่นลดความผิดพลาดจากการแผ่รังสี. อุปกรณ์แบบความยาวคลื่นเดียวใช้ได้กับการให้ความร้อนเคลือบที่ 60–120°C ซึ่งความสามารถในการทำซ้ำสำคัญกว่าความแม่นยำโดยรวม.
- การหมุนท่อ ช่วยปรับปรุงความสม่ำเสมอของอุณหภูมิรอบท่อ. โดยไม่มีการหมุน, ด้านบนของท่อแนวนอนจะร้อนกว่าด้านล่างประมาณ 30–80°C ในคอยล์รอบท่อ เนื่องจากการพาความร้อนตามธรรมชาติภายในคอยล์และความเอียงเล็กน้อยระหว่างคอยล์กับท่อ. การหมุนที่ 20–60 รอบต่อนาที — ขับเคลื่อนโดยลูกกลิ้งด้านข้างของคอยล์ — จะลดความแตกต่างนี้เหลือ 5–15°C. สำหรับการอุ่นเคลือบ, 5ความแตกต่างรอบท่อ °C มักจะยอมรับได้. สำหรับการอัดขึ้นรูป, 15ความแตกต่างของ °C อาจทำให้การไหลของวัสดุในแม่พิมพ์ไม่สม่ำเสมอ. กลไกการหมุนจะต้องรองรับเส้นผ่านศูนย์กลางท่อและช่วงน้ำหนักทั้งหมด, รักษาความเร็วพื้นผิวให้สม่ำเสมอ, และอยู่รอดได้ในสภาพแวดล้อมที่มีขนาด, ฝุ่น, และฉีดน้ำยาหล่อเย็นเป็นครั้งคราว.
- การรวมกับสายการผลิต หมายถึงระบบเหนี่ยวนำสื่อสารกับทุกสิ่งรอบตัว. เมื่ออุปกรณ์ต้นน้ำหยุดทำงาน, ทางลาดของฮีตเตอร์ไปที่ไม่ได้ใช้งาน — โดยทั่วไปจะเป็น 5–10% ของเอาท์พุตที่กำหนด — ทำให้คอยล์และตัวเก็บประจุอุ่นขึ้นเพื่อการกู้คืนกำลังแบบเต็มกำลังภายในเวลาไม่ถึง 2 วินาทีเมื่อรีสตาร์ทไลน์, โดยไม่ต้องให้ความร้อนสูงเกินไปกับท่อที่อยู่นิ่ง. ตรรกะการหยุดสาย, เซ็นเซอร์แบบแยกส่วน, และการเบี่ยงเบนอัตโนมัติสำหรับชิ้นส่วนที่ไม่เป็นไปตามมาตรฐานเป็นมาตรฐาน. การบันทึกข้อมูลที่ 1–10 Hz จับพลังงาน, อุณหภูมิ, ความเร็วสายการผลิต, สัญญาณเตือน, และการเปลี่ยนแปลงสูตรสำหรับท่อแต่ละเมตร. เมื่อเกิดความล้มเหลวของการเคลือบหรือการปฏิเสธรอยเชื่อมหลังจากสามกะ, บันทึกการให้ความร้อนจะตอบได้อย่างชัดเจน.
7. 6 ปัญหาการทำความร้อนท่อและวิธีป้องกัน
การให้ความร้อนด้วยเหนี่ยวนำสามารถทำซ้ำได้เมื่อระบบตรงกับท่อและกระบวนการ. เมื่อไม่ตรงกัน, โหมดความล้มเหลวเดียวกันปรากฏในโรงงานต่างๆ, ขนาดท่อต่างๆ, และการใช้งานต่างๆ. ตารางด้านล่างบันทึก 6 สิ่งที่พบบ่อยที่สุด.
| ปัญหา | สาเหตุรากฐาน | การป้องกัน |
| อุณหภูมิรอบวงไม่สม่ำเสมอ | ความเบี้ยวของขดลวด, ไม่หมุน, ท่อมีลักษณะวงรี, สภาพพื้นผิวไม่สม่ำเสมอ | ตรวจสอบการจัดศูนย์ของขดลวดสำหรับการเปลี่ยนเส้นผ่านศูนย์กลางแต่ละขนาด. เพิ่มการหมุนที่ 20–60 รอบต่อนาที. ตรวจสอบอุณหภูมิด้วยเครื่องวัดอุณหภูมืแบบมือถือที่ 4 จุดรอบวงในระหว่างการติดตั้ง. |
| ปลายท่อร้อนเกินไป (ผลของปลาย) | การรวมตัวของสนามแม่เหล็กไฟฟ้าที่ขอบท่อ; ขดลวดยื่นเกินปลายท่อ | วางปลายท่อภายในขดลวดประมาณ 10–20% ของความยาวขดลวดจากขอบขดลวด. ลดกำลังไฟลงใน 5–10 วินาทีสุดท้ายของรอบการให้ความร้อน. ใช้ตัวรวมฟลักซ์ที่ปลายขดลวด. |
| พื้นผิวร้อน, ผนังด้านในเย็น | ความถี่สูงเกินไปสำหรับความหนาของผนัง; เวลาแช่ไม่เพียงพอ | ลดความถี่ต่อส่วน 4 โต๊ะ. เพิ่มสถานีแช่ระหว่างขดลวดความร้อนและขั้นตอนถัดไป. ตรวจสอบอุณหภูมิผนังด้านในด้วยหัววัดสัมผัสระหว่างการตรวจสอบกระบวนการ — อย่าสมมติว่าการอ่านค่าพื้นผิวแทนค่าผนังทั้งหมด. |
| คราบตะกรันเกินไป / การเกิดออกซิเดชัน | อยู่เหนือ 800°C ในอากาศนานเกินไป; รอบความร้อนนานเกินความจำเป็น | ลดเวลาความร้อนโดยเพิ่มความหนาแน่นของพลังงาน. ลดอุณหภูมิสูงสุดในบริเวณที่กระบวนการอนุญาต. พิจารณาใช้ก๊าซอาร์กอนหรือไนโตรเจนชิลด์สำหรับการใช้งานที่สำคัญ. ขจัดคราบหนักก่อนเคลือบ. |
| คอยล์ตี / ความเสียหายทางกล | การกวาดล้างไม่เพียงพอ, ท่องอ, การสึกหรอของลูกกลิ้ง, คำแนะนำที่ไม่ตรงแนว | ออกแบบให้มีระยะห่างจากรัศมีขั้นต่ำ 8–20 มม. เพิ่มลูกกลิ้งนำเข้าและออกภายใน 500 หน้าคอยล์ มม. ตรวจสอบ ID คอยล์เพื่อดูเครื่องหมายหน้าสัมผัสทุกสัปดาห์. เก็บคอยล์สำรองไว้บนชั้นวาง. |
| อุณหภูมิเคลื่อนตัวระหว่างการผลิต | การเปรอะเปื้อนของเลนส์ Pyrometer, การเสื่อมสภาพของคอยล์เย็น, ความแปรผันของแรงดันไฟฟ้า, การเสื่อมสภาพของส่วนประกอบ | ทำความสะอาดเลนส์ไพโรมิเตอร์ทุกวัน. ตรวจสอบอุณหภูมิน้ำหล่อเย็นและแนวโน้มการไหลของ — การเพิ่มขึ้นของ ΔT ทั่วทั้งคอยล์บ่งชี้ว่ามีการเปรอะเปื้อนหรือการไหลลดลง. ตรวจสอบการสอบเทียบอุณหภูมิด้วยไพโรมิเตอร์อ้างอิงทุกสัปดาห์. |
เพื่อการวินิจฉัยที่ลึกซึ้งยิ่งขึ้น ความร้อนไม่สม่ำเสมอ และข้อบกพร่องที่เกี่ยวข้องกับรูปแบบ, ดูคู่มือการแก้ไขปัญหาของเราและ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ อ้างอิง.
8. การเลือกระบบ: คำถามที่การให้กำลังไฟฟ้าเป็นกิโลวัตต์ไม่สามารถตอบได้
การซื้อระบบทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตท่อเริ่มต้นด้วยระดับพลังงาน, แต่พิกัดกำลังคือคำตอบของคำถามที่ไม่สามารถถามได้จนกว่าจะถึงระยะท่อ, อัตราการผลิต, และข้อกำหนดด้านอุณหภูมิถูกกำหนดไว้. งานของซัพพลายเออร์คือการแปลงกระบวนการของคุณให้เป็นข้อกำหนดทางไฟฟ้าของพวกเขา. ขอแสดงความนับถือเพื่อให้แน่ใจว่าพวกเขามีข้อมูลกระบวนการที่ถูกต้อง และเพื่อประเมินสิ่งที่อยู่รอบๆ แหล่งจ่ายไฟ, เพราะแหล่งจ่ายไฟไม่ใช่ส่วนที่เสียก่อน.
ก่อนที่จะขอใบเสนอราคา, ปักหมุดอินพุตเหล่านี้:
- ท่อ OD และช่วงความหนาของผนัง (ขั้นต่ำและสูงสุด, ไม่ใช่แค่เรื่องธรรมดาที่สุด)
- เกรดวัสดุ — รวมถึงโลหะผสมที่ทำความร้อนได้ยากที่สุด
- อุณหภูมิเป้าหมายและความคลาดเคลื่อน
- ความยาวหรือลวดลายที่อุ่น (สิ้นสุดเท่านั้น, เต็มตัว, วงตะเข็บ)
- อัตราการผลิตสำหรับสินค้าที่แย่ที่สุด
- ข้อกำหนดความสม่ำเสมอของอุณหภูมิ (เส้นรอบวงและผ่านผนัง)
- มีบริการระบบไฟฟ้าและข้อมูลจำเพาะของน้ำหล่อเย็น
- ข้อจำกัดด้านพื้นที่, ทิศทางการจัดการท่อ, และอินเทอร์เฟซอัตโนมัติ
เมื่อเปรียบเทียบซัพพลายเออร์, ให้น้ำหนักเกินจำนวนกิโลวัตต์:
- ประสบการณ์การทำความร้อนท่อ. ซัพพลายเออร์ที่มี 200 การติดตั้งการชุบแข็งเกียร์อาจประเมินระยะห่างต่ำไป, ความตรง, และข้อกำหนดในการจัดการเฉพาะกับท่อ. ขอเอกสารอ้างอิงที่มีเส้นผ่านศูนย์กลางและช่วงความหนาผนังที่คล้ายกัน.
- ขอบเขตการก่อสร้างขดลวดและระบบทำความเย็น. ข้อเสนอรวมถึงเครื่องแลกเปลี่ยนความร้อนหรือไม่, แท่นปั๊ม, การกรอง, และการตรวจสอบการนำความร้อน — หรือเพียงแค่แหล่งจ่ายไฟและขดลวด? ระบบทำความเย็นแบบพร้อมใช้เพิ่มค่าอุปกรณ์ 20–35% แต่ขจัดโหมดความล้มเหลวในช่วงต้นที่พบบ่อยที่สุด.
- การควบคุม, การบันทึกข้อมูล, และการจัดการสูตร. ระบบที่ไม่สามารถจัดเก็บสูตรตามหมายเลขชิ้นส่วนของท่อหรือบันทึกข้อมูลกระบวนการเพื่อให้ตรวจสอบย้อนกลับได้ ทำให้เสียเวลาในการตั้งค่าทุกครั้งที่เปลี่ยนผลิตภัณฑ์ และไม่ทิ้งรอยกระดาษเมื่อการเคลือบหรือการเชื่อมล้มเหลวในสามกะในภายหลัง.
- การว่าจ้างการสนับสนุนและการเข้าถึงบริการ. การพัฒนากระบวนการซัพพลายเออร์ในพื้นที่ของคุณ, ด้วยท่อของคุณ, ในอัตราการผลิตของคุณ. รวมถึงสินค้าคงคลังอะไหล่ในท้องถิ่นและเวลาตอบสนองการบริการ. การตอบสนอง 72 ชั่วโมงสำหรับสายที่ทำงานอยู่ 20 กะต่อสัปดาห์จะเปลี่ยนเป็น $500 IGBT ล้มเหลวใน $150,000 เหตุการณ์การหยุดทำงาน.
คีย์ Takeaway
น้ำมันทำความร้อนเหนี่ยวนำ & ท่อแก๊ส ระบบมาแทนที่เตาเผาบนพื้นโรงสีเพราะให้ความร้อนเร็วขึ้น, ครอบครอง 2 ความยาวเส้นเมตรแทน 20, และบูรณาการโดยตรงกับการจัดการอัตโนมัติ. เทคโนโลยีมีความเป็นผู้ใหญ่. สิ่งที่กำหนดความสำเร็จคือระบบได้รับการออกแบบทางวิศวกรรมตามช่วงท่อจริงของคุณหรือไม่ — เส้นผ่านศูนย์กลาง, ความหนาของผนัง, เกรดวัสดุ, และความเร็วของสาย — หรือสั่งจากแค็ตตาล็อก. อัตรากิโลวัตต์ตอบคำถามที่ห้า. เรขาคณิตของท่อ, อุณหภูมิเป้าหมาย, และอัตราการผลิตตอบคำถามข้อหนึ่งถึงสี่.
คำถามที่พบบ่อย
Q: การให้ความร้อนแบบเหนี่ยวนำใช้ทำอะไรในกระบวนการผลิตท่อปิโตรเลียมและก๊าซ?
ก: การให้ความร้อนที่ปลายท่อเพื่อการขึ้นรูปและการประกอบ, การบำบัดความร้อนหลังการเชื่อมรอยต่อ, การอุ่นล่วงหน้าก่อนการเคลือบและบุผิว, การบรรเทาแรงดึงท้องที่, การให้ความร้อนล่วงหน้าก่อนการเชื่อม, และการบัดกรีอุปกรณ์ที่ติดตั้งอยู่. เทคโนโลยีเดียวกันนี้ปรากฏในสถานีต่าง ๆ หกแห่งในโรงงานผลิตท่อที่ติดตั้งครบถ้วน.
Q: การให้ความร้อนแบบเหนี่ยวนำสามารถทำให้ท่อผนังหนาร้อนทั้งชั้นได้หรือไม่?
ก: ได้ — โดยใช้ความถี่ที่เหมาะสมและเวลาเพียงพอ. ความหนาของผนังมากกว่า 20 มม. ต้องการความถี่ในช่วง 0.5–5 กิโลเฮิรตซ์. ผิวจะถึงอุณหภูมิเป็นอันดับแรก, และการนำความร้อนทำให้งานเสร็จสิ้น. สำหรับผนังด้านบน 30 มม., การทำความร้อนแบบฉากโดยใช้ขดลวดสองหรือสามม้วนต่ออนุกรมกัน (แต่ละอันจะมีความหนาแน่นของพลังงานลดลงเรื่อยๆ) หรือสถานีแช่เฉพาะหลังจากขดลวดหลักสร้างความสม่ำเสมอผ่านผนังได้ดีกว่าการพยายามทำในขดลวดเดี่ยวที่กำลังสูงสุด. ตรวจสอบอุณหภูมิผนังด้านในด้วยหัววัดแบบสัมผัสระหว่างการตรวจสอบคุณสมบัติกระบวนการ.
Q: ทำไมท่อของฉันถึงร้อนไม่เท่ากันรอบเส้นรอบวง?
ก: ผู้ต้องสงสัยตามปกติสามคน: ท่อไม่อยู่ตรงกลางขดลวด, ท่อไม่กลม, หรือท่อไม่หมุน. ตรวจสอบการตั้งศูนย์กลางคอยล์ก่อน — 3 ความเยื้องศูนย์กลางเป็นมม. บนท่อขนาด 12 นิ้วทำให้เกิดความแตกต่างของอุณหภูมิ 25–40°C ระหว่างด้านใกล้และด้านไกล. เพิ่มการหมุนที่ 20–60 RPM หากยังไม่มี. หากปัญหายังคงมีอยู่, ตรวจสอบการสึกหรอของลูกกลิ้งที่ทำให้ท่อหลุดออกจากศูนย์กลาง. ไข่ด้านบน 2% ของเส้นผ่านศูนย์กลางยังทำให้เกิดการเปลี่ยนแปลงของเส้นรอบวงซึ่งการหมุนเพียงอย่างเดียวไม่สามารถแก้ไขได้ทั้งหมด.
วิศวกรรมระบบทำความร้อนแบบท่อเริ่มต้นด้วยผลิตภัณฑ์ที่แย่ที่สุดของคุณ
หากจะทำความร้อนตามตารางขนาด 8 นิ้ว 160 ที่ 30 รอยต่อต่อกะ — หรือ 48 นิ้ว X80 ที่ 2 เมตรต่อวัน — รูปร่างของขดลวด, ความถี่, และพลังงานดูแตกต่างกันอย่างสิ้นเชิง. บอกเราช่วงเส้นผ่านศูนย์กลางท่อของคุณ, ช่วงความหนาผนัง, เกรดวัสดุ, อุณหภูมิเป้าหมาย, และความเร็วสาย. เราจะระบุระบบความร้อนรอบผลิตภัณฑ์ที่ต้องใช้มากที่สุด — ไม่ใช่สิ่งที่ทำให้แผ่นสเปคดูง่าย.


