
Aquecimento por indução em óleo & Fabricação de tubos de gás: 7 Aplicações e 6 Decisões de engenharia que determinam o sucesso
Um tubo API 5L X65 com diâmetro externo de 24 polegadas e 18 a parede em mm precisa que a sua extremidade seja aquecida a 1.150°C para perturbação. A linha funciona 40 juntas por turno. Uma caldeira a gás demora 20 minutos a trazer essa extremidade à temperatura e outra 15 a estabilizar entre cargas. Uma óleo de aquecimento por indução & tubo de gás o sistema faz isso 90 segundos, aquece apenas a última 300 mm, e o operador não espera que a caldeira recupere entre ciclos. Essa é a diferença. Não se trata de preferência tecnológica — trata-se de saber se a etapa de aquecimento define o ritmo de toda a fábrica, ou se consegue acompanhar esse ritmo.
A fabricação de tubos para óleo e gás enfrenta o equipamento de aquecimento com uma combinação incomum: diâmetros de 2 polegadas até mais de 48 polegadas, espessuras de parede de alguns milímetros até 60 mm em tubos sem costura de parede espessa, graus de ligas projetados para resistir a serviço sulfurado ou colapso em águas profundas, e velocidades de linha que não deixam margem para desvios no processo. O aquecimento por indução satisfaz estas exigências quando o sistema é desenhado em torno do tubo específico — não quando uma fonte de alimentação de catálogo é colocada no chão da fábrica com uma bobina genérica.
Índice
1. Por que a Indução Vence para Tubos: Velocidade, Controlo, e Espaço no Piso
As fábricas de tubos têm espaço limitado e são obcecadas por produtividade. A forno a gás grande o suficiente para aquecer secções de tubo de 40 pés ocupa 15 a 25 metros de comprimento de linha e funciona a 15–25% do consumo de energia nominal mesmo quando nenhum tubo está dentro. Uma bobina de indução para o mesmo trabalho ocupa aproximadamente 2 a própria bobina mais o barramento — e não consome energia quando a linha para. A 500 o sistema de média frequência de kW traz uma escala de 12 polegadas 80 extremidade de tubo de aço carbono de ambiente a 1.100°C abaixo 60 segundos. O mesmo tubo num forno a gás necessita de 12–18 minutos, mais 8–12 minutos adicionais para o forno recuperar o seu ponto de ajuste após a porta abrir.
Três fatores inclinam a decisão para a indução:
- O aquecimento é localizado. Vive-se a costura de solda, a extremidade do tubo, ou a superfície do revestimento — não toda a junta de 12 metros. Isto reduz a entrada de energia, limita mudanças metalúrgicas fora da zona alvo, mantém o resto do tubo suficientemente frio para manuseio, e elimina uma chama aberta perto de operações de revestimento a solvente a jusante.
- O controlo de temperatura é em circuito fechado. Piroscópios direcionados à zona aquecida fornecem dados de temperatura de volta à fonte de alimentação em milissegundos. Quando a velocidade da linha muda ou um novo diâmetro de tubo entra na bobina, o sistema ajusta a potência antes do tubo sair da bobina. Fornos a gás respondem em minutos.
- A integração com a automação é direta. Os sistemas de indução comunicam-se com os motores de esteira conveyora, sistemas de rotação, e com os PLCs a nível de fábrica. A receita de aquecimento altera-se com o número da peça do tubo — não com ajustes manuais do queimador entre alterações de produto.
2. 7 Aplicações de Aquecimento por Indução na Produção de Tubos
A indução não é uma aplicação de aquecimento em uma fábrica de tubos. Aparece na estação de soldagem, a linha de revestimento, a célula formadora final, a baía de tratamento térmico, e a bancada de brasagem. Cada aplicação exige uma combinação diferente de frequência, densidade de potência, geometria da bobina, e uniformidade de temperatura. A tabela abaixo mapeia 7 os mais comuns.
| Aplicação | Temperatura típica | Intervalo de frequência | O Que Faz ou Estraga |
| Soldadura com Tratamento Térmico Posterior (PWHT) | 600–750°C | 3–30 kHz | A largura da banda de aquecimento deve cobrir a ZAV sem sobreaquecer o metal base; alinhamento bobina-solda ±2 mm |
| Aquecimento da extremidade do tubo para repuxamento / formação | 1,050–1,250°C | 0.5–5 kHz | Controlo do comprimento aquecido (±5 mm); uniformidade através da parede antes de a prensa de conformação fechar |
| Revestimento / pré-aquecimento do forro | 60–120°C | 10–100 kHz | Uniformidade da temperatura da superfície ±5°C; o tubo deve girar através da bobina; velocidade da linha 10–60 m/min |
| Alívio de tensões (localizado) | 550–680°C | 1–10 kHz | Verificação do tempo de imersão; gradiente térmico na zona de transição; colocação da banda de isolamento |
| Normalização do corpo inteiro | 850–950°C | 0.5–3 kHz | Uniformidade através da parede ao longo de todo o comprimento; é necessário multi-zona ou varrimento para tubos com mais de 6 m |
| Pré-aquecimento antes da soldadura | 150–350°C | 5–50 kHz | Colocação da banda de aquecimento à frente do maçarico de soldadura; temperatura consistente no ponto de ignição do arco |
| Brasagem de acessórios, colarinhos, sensores | 600–900°C | 50–400 kHz | Calor localizado apenas na junta; controlo do fluxo do metal de enchimento; evitando danos por calor em juntas ou revestimentos adjacentes |
3. Diâmetro, Espessura da Parede, e Grau do Material
- Diâmetro. OD do tubo em petróleo e gás varia de 2 polegadas (60 mm) para linhas de instrumentação até mais de 48 polegadas (1,220 mm) para condutas de transmissão. A bobina deve ser maior do que o maior tubo que passa por ela — mais folga. Uma bobina construída para um tubo de 6 polegadas não pode aquecer um tubo de 24 polegadas, ponto final. Mas uma bobina dimensionada para um tubo de 48 polegadas aquecendo um tubo de 6 polegadas funciona com má eficiência de acoplamento porque a folga de ar é enorme. As fábricas que processam uma ampla gama de diâmetros frequentemente mantêm múltiplas bobinas intercambiáveis — uma para tubos pequenos, uma para gama média, uma para tubos grandes — em vez de tentar fazer uma bobina que cubra tudo. Este é o mesmo desafio abordado no nosso artigo sobre aquecimento por indução de anéis grandes, onde a faixa de diâmetro orienta as decisões de inventário de bobinas.
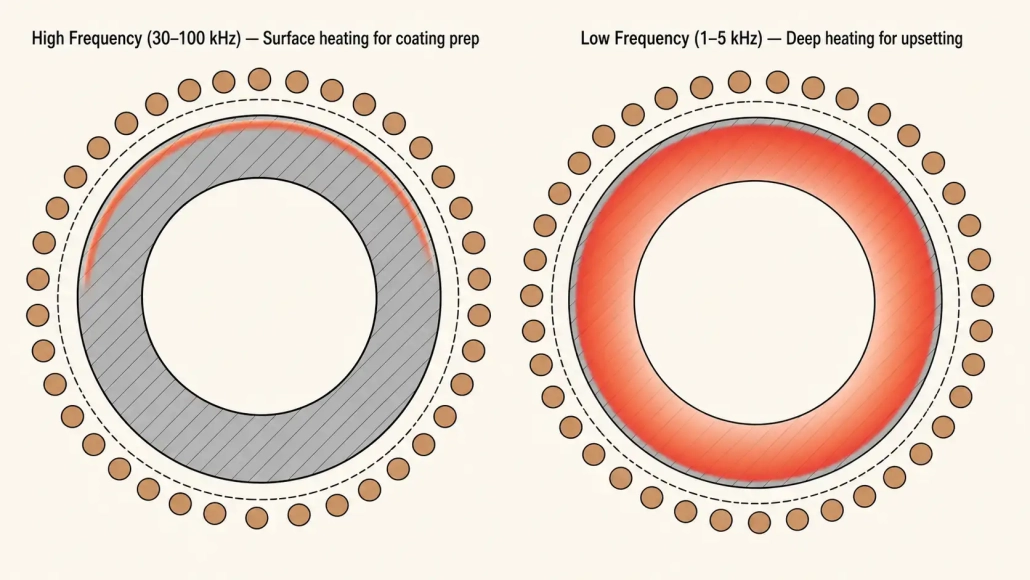
- Espessura da parede. A espessura da parede determina o tempo de aquecimento, frequência, e se você precisa de aquecimento unilateral ou através da parede. Faixas de tubos API 5L do cronograma 10 (2.8 mm em diâmetros pequenos) agendar 160 (até 60 mm para paredes pesadas sem costura). Tubo de parede fina – embaixo 5 mm – aquece rápido, mas superaquece mais rápido. Um erro de tempo de permanência de 2 segundos a 1.200°C pode empurrar a superfície interna para além da temperatura crítica superior do material antes que o pirômetro registre a ultrapassagem na superfície externa. Tubo de parede pesada — acima 20 mm — apresenta o problema oposto: a superfície atinge a temperatura-alvo enquanto a parede interna fica 150–200°C atrás. Resolver isto requer menor frequência, tempo de imersão mais longo, aquecimento em etapas com múltiplas bobinas, ou uma estação de imersão após a bobina de aquecimento principal.
- Grau de qualidade do material. Aço carbono (API 5L X42–X80, AISI 4130/4140), aço inoxidável (316L, duplex 2205), e ligas resistentes à corrosão (Inconel 625, 825 revestimento) cada um responde de forma diferente à indução. Aços carbono e de baixa liga aquecem eficientemente abaixo do ponto de Curie (~770°C) porque são magnéticos — correntes de Foucault concentram-se numa fina camada superficial e a histerese adiciona calor extra. Acima do Curie, tornam-se não magnéticos e o aquecimento abrandará. Aços inoxidáveis e ligas de níquel são não magnéticos a todas as temperaturas. Necessitam de uma densidade de potência mais elevada ou de um tempo de aquecimento mais longo para atingir a mesma temperatura que um tubo de aço carbono de dimensões idênticas. Um sistema dimensionado para aço carbono X65 pode ter uma produção 30–40% inferior quando alterado para duplex 2205 sem aumento de potência.
4. Frequência e Potência: Correspondência do Lado Elétrico com o Lado Mecânico
| Espessura da Parede | Aplicação Típica | Frequência Recomendada | Porquê |
| 2–6 mm | Pré-aquecimento de revestimento, Pré-aquecimento de ERW de parede fina | 30–100 kHz | Penetração superficial mantém o calor na superfície; Resposta rápida para altas velocidades de linha |
| 6–15 mm | Formação da extremidade do tubo, PWHT da soldadura | 5–30 kHz | Profundidade equilibrada — aquece através da parede com imersão moderada; Bom acoplamento em diâmetros intermédios |
| 15–30 mm | Aquecimento de extremidade de parede grossa, Alívio localizado de tensões | 1–5 kHz | Penetração profunda da corrente; A condução térmica estabelece pontes na espessura restante da parede |
| 30 mm+ | Normalização do corpo inteiro, Sem costura de parede grossa | 0.5–3 kHz | Profundidade máxima de penetração; frequentemente requer bobinas faseadas ou zona de imersão para uniformidade |
A potência deve cobrir o pior caso, não da média. A seleção de frequência segue a espessura da parede — a tabela acima e guia de frequência cobre a relação profundidade-frequência. A potência é dimensionada a seguir: Um erro comum de seleção é dimensionar a fonte de alimentação para o tamanho e material mais comuns, depois descobrir que o produto de parede mais pesada, maior diâmetro, maior taxa de produção na mistura não consegue atingir a temperatura à velocidade da linha. O cálculo da potência deve começar pelo produto que necessita de mais quilowatts — tipicamente o diâmetro máximo × espessura máxima da parede × combinação de velocidade de linha mais rápida que o moinho utiliza — e adicionar uma margem de 15–20% para o envelhecimento da bobina, variação da tensão na linha, e futuras adições de produto.
Para referência: aquecer a última 300 mm de uma extremidade de tubo de aço carbono de 24 polegadas, 20 mm de parede de tubo de aço carbono de 24 polegadas 20 juntas por hora requerem aproximadamente 500–700 kW. Em 40 juntas por hora, a mesma aplicação requer 1,0–1,4 MW. Dimensionar para o produto médio e descobrir que a junta no pior caso não pode atingir a temperatura antes do fecho da prensa de formação é a forma mais cara de aprender esta lição.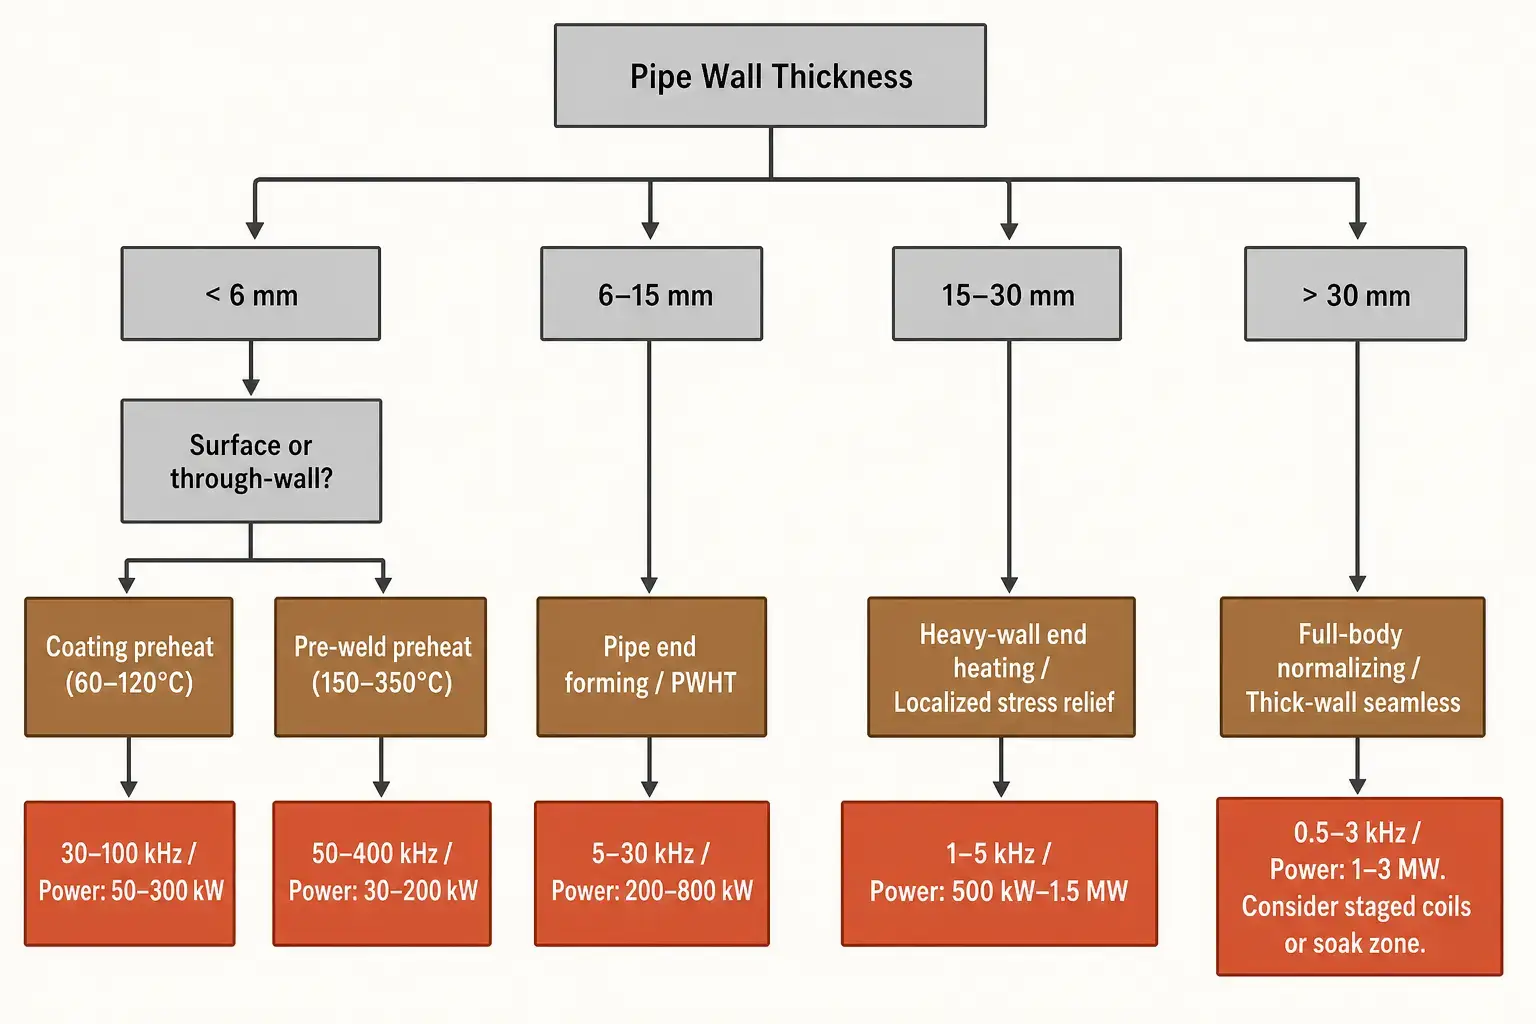
5. Desenho da Bobina: Folga, Arrefecimento, e Realidade do Piso da Siderurgia
Folga é o número mais difícil de manter. Folga apertada melhora design da bobina eficiência, mas o tubo nunca está perfeitamente direito, redondo, ou centrado à velocidade de produção. Uma junta de 48 pés de tubo de 16 polegadas afunda-se 6–10 mm no meio. A ovalidade acrescenta mais 2–5 mm. Uma bobina projetada com 3 mm de folga no papel irá atingir o tubo na primeira junta de produção. Bobinas de produção com folga radial de 8–20 mm. A penalização de eficiência em 8 mm vs. 4 mm num tubo de 12 polegadas a 3 kHz é aproximadamente 5–8% — um aumento no custo da fonte de alimentação de $15.000–$30.000. Uma bobina que desliga a linha por 4 horas custa mais.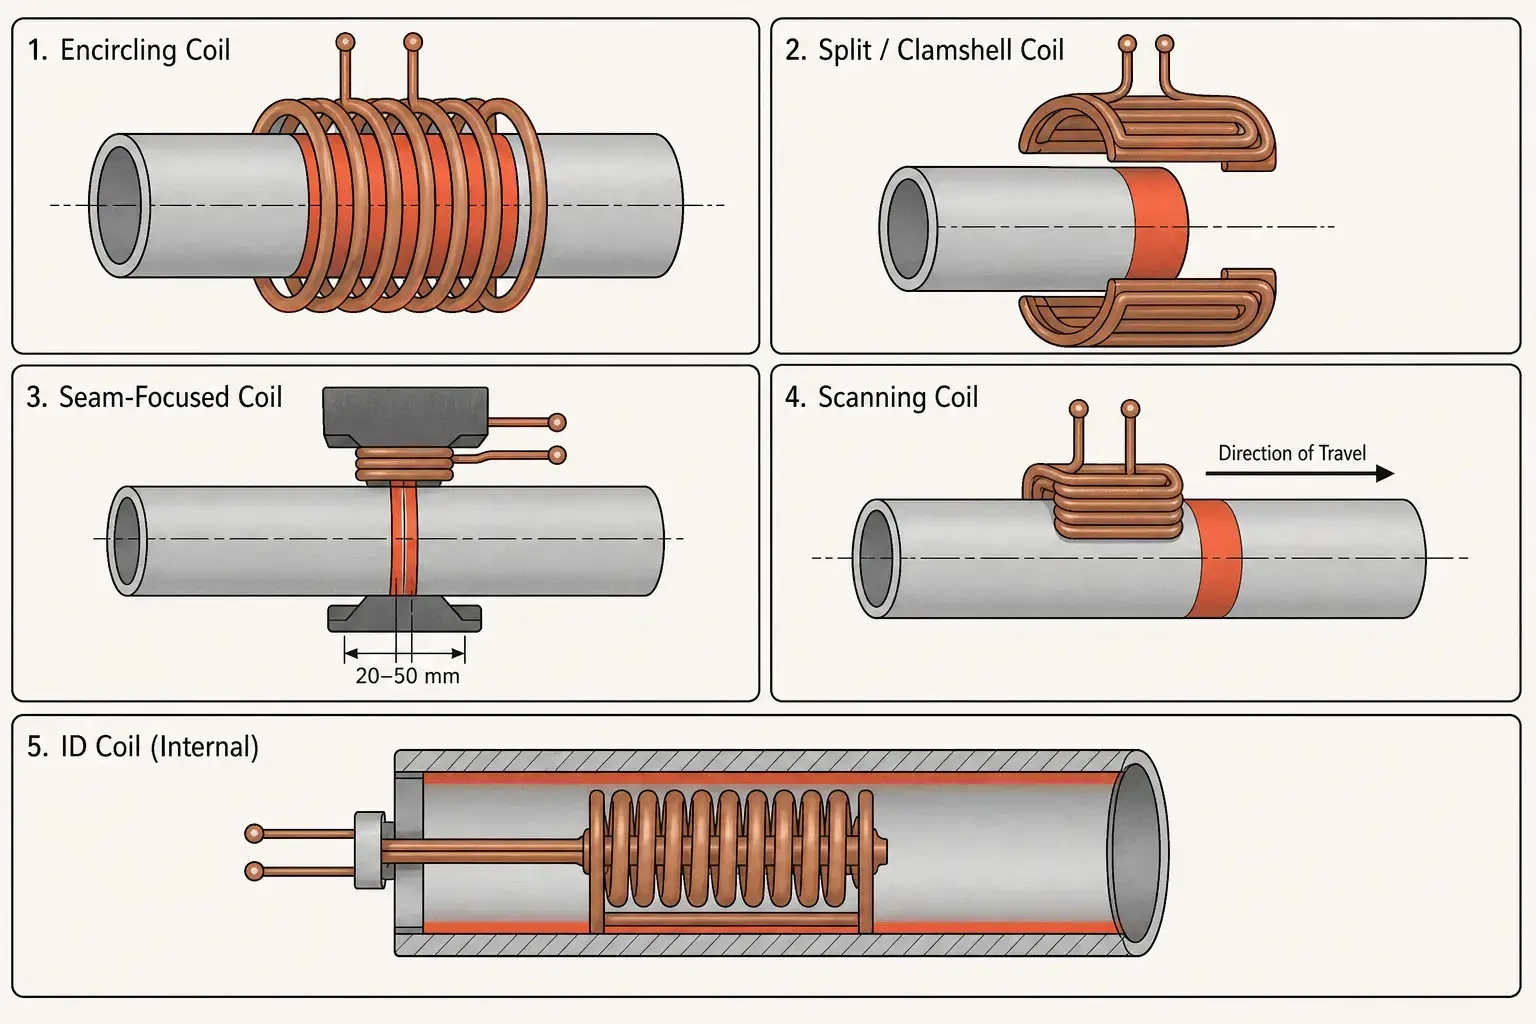
A água de arrefecimento tem de funcionar de forma fiável durante 6,000+ horas por ano. As bobinas de indução transportam milhares de amperes — sem fluxo adequado de água, o cobre atinge a temperatura de oxidação em segundos. O sistema de refrigeração por água para uma bobina de moinho de tubos circula 40–120 L/min apenas pela bobina, mais fluxo para a fonte de alimentação, capacitores, e trabalho de barramento. qualidade da água: condutividade abaixo de 300 µS/cm, pH 6,5–8,0, sólidos suspensos abaixo de 10 mg/L. Bombas redundantes, interruptores de fluxo por circuito, e monitorização de condutividade são mínimos de produção. Uma falha de arrefecimento que derruba a bobina frequentemente se transforma numa falha do banco de condensadores se os circuitos de proteção forem lentos.
6. Controlo de Temperatura, Rotação, e Integração da Linha
Um moinho de tubos não é um laboratório. O sistema de indução opera entre uma estação de limpeza a jato e uma cabine de revestimento, ou entre uma serra e uma prensa de conformação, ou entre duas estações de soldadura. Deve iniciar quando o tubo chega, atingir a temperatura antes de o tubo sair, e parar ou reduzir a potência se o equipamento a jusante apresentar falha. A cada segundo que o aquecedor espera pela linha, perde-se produtividade.
- Controlo de temperatura em malha fechada utiliza pirómetros de infravermelhos apontados para a superfície do tubo. O circuito de controlo ajusta a potência dentro de 50–100 ms de uma variação de temperatura. A precisão depende da emissividade superficial — um pirômetro calibrado em tubo limpo indica 30–50°C baixo em tubo com escala. Para processos críticos como tubagem que se desloca acima de 1.100°C, pirômetros de duplo comprimento de onda reduzem o erro de emissividade. Unidades de comprimento de onda único funcionam para o pré-aquecimento do revestimento a 60–120°C, onde a repetibilidade importa mais do que a precisão absoluta.
- Rotação do tubo melhora a uniformidade da temperatura circunferencial. Sem rotação, o topo de um tubo horizontal é 30–80°C mais quente do que a parte inferior numa bobina envolvente devido à convecção natural no interior da bobina e à ligeira excentricidade da bobina em relação ao tubo. A rotação a 20–60 RPM — acionada por rolos de apoio em ambos os lados da bobina — reduz este diferencial para 5–15°C. Para pré-aquecimento de revestimentos, 5A variação circunferencial em °C é tipicamente aceitável. Para alargamento (upsetting), 15A variação em °C pode provocar fluxo de material inconsistente na matriz de conformação. O mecanismo de rotação deve suportar o diâmetro total e a gama de pesos do tubo, manter uma velocidade de superfície consistente, e sobreviver num ambiente com resíduos de calcário, poeira, e pulverização ocasional de fluido de corte.
- Integração na linha significa que o sistema de indução comunica com tudo ao seu redor. Quando o equipamento a montante pára, o aquecedor passa para a inatividade — geralmente 5–10% da potência nominal — mantendo a bobina e os condensadores aquecidos para uma recuperação de potência total em menos de 2 segundos quando a linha reinicia, sem sobreaquecer o tubo estacionário. Lógica de paragem da linha, sensores de peça no lugar, e desvio automático de rejeição para secções fora das especificações são padrão. Registo de dados a 1–10 Hz capta potência, temperatura, velocidade da linha, alarmes, e a receita muda para cada metro de tubo. Quando uma falha de revestimento ou rejeição de soldadura surge três turnos depois, o registo de aquecimento responde de forma definitiva.
7. 6 Problemas com Aquecimento de Tubos e Como os Prevenir
O aquecimento por indução é repetível quando o sistema corresponde ao tubo e ao processo. Quando não corresponde, os mesmos modos de falha aparecem em diferentes moinhos, tamanhos de tubos, e aplicações. A tabela abaixo catalogua os 6 mais frequentes.
| Problema | Causa Raiz | Prevenção |
| Temperatura circunferencial desigual | Excentricidade da bobina, sem rotação, ovalo do tubo, condição de superfície inconsistente | Verifique o centramento da bobina para cada mudança de diâmetro. Adicione rotação a 20–60 RPM. Verifique a temperatura com pirómetro portátil em 4 pontos ao longo da circunferência durante a comissionamento. |
| Extremidades do tubo sobreaquecidas (efeito de extremidade) | Concentração do campo eletromagnético na borda do tubo; a bobina estende-se além da extremidade do tubo | Posicione a extremidade do tubo dentro da bobina em 10–20% do comprimento da bobina a partir da extremidade da bobina. Reduza a potência nos últimos 5–10 segundos do ciclo de aquecimento. Use concentradores de fluxo nas extremidades da bobina. |
| Superfície quente, paredes internas frias | Frequência demasiado alta para a espessura da parede; tempo de imersão insuficiente | Diminuir frequência por Secção 4 mesa. Adicionar estação de imersão entre a bobina de aquecimento e a operação seguinte. Verificar a temperatura da parede interna com sonda de contacto durante a qualificação do processo — não assumir que a leitura da superfície representa a temperatura ao longo da parede. |
| Escala excessiva / oxidação | Tempo demasiado longo acima de 800°C em ar; ciclo de aquecimento mais longo do que o necessário | Reduzir o tempo de aquecimento aumentando a densidade de potência. Reduzir a temperatura máxima quando o processo o permitir. Considerar gás de protecção de argão ou nitrogénio para aplicações críticas. Remover cal pesada antes da aplicação do revestimento. |
| Impacto da bobina / danos mecânicos | Folga insuficiente, tubo dobrado, Desgaste do rolo, guias desalinhadas | Design para folga radial mínima de 8–20 mm. Adicionar rolos guia de entrada e saída dentro de 500 mm da face da bobina. Inspecionar o diâmetro interno da bobina quanto a marcas de contacto semanalmente. Manter uma bobina sobresselente em stock. |
| Variação de temperatura durante a produção | Obstrução da lente do pirómetro, degradação do arrefecimento da bobina, variação da tensão na linha, envelhecimento do componente | Limpar a óptica do pirómetro diariamente. Monitorizar a temperatura e o fluxo do líquido de arrefecimento — um ΔT crescente através da bobina indica obstrução ou fluxo reduzido. Verificar a calibração da temperatura com um pirómetro de referência semanalmente. |
Para um diagnóstico mais profundo de aquecimento desigual e defeitos relacionados com padrões, consulte o nosso guia de resolução de problemas e a defeitos comuns na têmpera por indução referência.
8. Escolher um Sistema: Questões que uma Classificação em kW Não Pode Responder
Comprar um sistema de aquecimento por indução para a fabricação de tubos começa com uma classificação de potência, mas a potência nominal é a resposta a uma pergunta que não pode ser feita até que a gama de tubos, taxa de produção, e os requisitos de temperatura sejam definidos. O trabalho do fornecedor é converter o seu processo na sua especificação elétrica. O seu papel é garantir que eles têm a informação correta sobre o processo — e avaliar o que envolve a fonte de alimentação, porque a fonte de alimentação nunca é a peça que falha primeiro.
Antes de solicitar uma cotação, definir claramente estas entradas:
- Diâmetro exterior e intervalo de espessura da parede do tubo (mínimo e máximo, não apenas o mais comum)
- Gamas de material — incluir a liga mais difícil de aquecer
- Temperatura e tolerância alvo
- Comprimento ou padrão de aquecimento (apenas nas extremidades, corpo inteiro, faixa de junta)
- Taxa de produção para o produto no pior cenário
- Requisitos de uniformidade de temperatura (circunferencial e através da parede)
- Serviço elétrico disponível e especificações de água de arrefecimento
- Restrições de espaço, direção de manuseamento do tubo, e interface de automação
Ao comparar fornecedores, pese estes acima do número de kW:
- Experiência em aquecimento de tubos. Um fornecedor com 200 instalações de endurecimento de engrenagens pode subestimar o espaçamento, rectidão, e requisitos de manuseamento específicos para o tubo. Peça referências com diâmetro e espessura de parede semelhantes.
- Escopo da construção da bobina e do sistema de arrefecimento. O orçamento inclui o permutador de calor?, deslize da bomba, filtragem, e monitorização da condutividade — ou apenas a fonte de alimentação e a bobina? Um sistema de arrefecimento chave-na-mão adiciona 20–35% ao custo do equipamento mas elimina a falha mais comum nos primeiros usos.
- Controlo, registo de dados, e gestão de receitas. Um sistema que não consegue armazenar receitas por número de peça de tubo ou registar dados de processo para rastreabilidade desperdiça tempo de configuração em cada mudança de produto e não deixa qualquer registo em papel quando um revestimento ou solda falha três turnos depois.
- Suporte à comissionamento e acesso a serviço. Desenvolvimento de processos do fornecedor no seu pavimento, com o seu tubo, à sua taxa de produção. Além do inventário local de peças sobresselentes e tempo de resposta do serviço. Uma resposta em 72 horas numa linha em funcionamento 20 turnos por semana transforma uma $500 falha de IGBT numa $150,000 interrupção de produção.
Principal vantagem
Sistemas de aquecimento por indução de óleo & tubo de gás substituem fornos no chão de fábrica porque aquecem mais rapidamente, ocupam 2 metros de comprimento de linha em vez de 20, e integram-se diretamente com a movimentação automatizada. A tecnologia é madura. O que determina o sucesso é se o sistema foi projetado em torno da sua gama real de tubos — diâmetros, espessuras de parede, graus de material, e velocidade da linha — ou encomendado a partir de um catálogo. A classificação em kW responde à quinta questão. Geometria do tubo, temperatura-alvo, e a taxa de produção responde às questões um a quatro.
Perguntas Frequentes
P: Para que é usada a aquecimento por indução na fabricação de tubos de óleo e gás?
A: Aquecimento da extremidade do tubo para a deformação e conformação, Tratamento térmico pós-soldadura da costura de solda, Pré-aquecimento de revestimentos e forros, Alívio localizado de tensões, pré-aquecimento antes da soldadura, e brasagem de acessórios anexos. A mesma tecnologia aparece em seis estações diferentes numa fábrica de tubos totalmente equipada.
P: O aquecimento por indução consegue aquecer totalmente tubos de parede espessa?
A: Sim — com a frequência certa e tempo suficiente. Espessuras de parede acima de 20 mm necessitam de frequências na gama de 0,5–5 kHz. A superfície atinge a temperatura primeiro, e a condução térmica completa o trabalho. Para paredes acima de 30 mm, o aquecimento em etapas com duas ou três bobinas em série (cada uma a uma densidade de potência progressivamente mais baixa) ou uma estação de imersão dedicada após a bobina principal produz uma melhor uniformidade através da parede do que tentar fazê-lo numa única bobina à potência máxima. Verificar a temperatura da parede interior com uma sonda de contacto durante a qualificação do processo.
P: Porque é que o meu tubo aquece de forma desigual em torno da circunferência?
A: Três suspeitos habituais: o tubo não está centrado na bobina, o tubo não é redondo, ou o tubo não está a rodar. Verifique primeiro o centramento da bobina — um 3 a excentricidade em mm num tubo de 12 polegadas produz uma diferença de temperatura de 25–40°C entre o lado próximo e o lado oposto. Adicione rotação a 20–60 RPM se já não existir. Se o problema persistir, verifique o desgaste dos rolos que deixe o tubo assentar fora do centro. Ovalidade acima 2% do diâmetro também provoca variação circumferencial que a rotação sozinha não consegue corrigir totalmente.
Projetar um Sistema de Aquecimento de Tubos Começa Pelo Seu Produto no Pior Cenário
Se estiver a aquecer um tubo de 8 polegadas schedule 160 em 30 junções por turno — ou um X80 de 48 polegadas a 2 metros por minuto — a geometria da bobina, frequência, e a potência parecem completamente diferentes. Diga-nos a sua gama de OD do tubo, gama de espessura da parede, graus de material, temperatura-alvo, e velocidade da linha. Nós especificaremos o sistema de aquecimento em torno do produto que mais exige — e não aquele que torna a ficha técnica fácil.


