
Podgrzewanie indukcyjne dla korbowódów: Praktyczne wskazówki dotyczące obróbki cieplnej, Montaż & Produkcja
Korbowody przenoszą obciążenia cykliczne przez nieregularny kształt. Duży koniec, Mały koniec, Żebro, Kaptur, i obszary śrubowe mają każdy inną masę, inny sposób reagowania na ciepło, i różne wymagania metalurgiczne. Kiedy pręt wymaga ciepła — do wsuwania tulei ze skurczeniem, hartowania otworu, lub wstępnego nagrzewania przed formowaniem — nagrzewanie całej części w piecu jest często najwolniejszym i najmniej precyzyjnym sposobem.
Nagrzewanie indukcyjne korbowodów dostarcza energię bezpośrednio do metalu w dokładnie tej strefie, która jej potrzebuje. Nie trzeba czekać, aż piec się nagrzeje. Brak sekcji grzewczych, które nie wymagają obróbki cieplnej. Pole elektromagnetyczne sprzęga się z materiałem pręta łącznikowego i generuje ciepło wewnętrznie — ta sama zasada omówiona w naszym podstawy nagrzewania indukcyjnego przewodniku.
Do produkcji, praktyczne zalety szybko się sumują: krótsze czasy cyklu niż przy przetwarzaniu w piecu porcjowym, mniejsze utlenianie dzięki skróconemu czasowi w temperaturze, i łatwiejsza integracja zautomatyzowanych komórek z prasami, robotami, i stacjami chłodzącymi. Problem polega na tym, że geometria pręta łącznikowego nie wybacza niedbałego projektowania procesu. Cewka niecentralna, niewłaściwa częstotliwość, lub uchwyt, który przesuwa się o pół milimetra, może zamienić powtarzalny proces w generator złomu.
Dlaczego indukcja do korbowodów
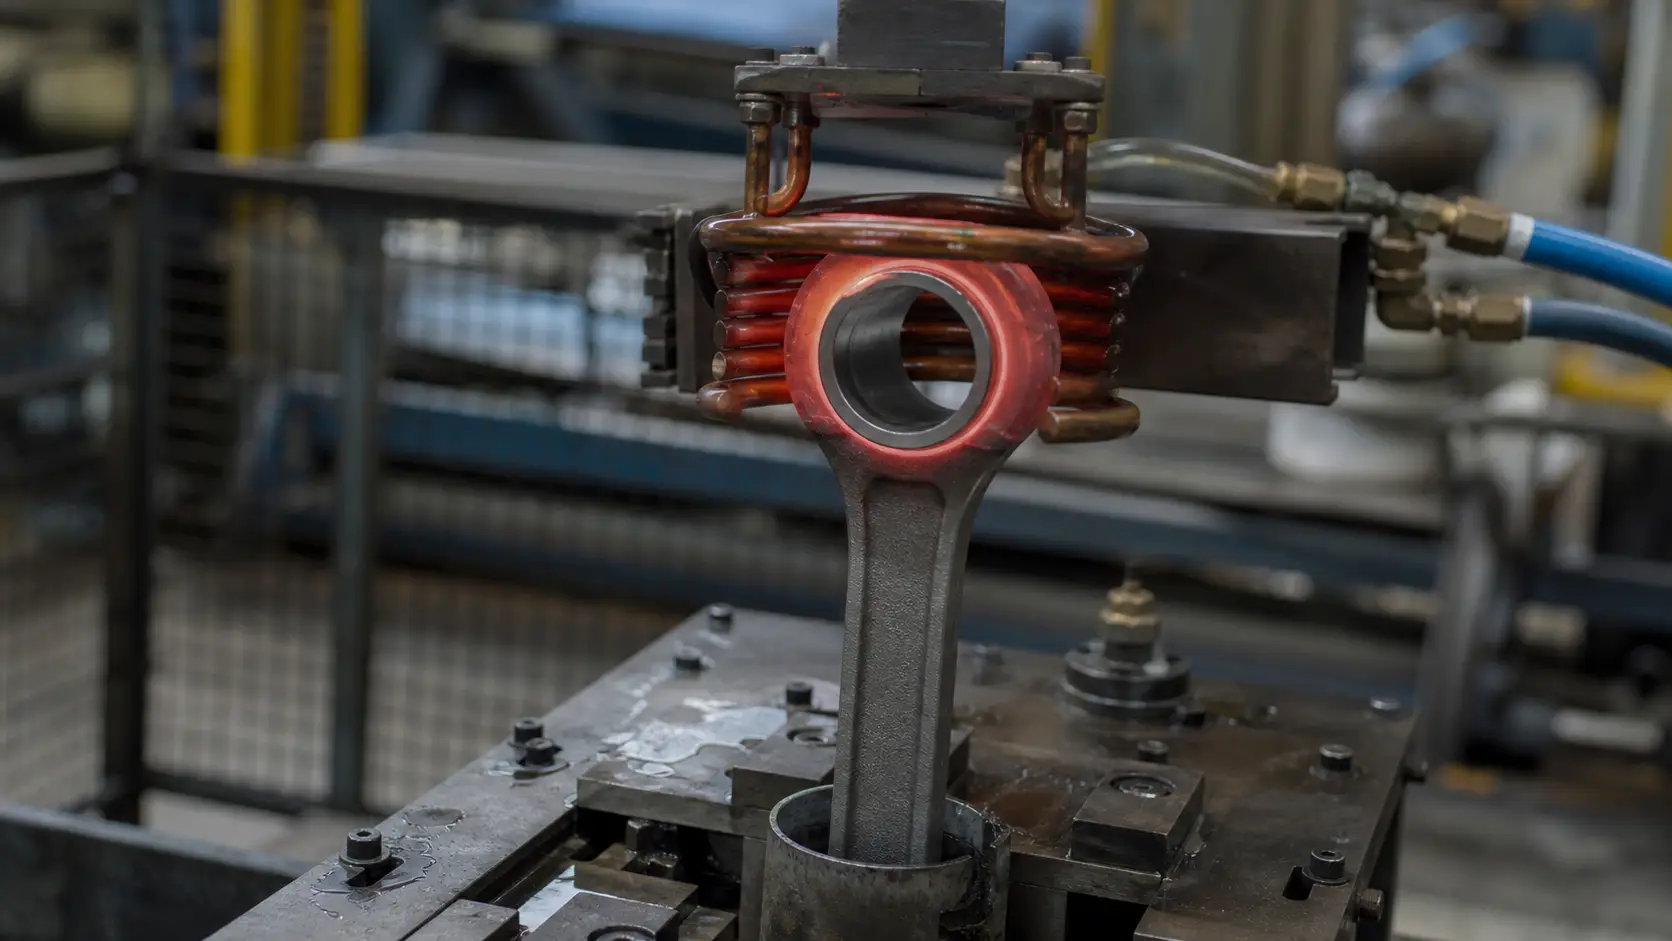
Korbowody wymagają zlokalizowanego ciepła. Złącze termokurczliwe wymaga gorącego i rozszerzonego otworu, podczas gdy reszta pręta pozostaje chłodna. Hartowanie ma na celu określoną powierzchnię ścieralną. Podgrzewanie kucia wymaga jednolitej temperatury w przekroju o różnej grubości 8 mm do 35 mm w tej samej części.
Piec traktuje cały pręt jako jedną masę termiczną. Oznacza to dłuższy czas cyklu, więcej utleniania, i przenikanie ciepła do obszarów, które były już w stanie końcowym. Indukcja odwraca tę sytuację. Cewka otacza strefę, która ma znaczenie. Energia dociera do metalu bezpośrednio w tej strefie. Wszystko inne pozostaje w temperaturze otoczenia lub bliskiej temperaturze otoczenia.
Trzy warunki sprawiają, że indukcja jest właściwym wyborem do pracy przy korbowodach:
- Podgrzewana strefa to otwór, sekcja końcowa, lub łożyskowanie—nie cały korbowód. Indukcja działa precyzyjnie tam, gdzie umieszczona jest cewka.
- Czas cyklu ma znaczenie. 12-sekundowy cykl grzewczy zintegrowany z komórką prasującą jest lepszy niż wyjmowanie korbowodów z tacek pieca co 40 minuty.
- Powtarzalność elementów względem siebie jest niepodlegająca negocjacjom. Zweryfikowana receptura czasu i mocy z informacją zwrotną z pirometru daje ten sam wynik cieplny na pręcie #1 i pręcie #10,000.
Typowe zastosowania
Podgrzewanie indukcyjne wspiera cztery główne operacje korbowodu. Każda ma inne docelowe temperatury, inne podejścia do cewki, i inne kontrole jakości.
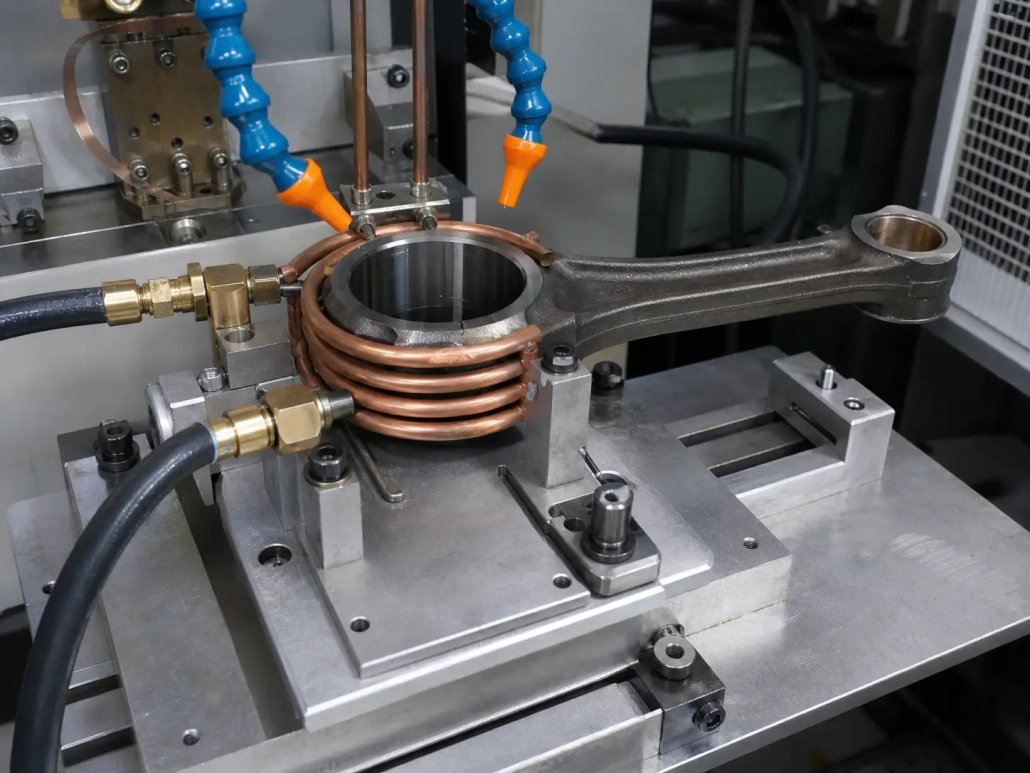
- Dopasowanie na gorąco i montaż termiczny. Otwór jest podgrzewany w celu rozszerzenia o 0,05–0,15 mm, wystarczająco, aby wsunąć tuleję, rękaw, lub bieżnię łożyska bez użycia siły prasowania. Kluczem jest równomierne nagrzewanie obwodowe — różnica temperatur wynosząca 20°C na otworze może spowodować spękanie płytki lub sprawić, że otwór będzie nieokrągły po schłodzeniu. Cewka otaczająca koniec pręta, pirometr skierowany na ścianę otworu, a uchwyt centrujący otwór w cewce jest konfiguracją standardową. Więcej informacji na temat tej aplikacji, zobacz nasz dobór sprzętu do montażu termokurczliwego przewodniku.
- Miejscowa obróbka cieplna. Korbowody czasami wymagają hartowania, odpuszczanie, lub odprężanie na określonych powierzchniach — otwory na kołki, miejsca łożyskowania, regiony styku, lub lokalnie wzmocnione sekcje. Indukcja podgrzewa tylko te powierzchnie do temperatury austenityzacji, następnie następuje czasowo sterowany natrysk hartujący. Reszta pręta pozostaje poniżej temperatury przemiany. To zachowuje ogólną wytrzymałość, jednocześnie nadając twardość tam, gdzie występuje zużycie.
- Wsparcie dla kucia i formowania. W liniach, gdzie korbowody są formowane na gorąco, przekuwane ponownie, lub formowane do wymiaru, indukcja podgrzewa półfabrykat lub próbkę do temperatury kucia w ciągu kilku sekund. Szybkie nagrzewanie zmniejsza tworzenie się zgorzeliny w porównaniu do długotrwałego hartowania w piecu. Gęstość mocy i dopasowanie grubości przekroju są krytyczne — cienka sekcja żebra przegrzeje się o wiele wcześniej, zanim gruby koniec osiągnie temperaturę kucia, jeśli częstotliwość i moc nie są dostosowane do rozkładu masy.
- Lutowanie i łączenie. Niektóre projekty prętów wymagają lutowanych połączeń lub dodatkowych elementów. Indukcja dostarcza ciepło do obszaru połączenia bez nagrzewania całego zespołu, pod warunkiem, że cewka ma dostęp do połączenia i dopasowanie jest spójne.
Kluczowe zmienne procesowe
Na wynik wpływają cztery zmienne. Oddziałują — zmieniają jedną i zwykle trzeba wrócić do pozostałych.
Częstotliwość. Niższe częstotliwości zagłębiają prąd w przekrój części. Wyższe częstotliwości koncentrują ciepło na powierzchni. Korbowody obejmują szeroki zakres grubości przekroju w obrębie jednej części, więc wybór częstotliwości to balans. Poniższa tabela daje punkt wyjścia do typowych zadań nagrzewania prętów.
| Zastosowanie | Typowy przekrój | Zalecany zakres częstotliwości | Cel grzewczy |
|---|---|---|---|
| Małocylindrowe oprawki kurczliwe | Cienkie ściany, 3–8 mm | 30–100 kHz | Szybkie ogrzewanie od powierzchni do połowy ściany, równomierne rozszerzanie obwodowe |
| Złącze termokurczliwe z dużym otworem | Średnia ściana, 5–15 mm | 10–50 kHz | Głębsza penetracja zapewniająca równomierne rozszerzenie otworu w grubszej sekcji |
| Hartowanie otworu lub gniazda łożyska | Warstwa powierzchniowa, 0.5– głębokość koperty 2 mm | 50–200 kHz | Płytka austenityzacja, szybkie przejście hartowania |
| Podgrzewanie kucia (cały pręt lub kęs) | Zmienny, do 35 mm | 1–10 kHz | Nagrzewanie przelotowe przy minimalnym gradiencie między powierzchnią a rdzeniem |
| odprężanie belek lub sekcji środnika | Umiarkowana, 4–12 mm | 10–30 kHz | Ogrzewanie o umiarkowanej głębokości poniżej transformacji, kontrolowane nasiąkanie |
Błędne ustawienie częstotliwości szybko daje się we znaki. Zbyt wysoka powoduje przegrzewanie powierzchni, podczas gdy środkowa część ściany pozostaje zimna. Zbyt niska wydłuża cykl, ciepło rozprzestrzenia się na sąsiednie obszary, a wydajność spada. Aby głębiej wyjaśnić, jak częstotliwość wpływa na głębokość nagrzewania i sprzężenie, zobacz nasz dobór częstotliwości do nagrzewania indukcyjnego przewodniku.
Poziom mocy i czas nagrzewania. Te dwa idą w parze. Wysoka moc + krótki czas daje szybkie nagrzewanie powierzchni z ostrymi gradientami termicznymi. Niższa moc + dłuższy czas pozwala na wyrównanie profilu temperatury przez przewodzenie, ale kosztuje to przepustowość i może rozproszyć ciepło poza strefę docelową.
Nie ma uniwersalnego ustawienia mocy. Liczba pochodzi z masy cząstkowej, docelowa temperatura, czas cyklu, i wydajność cewki — nie jest to ocena katalogowa. Złącze termokurczliwe równoważy szybkie rozszerzanie i przegrzewanie powierzchni. Hartowanie wymaga szybkiego narastania z minimalnym opóźnieniem przed hartowaniem. Kucie wymaga wystarczającego namoczenia, aby rdzeń osiągnął temperaturę bez spalenia powierzchni. Aby uzyskać wskazówki dotyczące rozmiaru, zobacz nasz dobór mocy dla nagrzewania indukcyjnego przewodniku.
Materiał i stan wcześniejszy. Korbowody są wykonane ze stali kutej, proszek metalowy, stal stopowa, i materiały odlewnicze. Opór elektryczny, zachowanie magnetyczne, zawartość węgla, i warunki wcześniejszej obróbki cieplnej wpływają na sposób łączenia części z polem indukcyjnym.
Stale magnetyczne nagrzewają się wydajnie poniżej temperatury Curie. Nad tym, zmienia się zachowanie sprzęgania i zmienia się szybkość nagrzewania. To przejście następuje w połowie cyklu i wpływa na każdą wędkę w ten sam sposób – jeśli proces zostanie zatwierdzony. Bez zamkniętej pętli kontroli temperatury ani sprawdzonej receptury czasu-mocy, przejście Curie'ego powoduje zmienność między prętami, którą trudno śledzić, a jeszcze trudniej naprawić.
Kontrola temperatury. Podczerwone pirometry są najczęstszym rozwiązaniem w produkcji, ale są dobre tylko tak, jak ich ustawienie. Zmienność emisyjności wynikająca z nalotu powierzchniowego, pozostałości oleju, lub kąta obserwacji może przesunąć odczyt o dziesiątki stopni. Pirometr skierowany na zewnętrzną ściankę otworu, podczas gdy krytyczna wewnętrzna powierzchnia pozostaje w tyle, daje fałszywe poczucie kontroli.
Podczas opracowywania procesu, sprawdź rozkład temperatury za pomocą części testowych do poświęcenia. Farba termiczna, wbudowane termopary, lub inspekcja metalurgiczna po cyklu ujawnia to, czego nie wychwytuje pirometr. Celem jest zwalidowane okno, w którym wskazanie pirometru koreluje wiarygodnie z rzeczywistą temperaturą w istotnym punkcie.
Projekt cewki i obsługa części
Korbowody nie są prostymi cylindrami. Offsetowa geometria, zmienna dystrybucja masy, oraz pobliskie elementy — otwory na śruby, linie podziału pokrywy, cienkie przecinki taśmy — wszystkie odciągają ciepło od strefy docelowej lub tworzą lokalne gorące punkty. Konstrukcja cewek musi uwzględniać każdą z tych cech.
Kształt i sprzężenie cewki. Podgrzewanie otworu zazwyczaj wykorzystuje cewkę okrążającą wokół końcówki pręta. Cewka otacza powierzchnię otworu i równomiernie ją nagrzewa wokół obwodu. Wewnętrzne cewki działają tam, gdzie pozwala dostęp, a średnica otworu jest wystarczająco duża. Cewki kształtowane celują w jeden obszar, unikając drugiego—przydatne, gdy znajduje się wylew śruby 6 mm od strefy grzania i nie może osiągnąć 200°C.
Odległość sprzężenia ma większe znaczenie, niż większość początkujących użytkowników się spodziewa. A 0.5 Przesunięcie o mm w szczelinie między cewką a elementem zmienia sprzężenie elektromagnetyczne i przesuwa wzór grzania. Efekty końcowe na krawędziach cewki mogą tworzyć gorące lub zimne pasma. Narożniki i cienkie części kumulują prąd i nagrzewają się szybciej niż przylegające grubsze części. Każde z tych zachowań jest przewidywalne i można je kontrolować przy odpowiedniej geometrii cewki. Dla zasad projektowania, zobacz nasz Projektowanie cewki indukcyjnej przewodniku.
Mocowanie i powtarzalne pozycjonowanie. Małe zmiany pozycji powodują mierzalne różnice temperaturowe. Jest to szczególnie nieprzyjazne, gdy szczelina między cewką a częścią jest wąska lub gdy nagrzewa się tylko jeden koniec pręta. Uchwyt musi lokalizować pręt za pomocą powtarzalnych odniesień — środek otworu, bok, orientacja osłony, głębokość włożenia.
jeśli linia ma różne rozmiary prętów, od początku planować szybkie narzędzia lub regulowane pozycje cewek. elastyczność retrofitowania później kosztuje więcej.
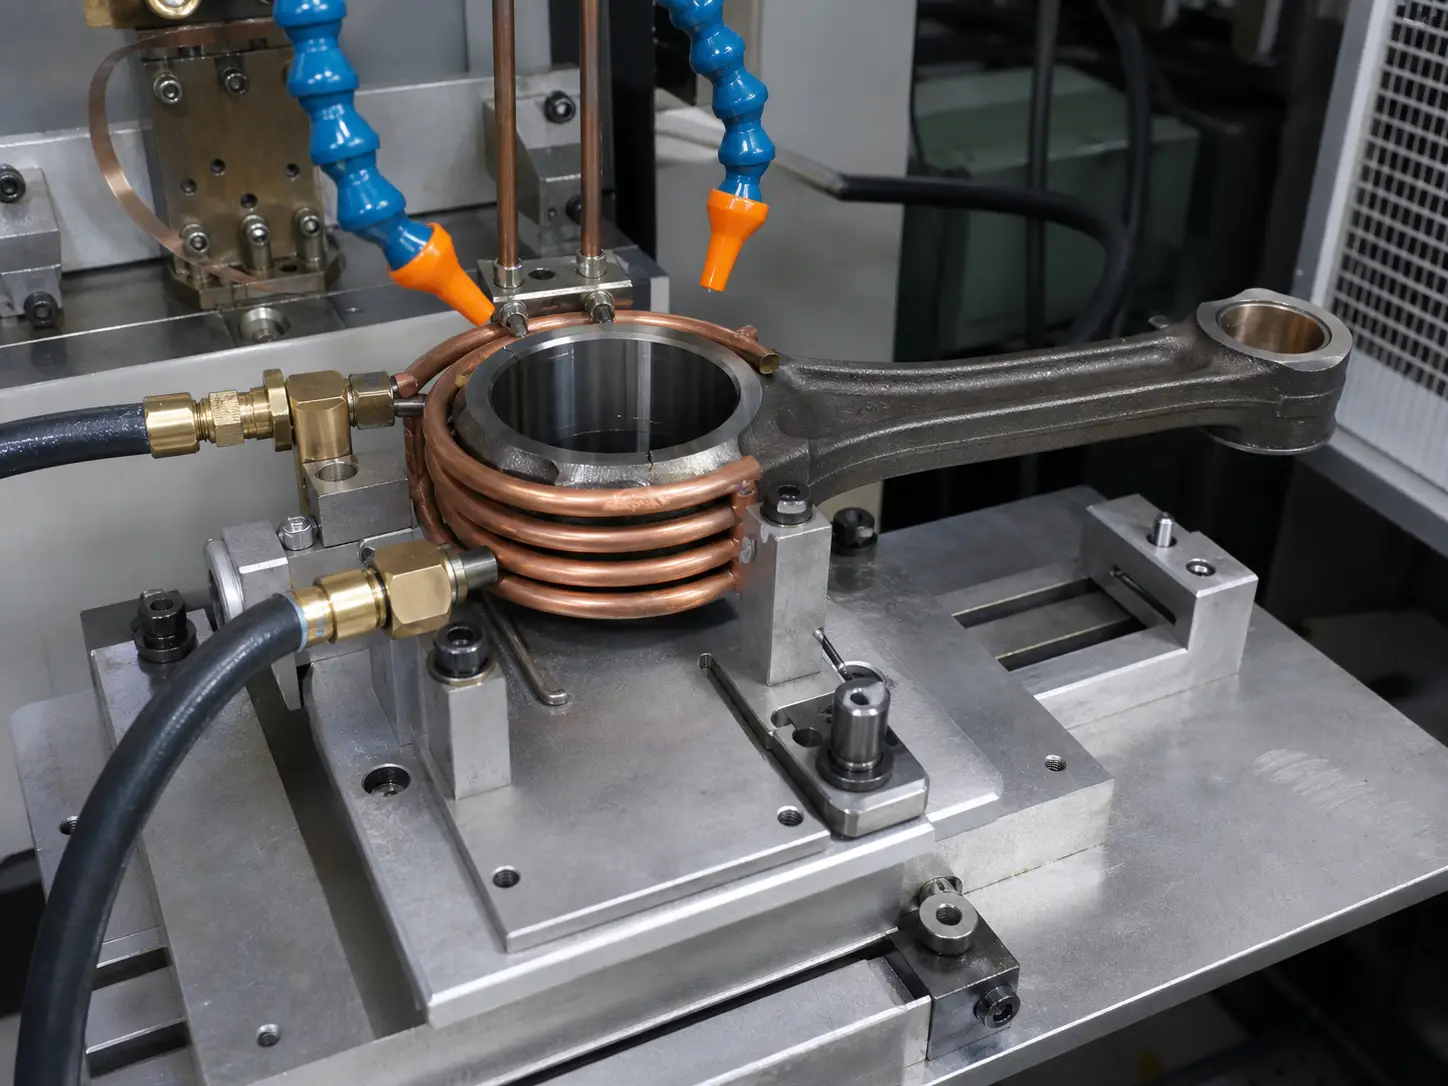
woda chłodząca. Cewki indukcyjne, zasilacze, szyny zbiorcze, i transformatory wymagają kontrolowanego chłodzenia. Kompaktowe cewki pracujące w wysokich cyklach pracy na linii korbowodu powodują poważne obciążenie termiczne obwodu chłodzącego. Zbyt małe chłodzenie prowadzi do przegrzania cewki, uszkodzenie izolacji, i nieplanowane przestoje.
Odpowiednio zaprojektowany układ chłodzenia wodą do nagrzewania indukcyjnego kontroluje natężenie przepływu, ciśnienie, Przewodność, temperatura, i filtracja. Jeśli sprzęt do hartowania korzysta z tej samej pętli chłodzącej, weź pod uwagę dodatkowe obciążenie cieplne wynikające z powrotu środka hartującego.
Ryzyka jakościowe i jak je redukować
Zatwierdzony proces indukcyjny jest powtarzalny. Niezatwierdzony jest niezawodnie zły. Cztery ryzyka pojawiają się najczęściej przy pracy z korbowodami.
Zniekształcenie otworu. Niejednorodne nagrzewanie obwodowe powoduje nierównomierne rozszerzanie otworu. Otwór wychodzi z okręgu podczas nagrzewania i pozostaje zdeformowany po ostudzeniu. Wycentruj otwór w cewce. Użyj geometrii cewki, która zapewnia zrównoważone ogrzewanie na całym obwodzie. Kontroluj tempo nagrzewania — przekroczenie temperatury celu o 30°C, ponieważ pirometr został źle wymierzony, zamienia znaczną część na złom. Zweryfikować pomiarem otworu po nagrzewaniu na próbkach pierwszego egzemplarzu, nie tylko na wyświetlaczu produkcyjnego pirometru.
Do dopasowania kurczliwego, cel nie osiąga tylko temperatury. Cylindr potrzebuje wystarczającej ekspansji do czystego montażu, a po schładzeniu powrót do specyfikacji okrągłości wewnątrz zaokrąglenia. Te dwa wymagania czasami działają w przeciwnych kierunkach i muszą być zrównoważone w czasie opracowywania procesu.
Zmienność twardości. Miękkie miejsca, nadmierna twardość, płytka głębokość hartowania, lub pęknięcia — wszystkie wynikają z nierównomiernego nagrzewania, niejednolitego chłodzenia, lub różnic w materiale. System hartowania zasługuje na tyle samo uwagi inżynierskiej co cewka. Wzór rozpylania, przepływ, ciśnienie, stężenie i temperatura środka hartującego, oraz opóźnienie między wyłączeniem grzania a włączeniem hartowania mają wpływ na ostateczną mikrostrukturę.
Gdy proces przypomina miejscowe utwardzanie otworu lub powierzchni nośnej, recenzowanie Typowe wady hartowania indukcyjnego podczas programowania oszczędza czas później.
Przegrzanie i wzrost ziaren. Korbowody żyją pod cyklicznym obciążeniem. Nadmierna temperatura lub dłuższy czas przebywania w temperaturze pogarszają właściwości mechaniczne, zwiększa strukturę ziarna poza specyfikację, i zwiększa skalę. Przegrzanie często zaczyna się niewinnie — operator zwiększa moc lub dodaje sekundę czasu nagrzewania, aby zrekompensować tępą cewkę, brudna część, lub urządzenie, które się przesunęło. Zamknięta receptura z potwierdzonym oknem procesu zapobiega temu, by te regulacje stały się nową normą.
Zanieczyszczenie powierzchni. Olej, płyn chłodzący, zapobiegający rdzy, lub zmiana skali powierzchni, jak część łączy się z cewką i jak pirometr odczytuje powierzchnię. Zanieczyszczenie powoduje także dym, osady na cewce, oraz nieregularną emisyjność. Części powinny wchodzić do stacji indukcyjnej czyste i suche. Kontrola procesu przed prądem podczas mycia lub obróbki jest równie ważna jak sam sprzęt indukcyjny.
Wybór wyposażenia
Wybór sprzętu rozpoczyna się od części, nie katalog. Dostawca potrzebuje rysunku pręta, specyfikacją materiału, wymiary strefy podgrzewanej, docelowa temperatura, czas cyklu, i środowisku produkcyjnym przed zaleceniem konfiguracji.
Zasilacz. Dopasuj częstotliwość i zakres mocy do zastosowania. Sprawdź ocenę cyklu pracy w stosunku do wydajności produkcyjnej. Spójrz poza szczytowe kilowaty: możliwość dopasowania obciążenia, opcje sterowania w pętli zamkniętej, przechowywanie przepisów na różne rozmiary prętów, Integracja PLC, i raportowanie diagnostyczne wszystko decyduje, czy system działa równomiernie, czy staje się problemem konserwacyjnym.
Zarządzanie recepturą ma znaczenie, gdy linia działa na więcej niż jednym projektowaniu prętowym. Operatorzy wybierają właściwy program dla każdego numeru części. Parametry krytyczne pozostają zablokowane. Alternatywa — ręczna regulacja na partię — powoduje dokładnie takie zmiany, jakie indukcja powinna wyeliminować.
Automatyzacja i integracja. Podgrzewanie korbowodu rzadko działa samodzielnie. System indukcyjny komunikuje się z prasami, robotami, przenośnikami, i stacjami chłodzącymi. Wykrywanie obecności części, weryfikacja temperatury, oraz rejestrowanie danych cyklu zapobiegają dostaniu się wadliwych części do montażu. Sporządź mapę całej sekwencji—ładowanie, pozycjonowanie, podgrzewanie, transfer, montaż lub hartowanie, rozładowanie—zanim zatwierdzisz specyfikacje sprzętu. 6-sekundowy cykl podgrzewania podający 12-sekundową prasę jest w porządku. 14-sekundowy cykl podgrzewania przed 8-sekundową prasą jest wąskim gardłem.
Testowanie aplikacji. Dla nowych lub technicznie wrażliwych procesów, testuj przed zakupem. Używaj rzeczywistego materiału produkcyjnego, nie próbek laboratoryjnych. Uwzględnij wymiary najgorszego przypadku – pręt przy maksymalnym otworze i minimalnej grubości ścianki. Mapa temperatury, zmierzyć twardość, sprawdź otwór przed i po nagrzaniu, zweryfikować czas cyklu przy realistycznym obciążeniu. Dzień testowania kosztuje mniej niż tydzień rozwiązywania problemów z systemem określonym w arkuszu danych.
Kiedy indukcja ma sens
Indukcja jest właściwym narzędziem, gdy korbowód wymaga szybkiego montażu, lokalne, powtarzalne ciepło i alternatywa – piec, latarka, lub opór — kosztuje Cię czas cyklu, odkształceń, Utlenianie, lub kontrola procesu.
— Tylko nuda, sekcja końcowa, Łożysko lub miejsce pod łożysko potrzebuje ciepła. Podgrzewanie całego pręta marnuje energię i ryzykuje zmiany wymiarowe w wykończonych obszarach.
— Czas cyklu mierzony jest w sekundach, a nie w minutach. Taca w piecu zajmuje 30–40 minut. Cewka indukcyjna 6–15 sekund.
— Kontrola wymiarów jest ścisła. Indukcja ogrzewa jedną strefę. Odkształcenia po schłodzeniu są mniejsze i bardziej przewidywalne niż przy podgrzewaniu całej części w piecu.
— Powtarzalność między częściami jest niepodważalna. Zweryfikowany przepis z kontrolą temperatury daje ten sam efekt w różnych zmianach, operatorów, i pory roku.
Indukcja nie jest odpowiedzią, gdy objętość jest bardzo mała, dostęp do cewki jest niepraktyczny, lub zastosowanie wymaga długiego, równomiernego nasączania całego elementu. W tych przypadkach, ogrzewanie piecowe lub oporowe jest lepsze. Dla większości prac przy korbowodach — wciskanie tulei, hartowania otworu, podgrzewanie przed formowaniem — indukcja zapewnia szybkość i kontrolę, której inne metody nie mogą osiągnąć. Dla szerszego spojrzenia na to, jak indukcja wpisuje się w produkcję samochodową, zobacz nasz ogrzewanie indukcyjne części samochodowych przewodniku.
Klucz na wynos
Nagrzewanie indukcyjne korbowodów zapewnia kontrolę, powtarzalne ciepło dokładnie tam, gdzie wymaga tego proces – złącze termokurczliwe, utwardzania, kujnie, lub montaż. Sukces zależy od prawidłowego wykonania czterech rzeczy: częstotliwość dopasowana do grubości przekroju, cewka ukształtowana dla określonej geometrii pręta, uchwyt, który lokalizuje część w ten sam sposób w każdym cyklu, oraz zatwierdzone okno temperaturowe, które wychwytuje dryf, zanim złapie części.
Często zadawane pytania
Q: Jakie części korbowodu można nagrzewać indukcyjnie?
A: Mały otwór końcowy, duży otwór, miejsca łożyskowania, obszary otworów na szpilki, rejon czapki, i wybrane powierzchnie ścieralne. Którą strefę nagrzejesz, zależy od rodzaju operacji—otwory celowe z dopasowaniem kurczliwym, powierzchnie łożyskowe utwardzane cele, oraz przedgrzewanie kucia może pokryć cały pręt lub konkretną sekcję.
Q: Czy ogrzewanie indukcyjne nadaje się do dopasowania kurczliwowego korbowodu?
A: Tak. Jest to jedno z najczęściej stosowanych zastosowań indukcyjnych drążków łączących. Kluczowym wymogiem jest jednolite ogrzewanie rury obwodowej, tak aby tulejka lub bieg łożyska wsuwał się bez nadmiernej siły, a otwor wracał do okrągłego stanu po chłodzeniu. cewka okrążająca, wyśrodkowane mocowanie, Weryfikacja pirometrem przy ściance otworu jest standardowym ustawieniem.
Q: Jak wybrać odpowiednią częstotliwość indukcji dla korbowodów?
A: Dopasuj częstotliwość do grubości sekcji nagrzewanej strefy i wymaganego głębokości nagrzania. Otwory w małym końcu z cienkimi ściankami zazwyczaj używają 30–100 kHz. Otwory w dużym końcu z grubszymi ścianami działają przy 10–50 kHz. Hartowanie powierzchniowe siedzisk łożysk może wymagać 50–200 kHz. Wstępne nagrzewanie odkuwek przez zmienne przekroje używa niższych częstotliwości, zazwyczaj 1–10 kHz. Testowanie aplikacji za pomocą próbek materiałów produkcyjnych jest najpewniejszym sposobem potwierdzenia.
Q: Jakie są główne ryzyka przy nagrzewaniu indukcyjnym korbowodów?
A: Odkształcenie otworu spowodowane nierównomiernym nagrzewaniem, Wahania twardości wynikające z niestabilnego hartowania lub kontroli temperatury, Przegrzanie, które degraduję mikrostrukturę, I zanieczyszczenie powierzchni, które zakłóca zarówno sprzężenie, jak i odczyty pirometru. Wszystkie cztery ryzyka można kontrolować przy odpowiednim projektowaniu cewki, Zwalidowanych przepisach, Czystych częściach przychodzących, I regularnych kontrolach procesu.
Potrzebujesz procesu grzewczego indukcji dla prętów?
Prześlij nam swój rysunek części, Specyfikacja materiału, docelowa temperatura, oraz czas cyklu. Nasz zespół inżynierów przeanalizuje zastosowanie i zaleci konfigurację nagrzewania indukcyjnego do testów lub produkcji.


