
Máquina de temple por inducción para tubería de bomba de hormigón
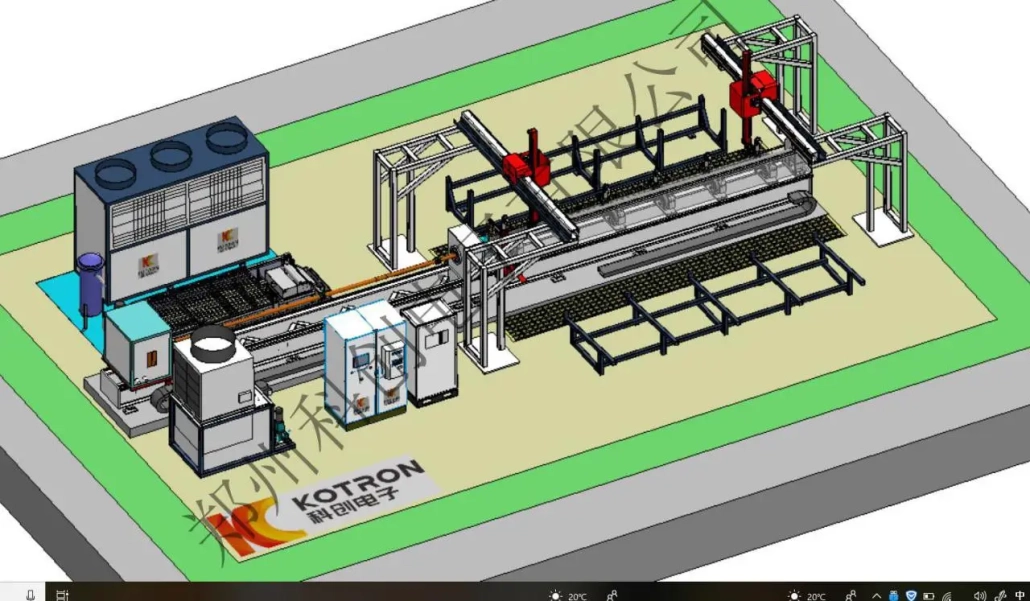
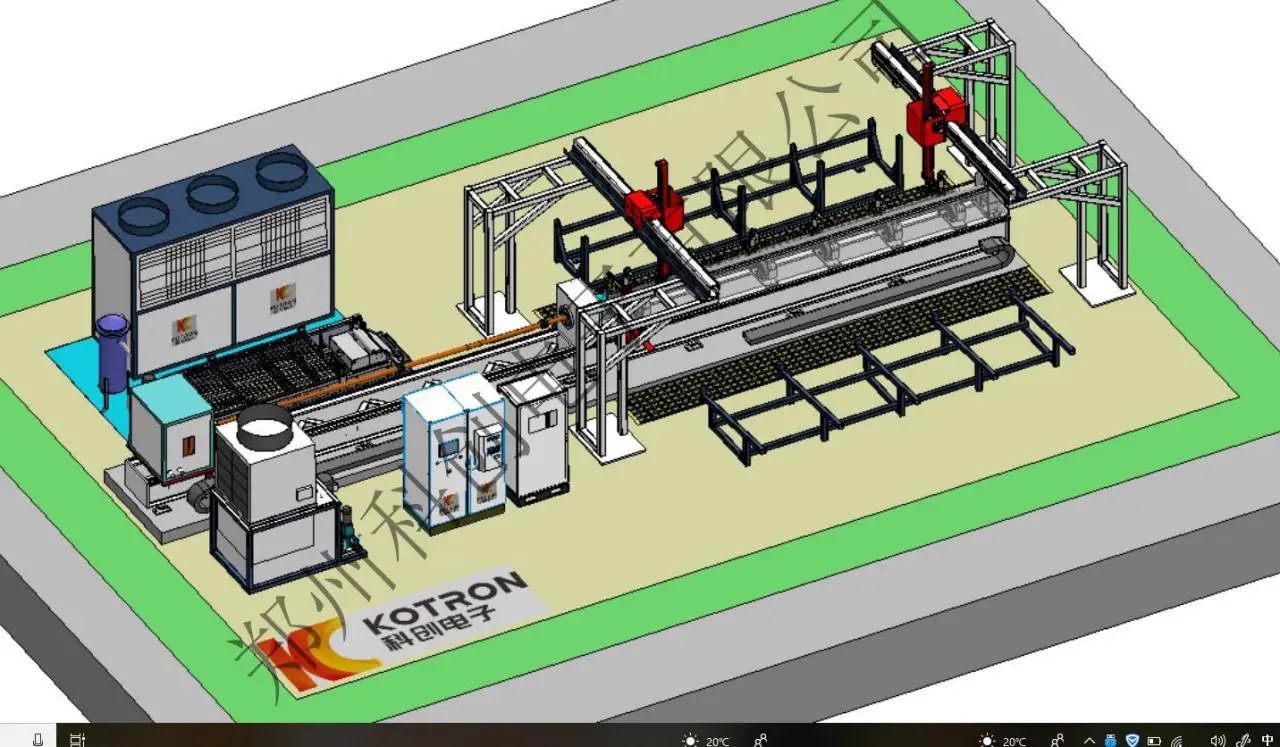
Línea automática de endurecimiento por inducción de pared interior para tubos rectos de bombas de hormigón
Esta máquina automática de endurecimiento por inducción de tuberías de bombas de hormigón se utiliza para el endurecimiento continuo de la superficie interior de tuberías de bombas rectas..
El liny que combina el transporte por tuberías, rotación, calentamiento por inducción, Rociado interno de agua y control centralizado del proceso.. El proyecto que se muestra aquí utiliza un 250 Fuente de alimentación de calentamiento por inducción digital kW DSP con una frecuencia de operación de 5–20 kHz.
Diferentes modelos de tuberías de bomba pueden funcionar con sus propios programas de calefacción.. Una vez que se ha establecido el proceso requerido, Las secuencias de producción de energía y enfriamiento se pueden llamar a través del sistema de control cuando la producción cambia de un modelo de tubería establecido a otro..
Ⅰ. Observe la línea de endurecimiento automático en funcionamiento
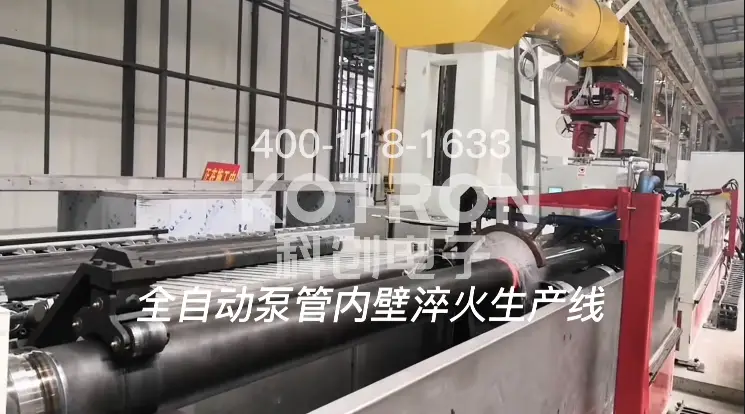
El vídeo muestra la línea de producción real funcionando con tubos rectos para bombas de hormigón..
La tubería está soportada a lo largo de su longitud., Se mueve a través del área de trabajo y gira durante el endurecimiento.. El calentamiento se produce en la superficie interior., seguido de enfriamiento por pulverización de agua de acuerdo con el programa de proceso seleccionado.
Para una pieza de trabajo larga y hueca, como un tubo de bomba, La secuencia de trabajo es más fácil de entender desde la línea en marcha que desde una foto de la máquina estacionaria..
Ⅱ. Endurecimiento de la pared interior para tuberías rectas de bombas de hormigón
Esta línea está construida alrededor de la geometría de la tubería de la bomba..
A diferencia del endurecimiento de ejes o engranajes, La carga calefactora funciona dentro de una pieza de trabajo larga y hueca.. el inductor, soportes de tubería, sistema de rotación, Por lo tanto, el movimiento axial y la disposición de pulverización de agua están configurados como un solo proceso..
La máquina suministrada para este proyecto tiene un carrera máxima de 3300 mm y está destinado al procesamiento de tubos rectos.
Tamaño de tubería, El espesor de la pared y el proceso de endurecimiento requerido deben revisarse antes de configurar una nueva línea..
Ⅲ. Cómo se ejecuta el proceso de endurecimiento
El proceso se puede resumir como:
La bobina de enfriamiento por inducción está equipada con un dispositivo de pulverización de agua..
Durante la producción, la pared interior se calienta por inducción mientras el tubo y el conjunto calefactor se mueven según el proceso programado. El enfriamiento sigue a la operación de calentamiento a través del sistema de rociado interno..
La línea puede cambiar entre programas de endurecimiento establecidos desde el sistema de control central..
Ⅳ. Movimiento de tubería, Rotación y soporte
El movimiento del tubo recto es impulsado por un servomotor de alta potencia..
Durante el calentamiento, la tubería gira mediante un motor de frecuencia variable y está sostenida por múltiples rodillos a lo largo de su longitud. El rango de rotación especificado para este proyecto es 20-100 rpm.
El proyecto también incluye un plataforma móvil de carga de calefacción con orificio interno como parte del sistema de calefacción.
El soporte estable es importante en un 3 pieza de trabajo clase m. El tubo debe girar y recorrer el proceso de endurecimiento sin perder la posición de trabajo requerida..
Ⅴ. Cambio automático entre modelos de tuberías
Diferentes especificaciones de tubería de bomba pueden requerir diferentes configuraciones de calefacción.
La fuente de alimentación DSP admite el ajuste de potencia digital según el proceso seleccionado. La potencia de calentamiento para diferentes modelos de piezas de trabajo se puede configurar a través del sistema de control de la máquina..
El centro de control central puede cambiar entre diferentes programas de endurecimiento sin intervención manual durante el cambio de programa..
El enfriamiento por pulverización de agua se controla de la misma manera.. Cuando se selecciona otro modelo de tubería establecido, La secuencia correspondiente de calentamiento y enfriamiento se puede llamar desde el sistema de control..
Esta disposición es útil cuando se producen varios modelos de tuberías de bomba en la misma línea..
Ⅵ. 250 Calentamiento por inducción digital DSP kW
La fuente de calefacción utilizada en este proyecto es una Fuente de alimentación de calentamiento por inducción digital XZZ-250SCN DSP.
La salida nominal es 250 kW, con una frecuencia de trabajo de 5–20 kHz. La potencia es ajustable desde 1% a 100%, y la especificación del proyecto proporciona una precisión de control de potencia de ±0,2%.
El seguimiento de frecuencia adaptativo DSP se utiliza en la fuente de alimentación.. El control se puede cambiar entre operación interna y remota..
Se proporciona una pantalla táctil industrial y botones para su funcionamiento., con RS485 Comunicación disponible para conexión con el sistema de control de la máquina..
Estas funciones permiten que la fuente de alimentación por inducción funcione como parte de la línea de producción en lugar de como una unidad de calentamiento independiente..
Ⅶ. Enfriamiento y enfriamiento interno por aspersión de agua
El serpentín de extinción incluye un dispositivo interno de pulverización de agua..
Por lo tanto, el calentamiento y el enfriamiento se realizan dentro de la misma secuencia de producción., con el proceso de pulverización controlado según el programa de pieza seleccionado.
El proyecto incluye un circuito de fluido de extinción independiente., enfriador industrial, Intercambiador de calor de placas y tanque de agua de acero inoxidable..
La disposición de enfriamiento sirve tanto para el equipo de inducción como para el proceso de enfriamiento..
Ⅷ. Referencia de producción para un 3 m Tubo de bomba
Para el tubo recto de 3 metros utilizado en este proyecto, el requisito de proceso especificado es:
6 min/pc, incluyendo carga y descarga.
Esta cifra pertenece al proyecto suministrado y no debe tratarse como una tasa de producción fija para cada tubería de bomba..
El tiempo real del ciclo depende de la pieza de trabajo y del proceso de endurecimiento utilizado para esa tubería..
Para la planificación de la producción, Las dimensiones de la tubería y la potencia requerida deben proporcionarse juntas..
IX.. Configuración de la línea principal
La configuración del proyecto incluye los principales equipos necesarios para la calefacción., movimiento, enfriamiento y enfriamiento:
— XZZ-250SCN Fuente de alimentación de calentamiento por inducción digital DSP
— Carga de calentamiento por inducción
— Cables resonantes principales y auxiliares
— Bobina de inducción de enfriamiento
— KCZG-WS-3000 máquina de enfriamiento por inducción para tubo recto
— Plataforma móvil de carga de calefacción con orificio interno
— KCLD-20 enfriador industrial
— Intercambiador de calor de placas
— Tanque de agua de acero inoxidable
— Sistema de circulación del fluido de enfriamiento
— Control central de la máquina
La fuente de alimentación por inducción es una parte de la línea.. Manipulación mecánica, El enfriamiento y el enfriamiento se configuran con él como un proyecto completo..
X.. Especificaciones técnicas
| Fuente de alimentación | |
| Fuente de alimentación por inducción | XZZ-250SCN |
| Potencia nominal | 250 kW |
| Tensión nominal | CA 380 V, 50 Hz |
| Frecuencia de salida | 5–20 kHz |
| Regulación de potencia | 1%–100% |
| Precisión del control de potencia | ±0,2% |
| Control de frecuencia | Seguimiento de frecuencia adaptativo DSP |
| Control central | EL procesador DSP |
| Interfaz de control | Pantalla táctil industrial + Botones |
| Comunicación | RS485 |
| Nivel de protección | IP54 |
| Máquina | |
| Carrera máxima de la máquina | 3300 mm |
| Diámetro máximo de giro de la pieza de trabajo | 150 mm |
| Peso máximo de la pieza de trabajo | 200 kg |
| Velocidad de rotación de la pieza de trabajo | 20-100 rpm |
| Precisión de posicionamiento repetido | ≤±0,2mm |
| Temple & Enfriamiento | |
| Tanque de fluido de enfriamiento | 4.0 m³ |
| Flujo de fluido de enfriamiento | ≥300 L/min |
| Presión del fluido de enfriamiento | ≥0,3MPa |
| Temperatura del agua de entrada de circulación externa | ≤30°C |
El proyecto también incluye un 2 Tanque auxiliar de agua de acero inoxidable de m³ con 1.5 bomba de agua kW.
Estas especificaciones describen esta configuración particular de la línea de producción.. Potencia, Las dimensiones mecánicas y de herramientas para otro proyecto deben confirmarse a partir de la tubería de bomba real..
Ⅺ. Qué necesitamos antes de configurar una nueva línea
Una nueva línea de endurecimiento por inducción de tuberías de bombas de hormigón debe comenzar con la pieza de trabajo..
Por favor proporcione:
— Dibujo de tubería de bomba
— Longitud de la tubería
— Diámetro exterior
— Diámetro interior o espesor de pared
- Material
— Área de endurecimiento requerida
— Requisito de endurecimiento
— Modelos de tuberías a producir
— Tasa de producción requerida
Si varios tamaños de tubería correrán en la misma línea, enviar todas las especificaciones principales juntas.
Los datos de la tubería se utilizan para evaluar la bobina de inducción., ajustes de calefacción, viaje de la máquina, Acuerdo de soporte y programa de proceso..
Ⅻ. Preguntas frecuentes
¿Puede una línea procesar diferentes tamaños de tuberías de bombas de concreto??
Sí, siempre que los tamaños de tubería estén dentro del rango mecánico y de proceso de la línea seleccionada. Diferentes modelos pueden usar programas de calefacción y configuraciones de energía separados. Es posible que aún sea necesario un cambio de bobina o herramienta cuando las dimensiones cambian significativamente.
¿La máquina endurece el interior o el exterior de la tubería??
Esta línea es para endurecimiento por inducción de la pared interior de tubos rectos para bombas de hormigón. La bobina de enfriamiento por inducción funciona con un dispositivo interno de pulverización de agua..
Es 250 kW adecuados para cada tubo de bomba?
No. El 250 kW XZZ-250SCN es la fuente de alimentación utilizada en el proyecto que se muestra en esta página. Otros tamaños de tubería y requisitos de endurecimiento deben evaluarse por separado..
¿Se pueden cambiar automáticamente los diferentes procesos de endurecimiento??
El sistema de control suministrado admite el cambio automático entre programas de endurecimiento establecidos.. La potencia de calentamiento y el enfriamiento por pulverización de agua se pueden adaptar al modelo de pieza seleccionado a través del sistema de control..
ⅩⅢ. Envíenos su dibujo de tubería de bomba
La forma más rápida de evaluar un proyecto de endurecimiento de tuberías de bombas de concreto es comenzar con la tubería misma..
envíanos el dibujo, las dimensiones, material, Requisito de endurecimiento y objetivo de producción.. Si varios modelos de tuberías compartirán la misma línea, incluirlos en la misma consulta.
De esta información, el poder de inducción, bobina, disposición mecánica, El sistema de enfriamiento y el programa de control se pueden evaluar juntos..
Productos relacionados



Haga clic aquí para agregar su propio texto


