
混凝土泵管感应淬火机
混凝土泵直管自动内壁感应淬火线
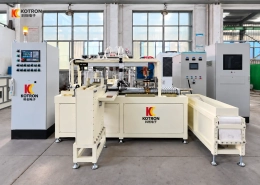
该自动混凝土泵管感应淬火机用于直管泵管内表面的连续淬火.
liny que 结合管道输送, 旋转, 感应加热, 内部喷水和集中过程控制. 此处显示的项目使用 250 kW DSP数字感应加热电源 工作频率为 5–20 kHz.
不同的泵管型号可以运行各自的加热程序. 一旦设定了所需的流程, 当生产从一种既定的管道模型更改为另一种管道模型时,可以通过控制系统调用功率输出和淬火顺序.
Ⅰ. 观看自动淬火线的运行情况
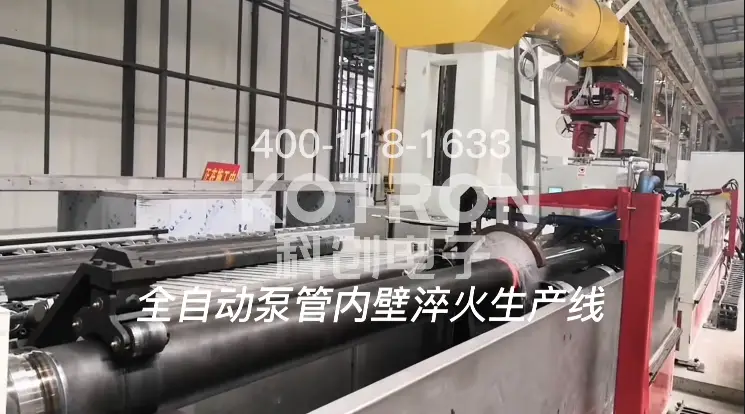
视频展示了直管混凝土泵管生产线的实际运行情况.
管道沿其长度方向受到支撑, 在硬化过程中移动穿过工作区域并旋转. 加热发生在内表面, 然后根据选定的工艺方案进行水喷雾淬火.
适用于泵管等长空心工件, 从运行线上比从固定机器照片更容易理解工作顺序.
Ⅱ. 混凝土泵直管内壁硬化
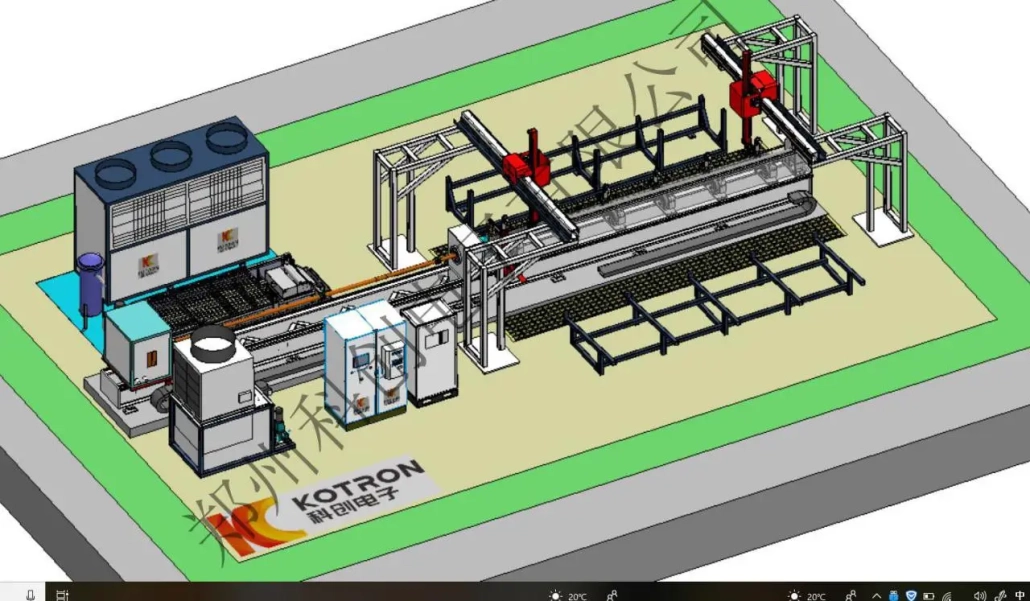
这条线是围绕泵管的几何形状构建的.
与轴或齿轮淬火不同, 热负荷在长空心工件内部工作. 电感器, 管道支架, 轮换系统, 因此,轴向移动和喷水布置被配置为一个过程.
为本项目提供的机器具有 最大行程 3300 毫米 适用于直管加工.
管道尺寸, 在配置新生产线之前应审查壁厚和所需的硬化工艺.
Ⅲ. 强化过程如何运行
该过程可以概括为:
感应淬火线圈配有喷水装置.
在生产过程中, 内壁通过感应加热,同时管道和加热组件根据编程的过程移动. 通过内部喷雾装置在加热操作之后进行冷却.
该生产线可以在中央控制系统已建立的硬化程序之间进行切换.
Ⅳ. 管道运动, 旋转和支撑
直管运动由大功率伺服电机驱动.
在加热过程中, 管道由变频电机驱动旋转,并沿其长度由多个滚轮支撑. 本项目指定的旋转范围为 20-100转/分.
该项目还包括一个 内孔加热负载移动平台 作为加热装置的一部分.
稳定的支持对于一个人来说很重要 3 m级工件. 管道必须在硬化过程中旋转和行进,而不会失去所需的工作位置.
Ⅴ. 管道型号之间的自动转换
不同的泵管规格可能需要不同的加热设置.
DSP电源支持根据所选工艺进行数字功率调节. 不同工件型号的加热输出可通过机器控制系统设置.
中央控制中心可在不同硬化程序之间切换,程序切换时无需人工干预.
喷水冷却的控制方式相同. 当选择另一个已建立的管道模型时, 控制系统可调用相应的加热和淬火顺序.
当在同一条生产线上生产多个泵管模型时,这种布置非常有用.
Ⅵ. 250 kW DSP 数字感应加热
本工程采用的热源为 XZZ-250SCN DSP数字感应加热电源.
额定输出为 250 千瓦, 工作频率为 5–20 kHz. 功率可调范围为 1% 到 100%, 项目规范给出的功率控制精度为 ±0.2%.
电源采用DSP自适应频率跟踪. 控制可在内部和远程操作之间切换.
提供工业触摸屏和按钮进行操作, 和 RS485 可与机器控制系统进行通讯连接.
这些功能允许感应电源作为生产线的一部分运行,而不是作为独立的加热装置.
Ⅶ. 内部喷水淬火冷却
淬火线圈包括内部喷水装置.
因此,加热和冷却是在同一生产顺序中进行的, 根据所选工件程序控制喷涂过程.
该项目包括一个单独的淬火液回路, 工业冷水机, 板式换热器和不锈钢水箱.
冷却装置同时服务于感应设备和淬火工艺.
Ⅷ. 生产参考 3 米泵管
对于本工程使用的3米直管, 指定的工艺要求是:
6 分钟/件, 包括装载和卸载.
该数字属于供应项目,不应视为每根泵管的固定生产率.
实际循环时间取决于工件和该管道所使用的硬化工艺.
用于生产计划, 管道尺寸和所需输出应一起提供.
Ⅸ. 主线配置
项目配置包括供热所需的主要设备, 移动, 淬火和冷却:
— XZZ-250SCN DSP数字感应加热电源
— 感应加热负载
— 主、辅谐振电缆
— 淬火感应线圈
— KCZG-WS-3000 直管感应淬火机
— 内孔加热负载移动平台
— KCLD-20 工业冷水机
— 板式换热器
— 不锈钢水箱
— 淬火液循环系统
— 中央机器控制
感应电源是生产线的一部分. 机械搬运, 淬火、冷却配置成一个完整的工程.
Ⅹ. 技术规格
| 电源 | |
| 感应电源 | XZZ-250SCN |
| 额定功率 | 250 千瓦 |
| 额定电压 | 交流 380 V, 50 赫兹 |
| 输出频率 | 5–20 kHz |
| 功率调节 | 1%–100% |
| 功率控制精度 | ±0.2% |
| 变频控制 | DSP 自适应频率跟踪 |
| 核心控制 | 数字信号处理器 |
| 控制接口 | 工业触摸屏 + 按钮 |
| 沟通 | RS485 |
| 防护等级 | IP54 |
| 机器 | |
| 机器最大行程 | 3300 毫米 |
| 最大工件回转直径 | 150 毫米 |
| 最大工件重量 | 200 千克 |
| 工件转速 | 20-100转/分 |
| 重复定位精度 | ≤±0.2毫米 |
| 淬火 & 冷却 | |
| 淬火液罐 | 4.0 立方米 |
| 淬火液流动 | ≥300升/分钟 |
| 淬火液压力 | ≥0.3兆帕 |
| 外循环进水温度 | ≤30℃ |
该项目还包括一个 2 立方米不锈钢辅助水箱,带 1.5 千瓦水泵.
这些规范描述了这种特定的生产线配置. 功率, 另一个项目的工具和机械尺寸应根据实际泵管进行确认.
Ⅺ. 配置新线路之前我们需要什么
新建混凝土泵管感应淬火线应从工件入手.
请提供:
— 泵管图
— 管道长度
— 外径
— 内径或壁厚
- 材料
— 所需硬化面积
— 硬化要求
— 待制作的管道模型
— 所需生产率
如果多个管道尺寸将在同一条线上运行, 将所有主要规格一起发送.
管道数据用于评估感应线圈, 加热设置, 机器行程, 支持安排及流程方案.
Ⅻ. 常见问题解答
一条线可以加工不同尺寸的混凝土泵管吗?
可以, 前提是管道尺寸落在所选生产线的机械和工艺范围内. 不同型号可以使用单独的加热程序和功率设置. 当尺寸发生显着变化时,可能仍然需要更换线圈或工具.
机器是对管子内部还是外部进行硬化处理?
这条线是为了 内壁感应淬火 直混凝土泵管. 感应淬火线圈采用内部喷水装置.
是 250 kW 适用于各种泵管?
不. 这些 250 kW XZZ-250SCN为本页所示项目使用的电源. 其他管道尺寸和硬化要求应单独评估.
不同的硬化工艺可以自动改变吗?
提供的控制系统支持在已建立的硬化程序之间自动切换. 加热功率和水喷淬可通过控制系统与所选工件型号相匹配.
ⅩⅢ. 将您的泵管道图纸发送给我们
评估混凝土泵管硬化工程的最快方法是从管道本身开始.
把图纸发给我们, 尺寸, 材料, 硬化要求及生产目标. 如果多个管道模型共用同一管线, 将它们包含在同一查询中.
从这个信息来看, 感应功率, 线圈, 机械布置, 淬火系统和控制程序可以一起评估.

单击此处添加您自己的文本


