
آلة تصلب أنابيب مضخة الخرسانة بالتردد
خط التقسية الحثي للجدار الداخلي الأوتوماتيكي لأنابيب مضخة الخرسانة المستقيمة
يتم استخدام آلة تصلب الحث لأنابيب مضخة الخرسانة الأوتوماتيكية للتصلب المستمر للسطح الداخلي لأنابيب المضخة المستقيمة.
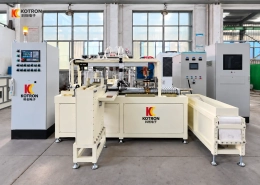
يجمع الخط الخطي بين نقل الأنابيب, الدوران, التسخين بالحث, رش المياه الداخلية والتحكم المركزي في العملية. يستخدم المشروع الموضح هنا ملف 250 كيلو واط DSP مصدر طاقة التسخين بالحث الرقمي مع تردد التشغيل 5–20 كيلو هرتز.
يمكن تشغيل نماذج أنابيب المضخة المختلفة ببرامج التدفئة الخاصة بها. بمجرد تعيين العملية المطلوبة, يمكن استدعاء تسلسل خرج الطاقة والتبريد من خلال نظام التحكم عندما يتغير الإنتاج من نموذج أنبوب محدد إلى آخر.
Ⅰ. شاهد خط التقسية التلقائي أثناء التشغيل
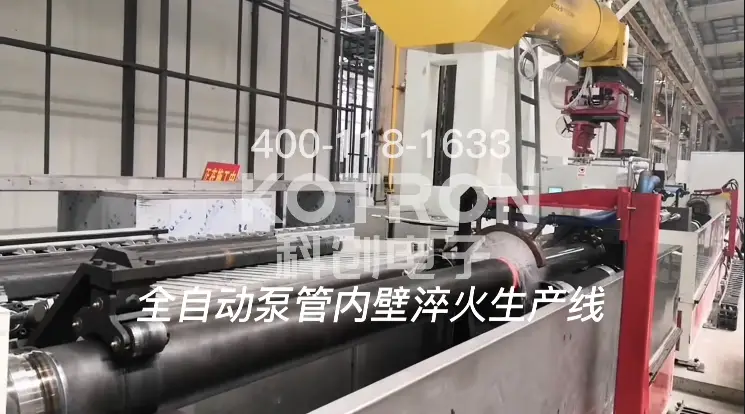
يُظهر الفيديو خط الإنتاج الفعلي الذي يعمل بأنابيب مضخة الخرسانة المستقيمة.
يتم دعم الأنبوب على طوله, انتقلت عبر منطقة العمل وتدويرها أثناء التصلب. يتم التسخين على السطح الداخلي, يلي ذلك التبريد برذاذ الماء وفقًا لبرنامج العملية المحدد.
لقطعة عمل مجوفة طويلة مثل أنبوب المضخة, يكون فهم تسلسل العمل من خط التشغيل أسهل من فهمه من صورة الآلة الثابتة.
Ⅱ. تصلب الجدار الداخلي لأنابيب مضخة الخرسانة المستقيمة
تم بناء هذا الخط حول هندسة أنبوب المضخة.
على عكس تصلب العمود أو التروس, يعمل حمل التسخين داخل قطعة عمل مجوفة طويلة. مغو, يدعم الأنابيب, نظام التناوب, وبالتالي يتم تكوين الحركة المحورية وترتيب رذاذ الماء كعملية واحدة.
الآلة الموردة لهذا المشروع لديها الحد الأقصى للسكتة الدماغية 3300 مم وهو مخصص لمعالجة الأنابيب المستقيمة.
حجم الأنابيب, يجب مراجعة سمك الجدار وعملية التصلب المطلوبة قبل تكوين خط جديد.
Ⅲ. كيف تتم عملية التصلب
ويمكن تلخيص العملية كما:
ملف التبريد التعريفي مُجهز بجهاز رش الماء.
أثناء الإنتاج, يتم تسخين الجدار الداخلي عن طريق الحث بينما تتحرك مجموعة الأنابيب والتدفئة وفقًا للعملية المبرمجة. يتبع التبريد عملية التسخين من خلال ترتيب الرش الداخلي.
يمكن للخط التبديل بين برامج التقسية المثبتة من نظام التحكم المركزي.
Ⅳ. حركة الأنابيب, التناوب والدعم
يتم تشغيل حركة الأنابيب المستقيمة بواسطة محرك مؤازر عالي الطاقة.
أثناء التسخين, يتم تدوير الأنبوب بواسطة محرك متغير التردد ويدعمه بكرات متعددة بطوله. نطاق الدوران المحدد لهذا المشروع هو 20-100 دورة/دقيقة.
ويتضمن المشروع أيضًا منصة متحركة لحمل التسخين الداخلي كجزء من ترتيب التدفئة.
الدعم المستقر مهم على أ 3 الشغل فئة م. يجب أن يدور الأنبوب ويتحرك خلال عملية التصلب دون أن يفقد موضع العمل المطلوب.
Ⅴ. التحول التلقائي بين نماذج الأنابيب
قد تتطلب مواصفات أنابيب المضخة المختلفة إعدادات تسخين مختلفة.
يدعم مصدر الطاقة DSP تعديل الطاقة الرقمية وفقًا للعملية المحددة. يمكن ضبط مخرجات التسخين لنماذج قطع العمل المختلفة من خلال نظام التحكم في الماكينة.
يمكن لمركز التحكم المركزي التبديل بين برامج التقسية المختلفة دون تدخل يدوي أثناء تغيير البرنامج.
يتم التحكم في تبريد رذاذ الماء بنفس الطريقة. عند تحديد نموذج أنبوب آخر, يمكن استدعاء تسلسل التسخين والتبريد المقابل من نظام التحكم.
يكون هذا الترتيب مفيدًا عندما يتم إنتاج عدة نماذج لأنابيب المضخة على نفس الخط.
Ⅵ. 250 كيلوواط DSP التدفئة التعريفي الرقمي
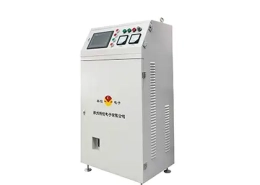
مصدر التدفئة المستخدم في هذا المشروع هو XZZ-250SCN DSP مصدر طاقة التسخين بالحث الرقمي.
الإخراج المقدر هو 250 كيلوواط, مع تردد العمل 5–20 كيلو هرتز. الطاقة قابلة للتعديل من 1% إلى 100%, وتعطي مواصفات المشروع دقة التحكم في الطاقة ±0.2%.
يتم استخدام تتبع التردد التكيفي DSP في مصدر الطاقة. يمكن تبديل التحكم بين التشغيل الداخلي والبعيد.
يتم توفير شاشة لمس صناعية وأزرار للتشغيل, مع RS485 الاتصالات المتاحة للاتصال مع نظام التحكم في الماكينة.
تسمح هذه الوظائف لمزود الطاقة التعريفي بالعمل كجزء من خط الإنتاج بدلاً من كونه وحدة تسخين مستقلة.
Ⅶ. تبريد وتبريد رذاذ الماء الداخلي
يشتمل ملف التبريد على جهاز رش الماء الداخلي.
وبالتالي يتم تنفيذ التدفئة والتبريد ضمن نفس تسلسل الإنتاج, مع التحكم في عملية الرش وفقًا لبرنامج الشغل المحدد.
يتضمن المشروع دائرة منفصلة لسوائل التبريد, المبرد الصناعي, لوحة مبادل حراري وخزان مياه من الفولاذ المقاوم للصدأ.
يخدم ترتيب التبريد كلا من معدات الحث وعملية التبريد.
Ⅷ. مرجع الإنتاج ل 3 م أنابيب المضخة
للأنبوب المستقيم بطول 3 أمتار المستخدم في هذا المشروع, متطلبات العملية المحددة هي:
6 دقيقة/كمبيوتر, بما في ذلك التحميل والتفريغ.
ينتمي هذا الرقم إلى المشروع المجهز ولا يجب معاملته على أنه معدل إنتاج ثابت لكل أنبوب مضخة.
يعتمد وقت الدورة الفعلي على قطعة العمل وعملية التصلب المستخدمة لذلك الأنبوب.
لتخطيط الإنتاج, يجب توفير أبعاد الأنابيب والإخراج المطلوب معًا.
Ⅸ. تكوين الخط الرئيسي
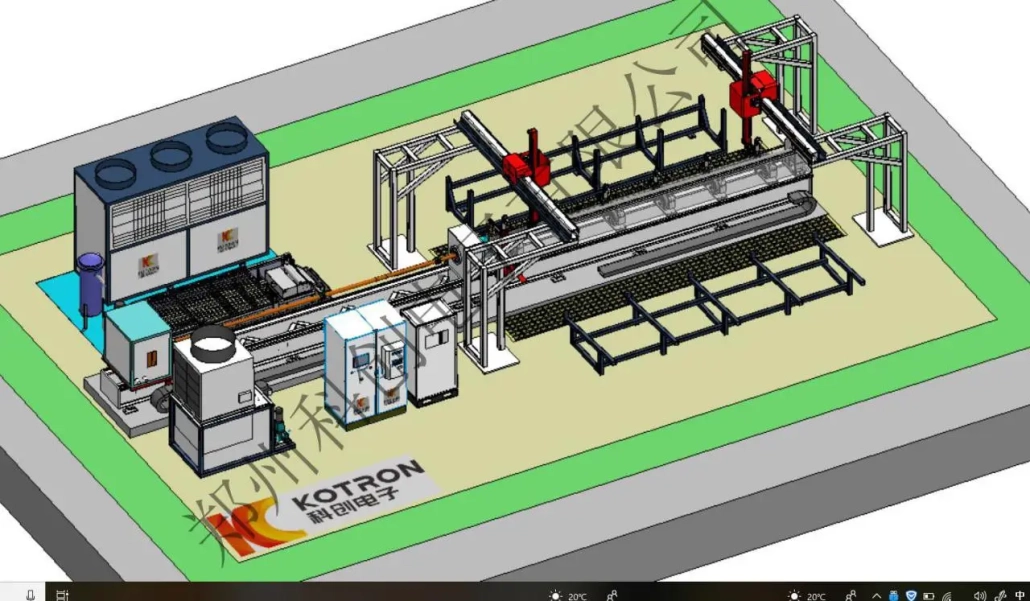
يتضمن تكوين المشروع المعدات الرئيسية اللازمة للتدفئة, حركة, التبريد والتبريد:
— XZZ-250SCN DSP مصدر طاقة التسخين بالحث الرقمي
- حمل التسخين الحثي
- كابلات الرنين الرئيسية والمساعدة
- تبريد الملف التعريفي
— كيه سي زي جي-WS-3000 آلة التبريد التعريفي للأنابيب المستقيمة
— منصة متحركة لحمل التسخين بفتحة داخلية
— KCLD-20 المبرد الصناعي
- لوحة مبادل حراري
- خزان مياه ستانلس ستيل
- نظام تداول سائل التبريد
- التحكم المركزي في الماكينة
مصدر الطاقة التعريفي هو جزء واحد من الخط. التعامل الميكانيكي, يتم تكوين التبريد والتبريد معه كمشروع كامل.
Ⅹ. المواصفات الفنية
| مصدر الطاقة | |
| مزود الطاقة بالحث | XZZ-250SCN |
| القوة المقدرة | 250 كيلوواط |
| الجهد المقنن | AC 380 V, 50 هرتز |
| تردد الإخراج | 5–20 كيلو هرتز |
| تنظيم الطاقة | 1%-100% |
| دقة التحكم في الطاقة | ±0.2% |
| التحكم في التردد | تتبع التردد التكيفي DSP |
| التحكم الأساسي | معالج دي اس بي |
| واجهة التحكم | شاشة لمس صناعية + أزرار |
| تواصل | RS485 |
| مستوى الحماية | IP54 |
| آلة | |
| الحد الأقصى لضربة الآلة | 3300 مم |
| الحد الأقصى لقطر دوران قطعة العمل | 150 مم |
| الحد الأقصى لوزن قطعة العمل | 200 كجم |
| سرعة دوران قطعة العمل | 20-100 دورة/دقيقة |
| دقة تحديد المواقع المتكررة | ± ± 0.2 مم |
| البرودة & التبريد | |
| خزان سائل التبريد | 4.0 م³ |
| تبريد تدفق السوائل | ≥300 لتر/دقيقة |
| تبريد ضغط السوائل | ≥0.3 ميجا باسكال |
| درجة حرارة الماء الداخل للتدوير الخارجي | ≥30 درجة مئوية |
كما يضم المشروع أ 2 خزان مياه مساعد من الفولاذ المقاوم للصدأ م3 مع أ 1.5 مضخة مياه كيلو وات.
تصف هذه المواصفات تكوين خط الإنتاج المحدد. الطاقة, يجب التأكد من أبعاد الأدوات والأبعاد الميكانيكية لمشروع آخر من أنبوب المضخة الفعلي.
Ⅺ. ما نحتاجه قبل تكوين خط جديد
يجب أن يبدأ خط التقسية التعريفي لأنبوب مضخة الخرسانة الجديد بقطعة العمل.
يرجى تقديم:
- رسم أنابيب المضخة
- طول الأنبوب
- القطر الخارجي
- القطر الداخلي أو سمك الجدار
- مادة
- منطقة التصلب المطلوبة
- متطلبات تصلب
- نماذج الأنابيب المراد إنتاجها
- معدل الإنتاج المطلوب
إذا تم تشغيل عدة أحجام للأنابيب على نفس الخط, إرسال كافة المواصفات الرئيسية معا.
يتم استخدام بيانات الأنابيب لتقييم الملف التعريفي, إعدادات التدفئة, سفر الآلة, ترتيب الدعم وبرنامج العملية.
Ⅻ. الأسئلة المتداولة
يمكن لخط واحد معالجة أحجام مختلفة لأنابيب مضخة الخرسانة?
نعم, بشرط أن تقع أحجام الأنابيب ضمن النطاق الميكانيكي والعملي للخط المحدد. يمكن للنماذج المختلفة استخدام برامج تسخين وإعدادات طاقة منفصلة. قد تظل هناك حاجة إلى تغيير الملف أو الأدوات عندما تتغير الأبعاد بشكل كبير.
هل تعمل الآلة على تقوية الجزء الداخلي أو الخارجي للأنبوب?
هذا الخط ل تصلب الحث للجدار الداخلي من أنابيب مضخة الخرسانة المستقيمة. يعمل ملف التبريد التعريفي مع ترتيب رش الماء الداخلي.
يكون 250 كيلووات مناسبة لكل أنبوب مضخة?
لا. ثم يقوم 250 كيلوواط XZZ-250SCN هو مصدر الطاقة المستخدم في المشروع الموضح في هذه الصفحة. يجب تقييم أحجام الأنابيب الأخرى ومتطلبات التصلب بشكل منفصل.
هل يمكن تغيير عمليات التصلب المختلفة تلقائيًا?
يدعم نظام التحكم المتوفر التبديل التلقائي بين برامج التقسية المثبتة. يمكن مطابقة طاقة التسخين والتبريد برذاذ الماء مع نموذج قطعة العمل المختارة من خلال نظام التحكم.
ⅩⅢ. أرسل لنا رسم أنابيب المضخة الخاص بك
أسرع طريقة لتقييم مشروع تصلب أنابيب مضخة الخرسانة هي البدء بالأنبوب نفسه.
أرسل لنا الرسم, الأبعاد, المادة, متطلبات التصلب وهدف الإنتاج. إذا كانت هناك عدة نماذج أنابيب ستشترك في نفس الخط, أدخلهم في نفس الاستفسار.
من هذه المعلومات, قوة الحث, الملف, الترتيب الميكانيكي, يمكن تقييم نظام التبريد وبرنامج التحكم معًا.
المنتجات ذات الصلة

انقر هنا لإضافة النص الخاص بك


