
Endurecimiento por inducción de ruedas motrices de maquinaria de construcción: Único Disparo vs. Escaneo Diente por Diente — Cómo Elegir
Las ruedas motrices de la maquinaria de construcción soportan enormes cargas alternas en entornos de operación severos. La resistencia a la fatiga en la raíz del diente determina directamente la vida útil de todo el componente, lo que hace que la elección del proceso de temple por inducción sea una decisión con consecuencias operativas a largo plazo. Este artículo compara los dos enfoques dominantes — temple de un solo disparo y escaneo diente por diente — en cuanto a los requisitos de potencia, selección de frecuencia, características de la capa endurecida, y economía de la producción, para que puedas tomar una decisión informada para tu línea de fabricación.
📋 Tabla de Contenidos
- Proceso de endurecimiento de disparo único
- Proceso de endurecimiento de escaneo diente por diente
- Comparación de parámetros principales entre ambos procesos
- Cómo tomar la decisión
- Preguntas frecuentes: Preguntas comunes sobre el endurecimiento por inducción de ruedas motriz
- Consulta gratuita de aplicación
1. Proceso de endurecimiento de disparo único
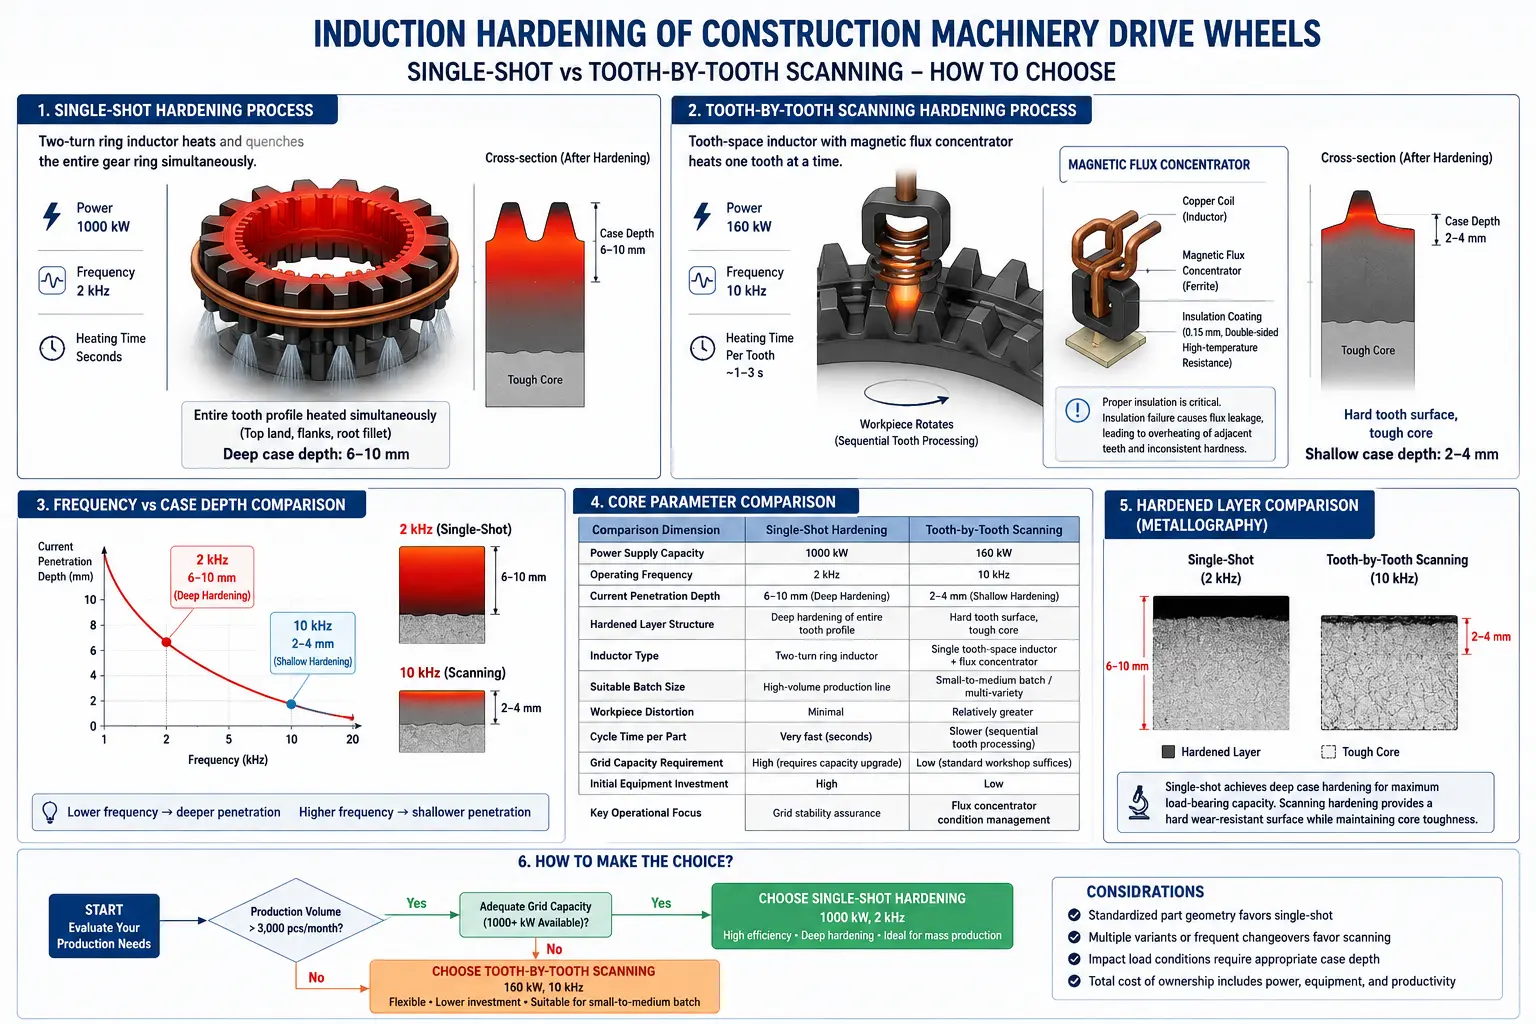
La configuración ideal es una 1000 kW fuente de alimentación de frecuencia media que funcione aproximadamente 2 kHz, usar un inductor de dos vueltas para calentar y templar simultáneamente todo el anillo de engranaje. La selección de la frecuencia determina directamente la profundidad y distribución de la capa endurecida. El 2 La corriente de frecuencia media en kHz proporciona una penetración profunda (típicamente en el rango de 6–10 mm), permitiendo el endurecimiento profundo sincrónico de todo el perfil del diente — incluyendo la punta del diente, flancos del diente, y zona de transición de la raíz. Esto es críticamente importante para las ruedas motrices de maquinaria de construcción sometidas a enormes cargas alternas, ya que la resistencia a la fatiga en la raíz del diente determina directamente la vida útil del componente.
Características clave
- La densidad de potencia extremadamente alta permite completar el calentamiento en segundos
- El tiempo de calentamiento corto minimiza la conducción de calor hacia el núcleo, resultando en mínima deformación de la pieza y muy poca oxidación de la superficie
- Ideal para líneas de producción de alto volumen
- Advertencia crítica: No compense la insuficiencia de energía de la red reduciendo la potencia y prolongando forzosamente el tiempo de calentamiento — esto provoca una transferencia de calor sustancial hacia el núcleo del engranaje, lo que conduce a la perforación y deformación severa
2. Proceso de endurecimiento de escaneo diente por diente
El requisito de potencia es solo 160 kW, con una frecuencia de aproximadamente 10 kHz. El inductor debe estar equipado con un concentrador de flujo magnético para concentrar forzosamente el campo magnético dentro de un solo espacio de diente. Este proceso requiere que el recubrimiento aislante del concentrador de flujo tenga un espesor de 0.15 mm con resistencia a altas temperaturas de doble cara — si falla el aislamiento, la fuga de flujo magnético provocará un aumento anormal de temperatura en los espacios dientes adyacentes, comprometiendo directamente la consistencia de la calidad del temple.
en cuanto a la frecuencia, el 10 la corriente de kHz proporciona una profundidad de penetración menor (típicamente 2–4 mm). combinado con el efecto de concentración del campo magnético del concentrador de flujo, la energía está precisamente confinada a la superficie de un solo diente, produciendo una capa endurecida que es relativamente superficial pero extremadamente dura (típicamente alcanzando HRC 58–62). Esto evita eficazmente que el núcleo del diente se vuelva quebradizo y mantiene la resistencia del núcleo. Esto «caja dura + núcleo resistente» microestructura tiene un valor de ingeniería significativo para las ruedas motrices sometidas a cargas por impacto.
Características clave
- Baja inversión inicial en equipamiento con requisitos modestos de capacidad de red en fábrica
- Adecuado para lotes pequeños y medianos o complejos, fabricación flexible multivariedad
- Produce una «caja dura + núcleo resistente» microestructura ideal para ruedas motrices cargadas por impacto
- Inconveniente: Los dientes se templan secuencialmente, resultando en un ciclo de producción general más lento
3. Comparación de parámetros principales entre ambos procesos
La tabla a continuación resume las principales diferencias en todas las dimensiones críticas. Diferentes combinaciones de frecuencia, potencia, Tiempo de calentamiento, y geometría de la bobina producen distribuciones de capa endurecida notablemente diferentes en la misma pieza — esta es la razón fundamental por la cual los dos procesos difieren significativamente en la configuración de frecuencia. (Referencia: Soluciones de Engranajes — Endurecimiento por Inducción de Engranajes Parte 2)
| Dimensión de Comparación | Disparo único | Escaneo Diente por Diente |
|---|---|---|
| Capacidad de Suministro de Energía | 1000 kW | 160 kW |
| Frecuencia de Operación | 2 kHz | 10 kHz |
| Profundidad de Penetración de Corriente | 6–10 mm (endurecimiento profundo) |
2–4 mm (endurecimiento superficial) |
| Estructura de la capa endurecida | Endurecimiento profundo de todo el perfil del diente | Superficie dura del diente, núcleo resistente |
| Tipo de inductor | Inductor de anillo de dos vueltas | Inductor de espacio de un solo diente + concentrador de flujo |
| Tamaño de lote adecuado | Línea de producción de gran volumen | Lote pequeño a mediano / multi-variedad |
| Distorsión de la pieza de trabajo | Mínimo | Relativamente mayor |
| Tiempo de ciclo por pieza | Muy rápido (segundos) | Más lento (procesamiento secuencial de dientes) |
| Requisito de capacidad de red | Alta (requiere actualización de capacidad) | Bajo (taller estándar es suficiente) |
| Inversión inicial en equipo | Alta | Bajo |
| Enfoque operativo clave | Garantía de estabilidad de la red | Flux concentrator condition management |
4. Cómo tomar la decisión
If the factory pursues high output and standardized operations, choose the 1000 kW single-shot process and amortize equipment costs through high efficiency. If the factory handles small-to-medium batches, múltiples variantes de engranajes, o tiene capacidad de red limitada, el 160 el proceso de escaneo diente por diente en kW ofrece una inversión inicial menor y mayor flexibilidad de producción sin requerir actualizaciones de infraestructura.
Más allá de estos dos factores principales, también considere: (1) complejidad de la geometría de la pieza — engranajes con perfiles de dientes irregulares o acceso limitado pueden favorecer el escaneo; (2) requisitos de uniformidad de especificaciones de dureza — la técnica de disparo único ofrece resultados más consistentes en todo el anillo de engranaje; (3) crecimiento futuro de la producción — si se proyecta un aumento sustancial de volúmenes, invertir en disparo único desde el principio puede reducir el costo por pieza a lo largo del ciclo de vida del equipo.
Preguntas frecuentes: Preguntas comunes sobre el endurecimiento por inducción de ruedas motriz
P1: ¿Cuándo debo elegir disparo único sobre el escaneo diente por diente??
Elija disparo único (1000 kW, 2 kHz) cuando tenga producción de alto volumen (miles de unidades al mes), una red eléctrica que puede soportar 1000+ kW, y geometrías de piezas estandarizadas. elige escaneo diente por diente (160 kW, 10 kHz) para lotes pequeños y medianos, capacidad limitada de la red, o al procesar múltiples variantes de engranajes en la misma línea de producción.
Q2: ¿Por qué es diferente la frecuencia entre los dos procesos?
La frecuencia controla directamente la profundidad de penetración de corriente. A 2 kHz, la corriente penetra 6–10 mm, logrando un endurecimiento profundo en todo el perfil del diente — esencial para las ruedas motrizas de alta resistencia. A 10 kHz, la penetración es 2–4 mm, produciendo una superficie resistente al desgaste mientras se mantiene el núcleo dental resistente. Cuanto más profundo no siempre es mejor; la elección depende de las condiciones de carga y el análisis del modo de fallo.
Q3: ¿Qué tan crítico es el concentrador de flujo magnético en el endurecimiento de barrido??
Sino absolutamente crítico. Sin un concentrador de flujo que funcione correctamente, el campo magnético se dispersa más allá del espacio dental objetivo, calentando los dientes adyacentes y comprometiendo la consistencia de la dureza. El 0.15 El recubrimiento aislante de mm con resistencia a alta temperatura en ambos lados es un punto clave de control de calidad: inspecciónelo regularmente como parte de su programa de mantenimiento preventivo.
Q4: ¿Qué problemas de calidad debo vigilar en la producción??
Para disparo único: monitorear la estabilidad del voltaje de la red, ya que las fluctuaciones afectan directamente la consistencia del calentamiento. Para escaneo: verificar regularmente la integridad del aislamiento del concentrador de flujo, la alineación bobina-diente, y la uniformidad de la velocidad de escaneo. Ambos procesos requieren pruebas periódicas de dureza y medición de la profundidad de la capa para validar la estabilidad del proceso. Implementar un programa de control estadístico de procesos (SPC) para detectar desviaciones antes de que se produzcan piezas no conformes.
Contáctenos para una consulta gratuita sobre la aplicación
Si necesita una solución de endurecimiento por inducción adaptada a componentes específicos, por favor contacte a nuestro equipo de ingeniería para una evaluación técnica. Nuestros ingenieros pueden proporcionar una evaluación gratuita de la solución del proceso — simplemente proporcione el dibujo de la pieza, grado de material, y requisitos de capacidad de producción, y entregaremos una configuración preliminar de la fuente de alimentación y una propuesta de diseño de inductores dentro de 48 horas.
Da el siguiente paso: Envíanos tu dibujo de la pieza y especificaciones de materiales. Nuestros ingenieros de aplicación diseñarán una solución completa de endurecimiento por inducción — incluida la configuración de la fuente de alimentación, Diseño del inductor, y parámetros del proceso — sin costo y con un tiempo de respuesta de 48 horas.


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!