
Calentamiento por inducción en la fabricación aeroespacial: Aplicaciones, Control del proceso, y selección de equipos
Tienes una pieza aeroespacial que necesita calor en un solo punto. El resto del componente debe mantenerse frío. Un horno es la respuesta equivocada para ese problema.
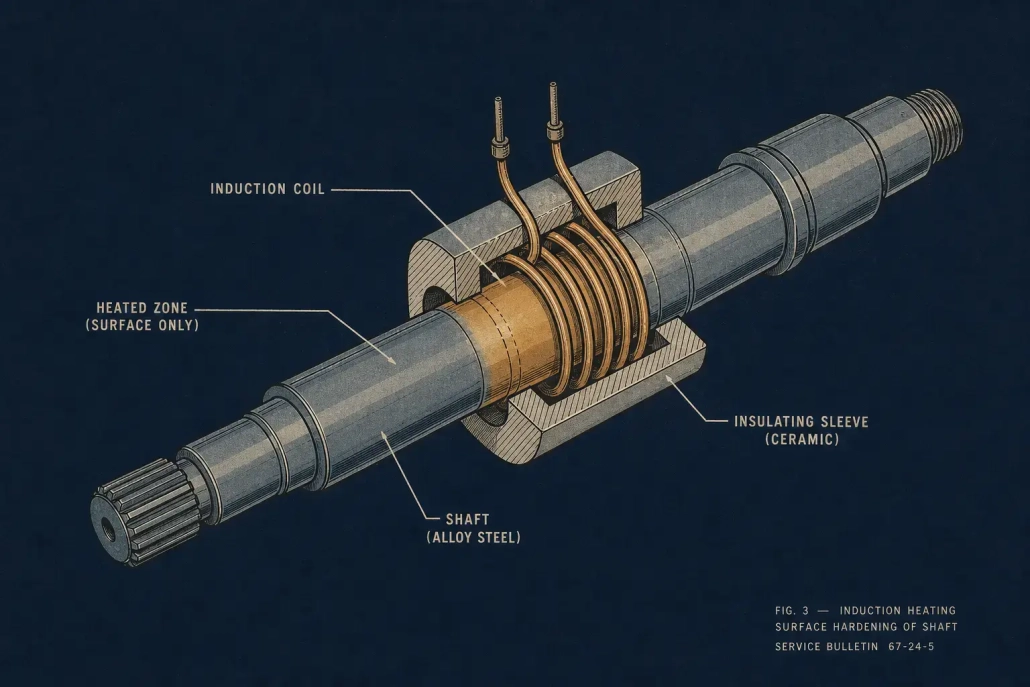
Ahí es donde Calentamiento por inducción en la fabricación aeroespacial encaja. Controlado, energía localizada. No hay que sumergir toda la pieza de trabajo. No hay que esperar a que un horno se estabilice. Pero aquí está el asunto: la inducción no es simplemente enchufar y listo. Es electromagnética. Los resultados dependen de la aleación, geometría requerida, frecuencia, diseño de bobinas, y de una docena de variables menores que interactúan entre sí. Ajusta estas variables y obtienes un control térmico preciso, menos distorsión, ciclos más cortos. Si fallas, y generas desechos. Si eres nuevo en la física subyacente, cómo funciona el calentamiento por inducción cubre los conceptos básicos.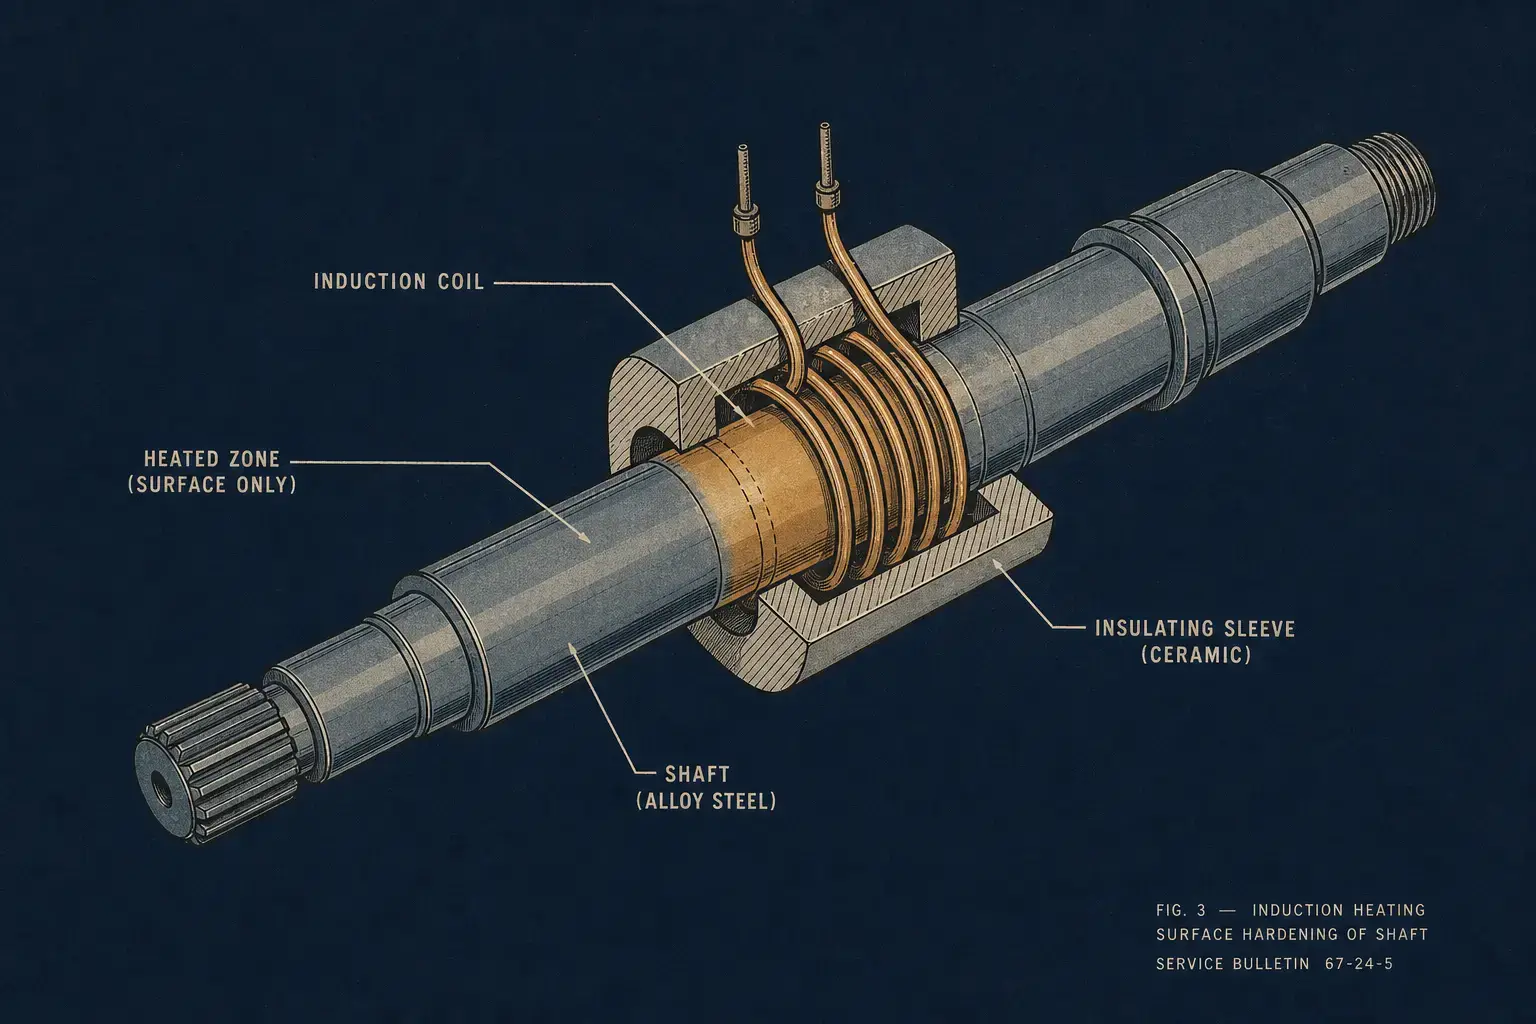
1. Por qué el Calentamiento por Inducción se Adapta a la Fabricación Aeroespacial
Las piezas aeroespaciales significan materiales caros, tolerancias estrictas, y mucho papeleo. Meter toda la pieza en un horno y estás añadiendo exposición térmica que nunca necesitó: mayor riesgo de distorsión, ciclos más largos, más manipulación.
La inducción calienta la pieza de trabajo directamente con energía electromagnética. Sin llama. No hay elementos radiantes. El patrón de calor es una función de las propiedades del material, frecuencia, geometría de la bobina, posición de la pieza, y nivel de potencia. Consigue la combinación correcta y el calor llega exactamente donde lo quieres, a la velocidad de incremento que necesitas, cada ciclo.
En el taller, los ingenieros no eligen la inducción porque suene de alta tecnología. La eligen porque resuelve problemas específicos que los hornos no pueden tocar:
— Calentar una característica. Dejar el resto intacto.
— Reducir pasos de manipulación. Ciclos más cortos que cualquier ruta de horno.
— Sin subproductos de combustión. Más limpio que la llama.
— Guiado por receta. Controlado por PLC. Repetible.
— Perfiles trazables para producción certificada.
Las mejores aplicaciones no son donde la inducción es más rápida. Son donde controlar dónde el calor se va — y donde no lo hace — marca la diferencia entre un proceso estable y un dolor de cabeza constante.
2. Aplicaciones Aeroespaciales Comunes para el Calentamiento por Inducción
La inducción aparece en la fabricación de componentes, Herramientas MRO, y tratamiento térmico especializado. En todos ellos, dos cosas importan: repetibilidad y una zona afectada por el calor que realmente puedas controlar. Así es como se compara con los procesos aeroespaciales más comunes.
| Proceso | Piezas Aeroespaciales Típicas | Qué Decide el Éxito |
|---|---|---|
| Endurecimiento por inducción | Estrías, revistas del eje, dientes del engranaje, asientos de rodamientos, componentes de actuadores | Diseño de bobina, velocidad de escaneo, el tiempo de temple, coincidencia de frecuencia con la profundidad del caso |
| Soldadura por inducción | ensambles de tubos, cajas de sensores, accesorios, componentes del sistema de fluidos | ajuste de juntas, colocación de relleno, control de atmósfera o flujo, tiempo de mantenimiento |
| Ajuste por contracción | Rodamientos, anillos, mangas, casquillos — cualquier cosa con ajuste interferente | expansión predecible, apagado a temperatura establecida, posicionamiento de la pieza |
| Precalentamiento localizado | Uniones soldadas, líneas de unión adhesiva, áreas de recubrimiento, zonas de curado de compuestos | Validación térmica dentro de ventanas de proceso estrechas |
El endurecimiento por inducción
Endurecimiento selectivo pone una funda dura sobre un núcleo resistente — exactamente lo que necesitan las superficies de desgaste de los splines, cigüeñales, dientes del engranaje, y los asientos de los rodamientos. Solo el área objetivo alcanza la temperatura de transformación, así que la distorsión queda por debajo del endurecimiento en horno. La clave: temple por inducción solo es tan bueno como el diseño de la bobina, velocidad de escaneo, control de temple, y coincidencia de frecuencia. Cambia uno de esos y el perfil de dureza se desplaza. Defectos comunes del endurecimiento por inducción casi siempre se remontan a que una de esas variables se desvía.
Soldadura por inducción
ensambles de tubos, cajas de sensores, accesorios, juntas del sistema de fluidos — soldadura por inducción calienta la junta sin cocinar el resto del ensamblaje. Herramientas, atmósfera inerte, fundente, despeje controlado de la junta — la configuración se adapta a la aleación y la especificación.
Alcanzar la temperatura de brasado es sencillo. Mantener el ajuste de la unión, colocación de relleno, uniformidad de calentamiento, tiempo de mantenimiento, atmósfera, y la velocidad de enfriamiento dentro de las especificaciones al mismo tiempo — esa es la parte que separa un proceso confiable de un generador de retrabajo.
Ajuste por contracción
Rodamientos, anillos, mangas, bujes: cualquier cosa con un ajuste de interferencia se expande limpiamente bajo inducción. Sin llama. Sin espera en horno. El objetivo no es metalúrgico, sino la expansión térmica predecible. Calienta el componente exterior a una temperatura programada y el ensamblaje se une. Repetible. Aburrido, uniforme. Ese es el punto.
Union, curado, y precalentamiento
Precalentamiento antes de soldar. Activación del adhesivo. Curado del recubrimiento. Todos necesitan calor controlado sin la lentitud o la exposición amplia que se obtiene con los calentadores radiantes. Composites, revestimientos, estructuras de paredes delgadas — estos tienen ventanas de proceso medidas en grados de un solo dígito. La inducción entrega el calor. Comprobar que la temperatura se mantuvo donde debía es donde reside el verdadero trabajo.
Tratamiento térmico de aleaciones especiales
Aceros, aleaciones de níquel, titanio, aluminio — la inducción puede manejarlo todo, pero no todas las especificaciones de tratamiento térmico se traducen a inducción. Largas remojadas. Uniformidad de toda la pieza. Esos pertenecen a un horno. La inducción justifica su uso cuando es selectiva, rápida, el calentamiento localizado con precisión es el punto del proceso, no un compromiso.
3. Consideraciones de Materiales y Procesos
Comienza con el material. Resistividad eléctrica, permeabilidad magnética, conductividad térmica, geometría de la pieza, temperatura objetivo — esas cinco cosas determinan si la inducción funciona fácilmente, funciona con esfuerzo, o no tiene sentido en absoluto.
| Material | Magnético por debajo del Curie? | Conductividad Térmica | Qué Cambia para la Inducción |
|---|---|---|---|
| Carbono / Acero aleado | Sí | Moderada | Sencillo. Frecuencia ajustada para el objetivo de profundidad de capa. La transición de Curie cambia el comportamiento de calentamiento a mitad del ciclo — tenerlo en cuenta en el perfil de potencia. |
| Aleaciones de Níquel (Inconel 718, 625, etc.) |
No | Más bajo que el acero | Se necesita mayor densidad de potencia. Cuidado con los puntos calientes en los bordes y cambios de sección. Las aleaciones sensibles a la oxidación necesitan control de la atmósfera. |
| Aleaciones de titanio (Ti-6Al-4V, etc.) |
No | Bajo | Calentamiento rápido de la superficie, pero el control de la oxidación es crítico. La baja conductividad significa que el calor no se difunde rápido — el acoplamiento de la bobina tiene que ser correcto. |
| Aluminio | No | Muy alto | Alta potencia, se requiere acoplamiento de bobina ajustado. El calor se difunde rápido, por lo que las secciones delgadas necesitan control cuidadoso de la rampa. No es una configuración de acero — es un animal totalmente diferente. |
En aeroespacial, alcanzar la temperatura no es suficiente. El método de calentamiento tiene que cumplir con la especificación: límites de la velocidad de rampa, tiempo de mantenimiento, uniformidad en toda la zona calentada, condición superficial posterior, restricciones de atmósfera, tolerancia a la distorsión, criterios de aceptación metalúrgica, y la trazabilidad de inspección y documentación que acompaña todo eso.
Para piezas críticas, la validación se vuelve costosa. Termopares integrados durante el desarrollo. correlación con IR. La dureza atraviesa. microestructura. Seccionado destructivo. Toma tiempo. Presupuéstalo.
Y la geometría importa tanto como la química. Bordes, esquinas, agujeros, hombros, estrías, transiciones de diámetro — la inducción no calienta estas como calienta un cilindro liso. Las piezas aeroespaciales tienen geometrías de peso reducido, paredes delgadas, radios estrechos. Exactamente lo que hace que el calentamiento uniforme sea difícil. Forma de la bobina, rotación de la pieza, movimiento de escaneo, los concentradores de flujo, perfilado de potencia — todas herramientas en la caja, pero deben probarse en piezas reales. Los modelos te acercan. Las piezas dicen la verdad.
4. Frecuencia, Potencia, y Decisiones de Diseño de la Bobina
Tres decisiones moldean cada proceso de inducción: frecuencia, potencia, y el diseño de la bobina. Determinan dónde se concentra el calor, qué tan concentrado está, y qué tan rápido la pieza alcanza la temperatura. Fallar en cualquiera de ellas y el resto del sistema no puede compensar.
Frecuencia. Frecuencias más altas empujan el calor hacia la superficie. Frecuencias más bajas lo conducen más profundo. Para el endurecimiento, el número que elijas establece directamente la profundidad de la capa y el ancho de la zona de transición. Para soldadura por inducción o montaje por contracción, la frecuencia controla si el calor se detiene en la unión o se propaga a través de la sección. La respuesta correcta depende del tipo de material, diámetro de la pieza o espesor de la pared, profundidad de calentamiento requerida, tiempo de ciclo, y si estás calentando la superficie o intentando calentar a través de toda la sección transversal.
Un sistema de 3–10 kHz en un 50 eje de acero de mm te da capacidad de profundidad de capa. La misma pieza a 200–400 kHz te limita a una capa superficial delgada. Ninguno es «mejor» — hacen trabajos diferentes. Selección de frecuencia explica las compensaciones con más detalle.
Potencia. Demasiada poca potencia y tus ciclos se alargan. El calor se esparce a áreas que no querías calentar. El control del proceso se desvía. Demasiada potencia disponible no es un problema por sí mismo, siempre que sea controlable y esté ajustada a la bobina y a la receta. Al dimensionar, la masa de la pieza de la pila y el volumen calentado contra la temperatura objetivo, tiempo de ciclo, pérdidas de calor hacia los accesorios y el enfriamiento, la tasa de producción, ciclo de trabajo, y cualquier familia de piezas que pueda usar esta máquina en el futuro.
No solo preguntes «cuántos kilovatios.» Pregunta si el sistema entrega energía repetible ciclo tras ciclo bajo condiciones de producción — envejecimiento de las bobinas, cambio de temperatura del agua, cambio de turnos de los operadores. Ese es el indicador que importa. Selección de potencia cubre la metodología de dimensionamiento.
Diseño de bobina. La bobina es donde todo se encuentra con la pieza. Una fuente de alimentación correctamente especificada alimentando una bobina mal diseñada sigue produciendo piezas malas. Las geometrías aeroespaciales casi siempre requieren bobinas personalizadas: las redondas comerciales no te darán el patrón o la distancia adecuados.
Qué observar: forma de la bobina y número de vueltas, espacio de acoplamiento, cuánta tolerancia de posicionamiento tiene la pieza, tamaño del tubo de cobre y capacidad de enfriamiento, si los concentradores de flujo ayudan, uniformidad del campo, cómo se comporta la bobina mecánicamente, y si alguien puede reemplazarla sin una tarde de realineamiento.
En piezas de alto valor, la repetibilidad de la bobina durante seis meses importa más que cómo funciona el primer día. Si la geometría de la bobina se desplaza después 500 ciclos, o la repuesto no coincide con el patrón de calor del original, tienes un problema de calidad que aparecerá en la inspección —o peor, en servicio.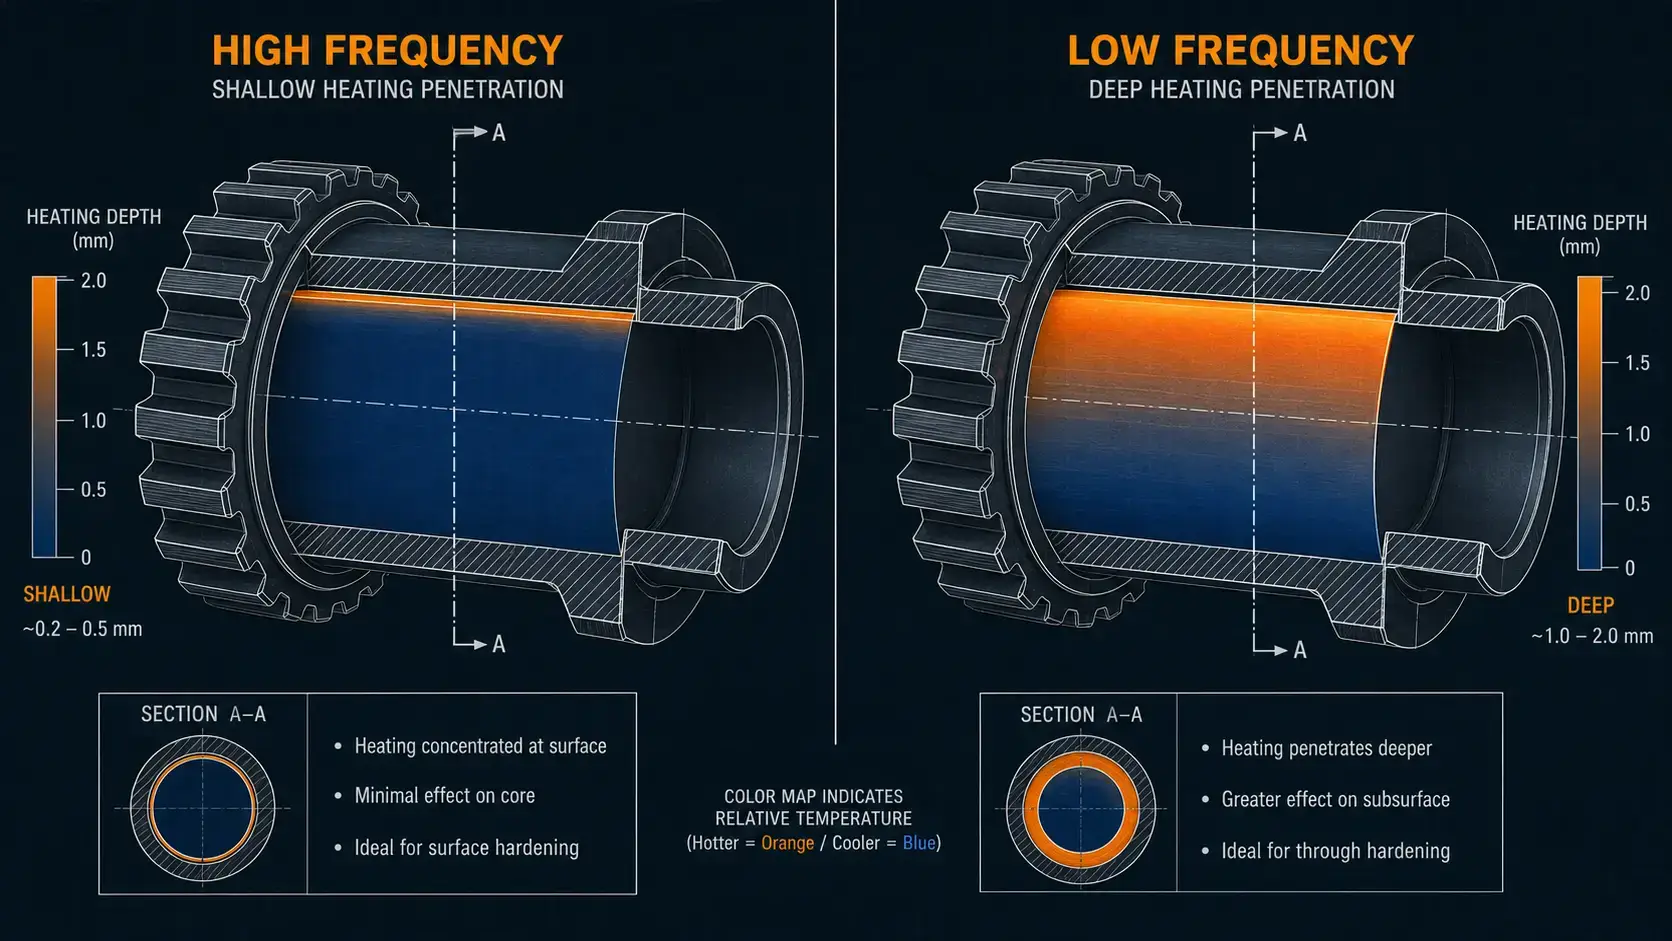
5. Control del proceso, Automatización, y Aseguramiento de la Calidad
La fabricación aeroespacial depende del control de procesos documentado. El equipo de inducción debe entregar recetas repetibles, entrega de energía controlada, monitoreo de temperatura donde agrega valor, y datos de producción rastreables.
Cuánto control? Depende. Una estación de ajuste por contracción podría solo necesitar apagado basado en temperatura y confirmación de presencia de la pieza. Una celda de endurecimiento que procesa componentes críticos para el vuelo necesitará perfilado de potencia, control de velocidad de escaneo, el tiempo de temple, monitoreo de flujo, y recetas bloqueadas con registros de auditoría.
Los pirómetros son el estándar, pero no son infalibles. Cambios en la emisividad, acabado superficial, el ángulo de visión, vapor, escala, movimiento de la pieza: todo esto altera la lectura. Una vez que un proceso está validado, una receta de tiempo-potencia a veces se mantiene más estable que seguir una señal de pirómetro que fluctúa. Otras aplicaciones no pueden funcionar sin retroalimentación de temperatura en tiempo real. En qué grupo caes depende de la pieza, el material, y el requisito de calidad. Pruébalo. No supongas.
La inducción funciona de forma natural con robótica, mesas indexadoras, las cintas transportadoras, equipos rotativos, y celdas controladas por PLC. En aeroespacial, El argumento más fuerte para la automatización casi nunca es la velocidad. Es eliminar la variación dependiente del operador de un proceso certificado. Selección de receta por número de pieza. Intercambio de datos mediante código de barras o MES. Confirmación de presencia de la pieza. Verificación de la posición del bobinado. Movimiento de escaneo del servomotor. Confirmación del flujo de enfriamiento. Registro de temperatura. Bloqueos por fallos. Monitoreo del agua de enfriamiento. Nada de esto es exótico, pero todo necesita funcionar junto sin que alguien lo supervise.
El agua de enfriamiento no recibe suficiente atención en el diseño del sistema. Cuando se desvía, el flujo disminuye, la temperatura de entrada sube, la conductividad aumenta gradualmente: aparecen fallos molestos, bobinas recocidas, producción reducida, o inconsistencias en la calefacción que son difíciles de diagnosticar porque nadie está observando el agua. Caudal, calidad, Conductividad, la temperatura, presión, Filtración: especifíquelas. Monitórelas. Los sistemas de enfriamiento por agua merecen su propia sección en la hoja de especificaciones.
6. Selección de equipos para la producción aeroespacial
Comience con el proceso, no es un catálogo. La configuración correcta del sistema proviene de la familia de piezas, sus requisitos de documentación de calidad, su producción, su planta, y quién lo va a mantener. Las pruebas de muestra superan cualquier estimación. Para componentes críticos, los datos de prueba son lo único que importa.
Antes de llamar a un proveedor, ten respuestas para esto:
— Qué características necesitan calor? Qué materiales y aleaciones?
— Temperatura, dureza, profundidad de la capa, o criterios de unión — cuáles y qué tan estrictos?
— Tiempo de ciclo, volumen de producción, ciclo de trabajo?
— Carga manual, semi-automática, o totalmente automatizada?
— Qué datos de inspección se registran y a dónde van?
— Servicios en el sitio? Infraestructura de agua de enfriamiento?
— Cuántos números de pieza comparten esta máquina? Con qué frecuencia se cambian?
— Reemplazo de bobina: quién lo hace, qué tan rápido debe ser, cuál es el procedimiento de alineación?
Esas respuestas reducen el rango de frecuencia, nivel de potencia, plataforma de control, manipulación mecánica, y sistema de enfriamiento. Omite esto y la cotización que recibas será la configuración estándar de alguien más, no la tuya. Selección de equipo cubre el marco general.
La configuración del sistema va desde un suministro y bobina independientes (adecuado para calefacción simple) hasta una celda automatizada totalmente integrada (lo que la producción aeroespacial validada normalmente necesita). Una llamada clave: cuánto control del proceso permanece con el proveedor de inducción frente a tu equipo de integración interno. Equivocarse en eso significa que estás integrando dos veces.
Mantenibilidad no significa «que venga con un manual.» Bobinas, mangueras, temple de piezas, sensores, herramientas — todos los elementos que se desgastan. Si intercambiar uno toma medio turno y la alineación no es repetible, tu proceso se desvía y tu personal de calidad lo nota antes que tu personal de mantenimiento. Busca acceso, diagnósticos claros, parámetros de configuración documentados, y un plan de bobina de repuesto que realmente funcione. Especialmente si esta máquina es la que alimenta un cuello de botella.
7. Limitaciones prácticas y riesgos de ingeniería
La inducción no es la respuesta a todos los problemas de calentamiento. Brilla cuando el trabajo es localizado, repetibles, y se beneficia de la velocidad. Es la herramienta equivocada cuando necesitas llevar una pieza grande y compleja a una temperatura uniforme y mantenerla allí durante un remojo prolongado.
Riesgos que aparecen en el mundo real:
— Bordes, esquinas, las secciones delgadas se calientan más rápido que el cuerpo de la pieza. Cada vez.
— Acoplamiento de bobina deficiente o posicionamiento desalineado → sobrecalentamiento local.
— Variación de geometría de pieza a pieza. No todos «los materiales» idénticos.
son idénticos, emisividad, — Los pirómetros mienten cuando el acabado de la superficie o el vapor cambia.
— Temple insuficiente durante el endurecimiento — no lo sabrás hasta que falle el recorrido de dureza.
— Sobrecalentamiento de la bobina por el flujo de agua que parecía correcto en el plano.
— La bobina de reemplazo no coincide con la original. Turnos de proceso. Nadie lo señaló.
La mayoría de estos problemas no aparecen durante la puesta en marcha. Se manifiestan después de seis meses de producción, cuando alguien cambia un accesorio, se reemplaza una bobina, o una nueva variante de aleación llega a la línea. Pruebas de aplicación, Ingeniería sensata de bobinas, Equipos de sujeción adecuados, y la supervisión del proceso detectan muchos de ellos. La capacitación detecta los restantes.
| Si necesitas... | Inducción | Horno |
|---|---|---|
| Calentar un área específica, el resto se mantiene frío | ✓ | — |
| Temperatura uniforme en toda la pieza + largo tiempo de permanencia | — | ✓ |
| Aumentar de frío a temperatura en minutos | ✓ | — |
| Proceso por lotes de cientos de piezas idénticas | — | ✓ |
| Automatización en línea, Basado en recetas, Trazable | ✓ | — |
| Atmósfera controlada (Vacío, Gas inerte) | — | ✓ |
En la práctica, muchos talleres usan ambos. La inducción maneja el trabajo selectivo — soldadura fuerte, endurecimiento, calentamiento de ensamblajes, precaución. Los hornos manejan el procesamiento térmico de la pieza completa. Son complementarios. No competidores.
Conclusión: Calentamiento por inducción en la fabricación aeroespacial gana su lugar cuando necesitas calor localizado, entrega de energía repetible, ciclos más cortos, y un proceso que se integra con equipos de producción controlados. La diferencia entre un sistema que funciona y uno que funciona de manera confiable durante años se reduce a coincidir la frecuencia, potencia, diseño de bobinas, la refrigeración, automatización, y validación para la pieza específica — y el nivel de calidad que debe alcanzar.
Preguntas frecuentes
q: Qué piezas aeroespaciales son buenos candidatos para el calentamiento por inducción?
A: Ejes, estrías, engranajes, superficies de rodamientos, bujes, mangas, accesorios, y ensamblajes de tubos — básicamente cualquier componente donde necesites calentar una característica específica en lugar de toda la pieza. Los mejores candidatos suelen ser piezas donde el calentamiento selectivo mejora directamente la estabilidad dimensional o la consistencia de la unión en comparación con el procesamiento en horno.
q: Cómo elegir la frecuencia de inducción correcta para componentes aeroespaciales?
A: La elección de la frecuencia depende del material, geometría de la pieza, profundidad de calentamiento requerida, y de lo que estás tratando de hacer — endurecer la superficie, calentamiento completo, o soldar por inducción. Las frecuencias más altas se concentran en la superficie; frecuencias más bajas penetran más profundo. La prueba de aplicación en piezas representativas es la forma más fiable de confirmarlo. Las estimaciones teóricas ayudan a acotar el rango, pero no reemplazan los datos de prueba reales.
Discuta su aplicación de calentamiento por inducción en aeroespacial
Comparta la geometría de su pieza, material, objetivo del proceso, y tasa de producción. Nuestro equipo de ingeniería puede ayudar a dimensionar la potencia de inducción, frecuencia, diseño de bobinas, y configuración del sistema para su aplicación aeroespacial.


