Endurecimiento por inducción de dientes de engranajes: Patrón de dureza y profundidad de la caja
Cómo la geometría del engranaje, Los requisitos de carga y la selección del proceso definen la zona endurecida
Endurecimiento por inducción de dientes de engranajes No se trata simplemente de endurecer la superficie del diente.. El resultado requerido depende de dónde se necesita la zona endurecida., ¿Qué tan profundo debe extenderse?, y cómo se cargará el equipo en servicio. Esos requisitos deben definirse antes de seleccionar el proceso de inducción..
2. ¿Dónde se debe endurecer el diente del engranaje??
3. ¿Qué determina el patrón de dureza requerido??
4. Cómo afecta el patrón requerido al método de endurecimiento por inducción
5. La profundidad del caso es más que un solo número
6. ¿Cómo se verifica el patrón de dureza terminado??
7. Por qué el patrón real puede diferir de la especificación
8. Qué se debe especificar antes del endurecimiento por inducción de engranajes?
1. ¿Qué significa el patrón de dureza en un engranaje endurecido por inducción??
El patrón de dureza describe la ubicación y la forma de la región endurecida alrededor del diente de un engranaje.. Dependiendo del diseño, puede cubrir principalmente el flanco del diente, extenderse hasta la raíz del diente y el filete radicular, o seguir una porción más grande del contorno del diente.
Esto es diferente de un perfil de dureza. Un patrón de dureza responde a la pregunta de dónde la región endurecida se encuentra. Un perfil de dureza describe cómo cambia la dureza a lo largo de una sección o con la profundidad debajo de la superficie..
Por lo tanto, dos engranajes pueden tener lecturas de dureza superficial similares y al mismo tiempo tener patrones endurecidos bastante diferentes debajo de la superficie..
2. ¿Dónde se debe endurecer el diente del engranaje??
El área endurecida requerida debe seguir la forma en que el diente transporta la carga en lugar de una regla fija aplicada a cada engranaje..
Flanco del diente. El flanco es la superficie de trabajo que entra en contacto repetido con el engranaje o piñón correspondiente.. El endurecimiento de los flancos del diente generalmente tiene que ver con la resistencia al desgaste y la fatiga por contacto.. Las picaduras son una posible forma de daño por fatiga de contacto en esta región.
Raíz de diente y filete de raíz. La tensión de flexión se concentra alrededor de la raíz del diente y la transición al filete radicular.. Para engranajes donde la resistencia de la raíz es una preocupación de diseño importante, el patrón de dureza especificado puede extenderse más en esta área. Eso no significa que todos los engranajes requieran que la raíz se endurezca de la misma manera.; La cobertura requerida depende del diseño y el servicio..
Punta del diente. La punta puede o no estar incluida en el patrón requerido.. Su tratamiento depende de la geometría del diente., El método de endurecimiento seleccionado y las especificaciones de ingeniería..
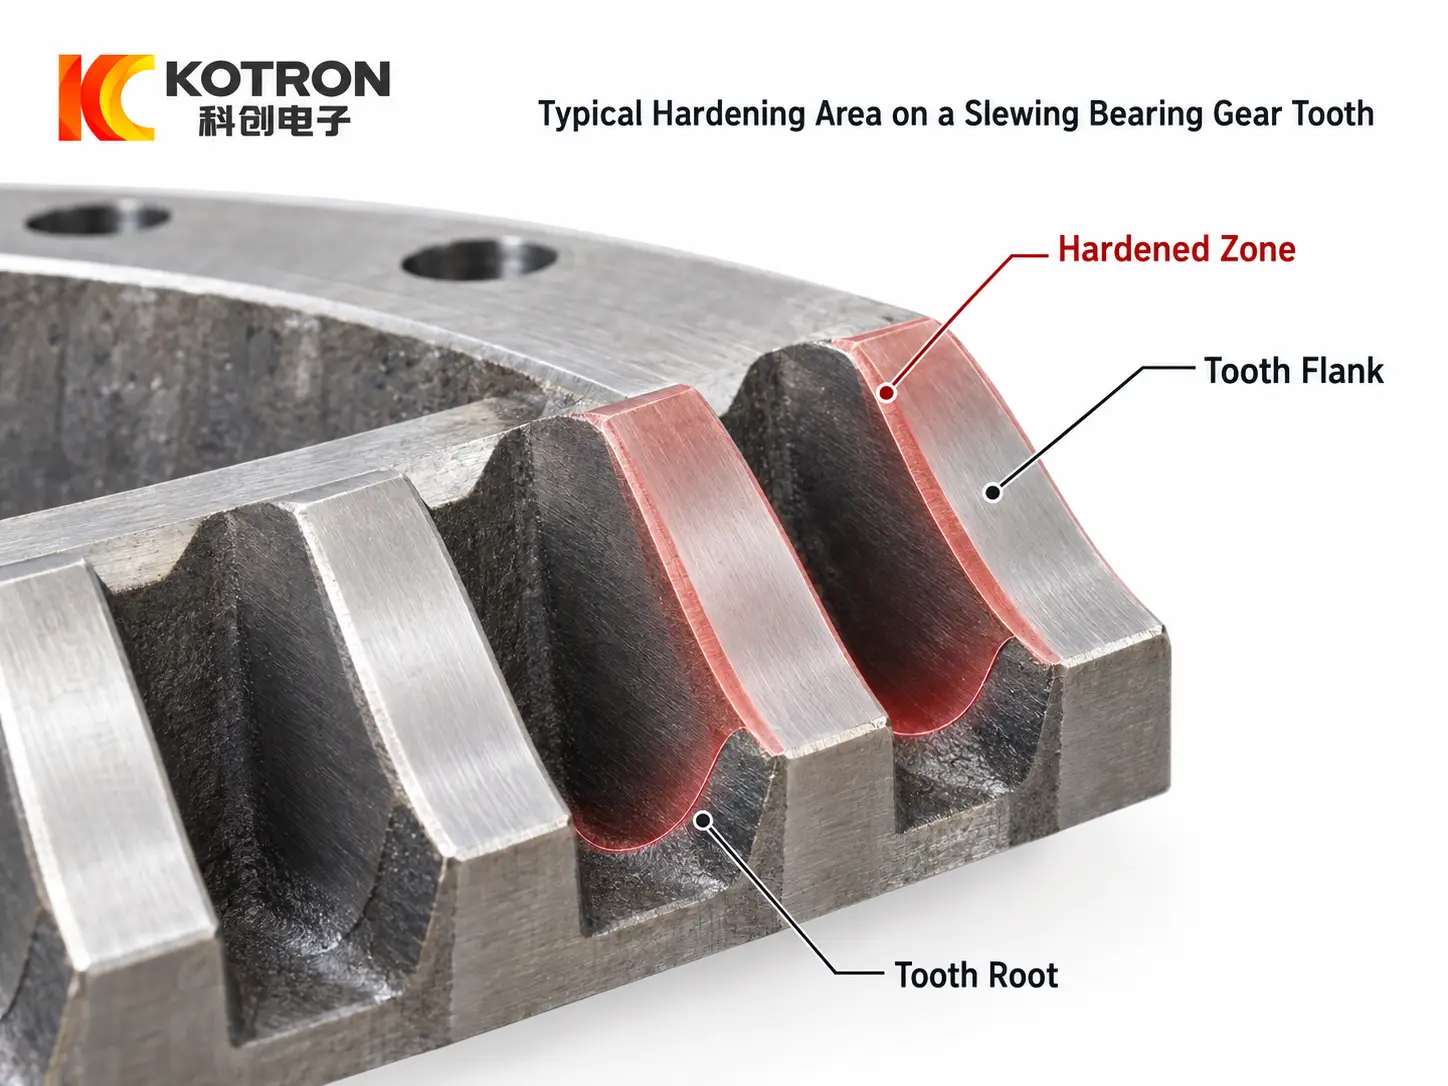
Flanco del diente, Zonas de endurecimiento de raíz y filete de raíz en un diente de engranaje..
El punto importante es que se debe definir un patrón de dureza de los dientes del engranaje en función de la condición de carga prevista., no simplemente tratando de endurecer el área más grande posible.
3. ¿Qué determina el patrón de dureza requerido??
La carga de servicio es el punto de partida. Un arte sometido principalmente a cargas de contacto repetidas puede poner más énfasis en el flanco., mientras que otra aplicación puede requerir atención adicional a la raíz y al filete de raíz debido a la tensión de flexión.
La geometría de los dientes también importa. Módulo de engranajes, El tamaño del diente y la forma del espacio entre dientes influyen tanto en la zona endurecida requerida como en cómo se le puede aplicar la energía de inducción..
También se debe considerar el material y la microestructura previa.. El endurecimiento por inducción cambia la región de la superficie de un componente ya fabricado., por lo que la respuesta del acero al calentamiento y temple afecta la dureza y profundidad resultantes..
La especificación debe entonces relacionar estos factores con la dureza superficial requerida y la profundidad de la caja., o profundidad endurecida efectiva donde se utiliza esa terminología.
No existe una “mejor” universal” patrón de endurecimiento de engranajes. Más profundo no es automáticamente mejor, y extender la zona endurecida más hacia la raíz no es automáticamente una mejora. Un énfasis excesivo solo en la dureza puede ignorar otros requisitos, como la tenacidad del núcleo..
La durabilidad del engranaje también depende de condiciones fuera del proceso de tratamiento térmico., incluida la geometría del diente, mallado, lubricación, alineación y condición del engranaje o piñón correspondiente.
4. Cómo afecta el patrón requerido al método de endurecimiento por inducción
El patrón de dureza deseado influye en cómo se calienta el engranaje..
Con endurecimiento por giro, el engranaje gira mientras la región requerida se calienta alrededor de su circunferencia. Este enfoque puede ser adecuado cuando la geometría del engranaje y el patrón requerido permiten tratar la región del diente de esta manera..
Para engranajes más grandes o aplicaciones que requieren un control más localizado, endurecimiento por inducción diente a diente puede ser usado. El procesamiento puede concentrarse en espacios dentales individuales o en porciones seleccionadas de la geometría del diente..
Procesamiento brecha por brecha Es una forma de tratamiento localizado en el que el inductor actúa a través de sucesivos espacios dentales..
Endurecimiento del contorno Se refiere a producir una región endurecida que sigue más de cerca el contorno del diente.. No debe tratarse como la elección automática para cada marcha.; el patrón requerido y la capacidad práctica del proceso aún determinan si es apropiado.
Por lo tanto, el método se selecciona para reproducir el patrón de dureza especificado de la forma más fiable posible., en lugar de seleccionar un proceso primero y aceptar cualquier patrón que produzca.
5. La profundidad del caso es más que un solo número
La dureza de la superficie por sí sola no describe completamente la condición de un diente de engranaje templado por inducción..
La capa dura también debe extenderse hasta una profundidad adecuada.. En la comunicación en el taller, esto a menudo se denomina profundidad de la capa, mientras que las especificaciones de equipo más específicas pueden utilizar términos como profundidad endurecida efectiva.
El lugar de medición importa. Una profundidad medida en el flanco no describe automáticamente lo que se ha logrado en el filete de raíz.. Si ambas áreas son importantes para el diseño., La especificación y el plan de inspección deben dejar claras esas ubicaciones..
Esta es una de las razones por las que un dibujo que indica sólo un valor de dureza superficial puede dejar demasiado espacio para la interpretación.. La zona endurecida necesaria y la profundidad en los lugares relevantes de los dientes deben definirse conjuntamente.
6. ¿Cómo se verifica el patrón de dureza terminado??
El engranaje terminado no se puede evaluar completamente mirando su superficie..
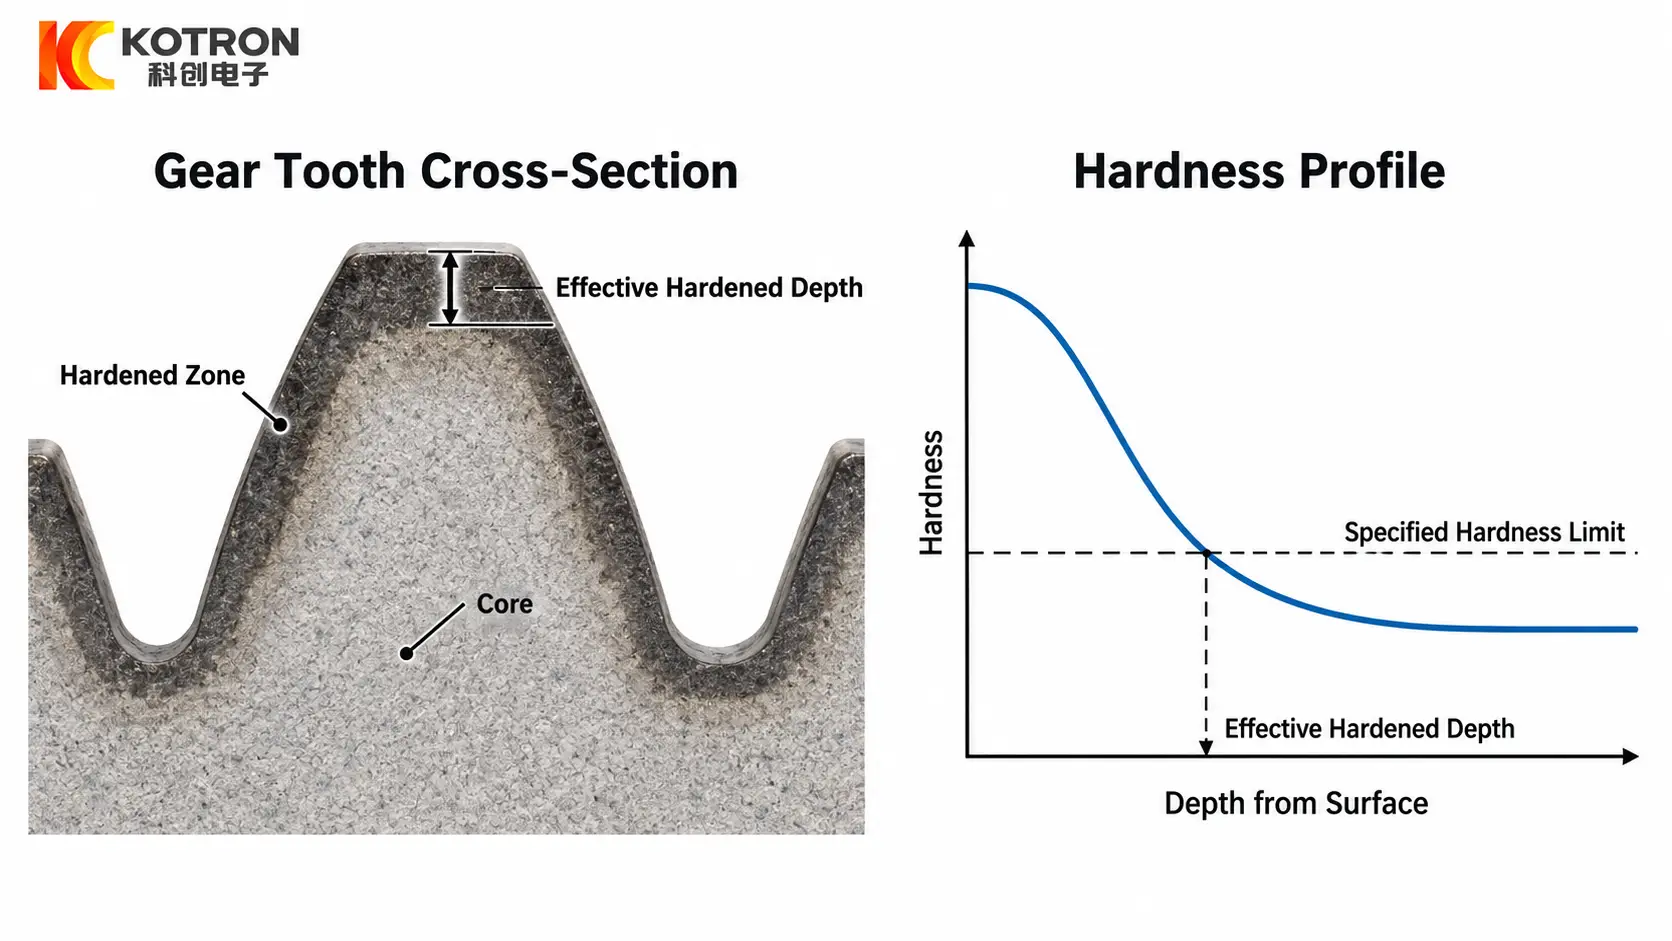
Perfil de dureza y profundidad de endurecimiento efectiva en toda la sección transversal del diente del engranaje.
Un método de verificación común es examinar una sección transversal del diente endurecido.. La muestra puede ser cortada, preparado y pulido para que la región endurecida pueda ser evaluada. El macrograbado puede ayudar a revelar la forma general de la zona transformada..
Las mediciones de dureza en toda la sección proporcionan información adicional.. Un recorrido de dureza o un perfil de dureza puede mostrar cómo cambia la dureza desde la superficie hacia el núcleo y puede usarse para determinar la profundidad endurecida efectiva de acuerdo con la especificación aplicable..
Estos métodos responden a diferentes preguntas.. Un patrón grabado visible muestra la forma general de la región endurecida., mientras que las mediciones de dureza establecen si esa región realmente cumple con el criterio de dureza requerido.
7. Por qué el patrón real puede diferir de la especificación
Incluso cuando el patrón objetivo está claramente definido, El resultado de la producción aún depende del control del proceso..
La posición y alineación del inductor afectan el acoplamiento con el diente.. Frecuencia, La potencia y el tiempo de calentamiento influyen en cómo se distribuye la energía y en qué profundidad penetra el calor.. En procesos de escaneo o localizados, Las condiciones de movimiento pueden cambiar el resultado de un área del diente a otra..
El enfriamiento también importa. La posición y cobertura del templado pueden afectar la transformación final., mientras que el calor restante en regiones adyacentes puede contribuir al retrotemplado en algunas condiciones del proceso.
Por esta razón, El patrón de dureza objetivo debe confirmarse en el proceso real en lugar de asumirse únicamente a partir de la configuración de la máquina..
8. Qué se debe especificar antes del endurecimiento por inducción de engranajes?
Una especificación útil de endurecimiento por inducción de dientes de engranajes debe proporcionar más de un único número de dureza..
La información normalmente comienza con el dibujo del engranaje., material, módulo de engranaje y geometría de dientes. Luego debería identificar el área endurecida requerida., dureza superficial, Profundidad de la caja o profundidad endurecida efectiva., y si el flanco, raíz o filete de raíz requiere una cobertura específica.
Los requisitos de producción también son importantes porque pueden afectar el método práctico de endurecimiento utilizado para reproducir el patrón especificado..
Por lo tanto, la cuestión clave de la ingeniería no es simplemente, “¿Qué dureza debe tener el diente del engranaje??” Sino:
¿Dónde debería endurecerse?, ¿A qué profundidad debe extenderse esa región endurecida?, y como se verificará el resultado?
Para grandes engranajes giratorios internos o externos, Los mismos principios también guían la configuración de un máquina de endurecimiento por inducción de engranajes de rodamiento giratorio. El equipo debe seguir el dibujo y las especificaciones de endurecimiento., no reemplazarlos.
Conclusión clave
Endurecimiento por inducción de dientes de engranajes se define mediante tres preguntas: dónde se encuentra la región endurecida, ¿Qué tan profundo debe extenderse?, y cómo se verificará el resultado. La dureza de la superficie por sí sola no es suficiente, y el patrón debe seguir la condición de carga real en lugar de una regla fija aplicada a cada engranaje.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Cuál es la diferencia entre un patrón de dureza y un perfil de dureza??
Un patrón de dureza describe dónde se encuentra la región endurecida alrededor de un diente., mientras que un perfil de dureza describe cómo cambia la dureza a lo largo de una sección o con la profundidad debajo de la superficie. Dos engranajes pueden tener una dureza superficial similar pero diferentes patrones endurecidos debajo de la superficie.
¿Todos los engranajes necesitan endurecerse la raíz del diente??
No necesariamente. La tensión de flexión se concentra alrededor de la raíz y el filete de raíz., por lo que el endurecimiento de la raíz es importante cuando la resistencia de la raíz es una preocupación de diseño. La cobertura requerida depende del diseño y el servicio en lugar de una regla fija aplicada a cada equipo..
¿Es siempre mejor un caso más profundo??
No. Más profundo no es automáticamente mejor, y extender la zona endurecida más hacia la raíz no es automáticamente una mejora. Un énfasis excesivo solo en la dureza puede ignorar otros requisitos, como la tenacidad del núcleo..
¿Cómo se verifica el patrón de dureza terminado??
Se corta una sección transversal, preparado y pulido, luego macrograbado para revelar la zona transformada. Un recorrido de dureza muestra cómo cambia la dureza desde la superficie hacia el núcleo y determina la profundidad de endurecimiento efectiva..
¿Por qué el patrón real podría diferir de la especificación??
Posición del inductor, frecuencia, potencia, Tiempo de calentamiento, El movimiento y la cobertura de enfriamiento afectan el resultado.. El patrón de dureza objetivo debe confirmarse en el proceso real en lugar de asumirse únicamente a partir de la configuración de la máquina..
Especifique la zona endurecida antes de seleccionar el método
Envía tu dibujo de engranaje, Requisito de material y tratamiento térmico.. Evaluaremos el patrón de dureza requerido., profundidad del caso y enfoque de verificación juntos, luego recomiende una configuración de endurecimiento por inducción para su equipo.