
Calentamiento por inducción para trefilado de metales: Mejora de la formabilidad y la eficiencia de la producción
Índice de contenidos
- 1. Por qué la calefacción por inducción es importante antes del trefilado
- 2. Inducción vs calefacción por horno antes del trefilado
- 3. Consideraciones de calentamiento según el material
- 4. Frecuencia, Potencia, y diseño de la bobina
- 5. Dónde el trefilado por inducción ofrece resultados
- 6. Seleccionando un sistema de inducción para su línea de trefilado
Hilo de acero inoxidable estirado en frío a través de seis matrices consecutivas y para el cuarto pase el material empuja hacia atrás. La fuerza de estirado aumenta. Comienza el microdesgarramiento de la superficie. La matriz se desgasta hasta un nuevo perfil. Se recocina entre pases para restablecer la ductilidad, y eso significa sacar los bobinados de línea, encender un horno, y esperar. La calefacción por inducción para el estirado de metal mantiene la línea en funcionamiento. Lleva calor al material en segundos, directamente entre el suministro y la matriz, sin interrumpir el flujo de producción.
El trefilado de metales reduce la sección transversal al tirar del alambre, tubo, o barra a través de una serie de matrices cada vez más estrechas. El proceso es simple en concepto y despiadado en la práctica: cada pasada endurece el material por trabajo. Suficientes pasadas sin calentamiento intermedio y ocurre una de tres cosas: el alambre se rompe, la superficie se rasga, o la matriz se desgasta fuera de tolerancia. El precalentamiento por inducción reduce el esfuerzo de fluencia antes de que el material llegue a la matriz, así que la fuerza de trefilado disminuye y la reducción por pasada puede aumentar.
1. Por qué la calefacción por inducción es importante antes del trefilado
El estirado es un proceso de conformado en frío—hasta que el material se endurece por trabajo más allá del punto donde el banco de tiro puede tirarlo. Cada punto de deformación plástica aumenta la tensión de flujo requerida para la siguiente pasada. En algún momento el alambre se rompe, o la superficie se rompe, o el chip se desgasta más allá de la tolerancia. La solución es el calor antes de la zona de deformación, y la inducción lo entrega en línea.
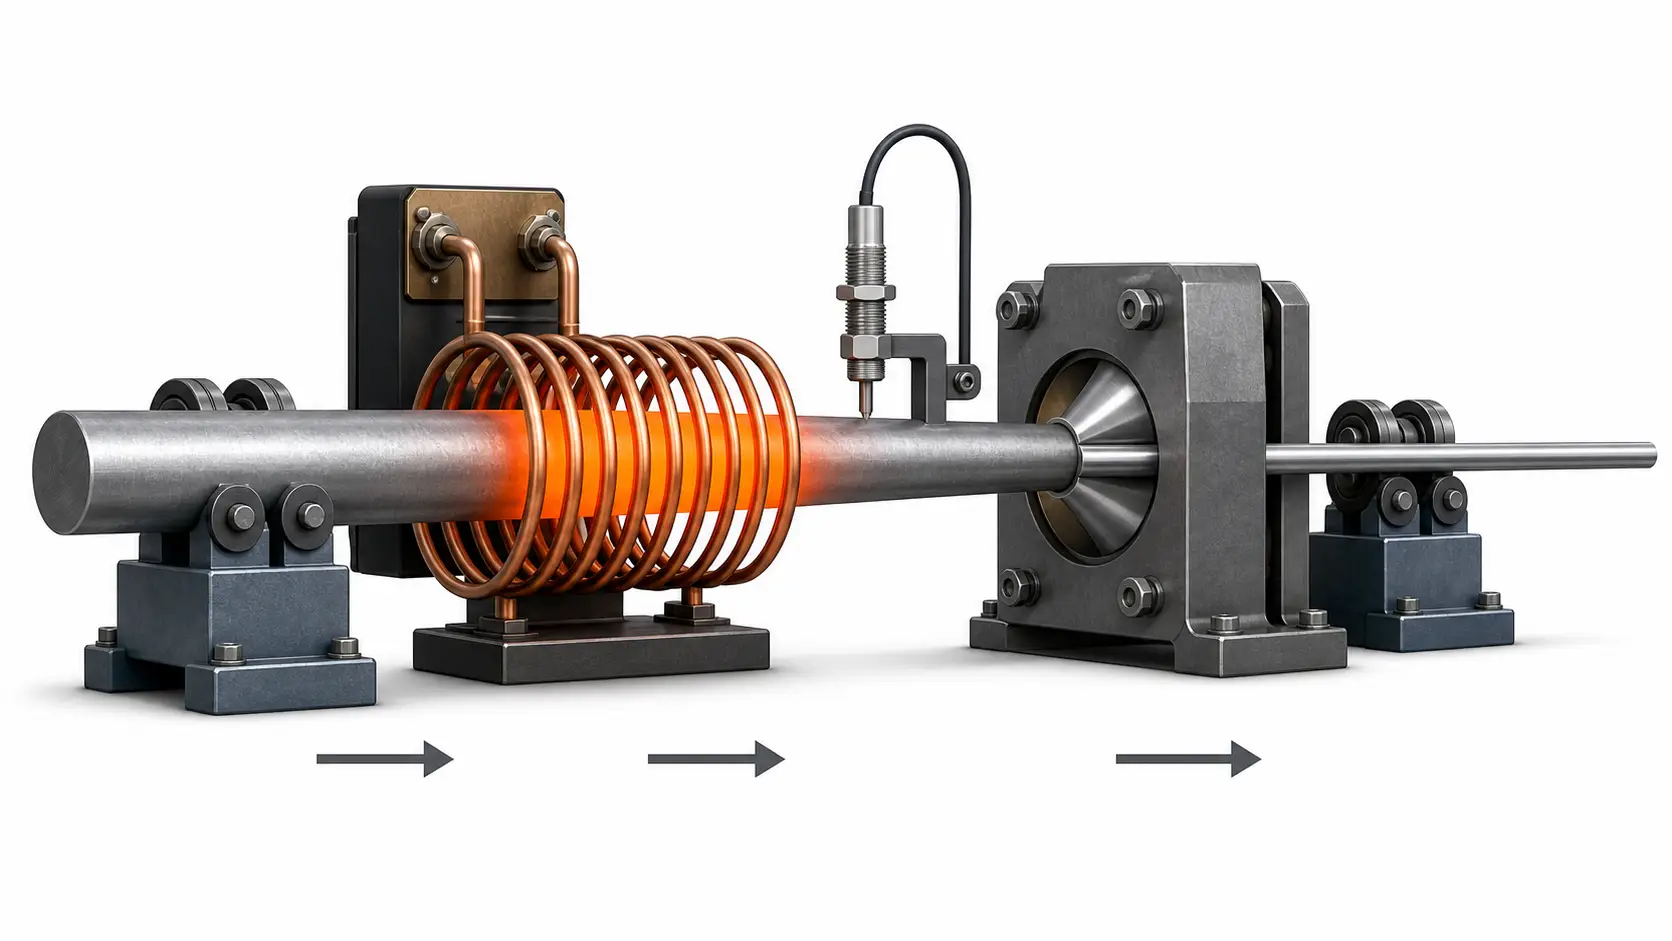
Tres cosas cambian cuando la inducción se sitúa entre el pago y el troquel:
- Menor esfuerzo de fluencia. Calentar el material antes del dado y la fuerza necesaria para pasarlo disminuye. El efecto es localizado: caliente en la zona de deformación, enfriamiento rápido después de la salida. Mayor reducción por pasada, menos pasadas en total.
- Menos defectos en la superficie. Aceros inoxidables, aleaciones de titanio, y las aleaciones a base de níquel tienen ventanas de ductilidad estrechas a temperatura ambiente. El precalentamiento amplía esa ventana. El desgarro superficial y la fisuración de los bordes disminuyen cuando el material fluye en lugar de fracturarse.
- Operación continua en línea. No hay horno por lotes que cargar y descargar. La bobina se sitúa en la línea entre el rendimiento y el primer troquel. El material pasa a velocidad de línea. La temperatura se estabiliza en segundos al arrancar. Detener la línea, El calentamiento se detiene. Reiniciar, y el material está a la temperatura objetivo antes de que el primer medidor llegue al chip. El equipo se amortiza en rendimiento, no solo en ahorro energético.
2. Inducción vs calefacción por horno antes del trefilado
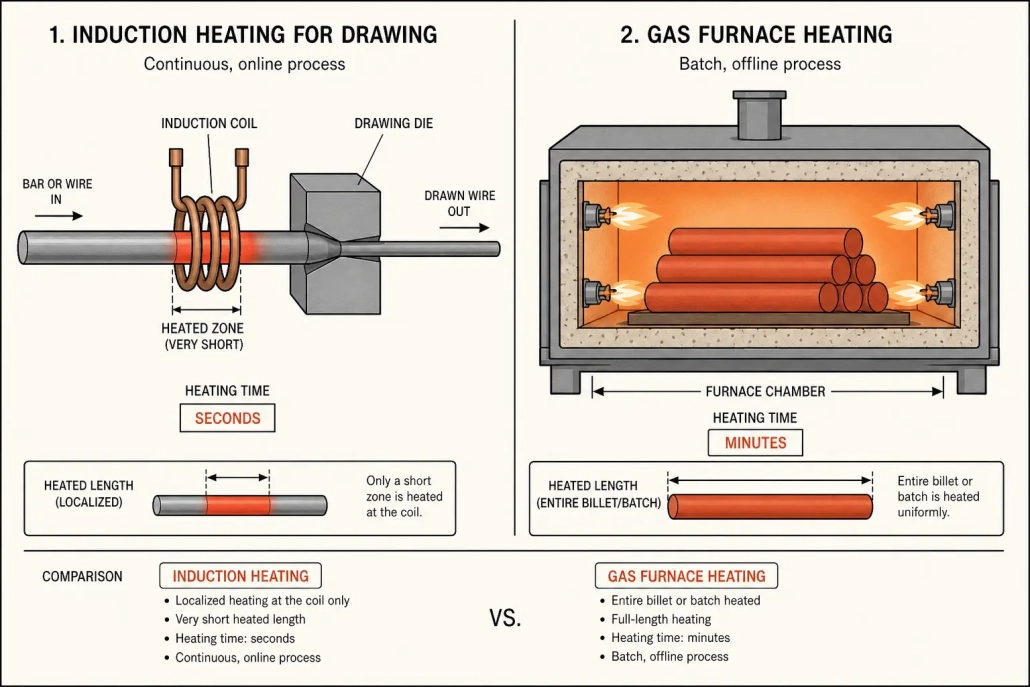
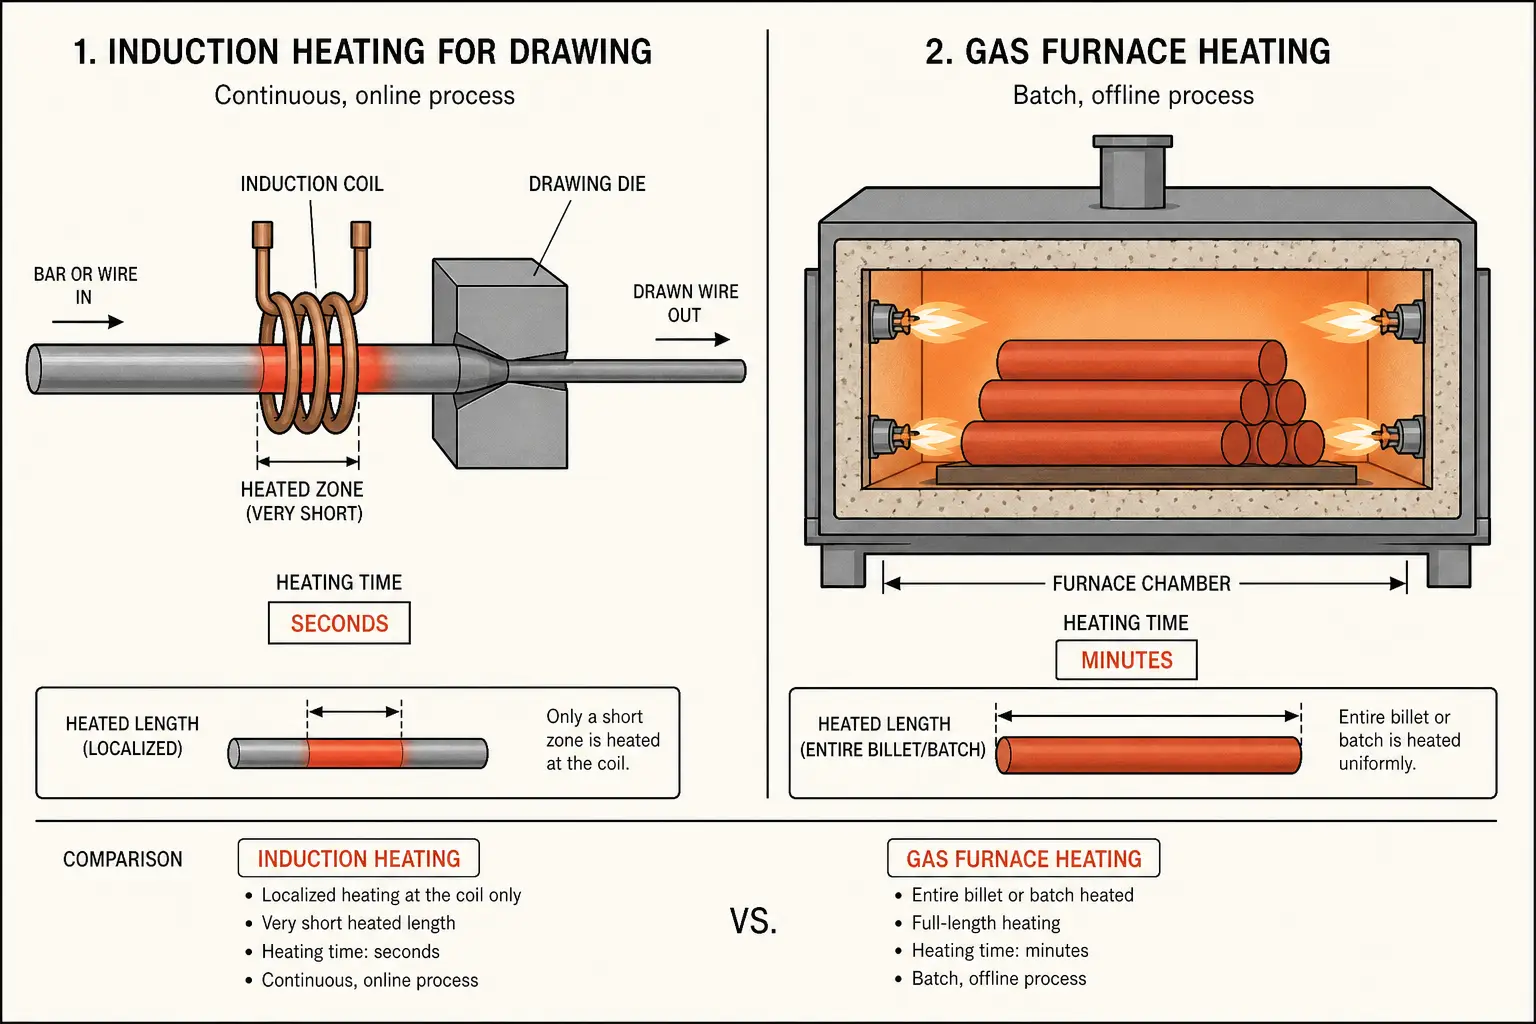
La diferencia práctica entre inducción y precalentamiento del horno para el estirado no es solo la velocidad. Es si el calor se integra en la línea o dicta la disposición de la línea. Un horno es una estación separada: el material llega, espera, se calienta, y se marcha. La inducción se acopla a la línea de estirado existente.
| Factor | Calentamiento del Horno | Calentamiento por inducción |
|---|---|---|
| La velocidad de calentamiento | Minutos a horas, depende de la masa del lote | Segundos, independientemente del tamaño del lote |
| Integración de línea | Fuera de línea: requiere manipulación del lote entre el horno y el banco de estirado | En línea: el carrete se monta directamente antes del troquel |
| Control de temperatura | Control de zona amplio, retardo térmico en el ajuste | Retroalimentación por pirómetro en bucle cerrado, respuesta en menos de un segundo |
| Oxidación | Un remojo prolongado a temperatura aumenta la formación de escamas | Una breve permanencia limita el crecimiento de óxido; el control de atmósfera es opcional, no es obligatorio |
| Eficiencia energética | Calienta el revestimiento del horno, atmósfera, y los alrededores junto con la pieza de trabajo | Energía depositada directamente en el material; sin pérdidas continuas en reposo |
| Arranque y apagado | Largos ciclos de calentamiento y enfriamiento | Encendido/apagado instantáneo; sin masa térmica que llevar a temperatura |
Los hornos todavía tienen sentido cuando toda la bobina necesita temperatura uniforme antes del primer troquel, o cuando la sección transversal del material es demasiado grande para una penetración práctica por inducción, o cuando una línea intermitente usa el horno como amortiguador térmico. La decisión depende de si tu proceso necesita almacenamiento de calor o calor bajo demanda. Las líneas continuas se benefician de la demanda bajo demanda. Los talleres por lotes pueden encontrar un horno más sencillo. Ver calentamiento por inducción vs horno de gas para una comparación más general.
3. Consideraciones de calentamiento según el material
Diferentes aleaciones responden de forma diferente. ¿Qué funciona para 304 el acero inoxidable no funcionará para cobre C110—la física cambia y la ventana del proceso se desplaza con él.
- Acero inoxidable (304, 316, dúplex). La resistividad moderada hace que estos sean objetivos de inducción eficientes. La ventana de temperatura es la principal preocupación: demasiado frío y la fuerza de atracción apenas disminuye; demasiado caliente y aparecen la oxidación o cambios en las propiedades. El precalentamiento a 150–400°C típicamente ofrece la ganancia de ductilidad sin efectos secundarios metalúrgicos. El control de circuito cerrado es importante: el acero inoxidable no te da un amplio margen entre «lo suficientemente caliente» y «demasiado caliente.»
- Aleaciones de titanio. La baja conductividad térmica es el desafío definitorio. El calor se concentra en la superficie, creando una piel caliente sobre un núcleo frío que se deforma de forma desigual en la matriz. Una menor densidad de potencia y un tiempo de permanencia más largo en la bobina ayudan a que la temperatura se estabilice. Puede ser necesaria la protección atmosférica para evitar la formación de capa alfa. Para más información sobre el comportamiento del titanio con inducción, ver calentamiento por inducción para aleaciones de titanio.
- Cobre y aleaciones de cobre. La alta conductividad hace que estos sean los más difíciles de calentar: las corrientes fluyen fácilmente y generan menos calor resistivo. La frecuencia más baja y las bobinas de múltiples vueltas ayudan a compensar. Latón y bronce, con menor conductividad, se calientan más fácilmente. El trefilado de cobre puro a menudo depende de la inducción para el recocido entre pasadas en lugar del precalentamiento previo al dado.
- Acero de alta resistencia (carbono, Aleación, boro). Ferromagnético a temperaturas más bajas, estas calidades absorben energía eficientemente hasta que superan el punto de Curie. Precalentamiento desde 200 hasta 600 °C cubre la mayoría de los escenarios, y el material tolera mejor las variaciones de temperatura menores que el acero inoxidable o el titanio. La principal ventaja: mayor reducción por pasada con menor desgaste del dado. Las superaleaciones a base de níquel siguen las mismas precauciones de baja conductividad térmica que el titanio. Ver calentamiento por inducción para superaleaciones.
4. Frecuencia, Potencia, y diseño de la bobina
Tres parámetros determinan si el precalentamiento por inducción funciona siguiendo una línea de dibujo. Si fallas uno, el chip recibe material que está demasiado frío, demasiado caliente, o se calienta de forma desigual.
- Frecuencia. Las frecuencias altas calientan una capa superficial fina; las frecuencias bajas impulsan la corriente más profunda. Para el cable debajo 5 mm de diámetro, la frecuencia alta mantiene el calor localizado. Para barra y tubo arriba 15 mm, la frecuencia baja asegura que el núcleo alcance la temperatura antes que el chip. El punto de partida es la profundidad de referencia del material a la temperatura objetivo: la frecuencia se deriva de ese cálculo, no de un catálogo.
- Potencia. La potencia debe coincidir con la demanda térmica de mover el material. El cálculo comienza con la masa por unidad de tiempo, calor específico, y el aumento de temperatura objetivo. La velocidad de la línea es el multiplicador: duplica la velocidad, duplica la potencia. Una potencia subdimensionada significa que el material nunca alcanza la temperatura. Una potencia sobredimensionada desperdicia energía y corre el riesgo de sobrecalentar la superficie antes de que el núcleo se ponga al día.
- Diseño de bobina. Para alambre y varilla redondos, una bobina cilíndrica de múltiples vueltas es la predeterminada: simple y fácil de alinear con el eje del dibujo. Para tubo, el orificio de la bobina debe acomodar el diámetro sin perder eficiencia de acoplamiento. Para material plano o perfilado, la geometría de la bobina sigue la sección transversal para mantener un espacio constante. La longitud de la bobina es un compromiso: las bobinas más largas se calientan de manera más uniforme pero cuestan más y demandan más energía. Las bobinas más cortas son más baratas pero requieren un control más estricto del proceso.
5. Dónde el trefilado por inducción ofrece resultados
| Industria | Materiales típicos | Lo que resuelve la inducción |
|---|---|---|
| Fabricación de alambre | Alambre inoxidable, Alambre para resortes, Alambre para soldadura | Menos recocidos intermedios, mayor velocidad de línea, menos rotura de cables en el troquel |
| Dibujo de tubos | Tubo inoxidable, Tubo de cobre, Tubo de pared delgada de grado aeroespacial | Reducción uniforme de pared, reducción de arrugas, Menos topes en el banco de tiro |
| Componentes automotrices | Alambre de alta resistencia, Ejes de precisión, perfiles formados | Propiedades mecánicas consistentes de paso a paso, reducción del desgaste del chip en líneas de alto volumen |
| Fabricación aeroespacial | Componentes de aleación de titanio, Piezas de aleación de níquel | Control de ventanas de proceso para pendientes difíciles, Preservación de la integridad superficial |
6. Seleccionando un sistema de inducción para su línea de trefilado
No todas las combinaciones de fuente de potencia de inducción y bobina funcionan para toda aplicación de estirado. Cinco factores determinan si el sistema se adapta a la línea o se convierte en un cuello de botella costoso.
- Tipo de material y rango de diámetros. Las propiedades eléctricas y térmicas del material determinan la frecuencia, densidad de potencia, y la geometría de la bobina. Un sistema dimensionado para 304 el alambre inoxidable tendrá dificultades con el cobre. Primero defina el rango de materiales, luego dimensione para el material más difícil de calentar dentro de ese rango.
- Velocidad de línea y rendimiento. La demanda de potencia escala directamente con la velocidad con la que el material se mueve por la bobina. Tamaño para la velocidad máxima de la línea, no la media—el sistema debe entregar al máximo rendimiento sin sobrecalentarse.
- Temperatura objetivo y tolerancia. Cuanto más estrecha sea la banda aceptable, más infraestructura de control necesitas. La retroalimentación de pirométrico en lazo cerrado es estándar para ventanas de proceso estrechas. Para materiales perdonantes, Puede ser suficiente un lazo abierto con verificación periódica.
- Integración de bobinas. La bobina debe encajar entre el pago y el primer troquel. En líneas existentes, mide el espacio antes de especificar la longitud de la bobina. El montaje debe soportar la vibración y la expansión térmica. Las conexiones de cambio rápido reducen el tiempo de inactividad durante los cambios de tamaño.
- Enfriamiento y servicios. Las fuentes de alimentación y los bobinados necesitan refrigeración por agua. Los enfriadores de circuito cerrado mantienen la calidad del agua constante. Planifique la capacidad de enfriamiento para que coincida con la clasificación de la fuente de alimentación más un margen para condiciones ambientales cálidas. Un enfriamiento insuficiente significa limitación térmica, y el material llega al dado por debajo de la temperatura objetivo.
Conclusión clave
La calefacción por inducción para el estirado de metal disminuye la tensión de flujo en la zona de deformación, mantiene la línea en funcionamiento, y se amortiza por sí mismo en el rendimiento. Frecuencia de coincidencia, potencia, y geometría del bobinado según su material y velocidad de línea. Acierte esos tres y el resto sigue.
q: ¿Se puede adaptar el calentamiento por inducción a una línea de trefilado existente?
A: Sí, siempre que haya espacio entre el carrete y el primer dado para el conjunto de la bobina. La mayoría de las bobinas cilíndricas de múltiples vueltas necesitan de 300 a 800 mm de vía libre. La fuente de alimentación puede colocarse por separado. Los diseños compactos pueden necesitar una bobina corta personalizada, cambiando algo de uniformidad de calentamiento por ajuste.
q: ¿El precalentamiento por inducción afecta el acabado superficial del material trefilado??
A: Puede—en ambas direcciones. El calentamiento previo correctamente controlado reduce el desgarro superficial al mejorar el flujo del material a través del dado. El sobrecalentamiento o el calentamiento desigual crean oxidación o puntos calientes que se transfieren a la superficie estirada. La clave es la uniformidad de la temperatura a lo largo de la longitud y alrededor de la circunferencia en la entrada del dado. Una bobina bien ajustada con un espacio de acoplamiento constante logra esto.
q: Qué materiales son candidatos pobres para el precalentamiento por inducción antes del estirado?
A: El cobre puro de alta conductividad es el más difícil de calentar eficientemente y a menudo depende del recocido convencional en su lugar. Los materiales con secciones transversales por debajo de 1 mm absorben una energía limitada por pasada. Los materiales que requieren ventanas de temperatura estrechas con tiempos de permanencia largos también pueden beneficiarse más de los métodos basados en horno.
Necesita Calentamiento por Inducción para su Línea de Estirado?
Cuéntanos tu material, rango de diámetro, y velocidad de línea. Recomendaremos una fuente de alimentación y configuración de bobina que se ajuste a su proceso.


