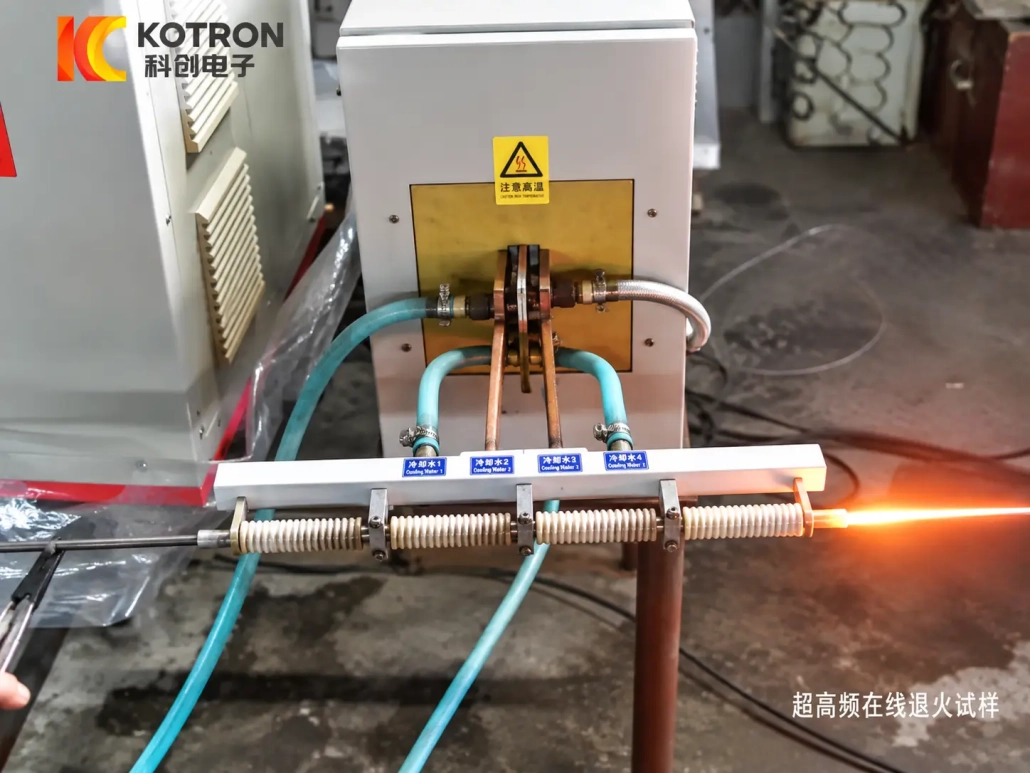
Línea de recocido por inducción continua para alambre
Ⅰ. Vea la Línea de Recocido de Alambre en Operación
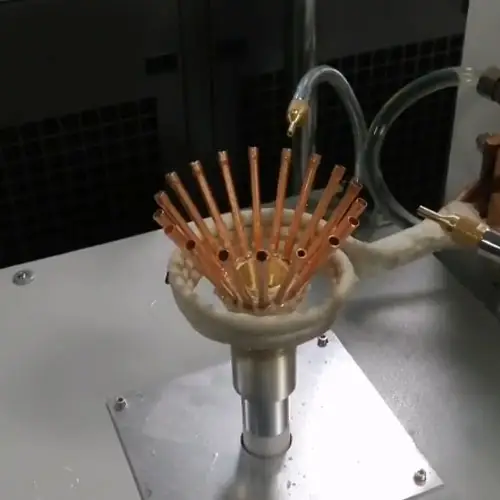
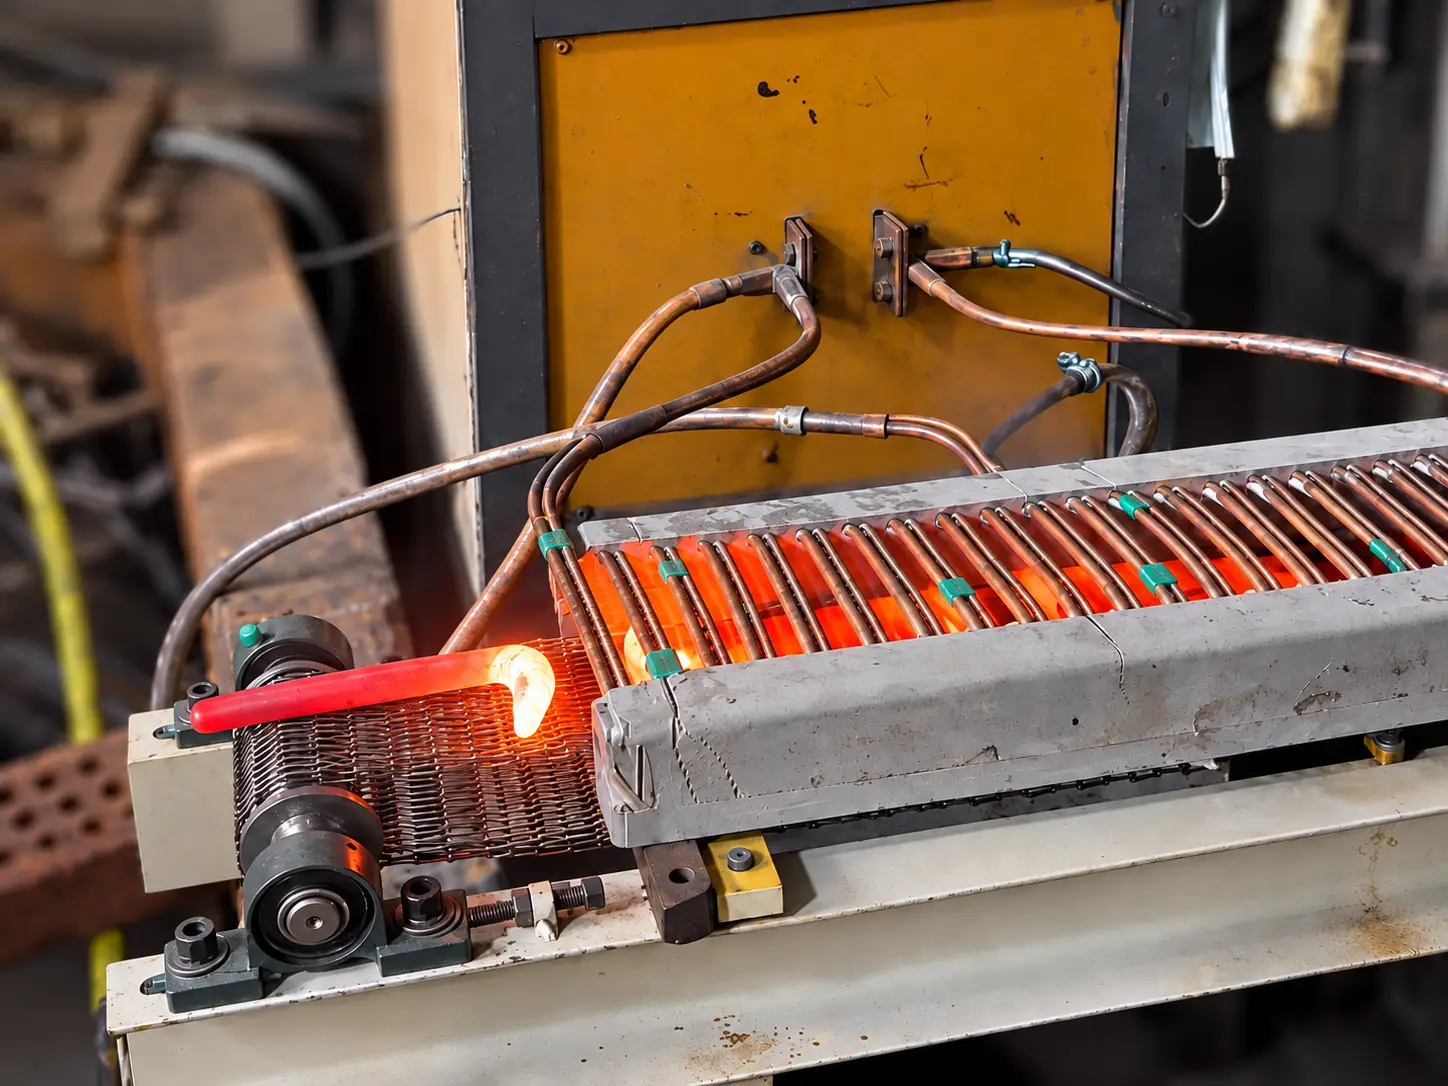
Ambos videos muestran un cable relativamente fino que se mueve continuamente a través de la zona de calentamiento por inducción.. El cable se calienta mientras viaja a través del inductor en lugar de procesarse en un ciclo por lotes separado..
Los vídeos muestran la forma de funcionamiento de recocido continuo de alambre. Grado exacto del material, diámetro del alambre, la temperatura, La potencia y la velocidad de la línea dependen del proyecto individual y no deben inferirse del metraje..
Ⅱ. Cómo funciona el recocido continuo por inducción de alambres
Una línea típica sigue un proceso simple.:
→
Calentamiento por inducción
→
Monitoreo de temperatura
→
Recocido controlado
→
Enfriamiento / Manejo aguas abajo
A medida que el cable viaja a través del inductor, su condición de calefacción depende de algo más que la energía eléctrica. Las principales variables incluyen el material y el diámetro del alambre., velocidad de línea, longitud efectiva de calentamiento, potencia de inducción y la temperatura requerida.
La velocidad de la línea es particularmente importante. Un cambio en la velocidad también cambia el tiempo que cada sección de cable permanece dentro de la zona de calentamiento efectiva.. Por lo tanto, el suministro de energía y los controles del proceso deben coincidir con la velocidad de operación en lugar de funcionar como un calentador aislado..
Ésta es la principal diferencia entre una línea de producción continua y una operación de calentamiento independiente simple.: El proceso térmico tiene que seguir el movimiento del material..
Ⅲ. Control de temperatura a velocidad de línea continua
La estabilidad de la temperatura es uno de los principales problemas de control en recocido por inducción para alambre, especialmente con diámetros de alambre más pequeños y velocidades de producción más altas.
KOTRON puede configurar la línea con un PLC Siemens y medición de temperatura por infrarrojos sin contacto. Según la información del producto suministrada., La temperatura se puede vincular con variables operativas, incluida la velocidad de la línea., corriente y voltaje, y la precisión del control de temperatura indicada puede alcanzar 0.5% bajo la configuración correspondiente.
En la práctica, El estado de calefacción está influenciado por varias variables al mismo tiempo.:
•Velocidad del alambre
•Poder de inducción
•Longitud de calentamiento
•Diámetro del alambre
•Material
•Temperatura objetivo
Por ejemplo, El aumento de potencia no puede compensar cada cambio de proceso.. Si la velocidad de la línea, Cambios en el diámetro del alambre o en el material., la condición de calefacción requerida también puede cambiar.
Infrarrojo retroalimentación de temperatura Proporciona al sistema de control una referencia térmica medida.. Para producción continua, Esto es más útil que depender únicamente de una salida eléctrica preestablecida., porque el proceso se puede ajustar en función de la condición de calentamiento real del cable en movimiento.
Ⅳ. Potencia de inducción y uniformidad de calentamiento.
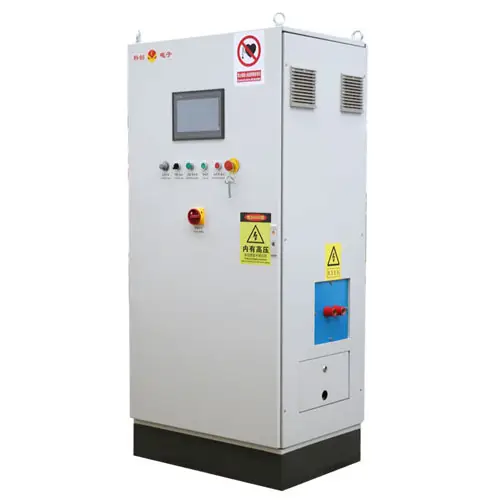
La línea de recocido puede equiparse con un Fuente de alimentación de inducción IGBT y control digital DSP. Dependiendo de la configuración del proyecto, Los modos de funcionamiento pueden incluir corriente constante., control de potencia constante y temperatura.
Voltaje, la corriente, potencia, También se puede incorporar monitoreo de frecuencia y energía cuando sea necesario..
La fuente de alimentación se selecciona junto con el proceso.. La selección final depende de factores como:
— material y diámetro del alambre
— temperatura requerida
— velocidad de línea
— longitud de calentamiento efectiva
— diseño de inductores
— requisito de producción
El inductor es igualmente importante.. La geometría de la bobina, Posición del cable a través de la zona de calentamiento., La estabilidad de la velocidad de la línea y la estabilidad de la potencia afectan la temperatura alcanzada por el cable en movimiento..
Por esta razón, La uniformidad del calentamiento no está determinada por un solo componente.. el inductor, fuente de alimentación, La ruta del cable y la retroalimentación de temperatura deben considerarse como un solo proceso..
Ⅴ. Materiales de alambre y aplicaciones de recocido
La información KOTRON suministrada cubre diámetros de alambre desde 0.5 a 20 mm, con alambre de acero y alambre de cobre entre los materiales soportados.
No se debe aplicar automáticamente la misma configuración de equipo a todos los cables.. Propiedades de los materiales, diámetro, La condición térmica requerida y la velocidad de producción pueden cambiar los requisitos de potencia y del inductor..
Las aplicaciones típicas incluyen recocido continuo donde el cable requiere Tratamiento térmico entre o después de otras etapas de fabricación.. Dependiendo de la ruta de producción, Esto puede incluir recocido intermedio o posprocesamiento..
El equipo también se puede adaptar para otros procesos de tratamiento térmico de alambres donde el material y el proceso sean adecuados., pero esta página se centra específicamente en recocido de alambre de acero, recocido de alambre de cobre y otras aplicaciones de recocido continuo.
Ⅵ. Configuración de línea y selección de equipos
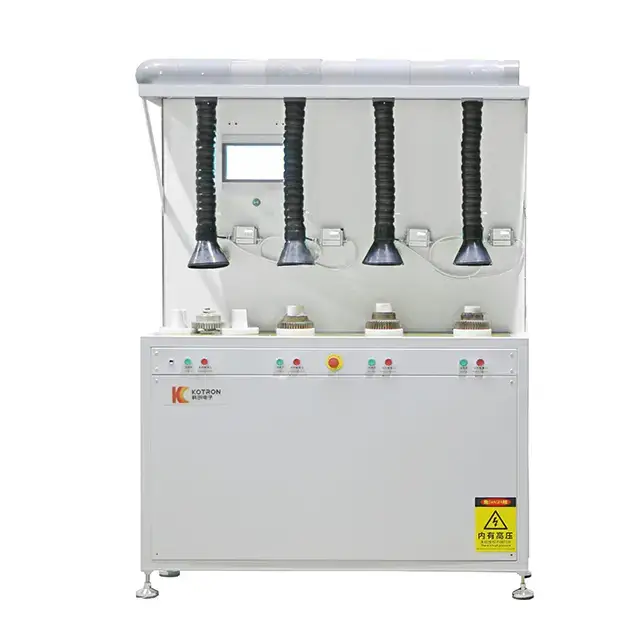
A línea de recocido por inducción de alambre normalmente se configura en torno a los requisitos de producción completos en lugar de seleccionarse solo por la potencia nominal.
Los elementos típicos pueden incluir:
•Sección de alimentación o transporte de alambre
•Sección de calentamiento por inducción
•Inductor
•Medición de temperatura por infrarrojos sin contacto
•Fuente de alimentación por inducción
•Control PLC Siemens
•Enfriamiento o manipulación aguas abajo
•Monitoreo opcional de procesos y energía.
| Artículo | Configuración disponible |
|---|---|
| Diámetro del alambre | 0.5–20 milímetros |
| Materiales | alambre de acero, alambre de cobre |
| Método de calentamiento | Calentamiento por inducción |
| Modo de producción | Continuo |
| Medición de temperatura | Infrarrojos sin contacto |
| control principal | PLC Siemens |
| Control de temperatura | Circuito cerrado |
| Precisión del control de temperatura | hasta 0.5% según la información del producto suministrada |
| Comunicación | RS485 / RS422 / MODBUS |
| Monitoreo de procesos | Opcional, según la configuración del sistema |
La información del producto suministrada también indica que la línea se puede configurar para 24-operación continua por hora.
Para aplicaciones que requieren monitoreo de producción, el sistema de control puede incorporar voltaje, la corriente, potencia, datos de frecuencia y energía. Los registros de proceso y la trazabilidad de la producción también se pueden configurar cuando sea necesario..
RS485, La comunicación RS422 y MODBUS está disponible para la integración con la arquitectura de control relevante..
La potencia no debe seleccionarse únicamente a partir del diámetro del cable.. Dos cables con el mismo diámetro pueden requerir configuraciones diferentes debido a diferencias en el material., velocidad de línea, temperatura objetivo o longitud de calentamiento efectiva.
Ⅶ. Envíenos su especificación de cable
Para una evaluación inicial, la información básica es:
— material de alambre
— diámetro del alambre
— proceso de recocido requerido o temperatura objetivo, si se sabe
— tasa de producción requerida o velocidad de línea, si está disponible
Si los datos detallados del proceso aún no están disponibles, Las condiciones restantes se pueden discutir durante la evaluación técnica..
Luego, KOTRON puede determinar la fuente de alimentación de inducción adecuada., configuración de inductor y control para las necesidades recocido continuo de alambre el proceso.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué diámetros de alambre puede procesar esta línea de recocido por inducción??
La información KOTRON suministrada cubre diámetros de alambre desde 0.5 a 20 mm, con alambre de acero y alambre de cobre entre los materiales soportados.
¿Qué precisión de control de temperatura puedo esperar??
Con control PLC Siemens y retroalimentación por infrarrojos sin contacto., la precisión indicada puede alcanzar 0.5% bajo la configuración correspondiente. El valor final depende del material del alambre., diámetro, velocidad de línea y temperatura objetivo.
¿Puede la línea funcionar continuamente??
Sí. La información del producto suministrada indica que la línea se puede configurar para un funcionamiento continuo las 24 horas..
¿Cómo se selecciona la potencia de inducción??
No sólo por el diámetro del alambre. La potencia se selecciona junto con el proceso.: Material y diámetro del alambre., temperatura requerida, velocidad de línea, La longitud efectiva de calentamiento y el diseño del inductor son importantes.. Dos cables del mismo diámetro pueden necesitar configuraciones diferentes.
¿Qué información necesito proporcionar para una propuesta técnica??
Material de alambre, diámetro del alambre, proceso de recocido requerido o temperatura objetivo (si se sabe), y tasa de producción o velocidad de línea (si está disponible). KOTRON luego determina la fuente de alimentación adecuada., configuración de inductor y control.
Listo para configurar su línea de recocido continuo de alambres?
Envía tu material de alambre, diámetro y proceso de recocido objetivo. KOTRON determinará la fuente de alimentación de inducción adecuada, configuración de inductor y control.