Spline Shaft Induction Hardening Machine
Ⅰ. Siehe den Prozess zum Härten von Keilwellen
Das Video zeigt eine Keilwelle, die von einem gehärtet wird One-Shot-Induktionsprozess.
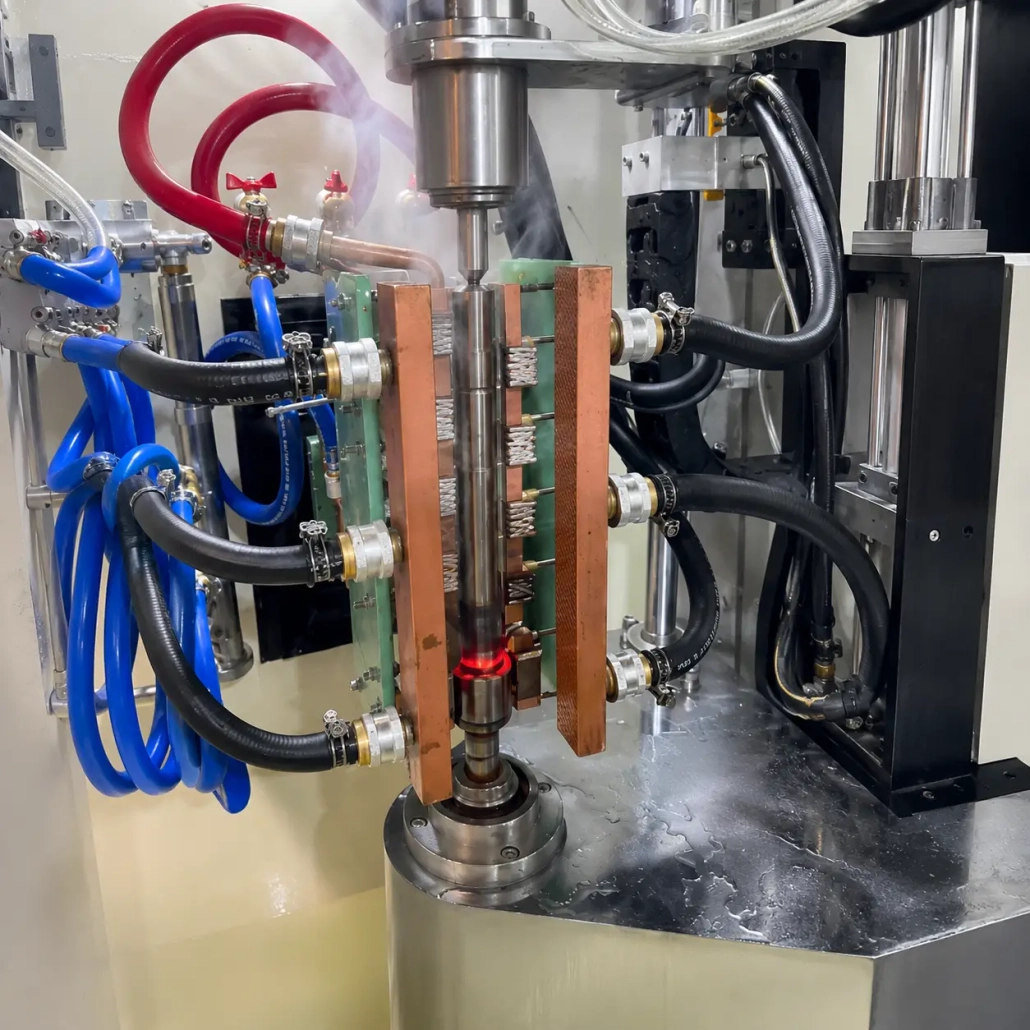
Nachdem das Werkstück positioniert ist, Dabei wird gleichzeitig der komplette Ziel-Spline-Abschnitt erwärmt. Der Induktor bewegt sich während des Erhitzens nicht entlang der Welle nach oben oder unten. Sobald der erforderliche Heizzustand erreicht ist, Der vollständig erhitzte Abschnitt wird sofort sprühabgeschreckt.
Der Prozess kann wie folgt zusammengefasst werden::
1. Positionierung
2. One-Shot-Induktionserwärmung
3. Gesamtsprühabschreckung
4. Entladung
Dies unterscheidet sich von der herkömmlichen Scan-Härtung, Dabei verläuft eine kürzere Heizzone schrittweise entlang des Werkstücks.
Für passende Spline-Längen und -Geometrien, Das One-Shot-Harden bietet eine direkte Möglichkeit, den gesamten Keilwellenbereich innerhalb eines Zyklus zu erwärmen und abzuschrecken.
Ⅱ. So funktioniert das One-Shot-Keilwellen-Induktionshärten
Ein gezahnter Abschnitt ist komplexer zu erwärmen als eine glatte zylindrische Oberfläche.
Das Spline-Profil enthält Zahnspitzen, Flanken, Wurzeln und Rillen. Diese Merkmale erzeugen unterschiedliche elektromagnetische Kopplungsbedingungen rund um das Profil, Daher kann das Heizergebnis nicht allein durch die Leistung gesteuert werden.
In einem One-Shot-Prozess, Der Induktor ist so ausgelegt, dass er die gesamte Ziel-Spline-Länge abdeckt. Das Werkstück bleibt für eine programmierte Zeitspanne an der Härteposition, während die Induktionsenergie angelegt wird.
Wenn das Aufheizen abgeschlossen ist, Das Abschrecksystem kühlt den gesamten erhitzten Abschnitt, anstatt einer beweglichen Heizzone zu folgen.
Mehrere Variablen wirken zusammen:
• Induktionsleistung
• Betriebsfrequenz
• Aufheizzeit
• Induktorgeometrie
• Kopplung zwischen Induktor und Werkstück
• Spline-Bemaßungen
• Material
• Abschreckzeitpunkt und Sprühanordnung
Ziel ist es, das erforderliche Härtemuster auf dem Spline-Abschnitt zu erzeugen, nicht einfach die Oberfläche auf die höchstmögliche Temperatur zu bringen.
Daher müssen Oberflächenhärte und effektive Härtetiefe entsprechend dem tatsächlichen Wellenmaterial angegeben werden, Spline-Geometrie und Zeichnungsanforderungen. Sie sollten nicht als feste Werte für jede Keilwelle betrachtet werden.
Ⅲ. Spezielles Induktordesign für das Spline-Profil
Der Induktor ist einer der wichtigsten Teile eines Keilwellen-Härtesystems.
Eine glatte Welle kann häufig mit einem relativ einfachen kreisförmigen Induktor erhitzt werden. Ein verzahnter Abschnitt erfordert eine sorgfältigere Feldverteilung, da sich das Oberflächenprofil zwischen Zahnspitze und Zahnfuß kontinuierlich ändert.
Der Induktor wird daher um die eigentliche Werkstückzeichnung herum entwickelt.
Zu den wichtigen Designinformationen gehören::
• Spline-Außendurchmesser
• Wurzeldurchmesser
• Zahnprofil
• Spline-Länge
• Gehärteter Bereich
• Geforderte Einsatzhärtetiefe
• Verfügbarer Platz um das Werkstück herum
• Erforderlicher Heizzyklus
Bei Bedarf können auch Magnetflusskonzentratoren eingesetzt werden, um das elektromagnetische Feld zu beeinflussen und die Energie um ausgewählte Bereiche des Splines herum zu konzentrieren.
Die bereitgestellten technischen Informationen zu den Induktionshärteplattformen des Unternehmens betonen auch den kontrollierten Abstand zwischen Induktor und Werkstück, Strukturelle Steifigkeit und Isolierung im maßgeschneiderten Induktordesign.
Aus diesem Grund, Die Auswahl eines Induktors nur anhand des Außendurchmessers der Welle reicht selten aus. Zwei Keilwellen mit ähnlichen Durchmessern können dennoch unterschiedliche Spulenstrukturen erfordern, da ihre Zahngeometrie und gehärteten Längen unterschiedlich sind.
Ⅳ. Maschinen- und Härteprozesssteuerung
Die Maschine muss den Keilabschnitt relativ zum Induktor und zum Abschrecksystem konsistent positionieren.
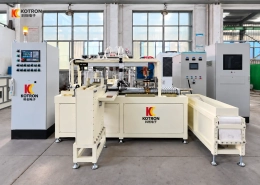
Für viele wellenförmige Bauteile eignet sich eine vertikale Maschinenanordnung. Das Werkstück kann so eingespannt und positioniert werden, dass der benötigte Keilwellenabschnitt vor Beginn des Härtezyklus in die feste Heizstation gelangt.
Abhängig von der Projektkonfiguration, die Maschinensteuerung kann koordinieren:
• Werkstückpositionierung
• Spannen
• Aufheizzeit
• Induktionsleistung
• Heizsequenz
• Löschverzögerung
• Sprühabschreckzeit
• Zyklusabschluss
• Lade- und Entladesignale
Die bestehenden vertikalen CNC-Härteplattformen des Unternehmens unterstützen den manuellen und automatischen Betrieb und können für eine feste Position konfiguriert werden, segmentiertes und scannendes Härten wellenförmiger Bauteile.
Für den auf dieser Seite gezeigten Keilwellenprozess, Jedoch, Während des Erhitzens wird keine axiale Abtastung verwendet. Der gesamte Ziel-Spline-Bereich wird an einer Position erhitzt.
Diese Unterscheidung ist bei der Bewertung der Maschine wichtig. Verfahrgeschwindigkeit und Scanlänge, Zum Beispiel, sind wichtige Parameter für einen Scanvorgang, aber nicht die Hauptprozessvariablen für diese One-Shot-Anwendung.
Ⅴ. IGBT-Induktionsleistung mit digitaler DSP-Steuerung
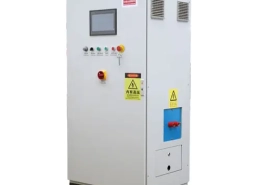
Die Induktionsstromversorgung steuert, wie elektrische Energie während jedes Heizzyklus geliefert wird.
Verfügbare Systeme verwenden IGBT-Leistungsumwandlung mit digitaler DSP-Steuerung. In den mitgelieferten Geräteinformationen sind digitale Leistungsregelungs- und Steuermodi einschließlich Konstantstrom- und Konstantleistungsbetrieb aufgeführt, mit temperaturbezogener Regelung in entsprechenden Konfigurationen erhältlich.
Zum Härten von Keilwellen, Induktionsleistung und Betriebsfrequenz sollten anhand der gesamten Prozessanforderung und nicht nur anhand des Wellendurchmessers ausgewählt werden.
Zu den relevanten Faktoren gehören::
Material + Spline-Geometrie + Beheizte Länge + Erforderliche Gehäusetiefe + Heizzeit + Produktionsrate
Eine kurze Verzahnung mit einer relativ kleinen erhitzten Masse kann eine ganz andere Konfiguration erfordern als ein langer Verzahnungsabschnitt, auch wenn beide Wellen einen ähnlichen Außendurchmesser haben.
Aus diesem Grund unterteilen wir Keilwellen nicht in Festwellen „klein,“ „Medium“ und „groß“ Leistungskategorien.
Die Stromversorgung, Induktor und Härtezyklus sollten gemeinsam bewertet werden.
Ⅵ. Einzelstations- und Mehrstationskonfigurationen
Die Härtestation kann je nach benötigtem Produktionsvolumen und Werkstückhandhabungsart zusammengestellt werden.
A Einzelplatzkonfiguration Bietet eine Härteposition. Das Be- und Entladen kann je nach Projekt manuell oder automatisiert erfolgen.
Für höhere Produktionsanforderungen, ein Mehrstationen-Indexiermaschine können eingesetzt werden, um je nach Produktionszyklus unterschiedliche Arbeitsgänge über mehrere Stationen hinweg anzuordnen.
Zu den mitgelieferten Ausstattungsinformationen gehören Doppel- und Vierstationen-Index-Härteplattformen. Werkstückdrehung, Indexierungsmechanismen und automatische Ladevorrichtungen sind auf entsprechenden Systemen verfügbar.
Für die automatische Produktion, Auch eine Portalbeladung ist konfigurierbar. Die bestehende Firmenplattform nutzt eine servoangetriebene horizontale und vertikale Bewegung mit Greifern, um wellenförmige Teile zwischen der Beladeposition und der Härtestation zu transferieren.
Zu den möglichen Konfigurationen gehören::
• Einplatzmaschine
• Mehrstationen-Indexiermaschine
• Manuelles Laden
• Automatisches Beladen des Portals
• Automatisches Entladen
• Förderanbindung
• Rezeptverwaltung
• Kommunikation in der Produktionslinie
Die endgültige Anordnung hängt vom Teilegewicht ab, Wellenabmessungen, Zykluszeit und Fabriklayout.
Ⅶ. Optionale Prozessüberwachung
Für wiederholte Produktion, Die Härteanlage kann mit Prozessüberwachungs- und Aufzeichnungsfunktionen ausgestattet werden.
Die verfügbare Überwachungsplattform kann Daten wie den Induktionsstrom erfassen, Spannung, Frequenz und Energie. Mit den entsprechenden Sensoren, Abschreckmediumfluss, Auch Kühlwasserdurchfluss und -temperatur können überwacht werden.
Zu den typischen Funktionen gehören::
• Prozessüberwachung in Echtzeit
• Aufzeichnung der Heizkurve
• Alarme für obere und untere Grenzwerte
• Speicherung von Werkstückrezepten
• Historische Produktionsaufzeichnungen
• Rückverfolgbarkeit der Prozessdaten
Die Überwachung ersetzt nicht die Härteprüfung oder die Tiefenprüfung der fertigen Welle. Sein Zweck besteht darin, aufzuzeichnen, ob der Produktionszyklus innerhalb des festgelegten Prozessfensters geblieben ist, und die Erkennung abnormaler Zyklen zu erleichtern.
Dies ist besonders nützlich, wenn die gleiche Keilwelle in der Serienproduktion wiederholt hergestellt wird.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Handelt es sich um ein scannendes Induktionshärtungsverfahren??
Nein. Der im Video gezeigte Prozess ist ein One-Shot-Induktionshärten. Der gesamte Ziel-Spline-Abschnitt wird an einer Stelle erhitzt und anschließend sprühabgeschreckt. Während des Heizzyklus findet keine axiale Abtastung statt.
Führt eine One-Shot-Härtung für jede Keilwelle durch?
Nicht unbedingt. Spline-Länge, Zahngeometrie, Werkstückmaterial, Das erforderliche gehärtete Muster und die Produktionsbedingungen wirken sich alle auf die Wahl des Verfahrens aus. Lange Keilabschnitte oder unterschiedliche Härteanforderungen eignen sich möglicherweise besser für segmentierte oder scannende Methoden. Die Auswahl des Verfahrens sollte nach Sichtung der Werkstückzeichnung erfolgen.
Welche Härte und Härtetiefe kann die Maschine erreichen??
Es gibt keinen einheitlichen Härte- oder Einsatztiefenwert, der für jede Keilwelle gilt. Das Ergebnis hängt vom Material ab, Originaler Wärmebehandlungszustand, Spline-Geometrie und erforderliche Härtespezifikation. Bitte geben Sie die erforderliche Oberflächenhärte und effektive Härtetiefe anhand Ihrer Zeichnung oder technischen Norm an, damit der Erwärmungsprozess entsprechend diesen Anforderungen entwickelt werden kann.
Kann eine Maschine verschiedene Keilwellen verarbeiten??
Ja, vorausgesetzt, dass die Teile innerhalb der mechanischen und elektrischen Kapazität der Maschine bleiben. Unterschiedliche Keilwellen erfordern möglicherweise separate Induktoren, Vorrichtungen und Prozessrezepte. Wenn mehrere Werkstücke auf derselben Maschine bearbeitet werden müssen, Es ist besser, alle Zeichnungen während der Ausrüstungsauswahlphase zu überprüfen.
Welche Informationen werden für die Maschinenauswahl benötigt??
Bitte senden: Zeichnung der Keilwelle, Material und Qualität, Gesamtabmessungen, Spline-Abmessungen, Bereich, der gehärtet werden soll, erforderliche Oberflächenhärte, erforderliche effektive Gehäusetiefe, Produktionsmenge oder erforderlicher Zyklus, und manuelle oder automatische Ladeanforderung.
Besonders hilfreich für die Bestimmung des Induktors ist eine Zeichnung, auf der die erforderliche Härtungsfläche deutlich eingezeichnet ist, Induktionsleistung, Härteverfahren und Maschinenkonfiguration.
IX.. Senden Sie uns Ihre Keilwellenzeichnung
Ein Induktionshärtungssystem für Keilwellen sollte um das tatsächliche Teil herum entwickelt werden und nicht nur anhand eines Maschinenmodells ausgewählt werden.
Schicken Sie uns Ihre Werkstückzeichnung, Material, gehärteter Bereich, Härteanforderung, Gehäusetiefe und Produktionsanforderung. Wir können den One-Shot-Härtungsprozess bewerten, Induktoranordnung, Induktionsleistung, Abschreckmethode, Maschinenstruktur und Automatisierungskonfiguration zusammen.
Senden Sie Ihre Werkstückzeichnung →
Fordern Sie ein technisches Angebot an →