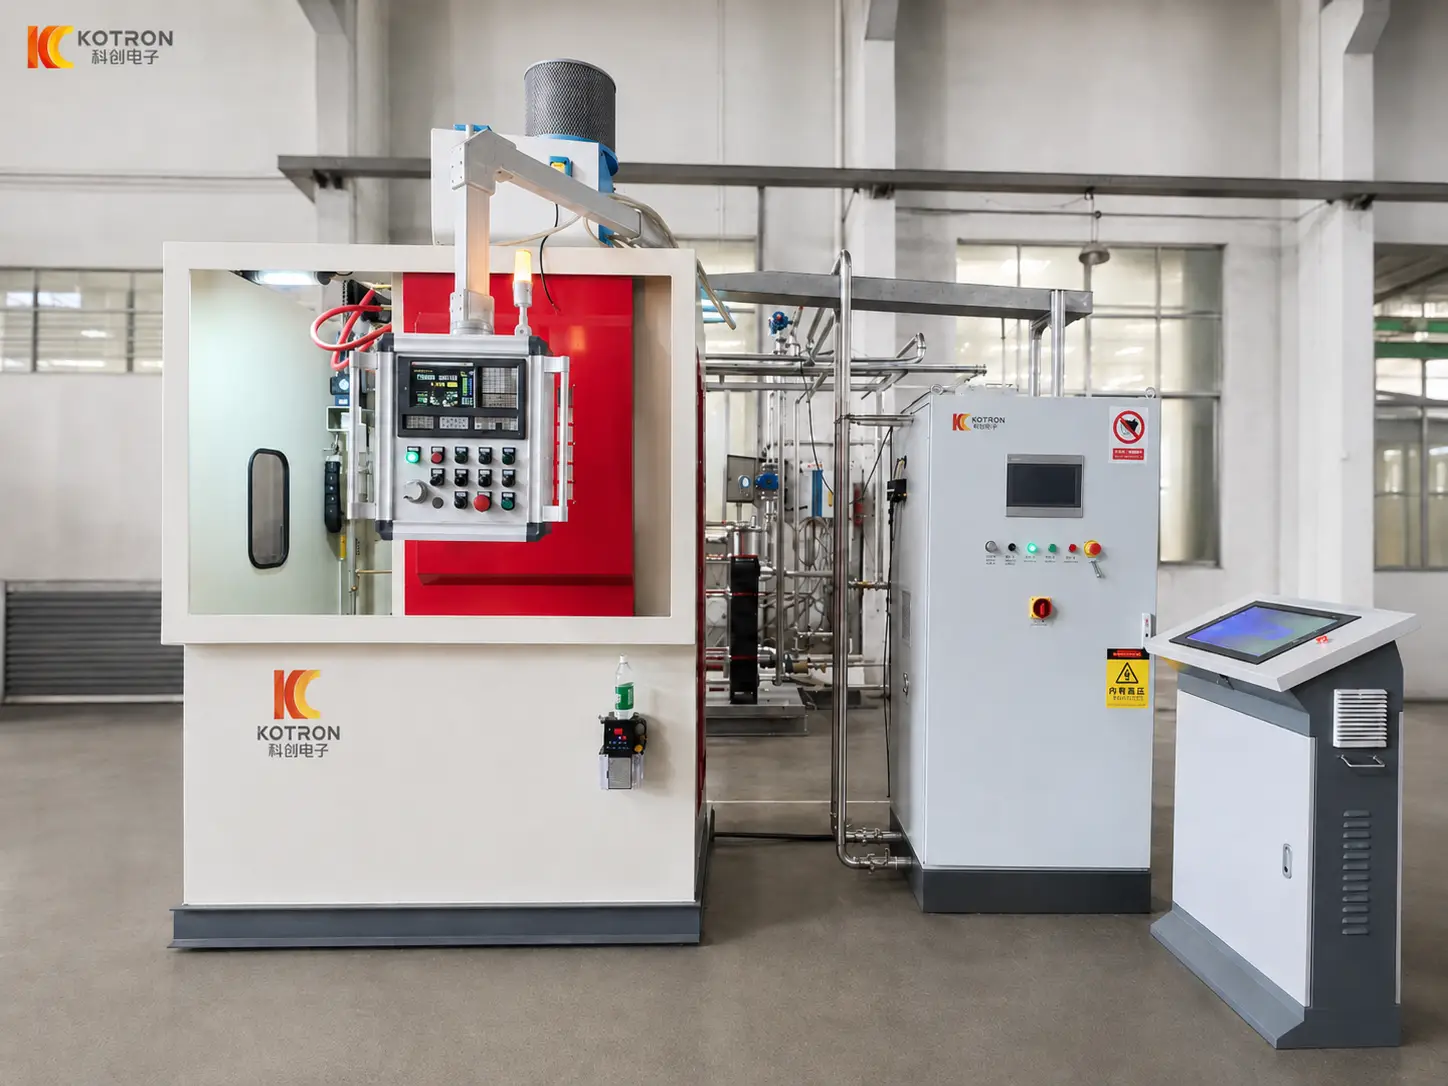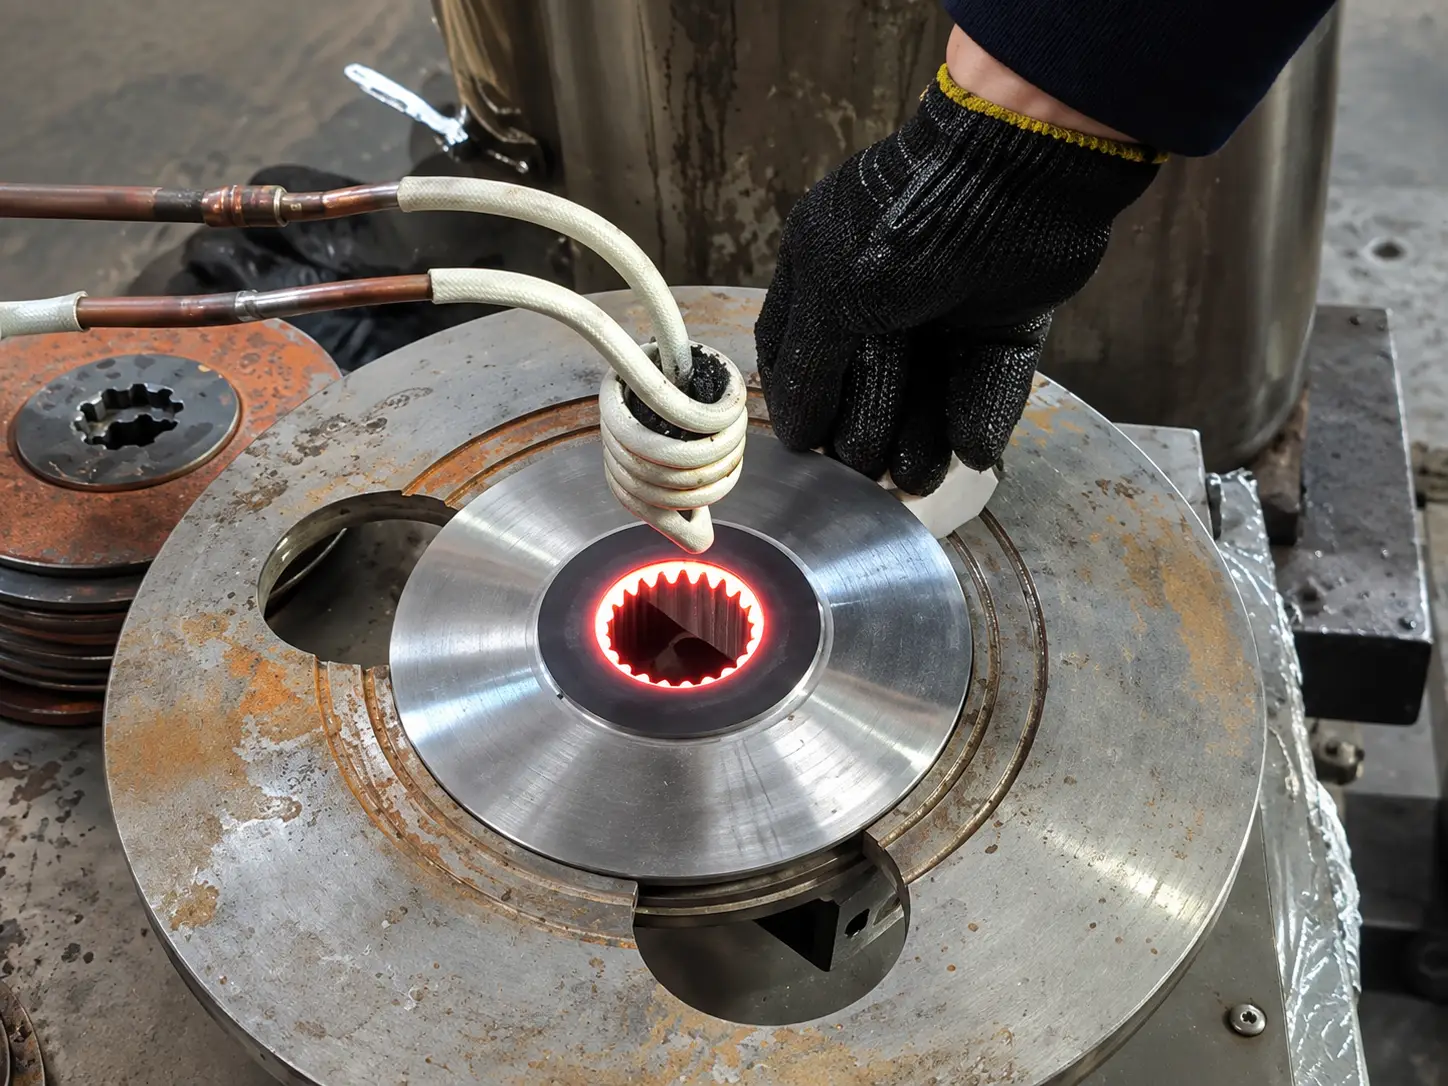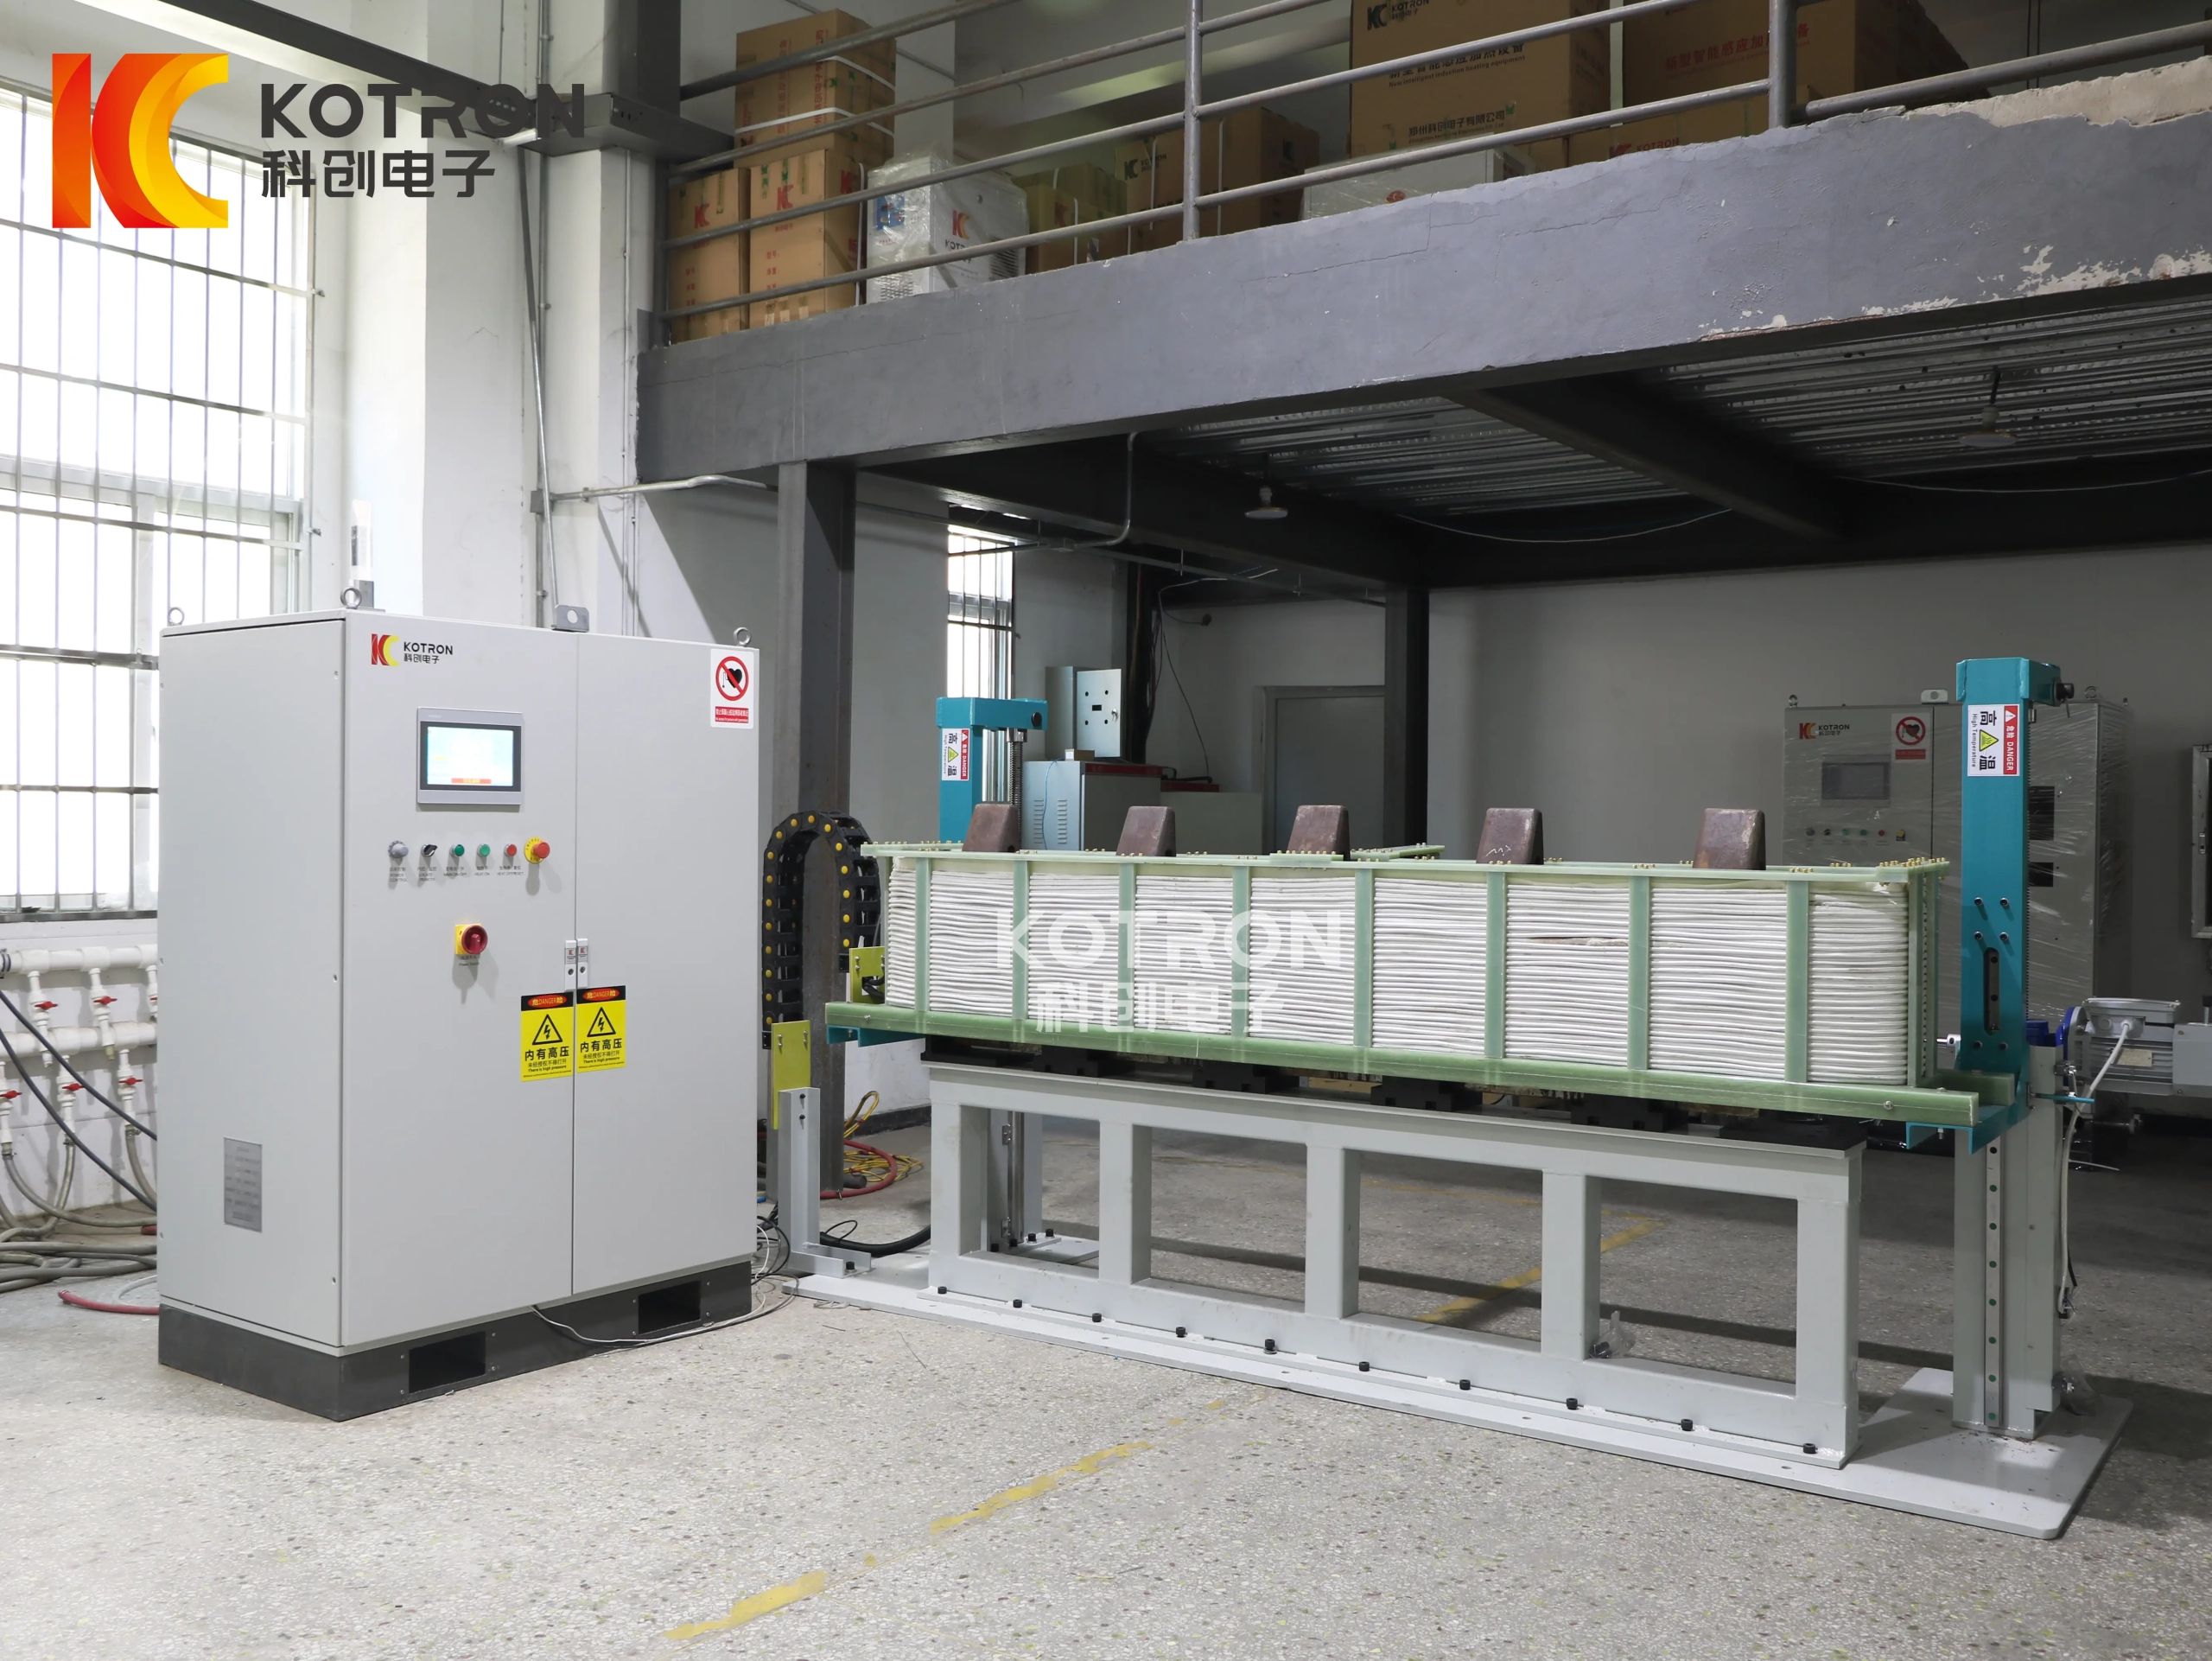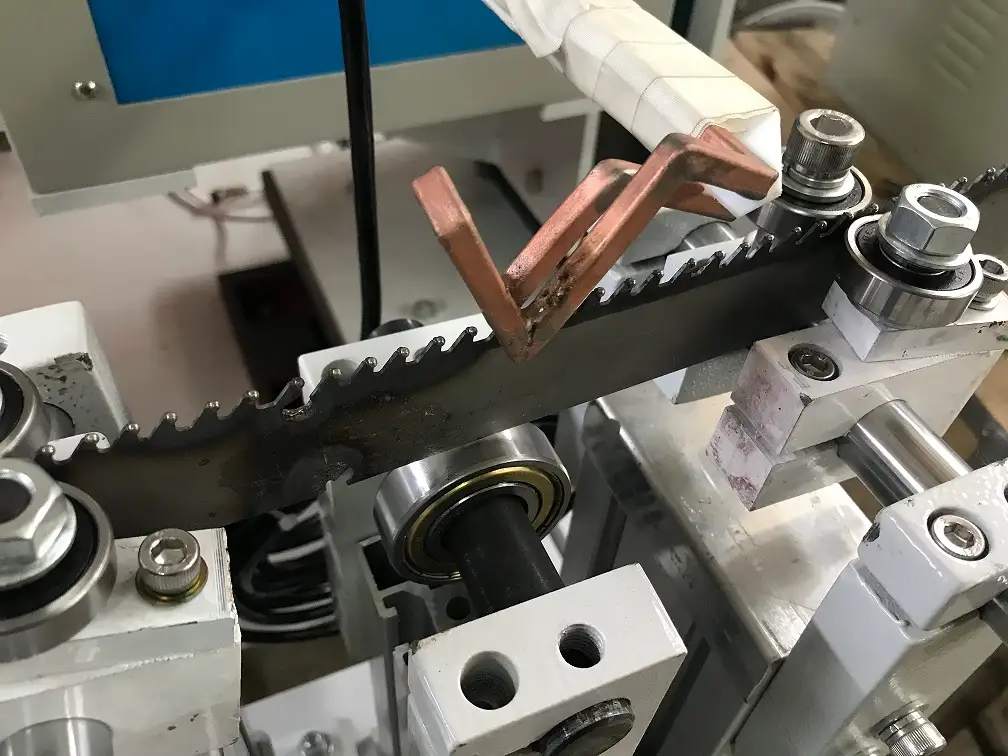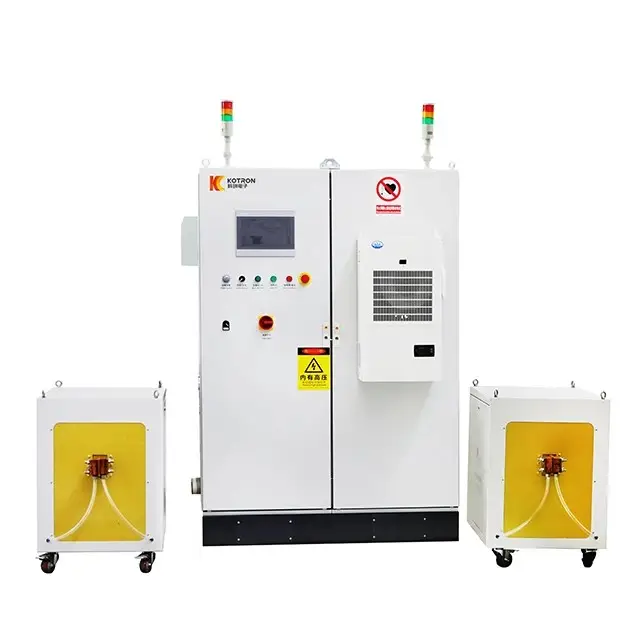
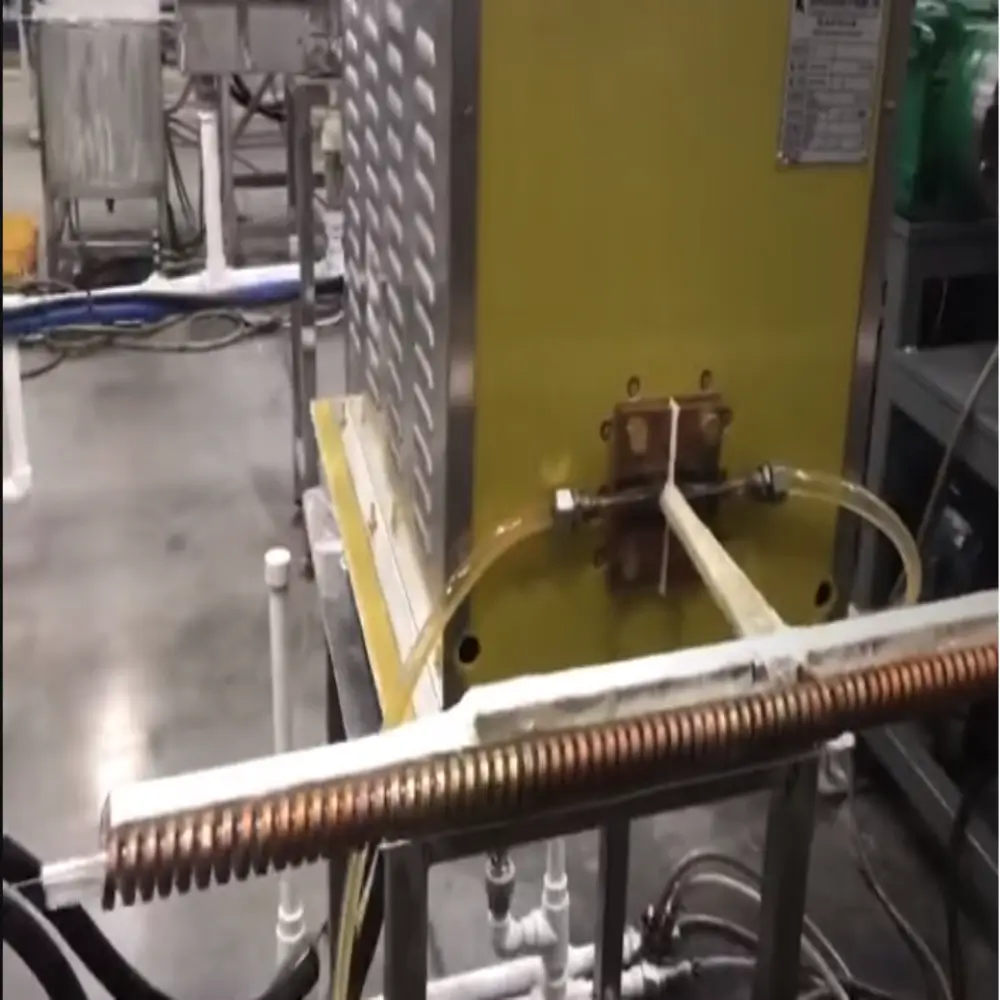
خط إنتاج المعالجة بالتسخين التعريفي للأسلاك الفولاذية
إن خط إنتاج المعالجة بالتسخين التعريفي للأسلاك الفولاذية عبارة عن معدات معالجة مستمرة ذات كفاءة عالية وموفرة للطاقة, مصممة خصيصًا للتليين, إعادة البلورة, أو التلدين الكروي للأسلاك المعدنية (مثل الفولاذ عالي الكربون, الفولاذ المقاوم للصدأ, وأسلاك سبائك الصلب). من خلال استخدام التسخين التعريفي لاستبدال أفران الغاز التقليدية أو أفران المقاومة, هذا الخط يعزز بشكل كبير كفاءة الإنتاج ودقة التحكم في درجة الحرارة.
تفاصيل المنتج
I. المكونات الأساسية لخط الإنتاج
| الوحدة النمطية | وصف الوظيفة |
|---|---|
| نظام فك اللفائف | وحدة فك البكرة الأوتوماتيكية متكاملة مع التحكم في التوتر المؤازر (دقة ±3N), قادر على التكيف مع سرعات الأسلاك التي تتراوح من 10 إلى 500 أمتار في الدقيقة. |
| وحدة التسخين التعريفي | مغو متعدد المراحل متوسط/عالي التردد (التردد: 1-50 كيلو هرتز), مع انتاج الطاقة من 50-1000 كيلو واط, دعم التحكم في درجة الحرارة مجزأة (400-1100 درجة مئوية). |
| نظام التبريد والتبريد البطيء | نفق تبريد المياه (للتبريد السريع) جنبا إلى جنب مع تبريد الهواء/التبريد الصغير (للتبريد البطيء الذي يمكن التحكم فيه), تتميز بمعدلات تبريد قابلة للتعديل من 1 إلى 100 درجة مئوية في الثانية. |
| جهاز حماية الغلاف الجوي | حاوية مختومة بالنيتروجين/الهيدروجين (محتوى الأكسجين ≥10 أجزاء في المليون), مصممة لمنع الأكسدة وتحقيق الصلب الساطع (خشونة السطح Ra .60.6 ميكرومتر). |
| نظام التحكم الذكي | نظام تحكم قائم على PLC متكامل مع ردود فعل حلقة مغلقة لدرجة الحرارة, التحكم في سرعة السلك, مراقبة استهلاك الطاقة, وإمكانية تتبع البيانات (متوافق مع التكامل MES). |
| وحدة ما بعد المعالجة | تطبيق طلاء/طلاء الزيت عبر الإنترنت, كشف الخلل الحالي الدوامة, اللف التلقائي (على البكرات أو الطبول), ودعم القطع ذو الطول الثابت وتغيير الملف. |
II. الخصائص والمزايا التقنية
-
كفاءة عالية وتوفير الطاقة
- تسخين سريع: يعمل التسخين الحثي مباشرة على سطح السلك الفولاذي, تحقيق معدل تسخين يتراوح بين 100-500 درجة مئوية في الثانية (5– 10 مرات أسرع من الأفران التقليدية), مع سرعات سلكية تصل إلى 500 متر في الدقيقة لسلك فولاذي Φ0.5mm.
- استهلاك منخفض للطاقة: مع كفاءة تحويل كهروحرارية تبلغ ≥85%, يبلغ استهلاك الطاقة الشامل 0.15-0.3 كيلو واط ساعة لكل كيلوغرام فقط (30– 50% من أفران الغاز التقليدية).
-
التحكم الدقيق في درجة الحرارة وتحسين الجودة
- التحكم في درجة الحرارة مجزأة:
- منطقة التسخين: 400-600 درجة مئوية
- منطقة النقع: درجة الحرارة المستهدفة (على سبيل المثال, 750-900 درجة مئوية للفولاذ عالي الكربون)
- منطقة التبريد البطيئة: 500-300 درجة مئوية
يتم التحكم في تقلبات درجات الحرارة ضمن ±5 درجة مئوية.
- التوحيد المجهري:
من خلال الأوستنيت السريع والتبريد المتحكم فيه, حجم الحبوب يلبي ≥Grade 8 (معيار ASTM), مع اختلافات قوة الشد ± ± 15 ميجا باسكال.
- التحكم في درجة الحرارة مجزأة:
-
المرونة والود البيئي
- توافق متعدد المواد:
عن طريق ضبط التردد (التردد العالي للأسلاك الرفيعة, التردد المتوسط للأسلاك السميكة) والطاقة, الخط متوافق مع أسلاك الفولاذ Φ0.2–10mm (بما في ذلك الفولاذ عالي الكربون, الفولاذ المقاوم للصدأ, وسبائك التيتانيوم). - صفر انبعاثات: خالي من غازات عادم الاحتراق ويتميز بإعادة تدوير النيتروجين, الخط يتوافق مع ISO 14001 المعايير البيئية.
- توافق متعدد المواد:
III. المعلمات التقنية النموذجية
| مشروع | نطاق المعلمة | سيناريو التطبيق |
|---|---|---|
| نطاق قطر السلك | Φ0.2–10 ملم | الحبل الصلب, سلك حبة الإطارات, أسلاك النوابض, أسلاك اللحام |
| درجة حرارة التلدين | 400-1100 درجة مئوية (مادة محددة; على سبيل المثال, 1050درجة مئوية ل 304 الفولاذ المقاوم للصدأ) | إعادة البلورة الصلب, الصلب الكروي, علاج الحل |
| سرعة السلك | 50-500 م/دقيقة (يمكن أن تصل أسلاك الفولاذ Φ0.5mm 500 م/دقيقة) | إنتاج مستمر عالي السرعة (متكاملة مع خطوط الرسم/الطلاء) |
| معدل التبريد | 1–100 درجة مئوية/ثانية (تعديل قابل للبرمجة لتبريد الماء/الهواء) | التحكم في نسبة البرليت والتخلص من الإجهاد الداخلي |
| القدرة الإنتاجية السنوية | 10,000– 200.000 طن (يعتمد على قطر السلك وسرعته) | مصانع تصنيع الأسلاك على نطاق واسع, شركات المنتجات المعدنية الخاصة |
V. توصيات الاختيار والاستخدام
-
تحليل متطلبات العملية:
- نوع المواد والتليين: فولاذ عالي الكربون (الصلب الكروي), الفولاذ المقاوم للصدأ (الصلب الحل), سبائك الصلب الأسلاك (إعادة التبلور الصلب).
- متطلبات جودة السطح: سواء الصلب مشرق (مع جو وقائي) هناك حاجة أو الأكسدة مقبولة (مع التخليل اللاحق).
-
أولوية التكوينات الرئيسية:
- تردد الحث:
- لأسلاك الفولاذ Φ0.2–2 مم: 50– تردد عالي 100 كيلو هرتز لتسخين السطح بسرعة;
- لأسلاك الفولاذ Φ2–10 مم: 1– تردد متوسط 10 كيلو هرتز لتسخين الاختراق العميق.
- نظام التبريد:
- التبريد بالماء: مناسبة للتبريد السريع للأسلاك الفولاذية عالية القوة (على سبيل المثال, سلك البيانو);
- تبريد الهواء/تبريد الضباب: مناسبة للتبريد البطيء للأسلاك الفولاذية ذات الكربون المتوسط والمنخفض لمنع التقصف.
- تردد الحث:
-
الصيانة ومراقبة التكاليف:
- الفحص اليومي لعزل المحث وتدفق مياه التبريد (≥20 لترًا في الدقيقة), مع المعايرة الشهرية لنظام قياس درجة الحرارة.
- اعتماد مولدات النيتروجين المحلية بدلاً من صهاريج تخزين الغاز المستوردة لتقليل تكاليف إمدادات الغاز.