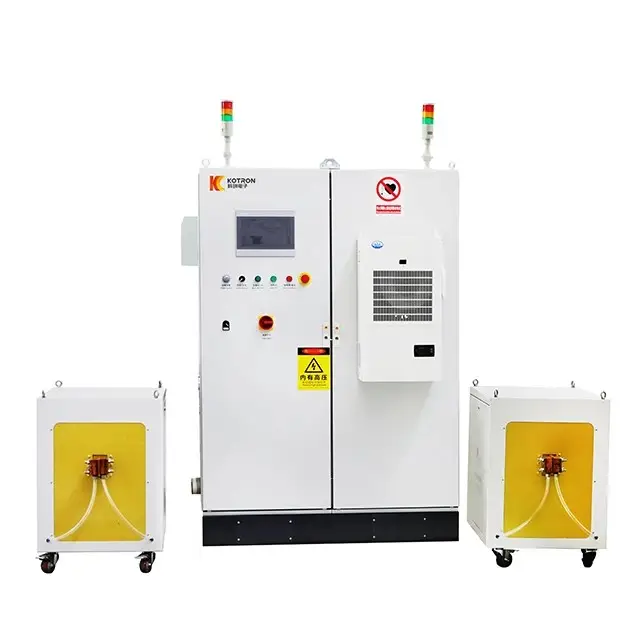
Linea di produzione di trattamento termico a induzione per filo di acciaio
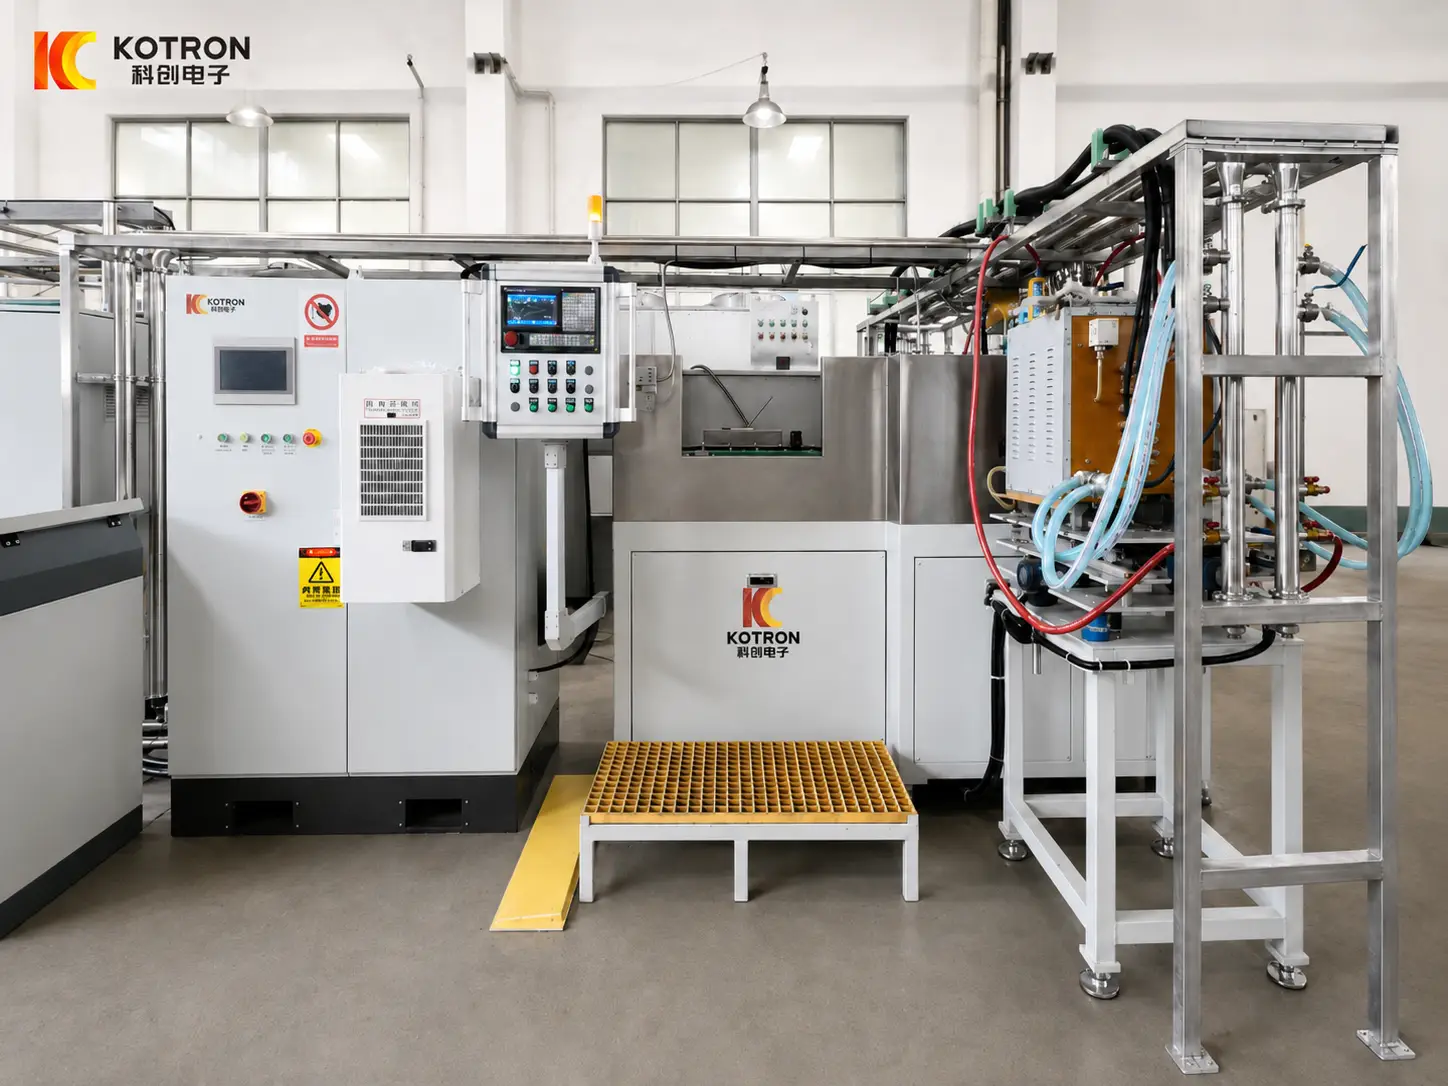
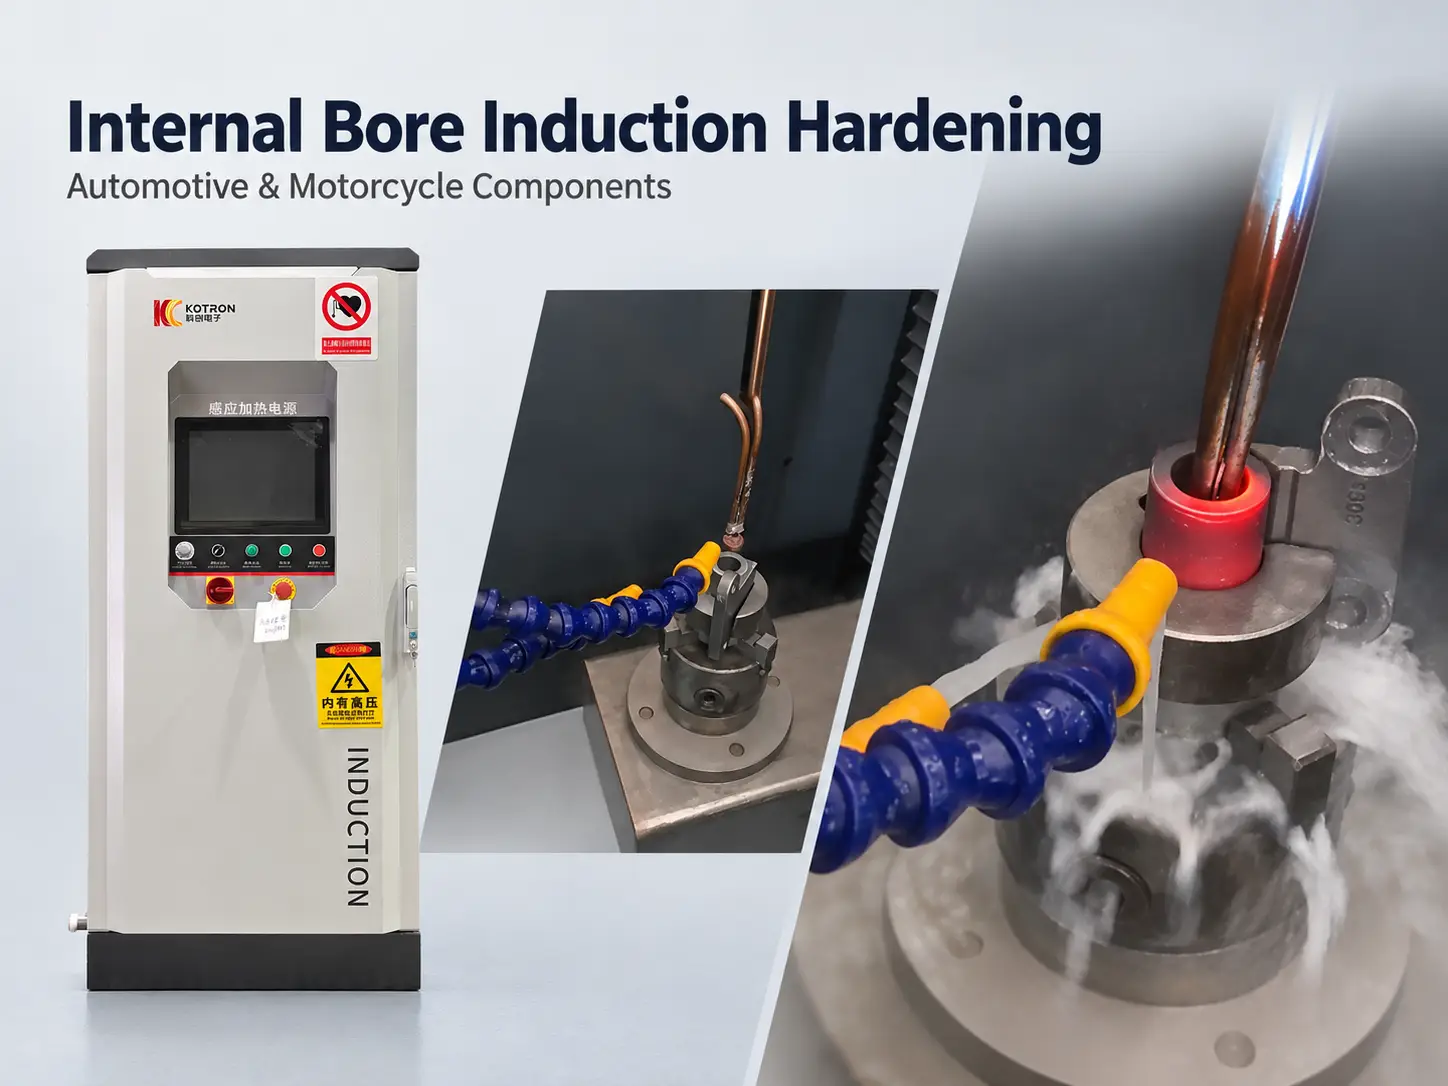
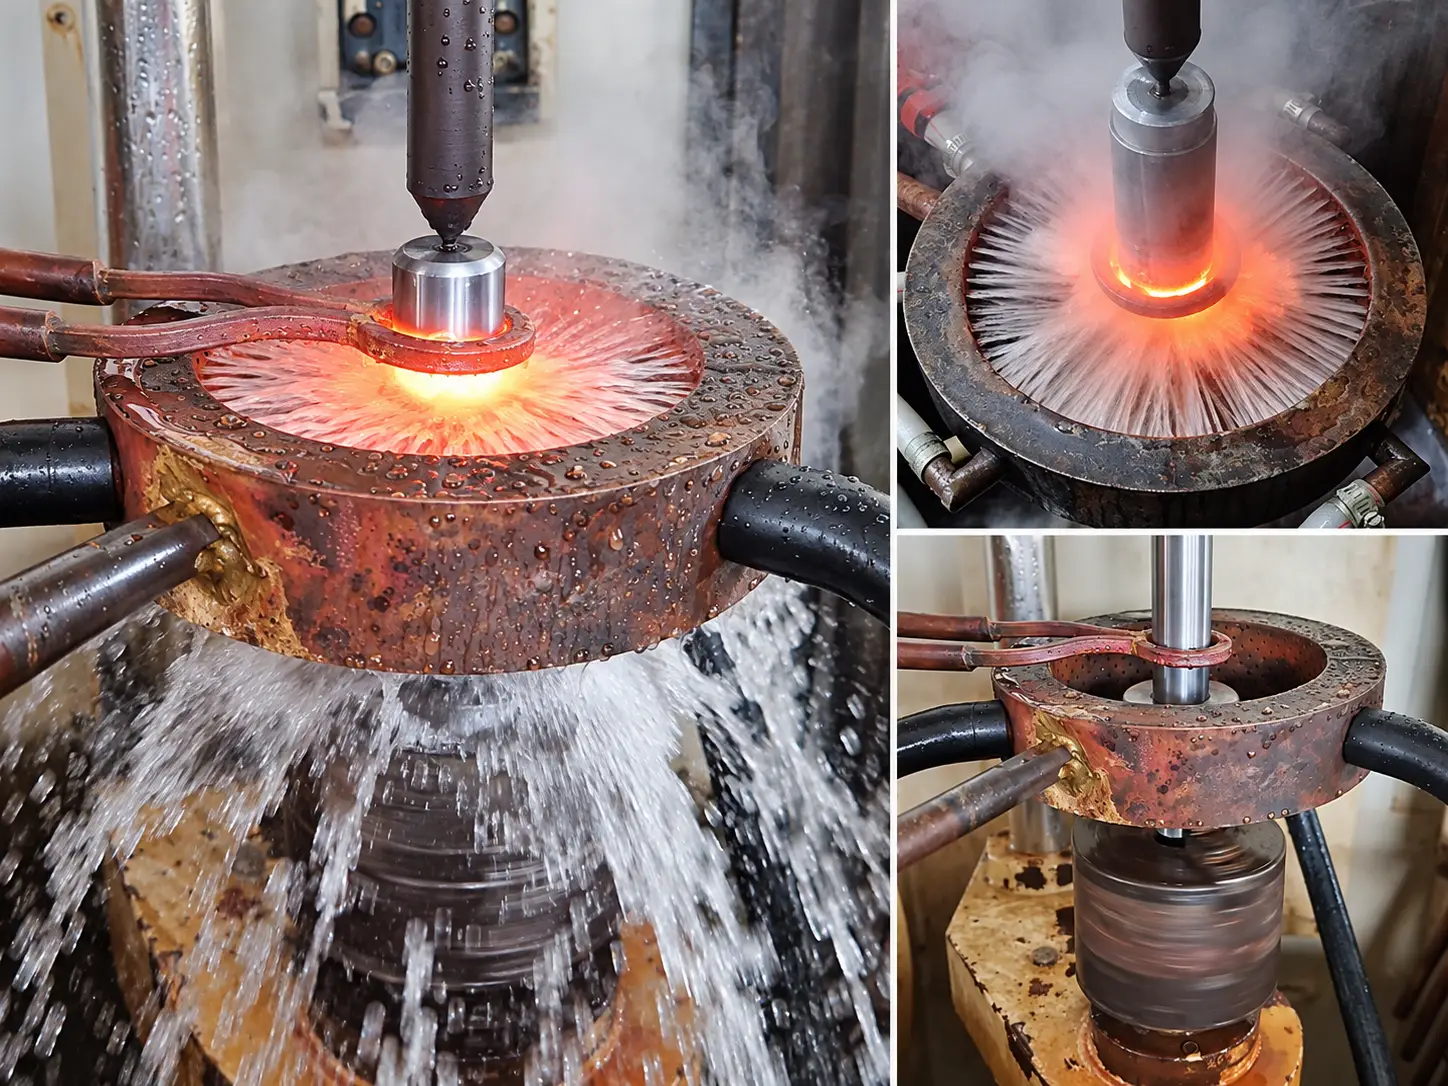
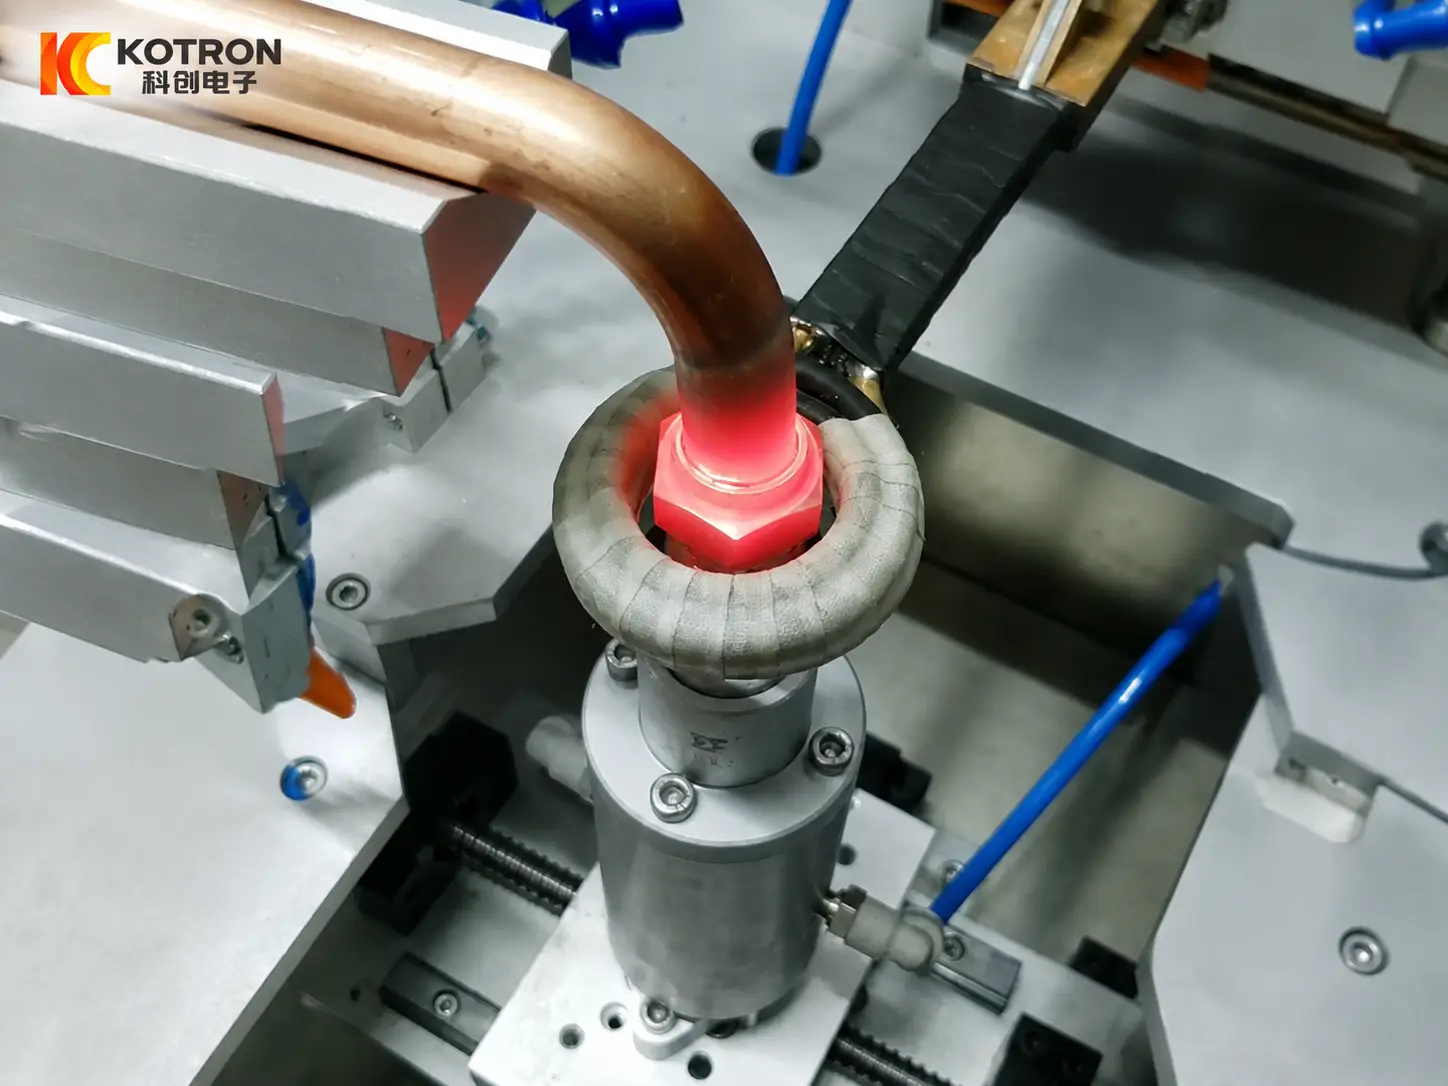
La linea di produzione del trattamento termico a induzione per il filo di acciaio è un'apparecchiatura di lavorazione continua altamente efficiente e a risparmio energetico, specificatamente studiato per l'addolcimento, ricristallizzazione, o ricottura sferoidizzante di fili metallici (come l'acciaio ad alto tenore di carbonio, acciaio inox, e fili di acciaio legato). Utilizzando il riscaldamento a induzione per sostituire i tradizionali forni a gas o forni a resistenza, questa linea migliora significativamente l'efficienza produttiva e la precisione del controllo della temperatura.
Dettagli del prodotto
I. Componenti principali della linea di produzione
| Modulo | Descrizione della funzione |
|---|---|
| Sistema di svolgimento | Svolgitore automatico della bobina integrato con servocontrollo della tensione (Precisione ±3N), in grado di adattarsi a velocità del filo che vanno da 10 a 500 metri al minuto. |
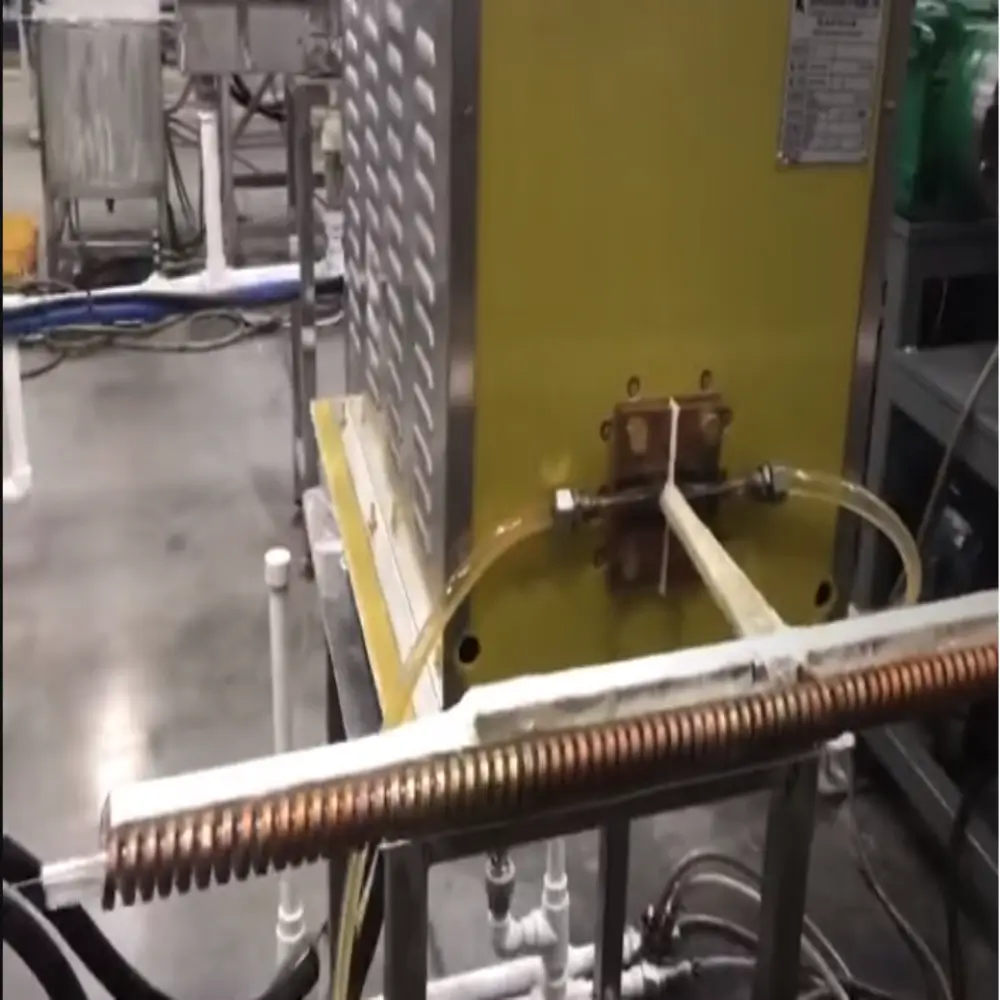
| Unità di riscaldamento a induzione | Induttore multistadio a media/alta frequenza (Frequenza: 1–50 kHz), con una potenza di 50-1000 kW, supporto del controllo segmentato della temperatura (400–1100°C). |
| Sistema di raffreddamento e raffreddamento lento | Tunnel di raffreddamento ad acqua (per un raffreddamento rapido) combinato con raffreddamento ad aria/raffreddamento atomizzato (per un raffreddamento lento controllabile), con velocità di raffreddamento regolabili da 1 a 100°C al secondo. |
| Dispositivo di protezione dell'atmosfera | Custodia sigillata con azoto/idrogeno (contenuto di ossigeno ≤10 parti per milione), progettato per prevenire l'ossidazione e ottenere una ricottura brillante (rugosità superficiale Ra ≤0,6 micrometri). |
| Sistema di controllo intelligente | Sistema di controllo basato su PLC integrato con feedback a circuito chiuso della temperatura, controllo velocità-potenza del filo, monitoraggio dei consumi energetici, e tracciabilità dei dati (compatibile con l'integrazione MES). |
| Modulo di post-elaborazione | Applicazione di rivestimento/rivestimento a olio online, rilevamento di difetti con correnti parassite, avvolgimento automatico (su bobine o tamburi), e supporto per il taglio a lunghezza fissa e il cambio della bobina. |
II. Caratteristiche Tecniche e Vantaggi
-
Alta efficienza e risparmio energetico
- Riscaldamento rapido: Il riscaldamento ad induzione agisce direttamente sulla superficie del filo di acciaio, raggiungendo una velocità di riscaldamento di 100–500°C al secondo (5–10 volte più veloce dei forni tradizionali), con velocità del filo che raggiungono fino a 500 metri al minuto per filo di acciaio da Φ0,5 mm.
- Basso consumo energetico: Con un'efficienza di conversione elettrotermica ≥85%, il consumo energetico complessivo è di soli 0,15–0,3 kWh per chilogrammo (30–50% di quella dei tradizionali forni a gas).
-
Controllo preciso della temperatura e miglioramento della qualità
- Controllo della temperatura segmentato:
- Zona di preriscaldamento: 400–600°C
- Zona di ammollo: temperatura target (ad esempio, 750–900°C per acciaio ad alto tenore di carbonio)
- Zona di raffreddamento lento: 500–300°C
Le fluttuazioni di temperatura sono controllate entro ±5°C.
- Uniformità microstrutturale:
Attraverso austenitizzazione rapida e raffreddamento controllato, la dimensione del grano soddisfa ≤Grado 8 (Norma ASTM), con variazioni di resistenza alla trazione ≤±15 MPa.
- Controllo della temperatura segmentato:
-
Flessibilità e rispetto dell'ambiente
- Compatibilità multimateriale:
Regolando la frequenza (alta frequenza per fili sottili, media frequenza per fili spessi) e potenza, la linea è compatibile con fili di acciaio da Φ0,2–10 mm (compreso l'acciaio ad alto tenore di carbonio, acciaio inox, e lega di titanio). - Emissioni Zero: Esente da gas di scarico della combustione e dotato di riciclo dell'azoto, la linea è conforme alla norma ISO 14001 standard ambientali.
- Compatibilità multimateriale:
III. Parametri tecnici tipici
| Progetto | Gamma dei parametri | Scenario applicativo |
|---|---|---|
| Gamma di diametri del filo | Φ0,2–10 mm | Cavo d'acciaio, filo del tallone del pneumatico, Filo per molle, Filo da saldatura |
| Temperatura di ricottura | 400–1100°C (specifico del materiale; ad esempio, 1050°C per 304 acciaio inox) | Ricottura di ricristallizzazione, ricottura sferoidale, trattamento in soluzione |
| Velocità del filo | 50–500 metri/min (Il filo di acciaio da Φ0,5 mm può raggiungere 500 m/min) | Produzione continua ad alta velocità (integrato con linee di trafilatura/galvanica) |
| Velocità di raffreddamento | 1–100°C/s (regolazione programmabile per il raffreddamento ad acqua/aria) | Controllo della proporzione della perlite ed eliminazione dello stress interno |
| Capacità di produzione annuale | 10,000–200.000 tonnellate (dipende dal diametro e dalla velocità del filo) | Impianti di produzione di fili su larga scala, imprese di prodotti metallici speciali |
V. Consigli per la selezione e l'uso
-
Analisi dei requisiti di processo:
- Tipo di materiale e ricottura: acciaio ad alto tenore di carbonio (ricottura sferoidale), acciaio inox (ricottura di soluzione), filo di acciaio legato (ricottura di ricristallizzazione).
- Requisiti di qualità della superficie: sia ricottura brillante (con atmosfera protettiva) è necessaria o l'ossidazione è accettabile (con successivo decapaggio).
-
Priorità delle configurazioni chiave:
- Frequenza di induzione:
- Per filo d'acciaio da Φ0,2–2 mm: 50–100 kHz ad alta frequenza per un rapido riscaldamento della superficie;
- Per filo d'acciaio Φ2–10 mm: 1–10 kHz media frequenza per riscaldamento a penetrazione profonda.
- Sistema di raffreddamento:
- Raffreddamento ad acqua: adatto per il raffreddamento rapido di fili di acciaio ad alta resistenza (ad esempio, filo di pianoforte);
- Raffreddamento ad aria/raffreddamento a nebbia: adatto al raffreddamento lento di fili di acciaio al carbonio medio-basso per prevenirne l'infragilimento.
- Frequenza di induzione:
-
Manutenzione e controllo dei costi:
- Ispezione giornaliera dell'isolamento dell'induttore e del flusso dell'acqua di raffreddamento (≥20 litri al minuto), con calibrazione mensile del sistema di misurazione della temperatura.
- Adozione di generatori domestici di azoto invece di serbatoi di stoccaggio del gas importati per ridurre i costi di fornitura del gas.